



Dans les turbomachines, les aubes de turbine constituent les composants aérodynamiques essentiels qui permettent la conversion d’énergie. En interagissant avec des fluides à haute température et haute pression, elles transforment l’énergie thermique ou de pression en énergie mécanique rotative au niveau du rotor. Que ce soit dans les moteurs aéronautiques, les turbines à gaz industrielles ou les turbines à vapeur, les aubes présentent des variations importantes en termes de forme structurelle, de matériaux utilisés et de précision de fabrication, en fonction des conditions de fonctionnement. Le fonctionnement coordonné des aubes rotatives et des aubes fixes détermine directement le rendement énergétique, la fiabilité opérationnelle et la durée de vie de l'ensemble de l'unité.
Ce guide traite de manière systématique des fonctions, des classifications, de la composition structurelle, des principes de conception, du choix des matériaux, des technologies de protection et de la logique d’inspection en fabrication des aubes de turbine. Il offre un cadre de référence complet pour la conception technique, l’approvisionnement et la planification de projets. Chez PartsMastery, nous sommes spécialisés dans la fabrication de précision de composants haut de gamme pour turbomachines. Nous proposons des services d’usinage de précision sur mesure pour tous les types d’aubes de turbine, et accompagnons l’ensemble du cycle de vie des projets, du développement de prototypes à la production de pièces de rechange.
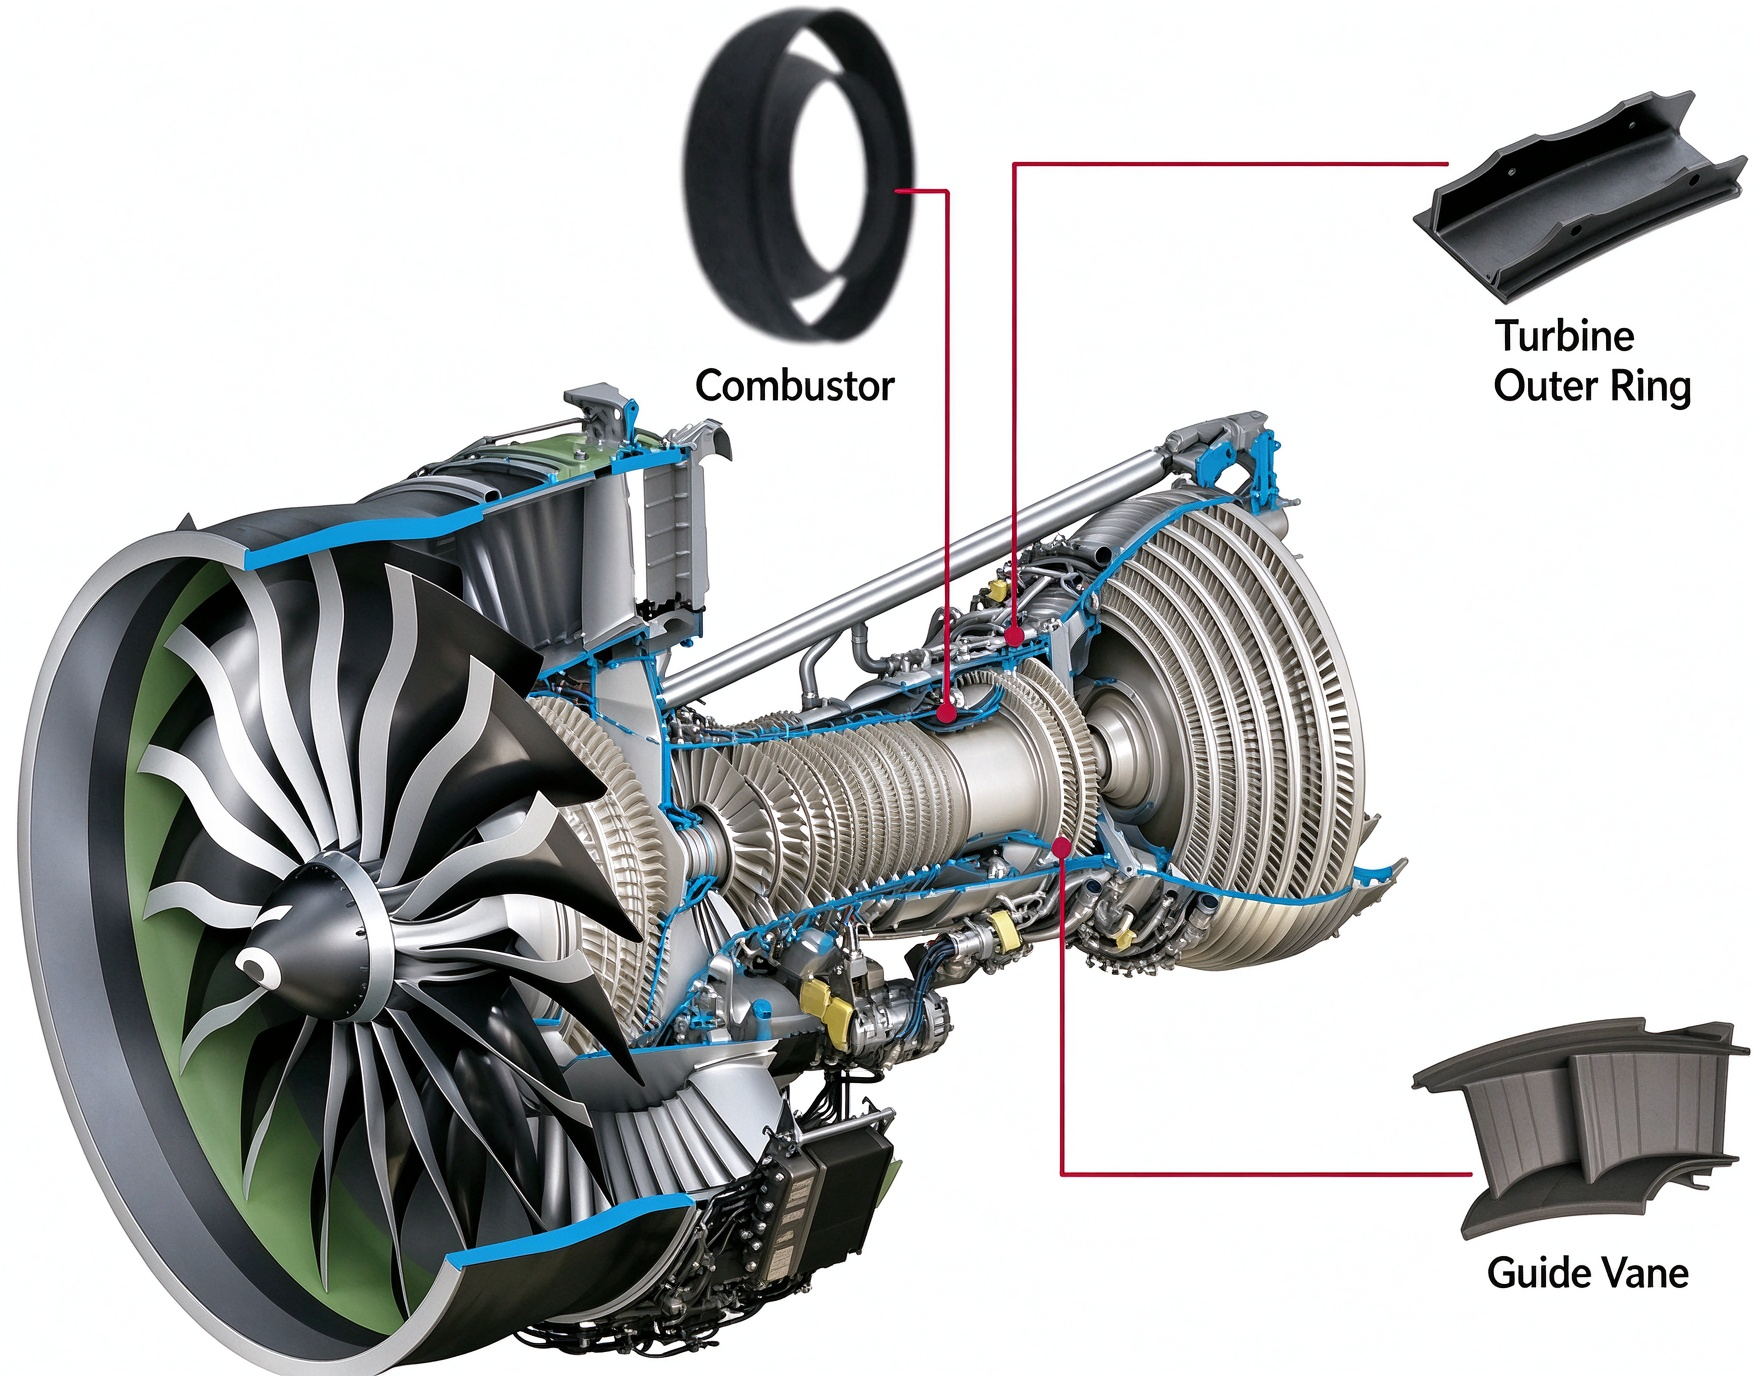
1. Fonctions principales et classifications de base
Par essence, les aubes de turbine régulent le débit des fluides et assurent le transfert d'énergie. On peut les classer en fonction du type de mouvement, de la position de fonctionnement, du fluide de travail et du principe de transfert d'énergie. Une même aube peut souvent appartenir à plusieurs catégories à la fois.
1.1 Par type de mouvement : pales rotatives et aubes fixes
Pales rotatives (godets) : Fixées sur le disque du rotor, ces aubes redirigent le fluide qui les traverse et en extraient l'énergie pour faire tourner le rotor. Cette rotation entraîne ensuite des compresseurs, des générateurs ou d'autres charges. La base des aubes doit résister à d'énormes charges centrifuges et à des contraintes cycliques ; la résistance structurelle est donc la priorité absolue.
Aubes fixes (ailettes de buse / stators) : Fixées au carter ou au boîtier intérieur, elles servent principalement à guider et à conditionner le flux avant qu’il n’atteigne la rangée suivante d’ailettes rotatives. À certains stades, elles accélèrent également le flux grâce à l’action des buses afin d’augmenter le rendement. Les aubes fixes ne subissent aucune charge centrifuge, mais elles sont néanmoins soumises à des contraintes thermiques et aérodynamiques élevées.
1.2 Par niveau de pression : aubes haute pression et basse pression
Aubes d'étage haute pression : Situés au plus près de la chambre de combustion ou de l'entrée de vapeur, ces composants fonctionnent aux températures et pressions les plus élevées. Ils sont presque toujours fabriqués à partir d'alliages résistants à la chaleur dotés de structures de refroidissement, et leur taille est plus réduite. Lors de leur conception, la priorité est donnée à la résistance aux hautes températures et à la stabilité thermique.
Aubes d'étage basse pression : Situées plus en aval dans la turbine, celles-ci fonctionnent à des températures plus basses mais traitent des débits volumétriques plus élevés ; leurs aubes sont donc plus longues. Les priorités de conception portent sur le contrôle des charges centrifuges, le comportement vibratoire et la résistance à l'érosion par l'eau. Certaines applications à basse pression utilisent des matériaux à base de titane de faible densité afin de réduire le poids.
1.3 Selon le principe de fonctionnement : pales à impulsion et pales à réaction
Lames à impulsion : La majeure partie de la perte de charge se produit au niveau des buses fixes. Le flux à grande vitesse qui en résulte change ensuite de direction lorsqu'il traverse la rangée d'aubes mobiles, ce qui génère une poussée. La différence de pression au niveau de l'aube elle-même étant faible, ces conceptions sont plus simples sur le plan mécanique et conviennent bien aux applications de petite taille et à grande vitesse.
Aubes de réaction : Le fluide se dilate et la pression diminue tant au niveau des aubes fixes que dans les passages des aubes rotatives. De ce fait, le rotor subit une poussée résultant à la fois de la déviation du flux et de l'accélération dans le canal des aubes. Cette conception offre un rendement supérieur mais entraîne des charges plus complexes sur les aubes ; elle constitue le choix privilégié pour les turbines à gaz et à vapeur de moyenne et grande taille.
| Dimension de classification | Catégories courantes | Caractéristiques essentielles |
|---|---|---|
| Type de mouvement | Pales rotatives / Ailettes fixes | Les rotors transmettent l'énergie à l'arbre ; les stators guident et régulent le flux |
| Étage de pression | Aubes haute pression / Aubes basse pression | Les étages HP mettent l'accent sur la résistance à la chaleur ; les étages LP mettent l'accent sur la résistance mécanique et la résistance à l'érosion |
| Principe de fonctionnement | Impulsion / Réaction | Les conceptions à impulsions sont plus simples ; les conceptions à réaction offrent un meilleur rendement énergétique |
| Fluide de travail | Aubes de turbine à gaz / Aubes de turbine à vapeur | Les turbines à gaz mettent l'accent sur la résistance à l'oxydation ; les turbines à vapeur mettent l'accent sur la résistance à la corrosion et à l'érosion. |
2. Les éléments structurels essentiels et leur rôle dans la conception
Une aube de turbine complète associe une surface de travail aérodynamique à des éléments de fixation et de structure. Chaque partie est conçue pour garantir les performances aérodynamiques, la résistance structurelle et la fiabilité de l'assemblage.
2.1 Profil aérodynamique
Le profil aérodynamique est la surface active principale qui interagit directement avec le fluide. Il comprend un côté pression, un côté aspiration, un bord d'attaque et un bord de fuite. La forme de sa section transversale, la répartition de son épaisseur et le profil de sa courbure déterminent directement son rendement aérodynamique. Sur toute la longueur de l'aube, la précision de la torsion et la tolérance du profil sont les paramètres clés qui influencent les performances globales de la machine.
2.2 Emplanture de l'aube
La racine constitue l'interface d'assemblage entre l'aube et le disque du rotor, et elle supporte toutes les charges structurelles. Les conceptions les plus courantes sont les configurations « sapin », « queue d'aronde » et « blisk ». Les racines de type « sapin » offrent une capacité de charge élevée et une installation aisée, ce qui en fait la norme pour les turbines à gaz à usage intensif. Les racines en « queue d'aronde » sont plus simples et couramment utilisées dans les petites turbines à vapeur. Les conceptions « blisk » intègrent les aubes et le disque en une seule pièce afin d'éliminer les pertes dues aux jeux, et on les retrouve dans les moteurs aéronautiques haute performance.
2.3 Plateforme
Située à la jonction entre la racine et le profil aérodynamique, la plate-forme constitue la limite radiale du circuit de gaz. Elle assure la continuité du trajet d'écoulement, empêche les fuites radiales et contribue également à optimiser la répartition des contraintes au niveau de la racine.
2.4 Embout et capot
L'extrémité est la partie radiale la plus éloignée de la pale, et l'espace entre l'extrémité et le carter influe directement sur les pertes par fuite. Certaines pales sont équipées d'un carénage ou d'une structure d'extrémité qui réduit les fuites et améliore l'amortissement, pour une meilleure stabilité vibratoire. À l'inverse, les modèles à extrémité libre non carénée sont plus simples et plus légers.
3. Comment les éléments clés de conception influencent les performances
La conception des aubes de turbine nécessite de trouver un équilibre entre plusieurs objectifs : performances aérodynamiques, résistance structurelle et stabilité thermique. Chaque choix de conception a une incidence directe sur le rendement et la durée de vie.
3.1 Profil aérodynamique d'une aile
Les angles d’entrée et de sortie du flux, la courbure de la surface et les rayons des bords d’attaque et de fuite déterminent tous les pertes de charge et le rendement. Tout écart par rapport au profil modifie les angles d’incidence, ce qui peut entraîner une séparation du flux, des pertes accrues et une répartition inégale des charges. Les équipes de conception doivent trouver un équilibre entre les gains aérodynamiques et la facilité de fabrication : des bords plus fins peuvent améliorer le comportement du flux, mais ils augmentent également la difficulté d’usinage et les risques en service.
3.2 Conception de la torsion dans le sens de l'envergure
La vitesse circonférentielle augmentant de la base vers l'extrémité, l'angle d'écoulement relatif varie sur toute la hauteur de la pale. La torsion de la pale sur toute sa portée permet de maintenir chaque profil aérodynamique à son angle d'attaque optimal, ce qui optimise le rendement aérodynamique sur toute la portée. Les pales courtes présentent généralement une torsion moindre, tandis que les pales longues à basse pression nécessitent généralement un angle de torsion plus important.
3.3 Comportement en résistance et en vibrations
Les aubes en rotation sont soumises simultanément à des charges centrifuges, aérodynamiques et thermiques. Les sollicitations cycliques peuvent entraîner une rupture par fatigue à haut nombre de cycles. Lors de la conception, les ingénieurs réalisent une analyse modale du système aube-disque afin d'éviter les plages de résonance. Ils optimisent également les congés de transition au niveau de la base des aubes afin de réduire le risque de concentration de contraintes.
3.4 Contrôle du jeu de la pointe
Un jeu excessif au niveau de la pointe augmente les fuites et réduit le rendement. À l'inverse, un jeu insuffisant peut entraîner des frottements dans des conditions de fonctionnement à haute température. Les concepteurs doivent trouver le juste équilibre entre la dilatation thermique, la déformation centrifuge, les tolérances de fabrication et les variations d'assemblage afin d'obtenir le meilleur compromis entre rendement et sécurité de fonctionnement.
4. Systèmes de matériaux courants et critères de sélection
Le choix des matériaux est entièrement adapté à la température de fonctionnement, au niveau de charge et à l'environnement corrosif. Les pales des différentes étapes utilisent des systèmes de matériaux très différents.
| Catégorie de matériaux | Notes habituelles | Performances de base | Applications typiques |
|---|---|---|---|
| Superalliages à base de nickel | Inconel 718, GH4169, superalliages monocristallins | Haute résistance à la chaleur, résistance au fluage, résistance à l'oxydation | Aubes de la section chaude HP dans les turbines à gaz et les moteurs aéronautiques |
| Aciers inoxydables résistants à la chaleur | 1Cr13, 2Cr13, aciers martensitiques résistants à la chaleur | Solidité stable, résistance à la corrosion par la vapeur, rapport qualité-prix avantageux | Aubes de turbines à vapeur à moyenne et basse pression, étages de turbines industrielles à basse température |
| Alliages à base de titane | Composés intermétalliques de TiAl, Ti-6Al-4V | Faible densité, résistance spécifique élevée, bonnes performances à température moyenne | Échelons de turbine LP dans les moteurs aéronautiques, aubes de compresseur |
Il est important de noter que le choix du matériau ne doit jamais se fonder uniquement sur la désignation de la nuance. Les spécifications complètes doivent également définir les conditions de traitement thermique, les exigences relatives à la structure granulaire et les normes applicables au revêtement de surface. Des spécifications complètes concernant les matériaux constituent la base d'une performance constante des lames.
5. Technologies de refroidissement et systèmes de protection des surfaces
Pour les étages fonctionnant à haute température, les propriétés du matériau de base ne suffisent pas à elles seules à répondre aux exigences d'exploitation. Des technologies de refroidissement et de revêtement sont nécessaires pour augmenter encore la résistance à la température.
5.1 Structures de refroidissement internes
Les ingénieurs conçoivent des passages sinueux et des turbulateurs à nervures à l'intérieur de l'aube. L'air de refroidissement, généralement prélevé au niveau du compresseur, circule dans ces canaux et évacue la chaleur par convection, ce qui abaisse la température de fonctionnement du métal de base. Les passages de refroidissement sont généralement formés d'un seul tenant lors du processus de moulage.
5.2 Refroidissement par film
Des réseaux denses de minuscules trous de refroidissement sont usinés à la surface de l'aube. L'air de refroidissement s'échappe par ces trous et forme un film protecteur froid sur le profil aérodynamique, isolant ainsi le métal de base des gaz chauds. La position des trous, leur angle d'inclinaison et leur diamètre influencent tous fortement l'efficacité du refroidissement. Ces caractéristiques sont le plus souvent obtenues par perçage au laser ou par électroérosion.
5.3 Revêtements barrières thermiques (TBC)
Un revêtement céramique formant barrière thermique est appliqué sur la surface de l'aube. Il réduit considérablement la température de la surface métallique tout en améliorant la résistance à l'oxydation et à la corrosion. L'épaisseur et l'adhérence du revêtement doivent être rigoureusement contrôlées afin d'éviter tout écaillage et toute défaillance en cours de fonctionnement.

6. Les fondamentaux des procédés de fabrication et du contrôle qualité
La fabrication des aubes de turbine allie le formage « quasi-fin» à l'usinage de précision. La précision et la qualité finales dépendent d'un contrôle de bout en bout du processus.
6.1 Procédés de formage à partir d'ébauches
La plupart des aubes destinées à fonctionner à haute température sont d’abord réalisées par moulage de précision. Ce procédé permet de produire des profils aérodynamiques de forme quasi-définitive et d’y intégrer des canaux de refroidissement internes. Les aubes hautes performances peuvent également recourir à la solidification directionnelle ou à la coulée monocristalline pour améliorer leurs performances à haute température. Les aubes plus petites, soumises à des charges modérées, peuvent être fabriquées à partir d’ébauches forgées. Les prototypes et les pièces de rechange peuvent également être usinés directement à partir de barres pleines à l’aide de méthodes d’usinage 5 axes.
6.2 Usinage et finition de précision
Après le formage de l'ébauche, l'usinage simultané sur 5 axes permet de créer des éléments d'ajustage de précision, tels que les emplantures des aubes, les plates-formes et les repères de montage, afin de garantir la précision de l'assemblage. Les surfaces des profils aérodynamiques sont ensuite affinées par une finition à bande CNC ou un polissage robotisé, afin de contrôler la rugosité de surface et la précision du profil.
6.3 Contrôle qualité dimensionnel complet
Le contrôle qualité porte sur trois aspects principaux : la précision géométrique, la qualité de surface et l'intégrité du matériau.
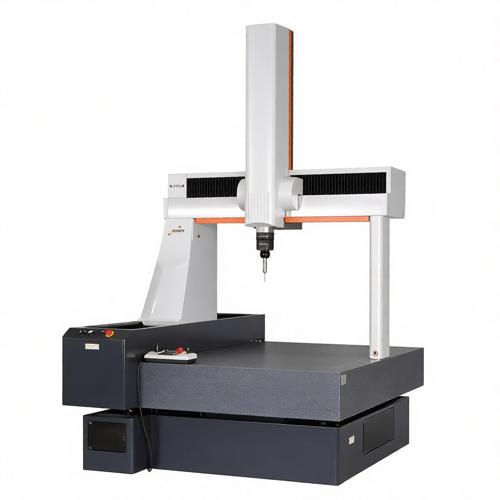
- Précision géométrique : La machine à coordonnées (CMM) et la numérisation optique permettent de vérifier le profil aérodynamique, les dimensions à la base de l'aile et les tolérances géométriques.
- Qualité de surface : Les essais de rugosité et le contrôle par ressuage fluorescent permettent de détecter les microfissures superficielles
- Intégrité interne : Les contrôles radiographiques et par ultrasons permettent de détecter les inclusions internes, la porosité et d'autres défauts de coulée
- Vérification des performances : Les pales refroidies sont également soumises à des essais de débit d'air afin de vérifier leurs performances de refroidissement
Lors du choix d'un fournisseur d'aubes de turbine, les équipes doivent définir clairement le périmètre du projet et évaluer ses capacités en termes d'expertise des processus, de systèmes qualité et d'expérience pertinente.
7.1 Définir dès le départ le périmètre de fabrication
Avant le lancement d'un projet, les équipes doivent préciser si le fournisseur livrera des composants entièrement finis ou s'il se chargera uniquement de l'usinage des ébauches fournies par le client. Elles doivent également indiquer si des opérations spécifiques, telles que le traitement thermique, le revêtement et les contrôles non destructifs, sont incluses. Les différents périmètres de fourniture entraînent des coûts et des délais de livraison très variables.
7.2 Points clés à examiner concernant les capacités
Lors de l'évaluation des fournisseurs, privilégiez ceux qui justifient d'une expérience avérée dans l'usinage des matériaux concernés, qui disposent d'équipements d'usinage et de contrôle à 5 axes, de certifications spécifiques aux procédés et de systèmes de traçabilité de la qualité. Pour les composants critiques en matière de sécurité, la traçabilité complète des matériaux et les registres de contrôle revêtent une importance supérieure au seul critère du prix.
7.3 Harmoniser les exigences pour permettre une comparaison cohérente
Lorsque vous comparez plusieurs fournisseurs, veillez à utiliser la même révision de plan, les mêmes normes relatives aux matériaux et les mêmes critères d'acceptation. Cela permet d'éviter tout décalage dans les attentes et rend les devis véritablement comparables. Tout matériau ou procédé alternatif doit toujours être examiné et approuvé par l'équipe d'ingénierie avant d'être adopté.
Conclusion
Tout bien considéré, les aubes de turbine constituent le principal facteur de performance des équipements de turbomachines. Leur conception, leurs matériaux, leur fabrication et leur contrôle constituent un système d'ingénierie pluridisciplinaire. Une bonne compréhension de la classification, un choix rationnel des matériaux et un contrôle qualité rigoureux sont les conditions préalables indispensables à un fonctionnement efficace et fiable des aubes de turbine.
Grâce à un usinage de précision à 5 axes, à un contrôle dimensionnel complet et à des capacités intégrées de traitement de surface, PartsMastery assure la fabrication sur mesure d’aubes de turbines destinées aux turbines industrielles et aux équipements de production d’énergie. Nous intervenons dans le développement de prototypes, la production de pièces de rechange et la fabrication en petites séries, et nous aidons nos clients à mettre en œuvre des composants de turbomachines précis et fiables.