航空航天零部件需在高温、极端压力、交变载荷和腐蚀性环境下持续运行,这些工况对材料的强度、结构可靠性和加工精度提出了该行业最严格的要求。 为满足这些要求,钛合金、高强度铝合金、镍基超合金和特种不锈钢等高性能材料因其卓越的强度重量比、耐高温性和耐腐蚀性能,成为主要选材。 尽管如此,这些材料普遍存在重大的加工挑战:切削阻力大、切削热集中、加工硬化明显、刀具磨损快以及薄壁变形风险。因此,建立一套针对高强度材料量身定制的稳定数控加工工艺体系,仍是确保航空航天零部件质量稳定和准时交付效率的核心前提。.
PartsMastery 专注于航空航天领域的精密制造。具体而言,我们拥有完整的 3 轴至 5 轴同步加工中心机队,并配有专业的工程团队,可针对钛合金和超级合金等难加工材料提供全周期定制化解决方案。 除了核心加工业务外,我们的服务还涵盖DFM可制造性分析、工艺规划、精密加工以及基于检验的交付。这种端到端的解决方案使我们能够支持项目的整个生命周期——从原型验证和小批量试产,一直到全面量产。.
1. 高强度航空航天材料加工的核心挑战
1.1 多样化的切削特性与较高的工艺适应阈值
首先,不同的高性能材料在加工行为上存在巨大差异,通用切削参数很少能普遍获得可靠的结果。例如,钛合金的导热性较低,这会导致切削热量滞留在切削刃处,加速刀具磨损,并引发工件的热变形。 相比之下,镍基超合金在高温下仍能保持高硬度,并产生强烈的加工硬化效应;这会产生极大的切削力,并对刀具刚性和冷却策略提出严苛的要求。 相比之下,高强度铝合金通常更易于加工,但其薄壁结构在切削力和残余应力释放的作用下仍极易发生翘曲和变形。因此,每类材料都需要定制的刀具、参数和冷却策略,以确保加工稳定性的持续性。.
1.2 复杂几何形状与棘手的几何公差控制
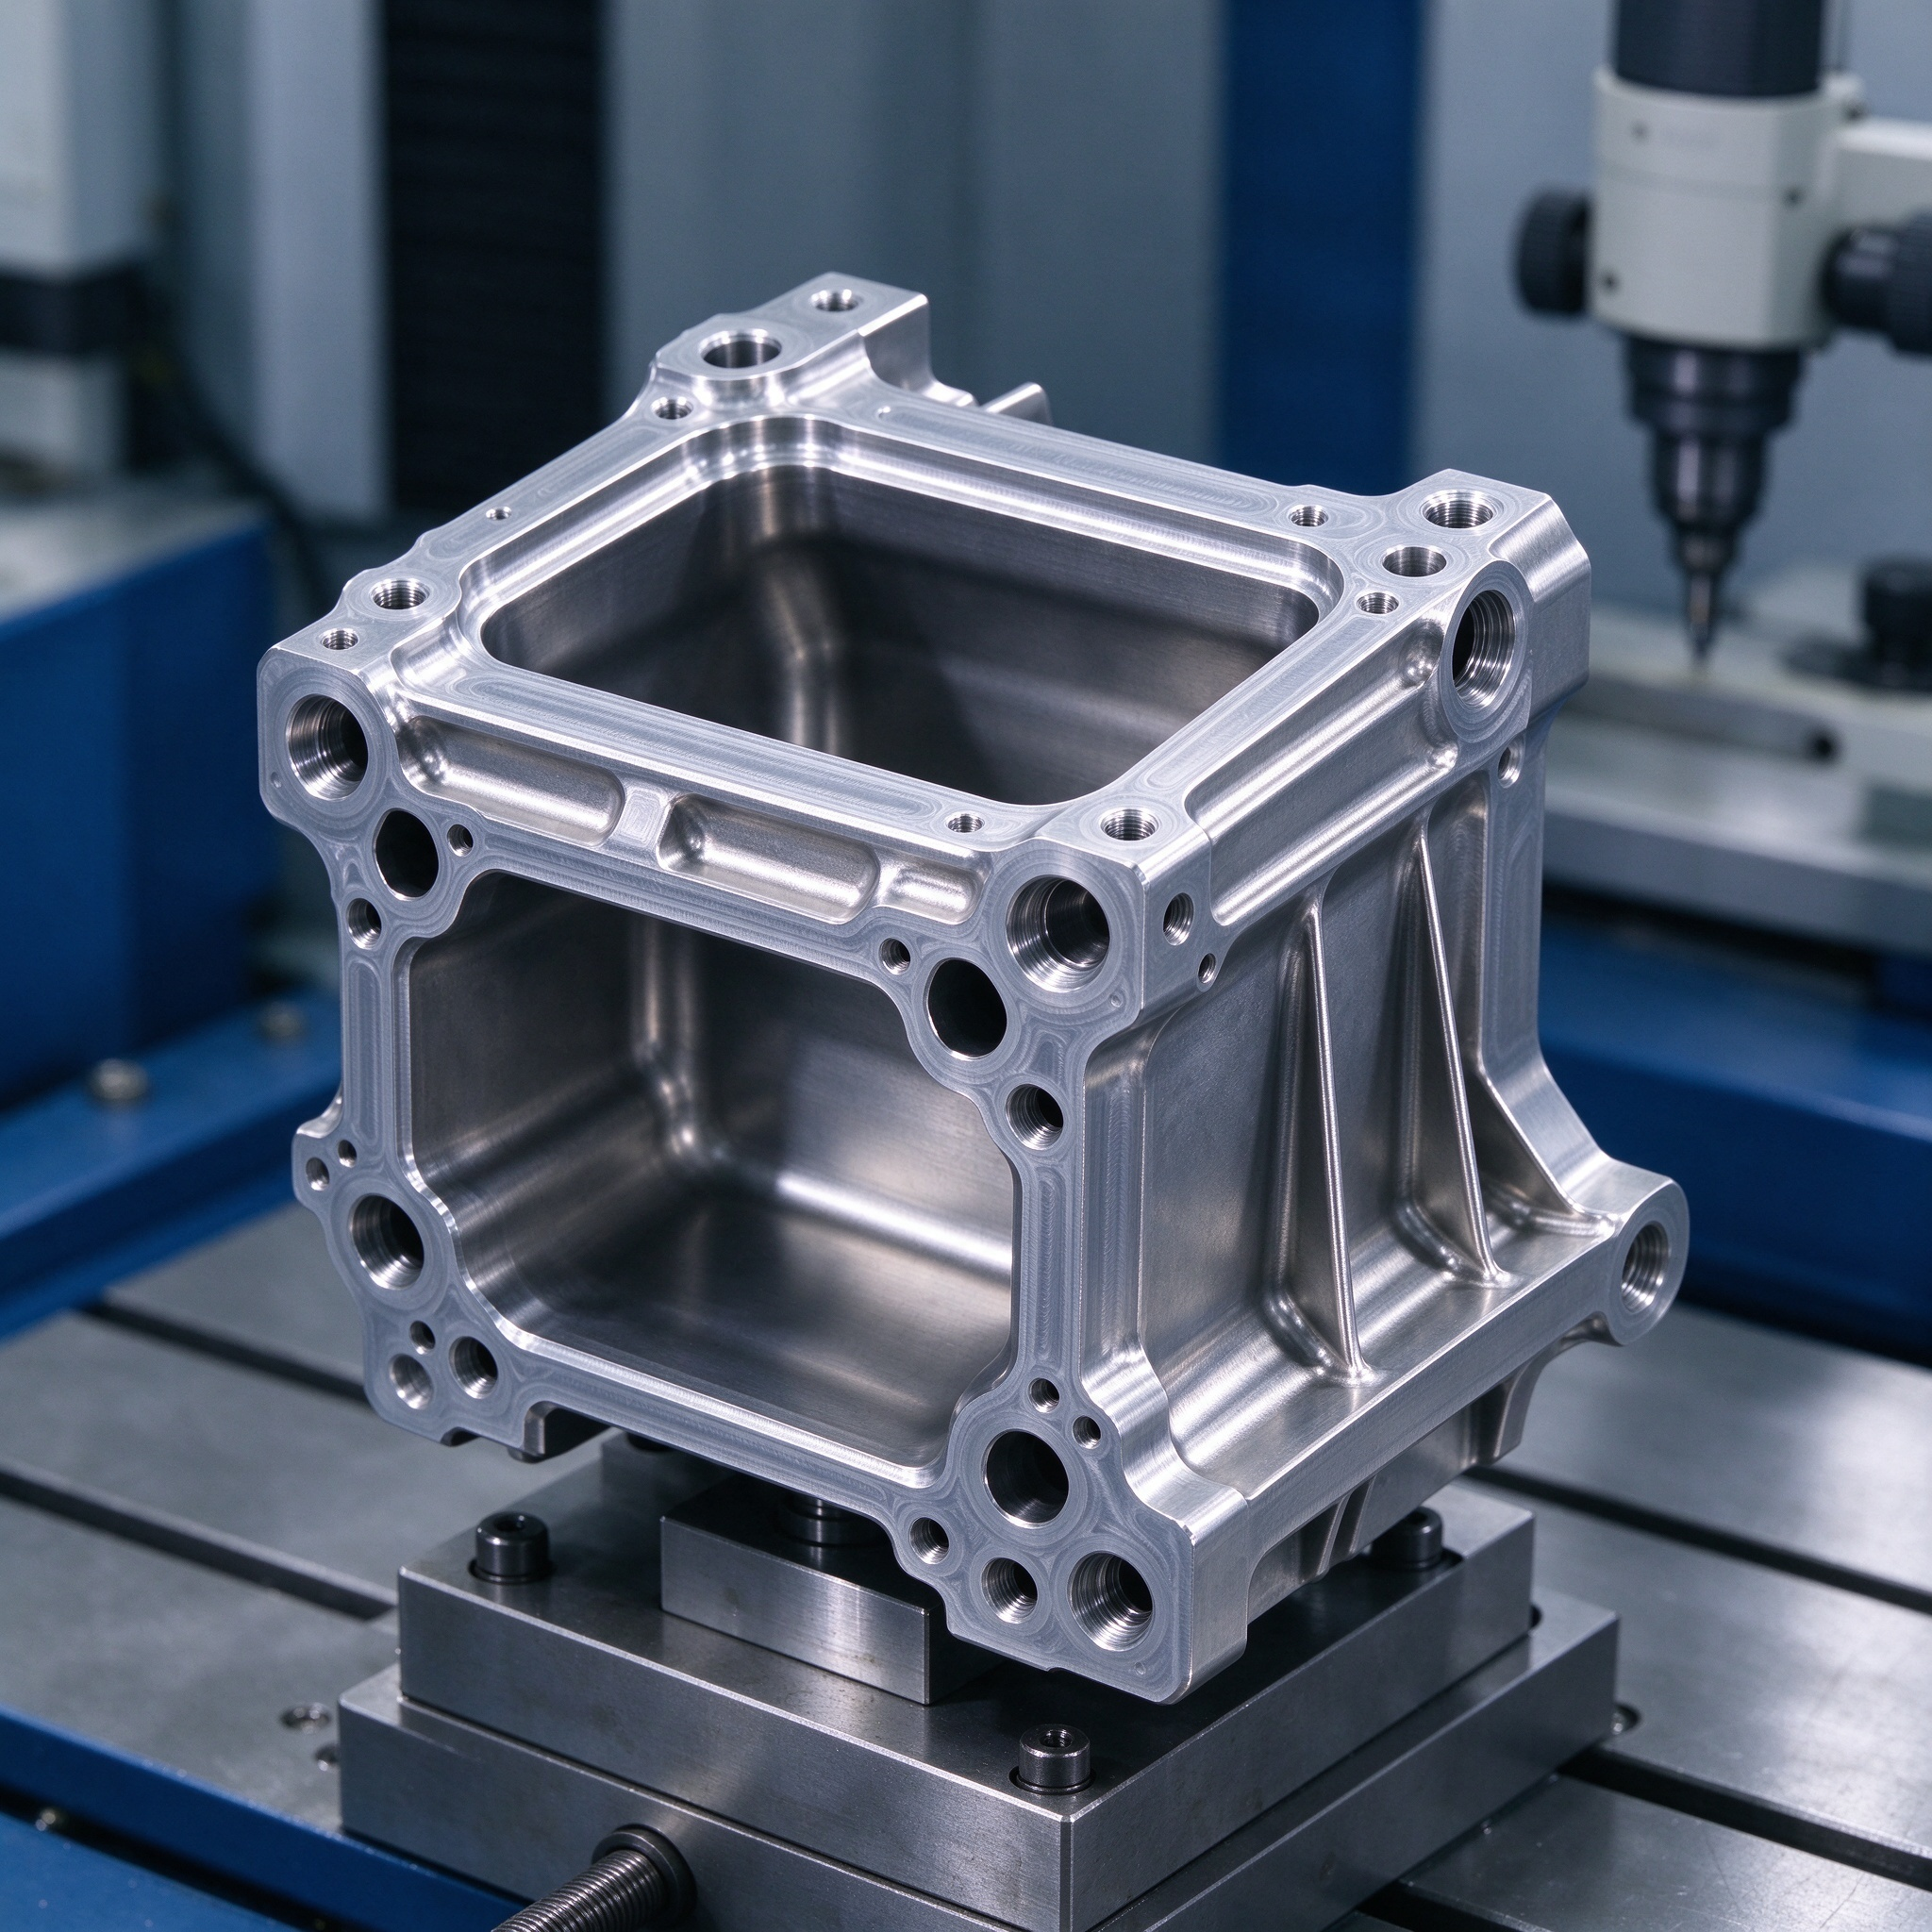
除了材料特有的障碍外,航空航天零部件通常具有薄壁、深腔、曲面、不规则孔位以及加强筋等特征,这些特征对几何公差和轮廓精度都有极其严格的要求。当夹具刚度不足或切削参数校准不当,几乎总是会导致切削抖动和结构变形。 更糟糕的是,传统的3轴加工需要多次夹紧和重新定位,从而引入累积的定位误差。正因如此,制造团队难以在多面特征上保持可靠的相对位置精度。.
1.3 严格的质量标准和对批次一致性的高要求
除了尺寸精度外,航空航天级零部件还必须满足对表面完整性、孔位精度和轮廓精度的严格要求。 最值得注意的是,表面质量直接影响零件的疲劳强度和长期使用寿命。此外,在长时间的生产过程中,刀具磨损、材料状态变化以及工艺漂移都可能导致尺寸逐渐偏离。基于以上种种原因,只有端到端的质量控制才能确保长期保持批次间的高一致性。.
2. 针对典型高强度材料的定制加工解决方案
2.1 钛合金加工解决方案
Ti-6Al-4V(TC4)和TC11等钛合金广泛应用于机身结构、发动机连接件和航空航天紧固件。对于这些材料,控制切削热量和最大限度地减少刀具磨损是加工过程中的首要任务。为有效应对这些挑战,我们重点采取以下四项针对性策略:
- 我们采用具有大前角切削刃几何形状的涂层硬质合金刀具,以减少切削阻力和热量积聚
- 我们将高压、大流量的切削液直接输送到切削区,以延长刀具寿命并稳定切削温度
- 我们优化分层切削策略,以控制每次切削的切深,并减少因残余应力释放引起的变形
- 我们利用5轴同步运动加工复杂曲面和深腔,以减少装夹次数并更好地加工难以触及的区域
2.2 高强度铝合金加工解决方案
相比之下,7075-T6和2024-T4等高强度铝合金是航空航天轻量化结构的首选材料,广泛应用于蒙皮、框架和外壳部件中。 在此情况下,加工的核心重点转向控制薄壁变形并保持高表面质量。为实现这一目标,我们的方法围绕三个关键控制点展开:
- 我们为薄壁结构设计了专用多点支撑夹具,以均匀分布夹紧力,并避免因夹紧而引起的变形
- 我们通过高速铣削和对称切削策略来优化刀具路径,以减少因局部材料去除不均匀而引起的应力变形
- 我们将粗加工和精加工工序分开进行,并在工艺中加入了中间的应力消除时效处理,以确保成品的长期尺寸稳定性。
2.3 镍基超合金和特种不锈钢解决方案
对于要求最为苛刻的高温应用,镍基超合金(如因科镍系列)和特种不锈钢是标准选择,主要用于发动机热端部件和耐腐蚀结构。对于这些极硬的材料,控制加工硬化和应对高切削负荷成为加工过程中的核心要务。 我们通过以下四项针对性措施来应对这些挑战:
- 对于高硬度连续切削工况,我们选用立方氮化硼(CBN)或陶瓷切削刀具
- 我们采用低速、大进给的切削策略,以避开经冷作硬化处理的表层,并减缓刀具磨损速度
- 我们确保机床和夹具系统整体刚性,以抑制颤振并保持高表面光洁度
- 我们采用铣削与车削相结合的工艺,加工出高精度的孔、槽和复杂轮廓,并通过分阶段的质量检查来确保尺寸和几何精度。
3. 全流程标准化生产控制体系
综合来看,航空航天零部件的质量绝非取决于单一工序,而是依赖于整个生产流程中的系统化控制。正因如此,PartsMastery 建立了覆盖整个生产链的标准化流程,并将其划分为五个顺序进行的阶段。.
| 工艺阶段 | 核心活动 | 品质与价值 |
|---|---|---|
| DFM 可制造性审查 | 审查壁厚、孔位及曲面加工性;识别变形风险和加工盲区;提供设计优化建议 | 在设计阶段降低生产风险,并减少下游返工成本 |
| 物料与工艺计划 | 根据材料等级选择合适的刀具、切削参数和冷却策略;设计定制夹具和工艺路线 | 确保加工稳定性,并精确满足零件精度要求 |
| 精密数控加工 | 使用3轴至5轴加工设备,采用粗加工—半精加工—精加工的分级切削工艺,并严格进行过程中的尺寸控制 | 确保复杂几何形状的成形精度和批量尺寸的一致性 |
| 综合表面处理 | 提供符合标准的表面处理服务,包括阳极氧化、钝化、喷漆和特种涂层 | 提高耐腐蚀性、耐磨性以及使用过程中的表面性能 |
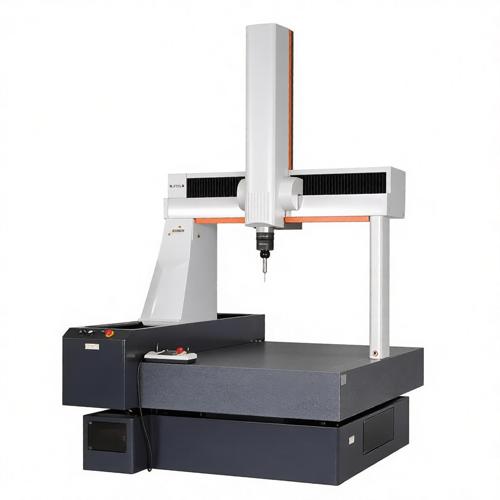
| 精密最终检验与交付 | 使用三坐标测量机(CMM)、轮廓仪及其他计量设备进行全尺寸检测,并出具完整的检测报告 | 确保成品完全符合航空航天级精度规范 |
4. 提高加工效率和精度的关键措施
4.1 定向刀具与切削参数优化
首先,我们通过针对性地优化刀具和切削参数来获得更好的加工效果。 我们维护着一个针对不同材料的工艺数据库,为每种材料等级匹配最佳的刀具基体、刀刃几何形状和切削参数。在实际应用中,这既能平衡加工效率、表面质量和刀具寿命,又能消除因盲目试错而造成的成本和交货周期浪费。.
4.2 定制夹具和工件夹持装置的设计
其次,我们通过定制夹具和工件夹持设计来提高工艺稳定性。对于大型薄壁和异形零件,我们会设计专用的柔性夹具和多点支撑解决方案。 我们极其谨慎地选择基准点和夹紧点,以最大限度地减少夹紧变形和切削抖动。通过这种方式,我们可以确保在整个加工周期内保持一致的刚性和稳定性。.
4.3 采用5轴加工以减少装夹误差
第三点,也是影响最大的,我们通过5轴同步加工同时提升了精度和产量。 对于具有多面复杂特征的零件,我们仅需一次装夹即可完成所有关键特征的加工。这不仅消除了因反复重新定位而产生的累积误差,还提高了复杂轮廓的加工连续性和表面质量。此外,它还能显著缩短工序之间的周转时间,并缩短整体生产周期。.
5. 典型应用场景
总体而言,这些针对高强度材料量身定制的加工解决方案可广泛应用于各类航空航天零部件,包括:
- 机身结构部件:翼梁、隔框、支架和蒙皮连接件
- 发动机相关部件:燃烧室部件、涡轮连接件和壳体结构
- 外壳和腔体:航空电子设备外壳、屏蔽腔体和液压阀体
- 精密接头:接头、法兰、安装底座和销式部件
- 原型件和试制件:用于新车型开发的低产量验证件
除了批量生产零件外,灵活的小批量数控加工为快速迭代的航空航天研发项目带来了巨大价值。从实际应用来看,它极大地缩短了从设计到原型测试的开发周期。简而言之,它有助于团队加快项目整体的启动进度。.
结论
综合来看,高强度航空航天材料的加工是对设备能力、工艺专业知识和质量体系的综合考验。从DFM设计优化和针对特定材料的工艺规划,到端到端的质量控制,每个阶段都直接影响成品零件的最终性能和可靠性。.
在PartsMastery,我们凭借在难加工材料和5轴精密制造领域久经考验的专业技术,为航空航天客户提供从早期原型开发到全面批量生产的一站式加工服务。 通过在整个项目生命周期内与单一合作伙伴开展合作,客户可以优化供应链、减少返工,并满足行业对轻量化设计、高强度、高精度以及可靠制造性能的严苛要求。.