Les composants aérospatiaux fonctionnent en continu dans des conditions de températures élevées, de pressions extrêmes, de charges alternées et d’environnements corrosifs ; ces conditions imposent les normes les plus strictes du secteur en matière de résistance des matériaux, de fiabilité structurelle et de précision d’usinage. Pour répondre à ces exigences, des matériaux haute performance tels que les alliages de titane, les alliages d’aluminium à haute résistance, les superalliages à base de nickel et les aciers inoxydables spéciaux constituent les principaux choix de matériaux, grâce à leur excellent rapport résistance/poids, leur résistance aux hautes températures et leurs performances en matière de corrosion. Malgré tout, ces matériaux posent systématiquement des défis majeurs en matière d’usinage : résistance élevée à la coupe, concentration de la chaleur de coupe, écrouissage prononcé, usure rapide des outils et risque de déformation des parois minces. C’est pourquoi la mise en place d’un système de processus d’usinage CNC stable et adapté aux matériaux à haute résistance reste la condition préalable essentielle pour garantir une qualité constante des pièces aérospatiales et une efficacité de livraison dans les délais.
Chez PartsMastery, nous sommes spécialisés dans la fabrication de précision pour le secteur aérospatial. Plus précisément, nous disposons d’un parc complet de centres d’usinage simultanés de 3 à 5 axes, gérés par une équipe d’ingénieurs dédiée, et nous proposons des solutions sur mesure de bout en bout pour les matériaux difficiles à usiner, tels que le titane et les superalliages. Au-delà des opérations d'usinage de base, nos services couvrent l'analyse de la fabricabilité (DFM), la planification des processus, l'usinage de précision et la livraison après contrôle qualité. Cette approche de bout en bout nous permet ainsi d'accompagner l'ensemble du cycle de vie des projets, depuis la validation des prototypes et les essais en petites séries jusqu'à la production en série à grande échelle.
1. Principaux défis liés à l'usinage des matériaux aérospatiaux à haute résistance
1.1 Caractéristiques de coupe variées et seuils d'adaptation au processus élevés
Pour commencer, les différents matériaux haute performance présentent des comportements d’usinage très variés, et les paramètres de coupe génériques donnent rarement des résultats fiables dans tous les cas. Par exemple, les alliages de titane ont une faible conductivité thermique, ce qui retient la chaleur de coupe au niveau de l’arête de coupe, accélère l’usure de l’outil et provoque une déformation thermique de la pièce. Les superalliages à base de nickel, en revanche, conservent une dureté élevée à des températures élevées et produisent de forts effets d’écrouissage ; cela génère des forces de coupe extrêmes et impose des exigences strictes en matière de rigidité des outils et de stratégies de refroidissement. Les alliages d’aluminium à haute résistance, quant à eux, sont généralement plus faciles à usiner, mais leurs structures à parois minces restent très sensibles au gauchissement et à la déformation sous l’effet des forces de coupe et de la libération des contraintes résiduelles. En conséquence directe, chaque catégorie de matériau nécessite des outils, des paramètres et des stratégies de refroidissement sur mesure afin de garantir une stabilité d’usinage constante.
1.2 Géométries complexes et contrôle difficile des tolérances géométriques
Au-delà des difficultés liées aux matériaux, les pièces aérospatiales présentent généralement des parois minces, des cavités profondes, des surfaces complexes, des réseaux de trous irréguliers et des nervures de renfort, le tout soumis à des exigences extrêmement strictes en matière de tolérances géométriques et de précision des profils. Lorsque le système de serrage manque de rigidité ou que les paramètres d’usinage sont mal calibrés, cela entraîne presque toujours des vibrations d’usinage et des déformations structurelles. Pire encore, l’usinage traditionnel à 3 axes nécessite de multiples étapes de serrage et de repositionnement, ce qui entraîne des erreurs de positionnement cumulatives. De ce fait, les équipes de fabrication ont du mal à maintenir une précision de positionnement relative fiable sur les caractéristiques à plusieurs faces.
1.3 Normes de qualité rigoureuses et exigences élevées en matière d'uniformité des lots
Outre la précision dimensionnelle, les composants destinés à l'aérospatiale doivent répondre à des exigences rigoureuses en matière d'intégrité de surface, de précision de positionnement des alésages et de précision de profil. Il convient notamment de noter que la qualité de surface influe directement sur la résistance à la fatigue et la durée de vie à long terme d’une pièce. De plus, au cours de cycles de production prolongés, l’usure des outils, les variations de l’état des matériaux et les dérives de processus peuvent toutes entraîner des écarts dimensionnels progressifs. Pour toutes ces raisons, seul un contrôle qualité de bout en bout peut garantir une grande homogénéité d’un lot à l’autre sur le long terme.
2. Solutions d'usinage sur mesure pour les matériaux à haute résistance courants
2.1 Solutions d'usinage des alliages de titane
Les alliages de titane tels que le Ti-6Al-4V (TC4) et le TC11 sont largement utilisés dans les structures de cellules d'aéronefs, les raccords de moteurs et les pièces de raccordement aérospatiales. Pour ces matériaux, la maîtrise de la chaleur de coupe et la réduction de l'usure des outils figurent en tête des priorités d'usinage. Afin de relever efficacement ces défis, nous nous concentrons sur quatre stratégies ciblées :
- Nous utilisons des outils en carbure revêtus, dotés d'une géométrie de tranchant à grand angle de coupe, afin de réduire la résistance à la coupe et l'accumulation de chaleur.
- Nous acheminons un fluide de refroidissement à haute pression et à haut débit directement vers la zone de coupe afin de prolonger la durée de vie de l'outil et de stabiliser les températures de coupe.
- Nous optimisons les stratégies de découpe par couches afin de contrôler la profondeur de coupe par passe et de réduire les déformations dues à la libération des contraintes résiduelles.
- Nous usinons des surfaces complexes et des cavités profondes grâce à un mouvement simultané sur 5 axes, ce qui permet de réduire les changements de configuration et d'améliorer l'accès aux zones difficiles d'accès.
2.2 Solutions d'usinage des alliages d'aluminium à haute résistance mécanique
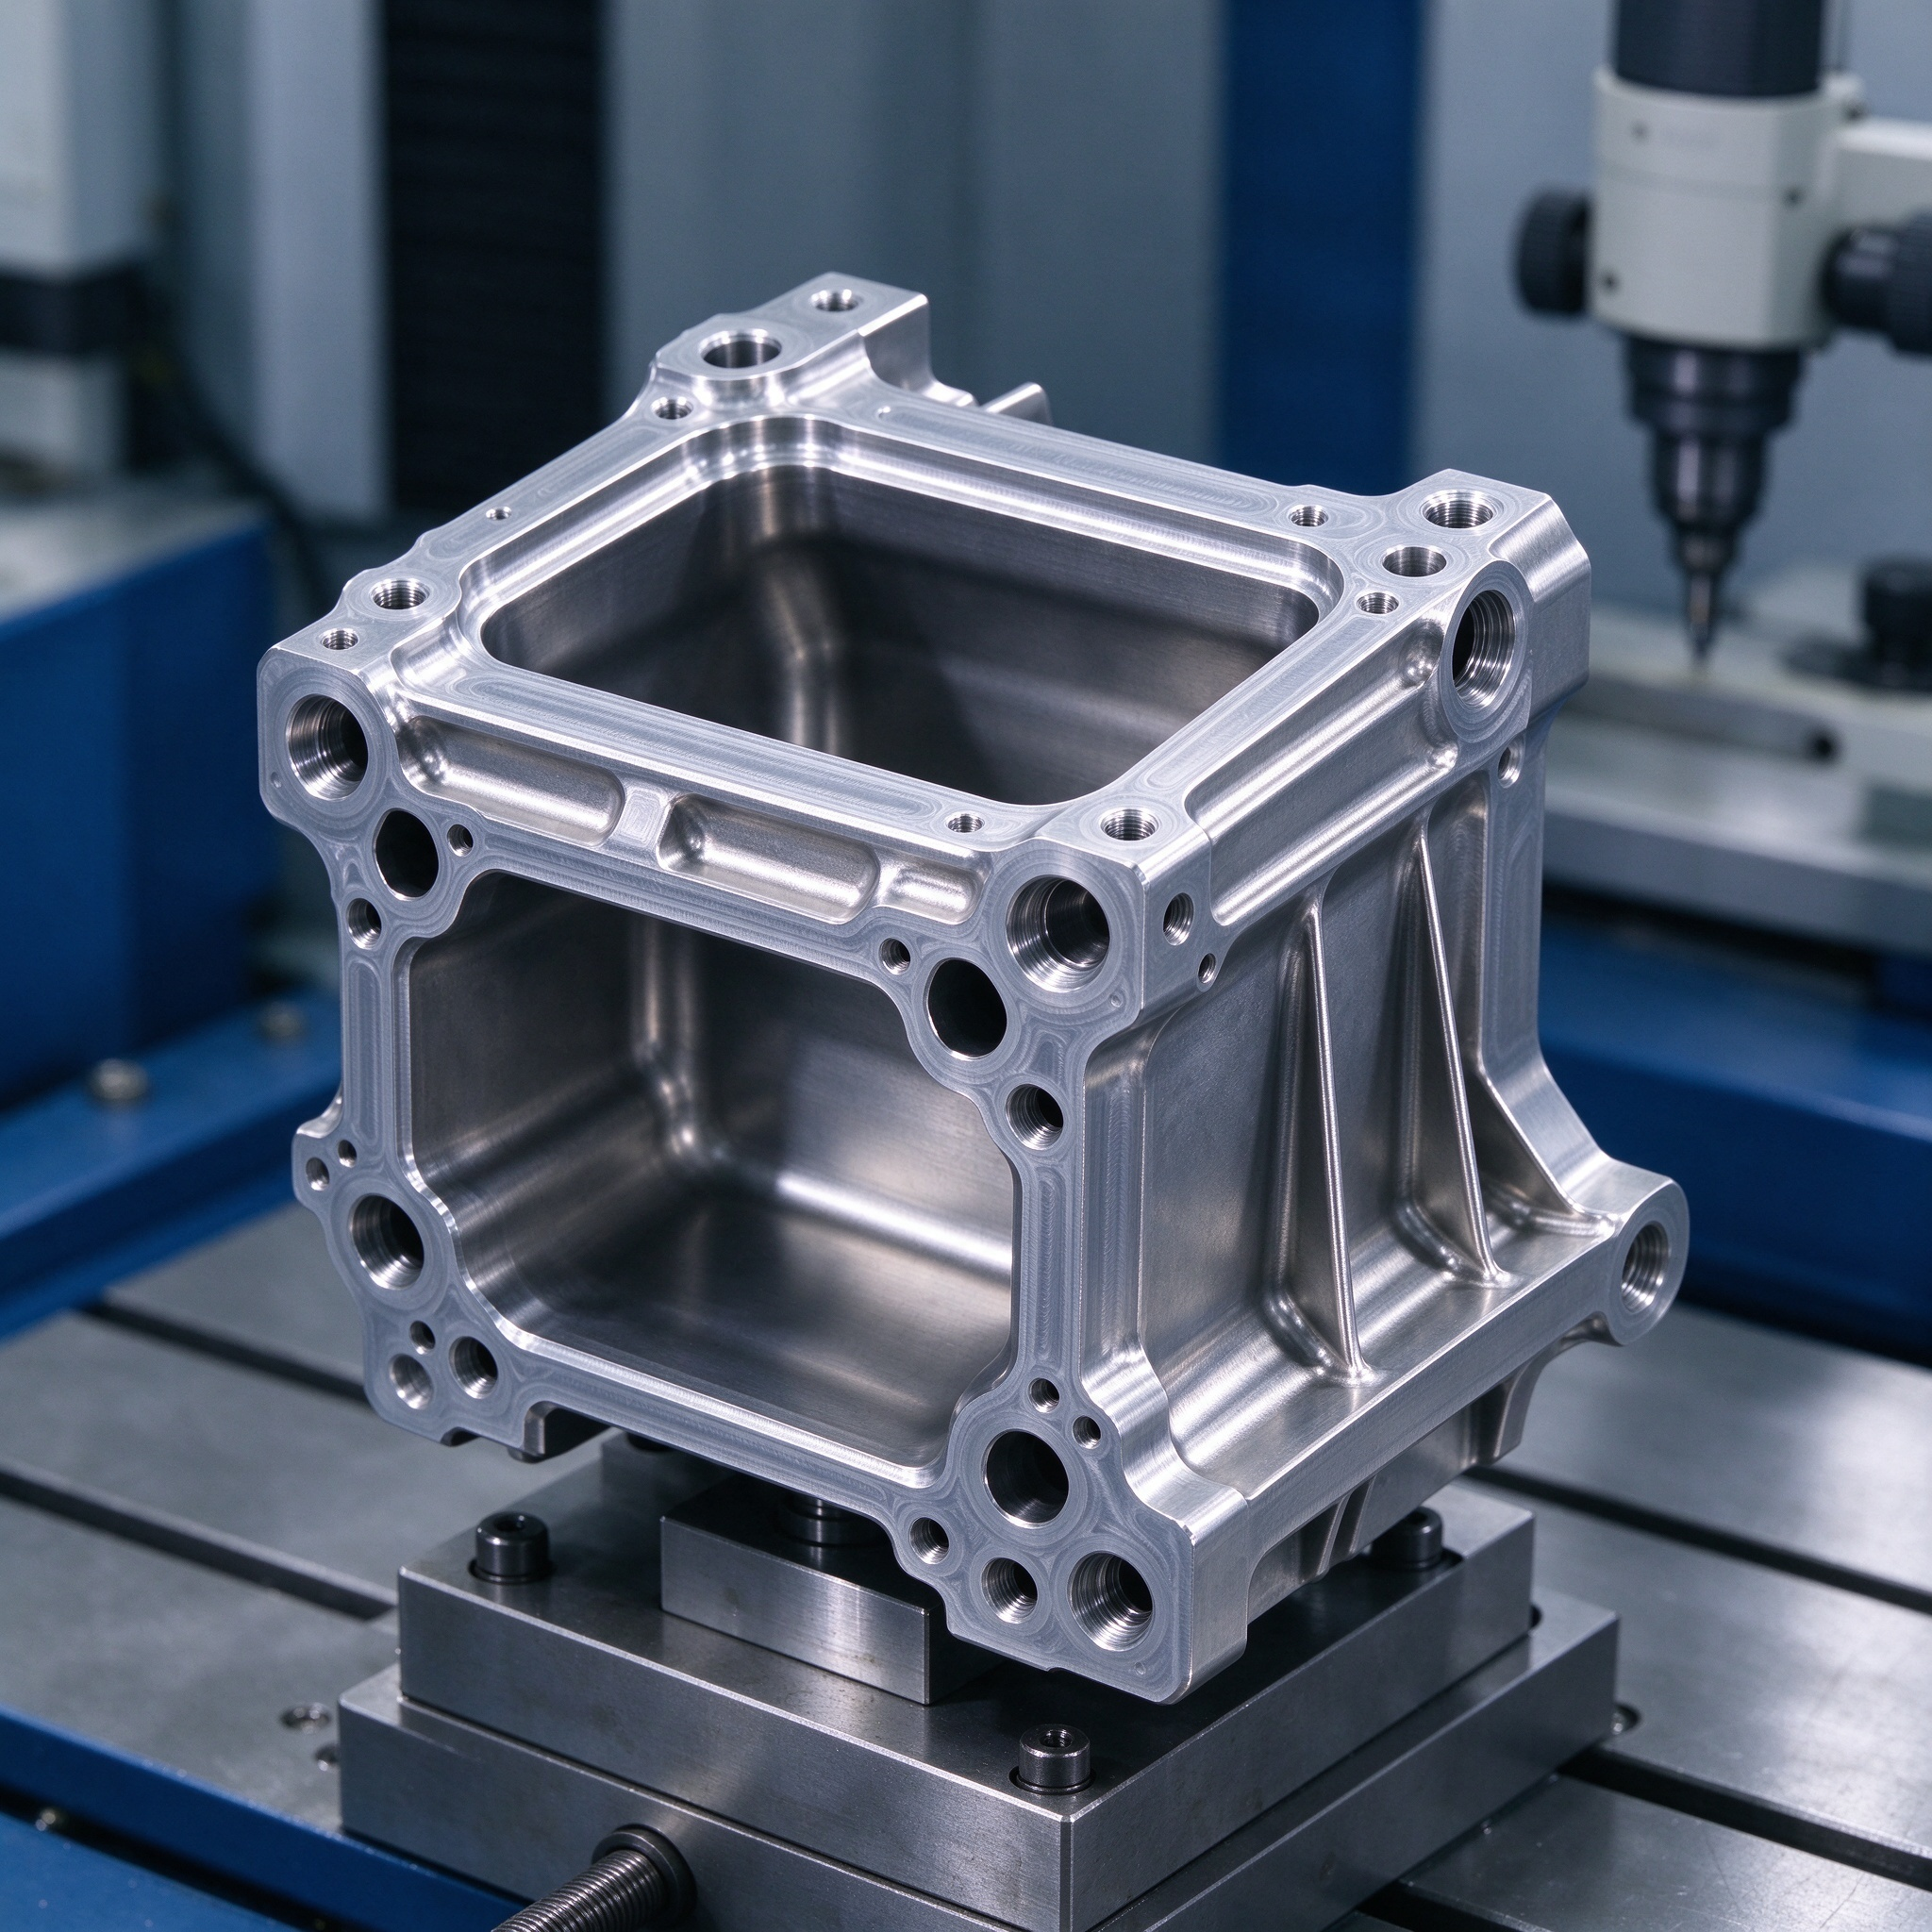
En revanche, les alliages d’aluminium à haute résistance, tels que le 7075-T6 et le 2024-T4, constituent le choix privilégié pour les structures aérospatiales légères, et sont largement utilisés dans les revêtements, les châssis et les pièces de boîtier. Dans ce contexte, la priorité en matière d’usinage réside dans le contrôle de la déformation des parois minces et la préservation d’une qualité de surface élevée. Pour y parvenir, notre approche s’articule autour de trois contrôles clés :
- Nous concevons des dispositifs de fixation multipoints spécifiques aux structures à parois minces afin de répartir uniformément la force de serrage et d'éviter toute déformation due au serrage.
- Nous optimisons les trajectoires d'outils grâce au fraisage à grande vitesse et à des stratégies de coupe symétriques afin de réduire les déformations dues aux contraintes provoquées par un enlèvement de matière local irrégulier.
- Nous distinguons les opérations d'ébauche et de finition, et intégrons au processus une phase intermédiaire de vieillissement de détente afin de garantir la stabilité dimensionnelle à long terme des pièces finies.
2.3 Solutions à base de superalliages au nickel et d'aciers inoxydables spéciaux
Pour les applications à haute température les plus exigeantes, les superalliages à base de nickel, tels que la gamme Inconel, et les aciers inoxydables spéciaux constituent le choix standard ; ils sont principalement utilisés pour les composants de la partie chaude des moteurs et les structures résistantes à la corrosion. Avec ces matériaux extrêmement durs, la gestion de l’écrouissage et la maîtrise des charges de coupe élevées deviennent les priorités essentielles de l’usinage. Nous relevons ces défis grâce à quatre pratiques ciblées :
- Nous choisissons des outils de coupe en nitrure de bore cubique (CBN) ou en céramique pour les applications de coupe en continu sur des matériaux à très haute dureté.
- Nous utilisons des stratégies d'usinage à faible vitesse et à avance élevée afin d'éviter la couche superficielle écrouie et de ralentir l'usure des outils.
- Nous veillons à la rigidité globale de la machine-outil et du système de fixation afin de limiter les vibrations et de garantir une qualité de finition de surface optimale.
- Nous réalisons des alésages, des rainures et des profils complexes de haute précision grâce à des procédés combinés de fraisage et de tournage, accompagnés de contrôles qualité par étapes afin de garantir la précision dimensionnelle et géométrique.
3. Système de contrôle de la fabrication normalisé couvrant l'ensemble du processus
Tout bien considéré, la qualité des pièces aérospatiales ne dépend jamais d’une seule opération ; elle repose sur un contrôle systématique tout au long du processus de production. C’est pourquoi PartsMastery a mis en place des processus standardisés couvrant l’ensemble de la chaîne de production, organisés en cinq étapes successives.
| Étape du processus | Activités principales | Qualité et rapport qualité-prix |
|---|---|---|
| Analyse de la fabricabilité (DFM) | Examiner l'épaisseur des parois, l'emplacement des trous et l'usinabilité des surfaces courbes ; identifier les risques de déformation et les zones d'usinage difficiles d'accès ; formuler des recommandations pour l'optimisation de la conception | Réduit les risques liés à la production dès la phase de conception et diminue les coûts de retouche en aval |
| Planification des matériaux et des processus | Adapte les outils, les paramètres de coupe et les stratégies de refroidissement en fonction de la nuance du matériau ; conçoit des dispositifs de fixation et des enchaînements de processus sur mesure | Garantit la stabilité de l'usinage et répond avec précision aux exigences de précision des pièces |
| Usinage CNC de précision | Utilisation d’équipements de 3 à 5 axes avec un usinage par étapes (ébauche, semi-finition, finition) et un contrôle dimensionnel rigoureux en cours de fabrication | Garantit la précision de formage des géométries complexes et la cohérence dimensionnelle des lots |
| Traitement de surface intégré | Propose des traitements de surface spécialisés, notamment l'anodisation, la passivation, la peinture et les revêtements spéciaux | Améliore la résistance à la corrosion, la résistance à l'usure et les performances de surface en service |
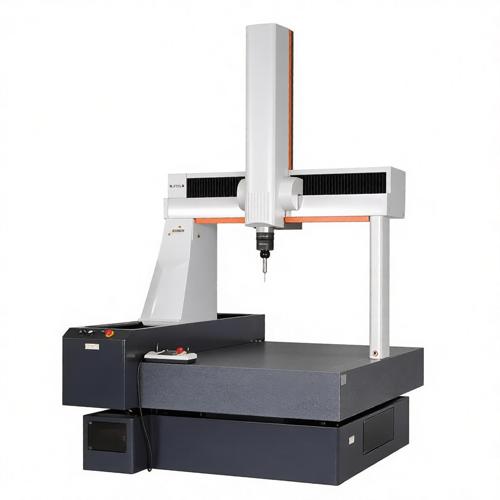
| Contrôle final de précision et livraison | Réalise des contrôles dimensionnels complets à l'aide d'une machine à mesurer tridimensionnelle (MMT), de profilomètres et d'autres équipements de métrologie, et établit des rapports d'inspection exhaustifs | Garantit que les pièces finies respectent pleinement les spécifications de précision requises dans le secteur aérospatial |
4. Mesures clés pour améliorer l'efficacité et la précision de l'usinage
4.1 Optimisation ciblée des outils et des paramètres de coupe
Avant tout, nous obtenons de meilleurs résultats grâce à l'optimisation ciblée des outils et des paramètres de coupe. Nous disposons d'une base de données de procédés spécifiques à chaque matériau, qui associe les substrats d'outils, les géométries de tranchants et les paramètres de coupe optimaux à chaque nuance de matériau. Concrètement, cela permet d'équilibrer l'efficacité de l'usinage, la qualité de surface et la durée de vie des outils, tout en éliminant les coûts et les délais inutiles liés aux essais à l'aveugle.
4.2 Conception de dispositifs de fixation et de serrage sur mesure
D'autre part, nous améliorons la stabilité des processus grâce à la conception sur mesure de dispositifs de fixation et de serrage. Pour les pièces de grande taille, à parois minces et de forme irrégulière, nous concevons des solutions dédiées de fixation flexible et de soutien multipoint. Nous sélectionnons avec le plus grand soin les repères de référence et les points de serrage afin de minimiser les déformations dues au serrage et les vibrations d'usinage. Nous pouvons ainsi garantir une rigidité et une stabilité constantes tout au long du cycle d'usinage.
4.3 Usinage 5 axes pour réduire les erreurs de réglage
Troisièmement, et c'est là le point le plus marquant, nous améliorons à la fois la précision et le débit grâce à l'usinage simultané sur 5 axes. Pour les pièces présentant des formes complexes à plusieurs faces, nous réalisons toutes les opérations critiques en un seul serrage. Cela permet non seulement d'éliminer les erreurs cumulées liées aux repositionnements répétés, mais aussi d'améliorer la continuité de l'usinage et la qualité de surface sur les contours complexes. De plus, cela réduit considérablement les délais entre les opérations et raccourcit les cycles de production globaux.
5. Scénarios d'application types
Dans leur ensemble, ces solutions d'usinage sur mesure destinées aux matériaux à haute résistance s'appliquent à une large gamme de composants aérospatiaux, notamment :
- Éléments structurels de la cellule : longerons d'aile, cloisons, supports et fixations du revêtement
- Composants liés au moteur : pièces de la chambre de combustion, raccords de turbine et structures de carter
- Boîtiers et cavités : boîtiers avioniques, cavités de blindage et corps de vannes hydrauliques
- Raccords de précision : raccords, brides, embases de fixation et composants à goupilles
- Pièces prototypes et d'essai : pièces de validation en petites séries destinées au développement de nouveaux modèles
Au-delà des pièces de série, l'usinage CNC flexible à faible volume apporte une valeur ajoutée considérable aux programmes de R&D aérospatiaux nécessitant des itérations rapides. Concrètement, il réduit considérablement les cycles de développement, de la conception aux essais de prototypes. En résumé, il aide les équipes à accélérer les délais globaux de lancement des programmes.
Conclusion
Tout bien considéré, l'usinage de matériaux aérospatiaux à haute résistance constitue un véritable test combiné des capacités des équipements, de l'expertise en matière de procédés et des systèmes qualité. De l'optimisation de la conception en fonction de la fabricabilité (DFM) et de la planification des procédés adaptés à chaque matériau jusqu'au contrôle qualité de bout en bout, chaque étape influe directement sur les performances finales et la fiabilité de la pièce finie.
Chez PartsMastery, nous nous appuyons sur une expertise éprouvée dans le domaine des matériaux difficiles à usiner et de l'usinage de précision 5 axes pour proposer des services d'usinage clés en main aux clients du secteur aérospatial, depuis le développement des premiers prototypes jusqu'à la production en série. En travaillant avec un seul partenaire tout au long du cycle de vie du programme, les clients peuvent rationaliser leurs chaînes d'approvisionnement, réduire les retouches et répondre aux exigences strictes du secteur en matière de conception légère, de haute résistance, de précision rigoureuse et de performances de fabrication fiables.