



越野车在各种恶劣地形上都能稳定行驶,无论是布满岩石的砾石路、泥泞的小径,还是陡峭的山林小道。作为支撑车架、吸收冲击并控制操控性能的核心组件,悬架系统必须能够承受反复的冲击载荷、高频振动以及极端的动态力。 简而言之,核心部件(包括控制臂、转向节、减震器支架、悬架连杆、轮毂和衬套)的制造精度和性能,直接决定了车辆的行驶稳定性、操控极限以及整体安全性。.
与标准乘用车相比,越野车悬架部件在材料强度、孔位精度、几何公差以及装配一致性方面面临着更为严格的要求。 为满足这些要求,以三轴、四轴和五轴铣削以及数控车削为核心的数控精密加工,可提供与每个悬架部件的结构和材料特性相匹配的定制化制造解决方案。 事实上,正是这一基础生产工艺,确保了全地形车(ATV)、多功能作业车(UTV)、越野摩托车及其他动力运动装备的部件可靠性。.
在PartsMastery,我们专注于为动力运动行业提供精密零部件制造服务。 依托完善的内部数控加工和质量控制体系,我们为全系列越野悬架部件提供定制化制造服务。值得一提的是,我们的服务涵盖项目的整个生命周期,从原型开发、小批量试产到全面量产。.
1. 越野悬架部件的核心加工要求
1.1 孔位精确定位与几何公差控制
越野悬架部件通常集成了多组安装孔、轴承孔、螺纹孔、基准面和曲面几何形状。因此,孔距、同心度、平面度以及位置精度等几何公差会直接影响装配配合和运动学性能。.
孔位偏离公差不仅会导致装配困难,还会引发悬架卡滞、载荷分布不均、加速磨损,甚至造成部件灾难性失效。因此,在整个加工过程中,建立稳定的基准体系、精确控制关键孔位以及严格管理几何公差至关重要。.
1.2 力量与轻量化的平衡设计
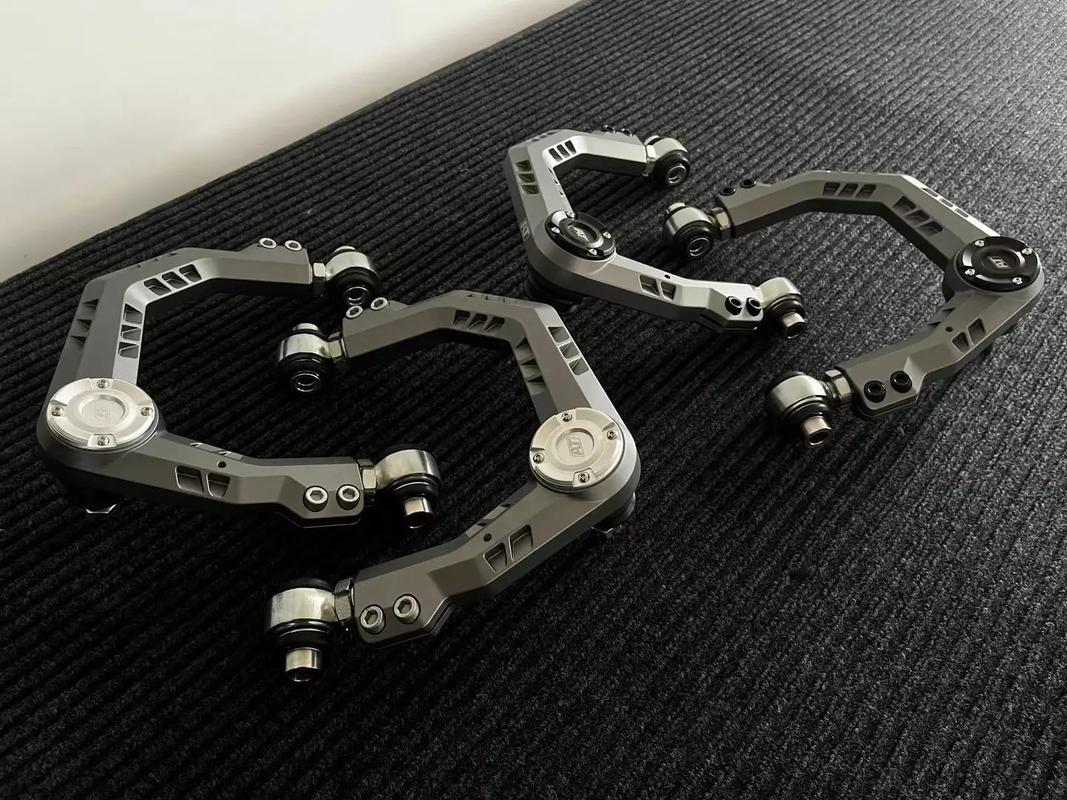
最重要的是,悬架部件必须能够承受极端的冲击载荷,同时尽可能减小非簧载质量,以提升车辆的动态响应和操控性能。对于控制臂和安装支架等结构件,6061-T6和7075-T6等高强度铝合金因其卓越的强度重量比,成为首选材料。.
另一方面,对于承载能力和耐磨性要求较高的部件,如转向节和枢轴销,则采用合金钢和不锈钢。最终,通过优化材料选择和结构设计,在不影响结构完整性的前提下,实现了最大的减重效果。.
1.3 恶劣环境下的表面性能
在实际的越野环境中,悬架部件持续暴露在泥浆、潮气、沙尘以及岩石的不断冲击中。因此,随着时间的推移,这些部件极易发生腐蚀和磨蚀。.
数控加工完成后,可根据材料和应用场景进行各种表面处理。常见的处理方式包括阳极氧化、硬阳极氧化、喷砂、钝化处理和电泳涂装。所有这些处理都能显著提高部件的耐腐蚀性、耐磨性和环境耐受性,从而有效延长部件的使用寿命。.
2. 越野悬架部件的关键数控加工工艺
具有不同结构特征的悬架部件需要相应的数控加工工艺。如果实施得当,就能在精度、效率和生产成本之间实现最佳平衡。.
2.1 数控铣削
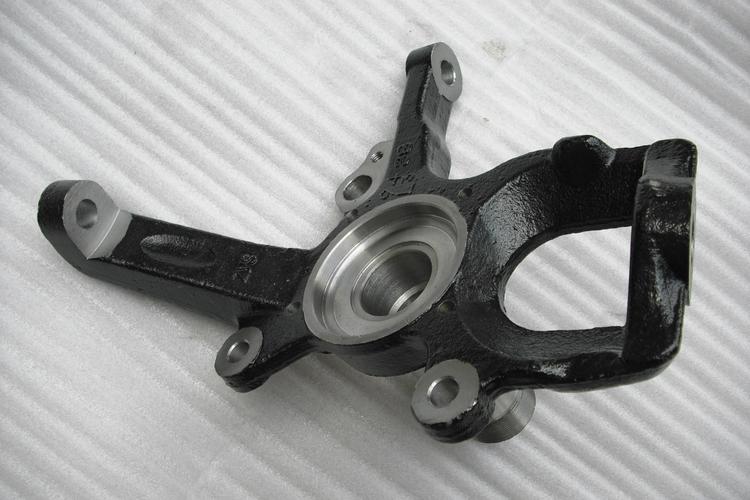
首先来看数控铣削,控制臂、减震器支架、转向节和悬架安装支架等零部件通常具有复杂的外轮廓和多种孔位布局。正因如此,它们非常适合采用这种生产方法。.
凭借优化的刀具路径规划,该工艺可对平面、曲面、凹槽、槽口和倒角进行精密加工。此外,它还能确保每个生产批次的尺寸和几何精度始终如一。.
2.2 数控车削
在旋转零件方面,诸如枢轴销、衬套、垫片和轮毂等悬架部件,均通过数控车削工艺高效、精确地制造而成。该工艺对外径、内孔、端面、沟槽和螺纹等尺寸具有严格的控制。.
这种控制水平确保了整个生产批次中出色的尺寸一致性和装配精度。此外,它无论在原型开发还是批量生产中都能发挥同样出色的作用,从而提供最大的制造灵活性。.
2.3 5轴同步加工
对于最复杂的几何形状,某些越野悬架部件具有倾斜表面、3D轮廓以及多方向加工特征。遗憾的是,传统的3轴加工需要多次装夹,这会导致累积定位误差。.
相比之下,五轴同步加工可在单次装夹中完成多面加工。这不仅减少了装夹次数和对中误差,还能使刀具以最佳角度接近工件,从而大幅提高复杂零件的加工效率和定位精度。.
3. 常见越野悬架部件的加工方案矩阵
不同的悬架部件具有各异的结构特征和性能侧重点。因此,其相应的加工工艺和质量控制重点也各不相同。匹配矩阵概述如下:
| 悬架部件 | 主要加工工艺 | 关键质量控制点 |
|---|---|---|
| 控制臂 | 数控铣削、五轴加工 | 孔位精度、平整度、整体轮廓公差 |
| 转向节 | 数控铣削、五轴加工 | 轴承内孔精度、安装孔位置、几何公差 |
| 减震支架 | 数控铣床 | 孔间距、垂直度、安装基准尺寸 |
| 悬架连杆 | 数控铣削与车削组合加工 | 孔同心度、螺纹质量、尺寸公差 |
| 枢轴销 | 数控车削、精密磨削 | 外径圆度、表面粗糙度、耐磨性 |
| 衬套 | 数控车削 | 内径/外径、同心度、配合公差 |
| 轮毂 | 数控车铣复合加工 | 同心度、孔位精度、端面平整度 |
4. PartsMastery 端到端加工质量控制系统
在PartsMastery,我们建立了一条从设计接手到最终交付的完整制造控制链。通过这一流程,我们确保每一件悬架部件都能满足越野工况的严格要求。.
4.1 图纸审查与DFM可制造性分析
在生产开始之前,我们的工程团队会对客户提供的3D模型和2D工程图纸进行全面审查。具体而言,我们会进行全面的可制造性设计(DFM)分析,内容涵盖壁厚、孔径、倒角、加工基准以及刀具可达性。.
这种主动的方法能够及早发现潜在的制造难题和设计风险。此外,它还能帮助我们优化工艺方案,从而降低下游的生产成本并缩短交货周期。.
4.2 材料选择与精密加工的实施
首先,我们会根据每个部件的额定载荷、工作环境和轻量化要求,选定最合适的工程材料。接下来,我们会根据零件的几何形状,制定最佳的加工路线、刀具策略和夹具方案。.
所有关键配合面均预留了适当的余量。最终,通过包括粗加工、半精加工和精加工在内的多道工序,确保了最终精度。.
4.3 全尺寸检测与质量验证
加工完成后,所有关键参数均需进行全面检测。这些参数包括孔径、孔间距、整体尺寸、平整度、同心度以及定位精度。.
对于高精度悬架部件,会使用坐标测量机(CMM)根据工程图纸进行全尺寸验证。这从而确保每个部件都符合设计和装配规范。.
5. 提高悬架部件加工效率的关键策略
越野悬架的生产通常涉及多品种、小批量生产、复杂的几何形状以及高度定制化。幸运的是,有针对性的工艺优化可以显著提高加工效率,并降低整体制造成本。.
对于控制臂和转向节等复杂零部件,多轴加工可以减少重复的装夹和对准时间。相比之下,对于销钉和衬套等旋转零件,数控车削则能实现高效的批量生产。.
对于多品种、小批量项目,标准化的工装和模块化加工程序可简化换模和装夹时间。总体而言,这种有针对性的方法在成本与效率之间实现了最佳平衡。.
结论
无论是全地形车(ATV)、多功能越野车(UTV)、越野摩托车,还是高性能定制越野车,悬架系统的可靠性归根结底都取决于零部件的精密制造。.
作为值得信赖的制造合作伙伴,PartsMastery 凭借全面的内部 CNC 铣削、CNC 车削和 5 轴加工能力,以及全周期质量控制体系,为任何越野悬架部件提供符合其材料、几何形状、公差和产量要求的定制化精密加工解决方案。.
从原型验证到大规模量产,PartsMastery 始终如一地提供高精度、可靠的质量和高效的交付。简而言之,我们为越野动力运动车辆提供坚实的制造支持。.