



当一张塑料零件图纸摆在工程师的办公桌上时,他们首先问的问题很少是该几何形状能否注塑成型,而是这种材料是否易于加工。答案在于该材料的 处理窗口:工艺参数在多大范围内波动时,工件才会开始出现缺陷。宽容差范围能容忍温度漂移;而窄容差范围则会将正常的设备波动转化为额外的试产环节和进度延误。.
正因如此,随时掌握可靠的温度基准值是设计审查和工艺规划的第一步。以下是常用塑料及其推荐温度范围的汇总参考表。.
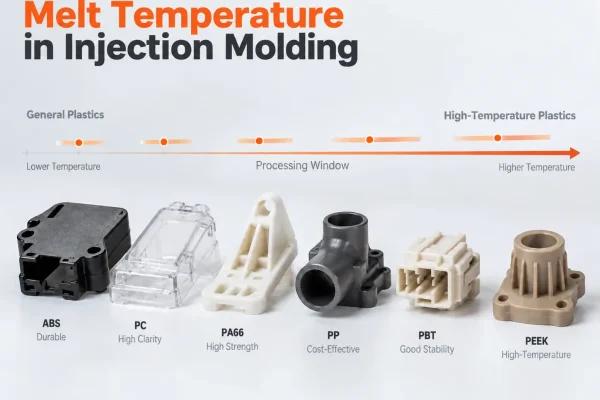
1. 通用塑料熔体温度表
下表中的“熔点”是指 喷嘴处熔融塑料的实际温度, ,而不是注塑机控制器上显示的设定值。由于本文后文将解释的物理原因,这两个数值存在差异。.
工艺窗口是一个系统层面的概念。除了温度之外,它还包括注射压力、注射速度、保压时间和冷却阶段。本表仅关注温度维度,以帮助您快速评估某种材料的容错能力。.
| 材料 | 熔点(°C) | 模具温度(°C) |
|---|---|---|
| ABS | 200–260 | 40–80 |
| 高密度聚乙烯 | 200–280 | 20–60 |
| HIPS | 180–260 | 20–60 |
| PA6(尼龙6) | 230–280 | 60–100 |
| PA66(尼龙66) | 260–300 | 60–100 |
| PBT | 240–270 | 60–100 |
| 个人电脑 | 280–320 | 80–120 |
| PC-ABS | 240–280 | 60–90 |
| 聚甲基丙烯酸甲酯(丙烯酸) | 210–250 | 50–80 |
| POM(乙缩醛) | 190–230 | 60–120 |
| 聚丙烯 | 200–280 | 20–80 |
| TPE / TPU(弹性体) | 180–230 | 20–50 |
2. 耐高温工程塑料
高性能工程聚合物的工作温度范围截然不同,且其加工窗口通常更为狭窄。以PEEK为例:其熔体温度通常超过350°C,且模具也必须保持在较高温度下。标准注塑机往往无法满足这些要求。.
| 材料 | 熔点(°C) | 模具温度(°C) |
|---|---|---|
| PPS(聚苯硫醚) | 300–340 | 120–160 |
| PEEK | 350–400 | 150–200 |
| LCP(液晶聚合物) | 280–340 | 80–120 |
使用上述任一表格时,请注意以下两点重要事项:
- 以下是该材料家族的典型公布范围。. 树脂供应商针对您所用具体牌号编制的加工指南具有最终决定权——尤其是对于填充型和改性型牌号,其加工窗口通常更为狭窄。.
- 射程是一条界限,而不是目标。The range is a boundary, not a target. 在该范围内具体采用哪个数值,取决于壁厚、流长以及表面光洁度要求。.
如果您的材料未列在列表中,请以同一材料系列中最为接近的材料作为参考起点——但务必对照供应商的技术数据表进行确认。切勿直接采用这些数值。.
3. 熔体温度与模具温度:两种截然不同的控制方式
每张表格都有两列温度数据,它们的功能截然不同。这两列不能互换。.
熔体温度控制是指什么? 它决定了熔融聚合物的粘度,这直接影响塑料在凝固前能否填充薄壁和精细细节。粘度过高会导致注塑不足和流痕;粘度过低则可能导致飞边和材料降解。.
模具温度控制的作用是什么? 它决定了冷却速度,而冷却速度又会影响表面光洁度、内部残余应力和尺寸稳定性。较高的模具温度能提高表面质量,但会延长成型周期;较低的模具温度能加快生产速度,但会增加内部应力。.
它们各自设置在哪里? 熔体温度是通过料筒分区加热、螺杆转速和背压来实现的。模具温度则由模具温度控制器以及模具内部的冷却/加热回路来控制。.
生产现场最常见的错误是将模具温度误认为是熔体温度——然后又纳闷为什么数值看起来这么低。 这两个参数虽然相互制约,但不能相互替代。阅读图表时,两列数据都至关重要。然而,从材料选择的角度来看,熔体温度才是首要考虑因素:熔体温度越低,冷却时间越短,材料降解的风险越小;熔体温度越高,薄壁部位的流动性越好。这是一种权衡,而不是默认设置。.
4. 三个温度值,三个不同的问题
对于同一种塑料,您可能会在不同地方看到三种不同的温度值。这些数值并不相互矛盾——它们只是回答了不同的问题。.
| 温度类型 | 其含义 | 用途 |
|---|---|---|
| 熔点(见技术数据表) | 物质从固态转变为可流动状态时的临界温度 | 了解材料的固有热学性能;而非加工温度 |
| 熔点(见上表中的数值) | 喷嘴处熔融聚合物的实际温度 | 评估工艺可行性及工艺窗口宽度 |
| 机器设定值(车间控制面板上的读数) | 控制器根据加热带和螺钉参数设定的温度 | 需与模具制造商及设备操作人员配合;不能替代供应商的指南 |
为什么第二行和第三行之间有空格?从物理角度来看,这是因为熔化塑料所需的大部分能量来自 螺杆旋转和背压产生的剪切热——并非来自加热带。因此,面板上显示的设定值与实际熔体温度虽有关联,但并不相等。.
简而言之:熔体温度能告诉你工艺路线是否正确;机器读数则能告诉你设备是否按预期运行。当两者出现偏差时,通常意味着机器正在精确执行其设定参数,但实际熔体状态已经偏离了目标值。.
5. 什么因素会改变您的实际处理时间窗口
上表描述了 材料族, ,但你的图纸中指定的是一个 特定等级. 在家族和等级之间存在几层修改,每一层都可能导致“窗口”发生偏移。.
- 玻璃纤维或矿物填料: 通常,当熔体温度升高时,模具温度通常也需要相应提高。.
- 阻燃剂、抗冲击改性剂、紫外线稳定剂及其他添加剂: 同时调整熔体和模具的温度范围;调整方向取决于具体的添加剂体系。.
- 同种材料,不同供应商: 即使包装盒上的材料名称完全相同,不同制造商采用的配方等级也各不相同,从而导致加工窗口各异。.
这并不意味着该图表毫无价值。这意味着该图表无法确定您所使用的具体等级。最经济有效的方法是在切割模具之前,查阅该等级《技术数据表》(TDS)中的加工指南——而不是在机器已经运转后反复排查故障。.
6. 常见的材料替代方案:各款Windows系统的差异
外观相似的材料往往无法直接互换。以下几组是设计评审中最常见的替代组合。.
| 材料对比 | 哪一种更宽容 | 主要区别 |
|---|---|---|
| PA6 与 PA66 的对比 | PA6 | PA66 需要更高的加工温度和更严格的干燥条件;同一套模具在不同条件下表现会有所不同 |
| PP 与 HDPE | 高密度聚乙烯 | 两者的温度范围都很广,但在温度范围的上限附近,PP 的灵敏度更高。 |
| PC 与 PC-ABS | PC-ABS | PC 需要更高的温度,温度范围更窄,且对筒内停留时间更为敏感 |
| ABS 与 HIPS | HIPS | HIPS 可在较低温度下加工,且公差范围更大;ABS 具有吸湿性,在接近其最高温度极限时容易变色 |
这两种尼龙牌号最常被混淆,因为它们的应用场景高度重叠。然而,PA66对加工温度的要求更高,且干燥要求更为严格,因此在进行替代时必须重新确认工艺参数。 ABS和HIPS是另一对常见的替代组合:ABS的工作温度范围较高且较窄,而HIPS在相同零件几何形状下,可采用明显更低的温度范围。.
请记住:属于同一材料家族并不意味着具有相同的加工窗口。更换材料后,重新确认参数范围的成本远低于在机床上反复试错的成本。.
7. 当图表不够用时:特殊几何形状
迄今为止讨论的内容均基于常规零件几何形状。以下三种情况会进一步缩小适用温度范围,并改变您在该温度范围内实际可操作的区域。.
1. 薄壁、流道较长的零件。. 只有温度范围的上部区域可用,因为熔体必须保持足够的流动性,以便在凝固前填满整个型腔。模流分析软件可帮助预测所选的树脂等级和工艺参数是否能够在凝固前完成填充。.
2. 外观及光学部件。. 模具温度和表面质量要求从两方面压缩了加工窗口。此时,仅靠熔体温度已无法提供足够的信息;您需要综合考虑模具温度、冷却速率和熔体温度之间的相互作用。.
3. 需要认证或二次加工的零件。. 可接受的品级范围从一开始就已经缩小了,并且需要根据您最终选定的品级,重新确认整个加工范围。.
在这些情况下,在开模前通过图纸和等级对比来验证窗口尺寸的成本,远低于在首次试运行时发现问题所产生的成本。PartsMastery 的工程团队建议在开始模具加工之前,对材料选择、壁厚和流道长度进行联合审查。.
8. 实用问答
如果熔点太低会怎样?
熔体粘度过高,导致无法流至流道末端。常见症状包括注塑不足、可见流痕、焊缝不牢固以及薄壁部位填充不足。出现这种情况时,一边观察填充情况一边逐渐提高温度,通常比单纯提高注射压力更有效。.
如果熔化温度过高会怎样?
粘度持续下降,这虽然有助于填充,但也开始对聚合物分子链造成损伤。常见的迹象包括因材料降解导致的变色和条纹,以及冲击强度降低——后者通常只有在零件测试时才会显现出来。此外,温度升高会延长冷却时间,因此成型周期也会相应增加。.
所有桶区都应设置为相同的温度吗?
通常来说,不是。后区温度较低,以防止喂料段发生过早熔融,而前区则接近目标熔体温度。真正重要的是喷嘴处的实际温度——该数值应与供应商规定的温度范围相符。.
T1样品通过审批后,材料是否可以更改?
在T1之后更改材料等级通常意味着需要进行新一轮的模具试模。模具温度、冷却时间和浇口凝固时间都会随材料的变化而变化,因此已通过审核的样品将不再代表最终的生产零件。 如果进度允许,请在T1之前确定材料等级。如果届时材料选择仍未确定,您可以将图纸提交给PartsMastery,我们将协助评估候选材料是否符合零件要求。.
结论
材料的加工窗口决定了项目能够承受多少工艺波动,而这种波动最终会体现在试模阶段和交付时间表上。如果所选等级位于图表的边界附近,或者您的零件具有薄壁、长流道或高外观要求,请务必在开模前确认该材料的实际加工窗口。.
如果您对材料选择或工艺评估有任何疑问,欢迎随时联系 PartsMastery。我们的工程团队随时准备为您提供专业支持。.