



Na indústria de fabrico de precisão, na eletrónica de consumo, no setor aeroespacial e noutras indústrias, o alumínio e as suas ligas são amplamente utilizados devido à sua leveza e à excelente maquinabilidade. No entanto, o alumínio em bruto apresenta desvantagens inerentes, como a fraca resistência ao desgaste e a vulnerabilidade à corrosão, sendo que a anodização constitui o principal processo de tratamento de superfícies para resolver estes problemas.
Muitos profissionais do setor têm uma noção vaga das diferenças entre os vários tipos de anodização, o que muitas vezes leva a uma seleção inadequada do processo, resultando em desperdício de custos ou num desempenho insatisfatório. Este artigo analisa sistematicamente as características essenciais dos três principais processos de anodização, compara as suas diferenças de desempenho e identifica erros comuns na seleção, bem como métodos práticos de implementação.
1. O que é a anodização?
A anodização é, essencialmente, um processo de conversão eletroquímica. A peça de alumínio, que funciona como ânodo, é colocada numa solução eletrolítica, e forma-se uma película protetora densa de óxido de alumínio na superfície da peça, sob a ação da corrente contínua aplicada. Ao contrário dos revestimentos externos, como a pulverização e a galvanoplastia, a película de óxido é formada a partir do próprio metal de base, apresentando uma aderência extremamente forte ao substrato e sem risco de descamação ou lasca.
A película de óxido apresenta uma estrutura porosa. Os poros podem ser fechados através de um tratamento de selagem, o que aumenta significativamente a resistência à corrosão; por outro lado, a estrutura porosa permite a absorção de corantes, permitindo obter diversos efeitos decorativos de cor. No que diz respeito à espessura da película, as películas decorativas de óxido anódico convencionais têm, na sua maioria, uma espessura de 5 a 20 μm, enquanto as películas de óxido anódico duro de alto desempenho podem atingir 25 a 100 μm, para se adaptarem a diferentes condições de funcionamento.
2. Análise aprofundada dos três principais processos de anodização
Os três processos de anodização predominantes no setor industrial são o Tipo I, o Tipo II e o Tipo III, que diferem significativamente no que diz respeito ao eletrólito, à espessura da película, ao desempenho e aos cenários de aplicação.
2.1 Anodização com ácido crómico do tipo I: solução específica para aplicações que exigem precisão dimensional
Sendo o processo de anodização industrializado mais antigo, a anodização do Tipo I utiliza uma solução de ácido crómico como eletrólito para formar uma película de óxido extremamente fina, normalmente com apenas 0,5-2,5 μm (aproximadamente 20-100 micropolegadas), o que tem um impacto mínimo nas dimensões originais das peças.
Principais funcionalidades
- Impacto mínimo na precisão dimensional, adequado para peças de precisão com requisitos de tolerância rigorosos;
- Baixa porosidade da película, proporcionando uma excelente resistência à corrosão sem necessidade de tratamentos de vedação complexos;
- Resistência ao desgaste limitada devido à espessura reduzida do revestimento, sendo difícil obter cores decorativas brilhantes, com um aspeto natural predominantemente metálico.
Cenários aplicáveis
É aplicado principalmente na indústria aeroespacial, em instrumentos de precisão, em componentes de cavidades e noutros contextos com requisitos de tolerância dimensional extremamente elevados e onde a resistência à corrosão é fundamental. Sendo um processo especializado de nicho, não será utilizado como esquema de tratamento por defeito para peças comuns.
2.2 Anodização com ácido sulfúrico do tipo II: a opção universal mais económica
A anodização com ácido sulfúrico é, atualmente, o processo de anodização mais utilizado e comercialmente mais maduro na indústria transformadora a nível mundial. Utiliza uma solução de ácido sulfúrico como principal eletrólito, e a espessura da película pode ser controlada de forma flexível através do ajuste dos parâmetros do processo. Para aplicações industriais convencionais, a espessura da película situa-se, na maioria dos casos, entre 5 e 25 μm.
Principais funcionalidades
- Desempenho equilibrado e abrangente, com resistência à corrosão e ao desgaste que satisfazem as necessidades da maioria dos cenários convencionais;
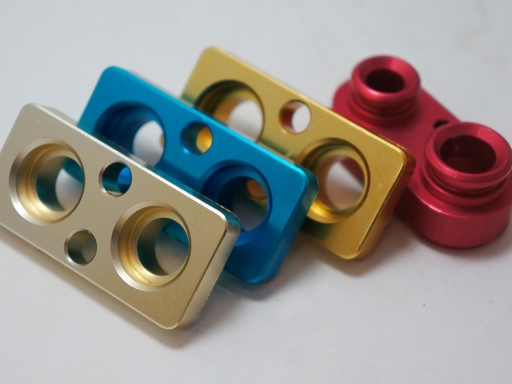
- Excelente desempenho no tingimento: a estrutura porosa uniforme da película permite a aplicação de dezenas de cores, incluindo preto, azul, vermelho e dourado, com uma consistência de cor excecional;
- Baixo limiar de processo, elevada eficiência de produção, custos de processamento muito inferiores aos da anodização dura, com uma excelente relação custo-benefício.
Cenários aplicáveis
É amplamente utilizado em caixas de aparelhos eletrónicos de consumo, perfis de decoração arquitetónica, painéis de equipamentos de automação, peças estruturais industriais em geral e outros contextos. É a solução preferida que combina a decoração estética, a proteção básica e o controlo de custos.
2.3 Anodização dura de tipo III: solução de alto desempenho para condições adversas com elevado desgaste
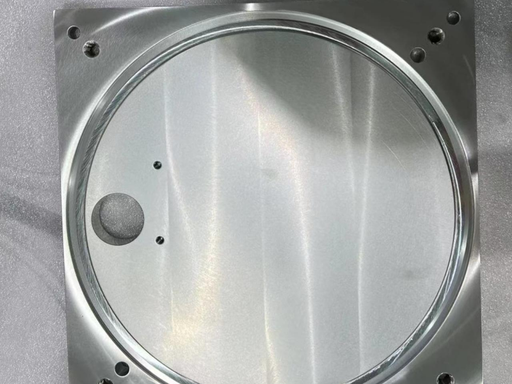
A anodização dura, também conhecida como anodização de revestimento duro, utiliza igualmente ácido sulfúrico como eletrólito básico. No entanto, forma uma película de óxido mais espessa e mais densa através de parâmetros de processo especiais, tais como a redução significativa da temperatura do eletrólito (normalmente próxima dos 0 ℃ ou mesmo abaixo de zero), o aumento da densidade de corrente e o ajuste da concentração do ácido. A espessura convencional da película de anodização dura começa nos 25 μm e pode ultrapassar os 100 μm em condições de trabalho exigentes.
Principais funcionalidades
- Dureza e resistência ao desgaste superiores: a dureza da película pode atingir HV300-500, com uma resistência ao desgaste várias vezes superior à da anodização comum com ácido sulfúrico, sendo capaz de suportar o atrito por deslizamento e a abrasão por partículas a longo prazo;
- Excelente resistência à corrosão e desempenho em termos de isolamento elétrico, adaptável a ambientes exteriores altamente corrosivos e a ambientes industriais adversos;
- Limitações notáveis: elevado custo de processamento, opções de cor limitadas (normalmente apenas preto ou cinzento escuro), impacto dimensional significativo nas peças devido à espessura do revestimento e necessidade de uma margem de usinagem pré-reservada para peças de precisão.
Cenários aplicáveis
É utilizado principalmente em componentes funcionais do setor automóvel, pares de atrito de equipamentos industriais, peças estruturais do setor aeroespacial, produtos militares, componentes hidráulicos e outras condições de trabalho que envolvem elevado desgaste e exigências elevadas.
3. Tabela comparativa dos parâmetros principais de três processos de anodização
| Dimensão de comparação | Anodização com ácido crómico do tipo I | Anodização com ácido sulfúrico do tipo II | Anodização dura de tipo III |
|---|---|---|---|
| Eletrólito comum | Solução de ácido crómico | Solução de ácido sulfúrico | Solução de ácido sulfúrico a baixa temperatura |
| Espessura típica da película | 0,5-2,5 μm | 5-25 μm | 25-100 μm |
| Resistência à corrosão | Bom | Excelente | Excelente |
| Resistência ao desgaste | Limitada | Moderado (melhor do que o alumínio em bruto) | Excelente |
| Variedade de cores | Cor muito clara, na sua maioria natural | Muito elevada, suporta dezenas de cores | Baixa, predominantemente preta/cinzenta escura |
| Impacto dimensional | Mínimo, quase insignificante | Moderada, sendo necessária uma margem de tolerância para peças de precisão | Significativo, margem de segurança obrigatória |
| Custo de processamento | Relativamente elevado | Baixo, a melhor relação custo-desempenho | Elevado |
| Posicionamento central | Anticorrosão de precisão | Decoração geral + proteção básica | Proteção de alto desempenho para condições de grande desgaste |
4. Visão geral dos materiais metálicos passíveis de anodização
É um equívoco comum pensar que apenas o alumínio pode ser anodizado. Na verdade, vários “metais de válvula” (metais que formam uma película de passivação densa após a oxidação) podem gerar películas de óxido através de métodos eletroquímicos, mas o grau de maturidade da sua aplicação industrial varia consideravelmente.
4.1 Alumínio e ligas de alumínio
Sendo o material mais comum, quase todos os tipos de ligas de alumínio podem ser submetidos a anodização, mas a composição da liga afeta diretamente o resultado final. Por exemplo, as ligas de alumínio da série 6 (6061, 6063) proporcionam o melhor desempenho na anodização, com uma cor uniforme e uma camada de película estável; o alumínio fundido sob pressão com elevado teor de silício (como o ADC12) apresenta um aspeto acinzentado após a anodização, o que dificulta a obtenção de cores brilhantes; as ligas de alumínio de alta resistência das séries 2 e 7, com elevado teor de cobre, são mais adequadas para a anodização dura.
4.2 Magnésio e ligas de magnésio
O magnésio, um metal com excelentes características de leveza, também pode ser submetido a anodização. No entanto, devido à sua atividade química muito superior à do alumínio, o processo é mais exigente do ponto de vista técnico e requer um sistema de eletrólitos específico. A anodização do magnésio serve principalmente para melhorar a resistência à corrosão e proporcionar uma base adequada para o revestimento subsequente. É aplicada sobretudo em peças estruturais leves para a indústria aeroespacial e em produtos 3C de gama alta, pertencentes a aplicações profissionais de nicho.
4.3 Outros metais raros
Metais raros como o nióbio, o tântalo e o titânio também são passíveis de anodização. Aproveitando o efeito de interferência de película fina gerado pelas diferentes espessuras das películas de óxido, estes metais podem apresentar efeitos cromáticos ricos. Estes processos são utilizados principalmente em setores de nicho, como a joalharia de luxo, os componentes eletrónicos e as peças para implantes médicos, que raramente fazem parte da produção industrial em geral.
Embora metais como o zinco possam, teoricamente, ser anodizados, raramente são utilizados em contextos industriais, onde a galvanoplastia, a passivação e outros métodos convencionais de tratamento de superfícies continuam a ser os preferidos.
5. Cenários de aplicação industrial dos processos de anodização
Os diferentes tipos de processos de anodização têm limites de aplicação bem definidos em todos os setores. O princípio fundamental da seleção consiste em adequar os requisitos funcionais e as condições de trabalho das peças.
5.1 Indústria de semicondutores e de eletrónica de precisão
Peças como suportes para wafer, portadores, estruturas de cavidades e caixas de dissipação de calor em equipamentos de semicondutores apresentam requisitos extremamente elevados em termos de estabilidade dimensional, resistência à corrosão e limpeza da superfície. A anodização com ácido sulfúrico do Tipo II é normalmente utilizada em peças estruturais e de aparência geral para garantir uma cor uniforme e proteção básica; para peças sujeitas a encaixes frequentes e contacto repetido, pode optar-se pela anodização dura do Tipo III para prolongar a vida útil.
5.2 Setor da Automatização e do Equipamento Industrial
Estruturas, placas de montagem, suportes de calhas-guia, suportes de sensores de linhas de produção automáticas, bem como painéis de equipamentos, coberturas de proteção e dispositivos de fixação de ferramentas, são os cenários mais comuns para a anodização. A anodização do Tipo II é amplamente adotada para proteção geral e efeitos estéticos; no caso de superfícies deslizantes, componentes de contacto e peças mecânicas sujeitas a elevado desgaste, a anodização dura do Tipo III é normalmente a primeira escolha, devido à sua película de óxido mais espessa e mais dura.
5.3 Indústria Aeroespacial e Militar
Com requisitos extremamente elevados em termos de fiabilidade das peças, esta indústria constitui também o principal domínio de aplicação da anodização com ácido crómico do Tipo I, que é utilizada principalmente em peças fundidas de precisão, peças de cavidade e outros componentes sensíveis às tolerâncias dimensionais e que exigem elevada resistência à corrosão. Entretanto, a anodização do Tipo II e do Tipo III também é amplamente utilizada, correspondendo, respetivamente, a peças estruturais decorativas e a peças funcionais sujeitas a elevado desgaste.
5.4 Indústria Automóvel e dos Transportes
Os acabamentos interiores e exteriores dos automóveis, os painéis de controlo centrais, as barras de tejadilho e outras peças estéticas utilizam geralmente a anodização do Tipo II colorida para realçar a textura e a resistência às intempéries; por sua vez, as peças funcionais, tais como os componentes periféricos do motor, as peças do sistema de travões e as estruturas da suspensão, recorrem à anodização dura para melhorar a resistência ao desgaste e à corrosão.
5.5 Equipamento médico e de saúde
As caixas de dispositivos médicos não implantáveis, as pegas de manuseamento, os suportes de equipamento e outros componentes exigem uma superfície lisa, fácil desinfeção e boa resistência à corrosão, sendo na sua maioria tratados com anodização do Tipo II; no caso de peças sujeitas a atrito frequente, pode recorrer-se à anodização dura para prolongar a vida útil, de acordo com os requisitos de conceção e funcionais.
6. 8 erros comuns na escolha do processo de anodização
Muitos engenheiros e responsáveis pelas aquisições tendem a cometer erros de compreensão na seleção dos processos de anodização, o que leva a um desempenho inadequado das peças, a falhas na montagem ou a um desperdício de custos. Seguem-se os 8 erros mais comuns no setor:
- Concentrar-se apenas na cor, ignorando os requisitos de desempenhoO preto é a cor mais utilizada na anodização, mas muitas pessoas acreditam, erradamente, que “todas as anodizações pretas utilizam o mesmo processo”. Na verdade, tanto a anodização padrão do Tipo II como a anodização dura do Tipo III podem produzir a cor preta, mas a sua resistência ao desgaste e à corrosão difere drasticamente. Escolher a anodização padrão apenas pela aparência e aplicá-la em situações de elevado desgaste resultará rapidamente na exposição do substrato devido ao desgaste.
- A aposta cega na tecnologia de película espessa, com base na ideia errada de que quanto mais espessa, melhorUma película de óxido mais espessa melhora, de facto, a resistência ao desgaste e à corrosão, mas isso não significa que seja adequada para todas as peças. Em alguns casos, os revestimentos mais finos ou de espessura média são mais práticos, uma vez que proporcionam proteção suficiente sem um aumento desnecessário dos custos nem alterações dimensionais. A espessura adequada da película depende dos requisitos reais de desempenho, em vez de se procurar simplesmente a maior espessura possível.
- Ignorar a acumulação de tolerâncias dimensionaisOutro erro comum é esquecer-se de que a anodização altera as dimensões das peças. Isto é particularmente crítico no caso de peças de precisão, sobretudo aquelas com encaixes apertados, roscas, orifícios, ranhuras e superfícies de vedação. Não ter em conta antecipadamente a espessura da película de óxido pode resultar em peças demasiado apertadas, dimensões excessivas ou dificuldades de montagem após o acabamento.
- Ignorando as diferenças entre os tipos de ligas de alumínioAs diferentes ligas de alumínio nem sempre produzem os mesmos resultados de anodização. Mesmo com o mesmo processo de anodização, o aspeto final e a uniformidade do revestimento variam consoante a composição da liga e o estado da superfície. Ignorar estas diferenças pode levar a inconsistências de cor, defeitos visuais ou problemas de desempenho após o tratamento de superfície.
- Escolher apenas com base no custo, em detrimento da fiabilidade a longo prazoEmbora o custo seja importante, optar pela anodização apenas pelo preço baixo pode causar problemas maiores mais tarde. Um tratamento de superfície barato pode não proporcionar a resistência ao desgaste, a resistência à corrosão ou a qualidade estética necessárias. Em muitos projetos de fabrico, as perdas decorrentes de retrabalho, falhas nas peças ou reclamações dos clientes superam, de longe, as poupanças iniciais resultantes da escolha de um processo mais barato.
- Considerar todos os tipos de anodização como idênticosAlguns compradores partem do pressuposto errado de que a anodização é um único tratamento de superfície padrão com desempenho uniforme em todos os tipos. Na realidade, a anodização de Tipo I, II e III serve a finalidades diferentes e não deve ser confundida. Tanto as caixas decorativas de alumínio como os componentes mecânicos sujeitos a elevado desgaste podem ser submetidos a anodização, mas, normalmente, requerem tipos de processo totalmente diferentes.
- Concluir o processo demasiado tarde, após a conclusão da maquinagemOutro erro prático é decidir o tipo de anodização depois de as peças estarem totalmente usinadas. Nessa altura, pode ser difícil ajustar as dimensões, mascarar áreas específicas ou obter o aspeto desejado. Em projetos bem geridos, os requisitos de acabamento superficial são discutidos durante a revisão dos desenhos ou na fase de orçamentação, para evitar problemas de tolerância, discrepâncias nas expectativas e atrasos desnecessários na produção.
- Não ter esclarecido as condições finais de aplicaçãoPor vezes, o tratamento de superfície é escolhido sem que se defina claramente a finalidade da peça. No entanto, o ambiente de funcionamento desempenha um papel fundamental na escolha do tipo de anodização adequado. As peças destinadas a utilização em interiores podem necessitar apenas de proteção básica, enquanto as que estão expostas a atrito, humidade, condições exteriores ou manuseamento frequente podem exigir um tratamento de superfície totalmente diferente.
7. Método de seleção em cinco etapas: Encontrar o processo de anodização ideal
A escolha do melhor tratamento de superfície por anodização não se resume simplesmente a selecionar a opção mais cara ou com maior espessura. O tratamento adequado deve corresponder às funções reais da peça, incluindo o seu ambiente de funcionamento, os requisitos estéticos, a sensibilidade às tolerâncias e o orçamento. Para a maioria das peças de alumínio maquinadas por CNC, a solução ideal de anodização equilibra desempenho e praticabilidade.
Passo 1: Definir os requisitos essenciais de desempenho e as condições de trabalho
O primeiro passo consiste em considerar como e onde a peça será utilizada. Se a peça for utilizada num ambiente interior normal, com desgaste limitado, a anodização padrão poderá proporcionar proteção suficiente. Se a peça estiver sujeita a atrito, manuseamento frequente, humidade, condições exteriores ou ambientes industriais mais agressivos, é normalmente necessário um tratamento de superfície mais duradouro.
- Utilização geral em ambientes interiores, desgaste ligeiro, proteção básica contra a corrosão: dar prioridade à anodização com ácido sulfúrico do Tipo II
- Alto atrito, contacto frequente, ambientes industriais ou exteriores adversos: opte pela anodização dura do Tipo III
- Requisitos de precisão dimensional ultra-elevada, com ênfase na resistência à corrosão: considere a anodização com ácido crómico do Tipo I
Passo 2: Cumprir os requisitos de aspeto e cor
Para muitos componentes, a aparência é tão importante quanto o desempenho em termos de proteção. As caixas, os suportes expostos, os componentes visíveis ao consumidor e os produtos de marca exigem, normalmente, uma superfície limpa, uniforme e estética. Nesses casos, a capacidade de controlar a cor e a aparência é fundamental.
Quando a uniformidade da cor e o aspeto decorativo são prioridades absolutas, a anodização do Tipo II é normalmente a melhor escolha, devido à sua capacidade superior de aceitação de corantes. Se a peça tiver uma finalidade essencialmente funcional e a dureza e a resistência ao desgaste forem mais importantes do que o aspeto, as superfícies anodizadas mais duras podem ser uma opção mais adequada.
Passo 3: Verificar a tolerância e a sensibilidade dimensional
A anodização forma uma película de óxido na superfície da peça, o que significa que afeta as dimensões da peça. Isto é especialmente crítico no caso de peças com orifícios de precisão, roscas, ranhuras, superfícies de vedação e estruturas de encaixe apertado. Se este aspeto não for tido em conta numa fase inicial, poderá dar origem a problemas de montagem após a maquinagem.
No caso de peças com requisitos dimensionais rigorosos, o esquema de tratamento de superfície deve ser discutido em conjunto com as tolerâncias de maquinagem antes do início da produção. Em alguns casos, os revestimentos anódicos mais finos são mais adequados, uma vez que produzem menos acúmulo de material e reduzem o risco de problemas de montagem.
Passo 4: Adequar o tratamento da superfície à resistência ao desgaste e ao desempenho da superfície
Nem todas as peças exigem o mesmo nível de proteção superficial. Algumas peças necessitam apenas de uma maior resistência à corrosão e de um aspeto mais limpo, enquanto outras têm de resistir ao contacto deslizante, à abrasão ou ao desgaste mecânico repetido.
Quando a resistência ao desgaste é a principal preocupação, a película de óxido do Tipo III é normalmente a melhor opção, uma vez que forma um revestimento mais duro e mais espesso. Quando as peças requerem principalmente proteção padrão e um bom acabamento superficial, a película de óxido do Tipo II é frequentemente mais prática e económica.
Passo 5: Equilibrar os custos com os requisitos reais de desempenho
O melhor tratamento de superfície nem sempre é aquele que apresenta o melhor desempenho. Em alguns projetos, processos de anodização mais avançados podem aumentar os custos sem proporcionar um valor prático suficiente à peça. Noutros casos, a escolha de um tratamento de superfície mais económico pode conduzir a problemas de desgaste, retrabalho ou redução da vida útil.
Uma abordagem mais adequada consiste em comparar os requisitos reais da peça com o desempenho proporcionado por cada processo de tratamento de superfícies. As decisões tomadas tendo em conta de forma abrangente o custo, a durabilidade, o aspeto e os requisitos dimensionais são, normalmente, mais fiáveis.
8. Perguntas frequentes
P1: Que tipo de anodização é o mais adequado para peças de alumínio?
Não existe uma escolha absolutamente ideal para peças de alumínio. A anodização do tipo II é, em geral, a mais adequada para caixas, suportes e peças expostas, uma vez que oferece um equilíbrio entre aparência e custo. A anodização do tipo III é mais indicada para componentes deslizantes, de contacto ou sujeitos a desgaste. A escolha correta depende da função, do ambiente, da tolerância e dos requisitos de acabamento superficial.
P2: O anodização altera as dimensões das peças?
Sim. A anodização forma uma película de óxido na superfície, pelo que afeta orifícios, roscas, ranhuras e superfícies de vedação. A espessura padrão da película de óxido anódico é normalmente de cerca de 0,1-1,0 mil, enquanto a película de óxido anódico do Tipo III pode ser mais espessa. No caso de peças de precisão, a espessura do revestimento deve ser tida em conta antes de se finalizar o plano de maquinagem.
P3: As diferentes ligas de alumínio produzem resultados de anodização diferentes?
Sim. Mesmo nas mesmas condições de processo, diferentes ligas de alumínio apresentam diferenças evidentes na cor, no brilho e na uniformidade do revestimento. Isto é particularmente importante para tratamentos decorativos de superfícies e peças visíveis. Se a consistência da cor for fundamental, a seleção da liga e os requisitos de anodização devem ser avaliados de forma exaustiva na fase inicial do projeto.
P4: A anodização dura é sempre melhor do que a anodização normal?
Nem sempre. A anodização dura é mais adequada para peças que exigem elevada resistência ao desgaste, um revestimento mais espesso e maior durabilidade. No entanto, costuma ser mais cara, oferece menos opções de cores decorativas e tem um maior impacto nas dimensões. Para muitas peças comuns de alumínio, a anodização padrão do Tipo II é totalmente suficiente.
Conclusão
Os diferentes tipos de processos de anodização têm, cada um, as suas aplicações específicas: a anodização com ácido crómico (Tipo I) é ideal para revestimentos finos e um controlo dimensional rigoroso; a anodização com ácido sulfúrico (Tipo II) é a opção mais utilizada, oferecendo um equilíbrio entre aspeto, resistência à corrosão e custo; a anodização dura (Tipo III) destina-se a peças que exigem maior dureza e resistência ao desgaste.
No caso das peças de alumínio maquinadas por CNC, a seleção atempada do processo de tratamento de superfície adequado contribui para melhorar a qualidade e reduzir o retrabalho. A avaliação das opções de anodização na fase de conceção, aliada à consideração do tipo de liga, dos requisitos de tolerância, do ambiente de utilização e das necessidades estéticas, garante o efeito de tratamento de superfície mais fiável, ao mesmo tempo que permite controlar os custos.