



La finition de surface est une étape cruciale dans la fabrication de pièces de précision par usinage CNC ; elle influe directement sur la résistance à la corrosion, la résistance à l'usure, les propriétés électriques et la durée de vie à long terme. La galvanoplastie et l'anodisation sont deux des procédés de traitement de surface des métaux les plus couramment utilisés, mais ils reposent sur des mécanismes fondamentalement différents et offrent des performances très variées. Le choix d'un procédé inadapté peut entraîner des écarts dimensionnels, une mauvaise adhérence du revêtement ou le non-respect des exigences fonctionnelles.
Chez PartsMastery, nous proposons des services professionnels d'anodisation pour les pièces en aluminium usinées avec précision par CNC, ainsi que des conseils techniques couvrant l'ensemble des solutions de finition des métaux. Ce guide présente en détail les principales différences, les cas d'application, les facteurs de coût et les normes techniques de ces deux procédés, afin d'aider les équipes d'ingénierie et d'approvisionnement à faire des choix éclairés et fiables.
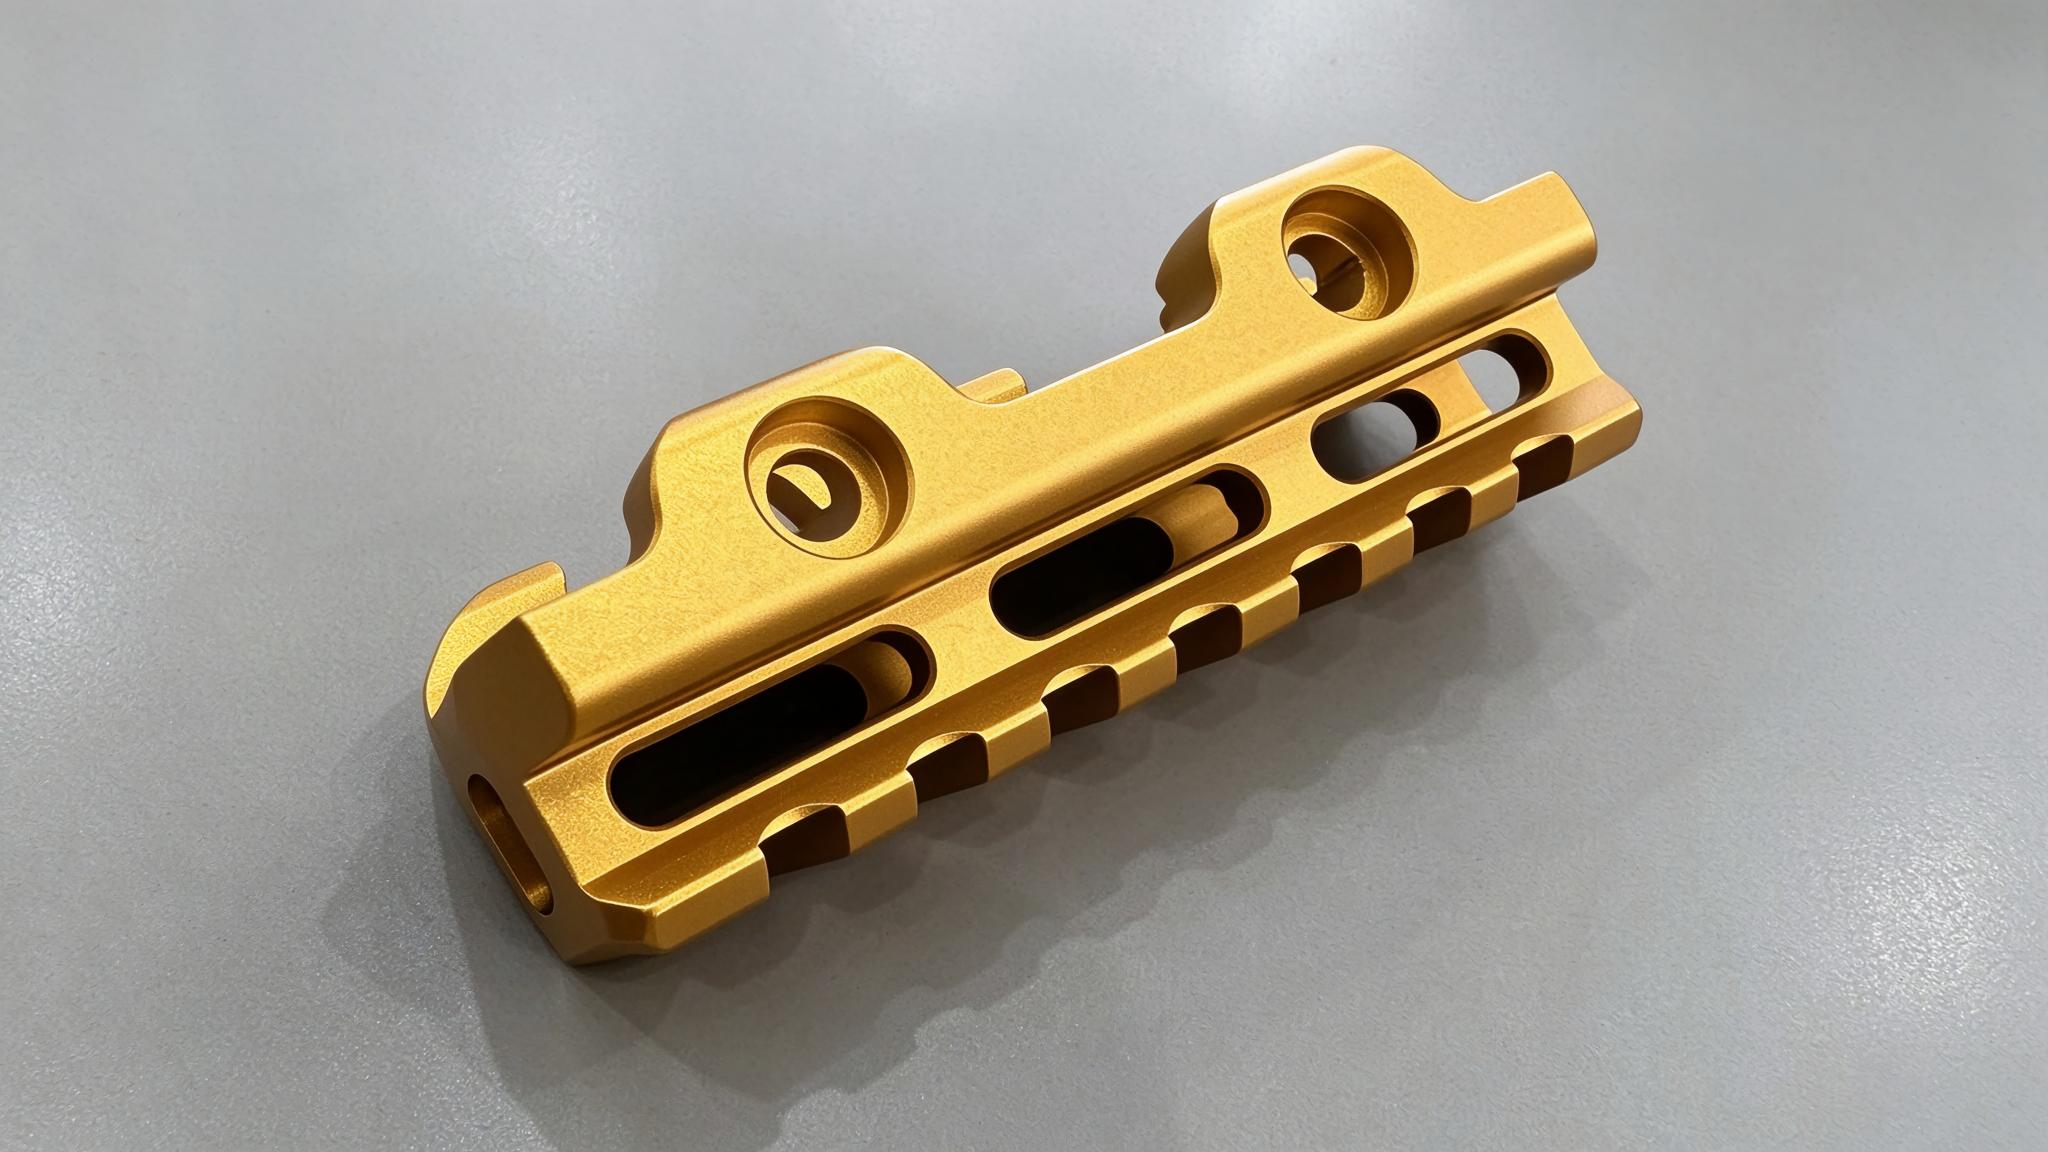
1. Principes de fonctionnement essentiels et différences fondamentales
En termes simples, l'anodisation est un procédé de revêtement par conversion, tandis que la galvanoplastie est un procédé de dépôt additif. Cette différence mécanique fondamentale détermine toutes les variations qui en découlent en termes de performances, d'applications et de comportement dimensionnel.
1.1 Comment l'anodisation permet la formation d'une couche d'oxyde intégrée
L'anodisation est un procédé de conversion électrolytique dans lequel la pièce en aluminium sert d'anode dans un bain électrolytique. Lorsqu'un courant continu est appliqué, des réactions électrochimiques à la surface forment une couche dense d'oxyde d'aluminium qui se développe à partir du matériau de base lui-même, plutôt que d'être apportée par une source externe.
Il est important de noter que la couche d’oxyde se développe en partie vers l’intérieur, en consommant le substrat en aluminium, et en partie vers l’extérieur, au-delà de la surface d’origine. Cette intégration métallurgique confère à l’anodisation une adhérence exceptionnelle et élimine pratiquement tout risque de délamination dans des conditions normales d’utilisation. En fonction de la composition chimique du bain, les types courants disponibles dans le commerce comprennent l'anodisation au chrome (type I), l'anodisation décorative à l'acide sulfurique (type II) et l'anodisation à revêtement dur (type III) destinée aux applications soumises à une forte usure.
1.2 Comment la galvanoplastie permet de déposer une couche métallique distincte
À l'inverse, la galvanoplastie est un procédé électrolytique additif. La pièce à traiter sert de cathode et le bain contient des sels métalliques dissous. Lorsque le courant circule dans le circuit, les ions métalliques présents dans la solution sont réduits et se précipitent sous forme de revêtement métallique solide directement à la surface de la pièce.
La couche déposée est un matériau physiquement distinct du substrat ; ses performances dépendent donc presque entièrement de la qualité du métal utilisé pour le placage et de la préparation de la surface. Parmi les métaux couramment utilisés pour le placage, on trouve le zinc, le nickel, le chrome, le cuivre, l'argent et l'or, chacun offrant des propriétés distinctes en matière de protection contre la corrosion, de résistance à l'usure, de conductivité électrique ou d'aspect décoratif.
2. Comparaison exhaustive selon 8 critères techniques clés
Le tableau ci-dessous résume les principales différences entre les deux procédés au regard des critères techniques les plus pertinents pour les pièces usinées par commande numérique.
| Critère de performance | Anodisation (à base d'aluminium) | Placage électrolytique |
|---|---|---|
| Mécanisme de revêtement | Revêtement de conversion ; la couche d'oxyde se lie au substrat, avec une croissance mixte vers l'intérieur et vers l'extérieur | Dépôt par ajout de matière ; une couche métallique distincte adhère à la surface du substrat préparée |
| Matériaux de base compatibles | Principalement l'aluminium et ses alliages ; utilisation limitée à un petit nombre d'autres métaux non ferreux | Acier, acier inoxydable, cuivre, laiton ; l'aluminium nécessite au préalable un prétraitement spécifique |
| Performances d'adhérence | L'oxyde est lié par voie métallurgique ; risque de délamination extrêmement faible dans des conditions normales d'utilisation | Cela dépend fortement de la qualité du prétraitement ; une mauvaise préparation de la surface entraîne un décollement ou un écaillage. |
| Comportement dimensionnel | Environ 50 % de croissance vers l'intérieur et 50 % vers l'extérieur ; le rapport exact varie en fonction de l'alliage et des conditions du procédé. | Accumulation de matière 100 % externe ; réduit les diamètres intérieurs et resserre les jeux de manière proportionnelle |
| Propriétés électriques | Les finitions standard et « hardcoat » sont isolantes ; une anodisation conductrice est disponible pour des applications spécifiques. | Presque tous les revêtements métalliques sont conducteurs d'électricité ; leurs performances varient en fonction du métal déposé. |
| Dureté de surface | Le revêtement dur de type III atteint une dureté de 600 à 700 HV ; le revêtement standard de type II est nettement plus tendre. | La dureté du chrome dur peut dépasser 1 000 HV ; les revêtements plus tendres, comme le zinc, présentent une dureté de surface bien inférieure. |
| Informations sur les rainures et les trous | Excellente puissance de projection ; pénètre dans les cavités profondes et les interstices étroits avec une grande uniformité | Faible puissance de projection ; épaisseur plus importante sur les arêtes vives, plus fine dans les cavités profondes ; anodes auxiliaires nécessaires pour les structures à rapport d'aspect élevé |
| Incidence sur les filetages et les alésages de précision | Une croissance uniforme réduit légèrement le diamètre de l'alésage ; ce phénomène est très prévisible et facile à compenser lors de l'usinage | Accumulation inégale (rapport pouvant atteindre 4:1 sur les filets) ; risque accru de problèmes d'ajustement sur les éléments à tolérances serrées |
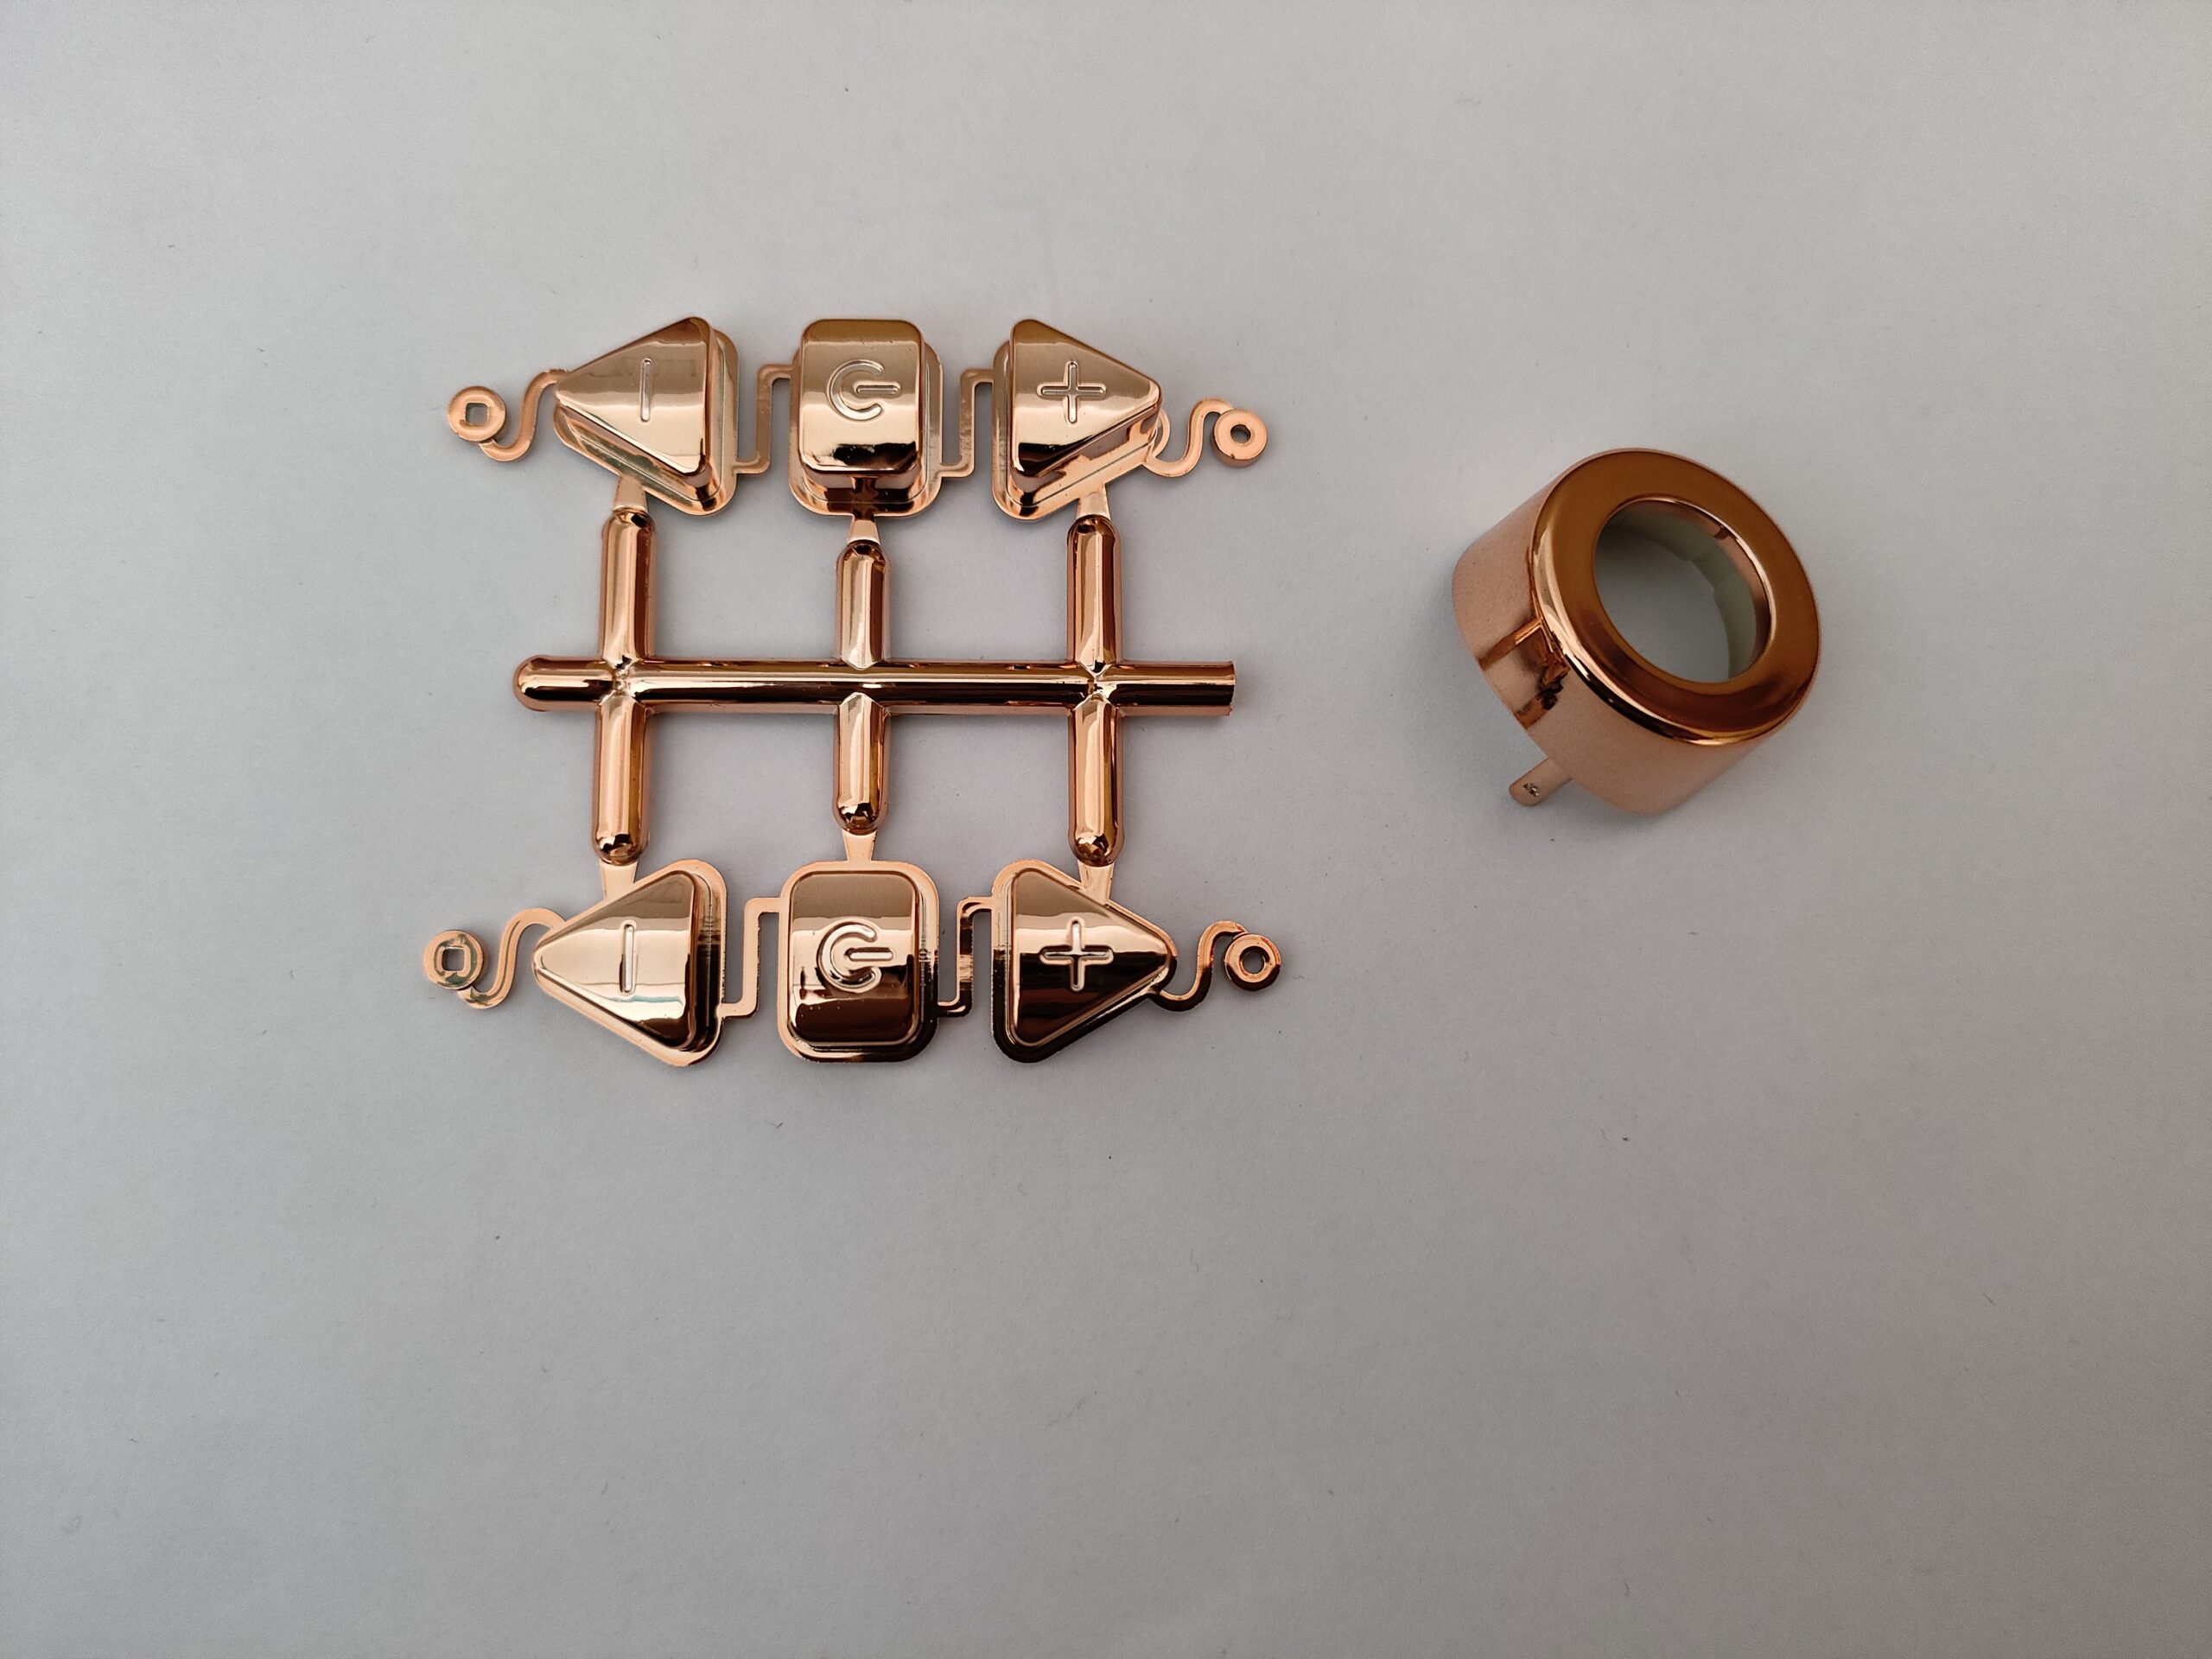
3. Galvanoplastie de l'aluminium : faisabilité et exigences en matière de prétraitement
L'aluminium peut faire l'objet d'un placage électrolytique, mais il n'est pas possible d'obtenir une adhérence fiable avec une ligne de placage standard seule. Le film d'oxyde naturel qui se forme instantanément à la surface de l'aluminium exposé empêche toute liaison métallique directe ; un cycle de prétraitement contrôlé est donc indispensable pour toute application de niveau industriel.
3.1 Séquence standard de prétraitement pour le placage d'aluminium
- Gravure alcaline : Élimine les oxydes de surface et les contaminants organiques à l'aide d'une solution caustique chauffée
- Élimination des traces de calamine à l'acide : Dissout les résidus d'alliage insolubles laissés par la gravure afin d'obtenir une surface métallique propre et active
- Immersion dans une solution de zincate : Permet de déposer une couche ultra-fine de zinc par déplacement galvanique, créant ainsi une surface d'adhérence uniforme pour le placage ultérieur
- Procédé de double zingage : La première couche de zinc est décapée puis réappliquée afin d'obtenir une structure à grain plus dense et plus fin, ce qui améliore considérablement l'adhérence.
3.2 Quand privilégier le placage de l'aluminium plutôt que l'anodisation ?
Le dépôt électrolytique sur l'aluminium ne se justifie que lorsque l'anodisation ne permet pas de répondre aux exigences fonctionnelles. Parmi les cas d'utilisation courants, on peut citer :
- Pièces nécessitant une conductivité électrique élevée ou une faible résistance de contact, telles que les barres omnibus, les composants de guides d'ondes et les boîtiers de blindage contre les interférences électromagnétiques
- Surfaces devant pouvoir être soudées à l'aide de méthodes d'assemblage électronique standard
- Applications nécessitant des propriétés tribologiques spécifiques qu'une couche d'oxyde ne peut pas garantir de manière fiable
4. Guide pratique de sélection des composants CNC
Le choix entre ces deux procédés dépend du matériau de base, des exigences fonctionnelles, des limites de tolérance et de l'environnement d'exploitation. Les recommandations suivantes couvrent la plupart des cas de figure courants en ingénierie.
4.1 Cas dans lesquels l'anodisation est privilégiée
- Éléments structurels en aluminium nécessitant une protection contre la corrosion et une dureté de surface améliorée, avec un gain de poids minimal
- Pièces nécessitant une isolation électrique entre les surfaces de contact ou les points de fixation
- Composants présentant des cavités profondes, des fentes étroites ou des trous à rapport d'aspect élevé, pour lesquels une couverture uniforme est essentielle
- Projets nécessitant des finitions décoratives colorées présentant une bonne résistance aux intempéries en extérieur
4.2 Cas dans lesquels la galvanoplastie est privilégiée
- Composants en acier, en cuivre ou en laiton nécessitant une protection contre la corrosion ou une meilleure résistance à l'usure
- Composants électriques et électroniques nécessitant une bonne conductivité, une bonne soudabilité ou des performances de blindage contre les interférences électromagnétiques (EMI) et radioélectriques (RFI)
- Surfaces de contact glissantes nécessitant une dureté extrêmement élevée et un faible coefficient de frottement, telles que le chromage dur
- Composants nécessitant des surfaces de contact en métal précieux pour des interfaces de signal ou d'alimentation à haute fiabilité
5. Principaux facteurs de coût pour les deux procédés de finition
Il n'est pas possible de généraliser les niveaux de coûts à tous les cas, car ces deux procédés dépendent fortement du matériau, de la géométrie et des spécifications. Les facteurs suivants sont ceux qui influencent le plus le prix unitaire final.
5.1 Prétraitement et composition chimique du bain
Dans le cas de la galvanoplastie de l’aluminium, la séquence de prétraitement en plusieurs étapes constitue le principal facteur de coût, car elle implique une main-d’œuvre supplémentaire, allonge la durée du processus et augmente la consommation de produits chimiques. Pour l’anodisation, l’anodisation standard de type II à l’acide sulfurique utilise des produits chimiques peu coûteux, mais l’anodisation de type III (revêtement dur) est beaucoup plus gourmande en énergie en raison des basses températures du bain et des densités de courant élevées. Le placage de métaux précieux est intrinsèquement coûteux en raison du coût élevé des métaux déposés, tels que l'or ou l'argent.
5.2 Géométrie, déformation et risque de retouche
Les formes complexes des pièces nécessitent des supports sur mesure et un contrôle plus rigoureux du processus afin de garantir une épaisseur uniforme, ce qui augmente le coût unitaire. Les pièces soumises à des tolérances critiques présentent également un risque accru de retouche, car le décapage d’un revêtement défectueux peut altérer de manière irréversible les dimensions du matériau de base. Pour les pièces anodisées, les zones nécessitant un masquage ou un décapage sélectif du revêtement entraînent également des coûts supplémentaires en main-d’œuvre et en mise en place.
6. Meilleures pratiques en matière de plans et de cahiers des charges pour les appels d'offres
Des spécifications claires et complètes permettent d'éviter tout décalage entre les attentes du client et les prestations du fournisseur. Pour ces deux processus, veillez à inclure les informations suivantes dans les plans techniques et les documents de demande de devis.
6.1 Matériau de base et état de la surface
Précisez la référence exacte de l'alliage, son état de trempe et l'état de surface avant finition. Pour les alliages d'aluminium tels que le 6061 et le 7075, la composition de l'alliage influe sur la couleur finale de l'anodisation et l'aspect de la surface ; une confirmation préalable permet donc d'éviter tout litige concernant l'aspect esthétique et les performances.
6.2 Exigences relatives au masquage et au revêtement sélectif
Marquez clairement toutes les zones qui ne doivent pas être revêtues, telles que les trous filetés, les plots de contact électriques ou les surfaces d'ajustage de précision. Chez PartsMastery, nous proposons des solutions de masquage pour les petits trous filetés ainsi que le retrait sélectif du revêtement par usinage CNC secondaire ou traitement au laser pour les zones nécessitant une grande précision.
6.3 Normes de performance et d'inspection
Se référer aux normes industrielles applicables, telles que la norme MIL-PRF-8625 pour l'anodisation de l'aluminium ou la norme ASTM B633 pour la galvanoplastie de l'acier. Définir la plage d'épaisseur du revêtement, les critères d'acceptation pour les essais de corrosion et les méthodes d'inspection. Préciser systématiquement si les cotes critiques sont spécifiées avant ou après la finition, et tenir compte de l'augmentation dimensionnelle dans les tolérances d'usinage.
7. Foire aux questions
Q1 : Ces deux procédés ont-ils une incidence sur les tolérances des pièces usinées par CNC ?
Oui, ces deux procédés modifient les dimensions des pièces, mais de manière différente. L’anodisation entraîne une croissance contrôlée avec, en règle générale, un rapport d’environ 50/50 entre l’épaisseur acquise vers l’intérieur et vers l’extérieur, bien que les valeurs exactes varient selon l’alliage. La galvanoplastie ajoute 100 % de matière à l'extérieur, avec une accumulation inégale au niveau des arêtes vives et des filets. Pour les éléments soumis à des tolérances serrées, définissez toujours les dimensions finales et ajustez les surépaisseurs d'usinage en conséquence.
Q2 : La galvanoplastie est-elle toujours plus chère que l'anodisation ?
Non. Pour les fixations en acier produites en grande série, le zingage standard peut s'avérer très rentable. En revanche, pour les pièces en aluminium, la galvanoplastie coûte presque toujours plus cher que l'anodisation en raison de la séquence de prétraitement nécessaire. Les revêtements en métaux précieux sont systématiquement plus onéreux que l'anodisation standard en raison du coût des matières premières.
Q3 : L'aluminium anodisé est-il conducteur d'électricité ?
L'aluminium standard et l'aluminium anodisé « hardcoat » sont électriquement isolants, car l'oxyde d'aluminium est un matériau diélectrique. Si un contact électrique est nécessaire, vous pouvez opter pour une anodisation conductrice ou prévoir un enlèvement sélectif de la couche anodique au niveau des zones de contact. La résistance de contact requise doit toujours être clairement indiquée sur le plan.
Q4 : Quelle finition offre la meilleure protection contre la corrosion ?
Pour l'aluminium, une anodisation de type II ou III correctement scellée offre une excellente protection barrière à long terme, car la couche d'oxyde est entièrement intégrée au substrat. Pour l'acier, le zingage par électrolyse assure une protection efficace contre la corrosion par sacrifice. Sur l’aluminium, un revêtement mal adhérent peut se délaminer au niveau des défauts et favoriser la corrosion par sous-coupe ; l’anodisation est donc généralement plus fiable pour les matériaux à base d’aluminium.
Conclusion
Tout bien considéré, l'anodisation et la galvanoplastie répondent à des objectifs fonctionnels distincts et ne constituent pas des alternatives directement interchangeables. L'anodisation crée une couche d'oxyde intégrée, idéale pour assurer la résistance à la corrosion, la dureté de surface et l'isolation électrique des composants en aluminium. La galvanoplastie permet de déposer une couche métallique distincte afin d'apporter de la conductivité, une bonne soudabilité, une résistance élevée à l'usure ou des propriétés décoratives particulières.
Chez PartsMastery, nous proposons des services d'usinage CNC de précision associés à des prestations d'anodisation professionnelles pour les composants en aluminium. Notre équipe d'ingénieurs peut examiner les plans de vos pièces afin de vous recommander le procédé de finition optimal, de calculer les surépaisseurs d'usinage appropriées et de garantir la conformité dimensionnelle après le traitement de surface. Du développement de prototypes à la production en série, nous garantissons des résultats de finition de surface constants et fiables pour chaque projet.