



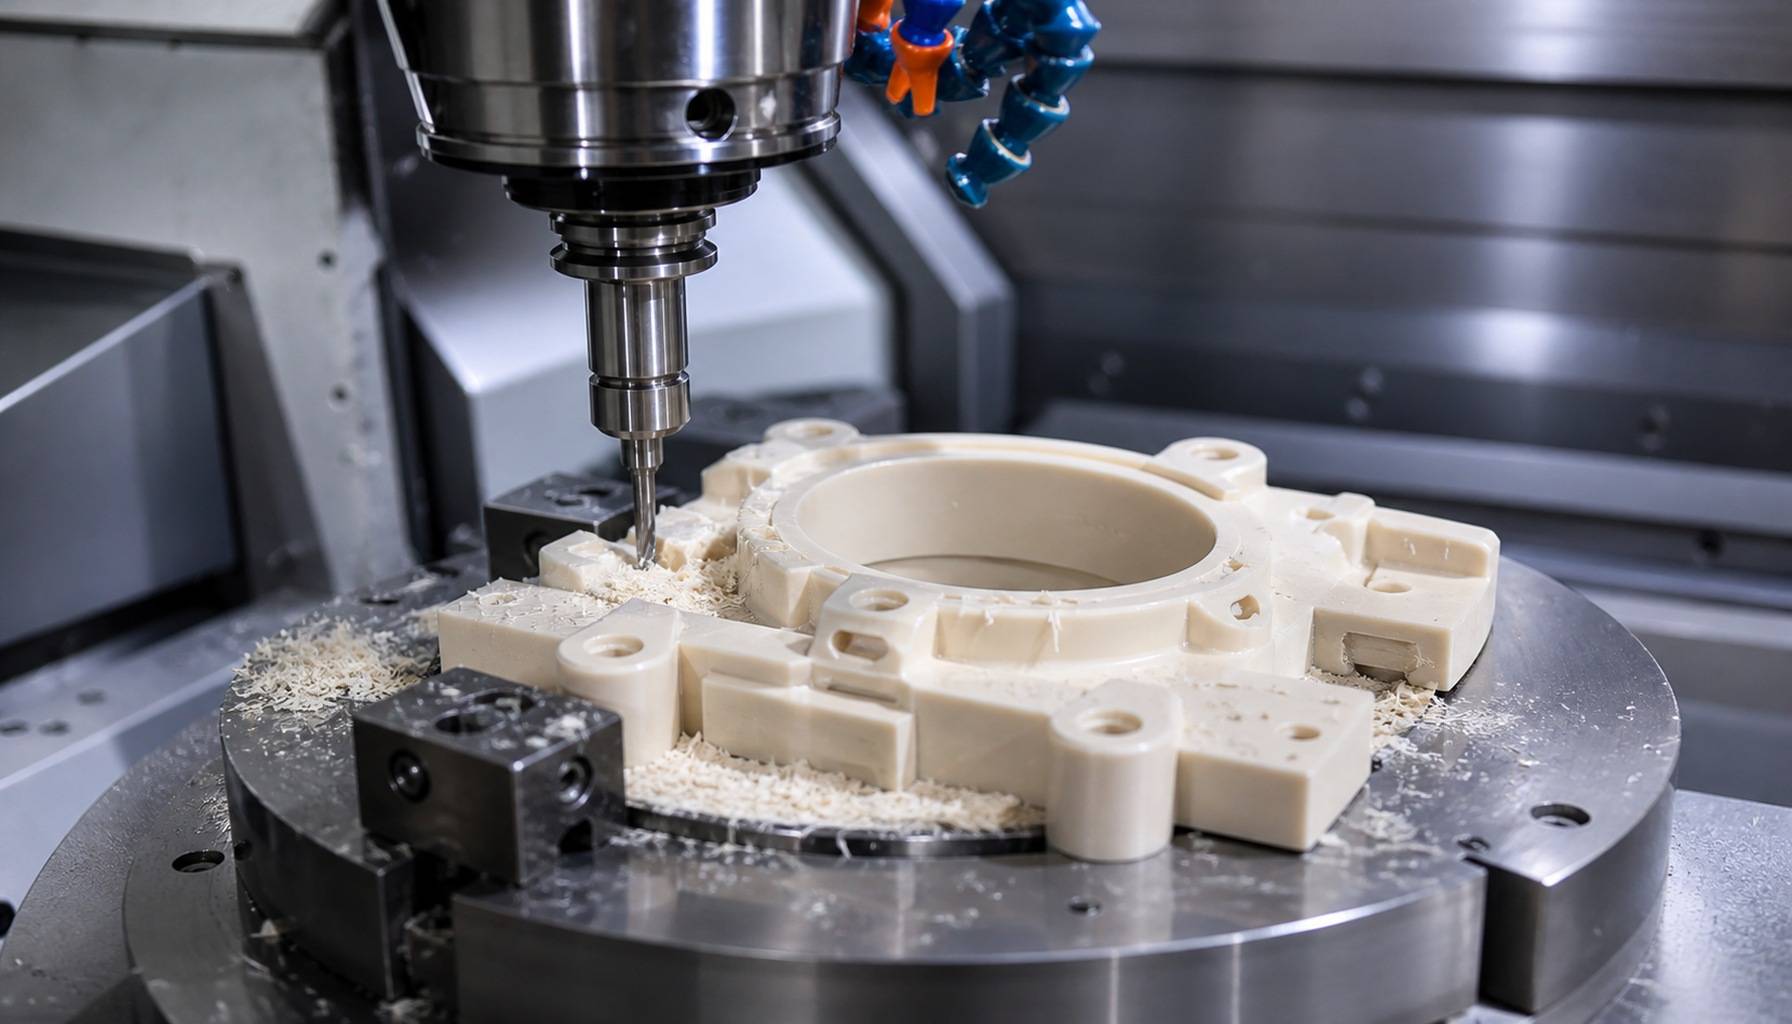
L'usinage CNC du plastique est un procédé de fabrication soustractif de précision qui permet de produire des composants en plastique sur mesure à partir d'un bloc massif, à l'aide d'outils de coupe commandés par ordinateur. Contrairement au moulage par injection, ce procédé ne nécessite aucun investissement initial en outillage, ce qui le rend idéal pour les prototypes fonctionnels, les pièces mécaniques sur mesure et les séries de production de faible à moyen volume.
Grâce à un contrôle des processus correctement optimisé, l'usinage CNC permet d'obtenir des tolérances serrées, une précision dimensionnelle constante et des finitions de surface lisses sur une large gamme de polymères techniques. Chez PartsMastery, nous sommes spécialisés dans l'usinage CNC de précision pour les composants en plastique haute performance, et nous accompagnons nos clients depuis le choix des matériaux et l'analyse de la fabricabilité (DFM) jusqu'au contrôle final et à la livraison.
1. Principales différences entre l'usinage du plastique et celui du métal
Bien que les deux techniques fassent appel à des outils de coupe à commande numérique (CNC), l'usinage des plastiques et celui des métaux sont soumis à des contraintes fondamentalement différentes. Les plastiques présentent une rigidité moindre, une conductivité thermique plus faible et une plus grande sensibilité à la chaleur et à la force de serrage, ce qui nécessite des outils, des paramètres et des stratégies de fixation entièrement adaptés.
L'usinage des métaux repose en grande partie sur la gestion de l'usure des outils et le contrôle des forces de coupe. À l'inverse, l'usinage des plastiques privilégie le tranchant des arêtes de coupe, l'évacuation efficace des copeaux et la prévention de l'accumulation de chaleur afin d'éviter la fusion, la formation de bavures et les variations dimensionnelles.
Mais surtout, le comportement dimensionnel diffère considérablement. Les plastiques se dilatent et se contractent bien davantage sous l'effet des variations de température, et ils peuvent se déformer de manière irréversible sous une pression de serrage excessive. C'est pourquoi les paramètres validés pour l'aluminium ou l'acier ne doivent jamais être appliqués directement aux matériaux polymères.
2. Plastiques techniques couramment utilisés pour l'usinage CNC
Pour commencer, le choix du polymère approprié constitue la première étape d'un projet d'usinage des plastiques réussi. Nous sélectionnons les matériaux en fonction de leur résistance mécanique, de leur stabilité thermique, de leur résistance chimique, de leurs propriétés d'isolation électrique et des contraintes budgétaires.
2.1 Plastiques techniques à usage général
L'ABS offre une bonne résistance aux chocs, une rigidité modérée et une excellente usinabilité, ce qui en fait un choix très prisé pour les boîtiers, les supports et les prototypes fonctionnels. Le HDPE présente une résistance chimique et une ténacité exceptionnelles, ce qui le rend particulièrement adapté aux bandes d'usure, aux composants de transfert de fluides et aux protections, même si sa forte dilatation thermique rend plus difficile le contrôle des tolérances serrées.
2.2 Plastiques à faible coefficient de frottement et résistants à l'usure
Le POM (acétal) s'impose comme le matériau de prédilection pour les pièces mécaniques de précision grâce à son faible coefficient de frottement, à sa bonne stabilité dimensionnelle et à son comportement d'usinage sans à-coups. Il offre des performances exceptionnelles pour les engrenages, les bagues, les rouleaux et les éléments de guidage.
Le nylon (PA6, PA66) allie une grande ténacité et une bonne résistance à l'usure, ce qui en fait un matériau idéal pour les pièces en mouvement. Il a toutefois tendance à absorber l'humidité au fil du temps, ce qui entraîne une modification de ses dimensions et de ses propriétés mécaniques ; il nécessite donc une manipulation minutieuse pour les applications de haute précision.
2.3 Plastiques optiques transparents
L'acrylique (PMMA) offre une excellente transparence optique pour les vitrines, les capots de protection et les panneaux optiques. Il est toutefois fragile et susceptible de s'ébrécher ou de se fissurer si les forces de coupe ou la pression de serrage ne sont pas correctement maîtrisées.
Le polycarbonate offre une résistance aux chocs bien supérieure à celle de l'acrylique, ce qui le rend particulièrement adapté aux protections de machines et aux enceintes de protection. Il se raye plus facilement et peut présenter des fissures de contrainte lorsqu'il est exposé à des produits chimiques incompatibles ; il convient donc de gérer avec soin son usinage et sa finition.
2.4 Plastiques techniques haute performance
Le PEEK est un thermoplastique haut de gamme aux performances exceptionnelles, qui se caractérise par une résistance mécanique et une résistance chimique remarquables, ainsi qu'une excellente résistance aux hautes températures. Les pièces en PEEK usinées par CNC sont utilisées dans les dispositifs médicaux, les équipements aérospatiaux et les systèmes industriels où la fiabilité dans des conditions extrêmes est essentielle.
Le PTFE présente l'un des coefficients de frottement les plus faibles et l'une des résistances chimiques les plus élevées parmi tous les polymères, ce qui le rend indispensable pour les joints d'étanchéité, les sièges de soupapes et les composants exposés à des agents chimiques. Sa faible rigidité et sa tendance au fluage sous charge compliquent toutefois son usinage et le contrôle de ses dimensions.
| Matériau | Caractéristiques principales | Composants types | Principal défi en matière d'usinage |
|---|---|---|---|
| ABS | Bonne résistance aux chocs, rigidité modérée | Boîtiers, supports, prototypes | Accumulation de chaleur, formation de bavures |
| POM (acétal) | Faible frottement, bonne stabilité dimensionnelle | Engrenages, bagues, pièces de précision | Contrôle de la dilatation thermique |
| Nylon (PA) | Grande ténacité, bonne résistance à l'usure | Rouleaux, éléments de guidage | Absorption d'humidité, variation dimensionnelle |
| Acrylique (PMMA) | Excellente clarté optique | Fenêtres, protections d'écran | Ébréchures, fissures sur les bords |
| Polycarbonate | Haute résistance aux chocs, transparent | Protections de machines, enceintes de protection | Fissuration sous contrainte, rayures superficielles |
| PEEK | Haute résistance mécanique, résistance à la chaleur et aux produits chimiques | Composants médicaux, aérospatiaux et industriels | Hausse du coût des matières premières, contrôle des processus |
| PTFE | Friction extrêmement faible, large résistance chimique | Joints, sièges de soupapes, chemises | Fluage, déformation sous charge |
3. Procédés d'usinage des noyaux et contrôle qualité
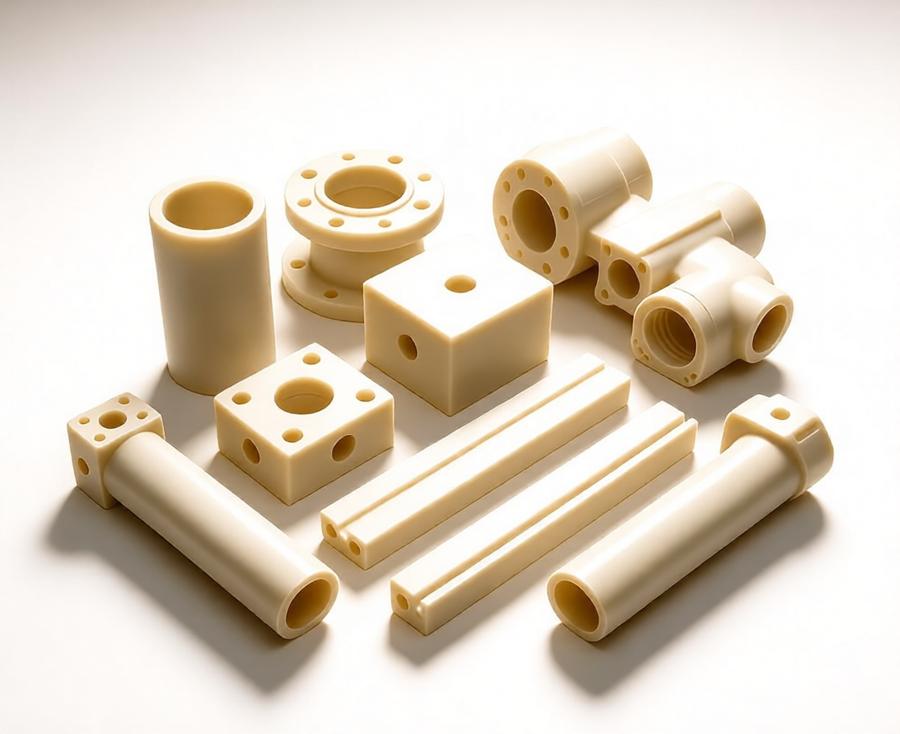
En termes simples, les pièces en plastique sont principalement fabriquées à l'aide de trois opérations CNC fondamentales : le fraisage, le tournage et le perçage. Chaque processus nécessite une géométrie d'outil, des paramètres de coupe et un système de serrage spécifiques afin de garantir une qualité constante.
3.1 Fraisage CNC de composants en plastique
Le fraisage CNC à 3 axes permet d'usiner la plupart des boîtiers, supports, plaques et pièces profilées. Pour les éléments en angle, les surfaces courbes et les pièces à plusieurs faces, l'usinage à 4 ou 5 axes réduit les changements de configuration et améliore la cohérence de positionnement entre les différents éléments.
Des outils de coupe à arête vive et à angle de coupe élevé réduisent les efforts de coupe et la chaleur de frottement. Une évacuation adéquate des copeaux est tout aussi importante, car les copeaux coincés peuvent réchauffer la pièce à usiner et provoquer une fusion de la surface ou une déformation dimensionnelle.
3.2 Tournage CNC de pièces de révolution
Le tournage CNC permet de réaliser des pièces cylindriques telles que des bagues, des manchons, des entretoises et des composants filetés. Le POM est particulièrement bien adapté au tournage grâce à son comportement stable à l'usinage et à ses caractéristiques dimensionnelles prévisibles. Le PEEK, le nylon et le PTFE peuvent également être tournés efficacement, mais chacun nécessite des vitesses d'avance et des géométries d'outils spécifiques.
3.3 Forage et finition des trous
Le perçage permet de réaliser des trous initiaux, que l'on peut ensuite aléser ou percer pour obtenir une plus grande précision et un meilleur état de surface. Pour les trous profonds, l'évacuation des copeaux est essentielle : l'accumulation de copeaux génère un excès de chaleur et peut endommager les parois du trou ou casser les outils.
3.4 Facteurs clés de contrôle des processus
- Choix des outils : Les outils en carbure bien affûtés, dotés de rainures polies, réduisent les frottements et permettent d'obtenir des coupes plus nettes
- Paramètres de découpe : Une vitesse de rotation de la broche et une vitesse d'avance équilibrées permettent de maintenir une charge de copeaux constante et d'éviter toute surchauffe
- Stratégie de refroidissement : L'air comprimé est la méthode standard pour l'évacuation des copeaux et le contrôle de la température ; l'utilisation de liquides de refroidissement nécessite de vérifier la compatibilité avec le matériau.
- Conception des dispositifs de fixation : La répartition de la pression de serrage et le support de renfort empêchent toute déformation due au serrage, en particulier pour les pièces à parois minces
4. Applications typiques et cas d'utilisation dans l'industrie
Dans tous les secteurs d'activité, les composants en plastique usinés par commande numérique (CNC) répondent à un large éventail d'applications nécessitant une construction légère, une isolation électrique, une résistance à la corrosion ou un faible coefficient de frottement.
4.1 Automobile et automatisation industrielle
Dans la construction automobile, les plastiques usinés sont utilisés pour la fabrication de boîtiers de prototypes, d’isolateurs électriques, de bagues et de gabarits d’assemblage. Dans le domaine de l’automatisation industrielle, les composants en POM et en nylon sont largement utilisés dans les systèmes de convoyage, les effecteurs terminaux de robots et les guidages linéaires, en raison de leur fonctionnement silencieux et de leur résistance à l’usure.
4.2 Secteurs médical et aérospatial
Les fabricants de dispositifs médicaux ont recours au PEEK usiné par commande numérique et à des polymères biocompatibles pour la fabrication de boîtiers d'instruments, de fixations de laboratoire et de composants destinés à la manipulation des fluides. Dans le secteur aérospatial, les pièces en plastique de précision sont utilisées comme éléments d'isolation, supports légers et éléments structurels intérieurs, là où la réduction du poids et la fiabilité sont des priorités.
4.3 Électronique et produits de grande consommation
Dans le domaine de l'électronique, les applications comprennent notamment les plaques isolantes, les boîtiers de connecteurs, les boîtiers de capteurs et les gabarits d'assemblage. Pour le développement de produits grand public, l'usinage CNC du plastique permet un prototypage fonctionnel rapide et des itérations de conception avant de s'engager dans la fabrication d'outillages pour la production en grande série.
4.4 Équipements chimiques et maritimes
Le PTFE, le PEEK et le HDPE sont des matériaux couramment utilisés pour les sièges de vannes, les joints, les revêtements et les composants résistants à la corrosion dans les équipements destinés à la transformation chimique et au secteur maritime. Ces matériaux résistent aux fluides agressifs et aux environnements humides dans lesquels les métaux subiraient une dégradation accélérée.
5. Contrôle de précision et solutions aux défauts courants
Du point de vue de la qualité, la précision de la pièce finale dépend de la stabilité du matériau, de la température de découpe, du serrage, de l'état de l'outil et des conditions de mesure. Contrairement aux métaux, les polymères sont très sensibles aux influences thermiques et mécaniques ; un contrôle précis nécessite donc une approche globale.
5.1 Attentes réalistes en matière de tolérance
Les plastiques techniques rigides, tels que le POM et le PEEK, permettent de respecter des tolérances plus strictes que les matériaux souples ou sensibles à l'humidité. À titre indicatif, une tolérance de ±0,05 mm constitue une référence pratique pour la plupart des éléments en plastique de précision. Dans des conditions strictement contrôlées, certaines caractéristiques peuvent atteindre une tolérance de ±0,02 mm, mais ces limites doivent toujours être validées pour le matériau et la géométrie spécifiques, plutôt que d’être considérées comme une norme universelle.
La dilatation thermique a un effet mesurable sur les dimensions finales. Par exemple, un polymère présentant un coefficient de dilatation thermique linéaire de 100 × 10⁻⁶/K peut entraîner une variation d’environ 0,10 mm sur une dimension de 100 mm en cas de variation de température de 10 °C. C'est pourquoi les mesures de précision doivent toujours être effectuées dans des conditions environnementales stables et documentées.
5.2 Défauts courants et mesures correctives
| Problème d'usinage | Cause première typique | Solution pratique |
|---|---|---|
| Bords fondus ou flous | Frottements excessifs et accumulation de chaleur | Des outils plus tranchants, une charge de copeaux optimisée, un refroidissement par air amélioré |
| Déformation et courbure | Libération des contraintes résiduelles, enlèvement irrégulier de matière | Stratégie d'usinage équilibrée, recuit de détente, trajectoires d'outils symétriques |
| Bruits de frottement et vibrations | Parois minces non soutenues, porte-à-faux excessif de l'outil | Renfort supplémentaire, ensembles d'outils plus courts, profondeur de coupe réduite |
| Bavures excessives | Outils émoussés, géométrie de coupe incorrecte, vitesse d'avance trop faible | Arêtes de coupe tranchantes, avance optimisée par dent, étape de débavurage spécifique |
| Fissuration sous contrainte | Déformation due au serrage, exposition aux produits chimiques, contraintes résiduelles | Amélioration du système de serrage, fluides de refroidissement compatibles, traitement de détente |
6. Directives de conception et options de post-traitement
Une conception bien pensée pour l'usinage CNC du plastique permet de réduire les déformations, d'améliorer l'accès aux outils et d'éviter les opérations secondaires inutiles.
6.1 Recommandations pratiques en matière de conception
- Épaisseur de la paroi : Veiller à ce que la rigidité des parois soit suffisante et éviter les sections minces, longues et non soutenues, susceptibles de fléchir sous l'effet des forces de coupe
- Rayons intérieurs : Utilisez des rayons d'angle intérieurs généreux, compatibles avec les diamètres d'outils standard, afin de réduire les coûts d'outillage et d'améliorer la finition de surface
- Cavités profondes : Évitez les cavités trop profondes et étroites qui nécessitent l'utilisation d'outils longs et augmentent le risque de vibrations
- Fonctionnalités du fil de discussion : Compte tenu de la longueur du filetage et des cycles d'assemblage répétés, les inserts filetés métalliques peuvent améliorer la durabilité des assemblages soumis à des serrages fréquents.
- Tolérances critiques : N'appliquer des tolérances serrées que lorsque cela est fonctionnellement nécessaire, afin d'éviter des coûts de fabrication inutiles.
6.2 Finitions disponibles après traitement
Une fois usinées, les pièces en plastique peuvent faire l'objet de divers traitements secondaires visant à améliorer leur aspect, leurs performances ou leurs fonctionnalités. Nous vérifions systématiquement la compatibilité avec le polymère concerné avant de lancer la production.
- Ponçage et polissage mécanique : Élimine les traces d'usinage et améliore la finesse de surface ; permet de redonner leur transparence à l'acrylique et au polycarbonate lorsqu'il est utilisé avec précaution
- Grenaillage : Permet d'obtenir une finition mate uniforme sur les matériaux compatibles ; nous effectuons des tests de pré-production sur les matériaux plus tendres ou plus cassants afin d'éviter tout endommagement de la surface
- Recuit de détente : Réduit les contraintes résiduelles internes et améliore la stabilité dimensionnelle à long terme ; particulièrement utile pour les composants de précision en POM et en PEEK
- Marquage au laser : Permet d'ajouter des identifiants permanents de pièces, des logos ou des repères d'échelle avec un impact thermique minimal lorsqu'il est correctement paramétré
- Revêtement et métallisation : Appliquer des couches de finition décoratives ou fonctionnelles ; une bonne préparation de la surface est essentielle pour garantir une bonne adhérence
7. Comparaison des procédés : usinage CNC, moulage par injection et impression 3D
Chaque procédé de fabrication présente des atouts différents, et le choix le plus approprié dépend du volume, de la géométrie, des exigences en matière de matériaux et des délais de livraison.
| Processus de fabrication | Idéal pour | Avantage clé | Principale limite |
|---|---|---|---|
| Usinage CNC des matières plastiques | Prototypes fonctionnels, pièces sur mesure, petites et moyennes séries | Pas de frais d'outillage, large choix de matériaux, haute précision | Coût unitaire plus élevé pour des volumes très importants, certaines contraintes géométriques |
| Moulage par injection | Production répétitive à grand volume | Faible coût unitaire à grande échelle, esthétique homogène | Un investissement initial élevé en outillage et des délais de production longs |
| Impression 3D | Géométries complexes, prototypes de concept, très petits volumes | Une liberté de conception maximale et des délais d'exécution ultra-rapides pour les pièces simples | Choix limité de matériaux, précision dimensionnelle moindre, propriétés des couches moins bonnes |
En règle générale, l'usinage CNC constitue la meilleure solution lorsque l'on a besoin de matériaux polymères techniques résistants, d'interfaces mécaniques précises et que les volumes de production ne justifient pas la réalisation d'un moule d'injection.
Conclusion
Tout bien considéré, l'usinage CNC du plastique est un procédé de fabrication polyvalent et fiable permettant de produire des composants de précision sur mesure à partir d'une large gamme de polymères techniques. La réussite de ce procédé repose sur le choix du matériau adapté à l'application, l'utilisation d'outils et de paramètres de processus optimisés, ainsi que sur le contrôle de la chaleur, du serrage et des conditions de mesure tout au long de la production.
Chez PartsMastery, nous proposons des services complets d'usinage CNC pour la fabrication de pièces en plastique techniques sur mesure, comprenant notamment le conseil en matière de choix des matériaux, l'analyse de la fabricabilité (DFM), l'usinage de précision, la finition de surface et le contrôle dimensionnel. Nous accompagnons nos clients tout au long de leurs projets, depuis le développement des premiers prototypes jusqu'à la production en petites et moyennes séries, afin de leur permettre de commercialiser des composants en plastique de haute qualité de manière efficace et fiable.