



Alors que la tendance à l'allègement des véhicules s'accélère — notamment sous l'effet de réglementations strictes en matière d'autonomie et d'efficacité énergétique pour les véhicules électriques —, les constructeurs ont de plus en plus recours à des boîtiers, des supports de fixation, des dissipateurs thermiques et des connecteurs électroniques en aluminium à parois minces. De par leur conception, les structures à parois minces offrent une rigidité structurelle dans un espace d'installation restreint, tout en réduisant la quantité de matériau utilisée et le poids total du véhicule. Pour autant, la réduction de l'épaisseur des parois accroît également de manière significative la complexité de la fabrication.
Pour relever de front ce défi commun à l'ensemble du secteur, PartsMastery a mis au point un système d'usinage de précision spécialement conçu pour les pièces automobiles à parois minces. Ce système contrôle la déformation à chaque étape, de la revue de conception initiale au contrôle final, et garantit ainsi une précision dimensionnelle constante pour chaque lot de production.
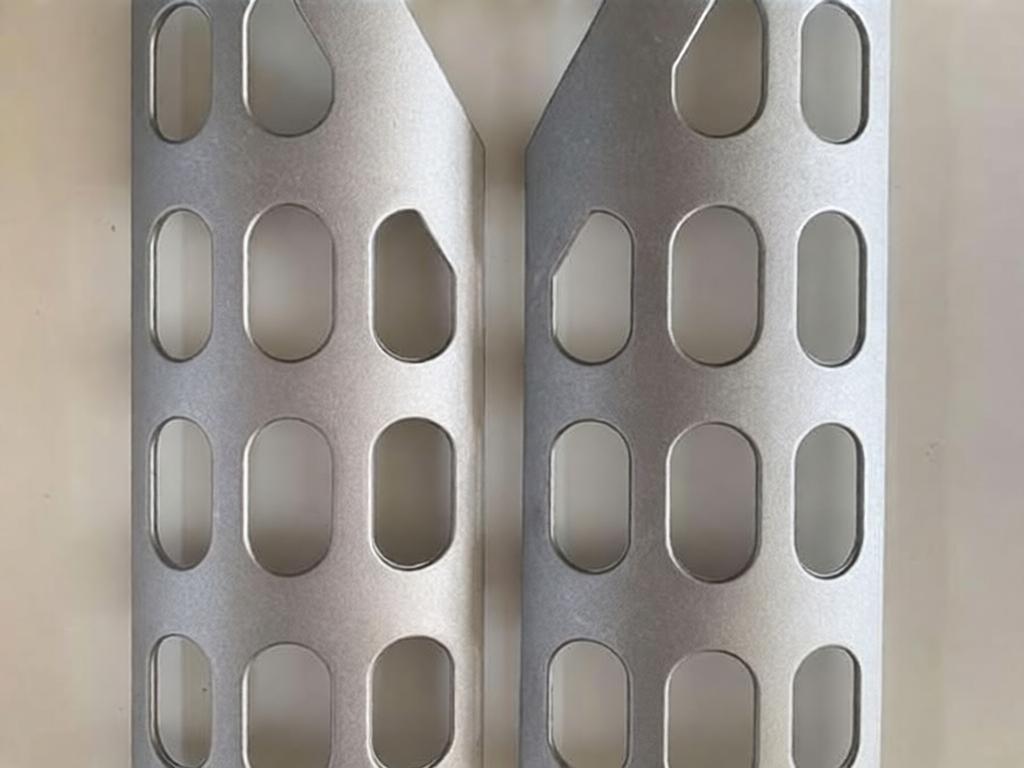
Les trois principaux défis liés à l'usinage des pièces automobiles à parois minces
1. Retour élastique dû aux forces de serrage et de découpe
De par leur nature même, les pièces à parois minces présentent une faible rigidité structurelle. Une force de serrage excessive provoque une déformation plastique locale des parois minces. Par exemple, les cotes peuvent se situer dans les limites de tolérance tant que la pièce est maintenue dans le dispositif de serrage, mais les contraintes internes se libèrent dès que l'on desserre le serrage, ce qui entraîne un retour élastique dimensionnel et des résultats hors tolérance. De la même manière, une force de coupe excessive provoque également une déformation des parois et une épaisseur de paroi inégale.
2. Les vibrations de coupe nuisent à la précision et à la qualité de surface
D'un point de vue pratique, les sections à parois minces présentent de faibles caractéristiques d'amortissement, ce qui les rend sujettes aux vibrations lors des passages d'outil. Dans la plupart des cas, cela se traduit par une ondulation de surface, une rugosité accrue et des bavures importantes sur les arêtes. Dans les cas les plus extrêmes, cela entraîne un décalage de la position des trous et une mauvaise planéité des surfaces d'étanchéité, ce qui compromet directement la précision de l'assemblage et les performances d'étanchéité. Ce sont notamment les parois longues non soutenues et les parois latérales des cavités profondes qui présentent le risque de vibration le plus élevé.
3. Déformation due aux contraintes internes résultant d'une séquence d'enlèvement de matière inappropriée
Nous usinons généralement des pièces à parois minces à partir de billettes pleines, et ce procédé entraîne l'enlèvement d'un pourcentage très élevé de matière première. Si l'on usine trop tôt les sections à paroi mince aux cotes finales, l'enlèvement de matière qui s'ensuit rompt l'équilibre des contraintes internes et provoque une déformation structurelle globale. C'est précisément pour cette raison que des séquences d'usinage mal planifiées et une répartition inadéquate de la matière comptent parmi les principales causes d'écarts dimensionnels après usinage.
Solution d'usinage de précision CNC systématique
Pour s'attaquer à ces problèmes à la source, PartsMastery propose une solution complète en boucle fermée, s'appuyant sur une vaste expérience dans l'usinage de pièces automobiles à parois minces. Elle cible directement les causes profondes des défauts d'usinage des pièces à parois minces afin d'obtenir des résultats prévisibles et reproductibles.
1. Évaluation précoce de la fabricabilité (DFM)
Pour lancer chaque projet, nous procédons à une évaluation préalable de la fabricabilité (DFM). Chaque solution d'usinage commence par un examen approfondi des données relatives à votre produit. Plus précisément, nos ingénieurs analysent l'épaisseur et la hauteur des parois, la profondeur des cavités, la répartition des trous, les tolérances des surfaces de fixation et d'autres paramètres critiques afin d'identifier les zones d'usinage à haut risque.
Lorsque la conception le permet, nous formulons des recommandations d'optimisation sans compromettre la fonctionnalité ni l'ajustement lors de l'assemblage. Parmi les exemples courants, citons l'ajout de nervures de renfort locales, l'intégration d'ergots de serrage spécifiques ou l'ajustement des angles de dépouille dans les cavités profondes et étroites. À long terme, ces modifications améliorent la stabilité de l'usinage dès la conception et réduisent le risque de déformation lors de la production en série ultérieure.
2. Choix du procédé en fonction du matériau
En ce qui concerne le choix des procédés, nous adaptons à chaque matériau une stratégie de fabrication sur mesure. Les pièces automobiles à parois minces peuvent être fabriquées à partir d’alliages d’aluminium, d’acier inoxydable, de plastiques techniques et bien d’autres matériaux encore. Chaque matériau se comportant de manière très différente lors de l’usinage, nous ajustons tous les paramètres du procédé en conséquence.
| Type de matériau | Applications automobiles courantes | Points clés de contrôle de l'usinage |
|---|---|---|
| Alliage d'aluminium (6061 / 7075, etc.) | Boîtiers, supports, dissipateurs thermiques, connecteurs embarqués | Maîtriser l'accumulation de chaleur lors de la découpe, réduire au minimum la déformation des parois minces et la formation de bords épais |
| Acier inoxydable (304 / 316, etc.) | Connecteurs à haute résistance, composants d'étanchéité | Réduire la charge de coupe, limiter l'écrouissage et l'usure des outils |
| POM, plastique technique | Structures isolantes légères, éléments fonctionnels intérieurs | Contrôler la force de coupe et la température afin d'éviter toute variation dimensionnelle due aux contraintes |
| PEEK : plastique haute performance | Composants fonctionnels haut de gamme, pièces résistantes à l'usure | Un contrôle rigoureux de la température afin de garantir la stabilité dimensionnelle après usinage |
Pour les pièces présentant des surfaces courbes sur plusieurs axes, des cavités profondes ou des éléments inaccessibles depuis une seule direction, nous recourons à l'usinage à 4 et 5 axes. Cette approche permet de réduire les erreurs liées au repositionnement et les déformations dues au serrage, tout en permettant d'usiner l'ensemble des éléments en un seul serrage, pour une précision accrue.
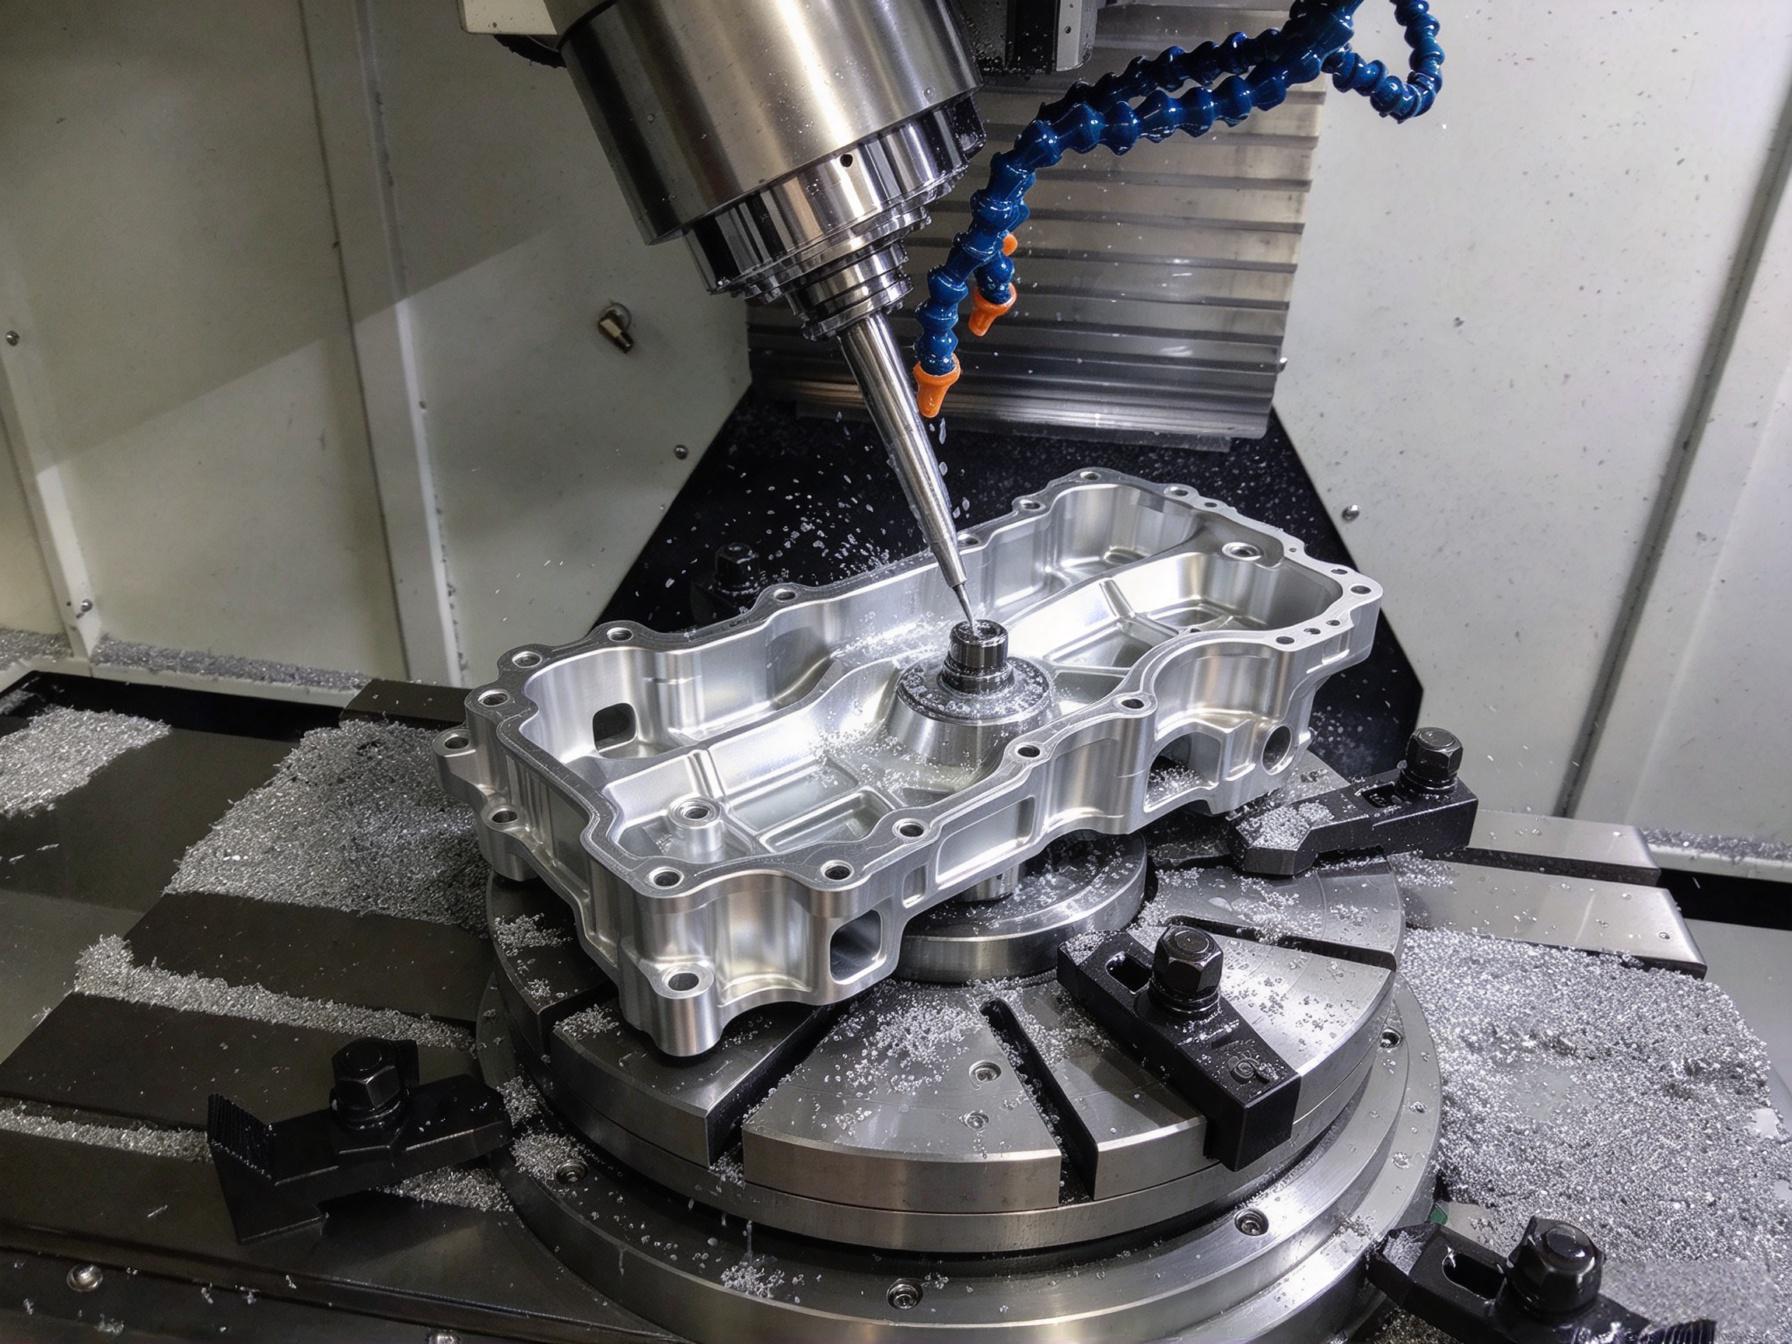
3. Stratégie d'usinage étape par étape
Vient ensuite, dans le cadre de ce processus, notre stratégie d'usinage structurée, étape par étape, appliquée à chaque pièce à parois minces. En termes simples, nous utilisons une approche d'usinage en trois étapes : stabilisation de la structure → enlèvement progressif de matière → finition des détails.
- Étape d'ébauche: Pour commencer, nous procédons à un enlèvement de matière important sur les parties massives, tout en laissant une marge généreuse sur les sections à parois minces. Nous privilégions la rigidité structurelle globale afin d’éviter un affaiblissement prématuré de la pièce.
- Étape de semi-finition: À l'étape suivante, nous affinons progressivement les contours des pièces, libérons les contraintes internes et stabilisons leur géométrie, afin d'obtenir une matière première homogène pour la finition.
- Phase de finition: Pour conclure la séquence d'usinage, nous utilisons des paramètres d'usinage léger afin de finaliser les parois minces, les surfaces de montage et les alésages de précision, garantissant ainsi la précision dimensionnelle et la qualité de surface.
Tout bien considéré, cette stratégie permet d'éviter efficacement la déformation des pièces due à des passes de coupe trop profondes, de préserver la stabilité structurelle tout au long du processus et de garantir la précision des caractéristiques critiques.
4. Serrage flexible pour limiter la déformation
Au-delà de la seule stratégie d'usinage, nous recourons également à des systèmes de serrage flexibles pour limiter les déformations. Nous concevons des solutions de serrage sur mesure en fonction de la géométrie de chaque pièce afin de minimiser les déformations dues au serrage :
- Les points de serrage sont d'abord placés sur les parties rigides et massives de la pièce ; nous n'exerçons donc jamais de pression directe sur les parois minces.
- Pour les grands panneaux à parois minces et les structures à cavités profondes, nous ajoutons des supports auxiliaires, des mandrins à vide et des mâchoires souples afin de répartir la force de serrage et de réduire la déformation locale.
- Pour les séries de production à grand volume, nous affinons la conception des gabarits en fonction des résultats obtenus sur les premiers articles afin de garantir des conditions de serrage homogènes d'un lot à l'autre.
5. Trajectoires d'outils et paramètres de coupe optimisés
Outre les améliorations apportées au serrage des pièces, nous optimisons les trajectoires d'outils et les paramètres d'usinage pour un contrôle encore plus précis. Nous réduisons les forces de coupe et les vibrations grâce à une conception affinée des trajectoires d'outils et à un contrôle ciblé des paramètres :
- Pour les sections à paroi mince en particulier, nous utilisons une faible profondeur de coupe et des vitesses d'avance élevées afin de réduire la pression radiale exercée par l'outil sur la paroi.
- De plus, nous utilisons des trajectoires de fraisage ascendantes en douceur et des changements de direction progressifs afin d'éviter les vibrations causées par des changements brusques de direction de coupe.
- En particulier pour l'usinage de cavités profondes, nous limitons strictement le porte-à-faux de l'outil et utilisons des outils rigides afin de minimiser les erreurs dimensionnelles liées à la flexion.
6. Système de contrôle qualité multidimensionnel
Enfin, chaque étape de notre processus est assortie d'un système de contrôle qualité complet. Notre système de contrôle qualité en plusieurs étapes garantit que chaque pièce répond aux exigences de précision de l'industrie automobile :
- Validation du premier article: Nos inspecteurs procèdent à un contrôle dimensionnel complet de la première pièce afin de vérifier la stabilité du processus avant le lancement de la production en série.
- Contrôle en cours de fabrication: Ils procèdent également à des contrôles ponctuels des cotes critiques et de l'épaisseur des parois pendant l'usinage afin de compenser l'usure des outils et la dérive des paramètres.
- Inspection finale: Avant l'expédition, nous vérifions les diamètres des alésages, les tolérances de position, la planéité, la perpendicularité et l'épaisseur des parois par rapport à toutes les exigences des plans. Pour les pièces de haute précision, nous utilisons une machine à mesurer tridimensionnelle (MMT) afin de valider les tolérances géométriques.
- Inspection visuelle: Dans le cadre d'un dernier contrôle qualité, nous inspectons les pièces 100% afin de vérifier leur finition de surface, l'absence de bavures et l'absence de dommages liés à la manutention avant leur expédition.
Services de production couvrant l'ensemble du cycle de vie
Au-delà de ses compétences de base en matière d'usinage, PartsMastery vous accompagne à chaque étape de votre projet, de la validation du prototype à la production en série à grande échelle, en s'adaptant à la phase de votre projet et à vos objectifs de production.
1. Prototypage unique : vérification de la faisabilité de la fabrication
Dès la phase de prototypage unique, l'accent est mis sur la vérification de la fabricabilité. Avant le lancement de la production en série, nous réalisons des prototypes usinés par CNC afin de valider l'ajustement dimensionnel, l'intégrité structurelle et les performances fonctionnelles. Si l'usinage du prototype révèle des risques de déformation ou des problèmes d'accessibilité, nous formulons également des recommandations d'optimisation de la conception en parallèle afin de résoudre les problèmes à un stade précoce et d'éviter des retouches coûteuses par la suite.
2. Production pilote à faible volume : contrôle de la homogénéité
Lors du passage à la production pilote à faible volume, les priorités s'orientent vers le contrôle de la cohérence. À mesure que les projets entrent dans la phase de production pilote, l'accent passe naturellement de la fabrication d'une seule pièce de qualité à la production cohérente de pièces reproductibles. Nous standardisons l'ensemble des méthodes de serrage, des programmes d'usinage, des paramètres d'outillage et des normes d'inspection afin de garantir une qualité constante et reproductible sur l'ensemble du lot pilote.
3. Production à grand volume : efficacité et optimisation des coûts
Lors du passage à la production à grand volume, nous trouvons le juste équilibre entre efficacité et optimisation des coûts. En production à grande échelle, des améliorations ciblées des processus permettent d’optimiser l’efficacité de l’usinage, de prolonger la durée de vie des outils et d’ajuster la fréquence des contrôles, afin d’allier précision et rentabilité. Notre système de production standardisé garantit des délais de livraison fiables et une qualité constante des lots, afin de répondre aux exigences des équipementiers en matière d’approvisionnement à plusieurs niveaux.
Foire aux questions
Vous trouverez ci-dessous les réponses aux questions les plus fréquemment posées concernant l'usinage de pièces à parois minces dans le secteur automobile.
Q1 : Quelle est l'épaisseur minimale de paroi usinable pour les pièces automobiles à parois minces ?
Tout d’abord, il n’existe pas d’épaisseur minimale universelle pour les parois. L’épaisseur réalisable dépend des propriétés du matériau, de la hauteur de la paroi, de la portée, de la structure de support, du sens d’usinage, des capacités de l’outillage et des exigences en matière de tolérances. Dans le secteur, on considère souvent que les parois de moins de 2 mm sont « à paroi mince », mais il ne s’agit là que d’un point de référence approximatif. Pour obtenir une réponse définitive, il est toujours nécessaire de procéder à une évaluation complète de la fabricabilité sur la base de votre modèle 3D spécifique.
Q2 : Pourquoi les pièces à parois minces se déforment-elles après l'usinage ?
En termes simples, les causes profondes les plus courantes comprennent la libération de contraintes internes, la déviation due à la force de coupe, la déformation induite par le serrage, les effets de la chaleur générée par l'usinage et une séquence d'enlèvement de matière inadaptée. Les pièces présentent souvent des dimensions correctes lorsqu'elles sont serrées dans le dispositif de fixation, mais le retour élastique après le desserrage entraîne un décalage dimensionnel — ce qui constitue une caractéristique déterminante de l'usinage des pièces à parois minces.
Q3 : Puis-je obtenir un devis d'usinage directement à partir de dessins en 3D ?
Tout à fait. PartsMastery prend en charge tous les principaux formats de CAO 3D, y compris les formats STP et STEP. Dès réception de vos données, nous procédons à une évaluation complète de la fabricabilité (DFM) et vous fournissons un devis détaillé en fonction du matériau, de la quantité, des exigences de tolérance et des spécifications de finition de surface.
Q4 : Acceptez-vous les commandes de composants automobiles en petites quantités ?
Oui, tout à fait. Nous proposons une gamme complète d'échelles de production : prototypes uniques, séries pilotes en petites quantités et production en série à grande échelle. Pour répondre à vos besoins, nous sélectionnons la méthode de production la plus adaptée en fonction de la géométrie de votre pièce, des délais de livraison et de vos exigences en matière de précision.
Conclusion
Tout bien considéré, la qualité de l'usinage de pièces à parois minces dans le secteur automobile dépend d'un contrôle précis de la déformation, des vibrations et des contraintes internes — et pas seulement des capacités techniques de la machine. Pour obtenir des résultats constants, il faut disposer d'une chaîne de processus, d'une stratégie de serrage et d'un système d'inspection bien conçus, afin de fournir systématiquement des pièces conformes aux normes de l'industrie automobile.
PartsMastery est spécialisée dans la fabrication de composants sur mesure de haute précision pour le secteur automobile, et dispose d'une expertise éprouvée dans l'usinage de pièces à parois minces et le contrôle de la déformation. Nous travaillons l'aluminium, l'acier inoxydable, les plastiques techniques et bien d'autres matériaux, et proposons un service clé en main allant de l'optimisation de la conception pour la fabrication (DFM) et de la validation des prototypes jusqu'à la production en série. Pour commencer, envoyez-nous vos modèles 3D et vos spécifications techniques : notre équipe d'ingénieurs élaborera une solution d'usinage entièrement sur mesure ainsi qu'un devis pour votre projet.