



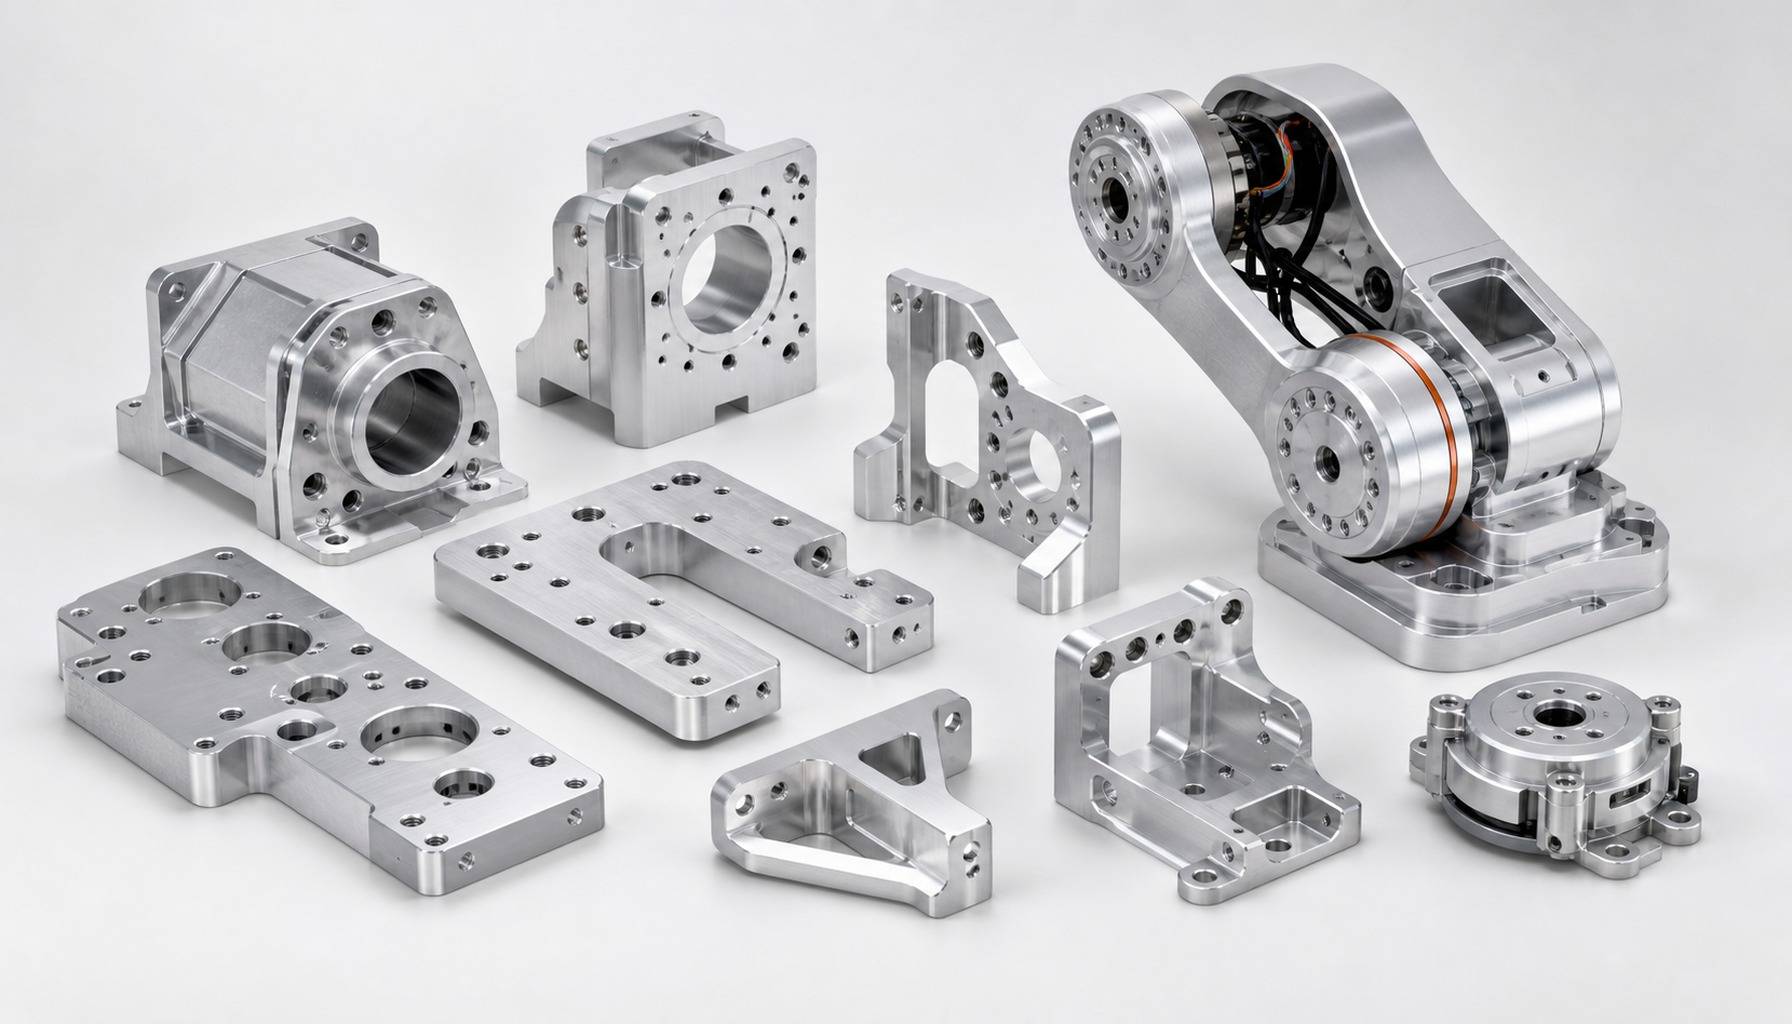
A medida que los robots industriales, los robots colaborativos y los equipos de automatización siguen evolucionando, los requisitos de precisión para los componentes básicos de los robots —entre los que se incluyen la precisión dimensional, las tolerancias de ajuste, la consistencia geométrica y la calidad de la superficie— son cada vez más estrictos. Las piezas típicas, como los ejes de conexión de motores, los ejes de transmisión de articulaciones, las interfaces de reductores, los manguitos de precisión y los conectores de extremo de brazo, casi siempre combinan características rotacionales, caras de montaje planas, patrones de orificios multidireccionales, chaveteros y contornos complejos.
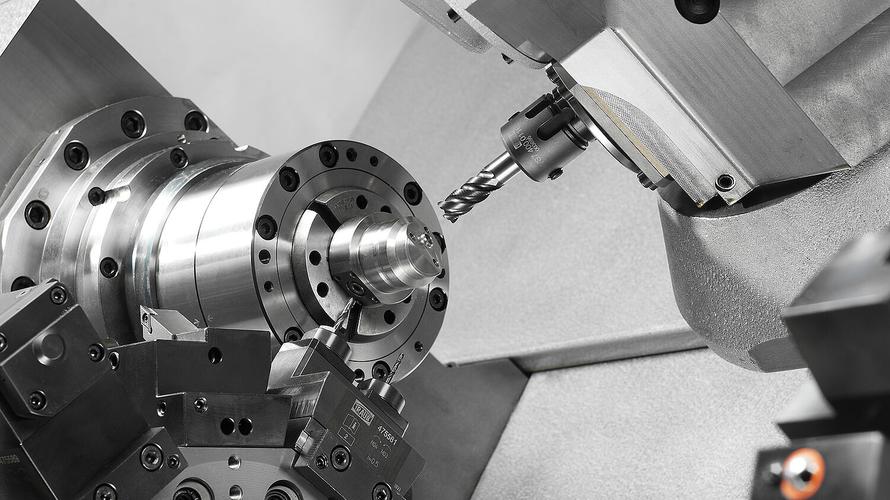
El mecanizado tradicional por procesos separados requiere múltiples traslados entre tornos y fresadoras, además de repetidas configuraciones. Esto no solo alarga los ciclos de producción, sino que también introduce errores acumulativos de desplazamiento del punto de referencia, lo que dificulta cumplir con las exigencias de tolerancia geométrica de las piezas de transmisión de alta precisión. El mecanizado combinado de torneado y fresado integra las operaciones de torneado y fresado en una única plataforma de máquina. Permite completar múltiples operaciones en una sola sujeción, lo que lo convierte en la solución de fabricación de alta eficiencia líder para componentes de robots de precisión.
En PartsMastery, contamos con centros de mecanizado profesionales de torneado y fresado y seguimos un sistema de procesos estandarizado. Ofrecemos servicios de mecanizado a medida de ciclo completo para componentes estructurales y de transmisión de robots, que abarcan desde el desarrollo de prototipos hasta la producción en serie.
1. Principales ventajas técnicas del mecanizado con fresado-torneado
1.1 Conformado en una sola operación para una precisión geométrica más estable
En primer lugar, seguimos el principio del sistema de referencia unificado para mecanizar todos los diámetros exteriores, los orificios interiores, las caras frontales, las ranuras de chaveta, los orificios transversales y las caras de montaje bajo la misma referencia de posicionamiento. Esto elimina por completo los errores de posicionamiento acumulados derivados de la división en varias operaciones y mejora significativamente la uniformidad en cuanto a concentricidad, perpendicularidad y precisión posicional. Este enfoque funciona especialmente bien para piezas de articulaciones de robots y reductores que requieren una precisión de transmisión estricta.
1.2 Operaciones altamente integradas para mejorar la eficiencia productiva
Más allá de la mayor precisión, el mecanizado combinado de torneado y fresado elimina los traslados de piezas entre máquinas, las sujeciones repetidas y los pasos secundarios de alineación. Esto reduce drásticamente el tiempo de ejecución de las operaciones. Además, disminuye el número total de accesorios necesarios, lo que reduce los costes generales de fabricación. Este nivel de flexibilidad se adapta perfectamente a las exigencias de producción de bajo volumen y gran variedad de productos, habituales en el sector de los componentes robóticos.
1.3 Gran compatibilidad y flexibilidad para una amplia gama de tipos de piezas
Además, el proceso permite mecanizar tanto piezas puramente rotacionales, como ejes y manguitos, como elementos secundarios complejos, como el fresado frontal, el taladrado radial, el corte de chavetas y el fresado de contornos irregulares. Una única plataforma de máquina puede cubrir la gran mayoría de los componentes de transmisión, conexión e interfaz de los robots.
2. Componentes típicos de los robots y estrategias de mecanizado adecuadas
Los distintos componentes de un robot cumplen funciones diferentes, por lo que presentan características estructurales y prioridades de control de calidad distintas. Cada uno de ellos requiere una estrategia específica de torneado y fresado.
| Categoría de componentes | Operaciones básicas de mecanizado | Puntos clave de control de calidad |
|---|---|---|
| Ejes de transmisión articulados | Torneado exterior, refrentado, fresado de chavetas, taladrado axial, roscado | Concentricidad entre diámetro interior y exterior, excentricidad, precisión del ajuste del rodamiento, rugosidad superficial |
| Ejes de conexión del motor | Torneado de diámetro exterior escalonado, fresado de cara plana, taladrado de orificios de montaje, roscado | Perpendicularidad de la cara frontal, posición del orificio de montaje, tolerancia dimensional de ajuste |
| Bridas de interfaz reductoras | Torneado de perfiles rotativos, fresado de acabado de caras frontales, mecanizado de orificios para pernos, torneado de espigas | Concentricidad de la boquilla, planitud de la superficie de montaje, precisión posicional del patrón de orificios |
| Casquillos y manguitos de precisión | Torneado de acabado de diámetro interior y exterior, mandrinado del agujero interior, refrentado de extremos, fresado de ranuras de lubricación | Concentricidad entre el diámetro interior y el diámetro exterior, precisión del diámetro interior, calidad de la superficie de contacto |
| Interfaces de efectores finales | Torneado con punto de referencia giratorio, fresado de la superficie de montaje, mecanizado de orificios de posicionamiento, elementos de unión | Precisión de posicionamiento, coherencia dimensional de las interfaces y fiabilidad en el montaje repetido |
3. Sistema de control de fabricación estandarizado para todo el proceso
En pocas palabras, la calidad de las piezas robóticas de alta precisión depende de un control estandarizado de los procesos a lo largo de todo el flujo de producción. En PartsMastery, hemos creado una cadena de control completa, desde la recepción de los planos hasta la entrega de la pieza terminada.
3.1 Revisión previa de la fabricabilidad (DFM)
Antes de iniciar la producción, llevamos a cabo un análisis completo de la fabricabilidad basado en modelos 3D y planos 2D. Evaluamos la relación longitud-diámetro, la rigidez de las paredes, la accesibilidad de los elementos y la rentabilidad de las tolerancias, y ofrecemos recomendaciones para la optimización del diseño en una fase temprana. Esto reduce el riesgo asociado al mecanizado posterior y los costes de fabricación ya en la propia fase de diseño.
3.2 Planificación del proceso con un sistema de referencia unificado
A continuación, definimos un punto de referencia de posicionamiento unificado basado en la geometría de la pieza y, a continuación, ordenamos de forma lógica las operaciones de torneado, fresado, taladrado y roscado. Siempre que sea posible, completamos todas las características de acoplamiento críticas en la misma fase de sujeción para minimizar la acumulación de errores derivados de los cambios de punto de referencia.
3.3 Mecanizado integrado de torneado-fresado escalonado
Aplicamos una estrategia de corte en tres fases: desbaste para la eliminación de material, semirremate para el control del contorno y acabado para la precisión final. El desbaste elimina rápidamente el exceso de material, el semirremate deja un margen de acabado uniforme y el acabado proporciona las dimensiones finales y la calidad de la superficie. En el caso de los ejes delgados, añadimos un soporte de contrapunto para reducir las vibraciones y la deformación por flexión.
3.4 Desbarbado de precisión y preparación de bordes
Tras el mecanizado de las características principales, eliminamos de forma selectiva las rebabas y los bordes afilados alrededor de los orificios, los bordes de las ranuras y las características que se cruzan. Asimismo, aplicamos un tratamiento de acabado fino a las superficies de acoplamiento y sellado para evitar interferencias durante el montaje y arañazos durante el uso.
3.5 Inspección durante el proceso y control de parámetros en bucle cerrado
Por último, realizamos controles dimensionales durante el proceso en puntos clave: tras el mecanizado de referencia, tras la conformación de características críticas y antes del acabado final. Utilizamos los datos de medición para ajustar dinámicamente las compensaciones de las herramientas y los parámetros de corte, creando así un ciclo de calidad cerrado que mantiene las dimensiones finales siempre dentro de los límites de tolerancia.
4. Selección habitual de materiales y adaptación a la aplicación
La selección del material depende de la capacidad de carga, los objetivos de reducción de peso, el entorno corrosivo y los requisitos de tratamiento térmico. Cada clase de material requiere parámetros específicos para el proceso de torneado y fresado.
| Categoría de material | Notas habituales | Características fundamentales de rendimiento | Aplicaciones típicas de los componentes |
|---|---|---|---|
| Aleaciones de aluminio forjado | 6061-T6, 7075-T6 | Ligero, excelente mecanizabilidad, buena conductividad térmica | Ejes de conexión ligeros, interfaces para efectores finales, componentes de la carcasa |
| Aceros estructurales aleados | 40Cr, 42CrMo | Alta resistencia, buena tenacidad, susceptible de tratamiento térmico para mejorar su rendimiento | Ejes de transmisión articulados para cargas pesadas, componentes de transmisiones reductoras |
| Aceros inoxidables | 304, 316 | Excelente resistencia a la corrosión, propiedades mecánicas estables | Conectores para entornos especiales, componentes para salas blancas |
| Aceros de fácil mecanizado | 12L14, acero al carbono 45 | Buena mecanizabilidad, estabilidad dimensional y coste moderado | Ejes de transmisión generales, casquillos y componentes de fijación |
5. Marco integral de garantía de calidad
Dado que los componentes de los robots son elementos de transmisión y posicionamiento de precisión, el control de calidad abarca cuatro aspectos principales: precisión dimensional, tolerancias geométricas, calidad de la superficie y uniformidad del lote.
5.1 Control de la precisión geométrica
Utilizamos micrómetros, medidores de diámetro interior y medidores de concentricidad para los controles dimensionales rutinarios. En el caso de las tolerancias geométricas críticas, verificamos los resultados en una máquina de medición por coordenadas (CMM) para confirmar que la concentricidad, la perpendicularidad y la precisión posicional cumplen las especificaciones del plano.
5.2 Gestión de la calidad de las superficies
Mantenemos estrictas normas de rugosidad superficial para las caras de acoplamiento, las superficies de estanqueidad y las superficies de montaje de los cojinetes. Mediante la optimización de los parámetros de las herramientas y las estrategias de trayectoria de corte, eliminamos las marcas visibles de la herramienta, las líneas de vibración y los defectos superficiales, y preservamos la estabilidad a largo plazo del ajuste de la transmisión y su vida útil.
5.3 Control de la consistencia de los lotes
Mantenemos una biblioteca estandarizada de parámetros de proceso para las piezas consolidadas y aplicamos rutinas de producción contrastadas. Además, aplicamos un sistema de inspección de tres niveles —primer artículo, control durante el proceso y verificación de la última pieza— combinado con la gestión de la vida útil de las herramientas y la compensación del desgaste, con el fin de garantizar la intercambiabilidad dimensional entre los distintos lotes de producción.
5.4 Documentación de calidad trazable
En el caso de los componentes críticos, conservamos toda la información sobre los materiales, los registros de los procesos, los datos de inspección y el historial de lotes. Esta trazabilidad facilita el seguimiento de la calidad y la mejora de los procesos, y se ajusta a los requisitos de trazabilidad habituales en el sector de la robótica.
6. Servicios flexibles de prestación y asistencia durante todo el ciclo
6.1 Capacidad de producción en todas las fases del proyecto
Ofrecemos apoyo en todas las fases del desarrollo de productos, desde la validación de prototipos de una sola pieza y el montaje de prueba en pequeños volúmenes hasta la producción en serie estable. Durante la fase de prototipos, ofrecemos plazos de entrega rápidos para facilitar las iteraciones de I+D y las pruebas de montaje. Durante la producción en serie, estandarizamos los procesos y los criterios de inspección para garantizar la fiabilidad de las entregas y el control de costes.
6.2 Opciones de tratamiento superficial integrado
Además del mecanizado básico, ofrecemos una gama completa de tratamientos superficiales secundarios, entre los que se incluyen el anodizado, el óxido negro, la pasivación, el granallado y la galvanoplastia, para cumplir con los requisitos de resistencia a la corrosión, resistencia al desgaste y estética. Controlamos rigurosamente los efectos del espesor del recubrimiento en las dimensiones de acoplamiento, de modo que las piezas acabadas sigan estando dentro de las tolerancias de montaje tras el tratamiento.
6.3 Asistencia técnica especializada en ingeniería
Cada proyecto cuenta con un equipo de ingeniería especializado que colabora directamente con los clientes en la selección de materiales, la optimización estructural y la evaluación de la razonabilidad de las tolerancias. Ayudamos a los clientes a optimizar los procesos de fabricación y a reducir el coste total sin comprometer el rendimiento funcional.
Conclusión
En definitiva, el mecanizado combinado de torneado y fresado resuelve los problemas de precisión y eficiencia que plantean las piezas robóticas complejas de alta precisión, gracias a la integración de operaciones y al mantenimiento de puntos de referencia uniformes. Por ese motivo, se erige como la solución de fabricación preferida para componentes de transmisión y conexión de alta precisión.
Gracias a su probada experiencia en procesos de torneado y fresado y a un sistema de calidad estandarizado, PartsMastery ofrece servicios personalizados de mecanizado de componentes de precisión para clientes del sector de los robots industriales, los robots colaborativos y los equipos de automatización. Acompañamos a nuestros clientes desde el desarrollo de prototipos hasta la producción en serie, ayudándoles a lanzar sus productos al mercado de forma eficiente y fiable.