



Los cuerpos de válvulas para petróleo son componentes fundamentales que soportan presión en los sistemas de transporte y control de petróleo y gas, y la calidad de su fabricación determina directamente la seguridad y el rendimiento de estanqueidad de las operaciones de los oleoductos. Existe una idea errónea muy extendida en el sector que da prioridad a la precisión dimensional frente a la preparación de las piezas en bruto y el control del proceso. De hecho, los cuerpos de válvula que cumplen los requisitos no se fabrican simplemente mediante corte CNC. Requieren una cadena de procesos completa que integre el conformado de las piezas en bruto, el mecanizado de precisión, los ensayos no destructivos y la verificación de la presión, a fin de cumplir los requisitos de servicio a largo plazo en condiciones adversas, como la alta presión y la corrosión intensa.
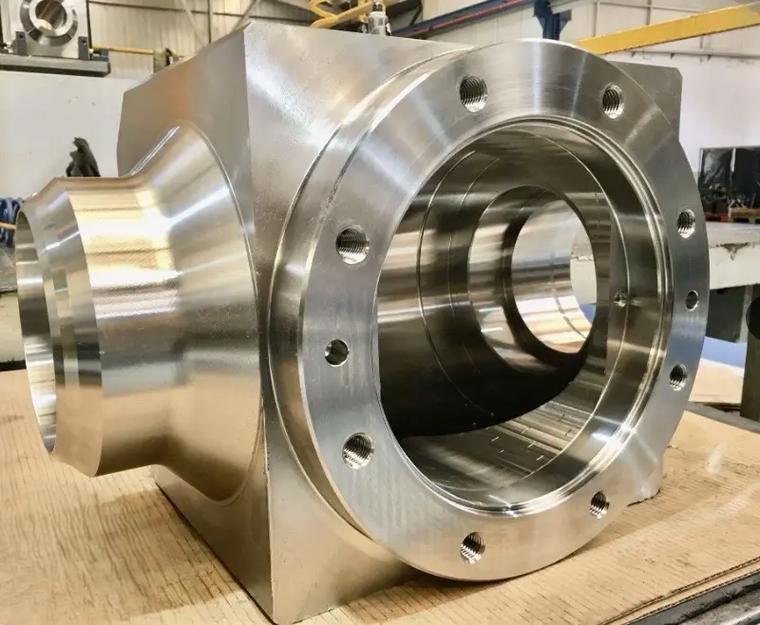
Lógica de los procesos fundamentales en la fabricación de cuerpos de válvulas de aceite
1. El conformado en bruto como base del rendimiento frente a la presión
El rendimiento en servicio de los cuerpos de válvulas de aceite de alta presión depende, en primer lugar, de la calidad del conformado de la pieza en bruto, y no de las operaciones de corte posteriores. En función de la presión nominal, la complejidad estructural y las normas aplicables, las piezas en bruto de los cuerpos de válvulas se dividen principalmente en dos procesos de fabricación: forja y fundición.
Los cuerpos de válvula forjados refinan los granos metálicos mediante procesos de forjado, lo que mejora la densidad del material y sus propiedades mecánicas generales. Son adecuados para condiciones de trabajo adversas con alta presión y elevadas cargas de impacto, y constituyen la opción más habitual para válvulas de cabezales de pozo y tuberías colectoras de alta presión. Los cuerpos de válvula fundidos permiten formar de manera integral conductos de flujo complejos, cavidades con formas especiales y estructuras integradas, lo que reduce en gran medida la dificultad de mecanizado y la pérdida de material en geometrías internas complejas. Son adecuados para aplicaciones de válvulas de presión media y baja, de gran diámetro y de flujo múltiple.
Antes de iniciar el proceso de mecanizado, todas las piezas en bruto deben someterse a una verificación del tipo de material, a una inspección por muestreo de dimensiones geométricas y a una inspección de la calidad de la superficie. Las clasificaciones de presión especiales también requieren ensayos no destructivos adicionales en la fase de pieza en bruto para eliminar desde el origen los riesgos de defectos internos.
2. El mecanizado CNC se centra en las estructuras clave de sellado y soportantes de presión
A partir de piezas en bruto que cumplen los requisitos, el mecanizado CNC de precisión se encarga de definir las dimensiones críticas y las estructuras funcionales del cuerpo de la válvula. Los elementos principales que se mecanizan son las superficies de conexión de las bridas, las cavidades de la válvula, las posiciones de los orificios para los pernos, las ranuras de sellado y las superficies de contacto de los asientos de la válvula.
El proceso de mecanizado se organizará en fases de desbaste, sem ACABADO y ACABADO, prestando especial atención al control de la deformación por corte en las zonas de paredes delgadas, a la distribución uniforme del margen de mecanizado y a la tolerancia dimensional de las superficies críticas. Una precisión de mecanizado estable constituye la base geométrica para el posterior montaje del cuerpo de la válvula, el ajuste de las juntas de estanqueidad y las pruebas de presión.
3. Los sistemas de materiales y de inspección requieren una planificación previa
Entre los materiales más habituales para los cuerpos de válvulas de aceite se encuentran el acero al carbono, el acero aleado, el acero inoxidable y las aleaciones especiales resistentes a la corrosión. La selección del material debe ajustarse a las propiedades del fluido, la temperatura de funcionamiento, la presión nominal y la vida útil prevista. Una solución completa para la fabricación de cuerpos de válvulas debe planificar la preparación de las piezas en bruto, el mecanizado y la verificación de la calidad como un proceso continuo, en lugar de como procedimientos independientes y separados.
| Tipo de cuerpo de válvula | Solución de fabricación recomendada | Puntos clave de control |
|---|---|---|
| Válvulas de servicio de alta presión | Pieza en bruto forjada + mecanizado CNC de precisión | Tamaño del grano de la pieza en bruto, propiedades mecánicas del material, tolerancia dimensional crítica |
| Válvulas con recorrido de flujo complejo | Pieza bruta de fundición + mecanizado de precisión con CNC | Integridad interna de la pieza fundida, uniformidad del paso del flujo, tolerancia geométrica |
| Válvulas de conexión de alta precisión | Fresado y torneado de precisión con CNC | Planitud de la brida, precisión de indexación de la posición de los orificios, tolerancia de ajuste |
| Válvulas con estructura de sellado | Mecanizado de precisión + tratamiento de endurecimiento superficial | Rugosidad de la ranura de sellado, superficie de contacto del asiento de la válvula, dureza superficial |
| Verificación de la entrega del producto terminado | Ensayos no destructivos + ensayo hidrostático/de estanqueidad | Defectos internos, integridad de las paredes a presión, fugas en las juntas de estanqueidad |
Cómo garantiza el mecanizado CNC la uniformidad en la producción en serie
1. Piezas en bruto homologadas como punto de partida del mecanizado
Los cuerpos de válvulas sometidos a presión no pueden equipararse simplemente a “bloques metálicos sometidos a un mecanizado intensivo”. El corte directo a partir de barras no puede cumplir los requisitos de rendimiento mecánico que exigen las condiciones de trabajo a alta presión. Antes de iniciar el procesamiento formal, es necesario realizar tres comprobaciones previas: verificar la coherencia entre el tipo de material, las condiciones del tratamiento térmico y los documentos de certificación del material; volver a medir las dimensiones de la pieza en bruto y el margen de mecanizado para determinar los puntos de referencia de sujeción y mecanizado; y planificar procedimientos de mecanizado razonables y una distribución adecuada de los márgenes para las zonas clave sometidas a presión.
Este proceso, que consiste en “conformar primero la pieza en bruto y, a continuación, someterla a un mecanizado de precisión”, se ajusta a la lógica de fabricación de las válvulas sometidas a presión.
2. Un control estable del proceso reduce las variaciones dimensionales entre lotes
Una vez iniciada la fase de mecanizado CNC, las dimensiones clave —como el diámetro interior, la distancia entre orificios, la planitud de la brida y la coaxialidad del asiento de la válvula— requieren un control riguroso del proceso. Los procedimientos de mecanizado estandarizados, los parámetros de corte optimizados, la inspección de la primera pieza y las inspecciones de control durante el proceso permiten reducir eficazmente las variaciones dimensionales entre lotes.
En el caso de los cuerpos de válvulas con una estructura compleja, también es necesario tener en cuenta la deformación por tensión de los dispositivos de sujeción y la compensación dinámica del desgaste de las herramientas. Mediante la optimización continua de los datos del proceso, se puede reducir la tasa de reelaboración de los lotes y minimizar la carga de trabajo derivada de los ajustes de montaje in situ.
3. Los ensayos no destructivos no pueden sustituirse por la inspección dimensional
Los cuerpos de válvula son componentes sometidos a presión. Las inspecciones dimensionales, como la medición por coordenadas o el muestreo con calibre, no permiten por sí solas detectar posibles defectos internos, como porosidad, grietas e inclusiones. En función del tipo de material y de las normas aplicables al producto, se deberán seleccionar los métodos de ensayo no destructivos adecuados:
- Ensayo por partículas magnéticas (MPT): aplicable a materiales ferromagnéticos, permite detectar grietas superficiales y subsuperficiales, inclusiones y otros defectos;
- Ensayo por ultrasonidos (UT): alta capacidad de penetración; se utiliza para detectar defectos volumétricos internos y delaminación;
- Ensayo por penetración (PT) y ensayo radiográfico (RT): Ensayos complementarios de acuerdo con las normas específicas de los productos y los requisitos de los clientes.
Los métodos de ensayo y los criterios de aceptación deben ajustarse estrictamente a las normas de diseño del producto y a las especificaciones del sector.
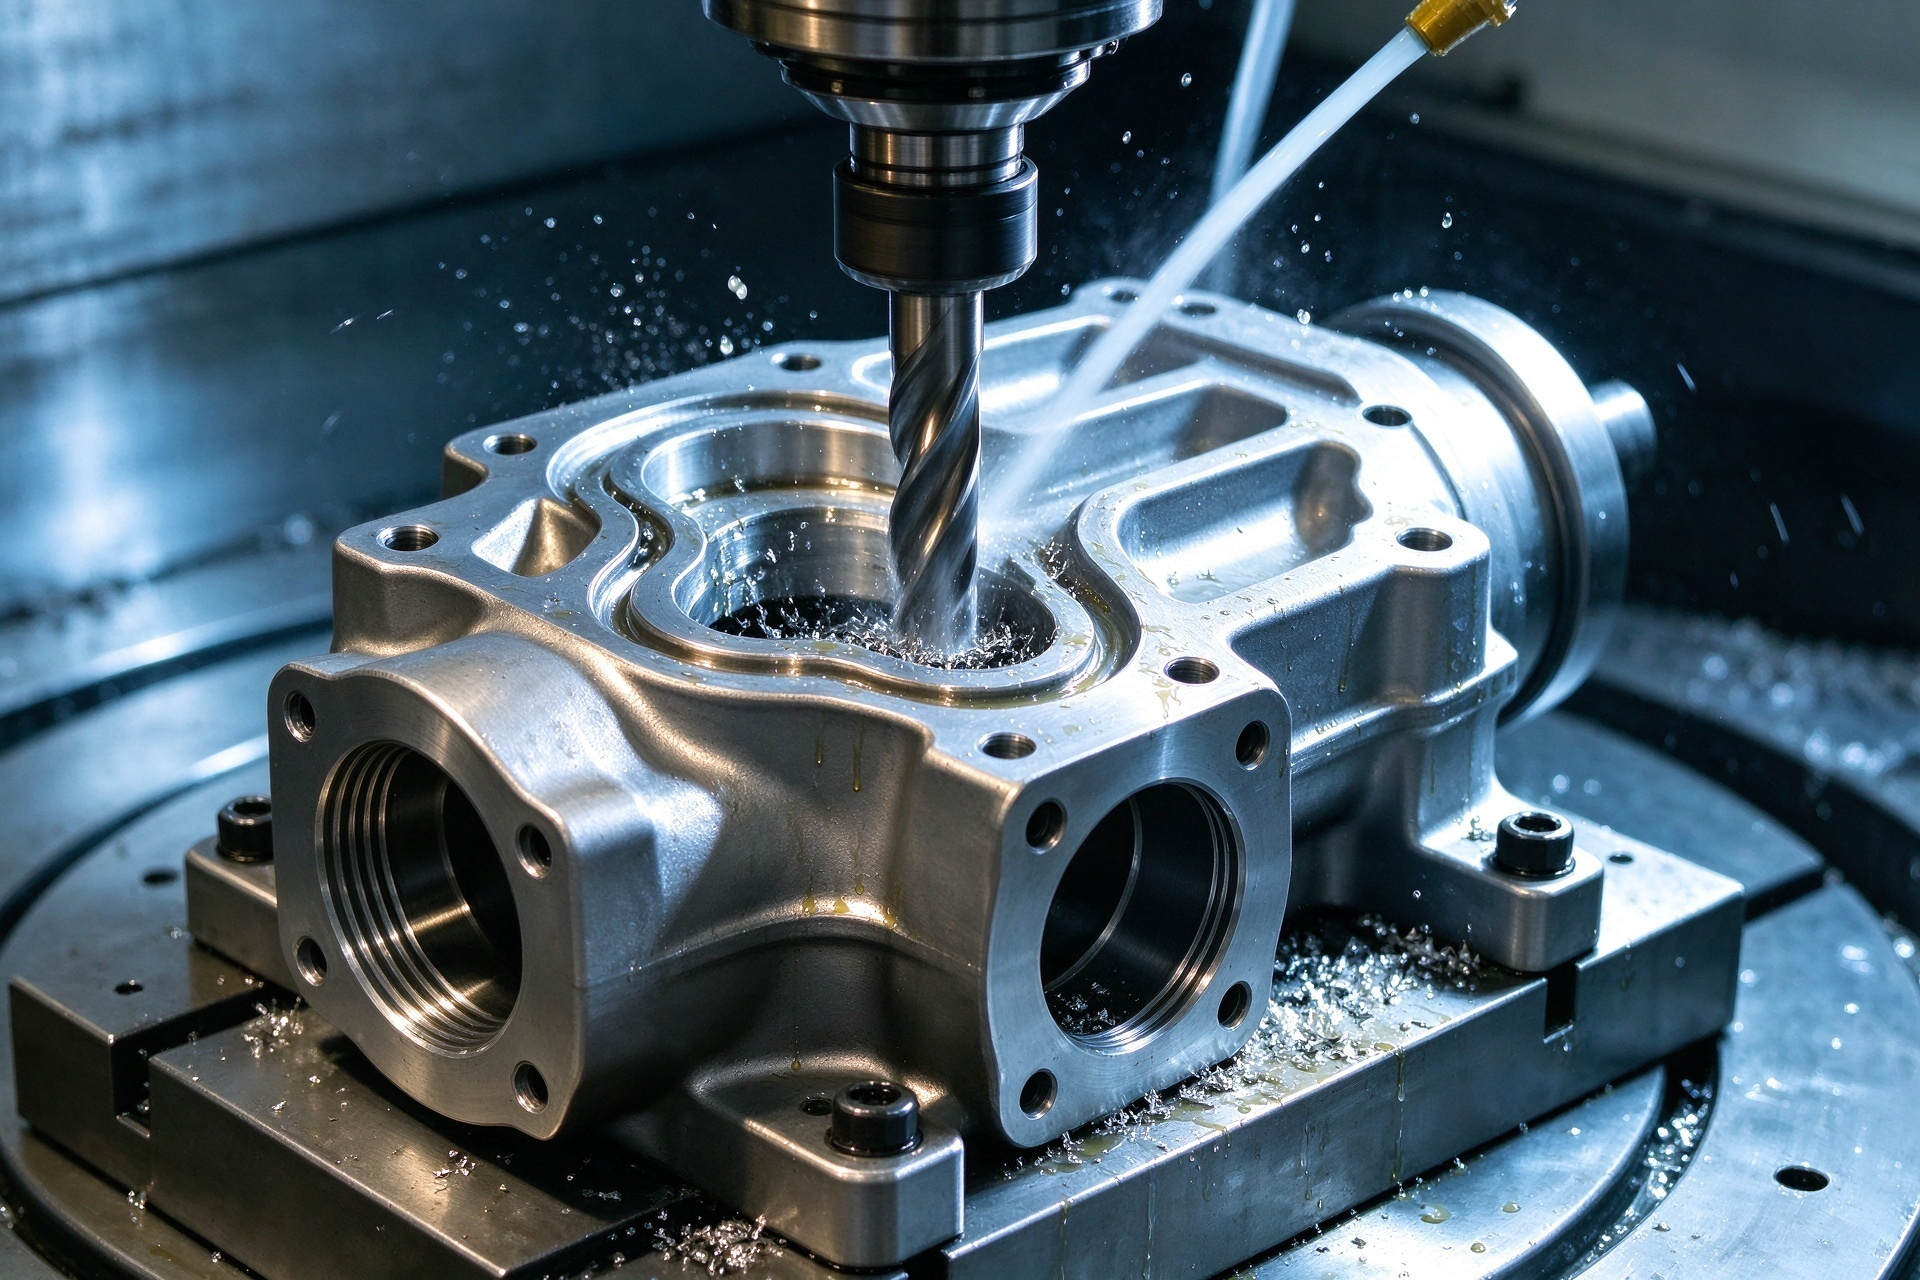
Sistema de verificación de calidad de espectro completo para cuerpos de válvula terminados
1. La prueba hidrostática verifica la integridad de las paredes sometidas a presión
El ensayo de resistencia hidrostática es el elemento fundamental de la inspección de los cuerpos de válvulas de aceite antes de su entrega, y se utiliza para verificar la integridad estructural y la capacidad de soportar presión de la pared de presión del cuerpo de la válvula. El ensayo deberá establecer los parámetros basándose en las normas correspondientes y los requisitos del pedido, especificar la presión de ensayo, el medio de ensayo, la duración del mantenimiento de la presión y los criterios de aceptación, y supervisar el cuerpo de la válvula para detectar fugas, deformaciones plásticas o ruidos anormales durante todo el proceso.
Las pruebas hidrostáticas permiten verificar de forma eficaz la idoneidad del diseño y la calidad de fabricación de los cuerpos de las válvulas, y constituyen la garantía básica para el funcionamiento seguro de las válvulas sometidas a presión.
2. Verificación especial del rendimiento del sellado y del cierre
La alta precisión de mecanizado del cuerpo de la válvula no garantiza que la válvula montada presente un rendimiento de estanqueidad adecuado. Una vez completado el montaje de la válvula, se deben realizar múltiples pruebas de rendimiento de acuerdo con las normas: la prueba de estanqueidad a baja presión verifica el ajuste de las superficies de estanqueidad en condiciones de baja presión; la prueba de estanqueidad a alta presión evalúa la fiabilidad de la estanqueidad a la presión nominal de trabajo; la prueba de contrapresión verifica la capacidad de estanqueidad inversa de las válvulas con estructuras de contrapresión; y la prueba de índice de fuga detecta cuantitativamente el nivel de fuga de los pares de sellado de acuerdo con las normas.
Los elementos de ensayo para los distintos tipos de válvulas deberán cumplir con las normas de producto correspondientes y con los requisitos técnicos del cliente.
3. Trazabilidad de la calidad de los documentos a lo largo de toda la cadena de suministro
En la adquisición de cuerpos de válvulas para proyectos del sector del petróleo y el gas, la trazabilidad de la calidad es tan importante como el propio rendimiento del producto. Un paquete completo de documentación de calidad suele incluir: certificados de las materias primas e informes de tratamiento térmico; registros de inspección de entrada de piezas en bruto; informes de inspección de dimensiones clave y datos de tolerancias geométricas; informes de ensayos no destructivos (incluidas las posiciones de ensayo, las normas y las conclusiones); y registros originales de ensayos hidrostáticos y de estanqueidad.
Un sistema completo de trazabilidad de la calidad ayuda a los propietarios a comprobar el estado de fabricación de los cuerpos de válvula a lo largo de todo el proceso y sirve de base para su posterior funcionamiento, mantenimiento y evaluación de la vida útil.
Criterios de selección de proveedores de cuerpos de válvulas de aceite de alta precisión
1. Sinergia entre las capacidades de mecanizado en bruto y de mecanizado CNC
A la hora de evaluar a un proveedor de cuerpos de válvulas, no se debe basar la decisión únicamente en el número de máquinas-herramienta CNC. Lo fundamental es su capacidad para coordinar los procesos de preparación de las piezas en bruto y de mecanizado. Un proveedor cualificado debe estar familiarizado con las características de los márgenes de mecanizado, la lógica de selección de puntos de referencia y los esquemas de sujeción de diferentes piezas en bruto, como piezas de fundición y forjadas, y ser capaz de diseñar la ruta de mecanizado óptima en función de la estructura del cuerpo de válvula.
En el caso de los prototipos de I+D y los productos personalizados no estandarizados, el conformado rápido mediante CNC a partir de barras macizas puede utilizarse como método de verificación del diseño, pero debe quedar claro que no es equivalente al proceso de producción en serie de los cuerpos de válvulas de alta presión.
2. Cualificaciones completas en materia de inspección y ensayos
Los proveedores deberán establecer límites claros en cuanto a su capacidad de inspección, especificar los elementos que se someterán a autoinspección interna y aquellos que se someterán a inspección por parte de terceros acreditados, y emitir los informes correspondientes cuando se les solicite. Aspectos clave que deben confirmarse durante la selección: si los ensayos no destructivos (END), como los de partículas magnéticas, ultrasonidos, penetrantes y radiográficos, cubren los requisitos del producto, y si el personal encargado de los ensayos está cualificado; si las normas de aplicación y las condiciones de aceptación de los ensayos hidrostáticos y de estanqueidad cumplen con las especificaciones del sector; si los datos relativos a los materiales, las dimensiones, las inspecciones y los ensayos presentan una correspondencia completa y trazable.
3. Capacidad para prestar servicios de coordinación de la producción en todo el proceso
Un proveedor ideal de cuerpos de válvulas debe ofrecer servicios de fabricación que abarquen toda la cadena de producción, incluyendo todas las fases: personalización de piezas en bruto, mecanizado de precisión, tratamiento de superficies, control de calidad, pruebas de rendimiento y entrega de la documentación; además, debe poder ofrecer las soluciones de proceso adecuadas en función de la estructura, el material y la presión nominal.
Los servicios integrados que abarcan todo el proceso pueden reducir el coste y el riesgo que conlleva la comunicación entre múltiples proveedores, y mejorar considerablemente la eficiencia general en la ejecución de los proyectos y la estabilidad de la calidad.
La fabricación de cuerpos de válvulas para aceite a alta presión es un proceso de ingeniería sistemático que integra el conformado de materiales, el mecanizado de precisión y la verificación de la calidad. La falta de control en cualquier eslabón de la cadena puede ocultar riesgos ocultos para la seguridad operativa. Solo mediante el establecimiento de un sistema de control que abarque todo el proceso, desde la pieza en bruto hasta el producto acabado, podemos fabricar de forma continuada cuerpos de válvulas de alta calidad que cumplan con las exigentes condiciones de trabajo de la industria del petróleo y el gas.
PartsMastery se especializa en servicios de mecanizado CNC de alta precisión de cuerpos de válvulas para la industria del petróleo y el gas. Contamos con recursos sinérgicos de piezas brutas forjadas y fundidas, capacidad de mecanizado CNC multieje y un completo sistema de inspección y ensayo, lo que nos permite dar soporte al desarrollo de prototipos, la personalización de lotes pequeños y la producción en serie a gran escala. Ofrecemos soluciones de mecanizado a medida basadas en planos de producto, presiones nominales, tipos de válvulas y especificaciones del proyecto, y coordinamos todo el proceso de mecanizado, inspección y entrega a través de un sistema unificado de gestión de proyectos, lo que ayuda a los clientes a reducir los costes de gestión de la cadena de suministro y a mejorar la estabilidad de la calidad del producto.