



Las burbujas son uno de los defectos de calidad más habituales en la producción mediante moldeo por inyección. Deterioran el acabado visual de las piezas moldeadas y, además, reducen la resistencia estructural, la capacidad de sellado y la precisión dimensional. En el caso de las piezas de precisión para los sectores electrónico, de la automoción y médico, las burbujas casi siempre dan lugar a un rechazo inmediato. La formación de burbujas rara vez se debe a una única causa. Por el contrario, suele ser el resultado de una combinación de problemas relacionados con el material, el proceso y el utillaje. Solo abordando la causa raíz pueden los fabricantes solucionar de forma definitiva los problemas recurrentes relacionados con las burbujas.
Con años de experiencia en la producción en serie mediante moldeo por inyección de precisión, PartsMastery ofrece servicios sistemáticos de resolución de problemas relacionados con las burbujas y de optimización de procesos para piezas de cualquier material y geometría. Reducimos las tasas de defectos a lo largo de todo el ciclo de vida del producto, desde el diseño inicial hasta la producción en serie.
1. Causas fundamentales de la formación de burbujas en el moldeo por inyección
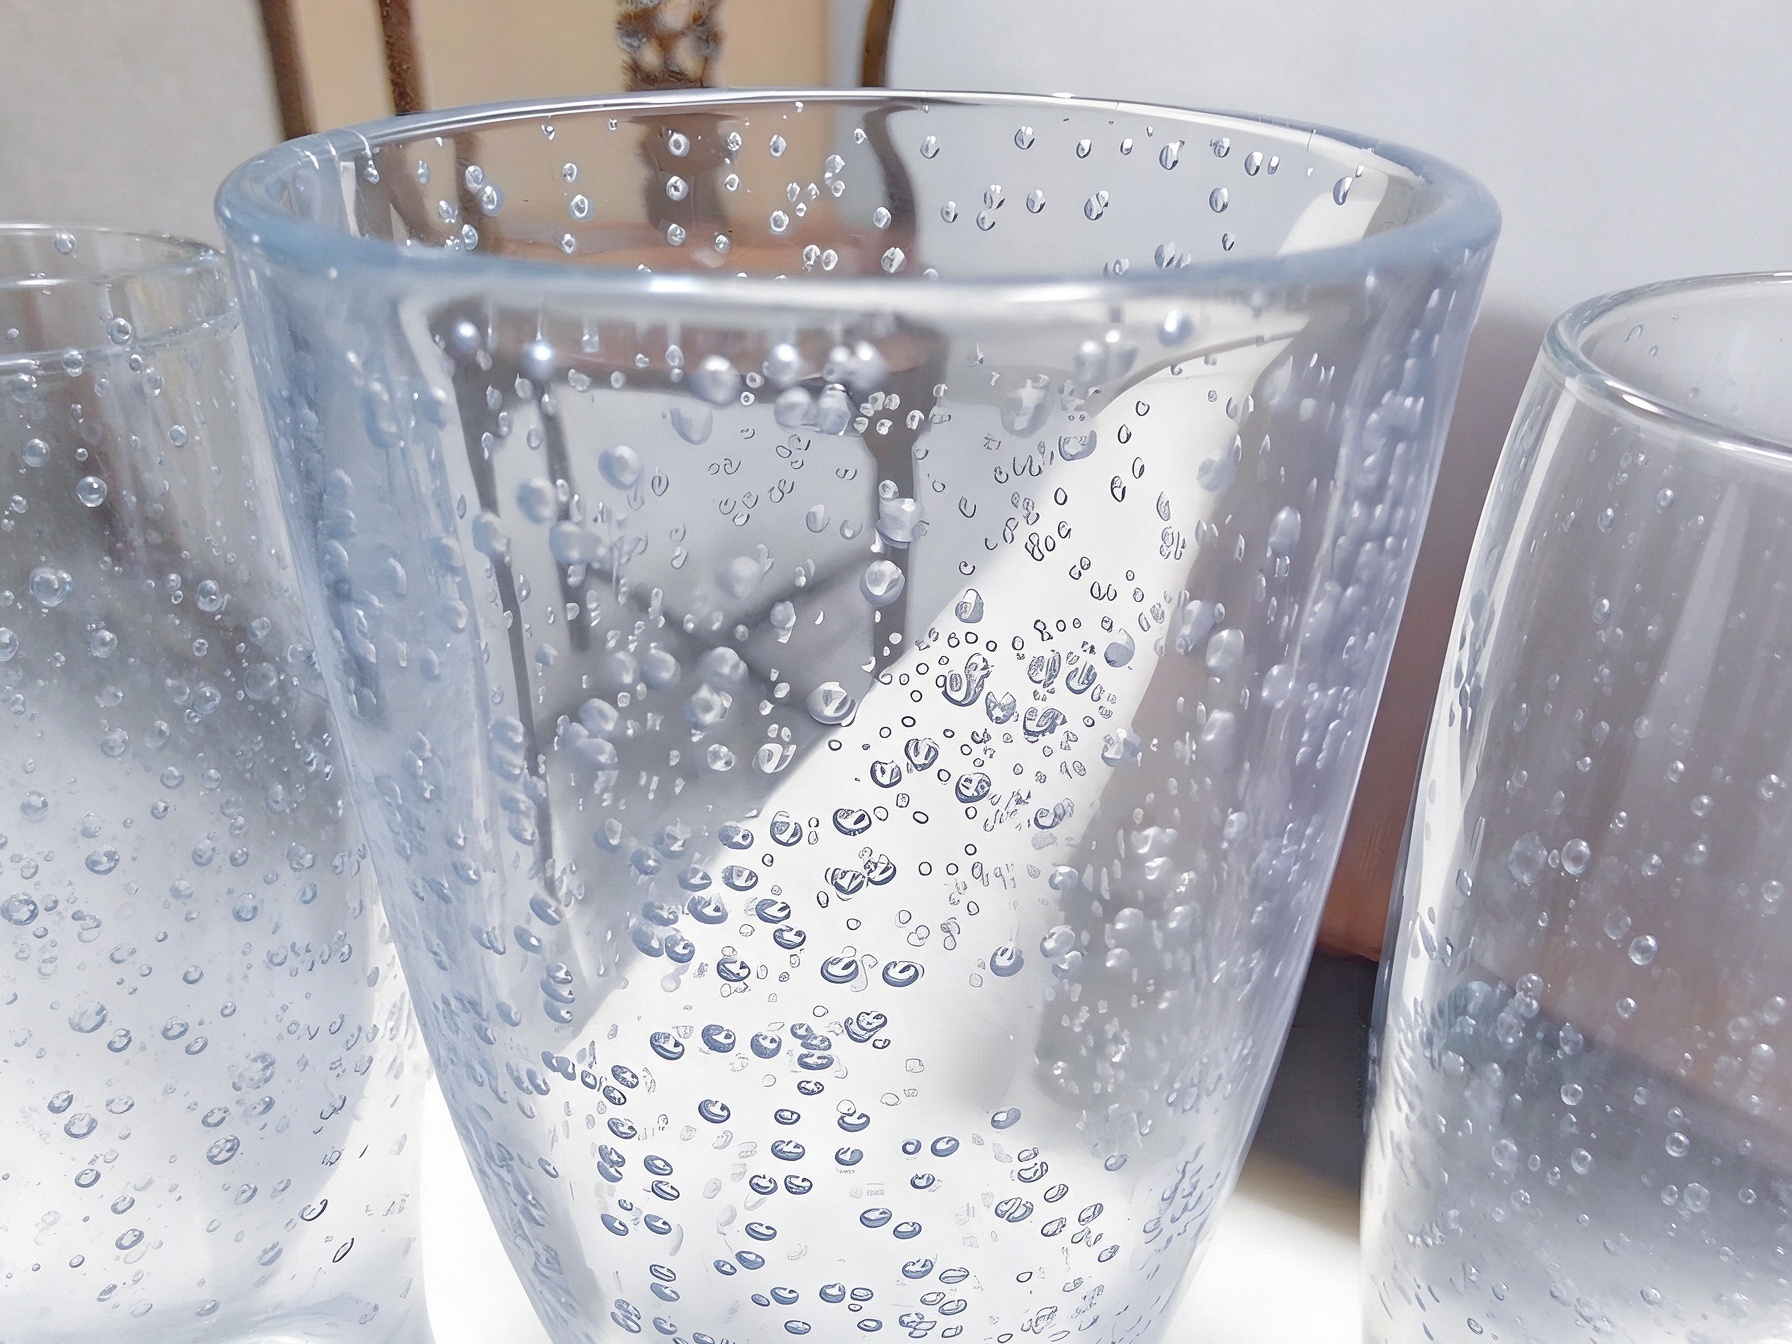
Las burbujas son defectos huecos que quedan atrapados en el interior o en la superficie de las piezas moldeadas. Se forman cuando el gas no puede escapar durante el llenado del molde, o cuando las materias primas se descomponen y liberan gases volátiles. Según su origen, se clasifican en tres categorías principales:
1.1 Aspectos relacionados con los materiales: humedad y residuos volátiles
Esta es la causa más frecuente de la aparición de burbujas en el moldeo por inyección. Las resinas higroscópicas, como el ABS, el PC, el PA y el PET, absorben humedad del aire durante su almacenamiento y manipulación. Si no se secan completamente antes del moldeo, esa humedad se evapora en el cilindro y forma burbujas dentro de la masa fundida.
Además, una temperatura de fusión excesiva provoca la degradación del polímero y libera gases volátiles. Un alto porcentaje de material triturado o una materia prima contaminada también aumentan considerablemente el riesgo de formación de burbujas.
1.2 Aspectos relacionados con el proceso: llenado y purga desequilibrados
Una velocidad de inyección excesivamente alta es la principal causa de la formación de burbujas en el proceso. Durante el llenado a alta velocidad, el aire que se encuentra dentro de la cavidad no puede ser expulsado por completo por el frente de material fundido. Queda atrapado en las secciones de las paredes, las nervaduras o las esquinas, y forma burbujas encerradas.
Del mismo modo, una presión de empaquetadura insuficiente o un cambio tardío de la empaquetadura también impiden que el gas se comprima y se expulse de la masa fundida. Esto da lugar a huecos internos en las piezas acabadas.
Además, unos ajustes inadecuados de la temperatura del cilindro, las boquillas sobrecalentadas y una contrapresión baja provocan la incorporación de gas en la masa fundida. Ese gas acaba manifestándose en forma de burbujas en las piezas finales.
1.3 Problemas relacionados con el moho: defectos en el sistema de ventilación y en el diseño estructural
Una ventilación insuficiente, una profundidad de ventilación insuficiente y una ubicación inadecuada de los orificios de ventilación son las causas principales de la aparición persistente de burbujas en piezas de paredes gruesas y de geometría compleja. Cuando la última zona de llenado carece de una estructura de ventilación adecuada, el aire atrapado provocará burbujas en el mismo lugar en cada ciclo de inyección.
Además, el grosor irregular de las paredes, la ubicación de los puntos de inyección lejos de las secciones más gruesas y los diseños de enfriamiento desequilibrados provocan un enfriamiento y una contracción irregulares de la masa fundida. Esto da lugar a huecos de vacío, que casi siempre se forman en el centro de las secciones de pared gruesa.
2. Soluciones específicas para los defectos de burbujas
Los distintos tipos de burbujas requieren medidas correctivas adecuadas. Seguir un orden de resolución de problemas del tipo “lo más sencillo primero, el proceso antes que las herramientas” permite resolver la mayoría de los problemas relacionados con las burbujas de forma rápida y rentable.
2.1 Optimización del pretratamiento del material
El primer paso consiste en seguir protocolos de secado estrictos y específicos para cada material. Establece la temperatura y la duración del secado de acuerdo con las especificaciones de la resina. Por ejemplo, la PA66 suele secarse a 80-100 °C durante 4-6 horas, mientras que la resina de PC se seca a 120 °C durante 3-4 horas.
Utiliza la resina seca lo antes posible para evitar que vuelva a absorber humedad. Además, limita el contenido de material triturado, por lo general a no más del 20%, y mantén la materia prima limpia y libre de contaminantes para reducir la degradación y los compuestos volátiles.
2.2 Ajuste de los parámetros del proceso de inyección
Utiliza una estrategia de llenado por etapas a velocidad variable. Realiza una inyección más lenta mientras la masa fundida atraviesa la entrada y la parte inicial de la cavidad; aumenta la velocidad una vez que la masa se extienda y, a continuación, vuelve a reducirla al final del llenado. De este modo se logra un equilibrio entre un llenado completo y el tiempo suficiente para que salga el aire.
Al mismo tiempo, aumente la contrapresión de forma adecuada y optimice el perfil de moldeo. Retrasa ligeramente el punto de cambio de moldeo y aumenta la presión de moldeo y el tiempo de mantenimiento para comprimir las microburbujas en la masa fundida. Controla las temperaturas del cilindro por zonas para evitar el sobrecalentamiento localizado y la degradación del material.
2.3 Mejorar la estructura del molde y la ventilación
En el caso de burbujas de aire atrapadas en puntos fijos, primero hay que añadir ranuras de ventilación en las posiciones correspondientes o profundizar las ya existentes. La profundidad de las ranuras de ventilación debe ser de entre 0,02 y 0,05 mm, en función de las propiedades del material, lo suficiente para expulsar el aire sin provocar rebabas.
En el caso de las piezas de paredes gruesas, optimiza la ubicación de la entrada de material para que la masa fundida se llene desde las secciones gruesas hacia las delgadas. Esto, junto con el relleno, mejora la compensación de la contracción y la ventilación. Para evitar huecos por vacío, equilibra el espesor de las paredes o añade canales de enfriamiento en las secciones gruesas para acelerar la formación de la capa superficial y reducir las cavidades internas por contracción.
3. Servicios de asistencia para el moldeo por inyección de PartsMastery
PartsMastery ofrece asistencia técnica integral para el moldeo por inyección, desde el diseño del producto hasta el control de la producción. Hemos desarrollado un sistema estandarizado de resolución de problemas y optimización para defectos habituales, como las burbujas.
Durante las primeras fases del desarrollo del producto, realizamos un análisis de DFM (diseño para la fabricación) con el fin de identificar riesgos desde el principio, como un espesor de pared irregular o una ventilación deficiente. Esto reduce la posibilidad de que se formen burbujas desde el origen, antes de que se fabriquen los moldes.
Durante las pruebas de molde, los ingenieros de proceso sénior realizan ajustes in situ en la máquina para identificar rápidamente las causas de los defectos y proporcionar conjuntos de parámetros optimizados. Para la producción en serie, aplicamos el control de procesos SPC con el fin de estabilizar los parámetros y garantizar una calidad constante en todos los lotes.
Ya sea para el desarrollo de prototipos o para la producción en serie, PartsMastery ayuda a los clientes a reducir los defectos, mejorar la eficiencia y reducir los costes generales de fabricación gracias a sus capacidades de control de procesos de probada eficacia.
Conclusión
Los defectos de burbujas en el moldeo por inyección pueden parecer sencillos, pero implican múltiples aspectos, como el material, el proceso y el utillaje. Solo una resolución sistemática de problemas y una identificación precisa de la causa raíz pueden evitar la pérdida de tiempo y los costes derivados de repetidos procesos de prueba y error.
Gracias al control científico del secado, al ajuste racional del proceso y al diseño optimizado de las salidas de aire del molde, la gran mayoría de los problemas relacionados con las burbujas pueden resolverse de forma eficaz.