El anodizado de tipo II y el de tipo III son los dos procesos de acabado superficial de las piezas de aluminio que más se suelen comparar. Sin embargo, los ingenieros los eligen por razones fundamentalmente diferentes. En concreto, el anodizado sulfúrico de tipo II ofrece una excelente resistencia a la corrosión, una amplia gama de colores y un aspecto decorativo. Por ello, se ha popularizado ampliamente en productos de consumo, electrónica y arquitectura. Por el contrario, el anodizado duro de tipo III ofrece una dureza superficial ultraalta, una resistencia al desgaste excepcional y una durabilidad a largo plazo. Como resultado, se ha consolidado como la opción preferida en aplicaciones aeroespaciales, de automoción y de maquinaria industrial.
Sin embargo, limitarse a suponer que “el tipo III es una versión reforzada del tipo II” supone una visión parcial. Lo mismo ocurre con la idea de que “el tipo II es simplemente una alternativa más económica al tipo III”. De hecho, ambos procesos difieren fundamentalmente en cuanto a la estructura del recubrimiento, la dureza, el espesor, la capacidad de coloración, el impacto dimensional y el coste. Además, se adaptan a escenarios de ingeniería completamente diferentes. Por lo tanto, una selección correcta de los materiales requiere un profundo conocimiento de los principios de los procesos. También es necesaria una evaluación exhaustiva del entorno operativo de la pieza, los requisitos de rendimiento, la sensibilidad a las tolerancias y el coste total del ciclo de vida. Esta guía parte de los principios electroquímicos. Posteriormente, compara de forma sistemática el rendimiento básico, la compatibilidad de los materiales, la lógica de costes y los escenarios de aplicación de ambos procesos. En última instancia, el objetivo es proporcionar a los ingenieros un marco práctico para la toma de decisiones sobre la selección de materiales.
1. Fundamentos del proceso de anodizado
El anodizado es un proceso electroquímico de acabado superficial. Básicamente, consiste en formar una capa controlada de óxido de aluminio (Al₂O₃) sobre la superficie del aluminio. Los fabricantes colocan la pieza de aluminio como ánodo en una célula electrolítica. A continuación, aplican corriente continua, lo que desencadena una reacción de oxidación en la superficie del aluminio. A diferencia de la aplicación de un recubrimiento independiente sobre la superficie de la pieza, el recubrimiento anodizado es una capa de conversión del sustrato de aluminio. Por lo tanto, forma una unión metalúrgica con el metal base y no se descascarilla ni se desprende.
Un recubrimiento anodizado presenta una estructura porosa en forma de panal. Su porosidad es de aproximadamente 10%–20%. Cabe destacar que estos microporos pueden absorber tintes para lograr una amplia gama de opciones de color. Los fabricantes también pueden sellar los poros mediante tratamientos de sellado. Entre los métodos habituales se incluyen el sellado con agua caliente, el sellado con níquel o el sellado orgánico. Como resultado, el sellado mejora la resistencia a la corrosión y la dureza de la superficie. El espesor del recubrimiento, la dureza, la porosidad y la capacidad cromática dependen principalmente de cuatro factores: la composición del electrolito, la densidad de corriente, la temperatura y el tiempo de procesamiento.
Entre los numerosos procesos de anodizado, los de Tipo II y Tipo III destacan como los más utilizados. Ambos se definen en la norma militar estadounidense MIL-A-8625. Concretamente, el Tipo II se refiere a la anodización sulfúrica, mientras que el Tipo III se refiere a la anodización dura. Ambos utilizan ácido sulfúrico como electrolito principal. No obstante, las diferencias en los parámetros del proceso dan lugar a diferencias fundamentales en el rendimiento del recubrimiento.
2. Análisis en profundidad del anodizado sulfúrico de tipo II
2.1 Principios y parámetros del proceso
La anodización de tipo II, conocida comúnmente como anodización sulfúrica, es el proceso de anodización de uso general más habitual. Utiliza un electrolito de ácido sulfúrico con una concentración de aproximadamente 10%–20%. La temperatura de funcionamiento suele situarse entre 18 y 22 °C. Por su parte, la densidad de corriente oscila entre 1,0 y 2,5 A/dm². El tiempo de tratamiento varía entre 20 y 60 minutos, dependiendo del espesor de recubrimiento requerido.
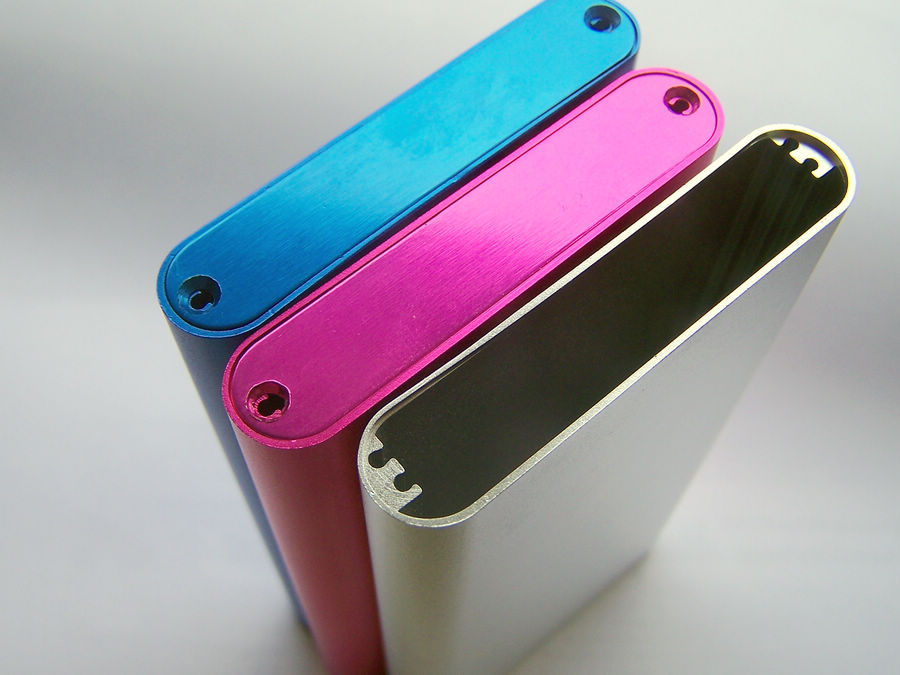
En estas condiciones de proceso relativamente suaves, el recubrimiento de óxido resultante suele tener un espesor de entre 5 y 25 µm. La estructura del recubrimiento es relativamente laxa y presenta una alta porosidad. En consecuencia, esta estructura porosa confiere a los recubrimientos de tipo II una excelente capacidad de teñido. Pueden absorber diversos colorantes orgánicos. Entre los colores que se pueden obtener se incluyen el negro, el rojo, el azul, el verde, el dorado y un acabado natural transparente. Tras el teñido, los fabricantes suelen aplicar un tratamiento de sellado. De este modo, el sellado cierra los microporos, fija el color y mejora la resistencia a la corrosión.
2.2 Rendimiento y ventajas fundamentales
El anodizado de tipo II concentra sus principales ventajas en cuatro aspectos. En primer lugar, ofrece una excelente resistencia a la corrosión. Un recubrimiento de óxido de tipo II sellado impide eficazmente que el oxígeno, la humedad y los agentes corrosivos entren en contacto con el sustrato de aluminio. Como resultado, la prueba de niebla salina alcanza entre 200 y 1.000 horas, dependiendo del espesor del recubrimiento y de la aleación. En segundo lugar, ofrece una amplia gama de opciones de color. El recubrimiento, de alta porosidad, puede absorber diversos tintes. De este modo se consigue una amplia gama cromática, que abarca desde colores decorativos vivos hasta tonos industriales más apagados.
En tercer lugar, proporciona una buena calidad estética. Los recubrimientos de tipo II presentan superficies lisas, uniformes y brillantes. Conservan bien la textura superficial del sustrato de aluminio y las marcas de mecanizado. Por lo tanto, esto los hace adecuados para piezas visibles con altos requisitos de consistencia visual. En cuarto lugar, tiene un bajo impacto dimensional. Dado que el recubrimiento es relativamente fino (normalmente entre 5 y 25 µm), su impacto en las dimensiones finales de la pieza sigue siendo reducido. Por lo tanto, es más fácil de integrar en los diseños generales. Los ingenieros no tienen que preocuparse en exceso por el exceso de espesor en zonas estrechas.
2.3 Limitaciones y límites de aplicación
Las principales limitaciones del anodizado de tipo II residen en una dureza superficial y una resistencia al desgaste insuficientes. La dureza de su recubrimiento suele situarse entre 300 y 500 HV (dureza Vickers). Aunque es muy superior a la del aluminio puro (aproximadamente 30-50 HV), sigue rayándose y desgastándose con facilidad. Esto ocurre especialmente en condiciones de desgaste severo, fricción repetida o contacto con cargas elevadas. Además, los recubrimientos de tipo II tienen una resistencia limitada a las altas temperaturas. Las temperaturas de funcionamiento a largo plazo no suelen superar los 80 °C. Por consiguiente, unas temperaturas excesivamente altas pueden provocar grietas en el recubrimiento o fallos en el sellado.
Por lo tanto, el anodizado de tipo II es adecuado para piezas decorativas, carcasas electrónicas, componentes arquitectónicos, productos de consumo y piezas industriales en general. Estas aplicaciones requieren un acabado superficial equilibrado y resistencia a la corrosión, pero no exigen la máxima dureza ni resistencia al desgaste. Para piezas funcionales que deben soportar un desgaste mecánico severo, el tipo II no suele ser la opción óptima.
3. Análisis en profundidad del anodizado duro de tipo III
3.1 Principios y parámetros del proceso
El anodizado de tipo III, conocido comúnmente como anodizado duro o «hardcoat», es un proceso de anodizado especializado. Está diseñado específicamente para ofrecer una alta resistencia al desgaste y una gran dureza superficial. También utiliza ácido sulfúrico como electrolito principal, pero normalmente a una concentración más elevada (15%–25%). La temperatura de funcionamiento desciende significativamente, normalmente hasta 0–5 °C. Esto requiere el uso de equipos de refrigeración. Por su parte, la densidad de corriente es mayor, normalmente de 2,5–5,0 A/dm². El tiempo de procesamiento se prolonga, por lo general entre 60 y 120 minutos.
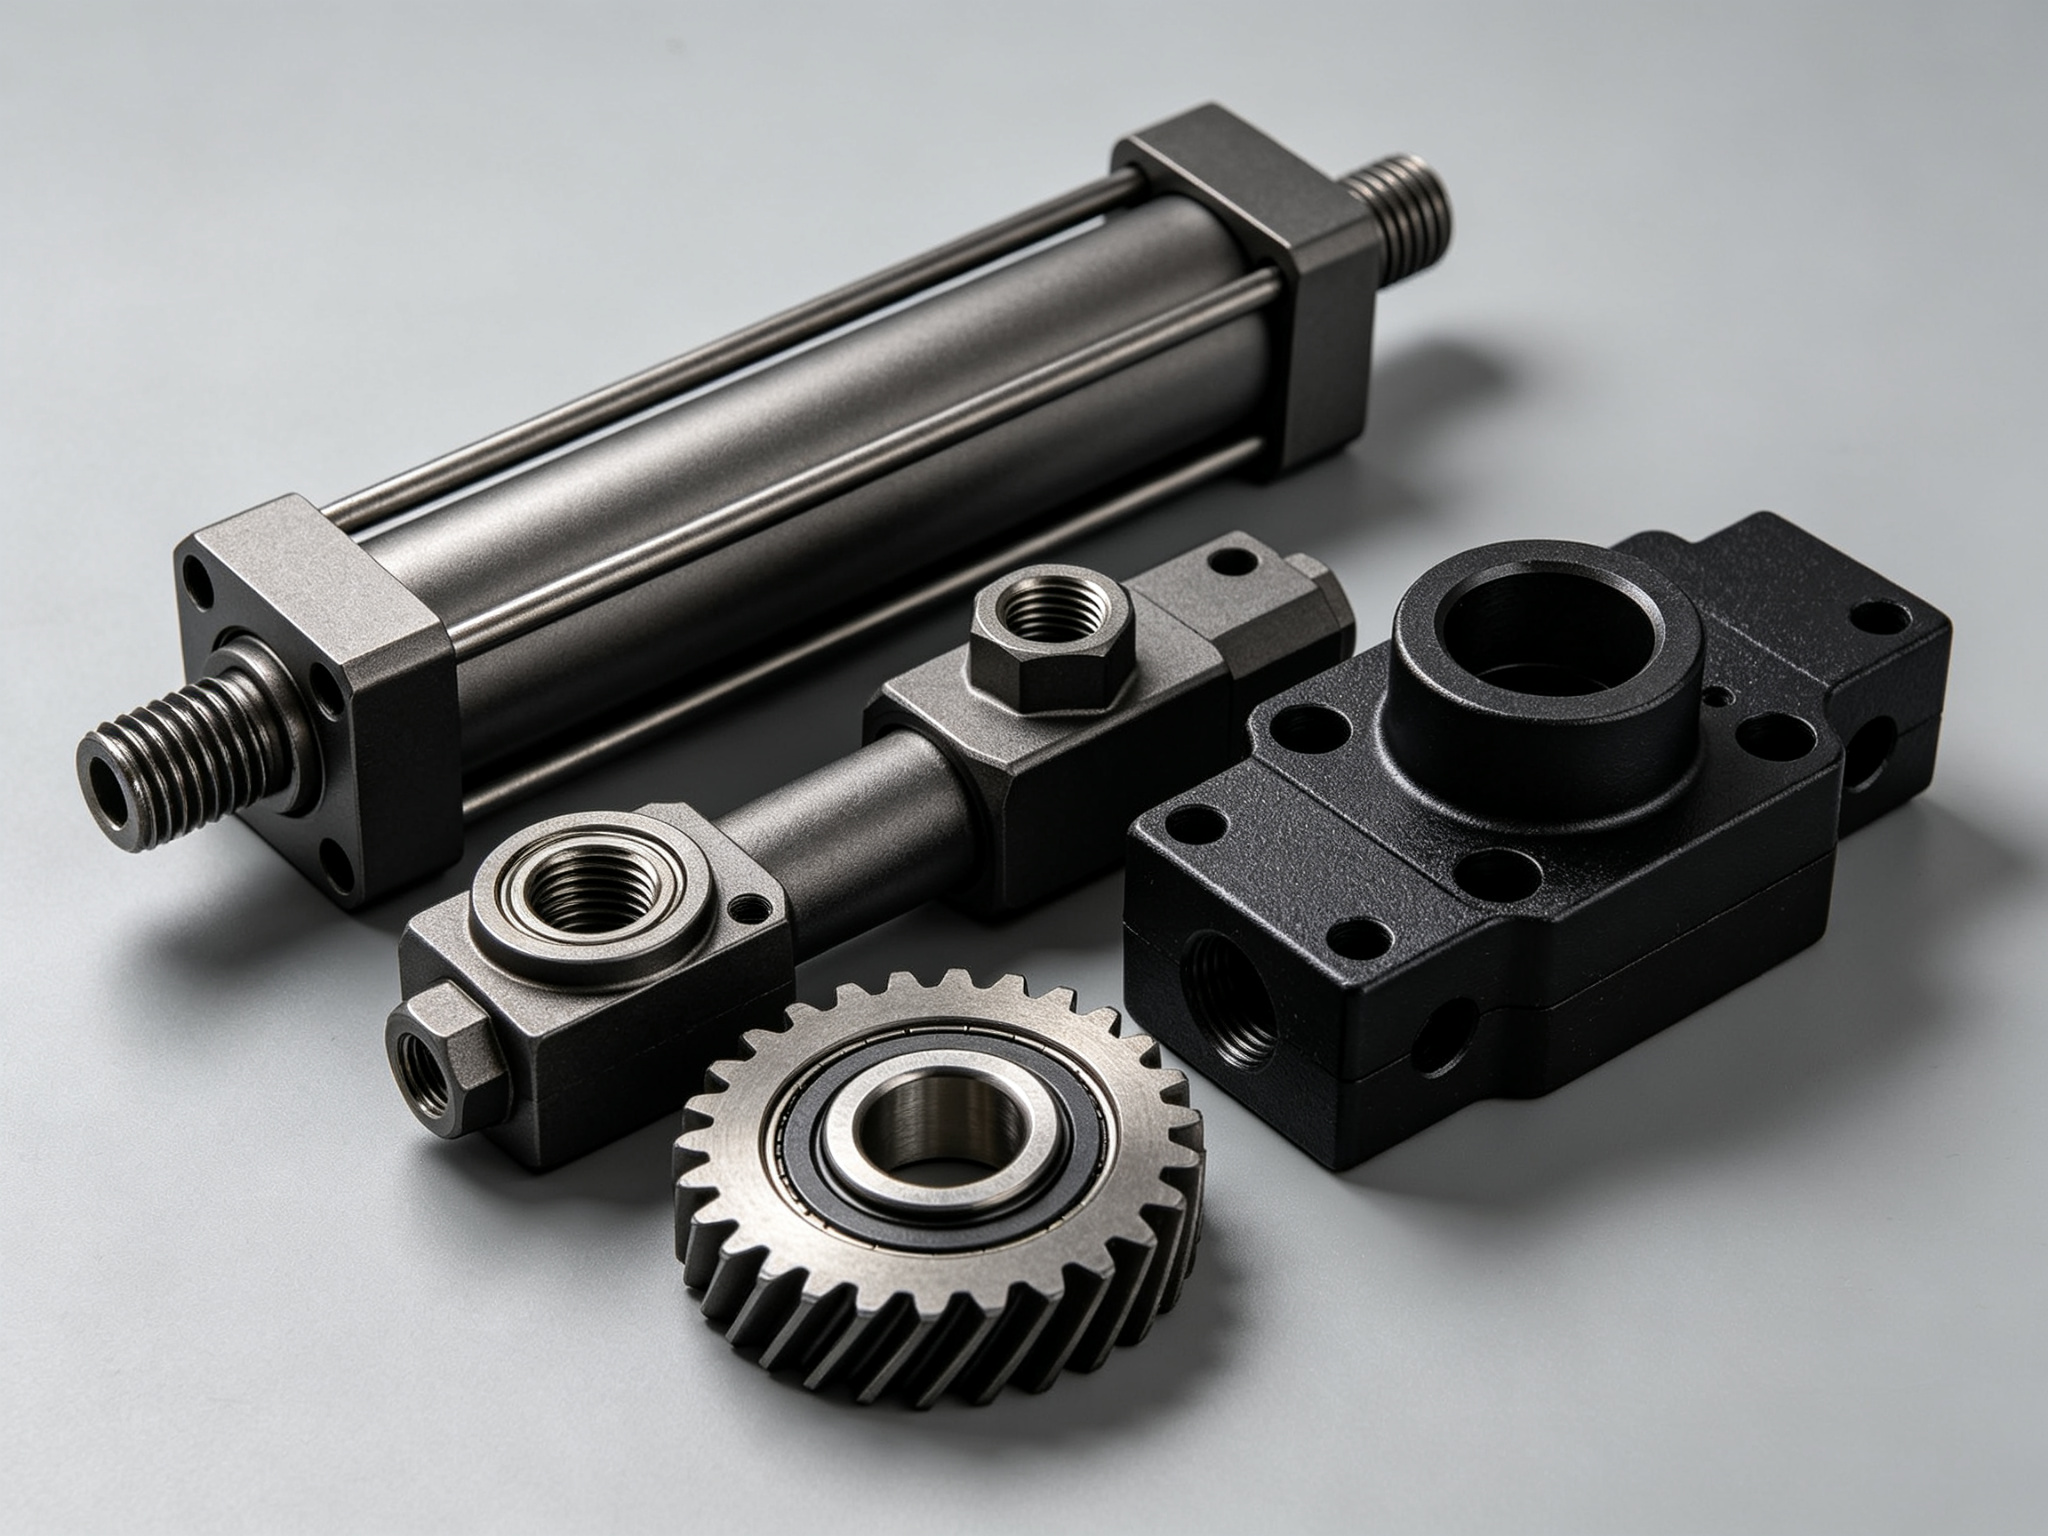
En condiciones de baja temperatura, alta densidad de corriente y larga duración, el recubrimiento de óxido resultante suele tener un espesor de entre 25 y 100 µm. La estructura del recubrimiento es más densa y presenta menor porosidad. En consecuencia, esta estructura densa y gruesa confiere a los recubrimientos de tipo III una dureza superficial extremadamente alta. La dureza típica alcanza valores de entre 500 y 800 HV. Algunos procesos superan los 1 000 HV. La resistencia al desgaste es excepcional. Los recubrimientos de tipo III también pueden absorber colorantes. Sin embargo, dado que el recubrimiento es más grueso y denso, la penetración del colorante sigue siendo limitada. Por lo tanto, las opciones de color suelen limitarse al negro, el gris oscuro y otros tonos industriales oscuros.
3.2 Rendimiento y ventajas fundamentales
El anodizado duro de tipo III concentra sus principales ventajas en cuatro aspectos. En primer lugar, proporciona una dureza superficial extremadamente elevada. La dureza del recubrimiento suele alcanzar entre 500 y 800 HV, lo que se aproxima al nivel del cromado duro. Cabe destacar que algunos procesos especializados superan incluso los 1000 HV. El recubrimiento resiste eficazmente los arañazos, las abolladuras y el desgaste. En segundo lugar, ofrece una resistencia al desgaste excepcional. La estructura densa y gruesa del recubrimiento se comporta de manera excepcional en condiciones de fricción, contacto repetido y desgaste por deslizamiento. Como resultado, las tasas de desgaste son de tan solo entre 1/5 y 1/10 de las de los recubrimientos de tipo II. Esto prolonga significativamente la vida útil de las piezas.
En tercer lugar, proporciona una excelente resistencia a la corrosión y a las altas temperaturas. El recubrimiento de tipo III, más grueso y denso, ofrece una protección de barrera más sólida. Las pruebas de niebla salina alcanzan entre 500 y 2000 horas. Además, las temperaturas de funcionamiento a largo plazo alcanzan entre 150 y 200 °C, superando con creces a los recubrimientos de tipo II. En cuarto lugar, ofrece buenas propiedades de aislamiento eléctrico. El recubrimiento de óxido, grueso y denso, proporciona una excelente rigidez dieléctrica. Puede alcanzar varios cientos de voltios por micrómetro. Por consiguiente, esto lo hace adecuado para componentes electrónicos y eléctricos que requieren aislamiento eléctrico.
3.3 Limitaciones y límites de aplicación
Las principales limitaciones del anodizado duro de tipo III incluyen cuatro aspectos: opciones de color limitadas, aspecto industrial, impacto dimensional significativo y mayor coste. Dado que el recubrimiento es más grueso y denso, la penetración del tinte sigue siendo limitada. Las opciones de color suelen centrarse en el negro, el gris oscuro y otros tonos industriales oscuros. Sigue siendo difícil conseguir colores decorativos brillantes. La superficie del recubrimiento suele presentar una textura mate o semimate. Su aspecto es más industrial. Carece del brillo suave de los recubrimientos de tipo II.
Y lo que es más importante, los recubrimientos de tipo III son más gruesos (normalmente entre 25 y 100 µm). Esto afecta significativamente a las dimensiones finales de las piezas. Por lo tanto, las piezas de ajuste de precisión requieren una planificación cuidadosa de las tolerancias. Además, el proceso de tipo III requiere equipos de refrigeración a baja temperatura. Necesita una mayor densidad de corriente y tiempos de procesamiento más largos. Como resultado, los costes del proceso son considerablemente más elevados que los del Tipo II. Por consiguiente, el Tipo III resulta adecuado para piezas aeroespaciales, componentes de automoción, equipos industriales, cuerpos de válvulas, accesorios de tuberías y otros componentes funcionales. En estas aplicaciones, la dureza superficial, la resistencia al desgaste y la durabilidad a largo plazo son más importantes que el aspecto decorativo o la variedad de colores.
4. Comparación cuantitativa en diez dimensiones clave
Para presentar con mayor claridad las diferencias de rendimiento entre ambos procesos, la siguiente tabla ofrece una comparación cuantitativa en diez aspectos clave de ingeniería. Todos los datos proceden de parámetros típicos de los procesos y de las fichas técnicas de los fabricantes de materiales. Los valores reales pueden variar, ya que dependen de la aleación concreta, de los parámetros del proceso y de la norma de ensayo.
Gama limitada (negro, gris oscuro y otros tonos oscuros)
Ensayo de niebla salina
200-1000 horas
500-2000 horas
Temperatura de funcionamiento a largo plazo
≤80 °C
150–200 °C
Impacto dimensional
Pequeño
Significativo (requiere planificación de la tolerancia)
Coste relativo
1× (valor inicial)
1.5–3×
5. Análisis en profundidad de las diferencias fundamentales
5.1 Aspecto y color
Si el aspecto es el requisito principal, el anodizado de tipo II suele ser la mejor opción. Su capa de óxido, más fina y porosa, permite una gama más amplia de opciones de color. Además, ofrece acabados más decorativos. Por ello, se utiliza ampliamente en piezas de aluminio visibles de productos de consumo, arquitectura, electrónica y aplicaciones relacionadas con la decoración. Los recubrimientos de tipo II se caracterizan por superficies lisas, uniformes y brillantes. Conservan bien la textura superficial del sustrato de aluminio. Por ello, resultan adecuados para proyectos que exigen una alta coherencia visual y requisitos de color de marca.
Aunque los recubrimientos de tipo III también pueden absorber tintes, no suelen ser la primera opción para colores decorativos vivos. Sus colores resultan más oscuros. Su aspecto es más industrial. Además, su recubrimiento más denso limita la flexibilidad cromática. Por lo tanto, cuando el objetivo principal es la consistencia visual, el color de la marca o un efecto decorativo limpio, el Tipo II suele ser la opción más práctica. Por el contrario, cuando la funcionalidad es más importante que la gama de colores, el Tipo III resulta más atractivo.
5.2 Resistencia al desgaste y dureza
En cuanto a la resistencia al desgaste, a los arañazos y a la dureza superficial, el anodizado de tipo III suele ser la mejor opción. La capa de óxido, más gruesa y densa, explica precisamente por qué el anodizado duro es adecuado para piezas sometidas a fricción, contacto repetido o condiciones más exigentes. La dureza del recubrimiento de tipo III suele alcanzar valores de entre 500 y 800 HV, lo que se aproxima a los niveles del cromado duro. Como resultado, las tasas de desgaste son solo de entre 1/5 y 1/10 de las de los recubrimientos de tipo II.
Aunque el tratamiento superficial de tipo II también mejora el rendimiento de la superficie del aluminio, solo ofrece cierta resistencia a la corrosión y a los arañazos. Los ingenieros no suelen elegirlo para piezas que deben soportar un desgaste mecánico severo. En tales casos, el tipo III suele representar la solución técnica superior. Esto explica por qué los componentes mecánicos industriales se decantan por el tipo III. Lo mismo se aplica a los accesorios de uso intensivo y a las piezas de aluminio sensibles al desgaste. No obstante, el tipo II sigue siendo habitual para piezas en las que el aspecto y la resistencia general al entorno importan más que la máxima durabilidad.
5.3 Repercusiones en las dimensiones y las tolerancias
Una de las diferencias más prácticas entre el tipo II y el tipo III radica en el impacto dimensional. Dado que el tipo III forma una capa de óxido más gruesa (normalmente de 25 a 100 µm), afecta más a las dimensiones finales que el tipo II (normalmente de 5 a 25 µm). Esto significa que la planificación de las tolerancias cobra especial importancia. Esto cobra mayor relevancia cuando se aplica el anodizado duro a piezas de ajuste de precisión. En el caso de piezas que contengan orificios de precisión, diámetros de ajuste, roscas o superficies de contacto, los ingenieros deben tener en cuenta el tipo de anodizado desde el principio. Deben hacerlo durante la fase de diseño, y no solo en la etapa de acabado superficial.
El procesamiento de tipo II también aumenta el espesor del recubrimiento. Sin embargo, el impacto suele ser menor. En general, resulta más fácil adaptarlo a los diseños. Para muchas piezas decorativas o componentes de rendimiento medio, este proceso se aplica con mayor facilidad. Los ingenieros no tienen por qué preocuparse en exceso por el exceso de recubrimiento en zonas estrechas. La clave para los ingenieros sigue siendo la misma: el acabado superficial nunca debe ser una cuestión secundaria. Por consiguiente, los equipos deben incorporarlo al análisis de la cadena de tolerancias durante la fase de diseño.
5.4 Resistencia a la corrosión y comportamiento a altas temperaturas
En cuanto a la resistencia a la corrosión, ambos procesos mejoran significativamente el rendimiento de las aleaciones de aluminio. Sin embargo, los recubrimientos de tipo III suelen ofrecer una protección de barrera más sólida. Esto se debe a su mayor espesor y densidad. Los recubrimientos sellados de tipo II alcanzan entre 200 y 1.000 horas en el ensayo de niebla salina. En comparación, los recubrimientos de tipo III alcanzan entre 500 y 2.000 horas. Para piezas expuestas a entornos corrosivos, el tipo III suele ofrecer una protección a largo plazo más fiable. Entre los entornos corrosivos se incluyen los climas marinos, los productos químicos industriales y la lluvia ácida.
En cuanto a la resistencia a altas temperaturas, la diferencia entre ambos se hace aún más significativa. Los recubrimientos de tipo II suelen funcionar a largo plazo a temperaturas que no superan los 80 °C. Las temperaturas excesivamente altas pueden provocar grietas en el recubrimiento o fallos en el sellado. Los recubrimientos de tipo III, por el contrario, funcionan a largo plazo a temperaturas de entre 150 y 200 °C. Esto los hace adecuados para componentes de motores, sistemas de escape, hornos industriales y otros entornos de alta temperatura. Por lo tanto, para las piezas que deben soportar tanto altas temperaturas como la corrosión, el tipo III suele representar la opción más fiable.
6. Análisis de compatibilidad de materiales
El anodizado de tipo II y de tipo III se aplica principalmente al aluminio y a las aleaciones de aluminio. En la fabricación real, el tipo de aleación influye en varios aspectos: el aspecto del recubrimiento, la dureza, la respuesta cromática y la calidad general del acabado superficial. Por lo tanto, los equipos deben tener en cuenta el tipo de anodizado al mismo tiempo que seleccionan el material. No deben considerarlo como un paso independiente del acabado superficial tras el mecanizado.
6.1 Materiales habituales para el anodizado de tipo II
Cuando un proyecto requiere un equilibrio entre resistencia a la corrosión, estética y flexibilidad cromática, los fabricantes suelen aplicar el anodizado de tipo II. Este proceso se utiliza habitualmente en carcasas, paneles, tiradores, piezas decorativas y otros componentes de aluminio visibles. Estas piezas no solo requieren una superficie limpia y atractiva, sino también una mayor protección superficial. Entre las aleaciones de aluminio mecanizables más comunes se encuentran la 6061, la 6063, la 5052 y la 7075. Todas ellas son aptas para el anodizado sulfúrico. Ofrecen un buen equilibrio entre mecanizabilidad, uniformidad del anodizado y aspecto superficial. Este equilibrio es especialmente importante cuando se requiere un proceso de tintado.
6.2 Materiales habituales para la anodización de tipo III
El anodizado de tipo III también se aplica principalmente al aluminio y a las aleaciones de aluminio. Sin embargo, se utiliza con mayor frecuencia para tratar piezas que deben funcionar en condiciones exigentes. Suele aplicarse a piezas de aluminio en los sectores industrial, aeroespacial, de la automoción y de equipamiento. En estos sectores, la resistencia al desgaste y la dureza superficial son más importantes que el acabado decorativo de la superficie. Entre las aleaciones de aluminio que se utilizan habitualmente para piezas mecánicas funcionales se encuentran las de los tipos 6061, 7075, 2024 y 5052. Todas ellas son aptas para el anodizado duro. Entre las piezas funcionales se incluyen carcasas, accesorios, cuerpos de válvulas y componentes mecánicos. En estos casos, el material debe ser compatible con el proceso de anodizado. Además, debe proporcionar una protección superficial más resistente para soportar el contacto repetido, la fricción o el desgaste durante su vida útil.
6.3 Consideraciones especiales sobre las aleaciones
Es importante señalar que las aleaciones de aluminio con un alto contenido en cobre pueden presentar problemas durante el proceso de anodizado. Un ejemplo típico es la aleación 2024. Estas aleaciones pueden presentar un recubrimiento irregular o una menor resistencia a la corrosión. Por consiguiente, requieren ajustes especiales en el proceso. Las aleaciones de aluminio fundido con un alto contenido en silicio también plantean dificultades. La aleación A356 es un ejemplo habitual. Estas aleaciones pueden presentar un aspecto más oscuro tras el anodizado. La uniformidad del color tiende a ser menor. Por lo tanto, los equipos deben tener en cuenta la compatibilidad con el proceso de anodizado durante la fase de selección de materiales.
7. Análisis de la relación coste-eficacia
7.1 Comparación de los costes iniciales
El anodizado de tipo III suele ser más caro que el de tipo II. La relación de costes suele oscilar entre 1,5 y 3 veces. Las condiciones del proceso son más exigentes. Se requiere refrigeración a baja temperatura. Su capa de óxido es más gruesa. Todo el proceso requiere más tiempo y esfuerzo. Por lo tanto, los fabricantes suelen optar por el tipo III únicamente cuando el rendimiento adicional justifica el mayor coste.
7.2 Perspectiva del coste total del ciclo de vida
Para proyectos que requieren protección contra la corrosión y una mejor apariencia, pero no una alta resistencia al desgaste, el Tipo II suele ser la opción más económica. En el caso de muchas piezas generales de aluminio, ofrece un resultado más equilibrado. Este equilibrio abarca tres aspectos: la calidad del acabado superficial, el rendimiento y el presupuesto. Sin embargo, desde la perspectiva del coste total del ciclo de vida (LCC), el Tipo III puede ofrecer ventajas. Si los recubrimientos de Tipo III prolongan significativamente la vida útil de las piezas, reducen la necesidad de sustitución por desgaste. Además, minimizan el tiempo de inactividad por mantenimiento. Por consiguiente, en condiciones exigentes, su coste total puede llegar a ser incluso inferior.
7.3 Cómo evitar el acabado excesivo y el acabado insuficiente
Por lo tanto, la cuestión del coste debe estar vinculada a la funcionalidad, y no solo al precio. Elegir el Tipo III para piezas decorativas puede dar lugar a un acabado excesivo. Por el contrario, optar por el Tipo II para piezas propensas al desgaste puede dar lugar a un acabado insuficiente. La mejor opción depende de dos factores: el entorno operativo real de la pieza y su coste total a lo largo del ciclo de vida.
8. Marco de decisión para la selección de materiales en cinco pasos
A la hora de decidir entre el anodizado de tipo II y el de tipo III, los ingenieros pueden seguir cinco pasos. Este marco facilita una evaluación sistemática y ayuda a evitar juicios parciales basados únicamente en la experiencia o la costumbre.
Definir el entorno operativo y los requisitos de rendimiento: En primer lugar, determina el principal riesgo de fallo de la pieza. Entre los posibles riesgos se incluyen el desgaste, los arañazos, la corrosión, las altas temperaturas o un aspecto deficiente. A continuación, cuantifica los requisitos de rendimiento en parámetros específicos. Algunos ejemplos son la presión máxima de contacto, la velocidad de deslizamiento, las horas de ensayo de niebla salina, el rango de temperatura de funcionamiento y los requisitos de calidad estética.
Evaluar las necesidades en cuanto al color y el aspecto: Determina si la pieza es un componente visible. Comprueba si requiere un color específico de la marca o un efecto decorativo. Si se requieren colores vivos o un acabado muy brillante, el Tipo II suele ser la única opción viable. Por el contrario, si los requisitos de color se limitan al negro o al gris oscuro y las exigencias estéticas son bajas, el Tipo III puede satisfacerlas.
Analizar la sensibilidad dimensional y de tolerancia: Evalúa si la pieza contiene orificios de ajuste de precisión, diámetros de ajuste, roscas o superficies de contacto. Si los requisitos de tolerancia son estrictos, calcula el impacto del espesor del recubrimiento anodizado en la cadena dimensional. Los recubrimientos de tipo II son más finos (5-25 µm) y tienen un menor impacto dimensional. Los recubrimientos de tipo III son más gruesos (25-100 µm) y, por lo tanto, requieren una reserva de tolerancia durante la fase de diseño.
Realizar un análisis del coste del ciclo de vida total: Hay que tener en cuenta de forma global cinco factores de coste: el coste inicial del acabado superficial, la vida útil de la pieza, la frecuencia de sustitución, el coste de mantenimiento y las pérdidas por tiempo de inactividad. En condiciones de alto desgaste, el Tipo III tiene un coste inicial más elevado. Sin embargo, puede reducir el coste total del ciclo de vida al prolongar la vida útil. Por el contrario, en el caso de piezas decorativas con bajo desgaste, el Tipo II suele ofrecer una mejor relación calidad-precio.
Comprobar la compatibilidad de los materiales y la viabilidad del proceso: Comprueba la compatibilidad entre la aleación de aluminio seleccionada y el proceso de anodizado previsto. Esto es especialmente importante en el caso de las aleaciones con un alto contenido en cobre o silicio. Antes de iniciar la producción en serie, se recomienda fabricar muestras. A continuación, comprueba de forma exhaustiva el espesor del recubrimiento, la dureza, el color, la resistencia a la corrosión y la precisión dimensional. De este modo se verifica la viabilidad del proceso y el cumplimiento de los requisitos de rendimiento.
9. Capacidades de acabado superficial mediante anodizado de PartsMastery
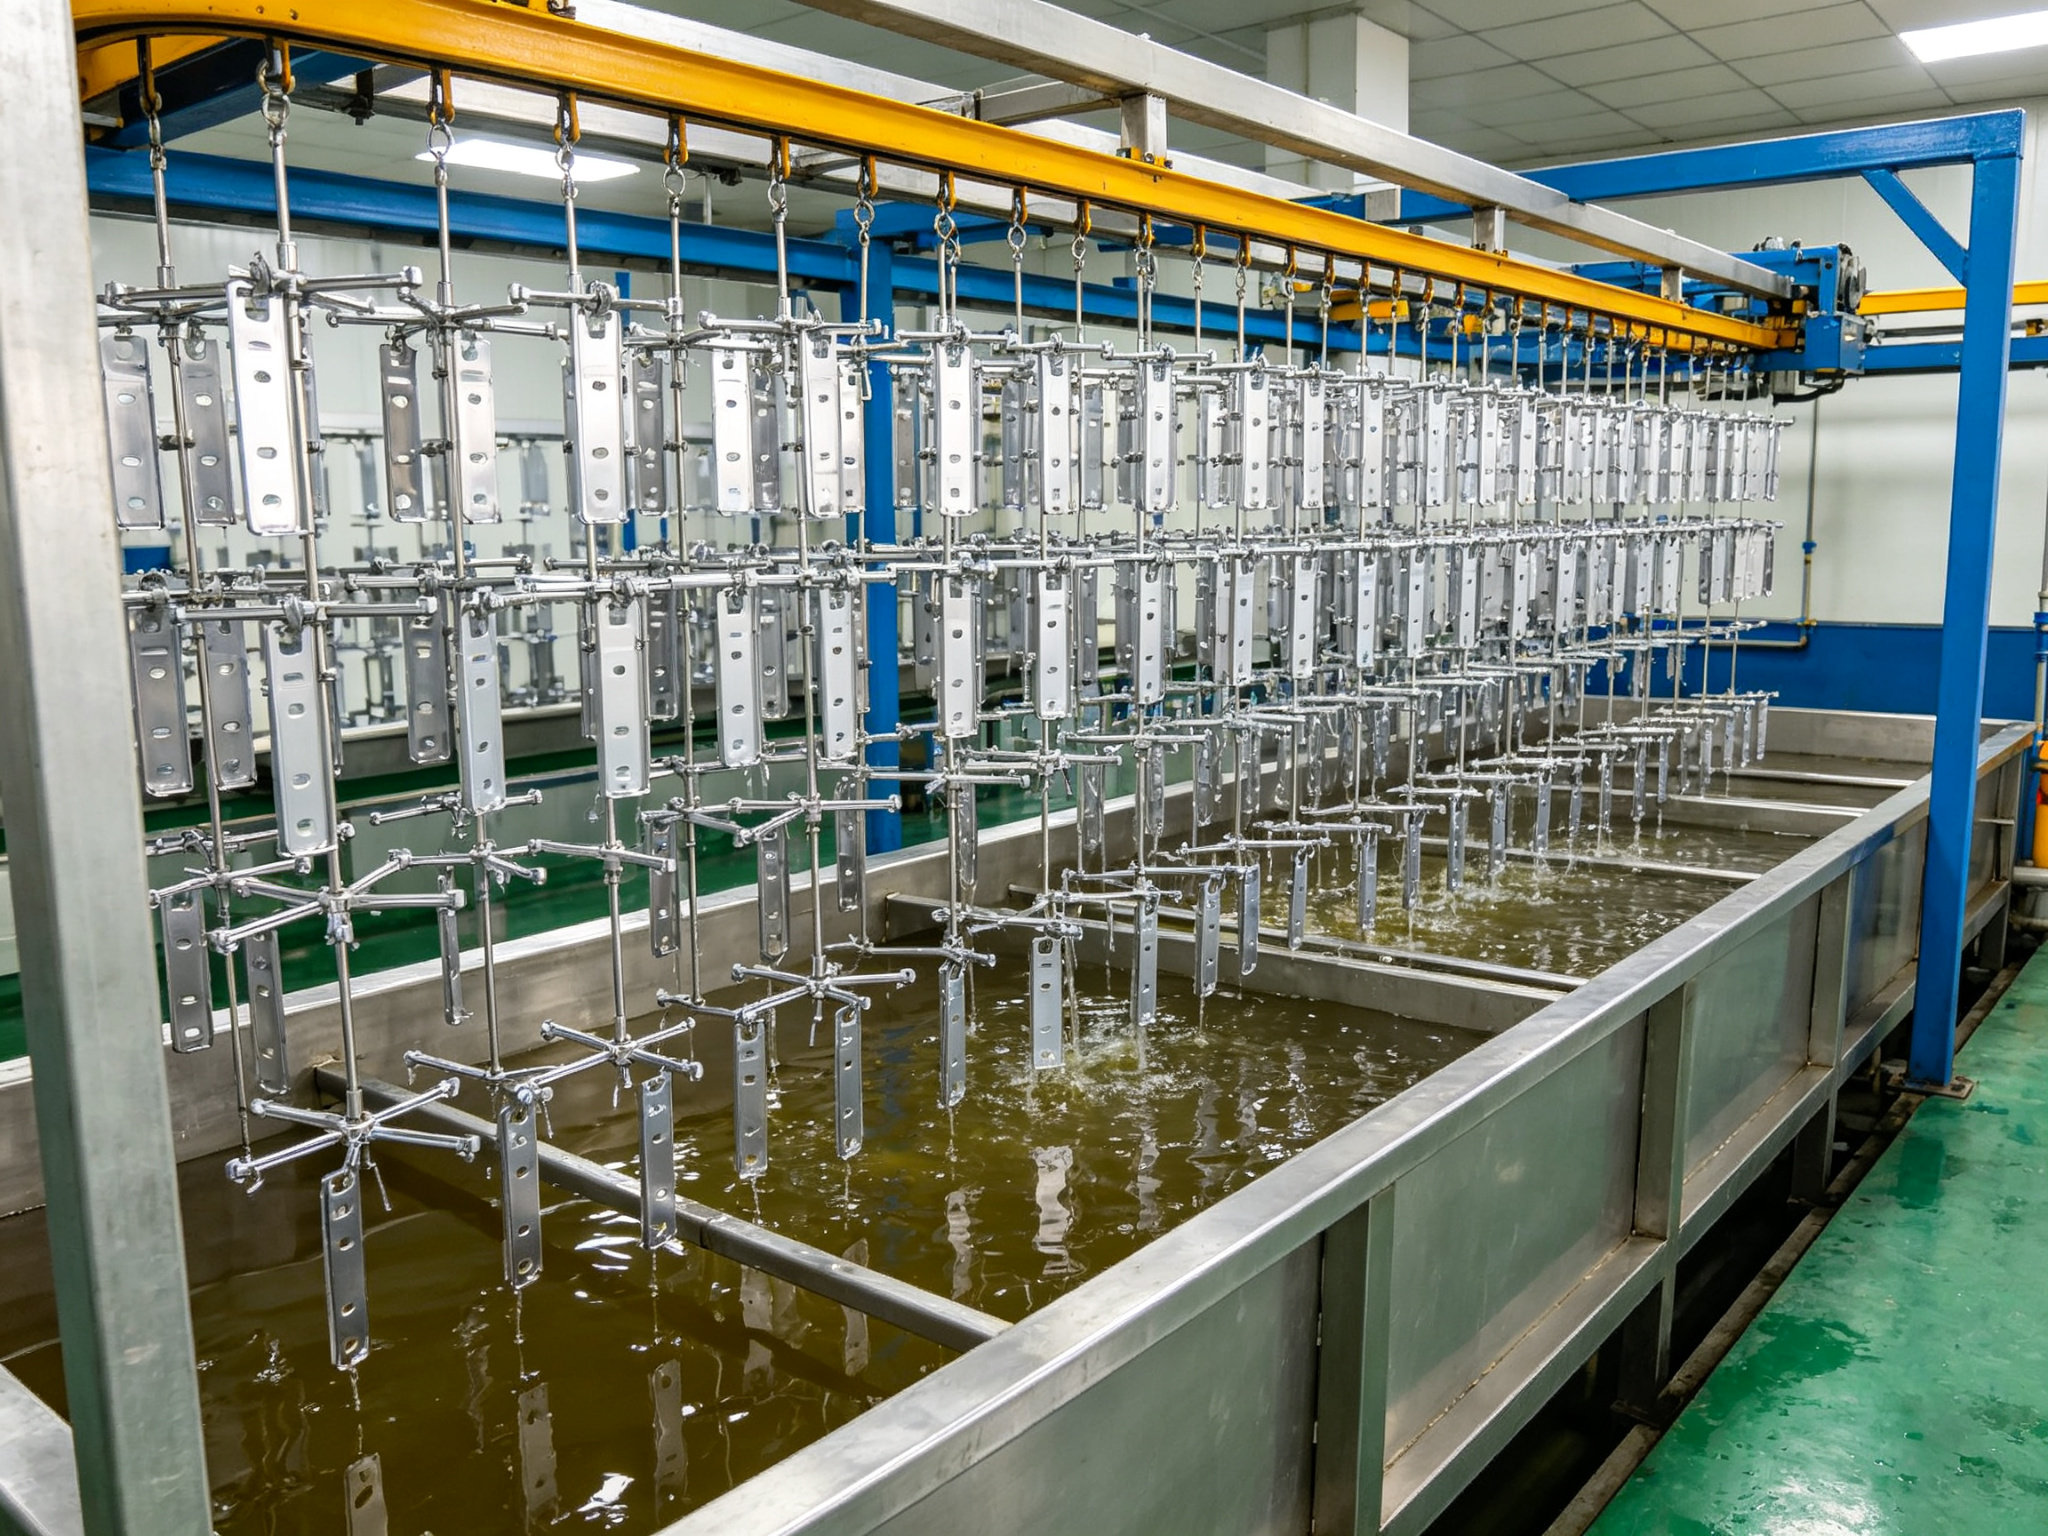
PartsMastery ofrece servicios profesionales de acabado superficial mediante anodizado de aluminio. El servicio abarca tanto el anodizado sulfúrico de tipo II como el anodizado duro de tipo III. Ofrece múltiples opciones de color, entre las que se incluyen el negro, el rojo, el azul, el verde, el dorado y el acabado natural transparente. La empresa cuenta con una línea de producción completa de anodizado. La línea incluye desengrasado, limpieza alcalina, decapado ácido, anodizado, teñido y sellado. De este modo, satisface diversas necesidades, desde prototipos de una sola pieza hasta la producción en serie.
9.1 Capacidades de anodizado de tipo II
En el anodizado de tipo II, PartsMastery consigue de forma constante espesores de recubrimiento de entre 5 y 25 µm. La dureza superficial alcanza valores de entre 300 y 500 HV. La prueba de niebla salina alcanza entre 200 y 1000 horas. La empresa controla estrictamente cuatro parámetros: la concentración del electrolito, la temperatura, la densidad de corriente y el tiempo de tratamiento. Esto garantiza recubrimientos uniformes, colores homogéneos y un aspecto excelente. Para las piezas que requieren teñido, se utilizan tintes orgánicos de alta calidad. Los procesos de sellado estándar garantizan la solidez del color y la resistencia a la luz y a la intemperie.
9.2 Capacidades de anodizado duro de tipo III
En el anodizado duro de tipo III, PartsMastery cuenta con sistemas de refrigeración a baja temperatura. Estos sistemas mantienen de forma estable temperaturas de funcionamiento de entre 0 y 5 °C. Se mantienen altas densidades de corriente, de entre 2,5 y 5,0 A/dm². El espesor del recubrimiento puede alcanzar entre 25 y 100 µm. La dureza superficial alcanza valores de 500 a 800 HV. La prueba de niebla salina alcanza entre 500 y 2.000 horas. Mediante un control preciso del proceso y una rigurosa inspección de calidad, la empresa garantiza recubrimientos anodizados duros densos, uniformes y resistentes al desgaste. Estos recubrimientos cumplen los exigentes requisitos de las aplicaciones aeroespaciales, de automoción y de maquinaria industrial.
9.3 Asistencia técnica y control de calidad
Además, el equipo de ingeniería de PartsMastery ofrece revisiones gratuitas de DFM (diseño para la fabricación). Estas revisiones ayudan a los clientes a optimizar tres aspectos: la geometría de las piezas, la asignación de tolerancias y la selección del proceso de anodizado. El equipo lleva a cabo esta labor durante la fase de diseño. En consecuencia, esto reduce los costes de producción y los riesgos de calidad desde el origen. Todos los lotes de producción van acompañados de una documentación completa. La documentación incluye informes de inspección del espesor del recubrimiento, informes de ensayos de dureza e informes de ensayos de niebla salina. Esto garantiza la trazabilidad de la calidad del producto.
10. Resumen
10.1 Tipo II: la opción decorativa y de uso general
La diferencia entre el anodizado sulfúrico de tipo II y el anodizado duro de tipo III no radica únicamente en el acabado superficial, sino que se extiende más allá, hasta el diseño y el rendimiento. El anodizado de tipo II suele ser la mejor opción para las piezas decorativas de aluminio. Estas piezas requieren resistencia a la corrosión y flexibilidad en cuanto al color. Sus recubrimientos son más finos (5-25 µm), de colores vivos, con un aspecto excelente, tienen un impacto dimensional reducido y su coste es menor. Es adecuado para productos de consumo, electrónica, componentes arquitectónicos y piezas industriales en general.
10.2 Tipo III: La opción funcional de alto rendimiento
El anodizado duro de tipo III suele ser la mejor opción para piezas sometidas a condiciones exigentes. Estas piezas requieren una mayor dureza, resistencia al desgaste y durabilidad a largo plazo. Sus recubrimientos son más gruesos (25-100 µm), extremadamente duros (500-800 HV), destacan por su resistencia al desgaste y ofrecen un excelente comportamiento frente a la corrosión y a las altas temperaturas. Es adecuado para los sectores aeroespacial, de la automoción, de equipos industriales y de componentes mecánicos funcionales.
10.3 Conclusión clave para los ingenieros
No existe un único proceso que se adapte a todas las situaciones. Una selección adecuada requiere una evaluación exhaustiva. La evaluación abarca cinco factores: entorno operativo, requisitos de rendimiento, necesidades estéticas, sensibilidad a la tolerancia y coste total del ciclo de vida. Mediante una evaluación sistemática de la selección y la verificación de los procesos, los ingenieros pueden encontrar el equilibrio óptimo. Este equilibrio se sitúa entre el rendimiento y el coste. En última instancia, esto permite desarrollar productos que sean a la vez de alta calidad y comercialmente competitivos.
Preguntas frecuentes
¿Merece siempre la pena el coste del anodizado de tipo III?
No siempre. Los recubrimientos de tipo III suelen ser más caros. El recubrimiento es más grueso y los requisitos del proceso son más exigentes. Si la pieza necesita principalmente resistencia a la corrosión, color y protección general de la superficie, un recubrimiento de tipo II puede ser suficiente. El recubrimiento de tipo III resulta más adecuado en condiciones específicas, como el desgaste, el contacto repetido o entornos de funcionamiento más exigentes.
¿Qué tipo de anodizado es más adecuado para las piezas decorativas de aluminio?
En el caso de las piezas decorativas, el Tipo II suele ser la mejor opción. Ofrece una mayor capacidad de teñido. Además, proporciona una gama más amplia de opciones de colores decorativos. Si el proyecto tiene requisitos exigentes en cuanto al acabado superficial o la uniformidad del color, el Tipo II suele ser más práctico que el Tipo III.
¿Cuándo conviene prestar más atención al crecimiento dimensional?
La dilatación dimensional cobra especial importancia en determinadas condiciones. Entre ellas se incluyen las piezas con orificios de ajuste apretado, diámetros de ajuste apretado, roscas o superficies de acoplamiento. En tales casos, suele ser necesario prestar más atención a los recubrimientos de tipo III. Al ser más gruesos, estos recubrimientos influyen más en las dimensiones finales que los de tipo II. Recomendamos incorporar el espesor del recubrimiento de anodizado en el análisis de la cadena de tolerancias. Esto debería realizarse durante la fase de diseño.
¿Se puede utilizar el Tipo II en un proyecto y el Tipo III en otro?
Sí. El tipo de anodizado adecuado depende de las condiciones de funcionamiento de la pieza. No depende únicamente del nombre o del material de la pieza. Una misma pieza de aluminio puede someterse a un anodizado de tipo II en aplicaciones decorativas o de uso ligero. Puede someterse a un anodizado de tipo III en entornos industriales o de mayor desgaste. La clave está en seleccionar el proceso adecuado. La selección debe basarse en los requisitos de rendimiento del escenario de aplicación específico.
¿Se pueden reparar o volver a tratar los recubrimientos anodizados?
Una vez dañados, los recubrimientos anodizados no suelen poder repararse de forma localizada. El recubrimiento de óxido es una capa de conversión del sustrato de aluminio. Está unido metalúrgicamente al metal base. Si el recubrimiento se daña o es necesario cambiar su color, los fabricantes pueden eliminar químicamente el recubrimiento de óxido original. A continuación, pueden volver a anodizar la pieza. Sin embargo, hay que tener en cuenta que el decapado y el reanodizado repetidos pueden afectar a la precisión dimensional de la pieza. También pueden afectar a la calidad de la superficie. Por lo tanto, los equipos deben determinar el plan de proceso adecuado durante la fase de diseño.