



Die Oberflächenveredelung ist ein entscheidender Schritt bei der Fertigung von Präzisions-CNC-Bauteilen und hat direkten Einfluss auf Korrosionsbeständigkeit, Verschleißverhalten, elektrische Eigenschaften und die langfristige Lebensdauer. Galvanisieren und Eloxieren sind zwei der am häufigsten verwendeten Verfahren zur Metalloberflächenbehandlung, basieren jedoch auf grundlegend unterschiedlichen Mechanismen und führen zu sehr unterschiedlichen Leistungsergebnissen. Die Wahl des falschen Verfahrens kann zu Maßabweichungen, schlechter Beschichtungshaftung oder der Nichterfüllung funktionaler Anforderungen führen.
Bei PartsMastery bieten wir professionelle Eloxaldienstleistungen für präzisionsgefertigte CNC-Aluminiumteile an und stehen Ihnen mit technischer Beratung rund um das gesamte Spektrum der Metallveredelungslösungen zur Seite. Dieser Leitfaden erläutert die wesentlichen Unterschiede, Anwendungsszenarien, Kostenfaktoren und Spezifikationsstandards beider Verfahren, um Ingenieur- und Beschaffungsteams dabei zu unterstützen, fundierte und zuverlässige Entscheidungen zu treffen.
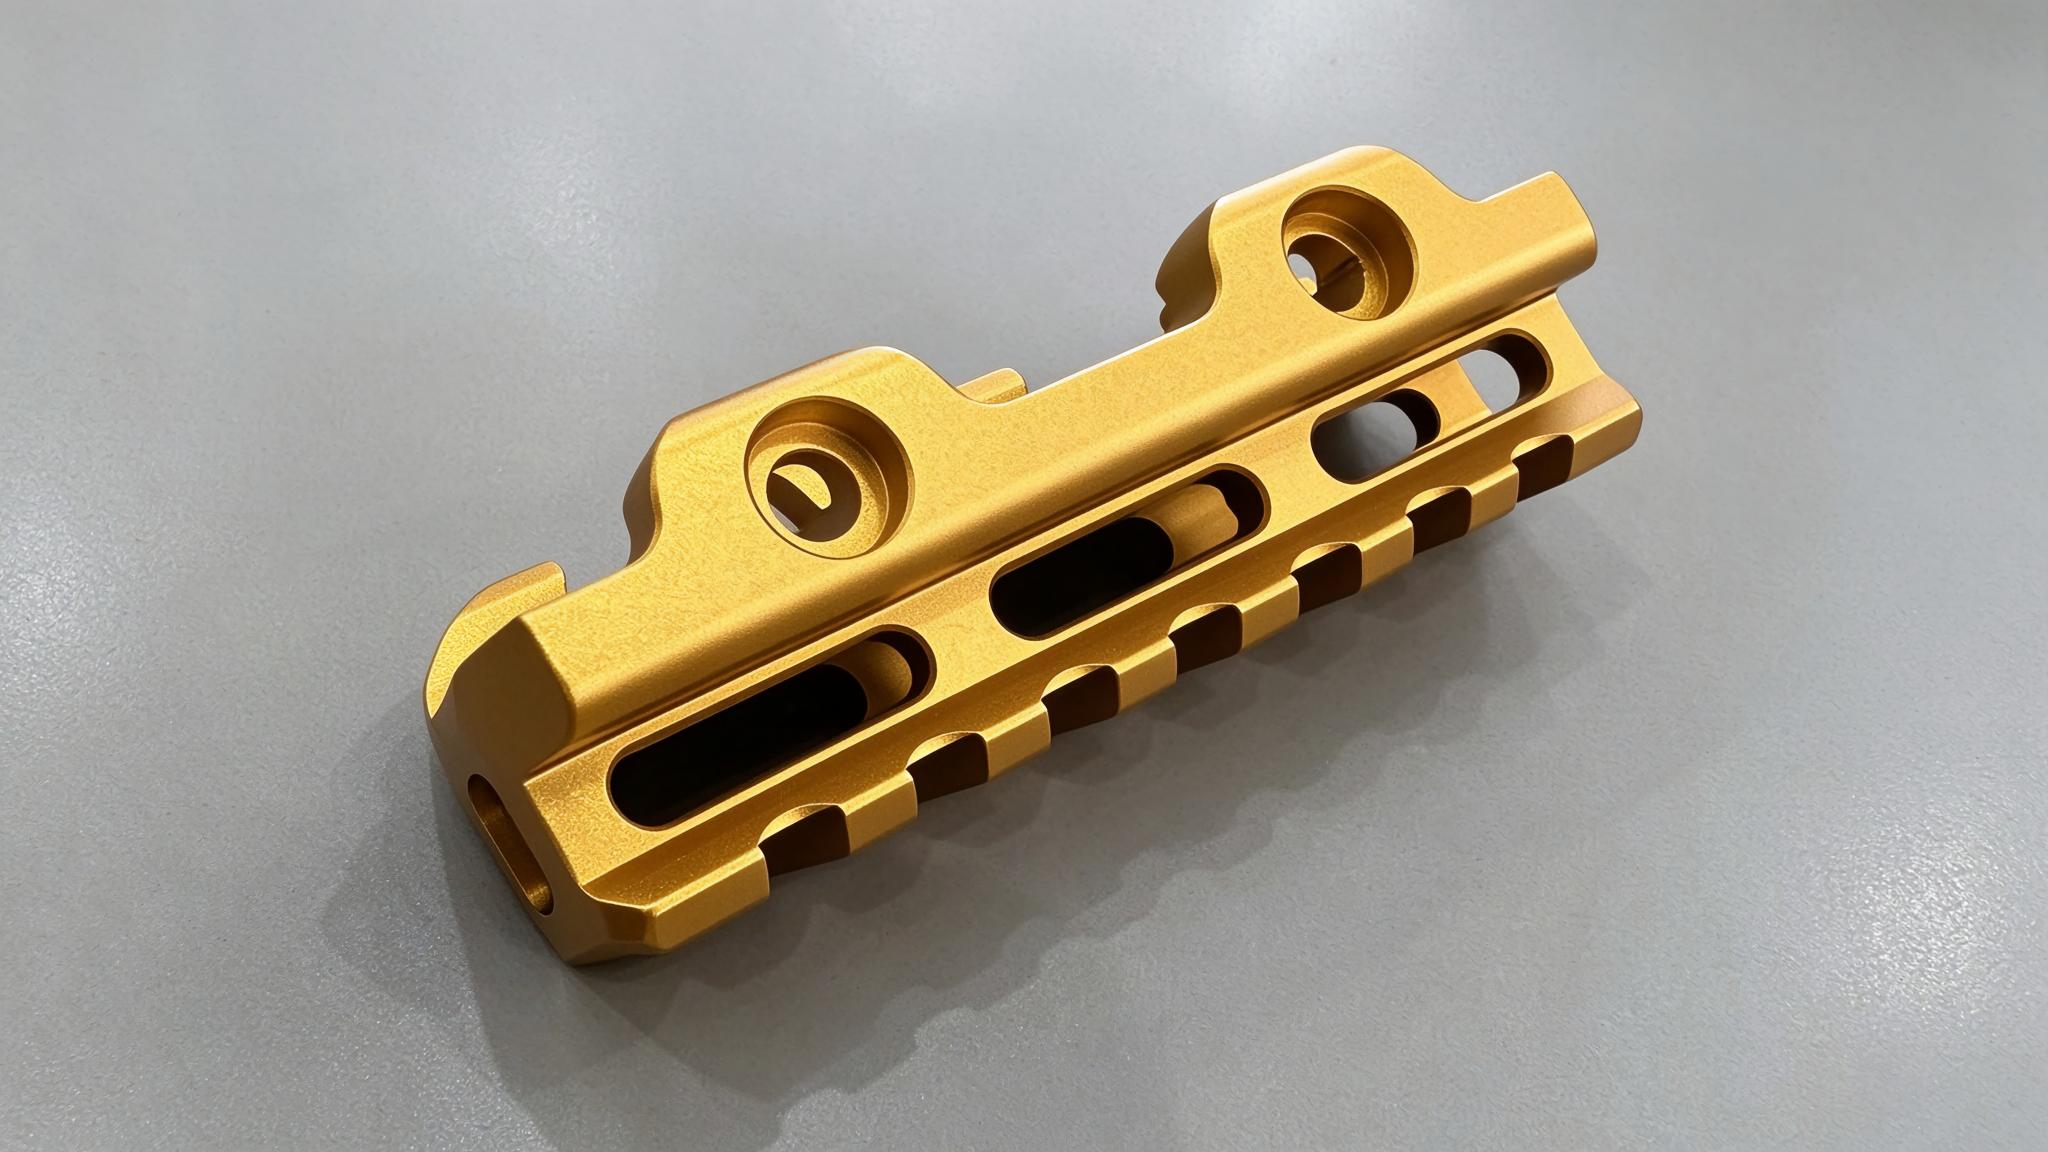
1. Wesentliche Funktionsprinzipien und grundlegende Unterschiede
Einfach ausgedrückt handelt es sich beim Eloxieren um ein Konversionsbeschichtungsverfahren, während das Galvanisieren ein additives Abscheidungsverfahren ist. Dieser grundlegende mechanische Unterschied bestimmt alle nachfolgenden Unterschiede hinsichtlich Leistung, Anwendung und Maßhaltigkeit.
1.1 Wie beim Eloxieren eine durchgehende Oxidschicht entsteht
Das Eloxieren ist ein elektrolytischer Umwandlungsprozess, bei dem das Aluminiumwerkstück in einem Elektrolytbad als Anode fungiert. Bei Anlegen von Gleichstrom bilden sich durch elektrochemische Reaktionen an der Oberfläche dichte Aluminiumoxidschichten, die direkt aus dem Grundmaterial selbst entstehen und nicht von außen aufgebracht werden.
Wichtig ist, dass die Oxidschicht teilweise nach innen wächst, indem sie das Aluminiumsubstrat abträgt, und teilweise nach außen über die ursprüngliche Oberfläche hinaus. Diese metallurgische Integration verleiht der Eloxierung eine außergewöhnliche Haftfestigkeit und sorgt dafür, dass bei normalem Gebrauch praktisch keine Gefahr einer Ablösung besteht. Je nach Badzusammensetzung gehören zu den gängigen kommerziellen Verfahren das Chromsäure-Eloxieren (Typ I), das dekorative Schwefelsäure-Eloxieren (Typ II) und das Hartbeschichtungs-Eloxieren (Typ III) für Anwendungen mit hoher Beanspruchung.
1.2 Wie beim Galvanisieren eine separate Metallschicht aufgebracht wird
Im Gegensatz dazu ist die Galvanisierung ein additiver elektrolytischer Prozess. Das Werkstück dient als Kathode, und das Bad enthält gelöste Metallsalze. Wenn Strom durch den Stromkreis fließt, werden die Metallionen in der Lösung reduziert und lagern sich als feste Metallschicht direkt auf der Oberfläche des Werkstücks ab.
Die aufgebrachte Schicht besteht aus einem Material, das physikalisch vom Substrat getrennt ist, sodass ihre Leistungsfähigkeit fast ausschließlich von der Qualität des Galvanisierungsmetalls und der Oberflächenvorbereitung abhängt. Zu den gängigen Galvanisierungsmetallen zählen Zink, Nickel, Chrom, Kupfer, Silber und Gold, die jeweils unterschiedliche Eigenschaften hinsichtlich Korrosionsschutz, Verschleißfestigkeit, elektrischer Leitfähigkeit oder dekorativer Optik aufweisen.
2. Umfassender Vergleich anhand von 8 zentralen technischen Aspekten
Die folgende Tabelle fasst die wesentlichen Unterschiede zwischen den beiden Verfahren hinsichtlich der relevantesten technischen Kriterien für CNC-bearbeitete Teile zusammen.
| Leistungskriterium | Eloxieren (auf Aluminiumbasis) | Galvanik |
|---|---|---|
| Beschichtungsmechanismus | Konversionsbeschichtung; die Oxidschicht verbindet sich mit dem Substrat, wobei das Wachstum sowohl nach innen als auch nach außen erfolgt | Additive Abscheidung; eine separate Metallschicht haftet an der vorbereiteten Substratoberfläche |
| Kompatible Grundmaterialien | Vorwiegend Aluminium und dessen Legierungen; in begrenztem Umfang auch eine kleine Anzahl anderer Nichteisenmetalle | Stahl, Edelstahl, Kupfer, Messing; Aluminium muss zunächst einer speziellen Vorbehandlung unterzogen werden |
| Haftungsverhalten | Das Oxid ist metallurgisch gebunden; unter normalen Betriebsbedingungen besteht ein äußerst geringes Risiko der Delaminierung. | Hängt stark von der Qualität der Vorbehandlung ab; eine mangelhafte Oberflächenvorbereitung führt zu Abblättern oder Abplatzen |
| Dimensionelles Verhalten | Etwa 50 % Wachstum nach innen / 50 % Wachstum nach außen; das genaue Verhältnis variiert je nach Legierung und Prozessbedingungen | 100 % Materialablagerung an der Außenseite; verringert die Innendurchmesser und verengt die Spielräume proportional |
| Elektrische Eigenschaften | Standard- und Hartbeschichtungen sind elektrisch isolierend; für spezielle Anwendungen ist eine leitfähige Eloxierung erhältlich | Nahezu alle Metallbeschichtungen sind elektrisch leitfähig; die Eigenschaften variieren je nach aufgebrachtem Metall. |
| Oberflächenhärte | Die Hartbeschichtung vom Typ III erreicht 600–700 HV; der Standard vom Typ II ist deutlich weicher | Die Härte von Hartchrom kann 1000 HV übersteigen; weichere Beschichtungen wie Zink weisen eine deutlich geringere Oberflächenhärte auf |
| Berichterstattung über Vertiefungen und Löcher | Hervorragende Spritzkraft; dringt mit hoher Gleichmäßigkeit in tiefe Hohlräume und enge Spalten ein | Geringe Spritzkraft; dickere Schichten an scharfen Kanten, dünnere Schichten in tiefen Vertiefungen; für Strukturen mit hohem Seitenverhältnis sind Hilfsanoden erforderlich |
| Auswirkungen auf Gewinde und Präzisionsbohrungen | Ein gleichmäßiges Wachstum führt zu einer leichten Verringerung des Bohrungsdurchmessers; dies ist sehr gut vorhersehbar und lässt sich bei der Bearbeitung leicht ausgleichen | Ungleichmäßige Ablagerung (Verhältnis von bis zu 4:1 an Gewinden); erhöhtes Risiko für Passungsprobleme bei Bauteilen mit engen Toleranzen |
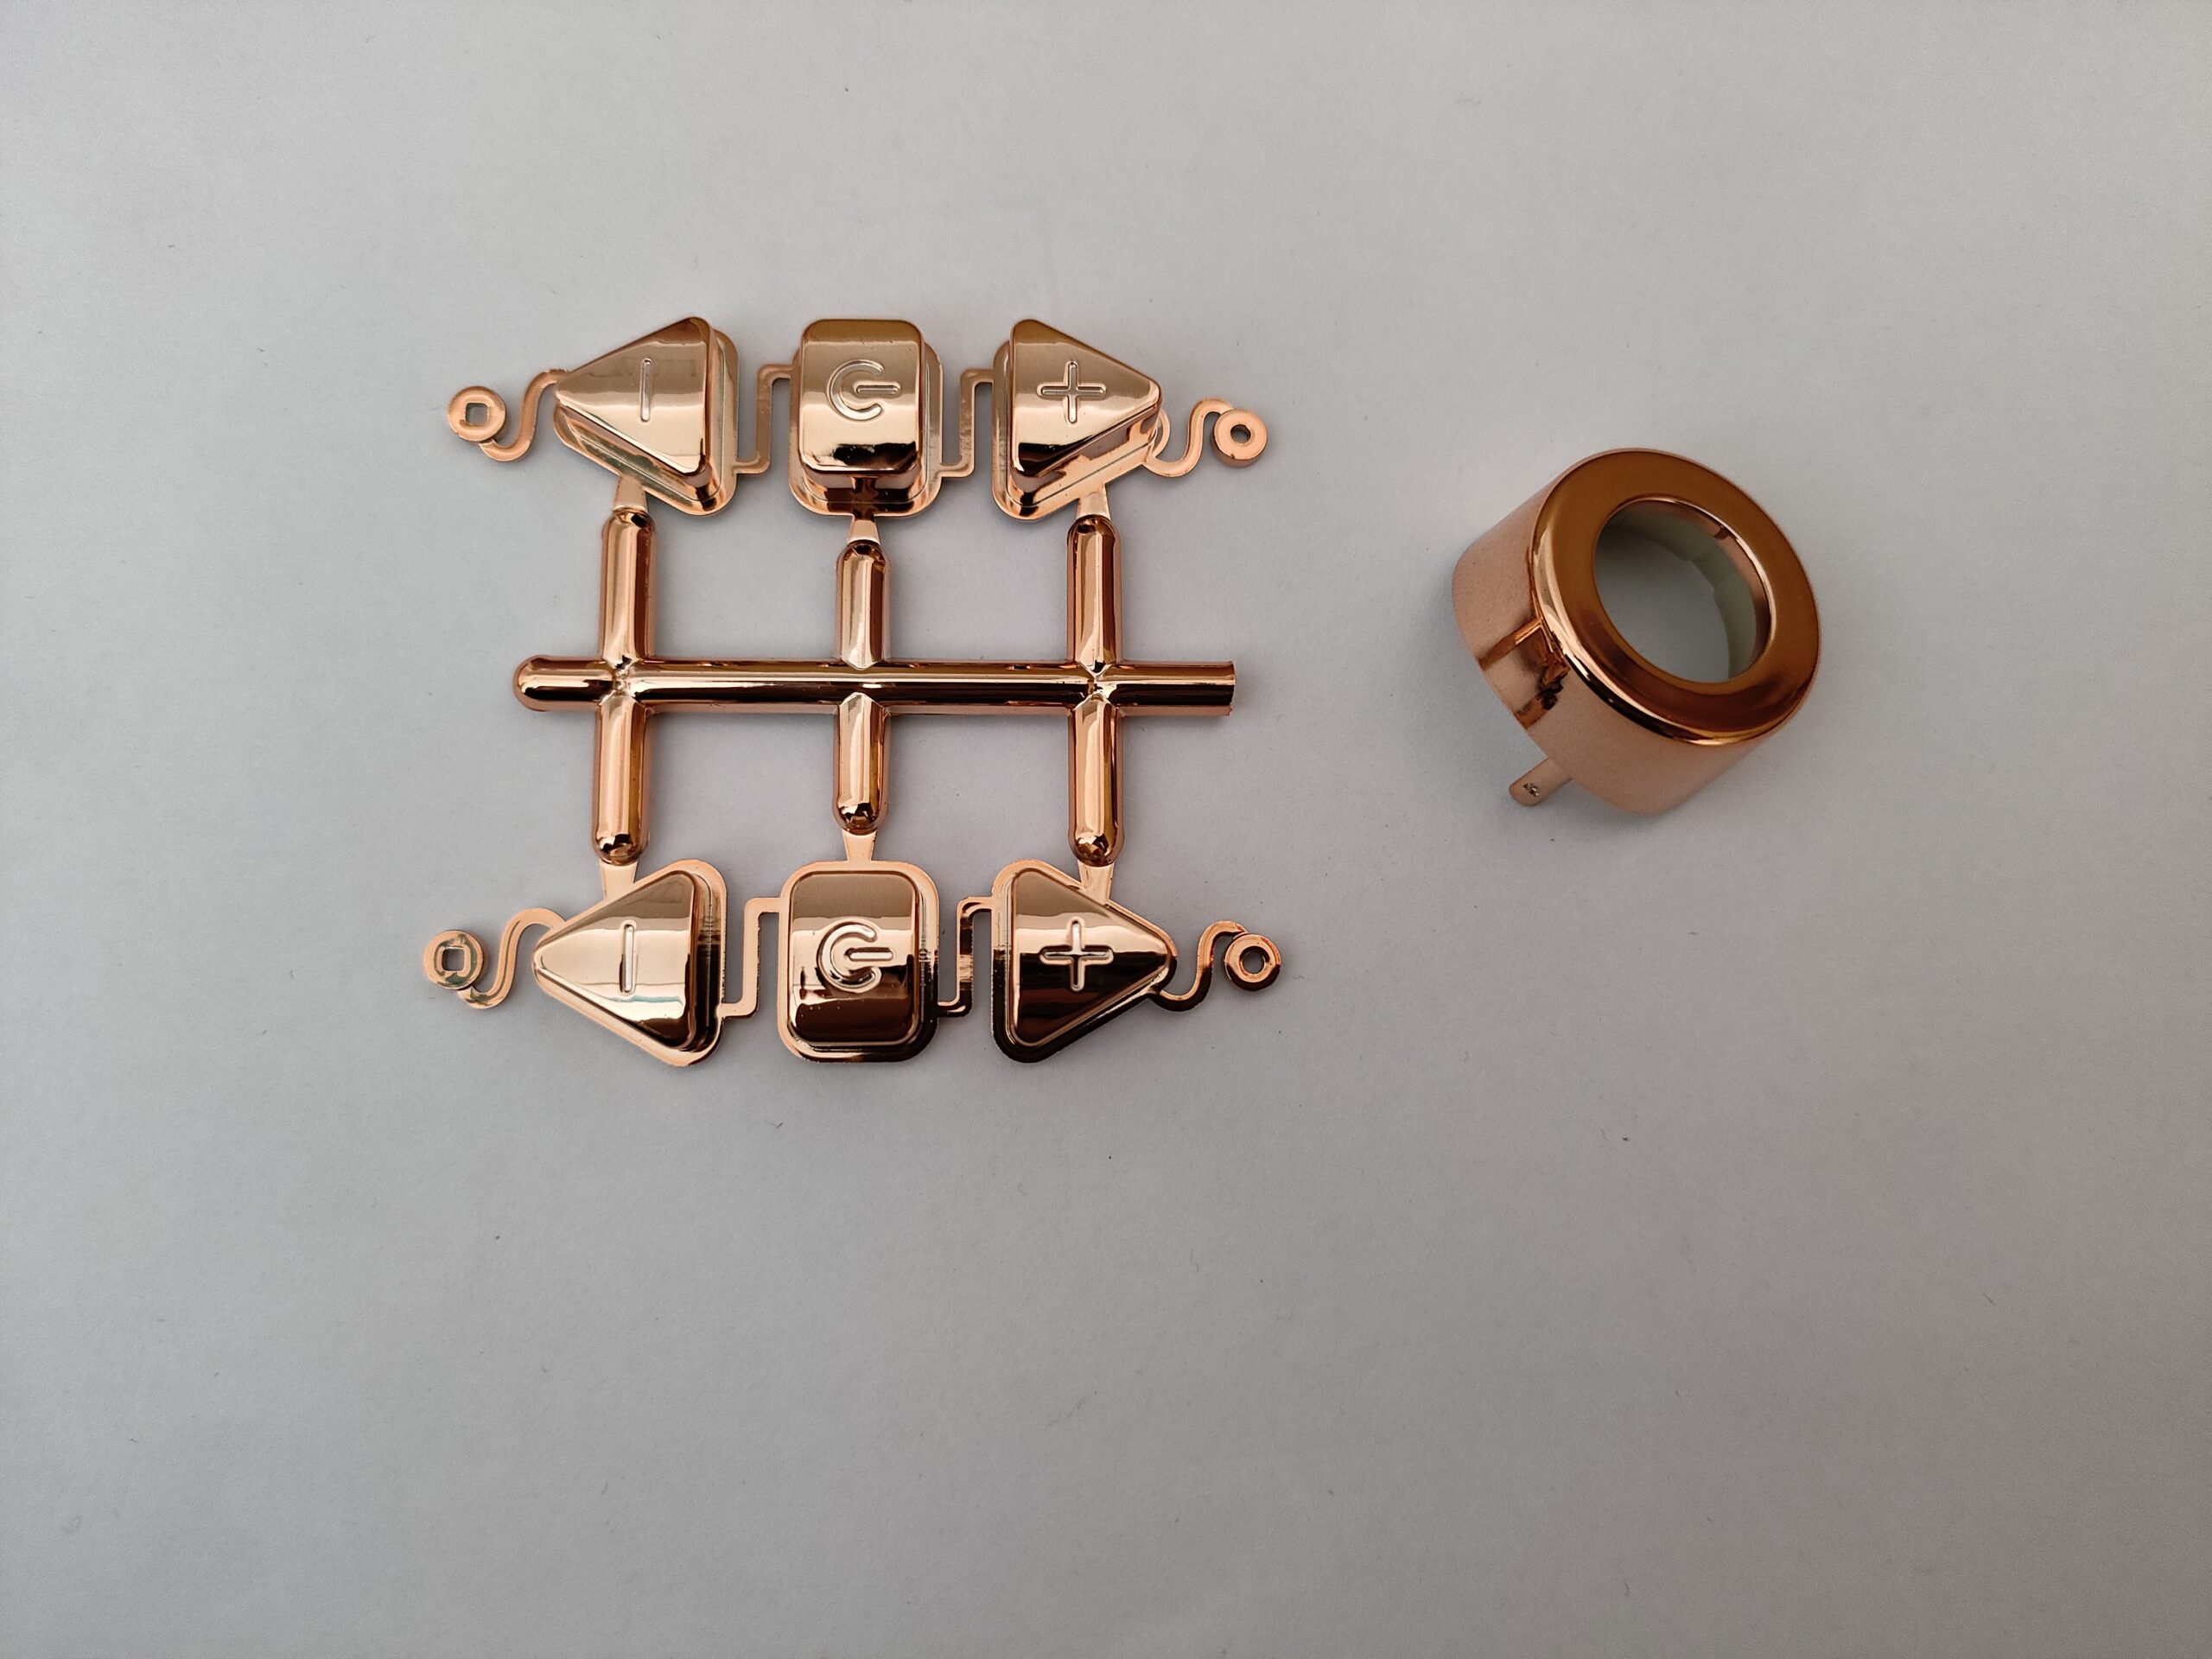
3. Aluminiumgalvanisierung: Machbarkeit und Anforderungen an die Vorbehandlung
Aluminium lässt sich galvanisch beschichten, doch mit einer herkömmlichen Galvanisierungsanlage allein lässt sich keine zuverlässige Haftung erzielen. Der natürliche Oxidfilm, der sich sofort auf freiliegendem Aluminium bildet, verhindert eine direkte metallische Verbindung, weshalb für jede Anwendung im Serienbetrieb eine kontrollierte Vorbehandlungsabfolge unerlässlich ist.
3.1 Standard-Vorbehandlungsablauf für die Aluminiumbeschichtung
- Alkalisches Ätzen: Entfernt Oberflächenoxide und organische Verunreinigungen mithilfe einer erhitzten Laugenlösung
- Entschwefelung mit Säure: Löst unlösliche Legierungsrückstände auf, die nach dem Ätzen zurückbleiben, und sorgt so für eine saubere, aktive Metalloberfläche
- Zinkat-Tauchverfahren: Durch galvanische Verdrängung wird eine ultradünne Zinkschicht aufgebracht, wodurch eine gleichmäßige Haftfläche für die anschließende Beschichtung entsteht
- Doppel-Zinkat-Verfahren: Die erste Zinkschicht wird entfernt und erneut aufgetragen, um eine dichtere, feinkörnigere Struktur zu erzielen, die für eine deutlich verbesserte Haftung sorgt.
3.2 Wann sollte Aluminium beschichtet statt eloxiert werden?
Das Galvanisieren von Aluminium ist nur dann sinnvoll, wenn die Anodisierung die funktionalen Anforderungen nicht erfüllen kann. Typische Anwendungsfälle sind:
- Bauteile, die eine hohe elektrische Leitfähigkeit oder einen geringen Kontaktwiderstand erfordern, wie beispielsweise Sammelschienen, Wellenleiterkomponenten und EMI-Abschirmgehäuse
- Oberflächen, die mit gängigen elektronischen Bestückungsverfahren lötbar sein müssen
- Anwendungen, die spezifische tribologische Eigenschaften erfordern, die eine Oxidschicht nicht zuverlässig gewährleisten kann
4. Praktischer Leitfaden zur Auswahl von CNC-Komponenten
Die Wahl zwischen den beiden Verfahren hängt vom Ausgangsmaterial, den funktionalen Anforderungen, den Toleranzgrenzen und der Betriebsumgebung ab. Die folgenden Richtlinien decken die gängigsten technischen Anwendungsfälle ab.
4.1 Anwendungsfälle, in denen das Eloxieren vorzuziehen ist
- Aluminium-Bauteile, die Korrosionsschutz und eine verbesserte Oberflächenhärte bei minimaler Gewichtszunahme erfordern
- Teile, bei denen eine elektrische Isolierung zwischen den Passflächen oder Befestigungspunkten erforderlich ist
- Bauteile mit tiefen Vertiefungen, schmalen Schlitzen oder Löchern mit hohem Seitenverhältnis, bei denen eine gleichmäßige Beschichtung entscheidend ist
- Projekte, bei denen farbige dekorative Oberflächen mit guter Witterungsbeständigkeit im Außenbereich erforderlich sind
4.2 Anwendungsfälle, in denen die Galvanisierung vorzuziehen ist
- Bauteile aus Stahl, Kupfer oder Messing, die Korrosionsschutz oder eine verbesserte Verschleißfestigkeit benötigen
- Elektrische und elektronische Bauteile, bei denen Leitfähigkeit, Lötbarkeit oder EMI/RFI-Abschirmung erforderlich sind
- Gleitkontaktflächen, die eine extrem hohe Härte und geringe Reibung erfordern, wie beispielsweise Hartverchromung
- Bauteile, die Edelmetall-Kontaktflächen für hochzuverlässige Signal- oder Leistungsschnittstellen erfordern
5. Wesentliche Kostenfaktoren für beide Veredelungsverfahren
Die Kostenhöhe lässt sich nicht pauschal für alle Fälle festlegen, da beide Verfahren in hohem Maße von Material, Geometrie und Spezifikation abhängen. Die folgenden Faktoren haben den größten Einfluss auf den endgültigen Stückpreis.
5.1 Vorbehandlung und Badchemie
Bei der Aluminiumgalvanisierung ist die mehrstufige Vorbehandlungsabfolge der größte Kostenfaktor, da sie zusätzlichen Arbeitsaufwand, längere Prozesszeiten und einen höheren Chemikalienverbrauch mit sich bringt. Beim Eloxieren kommt beim standardmäßigen Typ-II-Schwefelsäure-Eloxieren kostengünstige Chemie zum Einsatz, während das Typ-III-Hartbeschichtungsverfahren aufgrund niedriger Badetemperaturen und hoher Stromdichten weitaus energieintensiver ist. Die Beschichtung mit Edelmetallen ist aufgrund der hohen Materialkosten der aufgebrachten Metalle wie Gold oder Silber von Natur aus teuer.
5.2 Geometrie, Verwindung und Nacharbeitsrisiko
Komplexe Teileformen erfordern maßgeschneiderte Gestelle und eine strengere Prozesskontrolle, um eine gleichmäßige Dicke zu gewährleisten, was die Stückkosten erhöht. Teile mit kritischen Toleranzen bergen zudem ein höheres Nacharbeitsrisiko, da das Abtragen einer fehlerhaften Beschichtung die Abmessungen des Grundmaterials dauerhaft verändern kann. Bei eloxierten Teilen verursachen Bereiche, die abgeklebt oder selektiv von der Beschichtung befreit werden müssen, zusätzliche Arbeits- und Rüstkosten.
6. Bewährte Verfahren für Zeichnungen und Ausschreibungsunterlagen
Klare und vollständige Spezifikationen verhindern Diskrepanzen zwischen den Erwartungen des Kunden und den Leistungen des Lieferanten. Geben Sie für beide Prozesse die folgenden Informationen in den technischen Zeichnungen und Angebotsunterlagen an.
6.1 Grundmaterial und Oberflächenbeschaffenheit
Geben Sie die genaue Legierungssorte, den Härtegrad und den vorbearbeiteten Oberflächenzustand an. Bei Aluminiumlegierungen wie 6061 und 7075 beeinflusst die Legierungszusammensetzung die endgültige Eloxalfarbe und das Oberflächenbild; eine rechtzeitige Bestätigung hilft daher, Streitigkeiten hinsichtlich des Aussehens und der Leistungsmerkmale zu vermeiden.
6.2 Anforderungen an das Abkleben und die selektive Beschichtung
Kennzeichnen Sie alle Bereiche, die unbeschichtet bleiben müssen, wie beispielsweise Gewindebohrungen, elektrische Kontaktflächen oder Präzisionspassflächen, deutlich. Bei PartsMastery bieten wir Maskierungslösungen für kleine Gewindebohrungen sowie die selektive Entfernung der Beschichtung durch sekundäre CNC-Bearbeitung oder Laserbearbeitung für hochpräzise Stellen an.
6.3 Leistungs- und Prüfstandards
Beziehen Sie sich auf geltende Industriestandards, wie beispielsweise MIL-PRF-8625 für die Eloxierung von Aluminium oder ASTM B633 für die galvanische Verzinkung von Stahl. Legen Sie den Bereich der Schichtdicke, die Abnahmekriterien für Korrosionsprüfungen und die Prüfverfahren fest. Geben Sie stets an, ob kritische Maße vor oder nach der Oberflächenbehandlung festgelegt werden, und berücksichtigen Sie das Maßwachstum bei den Bearbeitungszugaben.
7. Häufig gestellte Fragen
Frage 1: Haben beide Verfahren Auswirkungen auf die Toleranzen von CNC-Teilen?
Ja, beide Verfahren verändern die Abmessungen der Teile, allerdings auf unterschiedliche Weise. Beim Eloxieren kommt es zu einem kontrollierten Materialzuwachs, der im Allgemeinen zu etwa 50 % nach innen und zu 50 % nach außen erfolgt, wobei die genauen Werte je nach Legierung variieren. Beim Galvanisieren werden zu 100 % Material von außen hinzugefügt, wobei es an scharfen Kanten und Gewinden zu ungleichmäßigen Ablagerungen kommt. Bei Merkmalen mit engen Toleranzen sollten Sie stets die Fertigmaße festlegen und die Bearbeitungszugaben entsprechend anpassen.
Frage 2: Ist Galvanisieren immer teurer als Eloxieren?
Nein. Bei Stahlbefestigungselementen in großen Stückzahlen kann eine Standardverzinkung sehr kostengünstig sein. Bei Aluminiumteilen ist die Galvanisierung jedoch aufgrund der erforderlichen Vorbehandlungsschritte fast immer teurer als das Eloxieren. Edelmetallbeschichtungen sind aufgrund der Rohstoffkosten grundsätzlich teurer als das Standard-Eloxieren.
Frage 3: Kann eloxiertes Aluminium Strom leiten?
Standard- und harteloxiertes Aluminium sind elektrisch isolierend, da Aluminiumoxid ein dielektrisches Material ist. Wenn ein elektrischer Kontakt erforderlich ist, können Sie eine leitfähige Eloxierung festlegen oder eine selektive Entfernung der Eloxalschicht an den Kontaktstellen vorsehen. Der erforderliche Kontaktwiderstand sollte stets eindeutig in der Zeichnung angegeben werden.
Frage 4: Welche Oberflächenbehandlung bietet einen besseren Korrosionsschutz?
Bei Aluminium bietet eine ordnungsgemäß versiegelte Typ-II- oder Typ-III-Eloxierung einen hervorragenden langfristigen Barriereschutz, da die Oxidschicht vollständig mit dem Substrat verbunden ist. Bei Stahl sorgt galvanisch aufgebrachtes Zink für einen wirksamen Opferschutz gegen Korrosion. Auf Aluminium kann sich eine schlecht haftende Beschichtung an Fehlstellen ablösen und zu Untergrabungskorrosion führen, weshalb die Anodisierung für Aluminiumgrundwerkstoffe im Allgemeinen zuverlässiger ist.
Schlussfolgerung
Alles in allem dienen Eloxieren und Galvanisieren unterschiedlichen funktionalen Zwecken und sind keine direkt austauschbaren Alternativen. Beim Eloxieren entsteht eine integrierte Oxidschicht, die sich ideal für Korrosionsbeständigkeit, Oberflächenhärte und elektrische Isolierung bei Aluminiumkomponenten eignet. Beim Galvanisieren wird eine separate Metallschicht aufgebracht, um Leitfähigkeit, Lötbarkeit, hohe Verschleißfestigkeit oder besondere dekorative Eigenschaften zu erzielen.
Bei PartsMastery bieten wir präzise CNC-Bearbeitung in Kombination mit professionellen Eloxierdienstleistungen für Aluminiumkomponenten an. Unser Ingenieurteam prüft Ihre Bauteilezeichnungen, um Ihnen das optimale Oberflächenveredelungsverfahren zu empfehlen, die entsprechenden Bearbeitungszugaben zu berechnen und die Maßhaltigkeit nach der Oberflächenbehandlung sicherzustellen. Von der Prototypenentwicklung bis zur Serienfertigung sorgen wir bei jedem Projekt für gleichbleibende und zuverlässige Ergebnisse bei der Oberflächenveredelung.