



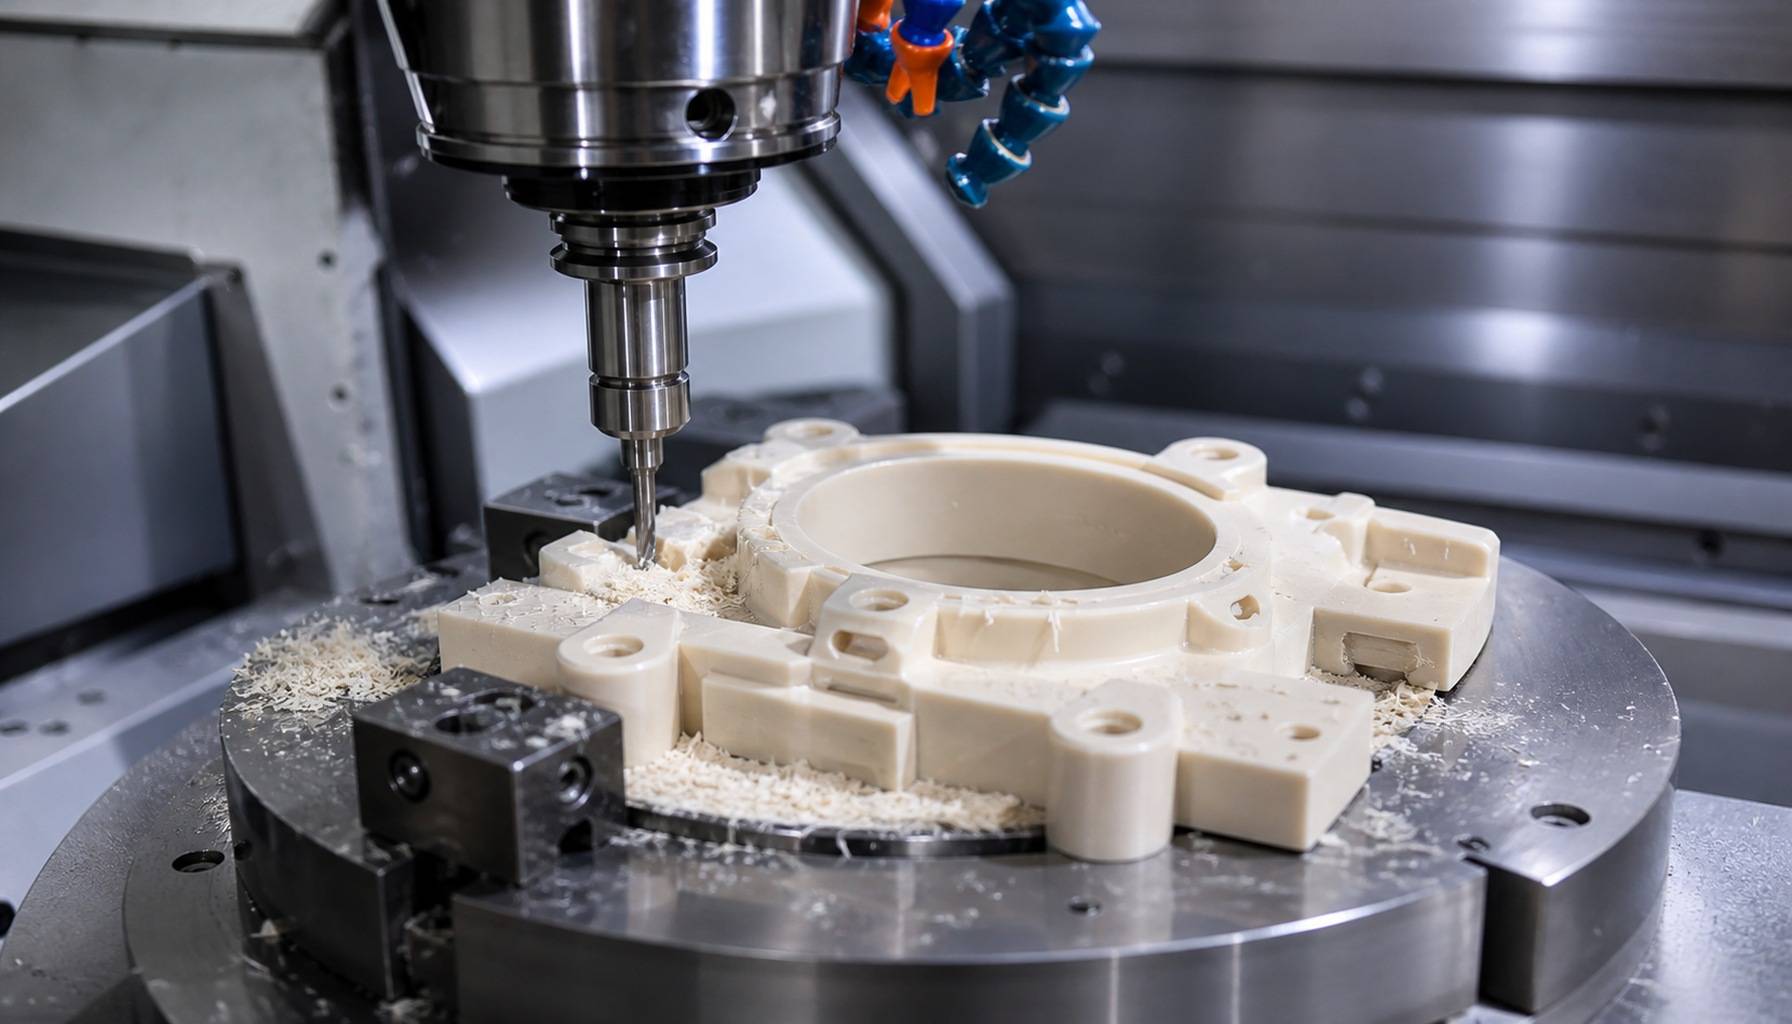
Die CNC-Kunststoffbearbeitung ist ein präzises, subtraktives Fertigungsverfahren, bei dem maßgeschneiderte Kunststoffkomponenten aus einem massiven Rohling mithilfe computergesteuerter Schneidwerkzeuge hergestellt werden. Im Gegensatz zum Spritzguss sind hierfür keine Vorabinvestitionen in Werkzeuge erforderlich, wodurch sich dieses Verfahren ideal für funktionale Prototypen, maßgeschneiderte mechanische Teile sowie kleine bis mittlere Serien eignet.
Mit einer entsprechend optimierten Prozesssteuerung ermöglicht die CNC-Bearbeitung enge Toleranzen, gleichbleibende Maßgenauigkeit und glatte Oberflächen bei einer Vielzahl von technischen Kunststoffen. Bei PartsMastery sind wir auf die Präzisions-CNC-Bearbeitung von Hochleistungskunststoffkomponenten spezialisiert und unterstützen unsere Kunden von der Materialauswahl und der DFM-Prüfung bis hin zur Endkontrolle und Auslieferung.
1. Wesentliche Unterschiede zwischen der Kunststoff- und der Metallbearbeitung
Obwohl bei beiden Verfahren CNC-gesteuerte Schneidwerkzeuge zum Einsatz kommen, unterliegen die Bearbeitung von Kunststoffen und die Bearbeitung von Metallen grundlegend unterschiedlichen Rahmenbedingungen. Kunststoffe weisen eine geringere Steifigkeit, eine schlechtere Wärmeleitfähigkeit sowie eine höhere Empfindlichkeit gegenüber Wärme und Spannkraft auf, was vollständig maßgeschneiderte Werkzeuge, Parameter und Spannstrategien erfordert.
Bei der Metallbearbeitung liegt der Schwerpunkt vor allem auf dem Verschleißmanagement der Werkzeuge und der Steuerung der Schnittkräfte. Im Gegensatz dazu stehen bei der Kunststoffbearbeitung scharfe Schneidkanten, eine effektive Spanabfuhr und die Vermeidung von Wärmeentwicklung im Vordergrund, um ein Schmelzen, die Bildung von Graten und Maßabweichungen zu verhindern.
Vor allem aber unterscheiden sich die Maßveränderungen erheblich. Kunststoffe dehnen sich bei Temperaturänderungen weitaus stärker aus und ziehen sich stärker zusammen, und sie können sich unter übermäßigem Spanndruck dauerhaft verformen. Aus diesem Grund sollten für Aluminium oder Stahl validierte Parameter niemals direkt auf Polymerwerkstoffe angewendet werden.
2. Gängige technische Kunststoffe für die CNC-Bearbeitung
Zunächst einmal ist die Auswahl des richtigen Polymers der erste Schritt zu einem erfolgreichen Projekt in der Kunststoffbearbeitung. Wir wählen die Werkstoffe anhand ihrer mechanischen Festigkeit, thermischen Stabilität, chemischen Beständigkeit, elektrischen Isolierfähigkeit und der Kostenanforderungen aus.
2.1 Allzweck-Technische Kunststoffe
ABS zeichnet sich durch gute Schlagzähigkeit, mäßige Steifigkeit und hervorragende Bearbeitbarkeit aus, was es zu einer beliebten Wahl für Gehäuse, Halterungen und funktionale Prototypen macht. HDPE bietet eine hervorragende chemische Beständigkeit und Zähigkeit und eignet sich gut für Verschleißstreifen, Komponenten für den Flüssigkeitstransport und Schutzvorrichtungen, obwohl seine hohe Wärmeausdehnung die Einhaltung enger Toleranzen erschwert.
2.2 Reibungsarme, verschleißfeste Kunststoffe
POM (Acetal) gilt dank seines niedrigen Reibungskoeffizienten, seiner guten Maßhaltigkeit und seines sauberen Zerspanungsverhaltens als das mit Abstand bevorzugte Material für mechanische Präzisionsteile. Es eignet sich hervorragend für Zahnräder, Buchsen, Rollen und Führungskomponenten.
Nylon (PA6, PA66) vereint hohe Zähigkeit und Verschleißfestigkeit und eignet sich daher für dynamisch bewegte Bauteile. Allerdings nimmt es mit der Zeit Feuchtigkeit auf, was zu Veränderungen seiner Abmessungen und mechanischen Eigenschaften führt, sodass es bei hochpräzisen Anwendungen einer sorgfältigen Handhabung bedarf.
2.3 Transparente optische Kunststoffe
Acryl (PMMA) bietet eine hervorragende optische Klarheit für Schaufenster, Schutzabdeckungen und optische Platten. Es ist jedoch spröde und neigt zu Absplitterungen oder Rissen, wenn die Schnittkräfte oder der Spanndruck nicht richtig kontrolliert werden.
Polycarbonat weist eine deutlich höhere Schlagfestigkeit als Acryl auf und eignet sich daher für Maschinenschutzvorrichtungen und Schutzgehäuse. Es ist jedoch kratzempfindlicher und kann bei Kontakt mit ungeeigneten Chemikalien Spannungsrisse entwickeln, weshalb die Verarbeitung und Oberflächenbehandlung sorgfältig durchgeführt werden müssen.
2.4 Hochleistungs-Technische Kunststoffe
PEEK ist ein hochwertiger Hochleistungs-Thermoplast mit hervorragender mechanischer Festigkeit, chemischer Beständigkeit und Hochtemperaturbeständigkeit. CNC-gefräste PEEK-Teile kommen in medizinischen Geräten, Luft- und Raumfahrttechnik sowie in industriellen Systemen zum Einsatz, bei denen Zuverlässigkeit unter extremen Bedingungen von entscheidender Bedeutung ist.
PTFE weist einen der niedrigsten Reibungskoeffizienten und die breiteste chemische Beständigkeit aller Polymere auf, was es für Dichtungen, Ventilsitze und chemisch beanspruchte Bauteile unverzichtbar macht. Seine geringe Steifigkeit und seine Neigung zum Kriechen unter Belastung erschweren jedoch die Bearbeitung und die Maßhaltigkeit.
| Material | Wichtige Eigenschaften | Typische Komponenten | Größte Herausforderung bei der spanenden Bearbeitung |
|---|---|---|---|
| ABS | Gute Schlagfestigkeit, mäßige Steifigkeit | Gehäuse, Halterungen, Prototypen | Wärmeentwicklung, Gratbildung |
| POM (Acetal) | Geringe Reibung, gute Formstabilität | Zahnräder, Buchsen, Präzisionsteile | Regelung der Wärmeausdehnung |
| Nylon (PA) | Hohe Zähigkeit, gute Verschleißfestigkeit | Rollen, Führungskomponenten | Feuchtigkeitsaufnahme, Maßänderung |
| Acryl (PMMA) | Hervorragende optische Klarheit | Fenster, Displayabdeckungen | Abplatzungen, Kantenrisse |
| Polycarbonat | Hohe Schlagfestigkeit, transparent | Maschinenschutzvorrichtungen, Schutzgehäuse | Spannungsrisse, Oberflächenkratzer |
| PEEK | Hohe Festigkeit, Hitze- und Chemikalienbeständigkeit | Komponenten für die Medizin, Luft- und Raumfahrt sowie die Industrie | Höhere Materialkosten, Prozesssteuerung |
| PTFE | Extrem geringe Reibung, breite chemische Beständigkeit | Dichtungen, Ventilsitze, Laufbuchsen | Kriechen, Verformung unter Belastung |
3. Zentrale Bearbeitungsverfahren und Qualitätskontrolle
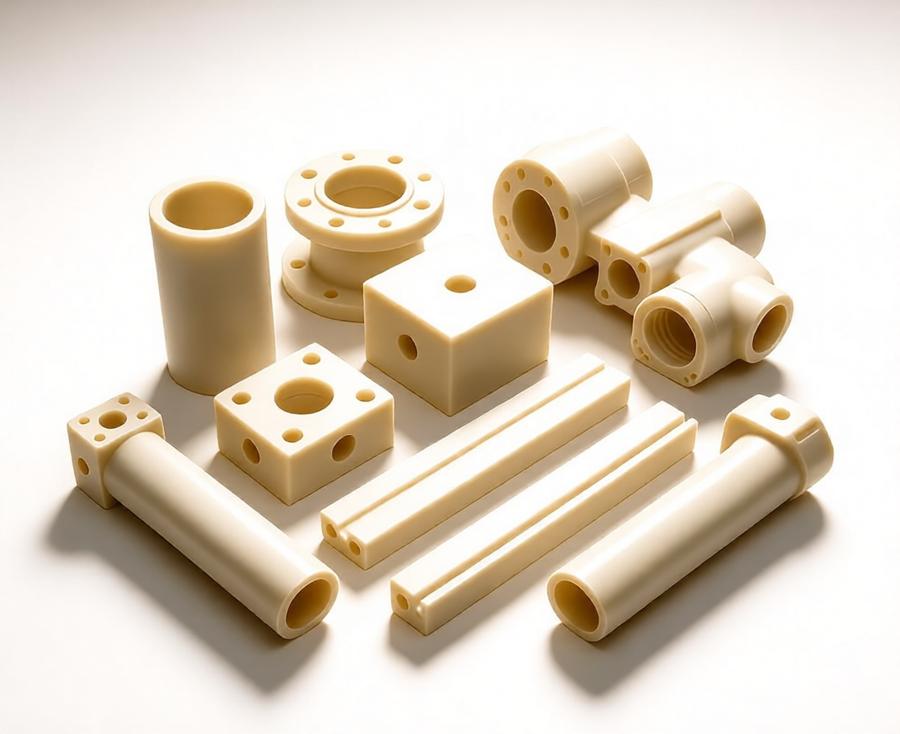
Einfach ausgedrückt werden Kunststoffteile in erster Linie durch drei zentrale CNC-Bearbeitungsverfahren hergestellt: Fräsen, Drehen und Bohren. Jeder Prozess erfordert spezifische Werkzeuggeometrien, Schnittparameter und Spannvorrichtungen, um eine gleichbleibende Qualität zu gewährleisten.
3.1 CNC-Fräsen von Kunststoffbauteilen
Mit der 3-Achsen-CNC-Fräsbearbeitung lassen sich die meisten Gehäuse, Halterungen, Platten und konturierten Teile bearbeiten. Bei abgewinkelten Merkmalen, gekrümmten Oberflächen und mehrseitigen Teilen reduziert die 4- oder 5-Achsen-Bearbeitung die Rüstzeiten und verbessert die Positionsgenauigkeit über alle Merkmale hinweg.
Scharfe Schneidwerkzeuge mit großem Spanwinkel reduzieren die Schnittkräfte und die Reibungswärme. Ebenso wichtig ist eine ordnungsgemäße Spanabfuhr, da festsitzende Späne das Werkstück erneut erwärmen und zu Oberflächenschmelzungen oder Maßabweichungen führen können.
3.2 CNC-Drehen von Rotationsteilen
Beim CNC-Drehen werden zylindrische Bauteile wie Buchsen, Hülsen, Distanzstücke und Gewindeteile hergestellt. POM eignet sich dank seines stabilen Zerspanungsverhaltens und seiner vorhersehbaren Maßhaltigkeit besonders gut zum Drehen. Auch PEEK, Nylon und PTFE lassen sich effektiv drehen, erfordern jedoch jeweils maßgeschneiderte Vorschubgeschwindigkeiten und Werkzeuggeometrien.
3.3 Bohren und Bohrlochbearbeitung
Beim Bohren werden erste Löcher geschaffen, die wir anschließend durch Aufreiben oder Ausbohren bearbeiten können, um eine höhere Präzision und eine bessere Oberflächengüte zu erzielen. Bei tiefen Löchern ist der Spanabtransport entscheidend – angesammelte Späne erzeugen übermäßige Wärme und können die Lochwände beschädigen oder Werkzeuge zerbrechen.
3.4 Wesentliche Faktoren der Prozesssteuerung
- Werkzeugauswahl: Scharfe Hartmetallwerkzeuge mit polierten Nuten verringern die Reibung und sorgen für sauberere Schnitte
- Schnittparameter: Eine ausgewogene Spindeldrehzahl und Vorschubgeschwindigkeit sorgen für eine gleichbleibende Spanbelastung und verhindern eine Überhitzung
- Kühlstrategie: Druckluft ist das Standardverfahren für die Spanabfuhr und die Temperaturregelung; bei flüssigen Kühlmitteln muss die Materialverträglichkeit überprüft werden.
- Konstruktion der Spannvorrichtung: Eine gleichmäßige Verteilung des Spanndrucks und eine stützende Unterlage verhindern Verformungen durch die Spannung, insbesondere bei dünnwandigen Teilen
4. Typische Anwendungen und Anwendungsbeispiele aus der Industrie
Branchenübergreifend kommen CNC-gefräste Kunststoffbauteile in einer Vielzahl von Anwendungsfällen zum Einsatz, in denen Leichtbau, elektrische Isolierung, Korrosionsbeständigkeit oder geringe Reibung erforderlich sind.
4.1 Automobilindustrie und industrielle Automatisierung
In der Automobilfertigung werden bearbeitete Kunststoffe für Prototypengehäuse, elektrische Isolatoren, Durchführungen und Montagevorrichtungen verwendet. In der industriellen Automatisierung kommen POM- und Nylon-Bauteile aufgrund ihres geräuscharmen Betriebs und ihrer Verschleißfestigkeit häufig in Fördersystemen, Roboter-Endeffektoren und Linearführungen zum Einsatz.
4.2 Medizin und Luft- und Raumfahrt
Hersteller von Medizinprodukten setzen auf CNC-gefräste PEEK- und biokompatible Polymerteile für Instrumentengehäuse, Laborvorrichtungen und Komponenten für die Fluidhandhabung. In der Luft- und Raumfahrt dienen Präzisionskunststoffteile als Isolierteile, leichte Halterungen und strukturelle Elemente im Innenraum, wo Gewichtsersparnis und Zuverlässigkeit oberste Priorität haben.
4.3 Elektronik und Konsumgüter
Zu den Anwendungen in der Elektronik zählen Isolierplatten, Steckergehäuse, Sensorgehäuse und Montagevorrichtungen. Bei der Entwicklung von Konsumgütern ermöglicht die CNC-Bearbeitung von Kunststoffen eine schnelle Erstellung von Funktionsprototypen und Designiterationen, bevor man sich für den Einsatz von Werkzeugen für die Großserienfertigung entscheidet.
4.4 Chemische Ausrüstung und Schiffsausrüstung
PTFE, PEEK und HDPE sind gängige Werkstoffe für Ventilsitze, Dichtungen, Auskleidungen und korrosionsbeständige Bauteile in der chemischen Verfahrenstechnik und in Schiffsausrüstung. Diese Werkstoffe halten aggressiven Medien und feuchten Umgebungen stand, in denen Metalle einem beschleunigten Verschleiß ausgesetzt wären.
5. Präzisionssteuerung und Lösungen für häufige Fehler
Aus qualitativer Sicht hängt die Genauigkeit des Fertigteils von der Materialstabilität, der Schnitttemperatur, der Werkstückspannung, dem Werkzeugzustand und den Messbedingungen ab. Im Gegensatz zu Metallen reagieren Polymere äußerst empfindlich auf thermische und mechanische Einflüsse, weshalb eine präzise Steuerung einen ganzheitlichen Ansatz erfordert.
5.1 Realistische Erwartungen hinsichtlich der Toleranz
Starre technische Kunststoffe wie POM und PEEK lassen sich mit engeren Toleranzen fertigen als flexible oder feuchtigkeitsempfindliche Werkstoffe. Als allgemeine Richtlinie gilt ±0,05 mm als praktischer Ausgangswert für die meisten präzisen Kunststoffmerkmale. Unter streng kontrollierten Bedingungen können ausgewählte Merkmale ±0,02 mm erreichen, doch sollten solche Grenzwerte stets für das jeweilige Material und die jeweilige Geometrie validiert werden, anstatt sie als universellen Standard anzunehmen.
Die Wärmeausdehnung hat einen messbaren Einfluss auf die Endabmessungen. So kann beispielsweise ein Polymer mit einem linearen Wärmeausdehnungskoeffizienten von 100 × 10⁻⁶/K bei einer Temperaturänderung von 10 °C eine Abmessung von 100 mm um etwa 0,10 mm verschieben. Aus diesem Grund sollten Präzisionsmessungen stets unter stabilen, dokumentierten Umgebungsbedingungen durchgeführt werden.
5.2 Häufige Mängel und Abhilfemaßnahmen
| Problem bei der Bearbeitung | Typische Ursache | Praktische Lösung |
|---|---|---|
| Verlaufene oder unscharfe Kanten | Übermäßige Reibung und Wärmeentwicklung | Schärfere Werkzeuge, optimierte Spanbelastung, verbesserte Luftkühlung |
| Verziehen und Verkrümmung | Abbau von Restspannungen, ungleichmäßiger Materialabtrag | Ausgewogene Bearbeitungsstrategie, Spannungsarmglühen, symmetrische Werkzeugwege |
| Rattergeräusche und Vibrationen | Nicht abgestützte dünne Wände, übermäßiger Werkzeugüberhang | Zusätzliche Abstützung, kürzere Werkzeugbaugruppen, geringere Schnitttiefe |
| Übermäßige Grate | Stumpfe Werkzeuge, falsche Schneidgeometrie, zu geringe Vorschubgeschwindigkeit | Scharfe Werkzeugkanten, optimierter Vorschub pro Zahn, spezieller Entgratungsschritt |
| Spannungsrissbildung | Verformung durch Einspannen, chemische Einwirkung, Eigenspannung | Verbesserte Spannvorrichtungen, geeignete Kühlmittel, Spannungsarmglühen |
6. Entwurfsrichtlinien und Nachbearbeitungsoptionen
Eine gute Konstruktion für die CNC-Bearbeitung von Kunststoffen verringert Verformungen, verbessert den Zugang für die Werkzeuge und vermeidet unnötige Nachbearbeitungsschritte.
6.1 Praktische Empfehlungen zur Auslegung
- Wandstärke: Es ist darauf zu achten, dass die Wand ausreichend steif ist, und lange, nicht abgestützte dünne Abschnitte zu vermeiden, die sich unter den Schneidkräften durchbiegen können.
- Innenradien: Verwenden Sie großzügige Inneneckenradien, die mit Standardwerkzeugdurchmessern kompatibel sind, um die Werkzeugkosten zu senken und die Oberflächengüte zu verbessern
- Tiefe Hohlräume: Vermeiden Sie übermäßig tiefe, enge Hohlräume, die lange Werkzeuge erfordern und das Vibrationsrisiko erhöhen.
- Gewindeelemente: Berücksichtigen Sie die Gewindelänge und wiederholte Montagezyklen; Gewindeeinsätze aus Metall können die Haltbarkeit von häufig befestigten Verbindungen verbessern
- Kritische Toleranzen: Enge Toleranzen sollten nur dort angewendet werden, wo dies aus funktionalen Gründen erforderlich ist, um unnötige Fertigungskosten zu vermeiden.
6.2 Verfügbare Oberflächenbehandlungen nach der Bearbeitung
Nach der Bearbeitung können Kunststoffteile verschiedenen Nachbehandlungen unterzogen werden, um ihr Aussehen, ihre Eigenschaften oder ihre Funktionalität zu verbessern. Vor der Produktion prüfen wir stets die Verträglichkeit mit dem jeweiligen Polymer.
- Schleifen und maschinelles Polieren: Beseitigt Werkzeugspuren und verbessert die Oberflächenglätte; kann bei sorgfältiger Anwendung die optische Klarheit von Acryl und Polycarbonat wiederherstellen
- Perlstrahlen: Erzeugt eine gleichmäßige, matte Oberfläche auf geeigneten Materialien; bei weicheren oder spröden Werkstoffen führen wir Vorabtests durch, um Oberflächenbeschädigungen zu vermeiden
- Spannungsarmglühen: Reduziert innere Eigenspannungen und verbessert die langfristige Maßhaltigkeit; besonders geeignet für Präzisionsbauteile aus POM und PEEK
- Lasermarkierung: Fügt bei korrekter Parametrierung dauerhafte Bauteilkennzeichnungen, Logos oder Maßstabsmarkierungen mit minimaler thermischer Belastung hinzu
- Beschichtung und Metallisierung: Tragen Sie dekorative oder funktionale Deckschichten auf; eine ordnungsgemäße Oberflächenvorbereitung ist für eine gute Haftung unerlässlich
7. Verfahrensvergleich: CNC-Bearbeitung vs. Spritzguss vs. 3D-Druck
Jedes Fertigungsverfahren hat seine eigenen Stärken, und die beste Wahl hängt von der Stückzahl, der Geometrie, den Materialanforderungen und der Vorlaufzeit ab.
| Herstellungsprozess | Am besten geeignet für | Wesentlicher Vorteil | Hauptbeschränkung |
|---|---|---|---|
| CNC-Kunststoff-Bearbeitung | Funktionsprototypen, Sonderanfertigungen, kleine bis mittlere Stückzahlen | Keine Werkzeugkosten, große Materialauswahl, hohe Präzision | Höhere Stückkosten bei sehr hohen Stückzahlen, gewisse geometrische Einschränkungen |
| Spritzgießen | Serienfertigung in großen Stückzahlen | Niedrige Stückkosten bei großem Produktionsvolumen, einheitliches Erscheinungsbild | Hohe Vorabinvestitionen in Werkzeuge und lange Vorlaufzeiten |
| 3D-Druck | Komplexe Geometrien, Konzeptprototypen, sehr geringe Stückzahlen | Größte Gestaltungsfreiheit, schnellste Lieferzeiten bei einfachen Bauteilen | Begrenzte Materialauswahl, geringere Maßgenauigkeit, schlechtere Schichteigenschaften |
Im Allgemeinen ist die CNC-Bearbeitung die beste Wahl, wenn Sie robuste technische Polymerwerkstoffe, präzise mechanische Schnittstellen und Produktionsmengen benötigen, die den Einsatz von Spritzgusswerkzeugen nicht rechtfertigen.
Schlussfolgerung
Alles in allem ist die CNC-Kunststoffbearbeitung ein vielseitiges und zuverlässiges Fertigungsverfahren zur Herstellung maßgeschneiderter Präzisionsbauteile aus einem breiten Spektrum an technischen Kunststoffen. Der Erfolg hängt davon ab, das richtige Material für die jeweilige Anwendung auszuwählen, optimierte Werkzeuge und Prozessparameter einzusetzen sowie die Wärmeentwicklung, die Spannvorrichtungen und die Messbedingungen während des gesamten Produktionsprozesses zu kontrollieren.
Bei PartsMastery bieten wir umfassende CNC-Bearbeitungsdienstleistungen für maßgeschneiderte technische Kunststoffteile an, einschließlich Materialberatung, DFM-Prüfung, Präzisionsbearbeitung, Oberflächenveredelung und Maßprüfung. Wir begleiten Projekte von der frühen Prototypenentwicklung bis hin zur Kleinserien- und Mittelserienfertigung und unterstützen unsere Kunden dabei, hochwertige Kunststoffkomponenten effizient und zuverlässig auf den Markt zu bringen.