



Ölventilkörper sind zentrale, drucktragende Komponenten in Öl- und Gasförder- und -steuerungssystemen, und ihre Fertigungsqualität bestimmt unmittelbar die Sicherheit und Dichtungsleistung des Pipelinebetriebs. In der Branche herrscht häufig das Missverständnis, dass Maßgenauigkeit Vorrang vor der Rohteilvorbereitung und der Prozesssteuerung habe. Tatsächlich werden qualifizierte Ventilkörper nicht einfach durch CNC-Zerspanung geformt. Sie erfordern eine lückenlose Prozesskette, die Rohteilumformung, Präzisionsbearbeitung, zerstörungsfreie Prüfung und Druckprüfung umfasst, um die Anforderungen an eine langfristige Lebensdauer unter rauen Bedingungen wie hohem Druck und starker Korrosion zu erfüllen.
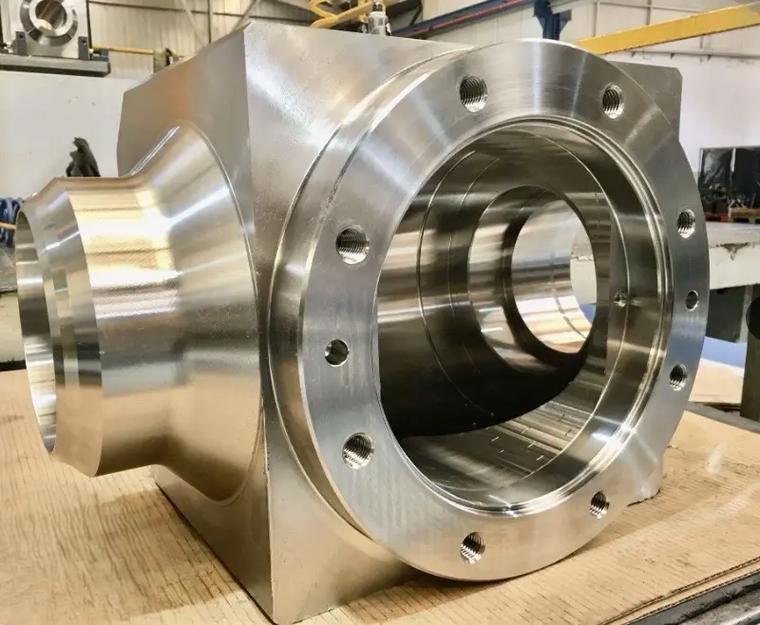
Kernprozesslogik bei der Herstellung von Ölventilgehäusen
1. Die Umformung von Rohlingen als Grundlage für die Tragfähigkeit
Die Leistungsfähigkeit von Hochdruck-Ölventilkörpern hängt in erster Linie von der Qualität der Rohteilformung ab und nicht von den nachfolgenden Zerspanungsvorgängen. Je nach Druckstufe, konstruktiver Komplexität und geltenden Normen werden Ventilkörper-Rohteile hauptsächlich in zwei Fertigungsverfahren unterteilt: Schmieden und Gießen.
Geschmiedete Ventilkörper verfeinern durch Schmiedeverfahren die Metallkörnung und verbessern so die Materialdichte sowie die mechanischen Eigenschaften insgesamt. Sie eignen sich für raue Betriebsbedingungen mit hohem Druck und hohen Stoßbelastungen und sind die erste Wahl für Hochdruckventile an Bohrlochköpfen und Sammelleitungen. Gegossene Ventilkörper ermöglichen die einstückige Herstellung komplexer Strömungskanäle, speziell geformter Hohlräume und integrierter Strukturen, wodurch sich der Bearbeitungsaufwand und der Materialverlust bei komplexen inneren Geometrien erheblich reduzieren lassen. Sie eignen sich für Anwendungen mit mittlerem und niedrigem Druck sowie für Ventile mit großem Durchmesser und Mehrfachströmung.
Vor Beginn des Bearbeitungsprozesses müssen alle Rohlinge einer Überprüfung der Werkstoffgüte, einer Stichprobenprüfung der geometrischen Maße sowie einer Prüfung der Oberflächenqualität unterzogen werden. Bei besonderen Druckstufen sind zudem zusätzliche zerstörungsfreie Prüfungen bereits im Rohlingstadium erforderlich, um das Risiko innerer Fehler bereits im Ansatz auszuschließen.
2. Bei der CNC-Bearbeitung liegt der Schwerpunkt auf drucktragenden und abdichtenden Schlüsselkonstruktionen
Auf der Grundlage qualifizierter Rohlinge sorgt die präzise CNC-Bearbeitung für die Realisierung der kritischen Maße und funktionalen Strukturen des Ventilkörpers. Zu den wichtigsten Bearbeitungsobjekten zählen Flanschanschlussflächen, Ventilkammern, Bolzenlochpositionen, Dichtnuten und Ventilsitz-Passflächen.
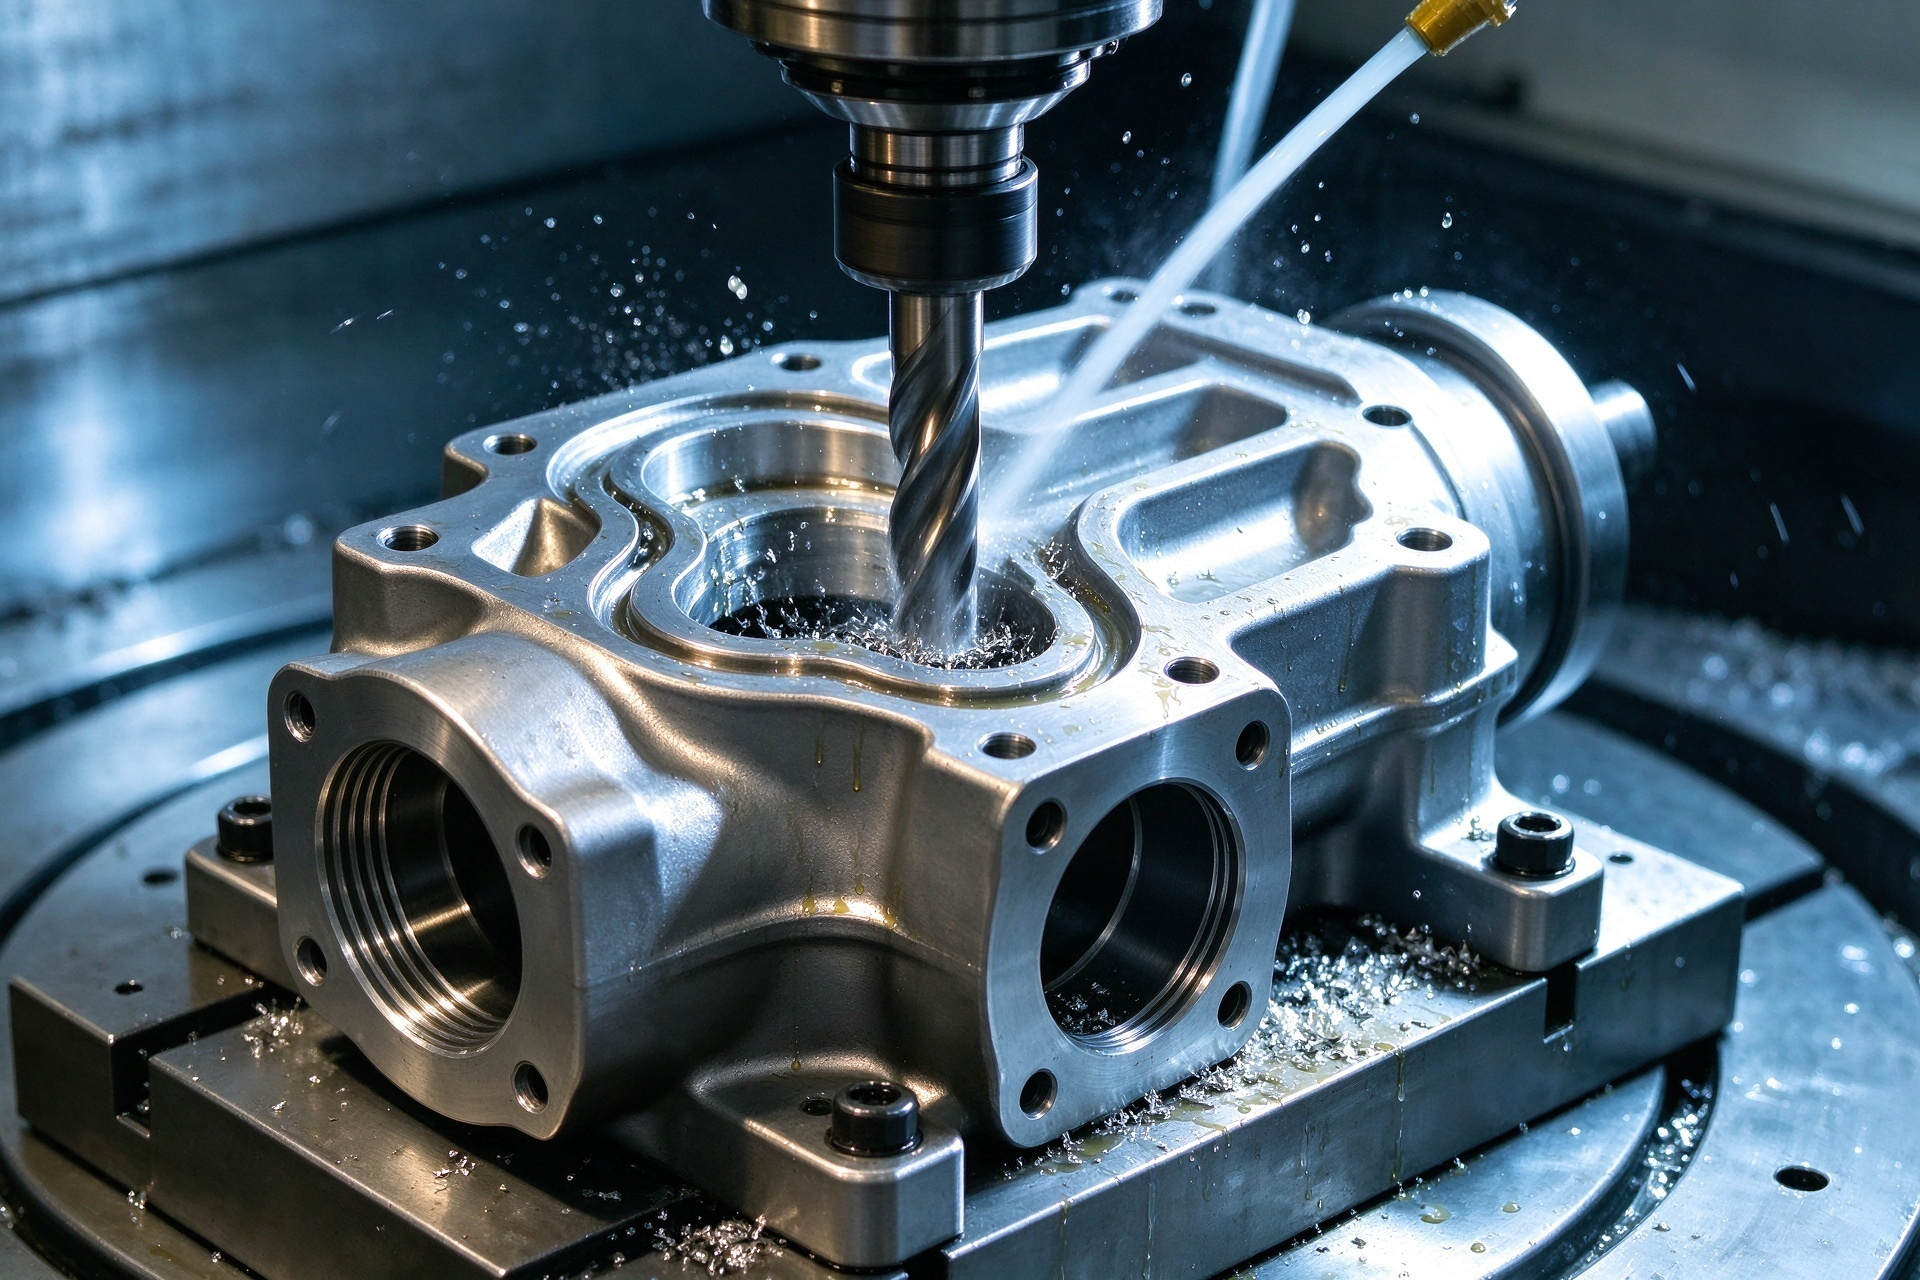
Der Bearbeitungsprozess ist in die Phasen Schruppen, Vorschlichten und Schlichten zu gliedern, wobei der Schwerpunkt auf der Begrenzung der Schnittverformung in dünnwandigen Bereichen, der gleichmäßigen Verteilung des Bearbeitungsaufmaßes und der Maßtoleranz kritischer Oberflächen liegt. Eine stabile Bearbeitungsgenauigkeit bildet die geometrische Grundlage für die anschließende Montage des Ventilkörpers, die Anpassung der Dichtungen und die Druckprüfung.
3. Material- und Prüfsysteme erfordern eine Vorausplanung
Zu den gängigen Werkstoffen für Ölventilkörper zählen Kohlenstoffstahl, legierter Stahl, Edelstahl und spezielle korrosionsbeständige Legierungen. Die Werkstoffauswahl muss auf die Eigenschaften des Mediums, die Betriebstemperatur, den Nenndruck und die Lebensdauer abgestimmt sein. Eine umfassende Fertigungslösung für Ventilkörper muss die Rohteilvorbereitung, die mechanische Bearbeitung und die Qualitätsprüfung als kontinuierlichen Prozess und nicht als separate, voneinander unabhängige Vorgänge planen.
| Ventilkörpertyp | Empfohlene Fertigungslösung | Zentrale Kontrollpunkte |
|---|---|---|
| Hochdruck-Betriebsventile | Schmiedeteil + Präzisions-CNC-Bearbeitung | Korngröße des Rohmaterials, mechanische Eigenschaften des Werkstoffs, kritische Maßtoleranz |
| Ventile mit komplexem Strömungsweg | Gussrohling + Präzisions-CNC-Bearbeitung | Innere Festigkeit des Gussteils, Glätte der Strömungskanäle, geometrische Toleranz |
| Hochpräzise Anschlussventile | Präzisions-CNC-Fräsen/Drehen | Ebenheit des Flansches, Positioniergenauigkeit der Bohrungen, Passungstoleranz |
| Ventile mit Dichtungsaufbau | Präzisionsbearbeitung + Oberflächenhärtung | Rauheit der Dichtnut, Passfläche des Ventilsitzes, Oberflächenhärte |
| Prüfung der Lieferung des Endprodukts | ZfP + hydrostatische Prüfung/Dichtheitsprüfung | Innere Mängel, Unversehrtheit der Druckhülle, Undichtigkeiten an Dichtungen |
Wie die CNC-Bearbeitung für gleichbleibende Qualität in der Serienfertigung sorgt
1. Qualifizierte Rohlinge als Ausgangspunkt für die Bearbeitung
Drucktragende Ventilkörper lassen sich nicht einfach mit “aufwendig bearbeiteten Metallblöcken” gleichsetzen. Das direkte Zerspanen aus Stangenmaterial kann die mechanischen Leistungsanforderungen von Hochdruckbetriebsbedingungen nicht erfüllen. Vor der eigentlichen Bearbeitung sind drei Vorabprüfungen erforderlich: Überprüfung der Übereinstimmung von Werkstoffsorte, Wärmebehandlungszustand und Werkstoffzertifikaten; Nachmessung der Abmessungen der Rohlinge und der Bearbeitungszugaben zur Festlegung der Spann- und Bearbeitungsbezugspunkte; Planung angemessener Bearbeitungsverfahren und der Verteilung der Bearbeitungszugaben für wichtige drucktragende Bereiche.
Dieser Fertigungsablauf – “zuerst das Formen des Rohlings, dann die Präzisionsbearbeitung” – entspricht der Fertigungslogik bei druckführenden Ventilen.
2. Eine stabile Prozesssteuerung verringert die Maßabweichungen zwischen den einzelnen Chargen
Nach dem Übergang in die CNC-Bearbeitung erfordern wichtige Maße wie Bohrungsdurchmesser, Lochabstand, Flanschebenheit und Koaxialität der Ventilsitze eine strenge Prozesskontrolle. Standardisierte Bearbeitungsverfahren, optimierte Schnittparameter, Erststückprüfung und Stichprobenkontrollen während des Fertigungsprozesses können Maßschwankungen zwischen den Chargen wirksam reduzieren.
Bei strukturell komplexen Ventilkörpern müssen zudem die Spannungsverformung der Spannvorrichtungen und der dynamische Ausgleich des Werkzeugverschleißes berücksichtigt werden. Durch die kontinuierliche Optimierung der Prozessdaten lässt sich die Nacharbeitsquote pro Charge senken und der Arbeitsaufwand für die Montageanpassung vor Ort minimieren.
3. Die zerstörungsfreie Prüfung kann nicht durch eine Maßprüfung ersetzt werden
Ventilkörper sind drucktragende Bauteile. Maßprüfungen wie Koordinatenmessungen oder Messungen mit Messschiebern allein reichen nicht aus, um mögliche innere Fehler wie Porosität, Risse und Einschlüsse zu erkennen. Je nach Werkstoffart und Produktnormen sind entsprechende zerstörungsfreie Prüfverfahren auszuwählen:
- Magnetpulverprüfung (MPT): Anwendbar bei ferromagnetischen Werkstoffen, zum Nachweis von Oberflächen- und oberflächennahen Rissen, Einschlüssen und anderen Fehlern;
- Ultraschallprüfung (UT): Hohe Eindringtiefe, dient zur Erkennung innerer Volumenfehler und Delaminationen;
- Eindringprüfung (PT) und Durchstrahlungsprüfung (RT): Ergänzende Prüfungen gemäß spezifischen Produktnormen und Kundenanforderungen.
Prüfverfahren und Abnahmekriterien müssen streng den Produktkonstruktionsnormen und den Branchenspezifikationen entsprechen.
Umfassendes Qualitätsprüfsystem für fertige Ventilkörper
1. Die hydrostatische Prüfung bestätigt die Dichtheit der Druckbehälter
Die hydrostatische Festigkeitsprüfung ist der zentrale Prüfpunkt für Ölventilkörper vor der Auslieferung und dient dazu, die strukturelle Integrität und die Druckfestigkeit der Druckhülle des Ventilkörpers zu überprüfen. Bei der Prüfung sind die Parameter auf der Grundlage der entsprechenden Normen und Auftragsanforderungen festzulegen, wobei Prüfdruck, Prüfmedium, Druckhaltezeit und Abnahmekriterien zu definieren sind; außerdem ist der Ventilkörper während des gesamten Prozesses auf Undichtigkeiten, plastische Verformungen oder ungewöhnliche Geräusche zu überwachen.
Durch hydrostatische Prüfungen lassen sich die Angemessenheit der Konstruktion und die Fertigungsqualität von Ventilkörpern wirksam überprüfen; sie bilden die grundlegende Garantie für den sicheren Betrieb von Druckventilen.
2. Spezielle Überprüfung der Dichtheit und der Absperrleistung
Eine hohe Bearbeitungsgenauigkeit des Ventilkörpers bedeutet nicht, dass das montierte Ventil eine qualifizierte Dichtleistung aufweist. Nach Abschluss der Ventilmontage sind gemäß den Normen mehrere Leistungsprüfungen durchzuführen: Die Niederdruck-Dichtheitsprüfung überprüft die Passgenauigkeit der Dichtflächen unter Niederdruckbedingungen; die Hochdruck-Dichtheitsprüfung bewertet die Dichtungszuverlässigkeit unter Nennbetriebsdruck; die Gegendruckprüfung überprüft die Rückdichtungsfähigkeit von Ventilen mit Gegendruckkonstruktion; die Leckageratenprüfung ermittelt quantitativ den Leckagegrad von Dichtungspaaren gemäß den Normen.
Die Prüfpunkte für verschiedene Ventiltypen müssen den entsprechenden Produktnormen und den technischen Anforderungen des Kunden entsprechen.
3. Rückverfolgbarkeit von Qualitätsdokumenten über die gesamte Lieferkette hinweg
Bei der Beschaffung von Ventilkörpern für Öl- und Gasprojekte ist die Rückverfolgbarkeit der Qualität ebenso wichtig wie die Produktleistung selbst. Ein vollständiges Qualitätsdokumentationspaket umfasst in der Regel: Rohstoffzertifikate und Berichte zur Wärmebehandlung; Protokolle der Eingangskontrolle von Rohlingen; Berichte über die Prüfung der wichtigsten Maße sowie Angaben zu den geometrischen Toleranzen; Berichte über zerstörungsfreie Prüfungen (einschließlich Prüfpositionen, Normen und Ergebnisse); Originalprotokolle von hydrostatischen Prüfungen und Dichtheitsprüfungen.
Ein umfassendes System zur Rückverfolgbarkeit der Qualität hilft den Betreibern dabei, den Fertigungsstatus der Ventilkörper über den gesamten Prozess hinweg zu überprüfen, und bildet die Grundlage für den späteren Betrieb, die Wartung und die Bewertung der Lebensdauer.
Auswahlkriterien für Lieferanten von hochpräzisen Ölventilkörpern
1. Synergieeffekte zwischen Rohteil- und CNC-Bearbeitung
Bei der Bewertung eines Lieferanten für Ventilkörper sollte nicht allein die Anzahl der CNC-Werkzeugmaschinen als Grundlage dienen. Entscheidend ist vielmehr dessen Fähigkeit, die Vorbereitung der Rohlinge und die Bearbeitungsprozesse aufeinander abzustimmen. Ein qualifizierter Lieferant sollte mit den Eigenschaften der Bearbeitungszugaben, der Logik bei der Auswahl der Bezugspunkte und den Spannvorrichtungen verschiedener Rohlinge wie Guss- und Schmiedeteile vertraut sein und in der Lage sein, entsprechend der Ventilkörperkonstruktion den optimalen Bearbeitungsablauf zu erstellen.
Bei F&E-Prototypen und kundenspezifischen Sonderanfertigungen kann die schnelle CNC-Bearbeitung aus massiven Stangen als Methode zur Konstruktionsüberprüfung eingesetzt werden; es sollte jedoch klargestellt werden, dass dies nicht mit dem Serienfertigungsverfahren für Hochdruckventilkörper gleichzusetzen ist.
2. Qualifikationen für Inspektionen und Prüfungen
Die Lieferanten müssen klare Grenzen für ihre Prüfkapazitäten festlegen, die Punkte für die interne Selbstprüfung und die von Dritten durchgeführten autorisierten Prüfungen klar definieren und auf Anfrage entsprechende Berichte vorlegen. Wichtige zu prüfende Punkte bei der Auswahl: ob zerstörungsfreie Prüfverfahren wie Magnetpulver-, Ultraschall-, Eindring- und Röntgenprüfungen die Produktanforderungen abdecken und ob das Prüfpersonal qualifiziert ist; ob die Durchführungsstandards und Abnahmebedingungen für hydrostatische Prüfungen und Dichtheitsprüfungen den Branchenspezifikationen entsprechen; ob Material-, Maß-, Prüf- und Testdaten vollständig rückverfolgbar sind.
3. Fähigkeit zur Koordination der gesamten Produktionsabläufe
Ein idealer Lieferant von Ventilkörpern sollte Fertigungsdienstleistungen über die gesamte Wertschöpfungskette hinweg anbieten, die alle Schritte von der individuellen Anpassung der Rohlinge über die Präzisionsbearbeitung, Oberflächenbehandlung, Qualitätsprüfung und Leistungsprüfung bis hin zur Bereitstellung der Dokumentation abdecken, und in der Lage sein, entsprechend der Bauart, dem Werkstoff und der Druckstufe passende Prozesslösungen anzubieten.
Integrierte Dienstleistungen, die den gesamten Prozess abdecken, können die Kosten und Risiken der Kommunikation zwischen mehreren Lieferanten senken und die Effizienz der Projektabwicklung sowie die Qualitätsstabilität insgesamt erheblich verbessern.
Die Fertigung von Hochdruck-Ölventilkörpern ist ein systematischer technischer Prozess, der die Materialumformung, die Präzisionsbearbeitung und die Qualitätsprüfung umfasst. Unzureichende Kontrollen in einem beliebigen Schritt können versteckte Risiken für die Betriebssicherheit mit sich bringen. Nur durch die Einrichtung eines lückenlosen Kontrollsystems vom Rohling bis zum fertigen Produkt können wir kontinuierlich hochwertige Ventilkörper produzieren, die den rauen Betriebsbedingungen der Öl- und Gasindustrie gerecht werden.
PartsMastery ist auf die hochpräzise CNC-Bearbeitung von Ventilkörpern für die Öl- und Gasindustrie spezialisiert. Wir verfügen über synergetische Ressourcen für Schmiede- und Gussrohlinge, Kapazitäten für die mehrachsige CNC-Bearbeitung sowie ein umfassendes Prüf- und Testsystem und unterstützen damit die Prototypenentwicklung, die kundenspezifische Fertigung in Kleinserien sowie die groß angelegte Serienproduktion. Wir bieten maßgeschneiderte Bearbeitungslösungen auf der Grundlage von Produktzeichnungen, Druckstufen, Ventiltypen und Projektspezifikationen und koordinieren den gesamten Prozess von der Bearbeitung über die Prüfung bis hin zur Auslieferung über ein einheitliches Projektmanagementsystem. So helfen wir unseren Kunden, die Kosten für das Lieferkettenmanagement zu senken und die Stabilität der Produktqualität zu verbessern.