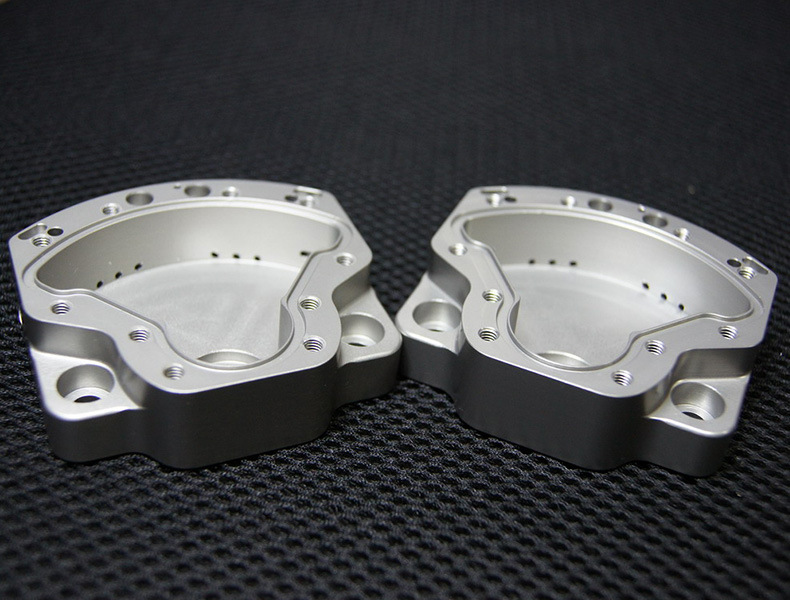
Bei der CNC-Bearbeitung ist die Materialhärte weit mehr als nur eine einfache Einstufung als “weich” oder “hart” – sie bestimmt unmittelbar den Zerspanungsmechanismus, die Standzeit der Werkzeuge, den Parameterbereich und die Genauigkeit des fertigen Bauteils. Zwar lassen sich Aluminium, Kupfer und Messing ebenso wie gehärteter Stahl und Nickelbasislegierungen durch Drehen, Fräsen und Bohren bearbeiten, doch unterscheiden sich die beiden Materialgruppen grundlegend hinsichtlich der Schnittkräfte, Schnitttemperaturen, Spanmorphologie und des Werkzeugverschleißverhaltens. Das Verständnis dieser Unterschiede ist die Voraussetzung für die Entwicklung solider Bearbeitungspläne, die Kontrolle der Werkzeugkosten und die Gewährleistung der Konsistenz von Charge zu Charge.
Dieser Leitfaden geht von den Maßstäben der Werkstoffklassifizierung aus und untersucht systematisch wichtige Phasen wie Zerspanungsmechanik, Werkzeugauswahl, Parametereinstellung, Späneabfuhr, Kühlung und Qualitätskontrolle. Er liefert zudem quantifizierte Vergleichsdaten, die Ingenieure direkt bei der Prozessüberprüfung anwenden können.
1. Werkstoffklassifizierung und Härte-Richtwerte
Definition und typische Legierungen von Weichmetallen
Unter „Weichmetallen“ versteht man im Allgemeinen Nichteisenmetalle und Legierungen mit einer Brinell-Härte unter etwa 250 HBW und einer Zugfestigkeit unter 600 MPa. Diese Werkstoffe weisen gemeinsame Eigenschaften auf: hohe Duktilität, niedrige Streckgrenze und hohe Wärmeleitfähigkeit. Typische Vertreter sind:
Aluminium-Legierungen: 6061-T6 (~95 HBW), 7075-T6 (~150 HBW), mit einer Wärmeleitfähigkeit von 150–200 W/(m·K). Sie gehören zu den gängigsten Werkstoffen für Strukturbauteile in der Luft- und Raumfahrt sowie in der Unterhaltungselektronik.
Kupfer und Kupferlegierungen: Reines Kupfer (~40 HBW), Messing C36000 (~80 HBW), Bronze. Diese Werkstoffe weisen eine hervorragende thermische und elektrische Leitfähigkeit auf, neigen jedoch dazu, zu verkleben und Ablagerungen an den Schneidkanten (BUE) zu bilden.
Magnesiumlegierungen: AZ31B (~50 HBW) mit einer Dichte von nur 1,74 g/cm³. Die Schnittgeschwindigkeiten können extrem hoch sein, doch die entflammbaren Späne erfordern besondere Sicherheitsvorkehrungen.
Definition und typische Legierungen von Hartmetallen
Unter Hartmetallen versteht man im Allgemeinen Eisenlegierungen und Hochtemperaturlegierungen mit einer Brinell-Härte von über 300 HBW (bzw. über HRC 30). Diese Werkstoffe zeichnen sich durch eine hohe Streckgrenze, eine starke Kaltverfestigungsneigung und eine geringe Wärmeleitfähigkeit aus. Beim Zerspanen ist das Werkzeug extremen mechanischen und thermischen Belastungen ausgesetzt. Typische Vertreter sind:
Gehärtete Stähle: Werkzeugstahl H13 (48–52 HRC), Werkzeugstahl S7, aufkohlen und abgehärteter AISI 4140 (50–55 HRC). Diese Werkstoffe werden von Herstellern üblicherweise für Stanzwerkzeuge, Formen und verschleißfeste Bauteile verwendet.
Rostfreie Stähle und ausscheidungsgehärtete Stähle: 17-4PH H900 (~40 HRC), Edelstahl 316L (Kaltverfestigung auf ~250 HBW). Diese Werkstoffe neigen dazu, zu kleben, und weisen eine starke Kaltverfestigung auf.
Superlegierungen auf Nickelbasis: Inconel 718 (~35 HRC, durch Kaltverformung auf ~45 HRC), Hastelloy. Die Wärmeleitfähigkeit beträgt nur 10–25 W/(m·K), sodass sich die Schnittwärme an der Schneidkante konzentriert.
Titan-Legierungen: Ti-6Al-4V (~30 HRC). Ein niedriger Elastizitätsmodul führt zu Rückfederung, und eine hohe chemische Reaktivität löst Diffusionsverschleiß mit den Werkzeugwerkstoffen aus.
2. Grundlegende Unterschiede in der Schnittmechanik
Die Unterschiede beim Zerspanen von weichen und harten Metallen sind auf das Verformungsverhalten in der Scherzone und die Art der Spanbildung zurückzuführen. Sobald Ingenieure diese Zusammenhänge verstanden haben, können sie erklären, warum Werkzeugwinkel, Parameter und Kühlstrategien so stark voneinander abweichen.
Scherwinkel und Schnittkräfte
Weiche Metalle weisen eine geringe Streckgrenze auf, sodass der Scherwinkel in der Regel groß ist (40°–55°), die Dicke des ungeschnittenen Spans gering bleibt und die Hauptschneidkraft gering ist. Bei 6061-Aluminium beispielsweise erreicht die spezifische Schnittkraft etwa 70–100 N/mm² – nur ein Drittel bis die Hälfte des Wertes von Stahl mit mittlerem Kohlenstoffgehalt. Folglich können bei der Bearbeitung weicher Metalle große Schnitttiefen und hohe Vorschubgeschwindigkeiten eingesetzt werden, wodurch extrem hohe Materialabtragsraten erzielt werden.
Im Gegensatz dazu weisen harte Metalle einen kleinen Scherwinkel (15°–30°), eine dicke, ungeschnittene Spanschicht sowie deutlich höhere Haupt- und Radialschneidkräfte auf. Die spezifische Schnittkraft bei gehärtetem Stahl kann 250–400 N/mm² erreichen, bei Inconel 718 sogar über 450 N/mm². Hohe Radialkräfte führen zu Werkzeugauslenkung, Werkstückrückfederung und Vibrationen. Daher ist die Bearbeitung von Hartmetallen nach wie vor äußerst empfindlich hinsichtlich der Maschinensteifigkeit und der Kontrolle des Werkzeugüberhangs.
Chipmorphologie und Chipentleerung
Weiche Metalle erzeugen in der Regel durchgehende, lange Spiral- oder Bandspäne. Wenn der Bediener diese Späne nicht umgehend bricht, können sie sich um das Werkzeug und das Werkstück wickeln, die bearbeiteten Oberflächen zerkratzen und sogar Sicherheitsrisiken verursachen. Daher konzentriert sich die Nutgestaltung von Schneidwerkzeugen für weiche Metalle auf das “Aufrollen und Brechen der Späne”, während Hochdruckkühlmittel die Späne aus der Schnittzone spült.
Harte Metalle hingegen erzeugen meist kurze, fragmentierte Späne vom Typ C oder bogenförmige Späne. Dies geschieht, weil hochharte Werkstoffe in der Scherzone einer starken plastischen Verformung und adiabatischen Scherung unterliegen, wodurch die Späne auf natürliche Weise brechen. Die Herausforderung beim Spanabtransport bei der Hartmetallbearbeitung liegt nicht im Spananhaften – vielmehr geht es darum, dass hochtemperaturhaltige Späne die Schneidkante und die bearbeitete Oberfläche verbrennen. Folglich müssen Werkzeugbeschichtungen und Kühlmittel die Wärme isolieren und ableiten.
Schnitttemperatur und thermische Belastung
Weiche Metalle weisen eine hohe Wärmeleitfähigkeit auf, sodass der Großteil der Schnittwärme über die Späne und das Werkstück abgeleitet wird und die Temperatur an der Schneide relativ niedrig bleibt (in der Regel unter 300 °C). Bei hohen Schnittgeschwindigkeiten steigt jedoch die chemische Reaktivität von Aluminium und Kupfer, wodurch sie zu Anhaftungen und Diffusion mit Hartmetallwerkzeugen neigen, was zur Bildung eines Aufbaukamms (BUE) führt.
Bei Hartmetallen ist die Situation umgekehrt. Aufgrund der geringen Wärmeleitfähigkeit kann die Schnittwärme nicht schnell über das Werkstück abgeleitet werden, sodass sich eine große Wärmemenge in der Nähe der Schneidkante konzentriert (mit Temperaturen von 800–1200 °C). Hohe Temperaturen beschleunigen die Erweichung durch Phasenumwandlung und das Versagen der Beschichtung des Werkzeugmaterials. Daher muss bei der Bearbeitung von Hartmetallen auf Werkzeugmaterialien mit guter Warmhärte – wie ultrafeinkörniges Hartmetall, CBN und Keramik – sowie auf hochtemperaturbeständige Beschichtungen wie TiAlN und AlTiN zurückgegriffen werden, um den thermischen Belastungen standzuhalten.
3. Vergleich der Strategien zur Werkzeugauswahl
Die Werkzeugauswahl ist der deutlichste Ausdruck der Unterschiede zwischen der Bearbeitung von Weich- und Hartmetallen. Die beiden Kategorien bewegen sich hinsichtlich Werkstoff, Geometrie und Beschichtungsstrategie in entgegengesetzte Extreme.
Bei der Bearbeitung weicher Metalle wie Aluminium, Kupfer und Magnesium lautet das zentrale Ziel der Werkzeugauslegung: “Scharfer Schnitt und Verhinderung von Anhaftungen.” Zu den konkreten Strategien gehören:
Werkzeugmaterial: Ingenieure sollten für hochglänzende Oberflächen und eine extrem lange Standzeit vorrangig unbeschichtetes ultrafeinkörniges Hartmetall (wie z. B. die Sorten K10/K20) oder Diamantbeschichtungen (PCD/CVD-Diamant) verwenden. Beschichtungen können die Neigung zur Anhaftung von Aluminium sogar erhöhen.
Geometrie: Hersteller verwenden einen hohen Spanwinkel (15°–25°), einen hohen Freiwinkel (10°–15°) und einen hohen Gewindewinkel (35°–45°), um die Schnittkräfte und die Materialverformung zu verringern. Die Schneidkanten bleiben in der Regel scharf (kein Honen) oder werden mikrogehont (unter 0,02 mm).
Flötenbau: Große Spanräume und polierte Spiralflächen sorgen für einen reibungslosen Abtransport langer Späne und verringern die Reibung zwischen den Spänen und der Spiralwand.
Hartmetalle: zäh, mit negativem Spanwinkel, hitzebeständig
Bei der Bearbeitung von gehärteten Stählen, Nickelbasislegierungen und Titanlegierungen verlagert sich das Hauptziel des Werkzeugbaus auf “die Bewältigung hoher Belastungen und die Widerstandsfähigkeit gegen Verschleiß”. Zu den konkreten Strategien gehören:
Werkzeugmaterial: Die Bediener wählen die Werkzeuge anhand des Härtebereichs aus. Für 30–45 HRC verwenden sie beschichtetes, ultrafeinkörniges Hartmetall. Für 45–55 HRC eignen sich CBN (kubisches Bornitrid) oder Keramikwerkzeuge. Bei Nickelbasislegierungen wird vorrangig Hartmetall mit hohem Kobaltanteil und hoher Zähigkeit oder Keramik eingesetzt.
Geometrie: Hersteller verwenden einen geringen oder negativen Spanwinkel (-5°–+5°), einen geringen Freiwinkel (5°–8°) und einen geringen Gewindewinkel (25°–35°), um die Festigkeit der Schneidkante zu erhöhen. Sie müssen die Schneidkanten schärfen (T-Fläche, 0,05–0,2 mm × 20°–30°) oder abrunden, um ein Ausbrechen der Kanten zu verhindern.
Beschichtungen: Hochtemperaturbeständige Beschichtungen sind nach wie vor unerlässlich. TiAlN/AlTiN eignet sich für das Trockenschneiden und das Fräsen harter Werkstoffe; TiCN eignet sich für Stähle mit mittlerer bis geringer Härte. Diamantbeschichtungen sind aufgrund der Kohlenstoffdiffusion für Eisenwerkstoffe nicht geeignet.
Parameter
Bearbeitung von Weichmetallen
Bearbeitung von Hartmetallen
Werkzeugmaterial
Unbeschichtetes Hartmetall, PCD-Diamant
Beschichtetes Hartmetall, CBN, Keramik
Neigungswinkel
15°–25° (hoch)
-5°–+5° (niedrig/negativ)
Freiwinkel
10°–15°
5°–8°
Spiralwinkel
35°–45°
25°–35°
Randpräparation
Schärfstein oder Mikroschärfstein
T-Land-Honen oder Abrunden
Beschichtung
In der Regel unbeschichtet oder diamantbeschichtet
TiAlN/AlTiN/TiCN obligatorisch
4. Quantifizierter Vergleich der Schnittparameter
Die Einstellungen der Schnittparameter wirken sich direkt auf die Bearbeitungseffizienz, die Standzeit der Werkzeuge und die Oberflächenqualität aus. Die folgenden Angaben stellen branchenübliche Werte dar. Ingenieure müssen die tatsächlichen Anwendungen unter Berücksichtigung der Maschinensteifigkeit, des Werkzeugüberhangs und der Kühlbedingungen anpassen.
Parameter
Aluminium 6061
Messing C36000
Gehärteter Stahl H13 (50 HRC)
Inconel 718
Schnittgeschwindigkeit Vc (m/min)
300–800
200–400
80–200
30–80
Vorschub pro Zahn fz (mm/Zahn)
0.1–0.3
0.08–0.2
0.03–0.1
0.02–0.08
Radiale Tiefe ae (mm)
0,5–1,0 × D
0,3–0,8 × D
0,1–0,3 × D
0,05–0,2 × D
Axiale Tiefe ap (mm)
1–2×D
0,5–1,5×D
0,1–0,5 × D
0,1–0,3 × D
Materialabtragsrate Q (cm³/min)
50–200
30–100
5–20
2–10
Die Tabelle zeigt deutlich, dass die Zerspanungsleistung bei weichen Metallen das 5- bis 20-Fache derjenigen bei harten Metallen erreicht. Dies bedeutet jedoch nicht, dass bei der Bearbeitung weicher Metalle blindlings hohe Parameter angestrebt werden können. Übermäßige Schnittgeschwindigkeiten führen zu Aufbauschneiden und Graten, während zu hohe Vorschubgeschwindigkeiten Vibrationen und eine Verschlechterung der Oberflächenrauheit verursachen. Die Bearbeitung von Hartmetallen hingegen hat einen engen Parameterbereich – jede aggressive Einstellung, die über die Leistungsfähigkeit des Werkzeugs hinausgeht, führt zu schnellem Verschleiß oder sogar zu einem katastrophalen Schnittrandversagen.
5. Strategien zur Kühlung und zum Abtransport von Spänen
Weiche Metalle: Spülen mit hohem Druck und hohem Durchfluss
Bei der Bearbeitung von Weichmetallen steht nicht die Temperatursenkung im Vordergrund – vielmehr geht es um die Spanabfuhr und die Vermeidung von Nachschneiden. In der Regel verwenden Bediener emulgierte oder halbsynthetische Schneidflüssigkeiten bei 20–70 bar und mit ausreichender Durchflussrate und richten die Düsen auf die Schnittzone aus. Hochdruckkühlmittel können lange Späne zerbrechen und diese schnell aus dem Bearbeitungsbereich ausspülen, während sie gleichzeitig die Werkstücktemperatur senken, um thermische Verformungen zu minimieren. Bei Magnesiumlegierungen müssen Bediener spezielle Schneidflüssigkeiten verwenden und die Spanansammlung streng kontrollieren, um Brandgefahren zu vermeiden.
Hartmetalle: Präzisionskühlung oder Minimalmengenschmierung
Bei der Bearbeitung von Hartmetall liegt der Schwerpunkt der Kühlung auf der Senkung der Schneidkantentemperatur und der Minimierung von Thermoschocks. Beim Fräsen von gehärtetem Stahl werden zunehmend Verfahren wie Trockenbearbeitung oder Minimalmengenschmierung (MQL) eingesetzt, da TiAlN-Beschichtungen bei hohen Temperaturen eine Schutzschicht aus Aluminiumoxid bilden, die tatsächlich selbstschmierende Eigenschaften aufweist. Wenn Bediener Kühlmittel einsetzen, sollten sie Werkzeuge mit Innenkühlung bei 50–100 bar verwenden, um sicherzustellen, dass das Kühlmittel die Schneide direkt erreicht. Bei der Außenkühlung erreicht das Kühlmittel aufgrund eines Dampfbarrieren-Effekts oft nicht die Schneidzone. Bei Titan- und Nickelbasislegierungen ist die Hochdruck-Durchflusskühlung (70–150 bar) die Standardkonfiguration.
6. Oberflächenqualität und häufige Mängel
Weiche Metalle: Grate, Aufbauschneide und Kratzer
Die Herausforderungen hinsichtlich der Oberflächenqualität bei weichen Metallen haben drei Hauptursachen. Erstens: Grate – duktile Werkstoffe neigen dazu, an der Austrittsseite der Schneidkante Reißgrate zu bilden, insbesondere an dünnwandigen Kanten und Querbohrungen. Zweitens: Aufschweißungen (BUE) – bei mittleren bis niedrigen Schnittgeschwindigkeiten können sich Aluminium und Kupfer kalt an die Schneidkante anschweißen. Wenn sich diese Aufschweißungen ablösen, reißen sie Material von der Werkstückoberfläche mit, wodurch „Fischschuppen“-Defekte entstehen. Drittens Spanrisse – wenn das Personal lange Späne nicht ordnungsgemäß abführt, hinterlassen diese Kratzer auf der bearbeiteten Oberfläche.
Zu den Gegenmaßnahmen gehören: die Verwendung scharfer Werkzeuge, um das Ausreißen am Kantenaustritt zu reduzieren; die Erhöhung der Schnittgeschwindigkeit über den Bereich hinaus, in dem sich BUE bildet (typischerweise >300 m/min bei Aluminium); der Einsatz von Hochdruckkühlmittel zur forcierten Spanabfuhr; sowie die Reduzierung der Vorschubgeschwindigkeit bei der Endbearbeitung mit einem neuen, scharfen Werkzeug. Bei Präzisionsteilen aus Aluminium sollte nach der Bearbeitung ein spezieller Entgratungsvorgang folgen – manuelles Entgraten, Gleitschleifen oder thermisches Entgraten sind allesamt praktikable Optionen.
Hartmetalle: Vibrationsspuren, weiße Schicht und Verbrennungen
Die Herausforderungen hinsichtlich der Oberflächenqualität bei Hartmetallen sind völlig anders gelagert. Erstens: Vibrationsspuren – hohe Radialkräfte lösen im System aus Werkzeugmaschine und Werkstück leicht ein Rattern aus, wodurch regelmäßige Wellen auf der Oberfläche entstehen, die in schweren Fällen sowohl sichtbar als auch tastbar sind. Zweitens: die weiße Schicht – nach dem Zerspanen bei hohen Temperaturen kann die Oberflächenschicht von gehärtetem Stahl eine ungetemperte martensitische Phasenumwandlung durchlaufen, wodurch eine harte und spröde weiße Schicht entsteht, die die Ermüdungslebensdauer beeinträchtigt. Drittens: Oberflächenverbrennungen – überhöhte Zerspanungstemperaturen führen zu Anlauffarben (blau/gelb/braun) auf der Werkstückoberfläche, wodurch die Härte verringert wird.
Zu den Gegenmaßnahmen gehören: die Minimierung des Werkzeugüberhangs, die Erhöhung der Maschinensteifigkeit und der Einsatz von Werkzeugen mit variabler Steigung zur Unterdrückung von Vibrationen; die Schnitttemperatur zu kontrollieren, um die Bildung einer weißen Schicht zu vermeiden, sowie bei Bedarf eine Kombination aus Aufwärts- und konventionellem Fräsen einzusetzen; und bei der Schlichtbearbeitung geringe Schnitttiefen, niedrige Vorschubgeschwindigkeiten und scharfe Werkzeuge zu verwenden, um sicherzustellen, dass die Schnittwärme die Anlasstemperatur nicht überschreitet. Bei kritischen Bauteilen sollten nach der Bearbeitung Oberflächenhärtemessungen und metallografische Untersuchungen durchgeführt werden, um das Fehlen einer weißen Schicht und von Verbrennungen zu bestätigen.
7. Bearbeitungseffizienz und Verwaltung der Werkzeugstandzeit
Der Effizienzengpass bei der Bearbeitung weicher Metalle liegt in der Regel nicht im Zerspanungsvorgang selbst, sondern in den Werkzeugwechseln, der Spanabfuhr sowie dem Be- und Entladen der Werkstücke. Unter optimierten Bedingungen lassen sich beim Hochgeschwindigkeitsfräsen von Aluminium Materialabtragsraten von über 200 cm³/min erzielen, und die Standzeit der Werkzeuge kann mehrere Stunden oder sogar mehrere Dutzend Stunden betragen. Daher sollte bei der Bearbeitung weicher Metalle der Schwerpunkt auf der Optimierung der Werkzeugwege (wie trochoidales Fräsen und dynamisches Hochgeschwindigkeitsfräsen) sowie auf der automatisierten Be- und Entladung liegen, um die Maschinenauslastung zu maximieren.
Der Effizienzengpass bei der Bearbeitung von Hartmetallen liegt hingegen in der Standzeit der Werkzeuge. Die Standzeit beim Fräsen von gehärtetem Stahl beträgt typischerweise nur wenige Minuten (10–60 Minuten), und bei Inconel 718 kann sie sogar nur 5–20 Minuten betragen. Folglich erfordert die Bearbeitung von Hartmetallen ein strenges System zur Verwaltung der Standzeit: Die Bediener veranlassen Werkzeugwechsel auf der Grundlage der Schnittzeit oder der Anzahl der bearbeiteten Teile, um zu verhindern, dass abgenutzte Werkzeuge weiter im Einsatz bleiben und Maßabweichungen sowie Oberflächenverschlechterungen verursachen. Darüber hinaus sollten Hersteller eine Online-Werkzeugverschleißüberwachung (wie z. B. die Überwachung der Spindelleistung und die Akustikemissionsüberwachung) einsetzen, um Werkzeuge auszutauschen, bevor sie das Verschleißkriterium erreichen.
8. Prozessplanung und Qualitätskontrolle
Planung der Bearbeitungsreihenfolge
Unabhängig davon, ob weiche oder harte Metalle bearbeitet werden, sollten Ingenieure die Aufteilung in Schrupp-, Vorschlicht- und Schlichtbearbeitung entsprechend der Teilegeometrie und den funktionalen Anforderungen planen. Der Schwerpunkt unterscheidet sich jedoch zwischen den beiden Kategorien. Bei der Bearbeitung weicher Metalle stehen die Verformungskontrolle und die Vermeidung von Graten im Vordergrund – daher sollte auf das Schruppen ein Spannungsabbau oder eine natürliche Alterung folgen, und beim Schlichten werden geringe Schnitttiefen verwendet, um die durch die Schnittkräfte verursachte elastische Verformung zu minimieren. Bei der Bearbeitung von Hartmetallen stehen Schnittstabilität und Standzeit im Vordergrund – daher werden beim Schruppen große Schnitttiefen bei niedrigen Vorschubgeschwindigkeiten eingesetzt, um das Werkzeug zu schonen, beim Vorschlichten wird ein einheitlicher Schlichtzugabe (typischerweise 0,1–0,3 mm) belassen, und beim Schlichten kommen spezielle Schlichtfräser zum Einsatz, um Maßhaltigkeit und Oberflächenqualität zu gewährleisten.
Werkstückspannung und Steifigkeitskontrolle
Weiche Metallwerkstücke weisen eine geringe Steifigkeit auf, daher müssen Bediener Verformungen durch die Spannung vermeiden. Sie sollten weiche Spannbacken, Vakuumspannfutter oder spezielle Spannvorrichtungen verwenden und die Spannkräfte gleichmäßig verteilen. Harte Metallwerkstücke verfügen in der Regel über eine gute Steifigkeit, jedoch sind die Schnittkräfte hoch – daher muss die Spannvorrichtung robust und zuverlässig sein. Eine Aufspannung mit einem Positionierelement und zwei Stiften oder eine Schraubstockaufspannung eignet sich am besten, um ein Lösen während der Bearbeitung zu verhindern. Bei dünnwandigen Hartmetallteilen können Hersteller Füllmaterialien (wie Legierungen mit niedrigem Schmelzpunkt) verwenden, um die Steifigkeit zu erhöhen, und diese nach der Bearbeitung wieder entfernen.
Prüfung während des Fertigungsprozesses und Maßkontrolle
Nach der Bearbeitung sollten Prüfer die Maße und die Oberflächenqualität gemäß den Anforderungen an das Bauteil überprüfen. Bei hochpräzisen Metallbauteilen können Mikrometer, Messschieber, Oberflächenrauheitsmessgeräte und Koordinatenmessgeräte (CMM) kritische Maße, Toleranzen und Oberflächenparameter überprüfen. Prüfer sollten weiche Metallteile sorgfältig auf Grate, Verformungen und Oberflächenkratzer überprüfen; harte Metallteile sollten sie sorgfältig auf Maßkonstanz, Oberflächenrauheit und das Fehlen von Weißschichten bzw. Verbrennungen prüfen. Bei der Serienfertigung sollten Hersteller eine statistische Prozesskontrolle (SPC) einrichten, um Cp/Cpk kritischer Maße zu überwachen und sicherzustellen, dass die Prozessfähigkeit den Anforderungen entspricht.
9. Präzisionsbearbeitungsmöglichkeiten bei PartsMastery
Ausrüstungs- und Materialangebot
PartsMastery bietet umfassende CNC-Bearbeitungsmöglichkeiten, die das gesamte Spektrum an weichen und harten Metallen abdecken. Unser Werk verfügt über 3-Achsen-, 4-Achsen- und 5-Achsen-Bearbeitungszentren sowie über CNC-Drehmaschinen und Schleifmaschinen. Zu den bearbeitbaren Werkstoffen zählen Aluminiumlegierungen (6061, 7075, 2024), Kupferlegierungen (C36000, C11000), Magnesiumlegierungen (AZ31B), rostfreie Stähle (304, 316L, 17-4PH), Werkzeugstähle (H13, S7, D2), gehärtete Stähle (bis zu 60 HRC), Titanlegierungen (Ti-6Al-4V) und Superlegierungen auf Nickelbasis (Inconel 718, Hastelloy C-276).
Präzision und Qualitätssicherung
Unsere sekundären Bearbeitungsverfahren gewährleisten eine Präzision von ±0,005 mm, und die Oberflächenrauheit kann Ra 0,4 µm (Feinfräsen) bzw. Ra 0,1 µm (Schleifen) erreichen. Alle Teile durchlaufen vor dem Versand eine vollständige Maßprüfung auf einer Koordinatenmessmaschine (CMM), und wir stellen Werkstoffzertifikate sowie Prüfberichte zur Verfügung. Von einzelnen Prototypen bis hin zur Serienfertigung erstellt PartsMastery maßgeschneiderte Bearbeitungspläne, die auf die jeweiligen Werkstoffeigenschaften abgestimmt sind.
10. Zusammenfassung
Der Unterschied bei der Bearbeitung von weichen und harten Metallen lässt sich im Wesentlichen auf einen Unterschied in der Zerspanungsmechanik zurückführen. Weiche Metalle zeichnen sich durch geringe Schnittkräfte, hohe Wärmeleitfähigkeit und lange Späne aus – die Bearbeitungsstrategie konzentriert sich auf “Schärfe, hohe Drehzahl und Spanabfuhr”. Harte Metalle zeichnen sich durch hohe Schnittkräfte, geringe Wärmeleitfähigkeit und kurze Späne aus – die Strategie konzentriert sich auf “Zähigkeit, Temperaturkontrolle und Verschleißfestigkeit”. Keine der beiden Kategorien ist von Natur aus überlegen; sie eignen sich lediglich für unterschiedliche Anwendungsszenarien.
In der Praxis sollten Ingenieure Bearbeitungspläne umfassend auf der Grundlage von Werkstoffsorte, Härtezustand, Bauteilgeometrie und funktionalen Anforderungen entwickeln – und nicht einfach die Schnittgeschwindigkeit nach den Kategorien “weich” oder “hart” festlegen. Durch die richtige Abstimmung von Werkzeugmaterial, Geometrie, Schnittparametern und Kühlmethoden können Hersteller eine gleichbleibende Teilequalität gewährleisten und gleichzeitig die Bearbeitungseffizienz maximieren sowie die Gesamtfertigungskosten kontrollieren.
Häufig gestellte Fragen
Warum werden mit TiAlN beschichtete Werkzeuge für die Bearbeitung von Aluminium nicht empfohlen?
TiAlN-Beschichtungen weisen eine relativ hohe Oberflächenrauheit auf und neigen dazu, sich bei den beim Aluminiumfräsen auftretenden Temperaturen mit dem Aluminium zu verbinden, was die Bildung von Aufbaukanten sogar noch beschleunigt. Bei der Aluminiumbearbeitung sollten Ingenieure unbeschichteten, polierten Hartmetall- oder diamantbeschichteten (PCD/CVD) Werkzeugen den Vorzug geben. Scharfe Schneidkanten und glatte Spiralflächen sorgen für die beste Oberflächenqualität und Standzeit.
Sollte man bei gehärtetem Stahl das Steigfräsen oder das konventionelle Fräsen anwenden?
Für die Endbearbeitung von gehärtetem Stahl empfehlen wir das Aufwärtsfräsen. Beim Aufwärtsfräsen dringt die Schneide vom dicken zum dünnen Bereich vor, wodurch die Schnittkräfte allmählich abnehmen und die Belastung der Schneide minimal bleibt, was zum Schutz des Werkzeugs beiträgt und eine bessere Oberflächenqualität ermöglicht. Das Aufwärtsfräsen erfordert jedoch spielfreie Maschinen-Leitspindeln und eine sichere Werkstückspannung. Für die Schruppbearbeitung können Bediener das konventionelle Fräsen verwenden, um die Schneide vor Stößen durch harte Zunderablagerungen zu schützen.
Warum ist eine Hochdruck-Durchflusskühlung bei der Bearbeitung von Titanlegierungen zwingend erforderlich?
Titanlegierungen weisen eine extrem geringe Wärmeleitfähigkeit auf (~7 W/(m·K), nur 1/6 derjenigen von Stahl), sodass die Schnittwärme nicht über das Werkstück abgeleitet werden kann. Über 80% der Wärme konzentriert sich in der Nähe der Schneidkante. Eine externe Kühlung erreicht den Schneidbereich aufgrund des Dampfbarrieren-Effekts oft nicht. Nur eine Hochdruck-Durchflusskühlung (70–150 bar) – bei der das Kühlmittel über interne Werkzeugkanäle direkt an die Schneide geleitet wird – kann die Temperatur wirksam senken und die Standzeit des Werkzeugs verlängern. Darüber hinaus unterstützt die Hochdruckkühlung den Spanabtransport und verhindert Sekundärschneiden.
Woran erkennt man, ob ein Werkzeug bei der Bearbeitung von Hartmetall verschlissen ist?
Typische Anzeichen für Werkzeugverschleiß bei der Bearbeitung von Hartmetall sind: ein schriller oder ratternder Schnittklang; sichtbare Werkzeugspuren oder Verbrennungsflecken auf der Werkstückoberfläche; eine Veränderung der Spänefarbe von silberweiß zu blau/braun; ein spürbarer Anstieg der Spindelleistung oder des Drehmoments; sowie Abweichungen der Maße von den Toleranzen. Wir empfehlen, eine Tabelle zur Verwaltung der Werkzeugstandzeit zu erstellen, die Intervalle für den Werkzeugwechsel auf der Grundlage tatsächlicher Bearbeitungsversuche (z. B. Schnittzeit oder Stückzahl) festzulegen und vor der Endbearbeitung den Einsatz neuer Werkzeuge vorzuschreiben, um zu verhindern, dass abgenutzte Werkzeuge die Endqualität beeinträchtigen.