



油阀体是石油和天然气输送及控制系统中的核心承压部件,其制造质量直接决定了管道运行的安全性和密封性能。 业内普遍存在一种误解,即认为尺寸精度比坯料准备和工艺控制更为重要。事实上,合格的阀体并非仅靠数控切割就能成型。它们需要一条完整的工艺链,整合坯料成形、精密加工、无损检测和压力验证等环节,才能满足在高压、强腐蚀等恶劣条件下长期运行的要求。.
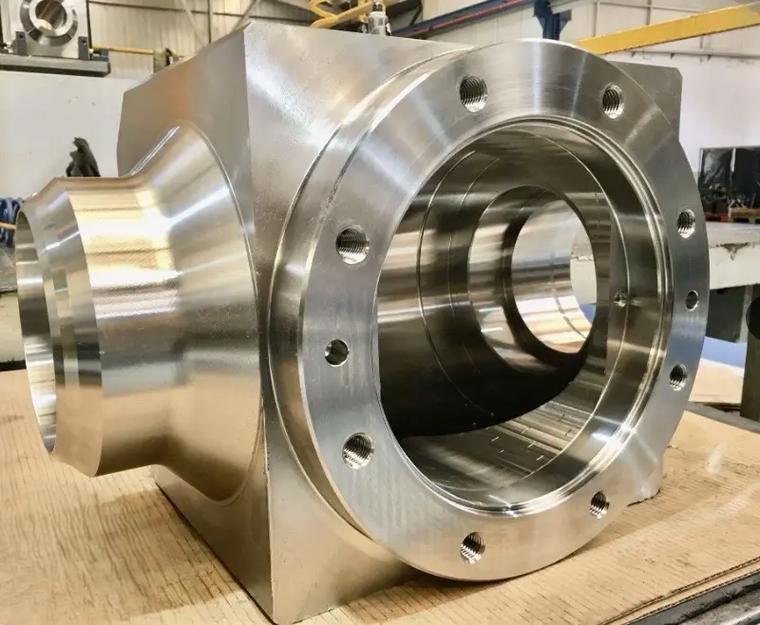
油阀体制造的核心工艺逻辑
1. 坯料成形是承压性能的基础
高压油阀体的性能首先取决于坯件成型的质量,而非后续的切削加工。根据压力等级、结构复杂程度及适用标准,阀体坯件主要分为两种工艺路线:锻造和铸造。.
锻造阀体通过锻造工艺细化金属晶粒,从而提高材料密度和整体机械性能。它们适用于高压、高冲击载荷等恶劣的工作条件,是高压井口和集输管道阀门的主流选择。 铸造阀体可整体成型复杂的流道、异形型腔和一体化结构,大大降低了复杂内部几何形状的加工难度和材料损耗。它们适用于中低压、大口径和多流道阀的工况。.
在进入加工工序之前,所有坯件必须经过材料等级核验、几何尺寸抽样检验和表面质量检验。对于特殊压力等级的产品,还需在坯件阶段进行额外的无损检测,以从源头上消除内部缺陷的风险。.
2. 数控加工侧重于承压和密封的关键结构
在合格毛坯的基础上,通过精密数控加工来实现阀体的关键尺寸和功能结构。核心加工对象包括法兰连接面、阀腔、螺栓孔位置、密封槽和阀座配合面。.
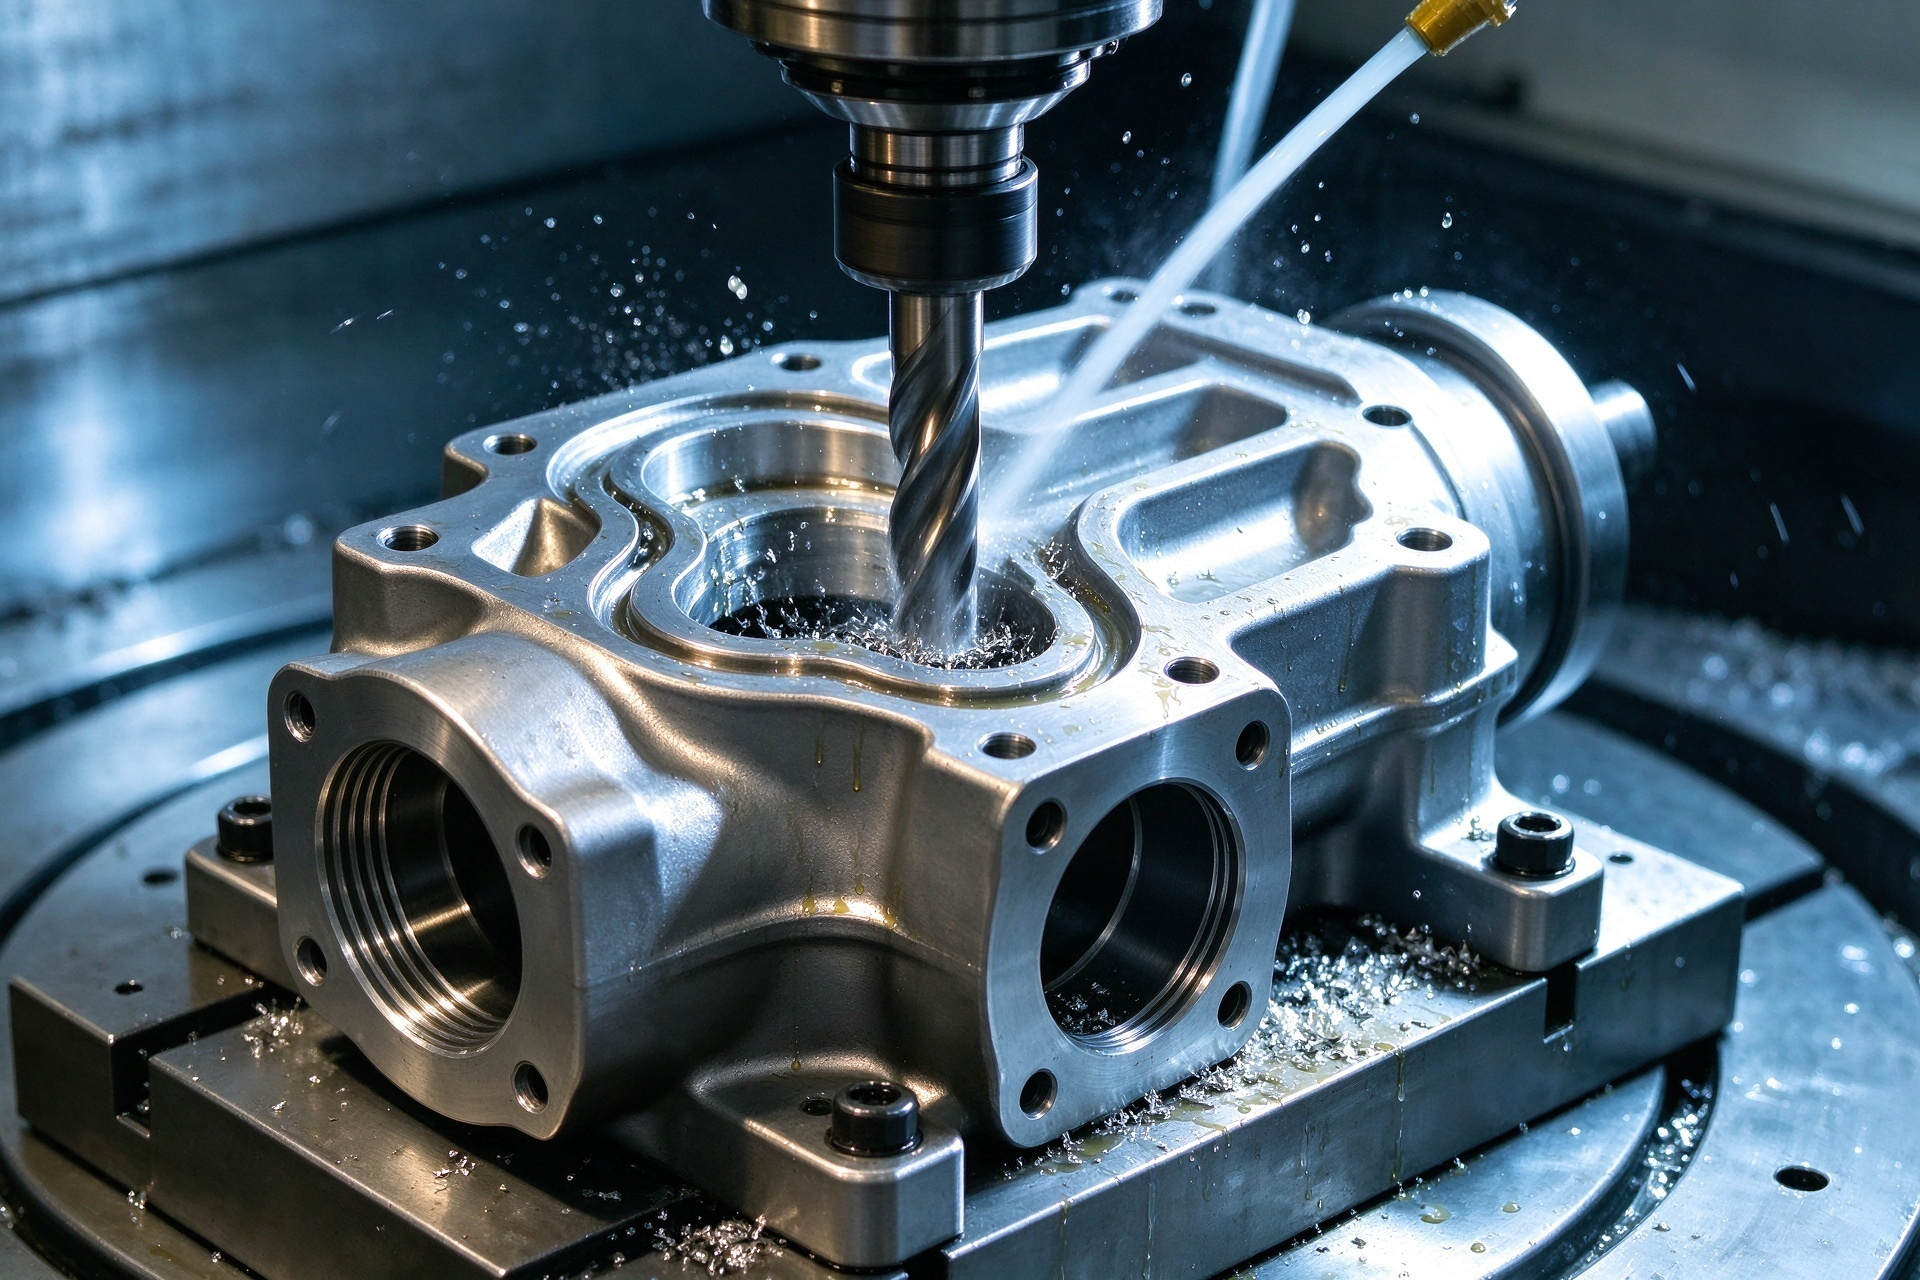
加工过程应分为粗加工、半精加工和精加工三个阶段,重点在于控制薄壁区域的切削变形、确保加工余量的均匀分布以及关键表面的尺寸公差。稳定的加工精度是后续阀体装配、密封配合和压力试验的几何基础。.
3. 材料和检验系统需要提前规划
油阀阀体的常用材料包括碳钢、合金钢、不锈钢和特种耐腐蚀合金。材料的选择应与介质的性质、工作温度、额定压力和设计寿命相匹配。完整的阀体制造解决方案必须将坯料准备、机械加工和质量验证作为一个连续的过程来规划,而不是将其作为各自独立的工序。.
| 阀体类型 | 推荐的制造解决方案 | 核心控制点 |
|---|---|---|
| 高压服务阀 | 锻造坯件 + 精密数控加工 | 坯料粒度、材料力学性能、关键尺寸公差 |
| 复杂流道阀 | 铸坯 + 精密数控加工 | 铸件内部致密性、流道平滑度、几何公差 |
| 高精度连接阀 | 精密数控铣削/车削 | 法兰平整度、孔位定位精度、配合公差 |
| 带密封结构的阀门 | 精密加工 + 表面强化处理 | 密封槽粗糙度、阀座配合面、表面硬度 |
| 成品交付核验 | 无损检测 + 水压/密封试验 | 内部缺陷、压力边界完整性、密封泄漏 |
数控加工如何确保批量生产的一致性
1. 合格毛坯作为加工的起点
承压阀体不能简单地等同于“经过大量机加工的金属块”。直接从棒材上切削加工无法满足高压工作条件下的机械性能要求。 在正式加工前,需要进行三项预确认:核实材料等级、热处理状态和材料认证文件的一致性;重新测量关键毛坯尺寸和加工余量,以确定夹持基准和加工基准;针对关键承压区域,规划合理的加工工艺和余量分配方案。.
这种“先成形坯件,再进行精加工”的工艺路线符合承压阀门的制造逻辑。.
2. 稳定的工艺控制可减少批次间尺寸偏差
进入数控加工阶段后,内径、孔间距、法兰平整度以及阀座同轴度等关键尺寸需要严格的工艺控制。标准化加工流程、优化的切削参数、首件检验以及过程巡检,可有效减少批次间的尺寸波动。.
对于结构复杂的阀体,还需考虑夹具的应力变形以及对刀具磨损的动态补偿。通过持续优化工艺数据,可以降低批次返工率,并将现场装配调整的工作量降至最低。.
3. 无损检测不能被尺寸检测所取代
阀体属于承压部件。仅靠坐标测量或卡尺抽样等尺寸检测,无法发现气孔、裂纹和夹杂物等潜在内部缺陷。应根据材料类型和产品标准,选用相应的无损检测方法:
- 磁粉探伤(MPT):适用于铁磁性材料,用于检测表面及近表面裂纹、夹杂物及其他缺陷;;
- 超声波检测(UT):穿透能力强,用于检测内部体缺陷和分层;;
- 渗透检测(PT)和射线检测(RT):根据具体产品标准和客户要求进行的补充检测。.
测试方法和验收标准必须严格符合产品设计标准和行业规范。.
成品阀体全谱质量验证系统
1. 水压试验用于验证压力容器的完整性
静水压强度试验是油阀体出厂前的核心检验项目,用于验证阀体压力界面的结构完整性和承压能力。 试验应依据相应标准和订单要求设定参数,明确试验压力、试验介质、保压时间及验收标准,并在整个过程中对阀体进行监测,检查是否存在泄漏、塑性变形或异常噪音。.
水压试验能够有效验证阀体设计合理性和制造质量,是承压阀门安全运行的基本保障。.
2. 密封和关闭性能的专项验证
阀体的高加工精度并不意味着组装后的阀门就具备合格的密封性能。阀门组装完成后,应按照标准进行多项性能试验:低压密封试验用于验证密封面在低压条件下的配合性能; 高压密封试验用于评估在额定工作压力下的密封可靠性;背压试验用于验证具有背压结构的阀门的反向密封能力;泄漏率试验则依据标准定量检测密封对的泄漏水平。.
不同类型阀门的测试项目应符合相应的产品标准和客户的技术要求。.
3. 全链条质量文件可追溯性
在油气项目的阀体采购中,质量可追溯性与产品性能本身同样重要。 一套完整的质量文件通常包括:原材料认证和热处理报告;毛坯进货检验记录;关键尺寸检验报告和几何公差数据;无损检测报告(包括检测位置、标准和结论);水压试验和密封试验的原始记录。.
一套完善的质量可追溯系统有助于业主确认阀体全过程的生产状况,并为后续的运行、维护和使用寿命评估提供依据。.
高精度油阀体供应商的遴选标准
1. 毛坯加工与数控加工能力的协同效应
在评估阀体供应商时,不应仅以数控机床的数量作为依据。关键在于其协调毛坯准备和加工工艺的能力。 合格的供应商应熟悉铸件、锻件等不同毛坯的加工余量特性、基准选择逻辑及夹持方案,并能根据阀体结构制定最佳加工路线。.
对于研发原型和定制的非标准产品,可采用实心棒材的快速数控成形工艺作为设计验证方法,但需明确指出,该工艺并不等同于高压阀体的大批量生产工艺。.
2. 完整的检验和测试资质
供应商应明确检验能力范围,区分内部自检项目与第三方权威检验项目,并按要求出具相应报告。 选定过程中的关键确认事项:磁粉、超声波、渗透和射线检测等无损检测项目是否覆盖产品要求,以及检测人员是否具备资质;水压试验和密封试验的实施标准及验收条件是否符合行业规范;材料、尺寸、检验和试验数据是否具有完整且可追溯的对应关系。.
3. 全流程生产协调服务能力
理想的阀体供应商应提供全产业链制造服务,涵盖坯件定制、精密加工、表面处理、质量检验、性能测试及文件交付等所有环节,并能根据结构、材料和压力等级提供相应的工艺解决方案。.
全流程一体化服务可以降低多供应商沟通的成本和风险,并显著提高项目交付的整体效率和质量稳定性。.
高压油阀阀体的制造是一项集材料成形、精密加工和质量检验于一体的系统化工程。任何环节的控制不力都可能埋下潜在的作业安全隐患。只有建立从坯料到成品的全过程控制体系,才能持续生产出符合油气行业严苛工作条件的高质量阀体产品。.
PartsMastery 专注于为石油和天然气行业提供高精度阀体数控加工服务。我们拥有协同的锻造和铸造坯料资源、多轴数控加工能力以及完善的检测和试验体系,可支持原型开发、小批量定制和大规模量产。 我们根据产品图纸、压力等级、阀门类型及项目规范提供定制化加工解决方案,并通过统一的项目管理系统协调整个加工、检验和交付流程,帮助客户降低供应链管理成本,提高产品质量稳定性。.