



Le fonctionnement fiable à long terme des équipements d'automatisation industrielle repose sur la précision de fabrication et l'ajustement parfait de chaque composant. Lors du fonctionnement continu du système, même des écarts dimensionnels minimes au niveau d'une pièce peuvent entraîner des problèmes en cascade, tels que des blocages au niveau de l'assemblage, des bruits de fonctionnement et une précision de positionnement réduite. Dans les cas les plus graves, cela peut même retarder le délai de livraison de la machine dans son ensemble.
Pour les fabricants d'équipements d'automatisation, les services d'usinage CNC de haute qualité ne se limitent jamais à la simple production de pièces conformes aux spécifications des plans. Leur valeur fondamentale réside dans la capacité à fournir systématiquement des composants aux dimensions constantes et prêts à être assemblés, qui garantissent un déroulement fluide du processus, de la validation du prototype à la production en série à grande échelle.
PartsMastery est spécialisée dans la fabrication de composants de précision destinés au secteur de l'automatisation industrielle. Grâce à une approche axée sur l'assemblage, nous proposons des services d'usinage CNC sur mesure pour une gamme complète de pièces, notamment des plaques de montage, des supports, des arbres et des composants de transmission.
1. Les trois principaux enjeux qui influencent le plus l'assemblage dans l'usinage de pièces pour l'automatisation
Les composants des équipements d'automatisation sont utilisés conjointement avec des pièces standard telles que les guidages linéaires, les moteurs, les vérins et les roulements. Par conséquent, une pièce qui a passé avec succès le contrôle dimensionnel peut tout de même présenter un défaut lors de l'assemblage. En production réelle, trois catégories de problèmes sont à l'origine de la majorité des échecs d'assemblage.
1.1 Écart par rapport au schéma de perçage
Les trous de fixation, les trous de repérage et les trous filetés constituent les principales caractéristiques de positionnement des pièces destinées à l'automatisation. Leur intérêt ne réside pas dans la tolérance d'un alésage pris isolément, mais dans les relations de position et la précision d'ajustage de l'ensemble du réseau de trous.
Le décalage de position des trous de repérage définit directement le repère de montage d'un composant. Même un décalage infime peut entraîner un désalignement global des mécanismes assemblés et nuire à la précision de fonctionnement de l'équipement. Les alésages pris individuellement peuvent respecter les tolérances, mais un gabarit de perçage décalé empêchera l'alignement avec des pièces standard telles que les guides et les socles de moteur. Une profondeur de filetage effective insuffisante, une mauvaise forme du filetage ou la présence de bavures autour des trous entraîneront un verrouillage insuffisant des fixations et leur desserrage pendant le fonctionnement.
1.2 Déformation des pièces à parois minces et élancées
Les équipements d'automatisation utilisent largement des tôles d'aluminium fines, de longues poutres de support et des structures d'assemblage légères afin de réduire la masse en mouvement. Ces pièces présentant une faible rigidité, la force de serrage, les contraintes de coupe et la libération des contraintes résiduelles peuvent facilement entraîner des déformations. Cela conduit à un problème courant : les pièces sont aux cotes requises lorsqu'elles sont serrées, mais sortent des tolérances une fois desserrées.
Une force de serrage excessive provoque une déformation élastique de la pièce, qui reprend sa forme initiale après le desserrage et entraîne un décalage dimensionnel. L'enlèvement d'une quantité excessive de matière en une seule passe perturbe la stabilité structurelle des parois minces et provoque un gauchissement. Les pièces élancées présentant un grand porte-à-faux et dépourvues de support subissent des vibrations de coupe accrues, ce qui rend difficile le maintien de la précision dimensionnelle et de la qualité de surface.
1.3 Manque de cohérence dimensionnelle entre les lots
Les projets d'équipements d'automatisation passent généralement du stade du prototype à celui de la production en petites séries, puis à celui de la production en série à grande échelle. La fabrication d'une seule pièce conforme représente rarement le plus grand défi. Le véritable défi consiste à produire des dizaines, voire des centaines de pièces présentant des dimensions constantes.
L'usure des outils, la répétabilité des montages et la dérive de l'état de la machine ont toutes une incidence progressive sur les résultats d'usinage. L'inspection finale ne suffit pas à elle seule à maîtriser ces problèmes à la source. Au contraire, un contrôle stable des processus est indispensable pour garantir une production en série fiable.
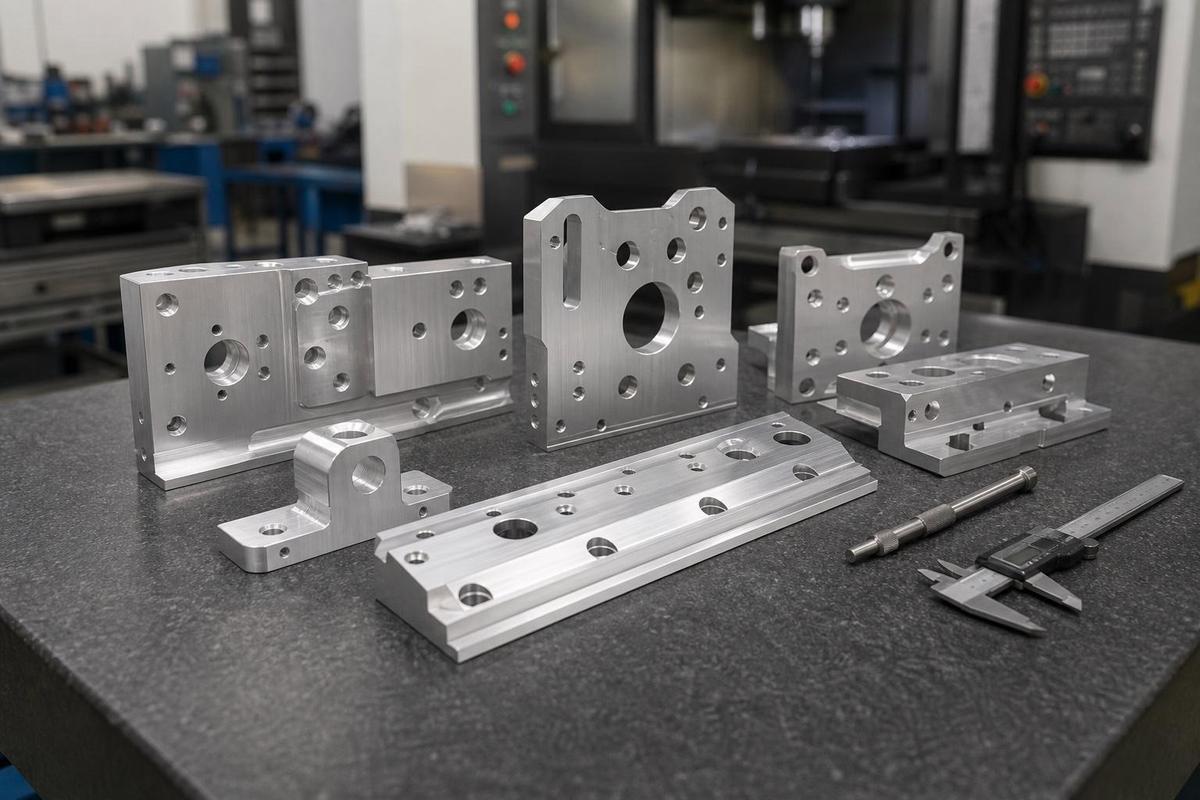
2. Gestion des priorités d'usinage pour différentes catégories de pièces d'automatisation
Il n'existe pas de solution d'usinage universelle qui convienne aussi bien à toutes les pièces. Les différents types de pièces ont des priorités de contrôle fondamentales qui varient. L'affectation des ressources de précision en fonction des besoins permet de trouver un équilibre entre la qualité et le coût de production.
2.1 Plaques de fixation et plaques de base : la planéité et le positionnement des trous sont essentiels
Les plaques de montage et les plaques de base constituent la base d'installation de systèmes d'automatisation complets. Elles supportent les guidages linéaires, les moteurs, les colonnes de support et d'autres composants. Une surface de base irrégulière ou un positionnement imprécis des trous entraînera un désalignement de tous les composants situés au-dessus.
Pour ces pièces, les contrôles clés portent notamment sur la planéité des grandes surfaces, la précision de positionnement des réseaux de trous et la perpendicularité par rapport à la surface de référence. La libération des contraintes doit être maîtrisée après un enlèvement important de matière afin d'éviter tout gauchissement. De plus, les incidences dimensionnelles des traitements de surface, tels que l'anodisation et la galvanoplastie, doivent être prises en compte à l'avance dans la planification du processus.
2.2 Blocs de raccordement et supports : privilégier la précision d'ajustage et la perpendicularité
Les blocs de raccordement et les sièges de support sont placés entre deux mécanismes ; ils assurent la transmission des forces et le positionnement des composants. Les problèmes liés à ces pièces sont rarement dus à des dimensions individuelles. Le plus souvent, ils découlent de la précision de positionnement relative des deux surfaces d'accouplement après l'assemblage. Un jeu excessif provoque des vibrations et du bruit, tandis qu'un jeu insuffisant entraîne un grippage.
Lors de l'usinage, il convient de veiller tout particulièrement à la précision de positionnement des alésages, à la perpendicularité des surfaces d'accouplement et au respect des tolérances dimensionnelles d'ajustement. Cela garantit un ajustement et un alignement corrects entre les mécanismes assemblés.
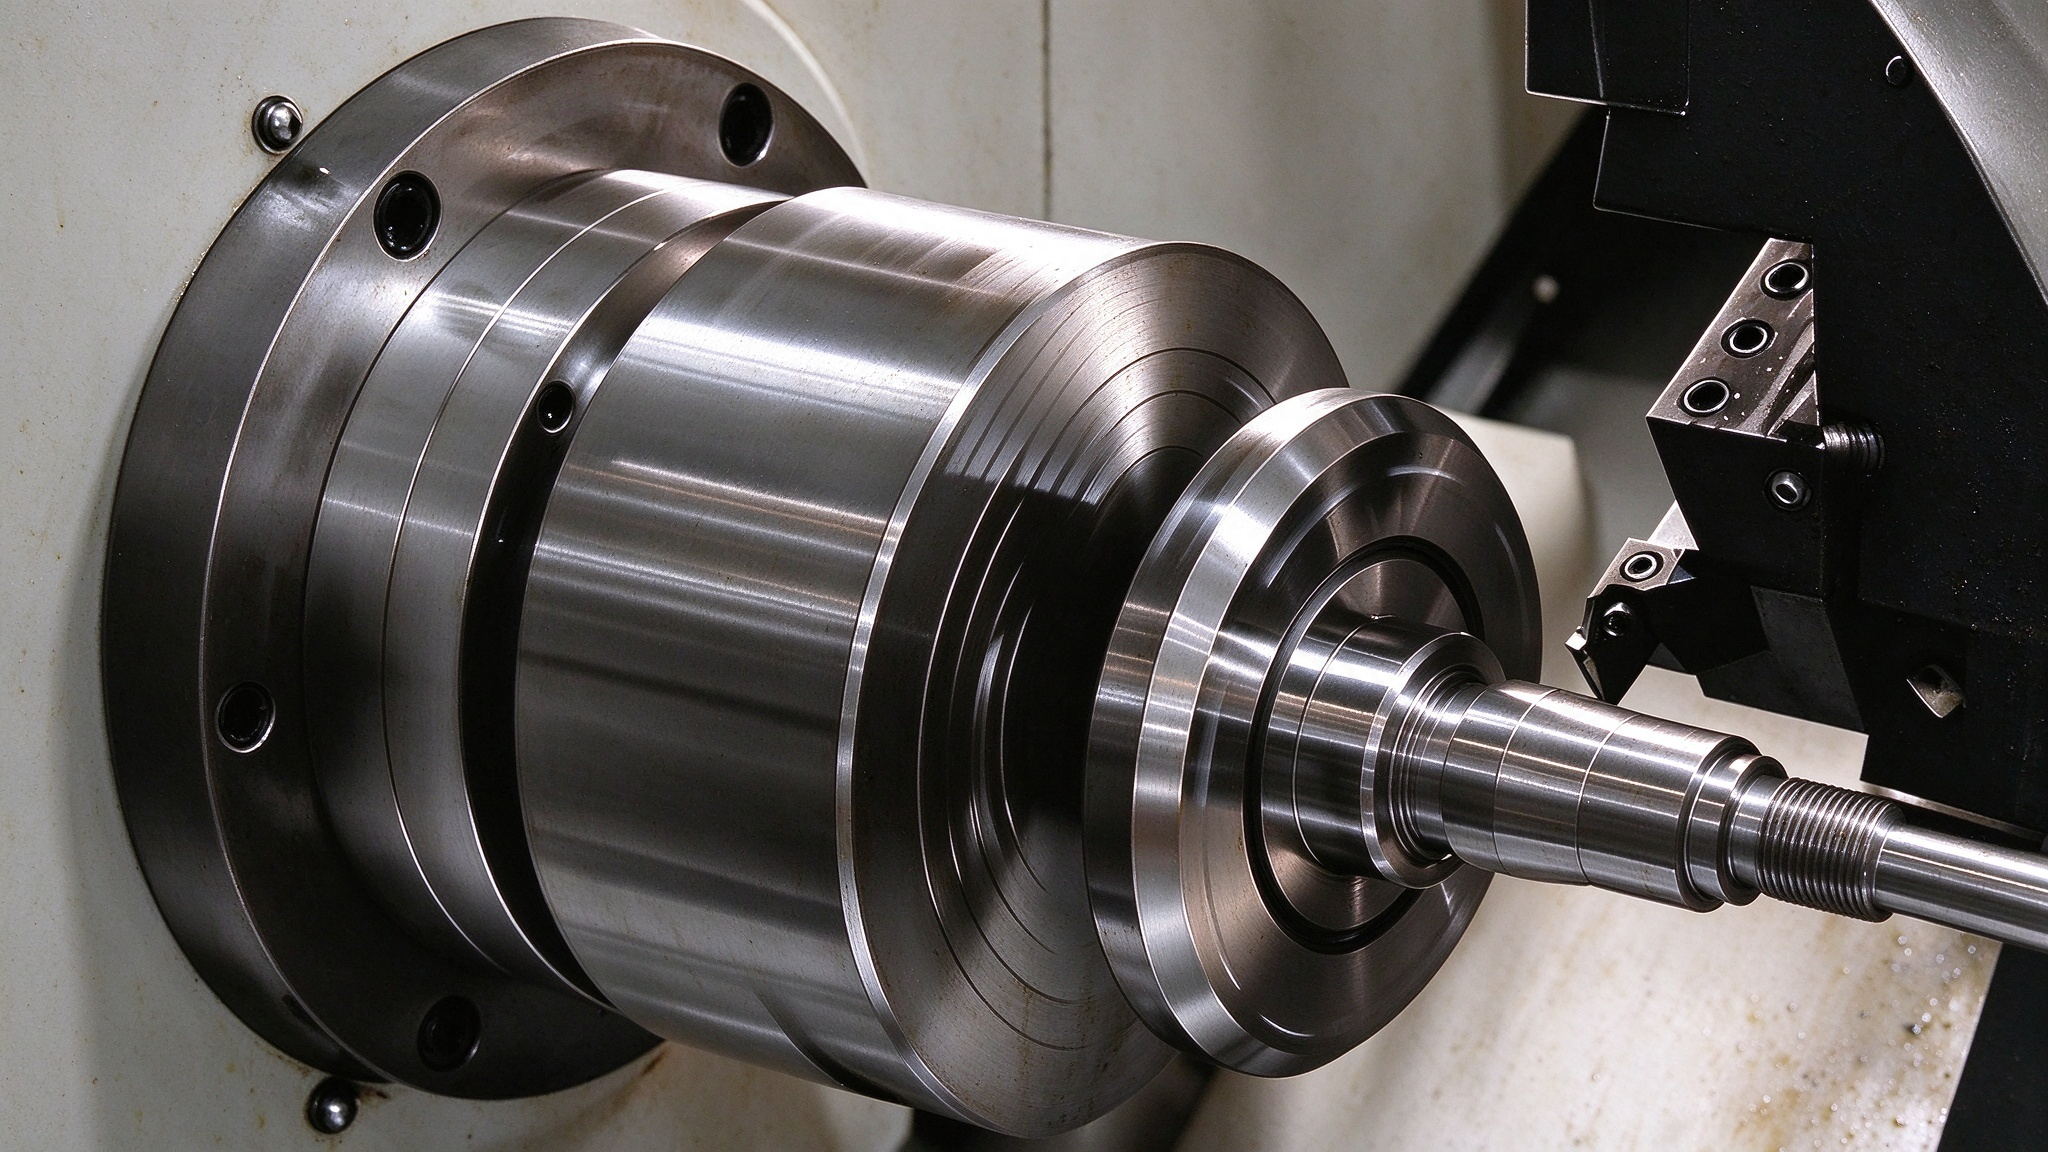
2.3 Arbres et composants mobiles : les tolérances géométriques déterminent les performances
Les arbres rotatifs, les arbres de guidage et les goupilles d'entraînement imposent des exigences extrêmement élevées en matière de tolérance de diamètre, de concentricité, de faux-rond et de rugosité de surface. Ces facteurs ont une incidence directe sur la fluidité de fonctionnement et la durée de vie des équipements. Si un traitement thermique ou une finition de surface ultérieurs sont nécessaires, les variations dimensionnelles résultant de ces traitements doivent être calculées à l'avance.
| Catégorie de pièces | Points clés de contrôle de l'usinage | Objectif principal de l'Assemblée |
|---|---|---|
| Plaque de fixation / Plaque de base | Planéité, position du gabarit de perçage, perpendicularité par rapport au plan de référence | Installation stable et sans déviation du socle de l'équipement |
| Bloc de raccordement / Siège de support | Précision de l'emplacement des alésages, perpendicularité des surfaces d'assemblage, cotes d'ajustement | Fonctionnement fluide avec un jeu adéquat entre les mécanismes |
| Arbre / Goupille d'entraînement | Tolérance de diamètre, concentricité, faux-rond, rugosité de surface | Mouvement fluide et sans frottement des composants mobiles |
| Support / connecteur à paroi mince | Contrôle de la déformation, tolérance géométrique, ébavurage | Assemblage correct de structures légères sans déformation |
3. Méthodes de contrôle de l'ensemble du processus visant à réduire les retouches, du prototype à la production
Les projets liés aux équipements d'automatisation sont soumis à des délais de livraison très serrés. Le plus grand risque n'est pas de ne pas parvenir à produire un prototype, mais de découvrir, lors de la production en série, des problèmes dimensionnels entraînant d'importantes retouches et des retards de livraison. Une approche de contrôle en trois étapes peut réduire considérablement les taux de retouches en production.
3.1 Phase de prototypage : validation de l'assemblage physique plutôt que simple contrôle dimensionnel
Une pièce qui satisfait aux contrôles dimensionnels peut néanmoins poser des problèmes d'assemblage une fois installée dans la machine proprement dite. Cela s'explique par le fait que les tolérances individuelles des pièces peuvent s'accumuler et dépasser les limites acceptables. C'est pourquoi la validation des prototypes doit aller au-delà des rapports d'inspection et inclure des essais d'assemblage physique complets.
Vérifiez la compatibilité du gabarit de perçage avec les pièces standard afin d'identifier tout écart dimensionnel cumulé. Vérifiez les jeux d'ajustage des composants mobiles afin de vous assurer qu'il n'y a ni grippage ni jeu excessif. Vérifiez les dimensions finales et l'aspect après le traitement de surface. Enfin, conservez l'ensemble des données dimensionnelles du premier article comme référence pour la production en série ultérieure.
3.2 Processus d'usinage : le contrôle en cours de fabrication permet de détecter les problèmes à un stade précoce
Attendre qu'une pièce soit entièrement usinée pour détecter d'éventuels problèmes revient à gaspiller tout le travail effectué auparavant. La mise en place d'inspections en cours de fabrication à des étapes clés permet de réduire considérablement le temps d'usinage perdu et les coûts liés aux matériaux.
Vérifiez la planéité et la précision du plan de référence immédiatement après la finition de la surface de référence, afin d'éviter que toutes les cotes suivantes ne soient basées sur une référence erronée. Vérifiez le diamètre et la position des alésages après l'usinage des trous critiques, afin de pouvoir corriger rapidement les écarts. Vérifiez les cotes d'ajustement critiques avant les opérations de finition définitives.
3.3 Production en série : des procédés stables garantissent l'uniformité des lots
Au cours des longues séries de production, l'usure des outils, le dérapage des montages et la déformation thermique des machines sont autant de facteurs à l'origine d'un dérapage dimensionnel. Seul un contrôle standardisé des processus permet d'obtenir une production homogène.
Définissez des fréquences d'échantillonnage pour les cotes critiques afin de suivre en temps réel l'évolution de l'usure des outils. Étalonnez régulièrement la répétabilité des gabarits afin de garantir la cohérence des valeurs de référence d'un lot à l'autre. Mettez en œuvre le contrôle statistique des processus (SPC) pour détecter rapidement les tendances de dérive dimensionnelle et ajuster les processus de manière proactive.
4. Critères de sélection essentiels pour les fournisseurs spécialisés dans l'usinage de pièces destinées à l'automatisation
Pour les fabricants d'équipements d'automatisation, les sous-traitants spécialisés dans l'usinage sont des partenaires à long terme, et non de simples prestataires ponctuels. Le choix ne doit pas se fonder uniquement sur le prix. Trois compétences clés méritent d'être examinées de près.
4.1 Compréhension technique et aptitude à la communication
Un fournisseur de qualité comprend la logique d'assemblage qui sous-tend les plans et identifie de manière proactive les cotes critiques et les risques potentiels. Il est capable de faire la distinction entre les cotes générales et les cotes d'ajustement critiques, et d'appliquer différents niveaux de contrôle en conséquence.
Ils sont également capables d'anticiper les risques liés à l'usinage des parois minces, des rainures profondes et des éléments élancés, et de proposer des suggestions concrètes d'optimisation de la conception pour la fabrication (DFM). En cas de modification des plans, ils réagissent rapidement et évaluent clairement les répercussions sur les processus ainsi que les ajustements nécessaires des délais de fabrication.
4.2 Capacités intégrées d'usinage et de contrôle
Chaque pièce nécessite des procédés et des méthodes de contrôle spécifiques. La gamme de compétences d'un fournisseur détermine directement l'adéquation des pièces et la stabilité de la production.
Évaluez tout d'abord la gamme de matériaux et vérifiez si les méthodes d'usinage de l'aluminium, de l'acier au carbone et de l'acier inoxydable sont bien maîtrisées. Vérifiez si les capacités internes couvrent le fraisage, le tournage et le traitement de surface afin de réduire les erreurs liées à la sous-traitance. Assurez-vous également que les capacités d'inspection couvrent les tolérances géométriques telles que la position des alésages, la planéité et la concentricité, et pas seulement les dimensions linéaires de base.
4.3 Capacité à assurer des livraisons par lots de manière stable
Les équipements d'automatisation génèrent une demande constante de pièces de rechange et de produits finis. Pour les commandes récurrentes, la cohérence d'un lot à l'autre prime sur la perfection de chaque pièce prise individuellement.
Vérifiez si le fournisseur dispose d'un système qualité complet couvrant le contrôle du premier article, l'échantillonnage en cours de fabrication et le contrôle final. Vérifiez sa capacité à traiter des commandes récurrentes et assurez-vous de l'interchangeabilité dimensionnelle entre les lots. Évaluez également si les délais de livraison sont suffisamment stables pour s'aligner sur les calendriers d'assemblage des équipements.
Conclusion
Les composants d'automatisation industrielle sont certes de petite taille, mais ils déterminent directement l'efficacité globale de l'assemblage des équipements, leur précision de fonctionnement et leur durée de vie. Ce n'est qu'en adoptant une approche axée sur l'assemblage et en contrôlant la qualité tout au long du processus de production — de la validation des prototypes au contrôle des processus, en passant par la production en série — que les fabricants peuvent réduire les retouches et améliorer l'efficacité à la source.
PartsMastery possède une expertise approfondie dans l'usinage de précision destiné à l'automatisation industrielle. Grâce à nos systèmes internes complets de fraisage CNC, de tournage CNC et de contrôle qualité, nous proposons la fabrication de composants sur mesure adaptés à différents matériaux, géométries et exigences de précision. Nous accompagnons nos clients tout au long du cycle de vie de leurs projets, du développement de prototypes à la production en série, en les aidant à réduire les cycles d'assemblage et à améliorer la fiabilité de leurs équipements d'automatisation.