



Les bulles constituent l'un des défauts de qualité les plus courants dans la production par moulage par injection. Elles altèrent l'aspect visuel des pièces moulées et réduisent également leur résistance structurelle, leurs performances d'étanchéité et leur précision dimensionnelle. Pour les pièces de précision destinées aux secteurs de l'électronique, de l'automobile et du médical, les bulles entraînent presque toujours un rejet immédiat. La formation de bulles est rarement due à une seule cause. Elle résulte généralement d'une combinaison de problèmes liés au matériau, au procédé et à l'outillage. Ce n'est qu'en s'attaquant à la cause profonde que les fabricants peuvent résoudre définitivement les problèmes récurrents liés aux bulles.
Fort de nombreuses années d'expérience dans la production en série par moulage par injection de précision, PartsMastery propose des services systématiques de dépannage des bulles et d'optimisation des procédés pour des pièces de tous matériaux et de toutes géométries. Nous réduisons les taux de défauts tout au long du cycle de vie du produit, de la conception initiale à la production en série.
1. Causes principales des bulles dans le moulage par injection
Les bulles sont des défauts creux piégés à l'intérieur ou à la surface des pièces moulées. Elles se forment lorsque le gaz ne peut pas s'échapper pendant le remplissage du moule, ou lorsque les matières premières se décomposent et libèrent des gaz volatils. Selon leur origine, elles se répartissent en trois grandes catégories :
1.1 Aspects liés aux matériaux : humidité et résidus volatils
Il s'agit de la cause la plus fréquente de la formation de bulles lors du moulage par injection. Les résines hygroscopiques telles que l'ABS, le PC, le PA et le PET absorbent l'humidité présente dans l'air pendant leur stockage et leur manutention. Si elles ne sont pas entièrement séchées avant le moulage, cette humidité se vaporise dans le cylindre et forme des bulles à l'intérieur de la masse fondue.
De plus, une température de fusion trop élevée entraîne la dégradation du polymère et libère des gaz volatils. Un taux élevé de matière broyée ou des matières premières contaminées augmentent également considérablement le risque de formation de bulles.
1.2 Problèmes liés au processus : déséquilibre entre le remplissage et la purge
Une vitesse d'injection trop élevée est la principale cause de formation de bulles. Lors d'un remplissage à grande vitesse, l'air présent à l'intérieur de la cavité ne peut pas être entièrement expulsé par le front de matière fondue. Il reste emprisonné au niveau des parois, des nervures ou des angles, et forme des bulles fermées.
De même, une pression de tassage insuffisante ou un changement de tassage tardif empêche également le gaz d'être comprimé et expulsé de la masse fondue. Cela entraîne la formation de vides internes dans les pièces finies.
Par ailleurs, des réglages inappropriés de la température du cylindre, des buses en surchauffe et une contre-pression insuffisante sont autant de facteurs qui provoquent l'entraînement de gaz dans la masse fondue. Ce gaz finit par se manifester sous forme de défauts de type bulles dans les pièces finies.
1.3 Problèmes liés à la moisissure : défauts du système de ventilation et de la conception structurelle
Une ventilation insuffisante, une profondeur d'évent insuffisante et un mauvais emplacement des évents sont les principales causes de la présence persistante de bulles dans les pièces à parois épaisses et de forme complexe. Lorsque la dernière zone de remplissage ne dispose pas d'une structure d'évent adaptée, l'air emprisonné provoquera des bulles au même endroit, moulage après moulage.
De plus, une épaisseur de paroi irrégulière, un emplacement de l'entrée de matière éloigné des zones épaisses et des schémas de refroidissement déséquilibrés entraînent un refroidissement et un retrait irréguliers de la matière fondue. Cela provoque l'apparition de vides dus au vide, qui se forment presque toujours au centre des sections à paroi épaisse.
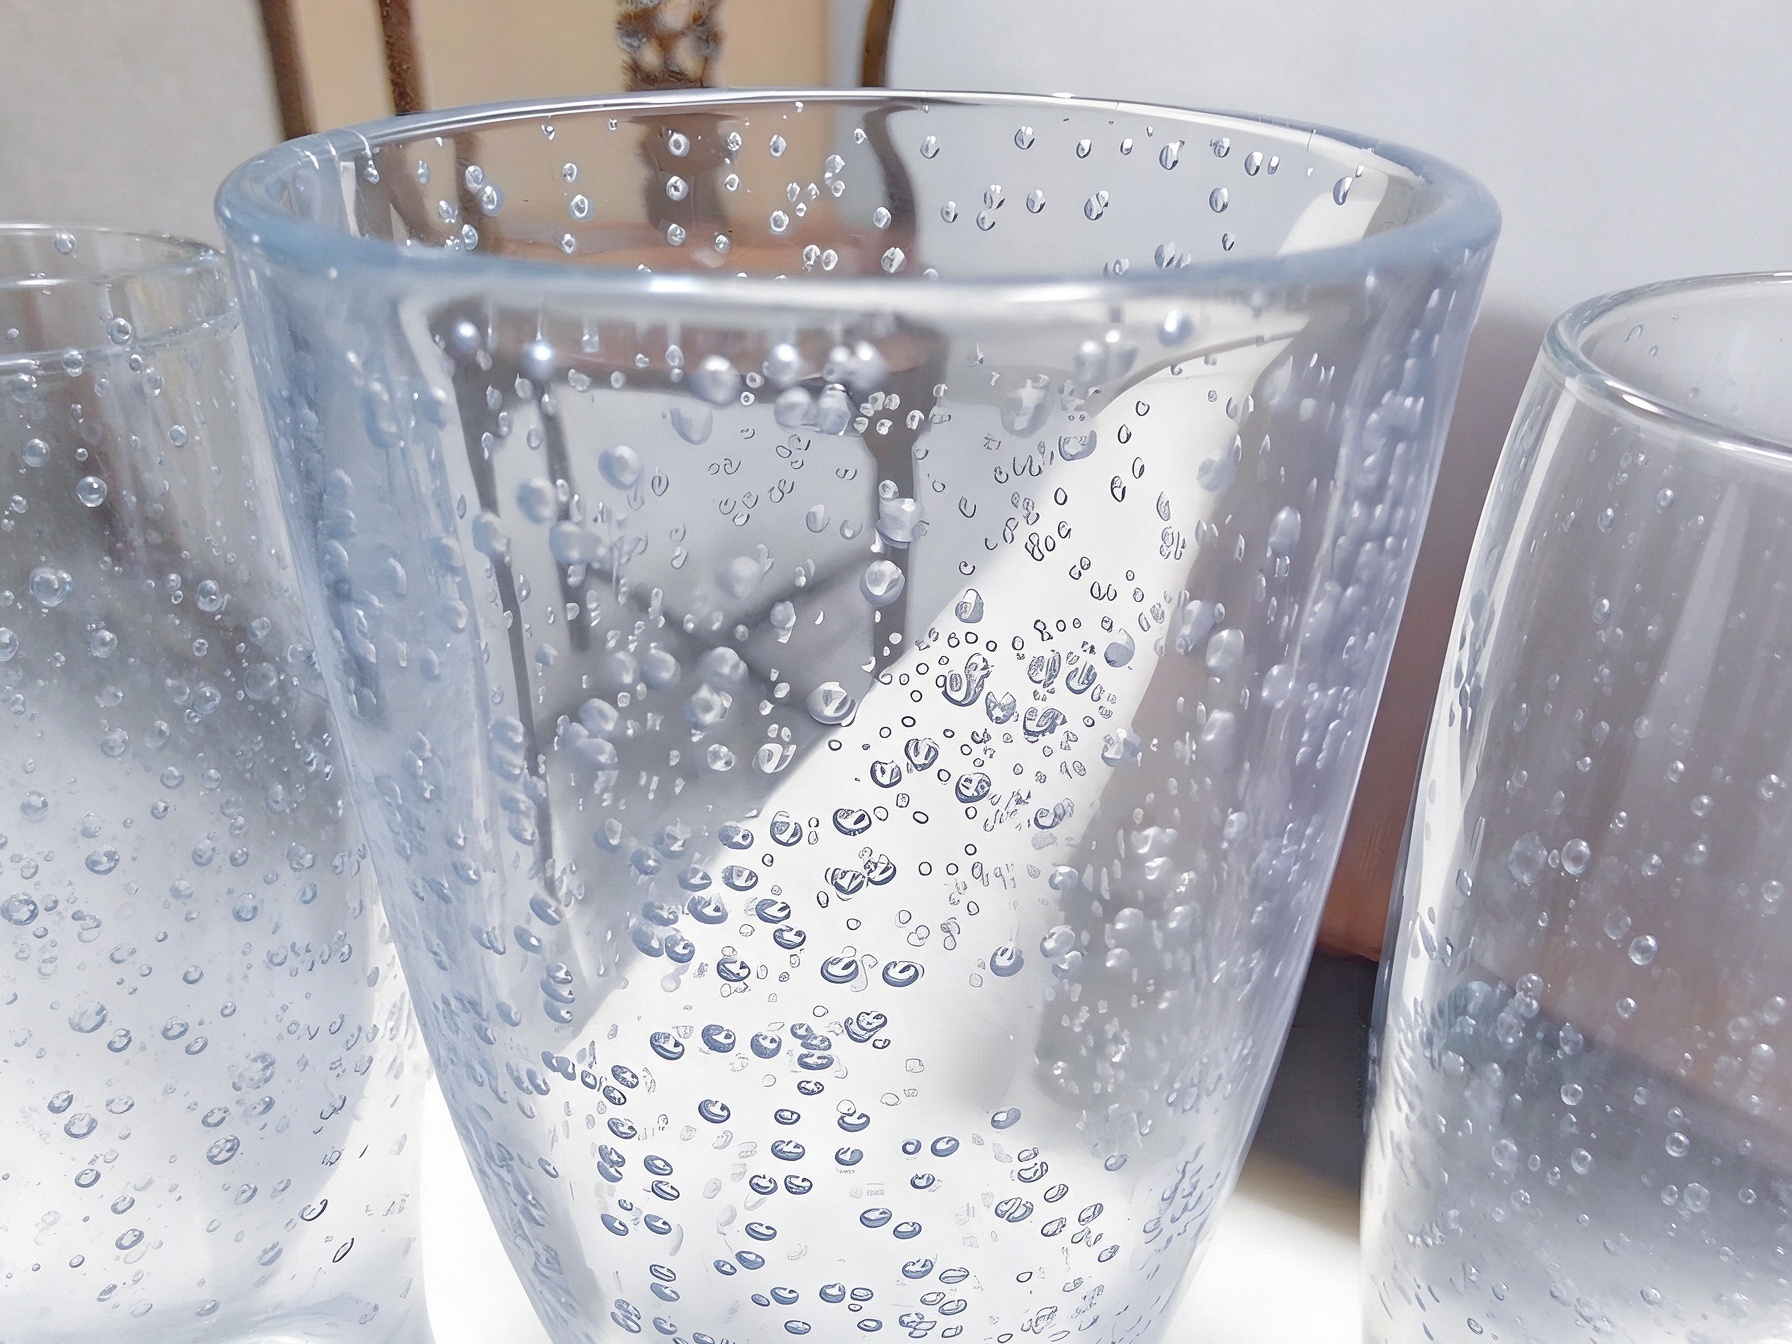
2. Solutions ciblées pour les défauts de bulles
Les différents types de bulles nécessitent des mesures correctives adaptées. En suivant un ordre de dépannage consistant à “ commencer par le plus simple, et privilégier le processus avant l'outillage ”, on résout la plupart des problèmes liés aux bulles rapidement et à moindre coût.
2.1 Optimisation du prétraitement des matériaux
La première étape consiste à respecter des protocoles de séchage stricts et adaptés à chaque matériau. Réglez la température et la durée de séchage conformément aux spécifications de la résine. Par exemple, le PA66 sèche généralement entre 80 et 100 °C pendant 4 à 6 heures, tandis que la résine PC sèche à 120 °C pendant 3 à 4 heures.
Utilisez rapidement la résine séchée afin d'éviter qu'elle ne réabsorbe l'humidité. Limitez également la teneur en résine broyée, généralement à 20% au maximum, et veillez à ce que la matière première soit propre et exempte de contaminants afin de réduire la dégradation et les composés volatils.
2.2 Réglage des paramètres du processus d'injection
Adoptez une stratégie de remplissage par étapes à vitesse variable. Effectuez une injection plus lente lorsque la matière fondue traverse la buse et la partie initiale de la cavité, augmentez la vitesse une fois que la matière fondue s'étale, puis ralentissez à nouveau à la fin du remplissage. Cela permet de trouver un équilibre entre un remplissage complet et un délai suffisant pour que l'air s'échappe.
Parallèlement, augmentez la contre-pression de manière appropriée et optimisez le profil de compression. Retardez légèrement le moment du changement de compression, puis augmentez la pression de compression et le temps de maintien afin de comprimer les microbulles présentes dans la masse fondue. Contrôlez les températures du cylindre par zones afin d’éviter toute surchauffe localisée et toute dégradation de la matière.
2.3 Amélioration de la structure du moule et du système de dégazage
En cas de bulles d'air emprisonnées à des emplacements fixes, commencez par ajouter des fentes d'aération aux endroits correspondants ou approfondissez les fentes existantes. La profondeur des fentes d'aération doit être comprise entre 0,02 et 0,05 mm, en fonction des propriétés du matériau — suffisamment pour évacuer l'air sans provoquer de bavures.
Pour les pièces à parois épaisses, optimisez l'emplacement de l'entrée de matière afin que la matière fondue remplisse les sections en partant des parties épaisses vers les parties minces. Cette technique, associée à un tassement, permet d'améliorer la compensation du retrait et l'évacuation des gaz. Pour éviter les vides dus au vide, équilibrez l'épaisseur des parois ou ajoutez des canaux de refroidissement au niveau des sections épaisses afin d'accélérer la formation de la peau superficielle et de réduire les cavités de retrait internes.
3. Services d'assistance au moulage par injection de PartsMastery
PartsMastery propose une assistance technique complète pour le moulage par injection, de la conception du produit au contrôle de la production. Nous avons mis en place un système standardisé de dépannage et d'optimisation pour les défauts courants, notamment les bulles.
Dès les premières étapes du développement du produit, nous réalisons une analyse DFM (Design for Manufacturing, ou « conception en vue de la fabrication ») afin d’identifier dès le départ les risques tels qu’une épaisseur de paroi inégale ou une mauvaise ventilation. Cela permet de réduire le risque de formation de bulles à la source, avant même la fabrication des moules.
Lors des essais de moules, des ingénieurs de procédés expérimentés procèdent à un réglage des machines sur site afin d'identifier rapidement les causes des défauts et de fournir des jeux de paramètres optimisés. Pour la production en série, nous mettons en œuvre un contrôle des procédés par SPC afin de stabiliser les paramètres et de garantir une qualité constante d'un lot à l'autre.
Que ce soit pour le développement de prototypes ou la production en grande série, PartsMastery aide ses clients à réduire les défauts, à améliorer leur efficacité et à diminuer leurs coûts de fabrication globaux grâce à des capacités éprouvées en matière de contrôle des processus.
Conclusion
Les défauts de bulles dans le moulage par injection peuvent sembler simples, mais ils impliquent plusieurs facteurs, notamment le matériau, le procédé et l'outillage. Seuls un dépannage systématique et une identification précise des causes profondes permettent d'éviter les pertes de temps et les coûts liés à des essais et erreurs répétés.
Grâce à un contrôle scientifique du séchage, à un réglage rationnel du processus et à une conception optimisée des évents du moule, la grande majorité des problèmes liés aux bulles peut être résolue efficacement.