



Lorsqu’un plan de pièce en plastique atterrit sur votre bureau, la première question que se posent les ingénieurs n’est généralement pas de savoir si la géométrie peut être moulée, mais si le matériau sera facile à mettre en œuvre. La réponse réside dans les propriétés du matériau : fenêtre de traitement: dans quelle mesure les paramètres de fabrication peuvent varier avant que la pièce ne commence à présenter des défauts. Une marge de tolérance large permet de compenser les variations de température ; une marge étroite transforme les variations normales de la machine en séries d'essais supplémentaires et en retards dans le calendrier.
C'est pourquoi disposer de valeurs de référence fiables en matière de température est la première étape de la revue de conception et de la planification des processus. Vous trouverez ci-dessous un tableau récapitulatif des plastiques les plus couramment utilisés et de leurs plages de température recommandées.
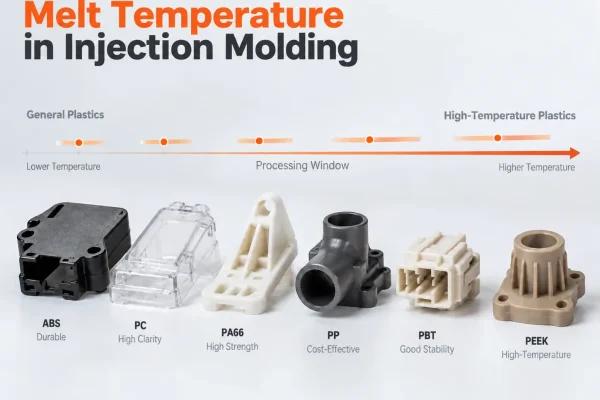
1. Tableau des températures de fusion des plastiques de grande consommation
La “ température de fusion ” indiquée dans le tableau ci-dessous correspond à la température réelle du plastique fondu au niveau de la buse, et non la consigne affichée sur le contrôleur de la presse à injection. Ces deux valeurs diffèrent pour des raisons physiques qui seront expliquées plus loin dans cet article.
Une fenêtre de transformation est un concept relevant du système. Au-delà de la température, elle englobe la pression d'injection, la vitesse d'injection, le temps de maintien et la phase de refroidissement. Ce tableau se concentre exclusivement sur la dimension de la température afin de vous aider à évaluer rapidement le degré de tolérance d'un matériau.
| Matériau | Température de fusion (°C) | Température du moule (°C) |
|---|---|---|
| ABS | 200–260 | 40–80 |
| PEHD | 200–280 | 20–60 |
| HIPS | 180–260 | 20–60 |
| PA6 (nylon 6) | 230–280 | 60–100 |
| PA66 (nylon 66) | 260–300 | 60–100 |
| PBT | 240–270 | 60–100 |
| PC | 280–320 | 80–120 |
| PC-ABS | 240–280 | 60–90 |
| PMMA (Acrylique) | 210–250 | 50–80 |
| POM (acétal) | 190–230 | 60–120 |
| PP | 200–280 | 20–80 |
| TPE / TPU (élastomères) | 180–230 | 20–50 |
2. Plastiques techniques résistants aux hautes températures
Les polymères techniques haute performance évoluent dans une gamme de températures totalement différente, et leurs plages de transformation sont généralement plus restreintes. Prenons l'exemple du PEEK : sa température de fusion dépasse souvent les 350 °C, et le moule doit lui aussi être maintenu à des températures élevées. Les presses à injection standard ne sont souvent pas en mesure de répondre à ces exigences.
| Matériau | Température de fusion (°C) | Température du moule (°C) |
|---|---|---|
| PPS (sulfure de polyphénylène) | 300–340 | 120–160 |
| PEEK | 350–400 | 150–200 |
| LCP (polymère à cristaux liquides) | 280–340 | 80–120 |
Lorsque vous utilisez l'un ou l'autre des tableaux ci-dessus, gardez à l'esprit deux mises en garde importantes :
- Il s'agit là des plages de valeurs typiques publiées pour cette famille de matériaux. Le guide d’utilisation fourni par le fournisseur de résine pour votre type de produit spécifique fait autorité — en particulier pour les types chargés et modifiés, pour lesquels la plage admissible est souvent encore plus restreinte.
- La portée est une limite, pas un objectif. Le choix de la plage d'utilisation dépend de l'épaisseur de la paroi, de la longueur d'écoulement et des exigences en matière de finition de surface.
Si votre matériau ne figure pas dans la liste, utilisez le matériau le plus proche de la même famille comme point de départ, mais vérifiez toujours ces informations en vous référant à la fiche technique du fournisseur. N'appliquez jamais ces valeurs telles quelles.
3. Température de fusion et température du moule : deux régulations distinctes
Chaque tableau comporte deux colonnes de température, qui remplissent des fonctions totalement différentes. Elles ne sont pas interchangeables.
À quoi sert le contrôle de la température de fusion ? Elle détermine la viscosité du polymère fondu, ce qui influe directement sur la capacité du plastique à remplir les parois minces et les détails fins avant de se solidifier. Une viscosité trop élevée entraîne des défauts de remplissage et des traces d'écoulement ; une viscosité trop faible peut entraîner la formation de bavures et la dégradation du matériau.
En quoi consiste le contrôle de la température du moule ? Elle détermine la vitesse de refroidissement, qui influe à son tour sur la brillance de la surface, les contraintes résiduelles internes et la stabilité dimensionnelle. Des températures de moule plus élevées améliorent la qualité de surface mais allongent la durée du cycle ; des températures de moule plus basses accélèrent la production mais augmentent les contraintes internes.
Où se trouve chacun d'entre eux ? La température de fusion est obtenue grâce au chauffage des différentes zones du cylindre, à la vitesse de rotation de la vis et à la contre-pression. La température du moule est régulée par un régulateur de température du moule et par les circuits de refroidissement et de chauffage situés à l'intérieur de celui-ci.
L’erreur la plus courante dans les ateliers de production consiste à considérer la température du moule comme s’il s’agissait de la température de la matière fondue, puis à se demander pourquoi les chiffres semblent si bas. Ces deux paramètres s’influencent mutuellement, mais ne peuvent pas se substituer l’un à l’autre. Lors de la lecture du tableau, les deux colonnes sont importantes. Cependant, du point de vue du choix du matériau, la température de fusion est le critère principal : une température de fusion plus basse signifie un temps de refroidissement plus court et un risque moindre de dégradation du matériau ; une température de fusion plus élevée signifie une meilleure fluidité dans les sections minces. Il s’agit d’un compromis, et non d’un réglage par défaut.
4. Trois valeurs de température, trois questions différentes
Pour un même plastique, vous pouvez trouver trois valeurs de température différentes selon les sources. Elles ne se contredisent pas : elles répondent simplement à des questions différentes.
| Type de température | Ce que cela signifie | À quoi cela sert-il ? |
|---|---|---|
| Point de fusion (indiqué dans la fiche technique) | La température critique à laquelle la substance passe de l'état solide à un état fluide | Comprendre les propriétés thermiques intrinsèques du matériau ; il ne s'agit pas d'une température de transformation |
| Température de fusion (valeurs indiquées dans le tableau ci-dessus) | La température réelle du polymère fondu au niveau de la buse | Évaluation de la faisabilité du procédé et de la largeur de la fenêtre de traitement |
| Consigne de la machine (valeur affichée sur le panneau de commande en atelier) | La température réglée par le régulateur en fonction des bandes chauffantes et des paramètres des vis | À coordonner avec le fabricant de moules et l'opérateur de la machine ; ne remplace pas le guide du fournisseur |
Pourquoi y a-t-il un espace entre la deuxième et la troisième rangée ? La raison physique est que la majeure partie de l'énergie nécessaire pour faire fondre le plastique provient de chaleur de cisaillement générée par la rotation de la vis et la contre-pression—et non par les bandes chauffantes. Par conséquent, la température de consigne affichée sur le panneau et la température réelle de fusion sont liées, mais ne sont pas identiques.
En termes simples : la température de fusion vous indique si le processus est correct ; les données de la machine vous indiquent si l'équipement fonctionne comme prévu. Lorsque ces deux valeurs divergent, cela signifie généralement que la machine applique ses réglages avec précision, mais que l'état réel de la matière fondue s'est déjà écarté de la valeur cible.
5. Qu'est-ce qui modifie votre fenêtre de traitement effective ?
Les tableaux ci-dessus décrivent les famille de matériaux, mais votre dessin précise un niveau particulier. Entre la famille et la classe, il existe plusieurs niveaux de modification, dont chacun peut décaler la fenêtre.
- Chimique de verre ou charges minérales : En règle générale, lorsque l'on augmente la température de fusion, il faut généralement augmenter également la température du moule.
- Retardateurs de flamme, modificateurs de résistance aux chocs, stabilisateurs UV et autres additifs : Modifier les plages de température de fusion et de moule ; le sens de la modification dépend du système d'additifs utilisé.
- Même matériau, fournisseur différent : Même si le nom du matériau indiqué sur l'emballage est identique, les différents fabricants utilisent des formulations de qualité différentes, ce qui entraîne des plages de traitement différentes.
Cela ne signifie pas pour autant que ce tableau n'ait aucune utilité. Cela signifie simplement qu'il ne permet pas d'identifier précisément votre type de matériau. La solution la plus rentable consiste à consulter le guide de mise en œuvre figurant dans la fiche technique (TDS) du matériau avant de procéder à la découpe, plutôt que de devoir effectuer des réglages à plusieurs reprises une fois que la machine est déjà en marche.
6. Remplacements courants de matériaux : en quoi les fenêtres diffèrent-elles ?
Les matériaux d'apparence similaire ne sont souvent pas directement interchangeables. Les paires suivantes constituent les combinaisons de substitution les plus couramment rencontrées lors des revues de conception.
| Comparaison des matériaux | Lequel est le plus indulgent ? | Principales différences |
|---|---|---|
| PA6 vs PA66 | PA6 | Le PA66 nécessite des températures de transformation plus élevées et des conditions de séchage plus strictes ; un même moule se comportera différemment |
| PP vs. PEHD | PEHD | Les deux présentent des plages étendues, mais le PP est plus sensible près de la limite supérieure de sa plage de température. |
| PC vs PC-ABS | PC-ABS | Le PC nécessite des températures plus élevées avec une plage plus restreinte et est plus sensible au temps de séjour dans le fût. |
| ABS vs HIPS | HIPS | Le HIPS peut être transformé à des températures plus basses avec une plus grande tolérance ; l'ABS est hygroscopique et a tendance à se décolorer lorsqu'il approche de sa limite supérieure de température. |
Ces deux types de nylon sont ceux qui prêtent le plus souvent à confusion, car leurs domaines d’application se recoupent largement. Cependant, le PA66 nécessite des températures de transformation plus élevées et un séchage plus rigoureux ; il convient donc de revérifier les paramètres de transformation en cas de substitution. L’ABS et le HIPS constituent une autre paire de substitution courante : l’ABS fonctionne dans une plage de températures plus élevée et plus étroite, tandis que le HIPS peut être utilisé dans une plage de températures nettement plus basse pour une même géométrie de pièce.
N'oubliez pas : le fait d'appartenir à la même famille de matériaux ne signifie pas pour autant que la plage de paramètres soit identique. Après avoir changé de matériau, le coût lié à la nouvelle validation de la plage de paramètres est bien inférieur à celui des essais et erreurs répétés sur la machine.
7. Quand le graphique ne suffit pas : géométries particulières
Tout ce qui a été abordé jusqu'à présent repose sur l'hypothèse d'une géométrie conventionnelle des pièces. Les trois situations suivantes réduisent encore davantage la plage de températures utilisables et modifient la plage dans laquelle vous pouvez réellement fonctionner.
1. Pièces à parois minces et à long parcours d'écoulement. Seule la partie supérieure de la plage de températures est exploitable, car la matière fondue doit rester suffisamment fluide pour remplir entièrement la cavité avant de se solidifier. Un logiciel d'analyse de l'écoulement dans le moule permet de déterminer si la nuance choisie et les paramètres de processus sélectionnés permettent de mener à bien le remplissage avant la solidification.
2. Aspect et composants optiques. Les exigences en matière de température du moule et de qualité de surface restreignent la marge de manœuvre de la mise en œuvre dans les deux sens. À ce stade, la température de la masse fondue à elle seule ne fournit plus suffisamment d’informations ; il faut prendre en compte l’interaction entre la température du moule, la vitesse de refroidissement et la température de la masse fondue.
3. Pièces nécessitant une certification ou des opérations complémentaires. La fourchette des qualités acceptables est déjà restreinte dès le départ, et l'ensemble des paramètres de traitement doit être revérifié en fonction de la qualité que vous choisirez finalement.
Dans ces cas-là, le coût lié à la vérification des dimensions de la fenêtre à l’aide de plans et d’une comparaison des cotes avant l’usinage du moule est bien inférieur à celui lié à la découverte du problème lors du premier essai. L’équipe d’ingénieurs de PartsMastery recommande de procéder à un examen conjoint du choix des matériaux, de l’épaisseur des parois et de la longueur d’écoulement avant le début de l’usinage du moule.
8. Questions-réponses pratiques
Que se passe-t-il si la température de fusion est trop basse ?
La viscosité à l'état fondu devient trop élevée pour permettre d'atteindre l'extrémité du circuit d'injection. Parmi les symptômes, on peut citer les injections insuffisantes, les traces d'écoulement visibles, les lignes de soudure fragiles et les sections minces sous-remplies. Dans ce cas, il est généralement plus efficace d'augmenter progressivement la température tout en observant le schéma de remplissage que de se contenter d'augmenter la pression d'injection.
Que se passe-t-il si la température de fusion est trop élevée ?
La viscosité continue de baisser, ce qui facilite le remplissage, mais cela commence également à endommager les chaînes moléculaires du polymère. Parmi les signes courants, on peut citer la décoloration et l'apparition de stries dues à la dégradation du matériau, ainsi qu'une résistance aux chocs réduite — cette dernière ne se manifestant souvent qu'au moment des essais sur les pièces. De plus, des températures plus élevées allongent le temps de refroidissement, ce qui entraîne une augmentation correspondante de la durée du cycle de moulage.
Faut-il régler toutes les zones de cuves à la même température ?
En règle générale, non. La zone arrière est maintenue à une température plus basse afin d’éviter une fusion prématurée dans la section d’alimentation, tandis que la zone avant s’approche de la température de fusion cible. Ce qui importe vraiment, c’est la température réelle au niveau de la buse — la valeur qui correspond à la plage de température indiquée par le fournisseur.
Le matériau peut-il être modifié une fois que les échantillons T1 ont été validés ?
Changer de nuance après T1 implique généralement une nouvelle série d'essais de moulage. La température du moule, le temps de refroidissement et le temps de solidification de la porte varient tous en fonction du matériau ; l'échantillon validé ne correspond donc plus à la pièce de production finale. Si le calendrier le permet, fixez la nuance avant le T1. Si le choix du matériau n’est toujours pas arrêté à ce stade, vous pouvez soumettre vos plans à PartsMastery, et nous vous aiderons à évaluer si les matériaux candidats répondent aux exigences de la pièce.
Conclusion
La fenêtre de transformation d'un matériau détermine le degré de variation de processus qu'un projet peut supporter, et cette variation se répercute inévitablement sur les séries d'essais et les délais de livraison. Si la nuance que vous avez choisie se situe près d'une limite du graphique, ou si votre pièce présente des parois minces, de longs trajets d'écoulement ou des exigences élevées en matière d'aspect, veillez à vérifier la fenêtre de transformation réelle du matériau avant de procéder à la découpe du moule.
Pour toute question concernant le choix des matériaux ou l'évaluation des procédés, n'hésitez pas à contacter PartsMastery à tout moment. Notre équipe d'ingénieurs se tient à votre disposition pour vous apporter une assistance professionnelle.