L'anodisation de type II et de type III sont les deux procédés de finition de surface les plus couramment comparés pour les pièces en aluminium. Pourtant, les ingénieurs les choisissent pour des raisons fondamentalement différentes. Plus précisément, l'anodisation sulfurique de type II offre une excellente résistance à la corrosion, un large choix de couleurs et un aspect décoratif. Elle est donc devenue très populaire dans les produits de grande consommation, l'électronique et l'architecture. À l’inverse, l’anodisation dure de type III offre une dureté de surface ultra-élevée, une résistance à l’usure exceptionnelle et une durabilité à long terme. Elle s’est donc imposée comme le choix privilégié dans les applications aérospatiales, automobiles et de machines industrielles.
Cependant, se contenter de supposer que “ le type III est une version renforcée du type II ” revient à adopter une vision partiale. Il en va de même pour l’idée selon laquelle “ le type II n’est qu’une alternative moins coûteuse au type III ”. En réalité, ces deux procédés diffèrent fondamentalement en termes de structure du revêtement, de dureté, d’épaisseur, de possibilités de coloration, d’impact dimensionnel et de coût. De plus, ils conviennent à des scénarios d’ingénierie totalement différents. Par conséquent, un choix de matériau approprié nécessite une compréhension approfondie des principes des procédés. Il requiert également une évaluation complète de l’environnement d’exploitation de la pièce, des exigences de performance, de la sensibilité aux tolérances et du coût total du cycle de vie. Ce guide part des principes électrochimiques. Il compare ensuite de manière systématique les performances essentielles, la compatibilité des matériaux, la logique de coût et les scénarios d’application des deux procédés. L’objectif final est de fournir aux ingénieurs un cadre décisionnel concret pour la sélection des matériaux.
1. Principes fondamentaux du procédé d'anodisation
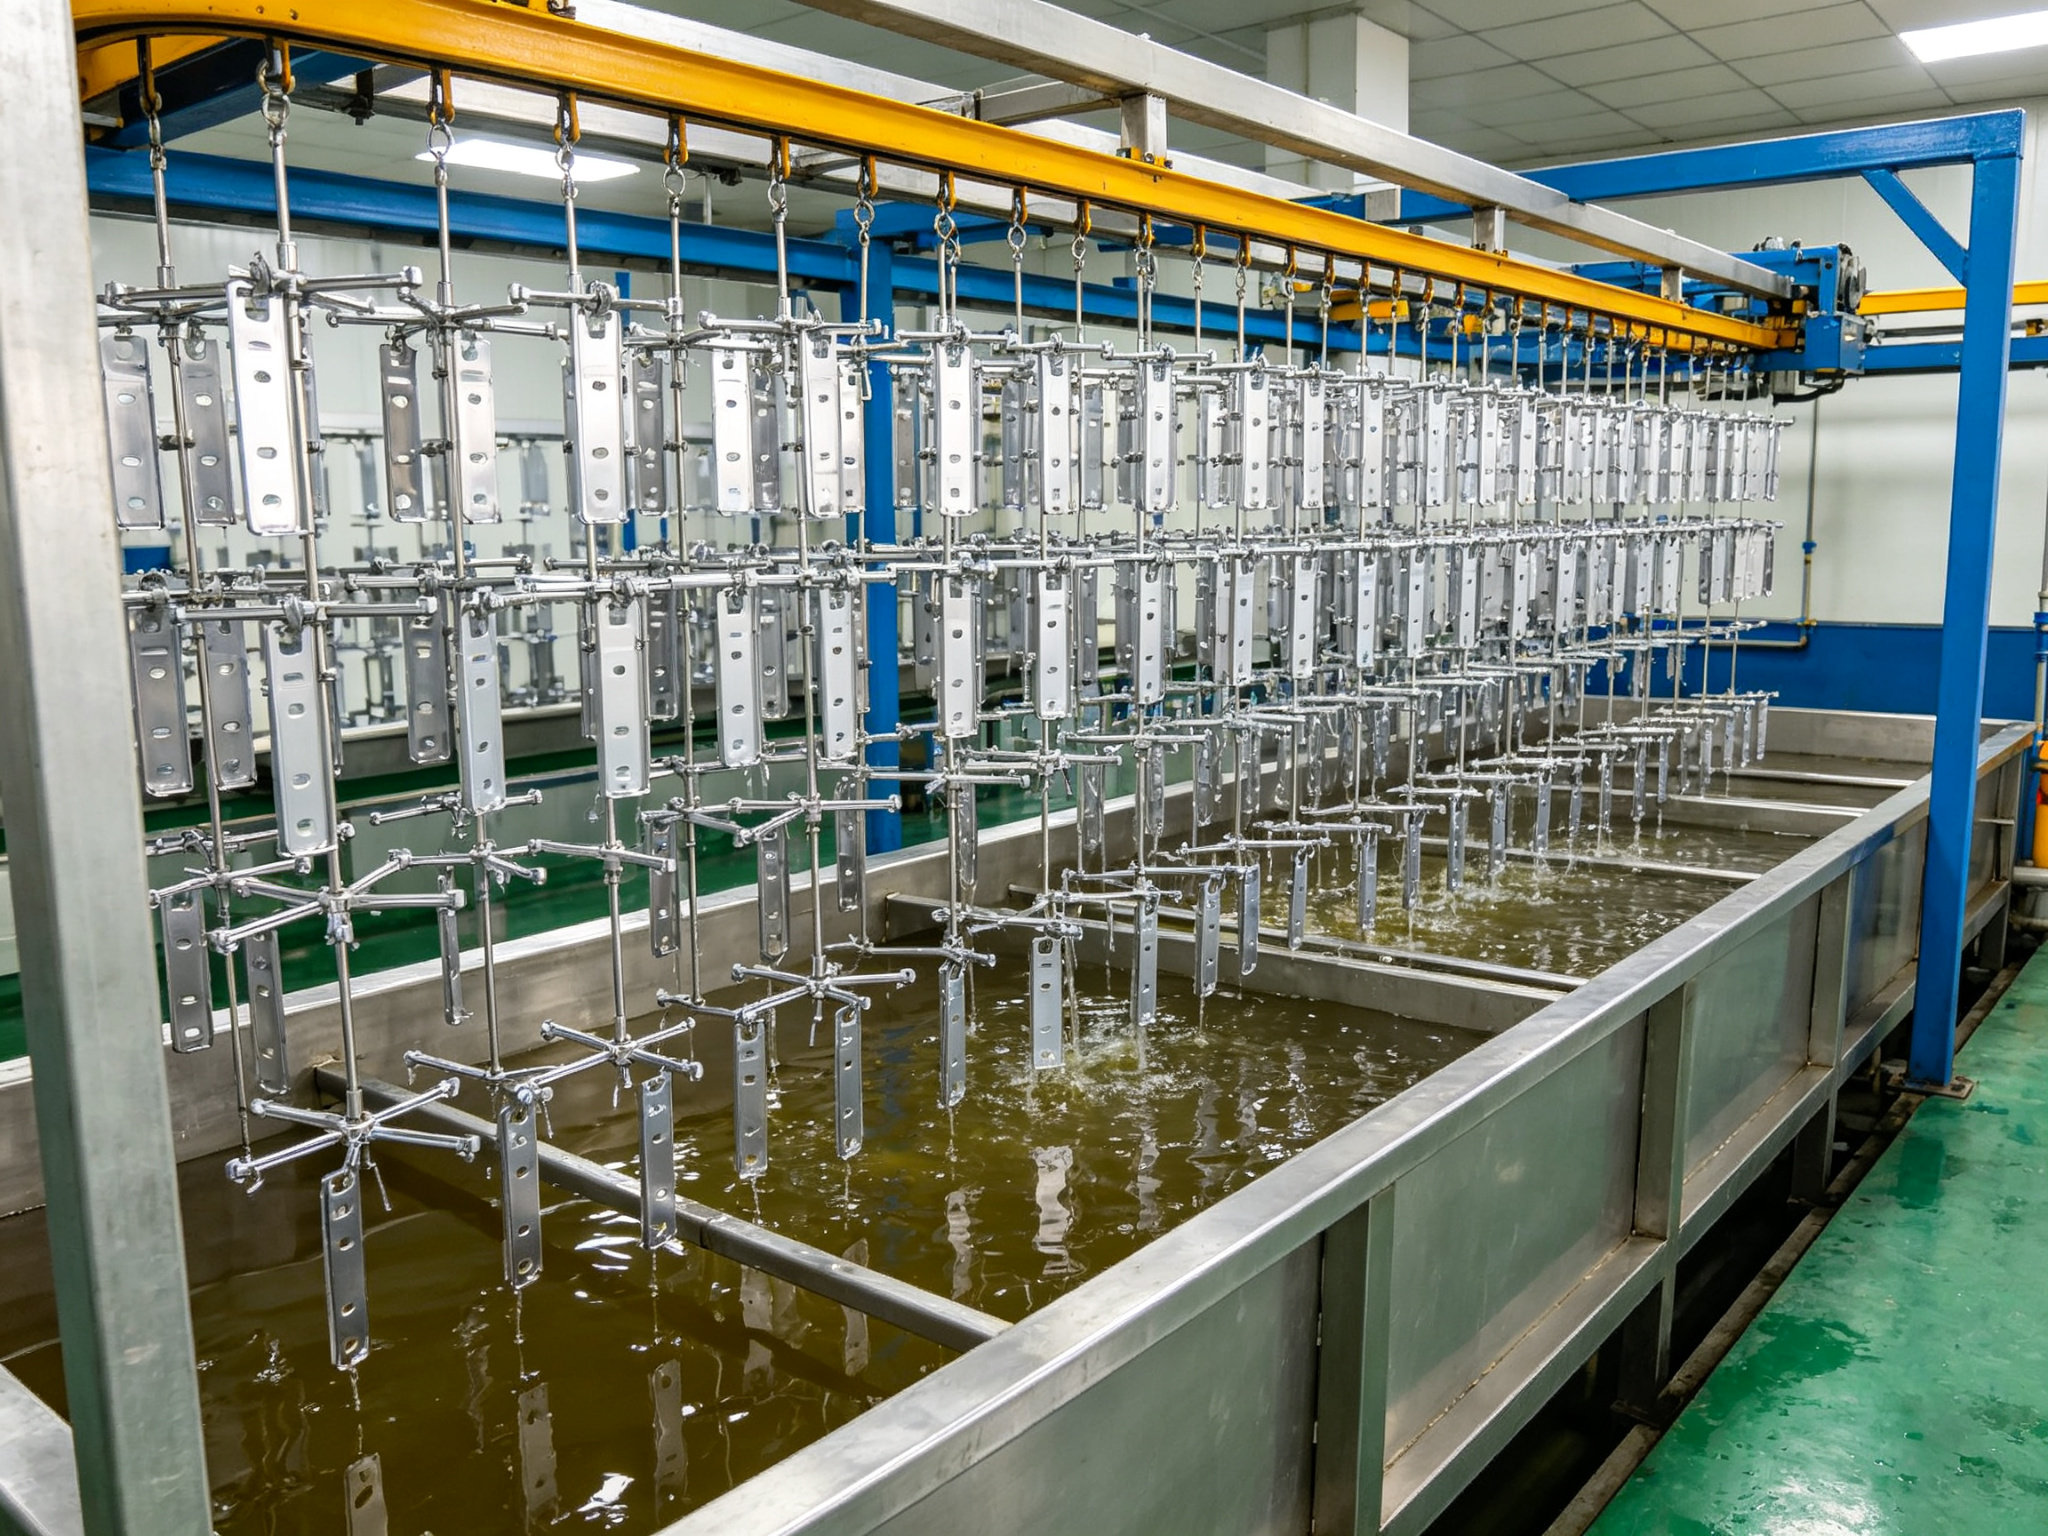
L'anodisation est un procédé électrochimique de finition de surface. Elle consiste essentiellement à former une couche contrôlée d'oxyde d'aluminium (Al₂O₃) à la surface de l'aluminium. Les fabricants placent la pièce en aluminium en tant qu'anode dans une cellule électrolytique. Ils appliquent ensuite un courant continu, déclenchant ainsi une réaction d'oxydation à la surface de l'aluminium. Contrairement à l’application d’un revêtement distinct sur la surface de la pièce, le revêtement anodisé constitue une couche de conversion du substrat en aluminium. Il forme donc une liaison métallurgique avec le métal de base et ne risque ni de s’écailler ni de se décoller.
Un revêtement anodisé présente une structure alvéolaire poreuse. Sa porosité est comprise entre environ 10% et 20%. Il est à noter que ces micropores peuvent absorber des colorants, ce qui permet d’obtenir une large gamme de couleurs. Les fabricants peuvent également obturer les pores grâce à des traitements d’obturation. Les méthodes courantes comprennent l’obturation à l’eau chaude, l’obturation au nickel ou l’obturation organique. L’obturation améliore ainsi la résistance à la corrosion et la dureté de surface. L’épaisseur du revêtement, sa dureté, sa porosité et les possibilités de coloration dépendent principalement de quatre facteurs : la composition de l’électrolyte, la densité de courant, la température et la durée du traitement.
Parmi les nombreux procédés d’anodisation, les types II et III se distinguent comme les plus couramment utilisés. Tous deux sont définis dans la norme militaire américaine MIL-A-8625. Plus précisément, le type II désigne l’anodisation au sulfate, tandis que le type III désigne l’anodisation dure. Les deux utilisent l’acide sulfurique comme électrolyte principal. Néanmoins, les différences dans les paramètres du procédé entraînent des différences fondamentales dans les performances du revêtement.
2. Analyse approfondie de l'anodisation au soufre de type II
2.1 Principes et paramètres du procédé
L'anodisation de type II, communément appelée « anodisation sulfurique », est le procédé d'anodisation polyvalent le plus courant. Elle utilise un électrolyte à base d'acide sulfurique dont la concentration est comprise entre environ 10% et 20%. La température de fonctionnement est généralement comprise entre 18 et 22 °C. La densité de courant est quant à elle comprise entre 1,0 et 2,5 A/dm². La durée du traitement varie entre 20 et 60 minutes, en fonction de l’épaisseur de revêtement requise.
Dans ces conditions de traitement relativement douces, le revêtement d’oxyde obtenu présente généralement une épaisseur comprise entre 5 et 25 µm. La structure du revêtement est relativement lâche et présente une porosité élevée. Par conséquent, cette structure poreuse confère aux revêtements de type II une excellente capacité de teinture. Ils peuvent absorber divers colorants organiques. Les couleurs obtenues comprennent le noir, le rouge, le bleu, le vert, le doré et une finition naturelle transparente. Après la teinture, les fabricants procèdent généralement à un traitement de scellement. Ce scellement permet de fermer les micropores, de fixer la couleur et d’améliorer la résistance à la corrosion.
2.2 Performances et avantages principaux
L’anodisation de type II concentre ses principaux avantages dans quatre domaines. Premièrement, elle offre une excellente résistance à la corrosion. Un revêtement d’oxyde de type II étanche empêche efficacement l’oxygène, l’humidité et les agents corrosifs d’entrer en contact avec le substrat en aluminium. En conséquence, les essais au brouillard salin atteignent 200 à 1 000 heures, selon l’épaisseur du revêtement et l’alliage. Deuxièmement, il offre un large choix de couleurs. Le revêtement à haute porosité peut absorber divers colorants. Cela permet d’obtenir une vaste gamme de couleurs, allant des teintes décoratives vives aux tons industriels discrets.
Troisièmement, il offre une bonne qualité d’aspect. Les revêtements de type II se caractérisent par des surfaces lisses, uniformes et brillantes. Ils préservent bien la texture de surface et les marques d’usinage du substrat en aluminium. Ils conviennent donc aux pièces apparentes soumises à des exigences élevées en matière d’uniformité visuelle. Quatrièmement, son impact dimensionnel est faible. Le revêtement étant relativement mince (généralement entre 5 et 25 µm), son incidence sur les dimensions finales de la pièce reste minime. Il s’intègre ainsi plus facilement dans les conceptions générales. Les ingénieurs n’ont pas à s’inquiéter outre mesure d’un excès de revêtement dans les zones étroites.
2.3 Limites et cadre d'application
Les principales limites de l'anodisation de type II résident dans une dureté de surface et une résistance à l'usure insuffisantes. La dureté de ce revêtement se situe généralement entre 300 et 500 HV (dureté Vickers). Bien qu'elle soit nettement supérieure à celle de l'aluminium pur (environ 30 à 50 HV), il reste sensible aux rayures et s'use facilement. Ce phénomène se produit notamment en cas d’usure intense, de frottements répétés ou de contacts soumis à des charges élevées. De plus, les revêtements de type II présentent une résistance limitée aux températures élevées. Les températures de fonctionnement à long terme ne dépassent généralement pas 80 °C. Par conséquent, des températures excessivement élevées peuvent entraîner la fissuration du revêtement ou une défaillance de l’étanchéité.
L’anodisation de type II convient donc aux pièces décoratives, aux boîtiers électroniques, aux composants architecturaux, aux produits de grande consommation et aux pièces industrielles générales. Ces applications nécessitent un équilibre entre l’aspect de surface et la résistance à la corrosion. Elles n’exigent pas une dureté et une résistance à l’usure maximales. Pour les pièces fonctionnelles devant résister à une usure mécanique intense, le type II ne constitue généralement pas le choix optimal.
3. Analyse approfondie de l'anodisation dure de type III
3.1 Principes et paramètres du procédé
L'anodisation de type III, communément appelée « anodisation dure » ou « hardcoat », est un procédé d'anodisation spécialisé. Elle est spécialement conçue pour offrir une résistance élevée à l'usure et une grande dureté de surface. Elle utilise également de l'acide sulfurique comme électrolyte principal, mais généralement à une concentration plus élevée (15%–25%). La température de fonctionnement baisse considérablement, généralement jusqu'à 0–5 °C. Cela nécessite un équipement de réfrigération. Parallèlement, la densité de courant est plus élevée, généralement comprise entre 2,5 et 5,0 A/dm². La durée du traitement est plus longue, généralement de 60 à 120 minutes.
Dans des conditions de basse température, de forte densité de courant et de longue durée, le revêtement d’oxyde obtenu présente généralement une épaisseur comprise entre 25 et 100 µm. La structure du revêtement est plus dense et présente une porosité plus faible. Par conséquent, cette structure dense et épaisse confère aux revêtements de type III une dureté de surface extrêmement élevée. La dureté typique atteint 500 à 800 HV. Certains procédés dépassent les 1 000 HV. La résistance à l’usure est exceptionnelle. Les revêtements de type III peuvent également absorber des colorants. Cependant, le revêtement étant plus épais et plus dense, la pénétration des colorants reste limitée. Par conséquent, les options de couleur se limitent généralement au noir, au gris foncé et à d’autres teintes industrielles sombres.
3.2 Performances et avantages principaux
L’anodisation dure de type III présente quatre avantages principaux. Premièrement, elle offre une dureté de surface extrêmement élevée. La dureté du revêtement atteint généralement 500 à 800 HV, ce qui se rapproche du niveau du chromage dur. Il convient de noter que certains procédés spécialisés dépassent même les 1 000 HV. Le revêtement résiste efficacement aux rayures, aux indentations et à l’usure. Deuxièmement, il offre une résistance à l’usure exceptionnelle. La structure dense et épaisse du revêtement se comporte de manière remarquable dans des conditions de frottement, de contact répété et d’usure par glissement. En conséquence, les taux d’usure ne représentent que 1/5 à 1/10 de ceux des revêtements de type II. Cela prolonge considérablement la durée de vie des pièces.
Troisièmement, il offre une excellente résistance à la corrosion et aux hautes températures. Le revêtement de type III, plus épais et plus dense, offre une protection barrière plus efficace. Les essais au brouillard salin atteignent 500 à 2 000 heures. De plus, les températures de fonctionnement à long terme s’élèvent à 150–200 °C, dépassant de loin celles des revêtements de type II. Quatrièmement, il présente de bonnes propriétés d’isolation électrique. Le revêtement d’oxyde épais et dense offre une excellente rigidité diélectrique. Celle-ci peut atteindre plusieurs centaines de volts par micromètre. Il est donc adapté aux composants électroniques et électriques nécessitant une isolation électrique.
3.3 Limites et cadre d'application
Les principales limites de l’anodisation dure de type III sont au nombre de quatre : un choix de couleurs restreint, un aspect industriel, un impact dimensionnel significatif et un coût plus élevé. Le revêtement étant plus épais et plus dense, la pénétration de la teinture reste limitée. Les couleurs disponibles se limitent généralement au noir, au gris foncé et à d’autres teintes industrielles sombres. Il reste difficile d’obtenir des couleurs décoratives vives. La surface du revêtement présente généralement une texture mate ou semi-mate. Son aspect est davantage industriel. Il ne possède pas le brillant lisse des revêtements de type II.
Plus important encore, les revêtements de type III sont plus épais (généralement entre 25 et 100 µm). Cela a un impact significatif sur les dimensions finales des pièces. Par conséquent, les pièces nécessitant un ajustement de précision exigent une planification minutieuse des tolérances. De plus, le procédé de type III nécessite des équipements de réfrigération à basse température. Il requiert une densité de courant plus élevée et des temps de traitement plus longs. En conséquence, les coûts du procédé sont nettement plus élevés que ceux du type II. Le type III convient donc aux pièces aérospatiales, aux composants automobiles, aux équipements industriels, aux corps de vannes, aux raccords de tuyauterie et à d’autres composants fonctionnels. Dans ces applications, la dureté de surface, la résistance à l’usure et la durabilité à long terme priment sur l’aspect décoratif ou la richesse des options de couleurs.
4. Comparaison quantitative selon dix axes clés
Afin de mettre davantage en évidence les différences de performances entre les deux procédés, le tableau ci-dessous présente une comparaison quantitative portant sur dix paramètres techniques clés. Toutes les données proviennent de paramètres de procédé types et des fiches techniques des fabricants de matériaux. Les valeurs réelles peuvent varier. Elles dépendent de l'alliage utilisé, des paramètres de procédé et de la norme d'essai.
En quantité limitée (noir, gris foncé et autres teintes sombres)
Essai au brouillard salin
200 à 1 000 heures
500 à 2 000 heures
Température de fonctionnement à long terme
≤ 80 °C
150 à 200 °C
Impact dimensionnel
Petit
Significatif (nécessite une planification des tolérances)
Coût relatif
1× (valeur de référence)
1.5–3×
5. Analyse approfondie des principales différences
5.1 Aspect et couleur
Si l'aspect esthétique constitue la principale exigence, l’anodisation de type II représente généralement le meilleur choix. Son revêtement d’oxyde, plus fin et plus poreux, offre un choix plus large de couleurs. Elle propose également davantage de finitions décoratives. C’est pourquoi elle est largement utilisée pour les pièces en aluminium apparentes dans les produits de grande consommation, l’architecture, l’électronique et les applications liées à la décoration. Les revêtements de type II se caractérisent par des surfaces lisses, uniformes et brillantes. Ils préservent bien la texture de surface du substrat en aluminium. Ils conviennent donc particulièrement aux projets exigeant une grande cohérence visuelle et respectant les couleurs de la marque.
Bien que les revêtements de type III puissent également absorber les colorants, ils ne constituent généralement pas le premier choix pour les couleurs décoratives vives. Leurs couleurs sont plus foncées. Leur aspect est davantage de type industriel. De plus, leur revêtement plus dense limite la flexibilité en matière de couleurs. Par conséquent, lorsque l’objectif principal concerne la cohérence visuelle, la couleur de la marque ou un effet décoratif épuré, le type II constitue généralement le choix le plus pratique. À l’inverse, lorsque la fonctionnalité prime sur la gamme de couleurs, le type III devient plus intéressant.
5.2 Résistance à l'usure et dureté
En termes de résistance à l’usure, de résistance aux rayures et de dureté de surface, l’anodisation de type III constitue généralement le meilleur choix. La couche d’oxyde plus épaisse et plus dense explique précisément pourquoi l’anodisation dure convient aux pièces soumises à des frottements, à des contacts répétés ou à des conditions plus exigeantes. La dureté d’un revêtement de type III atteint généralement 500 à 800 HV, ce qui se rapproche des niveaux du chromage dur. En conséquence, les taux d’usure ne représentent que 1/5 à 1/10 de ceux des revêtements de type II.
Bien que le traitement de surface de type II améliore également les performances de la surface en aluminium, il n’offre qu’une résistance limitée à la corrosion et aux rayures. Les ingénieurs ne le choisissent généralement pas pour les pièces devant résister à une usure mécanique sévère. Dans de tels cas, le type III représente généralement la meilleure solution technique. Cela explique pourquoi les composants mécaniques industriels privilégient le type III. Il en va de même pour les accessoires fortement sollicités et les pièces en aluminium sensibles à l’usure. Néanmoins, le type II reste courant pour les pièces où l’aspect esthétique et la résistance générale aux conditions environnementales priment sur la durabilité maximale.
5.3 Incidence des cotes et des tolérances
L’une des différences les plus concrètes entre l’anodisation de type II et celle de type III réside dans leur impact sur les dimensions. L’anodisation de type III formant une couche d’oxyde plus épaisse (généralement de 25 à 100 µm), elle affecte davantage les dimensions finales que celle de type II (généralement de 5 à 25 µm). Cela signifie que la planification des tolérances revêt une importance particulière. Cela revêt une importance capitale lors de l’application d’une anodisation dure sur des pièces nécessitant un ajustement de précision. Pour les pièces comportant des alésages de précision, des diamètres d’ajustement, des filetages ou des surfaces de contact, les ingénieurs doivent choisir le type d’anodisation dès le début. Ils doivent le faire dès la phase de conception, et non pas seulement au stade de la finition de surface.
Le traitement de type II augmente également l’épaisseur du revêtement. Mais son impact reste généralement moindre. Il est plus facile à intégrer dans les conceptions générales. Pour de nombreuses pièces décoratives ou des composants à performances moyennes, ce procédé s’applique plus facilement. Les ingénieurs n’ont pas à s’inquiéter outre mesure d’un excès de revêtement dans les zones étroites. Le point essentiel pour les ingénieurs reste le suivant : la finition de surface ne doit jamais être reléguée au second plan. Par conséquent, les équipes doivent l’intégrer à l’analyse de la chaîne des tolérances dès la phase de conception.
5.4 Résistance à la corrosion et comportement à haute température
En termes de résistance à la corrosion, ces deux procédés améliorent considérablement les performances des alliages d’aluminium. Cependant, les revêtements de type III offrent généralement une protection barrière plus efficace. Cela s’explique par leur épaisseur et leur densité supérieures. Les revêtements scellés de type II résistent à 200 à 1 000 heures d’essais au brouillard salin. En comparaison, les revêtements de type III atteignent 500 à 2 000 heures. Pour les pièces exposées à des environnements corrosifs, le type III offre généralement une protection à long terme plus fiable. Parmi ces environnements corrosifs, on peut citer les climats marins, les produits chimiques industriels et les pluies acides.
En termes de résistance aux hautes températures, la différence entre les deux devient encore plus marquée. Les revêtements de type II fonctionnent généralement à long terme à des températures ne dépassant pas 80 °C. Des températures excessivement élevées peuvent entraîner la fissuration du revêtement ou une défaillance de l'étanchéité. Les revêtements de type III, en revanche, fonctionnent à long terme à des températures comprises entre 150 et 200 °C. Ils conviennent donc aux composants de moteur, aux systèmes d’échappement, aux fours industriels et à d’autres environnements à haute température. Par conséquent, pour les pièces qui doivent résister à la fois à des températures élevées et à la corrosion, le type III représente généralement le choix le plus fiable.
6. Analyse de la compatibilité des matériaux
L'anodisation de type II et de type III s'applique principalement à l'aluminium et aux alliages d'aluminium. Dans la pratique industrielle, le type d'alliage influe sur plusieurs aspects : l'aspect du revêtement, la dureté, le rendu des couleurs et la qualité globale de la finition de surface. Par conséquent, les équipes doivent tenir compte du type d'anodisation dès le choix du matériau. Elles ne doivent pas considérer cette étape comme une opération de finition distincte intervenant après l'usinage.
6.1 Matériaux couramment utilisés pour l'anodisation de type II
Lorsqu'un projet nécessite un équilibre entre résistance à la corrosion, esthétique et flexibilité des couleurs, les fabricants ont généralement recours à l'anodisation de type II. Ce procédé est couramment utilisé pour le traitement des boîtiers, des panneaux, des poignées, des pièces décoratives et d'autres composants en aluminium visibles. Ces pièces exigent non seulement une surface propre et esthétique, mais aussi une protection renforcée. Les alliages d’aluminium usinables courants comprennent les nuances 6061, 6063, 5052 et 7075. Tous se prêtent à l’anodisation au sulfate. Ils offrent un bon équilibre entre usinabilité, uniformité de l’anodisation et aspect de surface. Cet équilibre est particulièrement important lorsque la teinture est nécessaire.
6.2 Matériaux couramment utilisés pour l'anodisation de type III
L'anodisation de type III s'applique également principalement à l'aluminium et aux alliages d'aluminium. Elle est toutefois plus couramment utilisée pour les pièces devant fonctionner dans des conditions exigeantes. Elle s'applique généralement aux pièces en aluminium dans les secteurs de l'industrie, de l'aérospatiale, de l'automobile et des équipements. Dans ces domaines, la résistance à l'usure et la dureté de surface priment sur la finition décorative. Les alliages d’aluminium couramment utilisés pour les pièces mécaniques fonctionnelles comprennent les nuances 6061, 7075, 2024 et 5052. Tous se prêtent à l’anodisation dure. Les pièces fonctionnelles comprennent les boîtiers, les raccords, les corps de vannes et les composants mécaniques. Dans ces cas, le matériau doit être compatible avec le procédé d’anodisation. Il doit également offrir une protection de surface plus résistante pour supporter les contacts répétés, les frottements ou l’usure pendant son utilisation.
6.3 Considérations particulières relatives aux alliages
Il est important de noter que les alliages d'aluminium à forte teneur en cuivre peuvent poser des problèmes lors de l'anodisation. L'alliage 2024 en est un exemple typique. Ces alliages peuvent présenter un revêtement irrégulier ou une résistance à la corrosion réduite. Par conséquent, ils nécessitent des ajustements spécifiques du procédé. Les alliages d'aluminium moulés à forte teneur en silicium posent également des difficultés. L'alliage A356 en est un exemple courant. Ces alliages peuvent paraître plus foncés après l'anodisation. L'uniformité de la couleur a tendance à être moins bonne. Par conséquent, les équipes doivent tenir compte de la compatibilité avec le procédé d'anodisation dès la phase de sélection des matériaux.
7. Analyse du rapport coût-efficacité
7.1 Comparaison des coûts initiaux
L'anodisation de type III coûte généralement plus cher que celle de type II. Le rapport de coût est généralement compris entre 1,5 et 3 fois supérieur. Ses conditions de traitement sont plus exigeantes. Elle nécessite une réfrigération à basse température. Sa couche d'oxyde est plus épaisse. L'ensemble du processus demande plus de temps et d'efforts. C’est pourquoi les fabricants n’optent généralement pour l’anodisation de type III que lorsque les performances supplémentaires justifient ce surcoût.
7.2 Approche fondée sur le coût total du cycle de vie
Pour les projets nécessitant une protection contre la corrosion et une amélioration de l'aspect, mais ne requérant pas une résistance élevée à l'usure, le Type II constitue généralement le choix le plus économique. Pour de nombreuses pièces en aluminium à usage général, il offre un résultat plus équilibré. Cet équilibre porte sur trois aspects : la qualité de la finition de surface, les performances et le budget. Toutefois, du point de vue du coût total du cycle de vie (LCC), le type III peut présenter des avantages. Si les revêtements de type III prolongent considérablement la durée de vie des pièces, ils réduisent les remplacements dus à l'usure. Ils minimisent également les temps d'arrêt liés à la maintenance. Par conséquent, dans des conditions exigeantes, leur coût global peut en réalité s'avérer inférieur.
7.3 Éviter une finition excessive ou insuffisante
Par conséquent, la question du coût doit être liée à la fonctionnalité, et non pas uniquement au prix. Opter pour le type III pour des pièces décoratives peut entraîner un surtraitement. À l'inverse, choisir le type II pour des pièces soumises à l'usure peut entraîner un sous-traitement. Le meilleur choix dépend de deux facteurs : l'environnement d'exploitation réel de la pièce et son coût total sur l'ensemble de son cycle de vie.
8. Cadre décisionnel en cinq étapes pour le choix des matériaux
Face au choix entre l'anodisation de type II et celle de type III, les ingénieurs peuvent suivre cinq étapes. Ce cadre favorise une évaluation systématique. Il permet d'éviter les jugements partiaux fondés uniquement sur l'expérience ou l'habitude.
Définir l'environnement d'exploitation et les exigences de performance: Commencez par identifier le principal risque de défaillance de la pièce. Parmi les risques possibles, on peut citer l'usure, les rayures, la corrosion, les températures élevées ou un aspect esthétique insuffisant. Ensuite, quantifiez les exigences de performance en indicateurs spécifiques. Citons par exemple la pression de contact maximale, la vitesse de glissement, la durée de l'essai au brouillard salin, la plage de températures de fonctionnement et les exigences relatives à l'aspect esthétique.
Évaluer les besoins en matière de couleur et d'aspect: Déterminez si la pièce est un composant visible. Vérifiez si elle nécessite une couleur spécifique à la marque ou un effet décoratif. Si des couleurs vives ou un aspect très brillant sont requis, le Type II constitue généralement le seul choix viable. En revanche, si les exigences en matière de couleur se limitent au noir ou au gris foncé et que les exigences esthétiques sont faibles, le Type III peut y répondre.
Analyser la sensibilité aux dimensions et aux tolérances: Vérifiez si la pièce comporte des alésages de précision, des diamètres d'ajustage, des filetages ou des surfaces de contact. Si les exigences de tolérance sont strictes, calculez l’impact de l’épaisseur du revêtement d’anodisation sur la chaîne dimensionnelle. Les revêtements de type II sont plus fins (5 à 25 µm) et ont un impact dimensionnel moindre. Les revêtements de type III sont plus épais (25 à 100 µm) et nécessitent donc de prévoir des tolérances dès la phase de conception.
Réaliser une analyse du coût global du cycle de vie: Il convient de prendre en compte de manière globale cinq facteurs de coût : le coût initial de traitement de surface, la durée de vie de la pièce, la fréquence de remplacement, les coûts de maintenance et les pertes liées aux temps d’arrêt. Dans les conditions de forte usure, le type III présente un coût initial plus élevé. Cependant, il peut permettre de réduire le coût total du cycle de vie en prolongeant la durée de vie de la pièce. À l’inverse, pour les pièces décoratives soumises à une faible usure, le type II offre généralement un meilleur rapport coût-efficacité.
Vérifier la compatibilité des matériaux et la faisabilité du procédé: Vérifiez la compatibilité entre l'alliage d'aluminium sélectionné et le procédé d'anodisation prévu. Cela est particulièrement important pour les alliages à forte teneur en cuivre ou en silicium. Avant de lancer la production en série, il est recommandé de réaliser des échantillons. Testez ensuite de manière exhaustive l'épaisseur du revêtement, la dureté, la couleur, la résistance à la corrosion et la précision dimensionnelle. Cela permet de vérifier la faisabilité du procédé et la conformité des performances.
9. Capacités de finition de surface par anodisation de PartsMastery
PartsMastery propose des services professionnels de finition de surface par anodisation de l'aluminium. Ces services couvrent à la fois les procédés d'anodisation au sulfate de type II et d'anodisation dure de type III. Ils offrent un large choix de couleurs, notamment le noir, le rouge, le bleu, le vert, le doré et la finition naturelle transparente. L'entreprise exploite une ligne de production complète dédiée à l'anodisation. Cette ligne comprend les étapes suivantes : dégraissage, nettoyage alcalin, décapage acide, anodisation, coloration et scellement. Elle répond ainsi à des besoins variés, allant des prototypes à l'unité à la production en série.
9.1 Capacités d'anodisation de type II
Dans le cadre de l'anodisation de type II, PartsMastery obtient de manière constante des épaisseurs de revêtement comprises entre 5 et 25 µm. La dureté de surface atteint 300 à 500 HV. L'essai au brouillard salin atteint 200 à 1 000 heures. L'entreprise contrôle rigoureusement quatre paramètres : la concentration de l'électrolyte, la température, la densité de courant et la durée du traitement. Cela garantit des revêtements uniformes, des couleurs homogènes et un excellent aspect esthétique. Pour les pièces nécessitant une teinture, des colorants organiques de haute qualité sont utilisés. Des procédés de scellement standard garantissent la solidité des couleurs ainsi que la résistance à la lumière et aux intempéries.
9.2 Capacités d'anodisation dure de type III
Pour l'anodisation dure de type III, PartsMastery dispose de systèmes de réfrigération à basse température. Ces systèmes permettent d'atteindre de manière stable des températures de fonctionnement comprises entre 0 et 5 °C. Des densités de courant élevées, de l'ordre de 2,5 à 5,0 A/dm², sont maintenues. L'épaisseur du revêtement peut atteindre 25 à 100 µm. La dureté de surface atteint 500 à 800 HV. L'essai au brouillard salin atteint 500 à 2 000 heures. Grâce à un contrôle précis des processus et à des contrôles qualité rigoureux, l'entreprise garantit des revêtements anodisés durs denses, uniformes et résistants à l'usure. Ces revêtements répondent aux exigences strictes des applications aérospatiales, automobiles et des machines industrielles.
9.3 Assistance technique et assurance qualité
De plus, l’équipe d’ingénieurs de PartsMastery propose gratuitement des analyses DFM (Design for Manufacturing, ou conception en vue de la fabrication). Ces analyses aident les clients à optimiser trois aspects : la géométrie des pièces, l’attribution des tolérances et le choix du procédé d’anodisation. L’équipe intervient dès la phase de conception. Cela permet ainsi de réduire les coûts de production et les risques liés à la qualité dès le départ. Tous les lots de production sont accompagnés d'une documentation complète. Celle-ci comprend des rapports d'inspection de l'épaisseur du revêtement, des rapports d'essais de dureté et des rapports d'essais au brouillard salin. Cela garantit la traçabilité de la qualité des produits.
10. Résumé
10.1 Type II : le choix idéal pour la décoration et les usages généraux
La différence entre l'anodisation au sulfate de type II et l'anodisation dure de type III ne réside pas uniquement dans la finition de surface. Elle touche davantage à la conception et aux performances. L'anodisation de type II constitue généralement le meilleur choix pour les pièces décoratives en aluminium. Ces pièces exigent une résistance à la corrosion et une grande flexibilité en matière de couleur. Ses revêtements sont plus fins (5 à 25 µm), riches en couleur, d'un aspect excellent, ont un faible impact dimensionnel et sont moins coûteux. Elle convient aux produits de grande consommation, à l'électronique, aux composants architecturaux et aux pièces industrielles générales.
10.2 Type III : le choix fonctionnel axé sur la haute performance
L’anodisation dure de type III constitue généralement le meilleur choix pour les pièces soumises à des conditions d’utilisation exigeantes. Ces pièces nécessitent une dureté, une résistance à l’usure et une durabilité à long terme supérieures. Ses revêtements sont plus épais (25 à 100 µm), extrêmement durs (500 à 800 HV), dotés d'une résistance à l'usure exceptionnelle, ainsi que d'une excellente résistance à la corrosion et de très bonnes performances à haute température. Il convient aux secteurs de l'aérospatiale, de l'automobile, des équipements industriels et des composants mécaniques fonctionnels.
10.3 Points clés à retenir pour les ingénieurs
Il n'existe pas de processus unique adapté à tous les cas de figure. Un choix judicieux nécessite une évaluation approfondie. Celle-ci porte sur cinq facteurs : l'environnement d'exploitation, les exigences de performance, les contraintes esthétiques, la sensibilité aux tolérances et le coût total du cycle de vie. Grâce à une évaluation systématique des choix et à une vérification des processus, les ingénieurs peuvent trouver le juste équilibre. Cet équilibre se situe entre performance et coût. Au final, cela permet de développer des produits à la fois de haute qualité et compétitifs sur le plan commercial.
Foire aux questions
L'anodisation de type III vaut-elle toujours son prix ?
Pas toujours. Les revêtements de type III sont généralement plus coûteux. Le revêtement est plus épais et les exigences du procédé sont plus strictes. Si la pièce doit avant tout offrir une résistance à la corrosion, une couleur et une protection générale de la surface, un revêtement de type II peut suffire. Le revêtement de type III s'avère plus adapté dans certaines conditions spécifiques, notamment en cas d'usure, de contacts répétés ou d'environnements d'exploitation plus exigeants.
Quel type d'anodisation est le plus adapté aux pièces décoratives en aluminium ?
Pour les pièces décoratives, le type II constitue généralement le meilleur choix. Il offre une meilleure aptitude à la teinture. Il propose également une gamme plus large d’options de couleurs décoratives. Si le projet impose des exigences élevées en matière de finition de surface ou d’uniformité des couleurs, le type II s’avère généralement plus adapté que le type III.
Quand faut-il accorder davantage d'attention à la croissance dimensionnelle ?
La dilatation dimensionnelle revêt une importance particulière dans certaines conditions. C'est notamment le cas pour les pièces comportant des alésages ajustés, des diamètres ajustés, des filetages ou des surfaces d'accouplement. Dans de tels cas, il convient généralement d'accorder une attention particulière aux revêtements de type III. En effet, leur épaisseur plus importante influe davantage sur les dimensions finales que celle des revêtements de type II. Nous recommandons d'intégrer l'épaisseur du revêtement d'anodisation dans l'analyse de la chaîne de tolérances. Cette intégration doit avoir lieu dès la phase de conception.
Est-il possible d'utiliser le type II dans un projet et le type III dans un autre ?
Oui. Le type d'anodisation approprié dépend des conditions d'utilisation de la pièce. Il ne dépend pas uniquement de la désignation ou du matériau de la pièce. Une même pièce en aluminium peut faire l'objet d'une anodisation de type II dans le cadre d'applications décoratives ou à faible sollicitation. Elle peut faire l'objet d'une anodisation de type III dans des environnements soumis à une usure plus importante ou dans des contextes industriels. L'essentiel est de choisir le procédé approprié. Ce choix doit se fonder sur les exigences de performance propres au scénario d'application concerné.
Les revêtements anodisés peuvent-ils être réparés ou retraités ?
Une fois endommagés, les revêtements anodisés ne peuvent généralement pas être réparés localement. Le revêtement d’oxyde constitue une couche de conversion du substrat en aluminium. Il est lié métallurgiquement au métal de base. Si le revêtement est endommagé ou nécessite un changement de couleur, les fabricants peuvent décaper chimiquement le revêtement d’oxyde d’origine. Ils peuvent ensuite procéder à une nouvelle anodisation. Il convient toutefois de noter que des décapages et des réanodisations répétés peuvent affecter la précision dimensionnelle de la pièce. Cela peut également nuire à la qualité de surface. C'est pourquoi les équipes doivent définir le plan de processus approprié dès la phase de conception.