



Dans l'usinage CNC de précision, on confond souvent l'usinage 3+2 axes et l'usinage simultané 5 axes. Ces deux systèmes utilisent trois axes linéaires et deux axes rotatifs, mais ils suivent une logique de mouvement fondamentalement différente lors de l'usinage. Cette différence détermine directement les types de pièces que chaque procédé permet de produire, la charge de travail liée à la programmation, la qualité de l'état de surface, la durée du cycle de production et le coût de fabrication final.
Cet article analyse de manière systématique les principes de fonctionnement, les limites de performance et les structures de coûts de ces deux procédés d'usinage, définit leurs scénarios d'application optimaux et propose une méthodologie de sélection concrète. Il aide les ingénieurs et les équipes chargées des achats à choisir la solution d'usinage la plus rentable en fonction de la géométrie des pièces, des exigences de tolérance, des délais de livraison et du budget.
1. Définitions des processus et principes de fonctionnement fondamentaux
1.1 Usinage 3+2 axes (usinage positionnel à 5 axes)
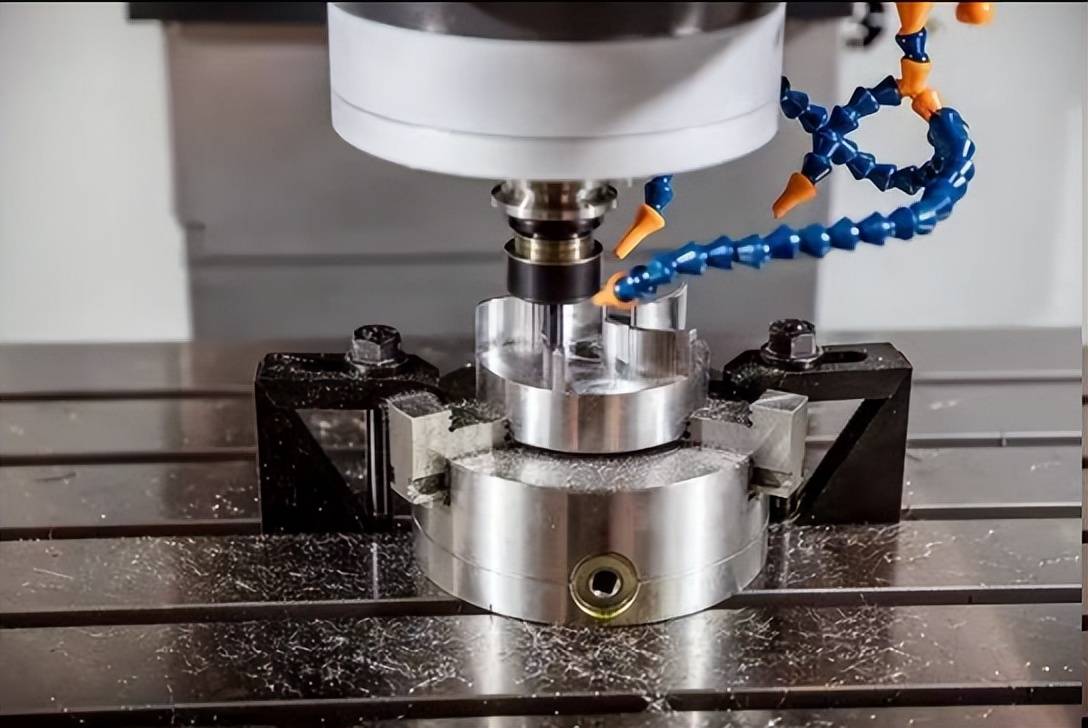
L'usinage 3+2 axes, également appelé usinage 5 axes indexé ou usinage sur 5 faces, repose sur un principe fondamental : les deux axes rotatifs inclinent la pièce ou la broche selon un angle défini, puis bien verrouiller, après quoi les opérations d'usinage se déroulent en mode standard à 3 axes.
Une fois une face ou un ensemble de caractéristiques usiné, l'outil se rétracte, les axes rotatifs s'indexent sur la position suivante et se verrouillent à nouveau, puis la phase suivante de l'exécution de la trajectoire d'outil à 3 axes commence. Grâce à l'indexation multiposition, les opérateurs peuvent usiner plusieurs faces inclinées, alésages latéraux et cavités en un seul serrage, ce qui réduit considérablement les opérations de repositionnement manuel et les erreurs d'alignement du point de référence.
La phase d'usinage reposant sur des stratégies d'usinage à 3 axes éprouvées, elle présente un faible seuil de programmation et une grande stabilité du processus. Elle convient à la plupart des pièces prismatiques comportant des éléments inclinés et reste la solution la plus courante pour concilier efficacité et coût.
1.2 Usinage simultané sur 5 axes

La caractéristique principale de l'usinage simultané sur 5 axes réside dans le fait que les trois axes linéaires et les deux axes rotatifs se déplacent en continu et de manière synchrone pendant l'usinage. Le système de commande CNC calcule en temps réel la position et l'orientation spatiales de l'outil, de sorte que le tranchant avance toujours selon la direction normale ou l'angle prédéfini de la surface cible.
L'orientation de l'outil, réglable en continu, permet de s'adapter à des structures géométriques particulières telles que les surfaces de forme libre, les lames torsadées, les contre-dépouilles complexes et les cavités à angle variable. Elle permet également d'utiliser des outils de coupe plus courts et plus rigides en les inclinant à l'écart des parois latérales et des interférences avec le dispositif de fixation, ce qui améliore la stabilité de l'usinage.
Ce processus impose des exigences plus élevées aux logiciels de FAO, aux post-processeurs, à l'étalonnage des machines, aux systèmes de commande et aux compétences des programmeurs. L'ensemble du flux de travail nécessite un système complet de simulation des collisions afin d'éviter toute interférence dynamique entre le porte-outil, la broche, le dispositif de serrage et la pièce à usiner.
2. Comparaison exhaustive des principaux indicateurs de performance
La différence entre ces deux procédés ne se résume pas simplement au nombre d'axes. Elle reflète un écart global en termes de logique de mouvement, de cas d'utilisation et de retour sur investissement. La comparaison essentielle est la suivante :
| Dimension de comparaison | Usinage 3+2 axes | Usinage simultané sur 5 axes |
|---|---|---|
| Mode de déplacement de l'axe rotatif | Positionné et verrouillé avant la découpe ; immobile pendant l'usinage | Mouvement synchrone continu tout au long de la découpe |
| Logique d'exécution de la découpe | Découpe sur 3 axes à angles fixes | Usinage par interpolation coordonnée sur 5 axes |
| Géométrie idéale | Pièces prismatiques, trous obliques, cavités à angle fixe | Surfaces de forme libre, angles variables en continu, contre-dépouilles complexes |
| Difficulté de programmation et de simulation | Modéré ; réutilise des stratégies d'usinage à 3 axes | Élevé ; nécessite un contrôle complet de l'orientation de l'outil et une simulation des collisions |
| Risque de collision | Vérification requise pendant l'indexation ; risque faible pendant la découpe | Risque dynamique tout au long du processus ; simulation complète de la machine requise |
| Mélange et finition des surfaces | Des traces d'outils peuvent apparaître entre les faces indexées | Surfaces lisses et continues présentant un minimum de traces de joint |
| Coût global d'usinage | Inférieur | Plus élevé |
| Définir l'avantage lié à la réduction | Réduit considérablement les temps de réglage pour les pièces à plusieurs faces | Réduit considérablement les temps de réglage pour les pièces complexes |
| Valeur fondamentale du processus | Usinage efficace de pièces à plusieurs faces, offrant un excellent rapport qualité-prix | Une liberté géométrique maximale pour les surfaces courbes complexes |
3. Analyse approfondie des principaux aspects liés à la performance
3.1 Contrôle de l'orientation de l'outil et rigidité de coupe
Dans l'usinage 3+2 axes, l'axe de l'outil reste fixe pour chaque opération, ce qui équivaut à effectuer une coupe standard à 3 axes dans un système de coordonnées temporaire. Les axes rotatifs étant bloqués, la rigidité globale de la machine est supérieure, ce qui garantit une coupe plus stable et une durée de vie plus longue des outils lors des opérations d'ébauche, de perçage et de surfaçage.
L'usinage simultané sur 5 axes ajuste l'orientation de l'outil en temps réel afin d'optimiser l'angle de contact de l'arête de coupe et d'éviter toute interférence entre le porte-outil et les parois latérales de la pièce. Cela permet de réduire le porte-à-faux de l'outil et d'améliorer la rigidité. Cependant, le mouvement rotatif continu impose des exigences plus élevées en matière de précision dynamique de la machine. Des parcours d'outils mal optimisés peuvent réduire la stabilité de la coupe et entraîner l'apparition de marques de vibration sur la surface.
3.2 Limites géométriques d'accessibilité
L'usinage 3+2 axes convient particulièrement aux pièces dont les caractéristiques sont réparties sur plusieurs plans, chaque caractéristique pouvant être usinée selon un angle fixe. Parmi les exemples typiques, on peut citer les boîtiers comportant des alésages latéraux, les supports dotés de faces de montage inclinées, les dispositifs de fixation présentant des cavités à plusieurs faces et les corps de vannes comportant des canaux d'écoulement transversaux. Un seul réglage permet de réaliser l'usinage sur 5 faces et élimine efficacement les erreurs de référence cumulées dues aux changements répétés de fixation.
L'usinage simultané sur 5 axes est utilisé dans les cas où l'angle de l'outil doit varier en continu, comme pour les aubes de turbine, les roues, les implants orthopédiques, les cavités de moules complexes et les revêtements aérospatiaux. Ces pièces ne peuvent pas être décomposées en un nombre limité de plans d'usinage fixes. Le recours à un usinage indexé entraînerait la présence de zones non usinées, de marques de pas ou un mauvais contact de l'outil.
3.3 Précision et qualité de surface
“ L'usinage 5 axes est toujours plus précis que l'usinage 3+2 ” est une idée reçue courante. La précision d'usinage dépend de l'étalonnage de la machine, de la rigidité du dispositif de fixation, de l'état des outils et des systèmes de contrôle, et non pas simplement du nombre d'axes.
L'usinage sur 3+2 axes permet d'obtenir une précision de positionnement extrêmement élevée pour les alésages, les plans, les cavités et les éléments angulaires. Le verrouillage des axes rotatifs élimine le jeu de la chaîne cinématique, ce qui facilite le contrôle de la cohérence dimensionnelle. L'usinage d'éléments à plusieurs faces en un seul serrage permet également d'éliminer les erreurs cumulées liées aux positionnements répétés.
La force de l'usinage simultané sur 5 axes réside dans la précision des contours et l'état de surface des surfaces courbes continues. Il permet un usinage de finition homogène, sans traces d'outils, et l'utilisation d'outils plus courts réduit la flexion pour les pièces à parois minces et à cavités profondes. Néanmoins, la qualité finale de la surface dépend toujours directement de la précision de suivi des axes rotatifs, de l'étalonnage de la machine, de la distance de pas et du contrôle de l'avance.
3.4 Exigences en matière de programmation, de simulation et de contrôle des processus
La programmation 3+2 axes présente moins d'obstacles. Les programmeurs n'ont qu'à définir les angles d'indexation et les plans de travail, puis à appliquer des stratégies éprouvées de parcours d'outils à 3 axes. Ils doivent uniquement effectuer des contrôles de collision supplémentaires pendant les mouvements d'indexation.
La programmation simultanée sur 5 axes nécessite un contrôle continu du vecteur de l'outil. Le système FAO doit calculer simultanément les angles d'approche de l'outil, les vitesses d'avance, les limites d'inclinaison, les limites de déplacement de la machine et la prévention des collisions. Un processus fiable doit inclure une simulation complète par jumeau numérique de la machine, couvrant la broche, le plateau rotatif, le dispositif de serrage, la pièce brute, le porte-outil et l’outil de coupe, afin d’éviter le risque courant de ne vérifier que la pointe de l’outil tout en ignorant les collisions du porte-outil.
La correspondance avec le post-processeur est tout aussi cruciale. Le post-processeur doit correspondre précisément à la structure cinématique de la machine et aux paramètres du système de commande. Sinon, une trajectoire d'outil validée par la simulation FAO peut tout de même générer des mouvements de rotation inattendus sur la machine réelle.
4. Comparaison des coûts d'usinage sur l'ensemble du spectre
La différence de coût entre les deux procédés va bien au-delà des tarifs horaires des machines. Elle englobe l'ensemble de la chaîne de coûts, depuis la programmation jusqu'aux dispositifs de fixation, en passant par l'outillage, la simulation, le contrôle qualité et les risques liés à la production. Les procédés plus avancés ne sont pas toujours plus coûteux ; un choix judicieux peut permettre d'optimiser le coût total.
4.1 Coûts liés au matériel et aux heures-machine
Les machines-outils capables d'effectuer un usinage simultané à 5 axes de haute précision nécessitent des tables rotatives, des codeurs, des servosystèmes et des procédures d'étalonnage d'une précision supérieure. Leurs coûts d'acquisition et d'entretien sont nettement plus élevés, ce qui se traduit par des tarifs horaires d'usinage plus élevés.
L'usinage 3+2 axes peut être réalisé sur des machines 5 axes dédiées ou sur des machines 3 axes équipées d'une table rotative à indexation, ce qui permet de réduire l'investissement en équipement. Même lors de l'exécution de programmes 3+2 sur une machine 5 axes, les coûts de programmation et de vérification sont nettement inférieurs à ceux de l'usinage simultané complet, ce qui se traduit par une meilleure rentabilité globale.
4.2 Coûts de programmation, de montage et de contrôle
Les programmes pour usinage 3+2 axes sont plus rapides à préparer, car ils permettent de réutiliser des parcours d'outils et des cycles fixes éprouvés pour l'usinage 3 axes. Le temps de programmation représente généralement entre 30 et 50% de celui nécessaire à l'usinage simultané 5 axes. La conception du dispositif de fixation doit éviter les interférences de rotation, mais reste néanmoins bien moins complexe que celle des dispositifs destinés à l'usinage simultané.
L'usinage simultané sur 5 axes nécessite davantage d'heures d'ingénierie pour l'optimisation de l'orientation des outils, la prévention des collisions, le lissage des trajectoires d'outils, la validation par post-processeur et la vérification du premier article. De plus, le contrôle des pièces de forme libre nécessite un balayage par machine à mesurer tridimensionnelle (MMT) et une évaluation du profil, ce qui augmente également les coûts liés au contrôle qualité.
4.3 Incidence de la complexité des pièces et du volume de production
Pour les pièces simples à plusieurs faces, l'usinage 3+2 axes présente un avantage financier indéniable : il réduit les opérations de réglage manuel et évite la charge de travail supplémentaire liée à la programmation de l'usinage simultané.
À mesure que la complexité géométrique des pièces augmente, l'usinage simultané sur 5 axes permet de compenser ses coûts de programmation et d'utilisation plus élevés en réduisant le nombre d'étapes d'usinage, en raccourcissant les trajectoires de finition et en supprimant les opérations de polissage manuel.
Le volume de production influe également sur le modèle de coûts. Pour les prototypes uniques, les coûts de programmation et de montage sont entièrement imputés à une seule pièce, ce qui rend l'usinage 3+2 axes plus intéressant. Pour les lots de production, les coûts de préparation initiaux se répartissent sur plusieurs pièces ; le temps de cycle et la durée de vie des outils deviennent alors les principaux facteurs de coût. À ce stade, les équipes doivent évaluer de manière exhaustive le rendement unitaire des deux procédés.
4.4 La stratégie hybride : la solution la plus économique
Dans la pratique industrielle, une stratégie hybride “ 3+2 pour l'ébauche + finition simultanée sur 5 axes ” offre généralement le meilleur rapport coût-performance.
Les opérations d'ébauche, de perçage et de surfaçage utilisent un usinage indexé 3+2 stable, et seules les surfaces complexes nécessitant un mouvement continu de l'outil sont usinées en mode de finition simultanée 5 axes. Ce modèle permet d’éviter de payer un surcoût de processus pour chaque caractéristique, tout en tirant pleinement parti des avantages en termes de qualité offerts par la capacité 5 axes. Il est devenu la principale voie d’optimisation dans l’usinage de précision.
5. Scénarios d'application types et adaptation aux différents secteurs d'activité
Le choix du procédé ne doit jamais reposer uniquement sur la complexité visuelle d'une pièce. Les ingénieurs doivent plutôt analyser les caractéristiques une par une : une pièce d'apparence complexe peut en réalité être principalement composée de faces planes et de trous en angle, tandis qu'une pièce apparemment simple peut comporter une surface nécessitant un usinage simultané.
5.1 Scénarios optimaux pour l'usinage sur 3+2 axes
- Pièces à faces multiples : corps de soupapes, collecteurs, boîtiers électroniques, supports de machines, couvercles de boîte de vitesses, plaques de base de fixations, etc.
- Pièces comportant des trous et des éléments à angles variés : pièces nécessitant des opérations de perçage, d'alésage, de fraisage et de taraudage à angles multiples. L'indexation permet d'aligner l'axe du trou avec celui de la broche, garantissant ainsi une réalisation stable et précise des trous.
- Pièces à cavités profondes : l'inclinaison de la pièce permet de réduire la longueur de l'outil, de limiter les vibrations et la déviation de l'outil, et d'améliorer la qualité d'usinage des cavités profondes.
- Inserts de moules présentant des angles de dépouille fixes, pièces structurelles de dispositifs médicaux comportant des éléments à plusieurs faces, et composants similaires.
5.2 Scénarios optimaux pour l'usinage simultané sur 5 axes
- Pièces à surface de forme libre : roues, aubes de turbine, blisks, hélices, pièces à profil aérodynamique, etc.
- Implants médicaux : prothèses orthopédiques, plaques osseuses, instruments chirurgicaux anatomiques et autres pièces présentant des surfaces de transition complexes.
- Moules complexes : moules à cavités profondes, outils de formage présentant des parois abruptes ou des contre-dépouilles, cavités gravées. Ce procédé permet de réduire les traces de joint et le travail manuel à l'établi.
- Orifices complexes sur des tubes, chanfreins à angle variable, contre-dépouilles continues et autres éléments qui ne peuvent pas être usinés efficacement à partir d'angles fixes.
5.3 Modèles de sélection propres à chaque secteur d'activité
Aérospatiale: Les supports structurels et les carters sont principalement usinés selon un procédé 3+2 axes ; les aubes, les blisks et les surfaces aérodynamiques nécessitent un usinage simultané sur 5 axes.
Secteur médical: Les corps d'instruments et les boîtiers d'appareils sont usinés selon un procédé 3+2 axes ; les implants et les composants chirurgicaux courbes nécessitent une finition simultanée sur 5 axes.
Industrie automobile: Les pièces de boîtier et de support sont adaptées à l'usinage sur machines à 3+2 axes ; les orifices d'admission et les prototypes à surfaces complexes nécessitent des mouvements simultanés.
Fabrication de moules: Les opérations d'ébauche et de perçage sont réalisées selon des stratégies 3+2 ; les surfaces des cavités, les nervures profondes et les chanfreins complexes font l'objet d'une finition simultanée sur 5 axes.
La catégorie industrielle n'est donnée qu'à titre indicatif. Différentes pièces d'un même produit, voire différentes caractéristiques d'une même pièce, peuvent correspondre à des procédés optimaux différents.
6. Méthodes de sélection scientifiques et idées reçues courantes
6.1 Étapes clés de la sélection d'un processus
- Démontage des éléments de la pièce: Décomposer le modèle de la pièce en différentes caractéristiques, déterminer si chacune d'entre elles peut être usinée à partir d'angles fixes, puis compter le nombre de positions d'indexation nécessaires.
- Respecter les exigences en matière de précision et de surface: Distinguer les surfaces critiques des surfaces non critiques. Les surfaces d'étanchéité, les alésages d'ajustage et les surfaces esthétiques nécessitent chacune des solutions de fabrication différentes.
- Évaluer les coûts sur l'ensemble de la chaîne: Comparez le coût total de la programmation, des montages, du temps machine, de l'outillage et du contrôle, et pas seulement les tarifs horaires des machines.
- Donner la priorité aux stratégies hybrides: Privilégier une approche hybride “ 3+2 axes en première phase, 5 axes simultanés en deuxième phase ” afin de maîtriser les coûts tout en garantissant la qualité.
6.2 Idées fausses courantes concernant la sélection
Idée reçue n° 1 : l'usinage simultané sur 5 axes est toujours plus sophistiqué et plus performant
L'usinage simultané sur 5 axes n'offre qu'une plus grande liberté géométrique. Cela ne signifie pas pour autant qu'il surpasse systématiquement l'usinage 3+2 axes en termes de précision et d'efficacité. Pour le dressage, le perçage, l'ébauche et les opérations similaires, l'usinage 3+2 axes à indexation fixe offre une meilleure rigidité, un rendement supérieur et un coût moindre. Le recours systématique à l'usinage simultané peut en réalité nuire à la stabilité du processus.
Les acheteurs doivent également s'assurer de bien comprendre ce que signifie l'expression “ usinage 5 axes ” dans un devis. Certaines machines présentées comme étant à 5 axes ne prennent en charge que l'usinage indexé 3+2, et non un mouvement simultané continu. Les pièces nécessitant un usinage de contour continu doivent être clairement spécifiées comme nécessitant un usinage simultané 5 axes.
Idée reçue n° 2 : ne pas tenir compte de l'accessibilité des outils et des interférences avec les dispositifs de fixation
Une machine à 5 axes n'est pas universelle. Les dispositifs de fixation, les pinces, les tables, les broches et les porte-outils occupent toujours un espace physique et limitent les angles accessibles. Les concepteurs de pièces doivent prévoir un dégagement suffisant autour des parois profondes, des chanfreins et des éléments très rapprochés. Les rayons des angles internes doivent correspondre aux dimensions réelles des outils, et les cavités profondes ne doivent pas nécessiter l'utilisation d'outils inutilement longs.
Le choix du point de référence est également essentiel. Le plan d'usinage doit veiller à ce que les caractéristiques critiques soient liées à des points de référence stables. La réduction du nombre de réglages n'a de sens que si le dispositif de fixation positionne la pièce de manière fiable et si la stratégie de point de référence facilite le contrôle en aval. Dans le cas contraire, cela entraîne des risques accrus en matière de qualité.
7. Foire aux questions
Q1 : L'usinage 5 axes est-il toujours plus efficace que l'usinage 3+2 axes ?
R : Pour les pièces courbes complexes, l'usinage simultané sur 5 axes est globalement plus rapide, car il réduit le nombre de réglages et d'étapes d'usinage. Pour les pièces prismatiques simples et celles comportant principalement des alésages, l'usinage 3+2 axes offre une meilleure efficacité de coupe et de programmation, ainsi qu'un délai de livraison global plus court.
Q2 : Quelles sont les principales limites de l'usinage simultané sur 5 axes ?
R : Ses principales limites sont le coût élevé des équipements, les obstacles importants liés à la programmation et à la simulation, ainsi que les exigences strictes en matière de contrôle des processus. Pour les pièces de géométrie simple, le recours à l'usinage simultané sur 5 axes entraîne une redondance des processus, ce qui augmente considérablement les coûts de fabrication sans apporter d'avantages en termes de qualité.
Q3 : L'usinage 5 axes garantit-il intrinsèquement une plus grande précision ?
R : Non. La précision d'usinage dépend de l'état d'étalonnage de la machine, de la rigidité du dispositif de serrage, de la précision de l'outil, du contrôle de la température et des systèmes de contrôle qualité. Un processus à 3+2 axes bien maîtrisé peut facilement offrir une meilleure précision dimensionnelle qu'un processus à 5 axes mal géré.
Q4 : L'usinage sur 3+2 axes peut-il remplacer plusieurs configurations à 3 axes ?
R : Oui. L'un des principaux avantages de l'usinage sur 3+2 axes réside dans le fait qu'il permet de remplacer les multiples réglages manuels par un système d'indexation. Cela permet non seulement de réduire le temps de réglage, mais aussi d'éliminer les erreurs de référence liées aux positionnements répétés et d'améliorer la cohérence de positionnement sur les éléments à plusieurs faces.
Conclusion
Il n'existe pas de supériorité absolue entre l'usinage 3+2 axes et l'usinage simultané 5 axes. Le choix approprié dépend de l'adéquation du procédé aux caractéristiques géométriques de la pièce et aux exigences de performance. L'usinage 3+2 axes offre une solution économique pour les pièces à plusieurs faces, les alésages inclinés et les cavités. L'usinage simultané 5 axes est indispensable pour les surfaces complexes et les structures à angles variables en continu.
En pratique, une stratégie hybride flexible combinant les deux procédés permet généralement d’atteindre le meilleur équilibre entre qualité, efficacité et coût. PartsMastery est spécialisée dans les services d’usinage CNC de précision pour les prototypes complexes et les pièces de production en petites séries. Nous évaluons, caractéristique par caractéristique, l'accessibilité des outils, les exigences d'orientation, les solutions de serrage, les tolérances, l'état de surface et les exigences de production, et proposons des solutions sur mesure à 3+2 axes, à 5 axes simultanés ou hybrides afin de garantir la qualité des pièces tout en optimisant la rentabilité.