



El corte de chapa es el primer paso fundamental en cualquier proceso de fabricación metálica. Determina la máxima calidad posible de todas las fases posteriores, desde el plegado y la soldadura hasta el acabado superficial y el montaje final. Si se elige un método de corte inadecuado, habrá que hacer frente a operaciones secundarias innecesarias, al desperdicio de materia prima y a piezas que no cumplen las tolerancias antes incluso de que comience el proceso de conformado.
Desde los trabajos de reparación in situ con herramientas manuales hasta la producción a gran escala con equipos CNC, el sector se basa en ocho procesos fundamentales de corte de chapa. Cada método presenta ventajas específicas en cuanto al espesor del material, la precisión, la calidad de los bordes y el coste total. Elegir el proceso adecuado en función de los requisitos de cada pieza es la clave para lograr un equilibrio entre eficiencia, calidad y presupuesto.
Los 8 métodos principales de corte de chapa, en detalle
A continuación te ofrecemos una breve comparación de los ocho métodos para ayudarte a formarte una opinión preliminar:
| Método | Rango de espesor | Tolerancia típica | Calidad de los bordes | Lo mejor para | Coste relativo |
|---|---|---|---|---|---|
| Láser de fibra | Acero de 0,5 a 25 mm | ±0,05 mm | Excelente, con poco rebaba | Perfiles complejos, series de producción | Bajo-medio |
| Plasma | 3–50 mm+ | ±0,5–1,0 mm | Aceptable, HAZ + escoria | Chapa estructural gruesa | Medio |
| Corte por chorro de agua | 0,5–150 mm+ | ±0,1–0,2 mm | Excelente, sin HAZ | Aleaciones termosensibles, materiales compuestos | Medio-alto |
| Punzonadora de torreta CNC | 0,5–6 mm | ±0,1 mm | Bien | Paneles con gran número de orificios, volumen | Medio (incluidas las herramientas) |
| Corte | Hasta 6 mm | ±0,2–0,5 mm | Bueno, con un ligero rebaba | Piezas en bruto rectas, gran volumen | Bajo |
| Herramientas eléctricas | Varía según la herramienta | ±0,5–3 mm | De regular a bueno | Trabajo de campo, trabajos puntuales | Bajo |
| Herramientas manuales | Hasta calibre 22 | ±1,5 mm+ | Feria | Bricolaje, molduras de perfil fino | Muy bajo |
| Sierra de cinta / Sierra de corte | Barras, tubos, perfiles | ±1–3 mm | Áspero | Barra cortada a medida | Bajo |
1. Corte por láser de fibra
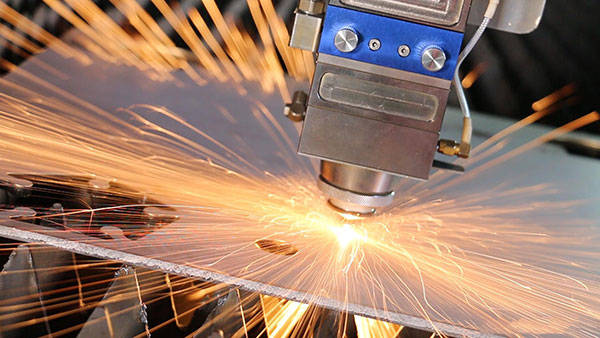
El corte por láser de fibra utiliza un haz de alta potencia enfocado, dirigido a lo largo de una trayectoria programada por CNC, para fundir y vaporizar el metal. Un gas auxiliar expulsa el material fundido fuera de la ranura de corte; normalmente se utiliza oxígeno para el acero dulce y nitrógeno para el acero inoxidable y el aluminio.
La elección del gas auxiliar es importante para los trabajos posteriores. Los cortes con oxígeno en acero inoxidable dejan una capa de óxido con bajo contenido en cromo que requiere un esmerilado antes de la soldadura. El nitrógeno produce un borde brillante y sin óxido, listo para la soldadura TIG de forma inmediata. El mayor coste del gas por corte suele amortizarse gracias al ahorro en mano de obra de preparación.
Este proceso sin contacto ofrece la mayor precisión de todos los métodos de corte térmico. Las finas bandas entre los orificios y los detalles delicados permanecen intactos, y las piezas apenas sufren deformaciones. No se necesitan herramientas a medida y los programas se ejecutan directamente a partir de archivos DXF. Esto convierte al láser de fibra en la opción predeterminada para prototipos y series cortas, en las que el coste de las herramientas de punzonado no resultaría rentable.
Sin embargo, tiene sus limitaciones prácticas. Los metales reflectantes, como el cobre y el latón, requieren una mayor potencia del láser y un ajuste minucioso de los parámetros, por lo que no todos los talleres pueden trabajar con ellos de forma fiable. En el caso del acero de más de 25 mm, la calidad y la velocidad de corte disminuyen considerablemente, por lo que el plasma o el chorro de agua se convierten en la mejor opción.
2. Corte por plasma
El corte por plasma consiste en hacer pasar un chorro de gas ionizado eléctricamente a través de una boquilla de estrangulamiento a temperaturas superiores a los 20 000 °C. El arco funde el metal y el gas a alta velocidad expulsa el material fundido de la zona de corte. Solo funciona con materiales conductores de la electricidad: acero dulce, acero inoxidable y aluminio.
Este método establece el equilibrio entre velocidad y precisión. Corta chapas gruesas más rápido que el láser y con un coste de inversión mucho menor. A cambio, presenta un corte más ancho, una zona afectada por el calor visible y escoria en el borde de corte. Para cualquier superficie en la que el ajuste sea fundamental, es imprescindible realizar un rectificado posterior.
Las tolerancias se sitúan entre ±0,5 y 1,0 mm, lo que supone un orden de magnitud mayor que en el caso del láser de fibra. Para soportes estructurales, bases de equipos y componentes de construcción, esto suele ser suficiente. Sin embargo, en el caso de paneles de cerramientos o piezas destinadas a una prensa plegadora con un margen de plegado reducido, no suele serlo. En chapas finas de menos de 3 mm, la zona afectada por el calor (HAZ) adquiere unas dimensiones desproporcionadamente grandes, lo que convierte al plasma en una opción poco adecuada para trabajos con chapas finas.
3. Corte por chorro de agua
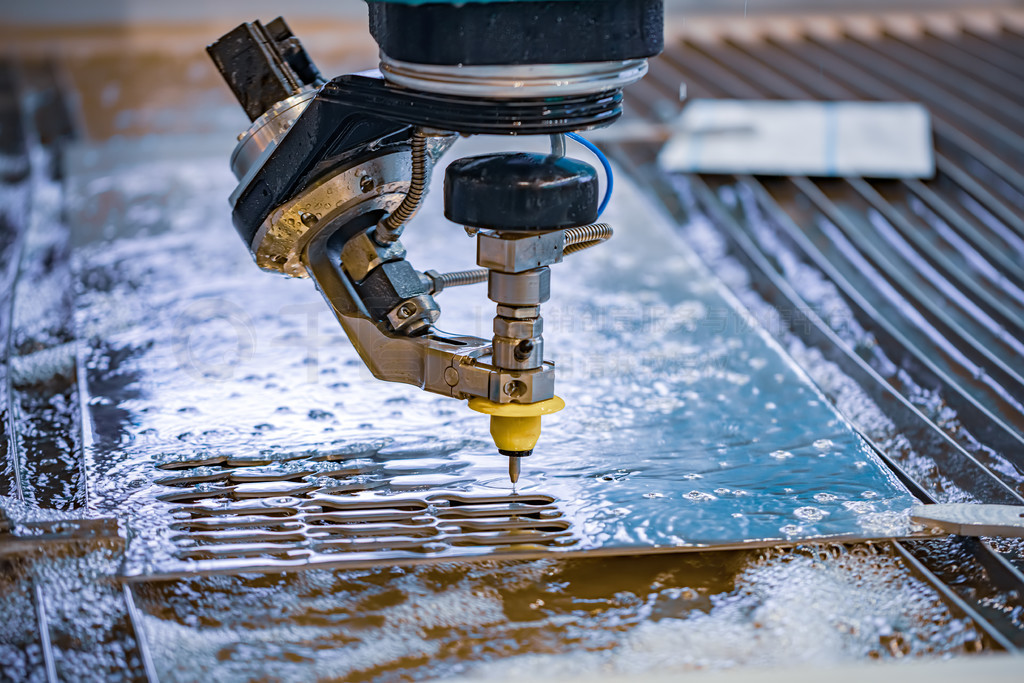
El corte por chorro de agua impulsa agua a una presión de hasta 90 000 PSI a través de un orificio de joyería, mezclándola con abrasivo de granate para erosionar el material siguiendo una trayectoria controlada por CNC. Es el único proceso de corte en frío que se utiliza habitualmente en la fabricación de chapas metálicas.
La ausencia total de aporte de calor implica que no se produce zona afectada por el calor (HAZ), ni cambios microestructurales, ni deformaciones térmicas. Esto convierte al chorro de agua en la opción ideal para materiales en los que el daño térmico es inaceptable: soportes aeroespaciales de titanio, aceros para herramientas endurecidos, Inconel y conjuntos de materiales multicapa. También corta materiales no metálicos como el vidrio, la cerámica, el caucho y los compuestos.
La calidad de los bordes es excelente: sin rebabas, sin oxidación y sin capa endurecida en los bordes. Una pieza cortada con chorro de agua puede pasar directamente al proceso de anodizado o a la soldadura sin necesidad de preparación previa.
La disyuntiva es entre velocidad y coste. El corte por chorro de agua es entre 5 y 10 veces más lento que el láser de fibra en espesores de acero equivalentes. Los costes operativos son más elevados debido al consumo continuo de granate y al mantenimiento de la bomba. Tiene sentido cuando el coste del material o la sensibilidad térmica justifican el sobrecoste; para soportes de acero dulce corrientes, el láser realiza el mismo trabajo más rápido y a menor coste.
4. Punzonado con torreta CNC
El punzonado con torreta CNC utiliza un conjunto giratorio de juegos estándar de punzones y matrices. El CNC coloca la chapa debajo de la herramienta seleccionada y el punzón atraviesa el material para crear agujeros, ranuras y perfiles sencillos en una sola pasada.
Su principal ventaja con respecto al láser es que no se limita únicamente al corte. Las herramientas estándar también permiten realizar rejillas, avellanados, hoyuelos, relieves y troquelados, características que requerirían operaciones independientes tras el corte por láser.
En el caso de piezas con patrones de orificios densos —cajas eléctricas, paneles de chasis, barras colectoras—, el punzonado con torreta ofrece un coste por orificio inferior al del láser cuando se alcanzan volúmenes de producción elevados. Las máquinas modernas alcanzan entre 500 y 1.500 golpes por minuto, lo que permite un rendimiento muy elevado.
La limitación radica en la geometría. Las formas de los punzones se limitan a la biblioteca de herramientas; los perfiles complejos de forma libre requieren láser o chorro de agua. La inversión en herramientas también es un factor limitante. Las formas personalizadas conllevan plazos de entrega y costes adicionales. Para 50 piezas con 200 orificios cada una, la inversión en herramientas se amortiza rápidamente. Para una tirada de prototipos de 5 piezas, el láser, sin ningún coste de utillaje, es la opción más obvia.
5. Corte por cizalla (corte con guillotina)
El cizallado consiste en hacer pasar un par de cuchillas endurecidas a través de la chapa metálica en línea recta; en esencia, es como unas tijeras gigantes. Es el método de corte mecánico más sencillo y el más económico por corte para piezas rectas.
Hay una limitación importante en cuanto a la forma: solo líneas rectas. No se admiten curvas, recortes internos ni perfiles personalizados. El corte por cizallado permite obtener piezas en bruto rectangulares a partir de chapas más grandes, preparando el material para procesos posteriores como el plegado, el estampado o otros cortes de precisión.
Funciona con acero dulce, acero inoxidable, aluminio y chapa galvanizada de hasta 6 mm de espesor. La calidad de los bordes es buena, con una ligera rebaba en la cara inferior que rara vez interfiere en el plegado. Al no generar calor, no se produce deformación térmica en materiales recubiertos o galvanizados.
Cuando se trata de grandes volúmenes, el corte con cizalla de piezas en bruto rectangulares es la forma más económica de producir material en bruto. Un taller de fabricación que procese 500 armarios al mes cortará con cizalla miles de paneles antes de que estos lleguen siquiera a la prensa plegadora. Para formas complejas y únicas, el corte con cizalla no es en absoluto la herramienta adecuada.
6. Herramientas eléctricas
Cuando una pieza se encuentra in situ y no se dispone de un taller de fabricación, el corte se realiza con herramientas eléctricas. La rapidez y la portabilidad se consiguen a costa de la precisión y la calidad de los bordes. Hay tres herramientas principales que cubren la mayoría de las situaciones sobre el terreno:
- Amoladora angular con disco de corte — Es el método portátil más rápido; corta cualquier grosor y cualquier metal. El borde queda rugoso, con rebabas, decoloración por calor y una ligera deformación en las chapas finas. Es habitual realizar un rectificado tras el corte. Las chispas y los residuos que salen disparados hacen que la preparación del espacio de trabajo y el uso de EPI sean imprescindibles.
- Cortadora eléctrica — perfora una serie de pequeñas ranuras superpuestas para producir un corte limpio y sin deformaciones en chapas de hasta aproximadamente un calibre 18. Se adapta bien a las curvas y no genera calor ni chispas. Los residuos salen en forma de pequeñas virutas en forma de media luna, y el borde cortado apenas necesita limpieza.
- Sierra circular con hoja de metal duro — Permite realizar cortes rectos en chapas más gruesas, de calibre 10 y superiores. Es imprescindible utilizar una guía de borde recto sujeta con abrazaderas; sin ella, el corte se desvía. La lubricación con cera en barra prolonga la vida útil de la hoja en calibres más gruesos.
Ninguna de estas herramientas cumple con las tolerancias exigidas para las piezas de producción. Son herramientas de campo, no equipos de fabricación. Si la pieza requiere una tolerancia de ±0,5 mm o mejor, debe fabricarse en una máquina CNC en un taller.
7. Herramientas manuales
Las herramientas manuales cortan la chapa a la antigua usanza: con fuerza muscular y efecto palanca. Son útiles cuando no se dispone de energía eléctrica, el corte es corto o el material es tan fino que preparar la máquina llevaría más tiempo que el propio corte.
Las tenazas de aviación utilizan un mecanismo de palanca compuesta y siguen un sistema de codificación por colores: las asas rojas cortan en curva hacia la izquierda, las verdes en curva hacia la derecha y las amarillas en línea recta. Funcionan de forma fiable con acero de hasta aproximadamente un calibre 22. En el caso del aluminio y el cobre, el límite máximo de calibre es ligeramente superior, ya que los metales más blandos requieren menos fuerza.
La técnica es más importante que con los métodos mecánicos. Cerrar las hojas unos 80% por pasada evita que el metal quede atrapado y se formen bordes irregulares. Las pasadas largas y suaves producen un corte más limpio que las cortas y entrecortadas. Incluso con una buena técnica, no esperes una precisión superior a ±1,5 mm en un corte recto de más de 300 mm.
Las sierras de mano sirven para realizar pequeños cortes rectos en materiales más gruesos, de hasta unos 3 mm, en los que las tijeras de metal no pueden ejercer la fuerza suficiente. El corte es lento, el borde queda rugoso y es el último recurso cuando no se dispone de una herramienta más adecuada.
Las herramientas manuales tienen un ámbito de aplicación claro: los trabajos de campo con materiales de poco espesor. Los conductos de climatización, los remates de cubiertas metálicas y las modificaciones rápidas de soportes son su punto fuerte. Para cualquier cosa que aparezca en un plano de producto con una indicación de tolerancia, las herramientas manuales no son la solución adecuada.
8. Sierras de cinta y sierras de corte
Las sierras de cinta y las sierras de corte no cortan perfiles de chapa ni crean geometrías de piezas. Cortan el material a medida —barras, tubos, conductos y perfiles estructurales— que se utilizan en fases posteriores de fabricación.
Una sierra de cinta horizontal hace pasar una hoja dentada continua a través de la pieza de trabajo. La velocidad de la hoja, la velocidad de avance y el paso de los dientes influyen en la calidad del corte. Si se ajusta correctamente, produce un corte razonablemente recto y perpendicular en barras macizas y tubos. Es lenta pero constante, y constituye la herramienta estándar para la preparación de material en bruto en los talleres de fabricación.
Una sierra de corte con disco abrasivo corta secciones estructurales rápidamente. Los ángulos de acero, los perfiles en U y los tubos cuadrados se cortan en segundos. El corte es tosco, genera calor y deja rebabas, lo cual es adecuado para la preparación de piezas en bruto, pero no para los bordes de piezas acabadas. Las sierras de corte en seco con puntas de carburo producen un corte más limpio y sin calor, y han sustituido a los discos abrasivos en muchos talleres.
Cómo elegir el método de corte adecuado
Hay cinco factores que determinan qué método se adapta mejor a tu proyecto. Analízalos uno por uno para reducir rápidamente tus opciones.
1. Tipo y espesor del material
Esta primera pregunta descarta algunos métodos de inmediato. ¿Cortar acero inoxidable de calibre 20? Las tijeras para chapa podrían servir; el corte por plasma crearía una zona afectada por el calor (HAZ) más ancha que la propia pieza. ¿Cortar una chapa de acero dulce de 15 mm? El láser de fibra lo hace de forma limpia; la cizalla, no.
| Material | Hasta 1 mm | 1–3 mm | 3–6 mm | 6–12 mm | 12–25 mm | 25 mm o más |
|---|---|---|---|---|---|---|
| Acero dulce | Láser, punzonadora, cizalla | Láser, punzonadora, cizalla | Láser, plasma, chorro de agua | Láser, plasma, chorro de agua | Plasma, chorro de agua | Plasma, chorro de agua |
| Acero inoxidable | Láser, punzonadora, cizalla | Láser, punzonadora, cizalla | Láser, chorro de agua | Láser, chorro de agua | Corte por chorro de agua | Corte por chorro de agua |
| Aluminio | Láser, punzonadora, cizalla | Láser, punzonadora, cizalla | Láser, chorro de agua | Láser, chorro de agua | Corte por chorro de agua | Corte por chorro de agua |
| Cobre / Latón | Láser*, chorro de agua | Láser*, chorro de agua | Corte por chorro de agua | Corte por chorro de agua | Corte por chorro de agua | Corte por chorro de agua |
*Requiere una mayor potencia del láser y un ajuste minucioso de los parámetros; no todos los talleres pueden trabajar con metales reflectantes de forma fiable.
2. Geometría de corte
La forma y las características internas determinarán tu próxima decisión:
- Cortes rectos sin elementos internos → el cizallado es, con diferencia, la opción más económica.
- Perfiles externos complejos con recortes internos → el láser o el chorro de agua son la mejor opción.
- Patrones de orificios densos en paneles planos → el punzonado con torreta puede resultar más económico que el láser en la producción en serie.
3. Precisión y calidad de los bordes
Una tolerancia más ajustada y un mejor acabado de los bordes conllevan un coste mayor, por lo que conviene adaptar el método a los requisitos:
- Precisión de ±0,05 mm, acabado estético, superficie lista para soldar → láser de fibra.
- ±0,1–0,2 mm, impacto térmico nulo, material exótico → corte por chorro de agua.
- ±0,5–1,0 mm, solo para uso estructural → plasma.
- Plegado en prensa o ajuste preciso en la fase posterior → láser o chorro de agua para evitar el rectificado secundario.
4. Volumen de producción
El volumen cambia por completo el cálculo de los costes. Los costes de puesta en marcha y de utillaje se amortizan entre las piezas, por lo que lo que resulta caro en pequeñas cantidades se vuelve barato en grandes cantidades.
| Volumen | El mejor método | ¿Por qué? |
|---|---|---|
| 1–10 partes | Láser, chorro de agua, herramientas manuales y eléctricas | Sin costes de utillaje, solo programación |
| 10–500 unidades | Láser, chorro de agua | Sin plazos de espera para la fabricación de utillaje, calidad constante |
| Entre 500 y 5.000 piezas | Láser, punzonadora de torreta, cizalla | El utillaje se amortiza; el punzón sale a cuenta en piezas con orificios altos |
| Más de 5.000 piezas | Combinación de punzonadora de torreta, cizalla y láser | Amortización total del coste de los utillajes, menor coste por pieza |
5. Presupuesto y plazo de entrega
Las líneas de costes de capital están claras. Las herramientas manuales y eléctricas se sitúan muy por debajo del umbral de compra interna. Las cortadoras láser, las punzonadoras CNC de torreta y las máquinas de chorro de agua se sitúan muy por encima de ese umbral para la mayoría de los equipos. La mayoría de los grupos de ingeniería utilizan herramientas internas para realizar modificaciones rápidas y subcontratan el corte en serie.
En el caso de los trabajos subcontratados, la ecuación de los plazos de entrega se invierte. El corte por láser a partir de un archivo DXF puede comenzar el mismo día. El punzonado con torreta puede requerir entre una y dos semanas si se necesitan herramientas a medida. La cizalladura se realiza el mismo día para los cortes rectos. El corte por chorro de agua es más lento por pieza, por lo que los tiempos de espera suelen ser más largos.
Corte interno frente a corte subcontratado
Hay tres indicios claros que indican que un trabajo debe encargarse a un taller de fabricación:
- Tolerancias más estrictas que ±0,5 mm. Ni las herramientas manuales ni las eléctricas pueden mantener esta precisión de forma constante. Incluso una cizalla bien ajustada empieza a desviarse a partir de las 100 piezas.
- Cantidades de producción que superan unas pocas piezas. Cortar 50 soportes idénticos con una amoladora angular lleva horas y da como resultado 50 piezas ligeramente diferentes. Un láser los corta a todos de forma idéntica en cuestión de minutos.
- La calidad del borde es importante para las operaciones posteriores. Un borde cortado con plasma que hay que esmerilar antes de soldar supone más trabajo y más tiempo. Un borde cortado con láser pasa directamente a la mesa de soldadura.
Un taller que cuente con láser de fibra, prensa plegadora y equipos de soldadura propios puede cortar, conformar y soldar piezas en un flujo continuo: sin necesidad de enviar conjuntos parciales de un proveedor a otro, ni de echarse la culpa unos a otros cuando las dimensiones no son las correctas.
Cómo influye el método de corte en las fases posteriores de fabricación
El método de corte determina las condiciones iniciales para el plegado, la soldadura y el acabado. La pregunta clave es: ¿la pieza cortada pasa a la siguiente operación tal cual, o es necesario realizar primero un procesamiento secundario?
- Borde cortado con láser → Lista para el plegado y la soldadura. Formas rectas, limpias y con muy pocas rebabas. Una pieza de acero dulce pasa directamente de la mesa de corte a la prensa plegadora sin ningún paso intermedio.
- Borde cortado con plasma → A menudo es necesario lijarla. La zona afectada por el calor (HAZ) deja una capa superficial endurecida y escoria. Soldar sobre ella sin limpiarla provoca porosidad y una fusión deficiente.
- Borde cortado con chorro de agua → Apto para soldadura en todos los materiales. Sin zona afectada por el calor (HAZ), sin capa endurecida, sin oxidación. Fundamental para piezas aeroespaciales y médicas, en las que es imprescindible minimizar el riesgo de contaminación.
- Borde cortado → Adecuado para la mayoría de los trabajos de plegado. La ligera rebaba de la cara inferior rara vez interfiere con las herramientas de la prensa plegadora. Es posible que los bordes expuestos requieran una pasada rápida de desbarbado.
- Cantos de herramientas manuales y eléctricas → muy variable. La calidad depende de la destreza del operario. Hay que prever un tiempo para el desbarbado y el repaso proporcional al número de cortes.
El método de corte más limpio suele reducir el coste total de la pieza al eliminar la necesidad de retoques posteriores. Un proceso de corte más caro puede dar lugar a una pieza acabada más barata cuando la alternativa requiere operaciones secundarias. Hay que calcular siempre el coste total del proceso, no solo el precio del corte.
Conclusión
El método de corte adecuado depende del material, el grosor, la geometría, el volumen y el destino de la pieza tras el corte. Un método que funciona para un soporte único puede suponer un derroche de presupuesto en una serie de producción de 5.000 piezas. Un método que ofrezca el precio por corte más bajo puede generar costes de rectificado posteriores que anulen el ahorro.
Para la mayoría de las piezas de chapa metálica, tanto prototipos como de producción, que requieren tolerancias estrictas y bordes limpios, el corte por láser de fibra es la solución más eficaz. Admite la mayoría de los materiales y espesores, no requiere utillaje y produce bordes listos para el plegado y la soldadura.
Si necesitas piezas de chapa cortadas, conformadas y acabadas, sube tu archivo CAD a PartsMastery para obtener un presupuesto al instante. El sistema genera un presupuesto y un análisis gratuito de DFM (diseño para la fabricación) que señala el margen de plegado, la distancia entre los orificios y los bordes, y las interferencias entre elementos antes de que comience la producción.
Preguntas frecuentes
¿Cuál es la forma más precisa de cortar chapa metálica?
El corte por láser de fibra alcanza una precisión posicional de ±0,05 mm, la tolerancia más ajustada de todos los métodos habituales de corte de chapa. Le sigue el corte por chorro de agua, con una precisión de ±0,1-0,2 mm. Ambos métodos producen bordes limpios y sin rebabas, adecuados para piezas que se destinan directamente al montaje o a la soldadura.
¿Puedo cortar acero inoxidable con unas tijeras para chapa?
Solo en calibres muy finos: calibre 24 y más finos. El acero inoxidable se endurece por deformación a medida que se corta, lo que hace que cada corte posterior resulte más difícil. Incluso las tijeras de aviación diseñadas para acero dulce de calibre 22 tendrán dificultades con el acero inoxidable del mismo grosor. Para cualquier grosor superior, utiliza una cortadora eléctrica o envíalo a un taller que disponga de tecnología láser o de chorro de agua.
¿Cuál es la forma más económica de cortar chapa metálica en la producción?
En el caso de piezas en bruto rectangulares rectas producidas en serie, el corte con cizalla ofrece el menor coste por corte. Para perfiles complejos con cantidades de producción superiores a unas 500 piezas, el punzonado con torreta CNC suele resultar más económico que el láser en cuanto al coste por pieza, siempre que la geometría sea compatible con las herramientas estándar.
¿El corte por láser deforma las chapas finas?
Sí, pero el efecto es mínimo en comparación con el plasma. El pequeño tamaño del punto del láser de fibra y su alta velocidad limitan la aportación de calor a una zona muy reducida. Las chapas finas de menos de 1 mm pueden presentar una ligera deformación en los bordes; el gas de asistencia de nitrógeno y los ajustes de potencia optimizados la reducen aún más. El chorro de agua elimina por completo la deformación térmica en las aplicaciones más delicadas.
¿Qué método de corte es el más adecuado para las chapas de aluminio?
El láser de fibra con nitrógeno como gas de asistencia produce el corte más limpio en aluminio de hasta unos 12 mm. El nitrógeno evita la oxidación de los bordes y deja una superficie brillante y lista para soldar. El chorro de agua es la alternativa para el aluminio más grueso o cuando se requiere un efecto térmico nulo. El plasma funciona para piezas estructurales de aluminio, pero produce un borde más rugoso.