



Da sich Industrieroboter, kollaborative Roboter und Automatisierungsanlagen ständig weiterentwickeln, werden die Präzisionsanforderungen an zentrale Roboterkomponenten – darunter Maßgenauigkeit, Passungstoleranzen, geometrische Konsistenz und Oberflächenqualität – immer strenger. Typische Bauteile wie Motoranschlusswellen, Gelenkantriebswellen, Getriebeschnittstellen, Präzisionshülsen und Roboterarmanschlüsse vereinen fast immer rotatorische Merkmale, ebene Montageflächen, multidirektionale Lochmuster, Keilnuten und komplexe Konturen.
Bei der herkömmlichen getrennten Bearbeitung sind mehrere Transfers zwischen Dreh- und Fräsmaschinen sowie wiederholte Einrichtvorgänge erforderlich. Dies verlängert nicht nur die Produktionszyklen, sondern führt auch zu kumulativen Bezugspunktverschiebungsfehlern, wodurch es schwierig wird, die geometrischen Toleranzanforderungen an hochpräzise Getriebeteile zu erfüllen. Die Dreh-Fräs-Bearbeitung vereint Dreh- und Fräsvorgänge auf einer einzigen Maschinenplattform. Sie ermöglicht die Fertigung mehrerer Merkmale in einer einzigen Aufspannung und ist damit die führende, hocheffiziente Fertigungslösung für Präzisionskomponenten für Roboter.
Bei PartsMastery setzen wir professionelle Dreh-Fräs-Bearbeitungszentren ein und arbeiten nach einem standardisierten Prozesssystem. Wir bieten maßgeschneiderte Bearbeitungsdienstleistungen für Robotergetriebe und Strukturkomponenten über den gesamten Lebenszyklus hinweg an – von der Prototypenentwicklung bis zur Serienfertigung.
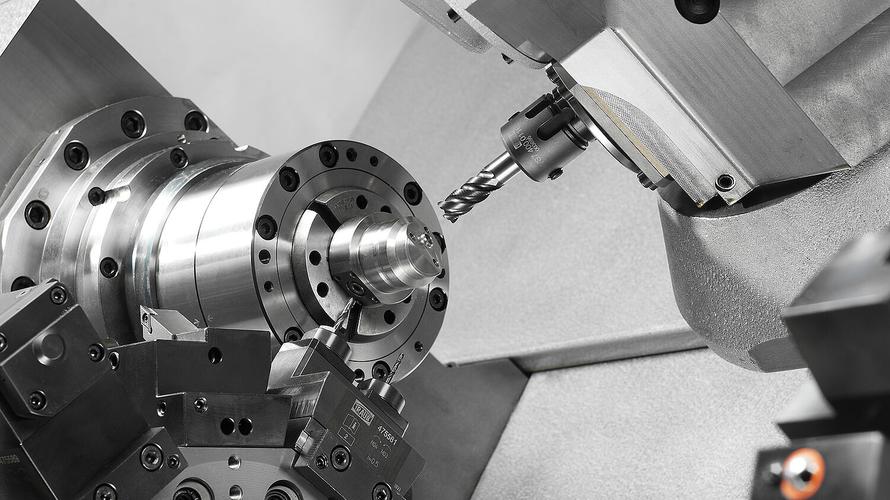
1. Wesentliche technische Vorteile der Dreh-Fräs-Bearbeitung
1.1 Formgebung in einem Arbeitsgang für eine stabilere geometrische Genauigkeit
In erster Linie befolgen wir das Prinzip des einheitlichen Bezugssystems, um alle Außendurchmesser, Innenbohrungen, Stirnflächen, Passfedernuten, Durchgangsbohrungen und Befestigungsflächen unter derselben Positionierungsreferenz zu bearbeiten. Dadurch werden kumulative Positionierfehler aus mehrstufigen Bearbeitungsvorgängen vollständig vermieden, und die Konsistenz hinsichtlich Rundlauf, Rechtwinkligkeit und Positioniergenauigkeit wird erheblich verbessert. Dieser Ansatz eignet sich besonders gut für Robotergelenke und Getriebeteile, die eine hohe Übertragungsgenauigkeit erfordern.
1.2 Hochintegrierte Abläufe für eine verbesserte Produktionseffizienz
Abgesehen von den Präzisionsgewinnen entfallen bei der Dreh-Fräs-Bearbeitung Werkstücktransfers zwischen den Maschinen, wiederholtes Einspannen und nachträgliche Ausrichtungsschritte. Dies verkürzt die Durchlaufzeit erheblich. Zudem sinkt die Gesamtzahl der benötigten Spannvorrichtungen, was die Gesamtfertigungskosten senkt. Diese Flexibilität passt perfekt zu den Anforderungen der Kleinserienfertigung mit großer Produktvielfalt, wie sie im Bereich der Robotikkomponenten üblich sind.
1.3 Hohe Flexibilität und Kompatibilität mit einer Vielzahl von Bauteiltypen
Darüber hinaus eignet sich das Verfahren sowohl für rein rotationssymmetrische Teile wie Wellen und Hülsen als auch für komplexe Sekundärbearbeitungen wie Planfräsen, Radialbohren, Keilnutfräsen und das Fräsen unregelmäßiger Konturen. Eine einzige Maschinenplattform deckt den Großteil der Komponenten für Roboterantriebe, -verbindungen und -schnittstellen ab.
2. Typische Roboterkomponenten und darauf abgestimmte Bearbeitungsstrategien
Verschiedene Roboterkomponenten erfüllen unterschiedliche Funktionen und weisen daher unterschiedliche Konstruktionsmerkmale und Prioritäten bei der Qualitätskontrolle auf. Für jede davon ist eine gezielte Dreh-Fräs-Strategie erforderlich.
| Komponentenkategorie | Kernbearbeitungsvorgänge | Wichtige Punkte der Qualitätskontrolle |
|---|---|---|
| Gelenkwellen | Außendrehen, Planfräsen, Keilnutfräsen, Axialbohren, Gewindeschneiden | Konzentrizität von Innen- und Außendurchmesser, Rundlaufabweichung, Passgenauigkeit der Lager, Oberflächenrauheit |
| Motoranschlusswellen | Stufenförmiges Drehen des Außendurchmessers, Planfräsen, Bohren von Befestigungslöchern, Gewindeschneiden | Rechtwinkligkeit der Stirnfläche, Lage der Befestigungsbohrung, Maßtoleranz der Passung |
| Reduzierflansche | Rotationsprofilieren, Stirnflächen-Schlichtfräsen, Bearbeitung von Schraubenlöchern, Zapfendrehen | Rundlaufgenauigkeit des Anschlussstücks, Ebenheit der Montagefläche, Positionsgenauigkeit des Lochmusters |
| Präzisionsbuchsen und -hülsen | Drehen der Innen- und Außendurchmesser, Bohren der Innenbohrung, Planen der Stirnflächen, Fräsen der Ölnut | Konzentrizität zwischen Bohrung und Außendurchmesser, Genauigkeit des Bohrungsdurchmessers, Oberflächenqualität der Passfläche |
| Schnittstellen für Endeffektoren | Drehen mit rotierendem Bezugspunkt, Planfräsen der Befestigungsfläche, Bearbeitung von Passbohrungen, Verbindungselemente | Positioniergenauigkeit, Maßhaltigkeit der Schnittstellen, Zuverlässigkeit bei wiederholter Montage |
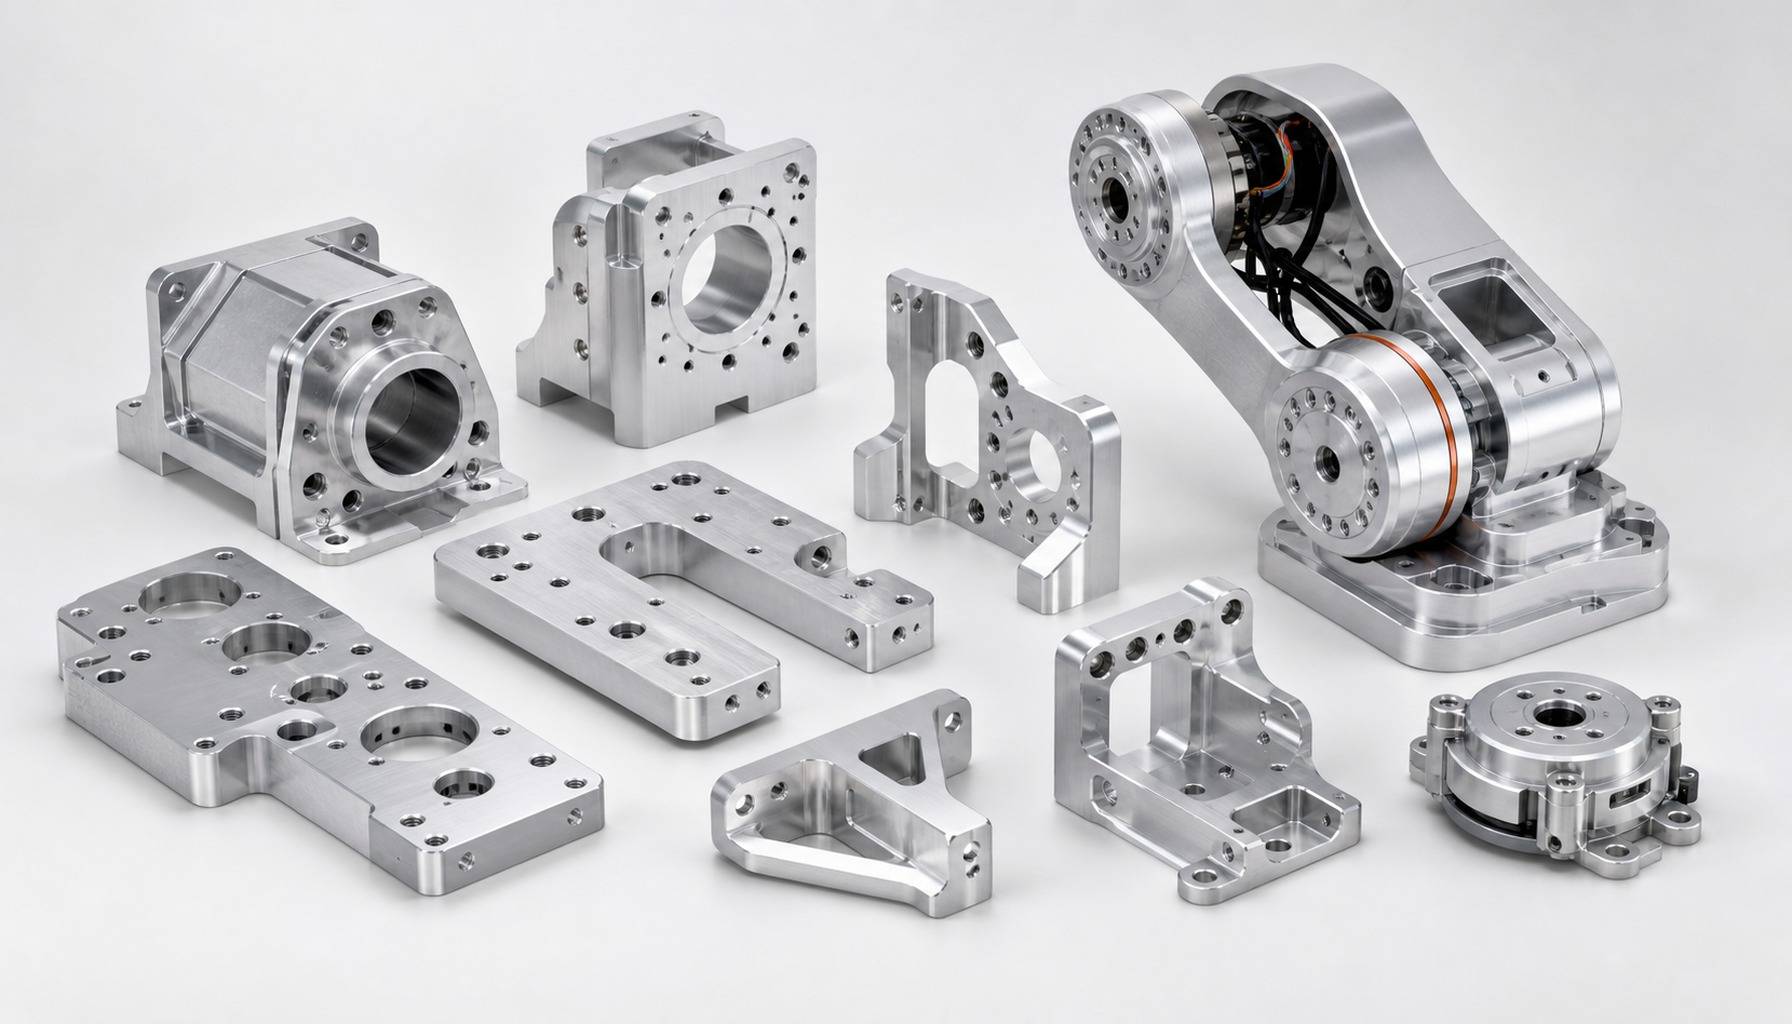
3. Standardisiertes Fertigungssteuerungssystem für den gesamten Prozess
Einfach ausgedrückt hängt die Qualität hochpräziser Roboterteile von einer standardisierten Prozesssteuerung über den gesamten Produktionsablauf hinweg ab. Bei PartsMastery haben wir eine lückenlose Kontrollkette aufgebaut, die von der Zeichnungsannahme bis zur Auslieferung des fertigen Teils reicht.
3.1 Vorabprüfung der Fertigungsfähigkeit (DFM)
Vor Produktionsbeginn führen wir eine umfassende Fertigungsbarkeitsanalyse auf der Grundlage von 3D-Modellen und 2D-Zeichnungen durch. Wir bewerten das Verhältnis von Länge zu Durchmesser, die Wandsteifigkeit, die Zugänglichkeit der Bauteile und die Toleranzökonomie und geben bereits in einer frühen Phase Empfehlungen zur Konstruktionsoptimierung. Dadurch lassen sich bereits in der Konstruktionsphase Risiken bei der nachgelagerten Bearbeitung sowie die Fertigungskosten reduzieren.
3.2 Prozessplanung auf Basis eines einheitlichen Bezugssystems
Anschließend definieren wir einen einheitlichen Bezugspunkt auf der Grundlage der Werkstückgeometrie und ordnen dann die Dreh-, Fräs-, Bohr- und Gewindeschneidvorgänge logisch an. Wir fertigen alle kritischen Passflächen nach Möglichkeit in derselben Aufspannphase, um die Fehlerakkumulation durch Bezugspunktwechsel zu minimieren.
3.3 Integrierte Bearbeitung mit stufenweiser Dreh-Fräs-Kombination
Wir wenden eine dreistufige Zerspanungsstrategie an: Schruppen zum Materialabtrag, Vorschlichten zur Konturkontrolle und Schlichten zur Erzielung der endgültigen Genauigkeit. Beim Schruppen wird schnell ein Großteil des Werkstoffs abgetragen, beim Vorschlichten wird ein gleichmäßiges Schlichtzugabe hinterlassen und beim Schlichten werden die endgültigen Maße und die Oberflächenqualität erreicht. Bei schlanken Wellen setzen wir eine Lünette ein, um Schwingungen und Biegeverformungen zu unterdrücken.
3.4 Präzises Entgraten und Kantenbearbeitung
Nach der Bearbeitung der Hauptkonturen entfernen wir gezielt Grate und scharfe Kanten an Bohrungsöffnungen, Nutkanten und sich kreuzenden Konturen. Zudem führen wir eine Feinbearbeitung der Pass- und Dichtflächen durch, um Montageprobleme und Kratzer im Betrieb zu vermeiden.
3.5 Prozessbegleitende Prüfung und Parametersteuerung im geschlossenen Regelkreis
Schließlich führen wir während des Fertigungsprozesses Maßkontrollen an wichtigen Punkten durch: nach der Bearbeitung der Bezugsebenen, nach der Herstellung kritischer Merkmale und vor der Endbearbeitung. Anhand der Messdaten passen wir Werkzeugversätze und Schnittparameter dynamisch an und schaffen so einen geschlossenen Qualitätskreislauf, der sicherstellt, dass die Endmaße stets innerhalb der Toleranzbereiche liegen.
4. Auswahl gängiger Werkstoffe und Anpassung an die jeweilige Anwendung
Die Materialauswahl hängt von der Tragfähigkeit, den Gewichtsreduzierungszielen, der Korrosionsumgebung und den Anforderungen an die Wärmebehandlung ab. Jede Materialklasse erfordert spezifische Prozessparameter für das Drehen und Fräsen.
| Materialkategorie | Typische Noten | Wesentliche Leistungsmerkmale | Typische Anwendungsbereiche der Komponenten |
|---|---|---|---|
| Aluminiumlegierungen in Schmiedebearbeitung | 6061-T6, 7075-T6 | Geringes Gewicht, hervorragende Bearbeitbarkeit, gute Wärmeleitfähigkeit | Leichte Verbindungswellen, Endeffektor-Schnittstellen, Gehäusekomponenten |
| Legierte Baustähle | 40Cr, 42CrMo | Hohe Festigkeit, gute Zähigkeit, wärmebehandelbar für verbesserte Leistungsfähigkeit | Hochbelastbare Gelenkwellen, Komponenten für Untersetzungsgetriebe |
| Edelstähle | 304, 316 | Hervorragende Korrosionsbeständigkeit, stabile mechanische Eigenschaften | Steckverbinder für besondere Umgebungsbedingungen, Reinraumkomponenten |
| Leichtbearbeitbare Stähle | 12L14, 45 Kohlenstoffstahl | Gute Bearbeitbarkeit, Formstabilität, moderate Kosten | Allgemeine Antriebswellen, Buchsen, Befestigungselemente |
5. Umfassendes Rahmenwerk zur Qualitätssicherung
Da es sich bei Roboterkomponenten um Präzisionsgetriebe- und Positionierelemente handelt, umfasst die Qualitätskontrolle vier wesentliche Aspekte: Maßgenauigkeit, geometrische Toleranzen, Oberflächenqualität und Chargenkonsistenz.
5.1 Kontrolle der geometrischen Genauigkeit
Für routinemäßige Maßkontrollen verwenden wir Mikrometer, Bohrungsmessgeräte und Rundlaufmessgeräte. Bei kritischen geometrischen Toleranzen überprüfen wir die Ergebnisse auf einer Koordinatenmessmaschine (CMM), um sicherzustellen, dass Rundlauf, Rechtwinkligkeit und Lagegenauigkeit den Vorgaben der Zeichnung entsprechen.
5.2 Management der Oberflächenqualität
Wir halten strenge Anforderungen an die Oberflächenrauheit von Passflächen, Dichtflächen und Lagerbefestigungsflächen ein. Durch die Optimierung der Werkzeugparameter und Fräsbahnstrategien vermeiden wir sichtbare Werkzeugspuren, Rüttelspuren und Oberflächenfehler und gewährleisten so eine langfristige Passgenauigkeit sowie eine lange Lebensdauer des Getriebes.
5.3 Kontrolle der Chargenkonsistenz
Wir führen eine standardisierte Bibliothek mit Prozessparametern für ausgereifte Bauteile und legen bewährte Produktionsabläufe fest. Zudem setzen wir ein dreistufiges Prüfsystem um – Erstmusterprüfung, Zwischenkontrolle und Endkontrolle –, kombiniert mit einem Werkzeugstandzeitmanagement und einer Verschleißkompensation, um die Maßhaltigkeit über alle Produktionschargen hinweg sicherzustellen.
5.4 Rückverfolgbare Qualitätsdokumentation
Für kritische Komponenten bewahren wir vollständige Materialinformationen, Prozessprotokolle, Prüfdaten und die Chargenhistorie auf. Diese Rückverfolgbarkeit unterstützt die Qualitätsnachverfolgung und Prozessverbesserung und entspricht den in der Robotikbranche üblichen Anforderungen an die Rückverfolgbarkeit.
6. Flexible Dienstleistungen und Supportleistungen über den gesamten Lebenszyklus hinweg
6.1 Produktionskapazitäten in allen Projektphasen
Wir unterstützen jede Phase der Produktentwicklung, von der Validierung einzelner Prototypen über die Testmontage in kleinen Stückzahlen bis hin zur stabilen Serienfertigung. In der Prototypenphase sorgen wir für schnelle Durchlaufzeiten, um die Iterationen in der Forschung und Entwicklung sowie die Montagetests zu unterstützen. In der Serienfertigung standardisieren wir Prozesse und Prüfkriterien, um Liefertreue und Kostenkontrolle zu gewährleisten.
6.2 Integrierte Optionen zur Oberflächenbehandlung
Über die Kernbearbeitung hinaus bieten wir ein umfassendes Spektrum an sekundären Oberflächenbehandlungen an, darunter Eloxieren, Schwarzoxidierung, Passivierung, Perlstrahlen und Galvanisieren, um Anforderungen hinsichtlich Korrosionsbeständigkeit, Verschleißfestigkeit und Optik zu erfüllen. Wir überwachen streng die Auswirkungen der Schichtdicke auf die Passmaße, damit die fertigen Teile auch nach der Behandlung noch innerhalb der Montagetoleranzen liegen.
6.3 Spezieller technischer Support
Jedes Projekt wird von einem eigens dafür zuständigen Ingenieurteam betreut, das bei der Materialauswahl, der konstruktiven Optimierung und der Bewertung der Toleranzangemessenheit direkt mit den Kunden zusammenarbeitet. Wir unterstützen unsere Kunden dabei, ihre Fertigungsprozesse zu optimieren und die Gesamtkosten zu senken, ohne dabei Abstriche bei der Funktionsleistung zu machen.
Schlussfolgerung
Alles in allem löst die Dreh-Fräs-Bearbeitung sowohl die Probleme hinsichtlich der Genauigkeit als auch der Effizienz bei komplexen Präzisionsroboterteilen, indem sie Arbeitsschritte integriert und einheitliche Bezugspunkte beibehält. Aus diesem Grund gilt sie als die bevorzugte Fertigungslösung für hochpräzise Getriebe- und Verbindungskomponenten.
Mit bewährter Fachkompetenz im Dreh-Fräs-Verfahren und einem standardisierten Qualitätssystem bietet PartsMastery maßgeschneiderte Dienstleistungen zur Bearbeitung von Präzisionsbauteilen für Kunden aus den Bereichen Industrieroboter, kollaborative Roboter und Automatisierungstechnik. Wir begleiten unsere Kunden von der Prototypenentwicklung bis zur Serienfertigung und unterstützen sie dabei, ihre Produkte effizient und zuverlässig auf den Markt zu bringen.