



Blasen gehören zu den häufigsten Qualitätsmängeln in der Spritzgussfertigung. Sie beeinträchtigen das optische Erscheinungsbild der Formteile und mindern zudem die Festigkeit, die Dichtwirkung und die Maßgenauigkeit. Bei Präzisionsteilen für die Elektronik-, Automobil- und Medizinbranche führen Blasen fast immer zu einer sofortigen Ausschussware. Die Blasenbildung hat selten eine einzige Ursache. Vielmehr ist sie in der Regel auf eine Kombination aus Material-, Prozess- und Werkzeugproblemen zurückzuführen. Nur durch die gezielte Beseitigung der Grundursache können Hersteller wiederkehrende Blasenprobleme dauerhaft beheben.
Dank langjähriger Erfahrung in der Serienfertigung im Präzisionsspritzguss bietet PartsMastery systematische Dienstleistungen zur Fehlerbehebung bei Blasenbildung und zur Prozessoptimierung für Bauteile aus allen Materialien und mit beliebigen Geometrien. Wir senken die Fehlerquote über den gesamten Produktlebenszyklus hinweg, vom ersten Entwurf bis zur Serienproduktion.
1. Hauptursachen für Blasenbildung beim Spritzgießen
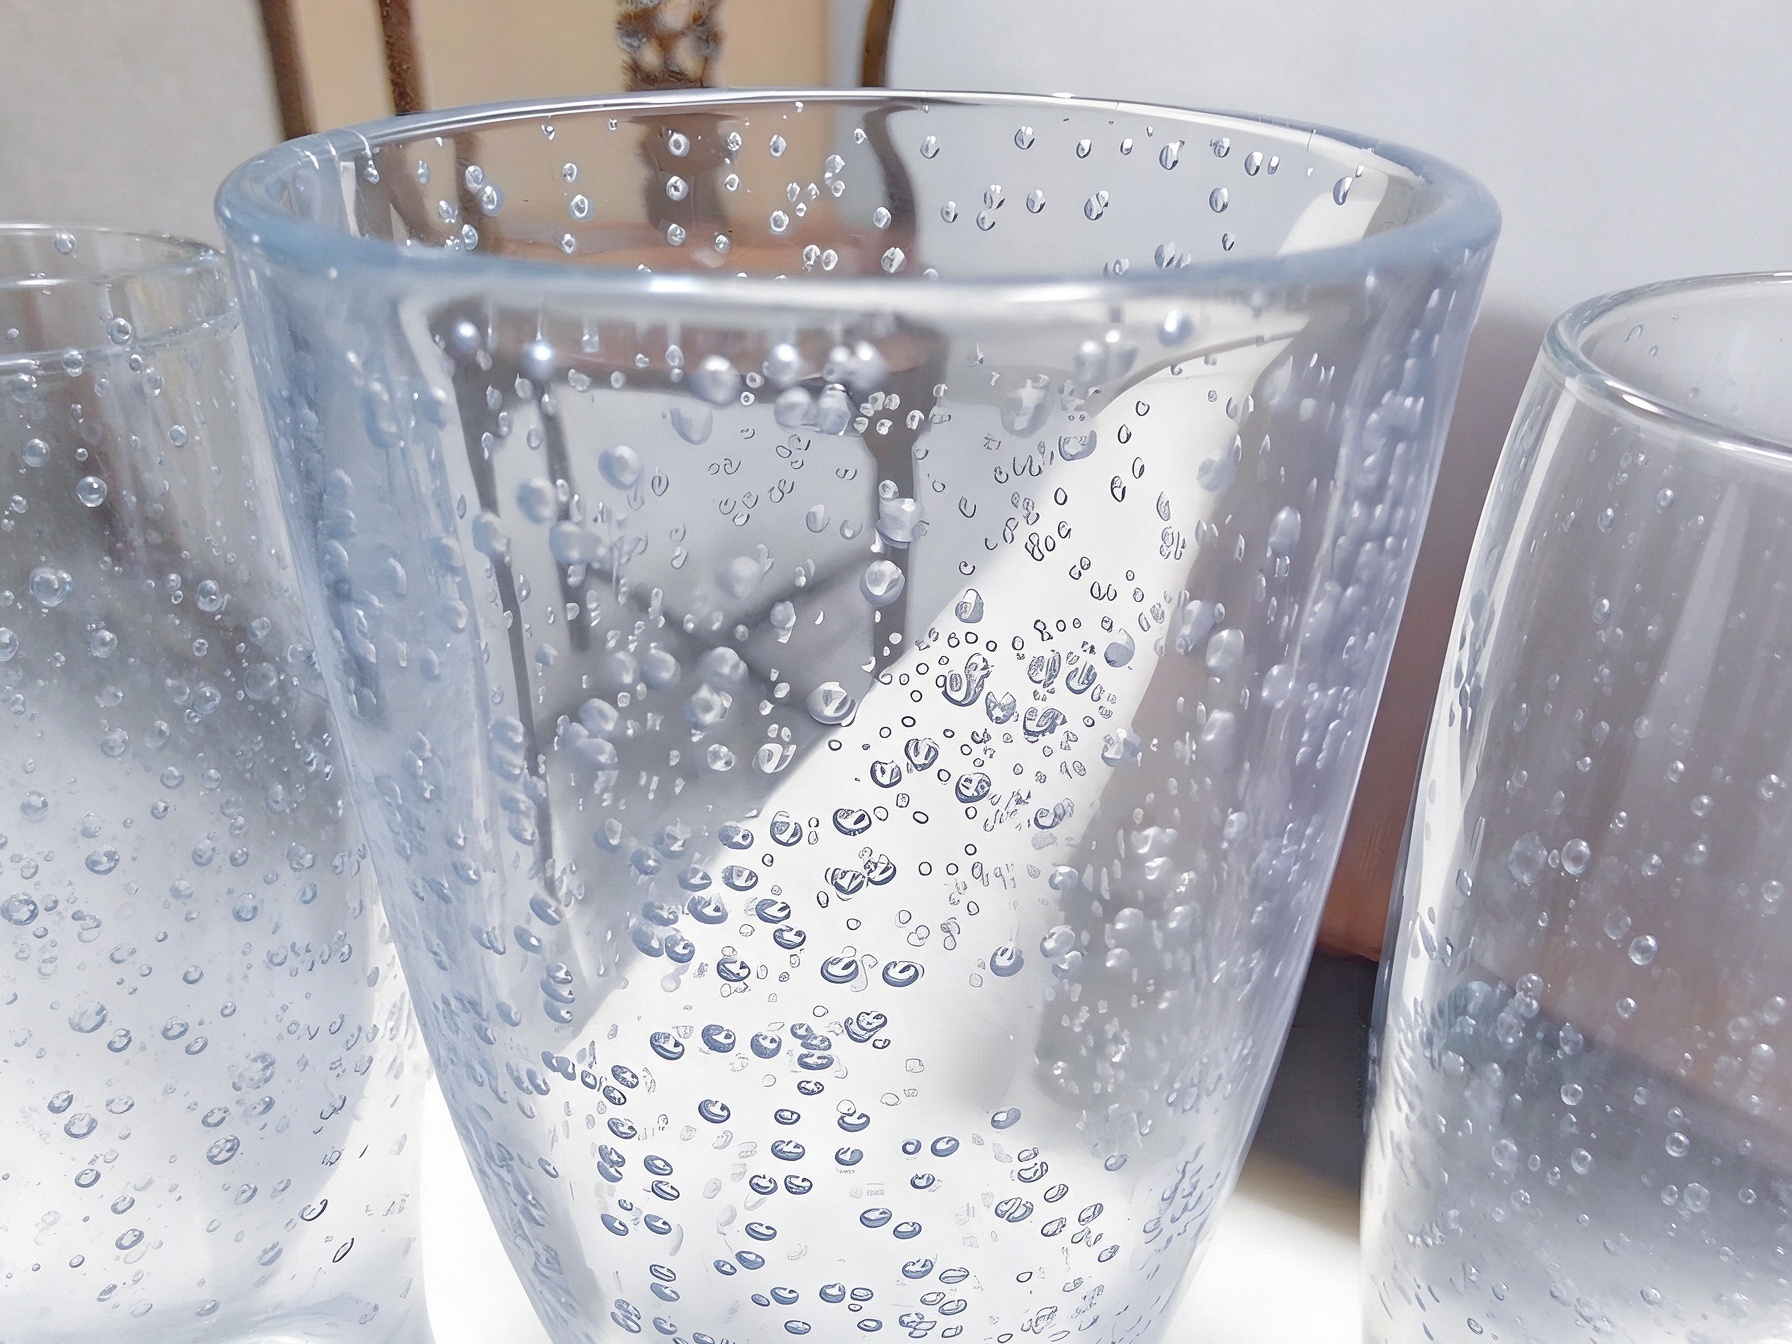
Blasen sind hohle Fehler, die im Inneren oder an der Oberfläche von Formteilen eingeschlossen sind. Sie entstehen, wenn Gas während des Formfüllvorgangs nicht entweichen kann oder wenn Rohstoffe zerfallen und flüchtige Gase freisetzen. Je nach Ursprung lassen sie sich in drei Hauptkategorien einteilen:
1.1 Materialbezogene Aspekte: Feuchtigkeit und flüchtige Rückstände
Dies ist die häufigste Ursache für Blasen im Spritzguss. Hygroskopische Kunststoffe wie ABS, PC, PA und PET nehmen während der Lagerung und Handhabung Feuchtigkeit aus der Luft auf. Wenn sie vor dem Spritzgießen nicht vollständig getrocknet werden, verdampft diese Feuchtigkeit im Zylinder und bildet Blasen in der Schmelze.
Zudem führt eine zu hohe Schmelztemperatur zum Abbau des Polymers und zur Freisetzung flüchtiger Gase. Ein hoher Anteil an Mahlgut oder verunreinigtes Rohmaterial erhöhen zudem das Risiko der Blasenbildung erheblich.
1.2 Prozessbedingt: Ungleichmäßige Befüllung und Entlüftung
Eine zu hohe Einspritzgeschwindigkeit ist die häufigste Ursache für Blasenbildung im Prozess. Beim schnellen Einspritzen kann die Luft im Formhohlraum nicht vollständig von der Schmelzefront verdrängt werden. Sie bleibt an Wandabschnitten, Rippen oder Ecken eingeschlossen und bildet geschlossene Blasen.
Entsprechend verhindert auch ein unzureichender Packungsdruck oder eine verspätete Umschaltung der Packung, dass das Gas komprimiert und aus der Schmelze ausgestoßen wird. Dies führt zu inneren Hohlräumen in den Fertigteilen.
Darüber hinaus führen falsche Einstellungen der Zylindertemperatur, überhitzte Düsen und ein zu niedriger Gegendruck dazu, dass Gas in die Schmelze eingezogen wird. Dieses Gas tritt schließlich in Form von Blasenfehlern in den Fertigteilen zutage.
1.3 Schimmelbedingte Ursachen: Mängel im Entlüftungssystem und in der Bauausführung
Unzureichende Entlüftung, geringe Entlüftungstiefe und eine ungünstige Platzierung der Entlüftungsöffnungen sind die Hauptursachen für hartnäckige Blasenbildung in dickwandigen und komplex geformten Bauteilen. Wenn im letzten Füllbereich keine entsprechende Entlüftungsstruktur vorhanden ist, führt eingeschlossene Luft dazu, dass an derselben Stelle bei jedem Schuss Blasen entstehen.
Darüber hinaus führen ungleichmäßige Wandstärken, eine von dicken Abschnitten entfernte Angussplatzierung sowie unausgewogene Kühlkonzepte zu einer ungleichmäßigen Abkühlung der Schmelze und zu Schwund. Dadurch entstehen Vakuumhohlräume, die sich fast immer in der Mitte dicker Wandabschnitte bilden.
2. Gezielte Maßnahmen zur Behebung von Blasenfehlern
Unterschiedliche Arten von Blasen erfordern entsprechend angepasste Abhilfemaßnahmen. Die Befolgung der Reihenfolge bei der Fehlerbehebung – “zuerst das Einfachste, zuerst den Prozess, dann die Werkzeuge” – löst die meisten Probleme mit Blasen schnell und kostengünstig.
2.1 Optimierung der Materialvorbehandlung
Der erste Schritt besteht in der Einhaltung strenger, materialspezifischer Trocknungsprotokolle. Legen Sie die Trocknungstemperatur und -dauer gemäß den Angaben des Herstellers fest. Beispielsweise wird PA66 in der Regel 4 bis 6 Stunden lang bei 80–100 °C getrocknet, während PC-Kunststoff 3 bis 4 Stunden lang bei 120 °C getrocknet wird.
Verwenden Sie getrocknetes Harz umgehend, um eine erneute Feuchtigkeitsaufnahme zu vermeiden. Begrenzen Sie außerdem den Anteil an Mahlgut – in der Regel auf höchstens 20% – und achten Sie darauf, dass das Rohmaterial sauber und frei von Verunreinigungen ist, um Zersetzungsprozesse und flüchtige Bestandteile zu reduzieren.
2.2 Einstellen der Einspritzparameter
Verwenden Sie eine stufenweise Füllstrategie mit variabler Geschwindigkeit. Führen Sie die Einspritzung langsamer durch, während die Schmelze den Anguss und den vorderen Teil der Formkammer durchläuft, erhöhen Sie die Geschwindigkeit, sobald sich die Schmelze ausbreitet, und verlangsamen Sie den Vorgang am Ende der Füllphase wieder. Dadurch wird ein Gleichgewicht zwischen vollständiger Befüllung und ausreichend Zeit für das Entweichen von Luft hergestellt.
Erhöhen Sie gleichzeitig den Gegendruck in angemessener Weise und optimieren Sie das Formfüllprofil. Verschieben Sie den Zeitpunkt des Formfüllwechsels leicht nach hinten und erhöhen Sie den Formfülldruck sowie die Verweilzeit, um Mikrobläschen in der Schmelze zu komprimieren. Regeln Sie die Zylindertemperaturen in den einzelnen Zonen, um lokale Überhitzung und Materialverschleiß zu vermeiden.
2.3 Verbesserung der Formkonstruktion und der Entlüftung
Bei an festen Stellen eingeschlossenen Luftblasen sollten zunächst an den entsprechenden Stellen Entlüftungsschlitze angebracht oder vorhandene Entlüftungsschlitze vertieft werden. Die Tiefe der Entlüftungsschlitze sollte je nach Materialeigenschaften 0,02–0,05 mm betragen – ausreichend, um Luft abzulassen, ohne dass es zu Gratbildung kommt.
Bei dickwandigen Bauteilen sollten Sie die Angussposition so optimieren, dass die Schmelze von den dicken zu den dünnen Bereichen fließt. In Verbindung mit einer Verdichtung verbessert dies den Schwundausgleich und die Entlüftung. Bei Vakuumhohlräumen sollten Sie die Wandstärke ausgleichen oder an dicken Stellen Kühlkanäle einfügen, um die Bildung der Oberflächenhaut zu beschleunigen und innere Schwundhohlräume zu reduzieren.
3. PartsMastery – Unterstützungsleistungen im Bereich Spritzguss
PartsMastery bietet umfassende technische Unterstützung im Bereich Spritzguss – vom Produktdesign bis zur Produktionssteuerung. Wir haben ein standardisiertes System zur Fehlerbehebung und Optimierung für häufige Fehler wie beispielsweise Blasen entwickelt.
In der frühen Produktentwicklungsphase führen wir eine DFM-Analyse (Design for Manufacturing) durch, um Risiken wie ungleichmäßige Wandstärken und unzureichende Entlüftung bereits im Vorfeld zu erkennen. Dadurch wird das Risiko der Blasenbildung bereits an der Quelle verringert, noch bevor die Werkzeuge gefertigt werden.
Während der Formeinführung führen erfahrene Prozessingenieure vor Ort eine Maschinenoptimierung durch, um Fehlerursachen schnell zu identifizieren und optimierte Parametersätze bereitzustellen. Für die Serienfertigung unterstützen wir die SPC-Prozesssteuerung, um die Parameter zu stabilisieren und eine gleichbleibende Qualität über alle Chargen hinweg zu gewährleisten.
Ob bei der Prototypenentwicklung oder in der Großserienfertigung – PartsMastery unterstützt Kunden dabei, durch bewährte Verfahren zur Prozesssteuerung Fehler zu reduzieren, die Effizienz zu steigern und die Gesamtfertigungskosten zu senken.
Schlussfolgerung
Blasenfehler beim Spritzgießen mögen auf den ersten Blick einfach erscheinen, doch sie hängen von zahlreichen Faktoren ab, darunter Material, Verfahren und Werkzeuge. Nur durch eine systematische Fehlersuche und die präzise Ermittlung der Ursachen lassen sich Zeit- und Kostenverluste durch wiederholtes Ausprobieren vermeiden.
Durch eine wissenschaftlich fundierte Trocknungssteuerung, eine sinnvolle Prozessoptimierung und eine optimierte Entlüftungskonstruktion der Form lassen sich die allermeisten Probleme mit Blasenbildung wirksam beheben.