



Da die Gewichtsreduzierung im Automobilbau immer schneller voranschreitet – insbesondere aufgrund strenger Vorschriften hinsichtlich Reichweite und Effizienz für Elektrofahrzeuge – setzen die Hersteller zunehmend dünnwandige Gehäuse, Halterungen, Kühlkörper und elektronische Steckverbinder aus Aluminium ein. Dünnwandige Konstruktionen bieten konstruktionsbedingt strukturelle Steifigkeit auf begrenztem Einbauraum und reduzieren gleichzeitig den Materialverbrauch sowie das Gesamtgewicht des Fahrzeugs. Dennoch erhöht eine geringere Wandstärke auch die Komplexität der Fertigung erheblich.
Um diese branchenweite Herausforderung direkt anzugehen, hat PartsMastery ein spezielles Präzisionsbearbeitungssystem für dünnwandige Automobilteile entwickelt. Es kontrolliert Verformungen in jeder Phase – von der Konstruktionsprüfung im Vorfeld bis zur Endkontrolle – und gewährleistet so eine gleichbleibende Maßgenauigkeit über alle Produktionschargen hinweg.
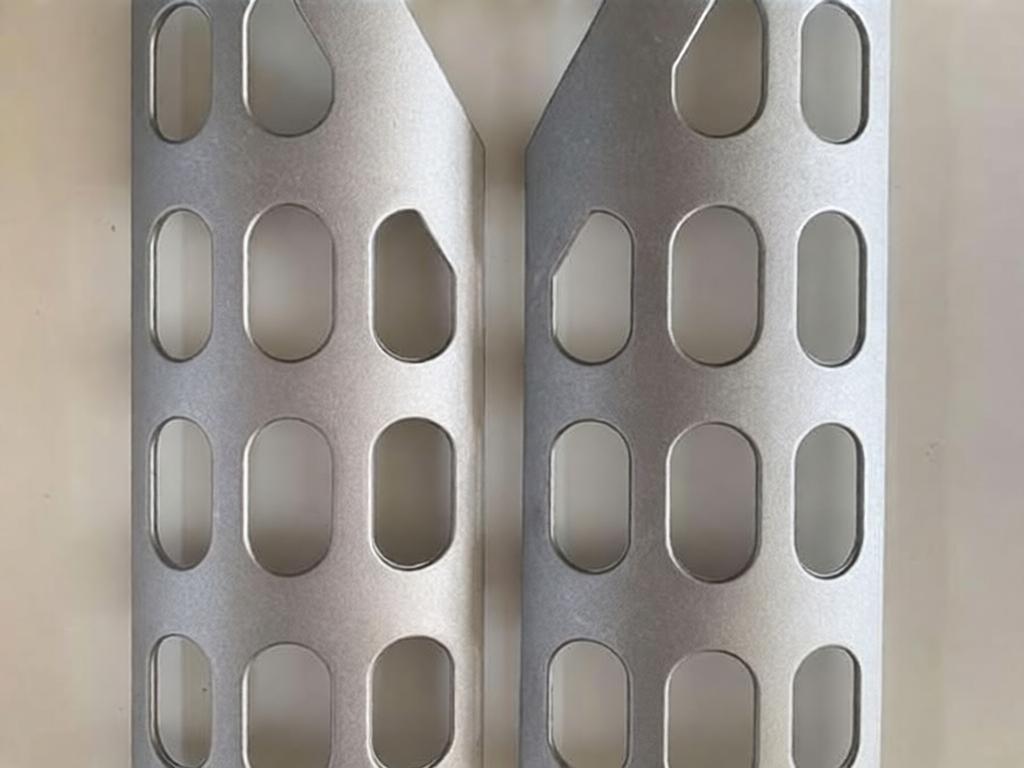
Drei zentrale Herausforderungen bei der Bearbeitung dünnwandiger Teile für die Automobilindustrie
1. Rückfederung durch Spann- und Schneidkräfte
Dünnwandige Teile weisen naturgemäß eine geringe strukturelle Steifigkeit auf. Eine zu hohe Spannkraft führt zu einer lokalen plastischen Verformung der dünnen Wände. So können beispielsweise die Maße innerhalb der Toleranz liegen, solange sich das Bauteil in der Spannvorrichtung befindet; sobald es jedoch entspannt wird, lösen sich die inneren Spannungen, was zu einem Maßrückfederungseffekt und Ergebnissen außerhalb der Toleranz führt. In ähnlicher Weise verursacht auch eine übermäßige Schnittkraft eine Wanddurchbiegung und eine ungleichmäßige Wandstärke.
2. Schnittvibrationen beeinträchtigen die Genauigkeit und die Oberflächenqualität
Aus fertigungstechnischer Sicht weisen dünnwandige Bereiche geringe Dämpfungseigenschaften auf, wodurch sie während der Bearbeitungsvorgänge anfällig für Rattern sind. In den meisten Fällen äußert sich dies in Oberflächenwelligkeit, erhöhter Rauheit und starken Kantengraten. In extremeren Fällen führt dies zu einer Verschiebung der Bohrungsposition und einer schlechten Ebenheit der Dichtflächen, was die Montagegenauigkeit und die Dichtleistung unmittelbar beeinträchtigt. Insbesondere lange, nicht abgestützte Wände und tiefe Hohlraumseitenwände bergen das höchste Vibrationsrisiko.
3. Verformung durch innere Spannungen aufgrund einer falschen Reihenfolge beim Materialabtrag
In der Regel bearbeiten wir dünnwandige Teile aus massiven Rohlingen, wobei bei diesem Verfahren ein sehr hoher Anteil des Ausgangsmaterials abgetragen wird. Wenn man dünnwandige Abschnitte zu früh auf ihre Endmaße bearbeitet, stört der anschließende Materialabtrag das innere Spannungsgleichgewicht und löst eine umfassende strukturelle Verformung aus. Genau aus diesem Grund zählen schlecht geplante Bearbeitungsabläufe und eine unsachgemäße Materialzuweisung zu den Hauptursachen für Maßabweichungen nach der Bearbeitung.
Lösung für die systematische CNC-Präzisionsbearbeitung
Um diese Probleme an der Wurzel zu packen, bietet PartsMastery eine umfassende Closed-Loop-Lösung, die auf langjähriger Erfahrung in der Bearbeitung dünnwandiger Bauteile in der Automobilindustrie basiert. Sie zielt direkt auf die Ursachen von Bearbeitungsfehlern bei dünnwandigen Bauteilen ab und sorgt so für vorhersehbare, wiederholbare Ergebnisse.
1. Vorab-Bewertung der Fertigungsfähigkeit (DFM)
Zu Beginn jedes Projekts führen wir eine vorläufige DFM-Bewertung der Herstellbarkeit durch. Jede Bearbeitungslösung beginnt mit einer gründlichen Prüfung Ihrer Produktdaten. Konkret analysieren unsere Ingenieure Wandstärke, Wandhöhe, Kavitätentiefe, die Verteilung des Lochmusters, Toleranzen der Befestigungsflächen und andere kritische Kennzahlen, um Bereiche mit hohem Bearbeitungsrisiko zu identifizieren.
Sofern die Konstruktion Flexibilität zulässt, geben wir Optimierungsempfehlungen, ohne dabei die Funktion oder die Passgenauigkeit bei der Montage zu beeinträchtigen. Häufige Beispiele hierfür sind das Hinzufügen lokaler Versteifungsrippen, die Integration spezieller Klemmnasen oder die Anpassung der Entformungsschrägen in tiefen, schmalen Hohlräumen. Langfristig verbessern solche Änderungen die Bearbeitungsstabilität bereits in der Entwicklungsphase und verringern das Verformungsrisiko in der späteren Serienfertigung.
2. Materialspezifische Prozessauswahl
Bei der Prozessauswahl ordnen wir jedem Werkstoff eine maßgeschneiderte Fertigungsstrategie zu. Zu den dünnwandigen Bauteilen für die Automobilindustrie zählen Aluminiumlegierungen, Edelstahl, technische Kunststoffe und vieles mehr. Da sich die einzelnen Werkstoffe beim Zerspanen sehr unterschiedlich verhalten, passen wir alle Prozessparameter entsprechend an.
| Material Typ | Typische Anwendungen in der Automobilindustrie | Wichtige Kontrollpunkte bei der Zerspanung |
|---|---|---|
| Aluminiumlegierung (6061 / 7075 usw.) | Gehäuse, Halterungen, Kühlkörper, Steckverbinder für den Fahrzeugbereich | Den Wärmeaufbau beim Schneiden begrenzen, die Durchbiegung dünnwandiger Teile und die Kantenbildung minimieren |
| Edelstahl (304 / 316 usw.) | Hochfeste Verbindungselemente, Dichtungskomponenten | Reduzierung der Schnittbelastung, Begrenzung der Kaltverfestigung und des Werkzeugverschleißes |
| POM-Technik-Kunststoff | Leichte Isolierkonstruktionen, funktionale Bauteile für den Innenraum | Regeln Sie die Schnittkraft und die Temperatur, um spannungsbedingte Maßabweichungen zu vermeiden |
| PEEK-Hochleistungskunststoff | Hochwertige Funktionskomponenten, verschleißfeste Teile | Strenge Temperaturkontrolle zur Gewährleistung der Maßhaltigkeit nach der Bearbeitung |
Bei Bauteilen mit mehrachsig gekrümmten Oberflächen, tiefen Hohlräumen oder Merkmalen, die aus einer einzigen Richtung nicht zugänglich sind, setzen wir die 4- und 5-Achsen-Bearbeitung ein. Dieser Ansatz reduziert Fehler beim Umspannen und Verformungen durch die Spannvorrichtung und ermöglicht zudem die Bearbeitung aller Merkmale in einer einzigen Aufspannung, was zu einer höheren Genauigkeit führt.
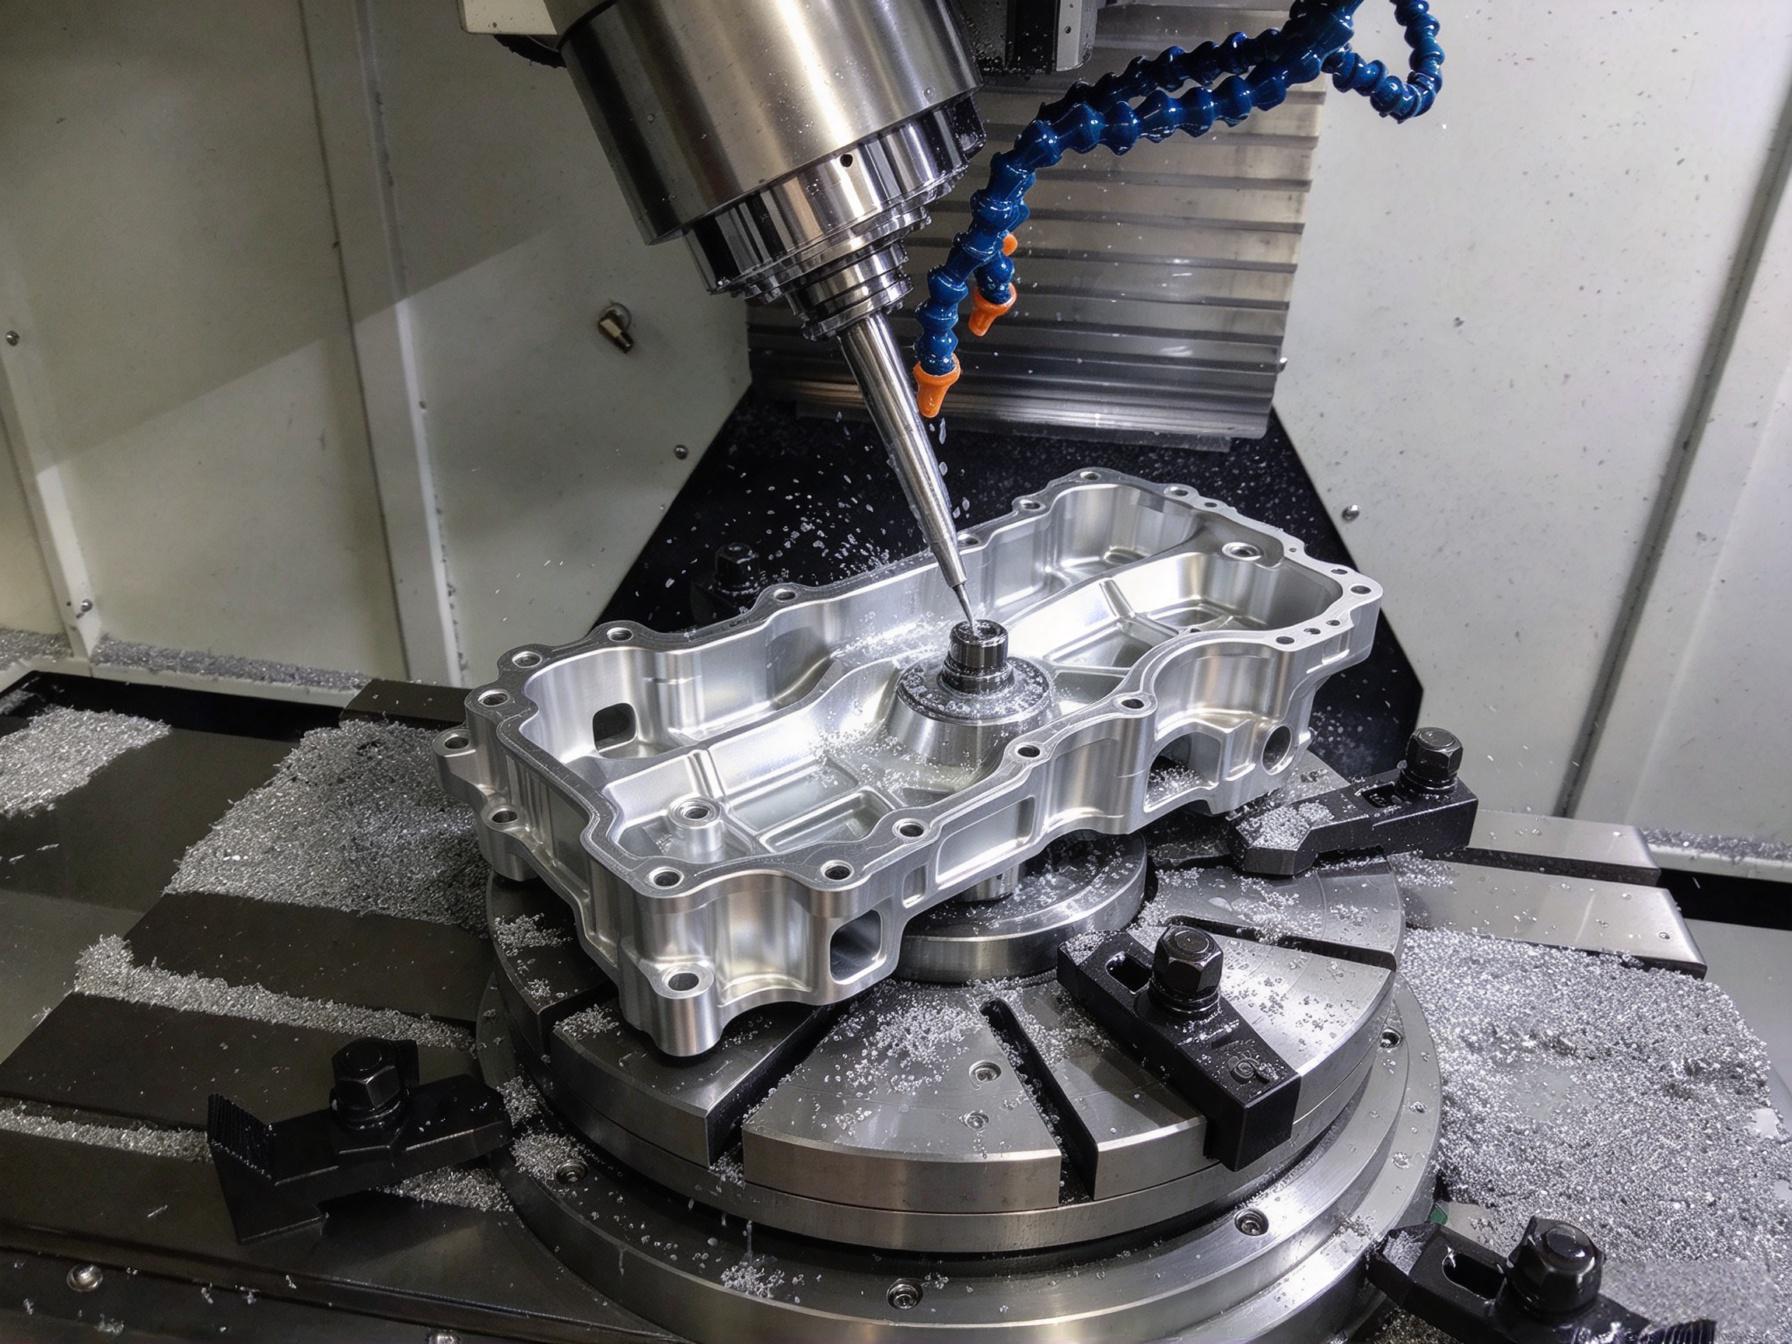
3. Schritt-für-Schritt-Bearbeitungsstrategie
Als nächster Schritt im Prozessrahmen folgt unsere strukturierte, schrittweise Bearbeitungsstrategie, die bei jedem dünnwandigen Bauteil zum Einsatz kommt. Einfach ausgedrückt verfolgen wir einen dreistufigen Bearbeitungsansatz: Stabilisierung der Struktur → schrittweiser Materialabtrag → Endbearbeitung der Merkmale.
- Schruppphase: Zunächst entfernen wir mit hoher Zerspanungsleistung einen Großteil des Rohmaterials, wobei an dünnwandigen Stellen großzügige Aufmaße verbleiben. Wir legen Wert auf eine hohe Gesamtsteifigkeit, um eine vorzeitige Schwächung des Bauteils zu vermeiden.
- Halbfertigbearbeitung: In der nächsten Phase verfeinern wir schrittweise die Konturen der Teile, bauen innere Spannungen ab und stabilisieren die Geometrie der Teile, sodass ein gleichmäßiger Materialüberschuss für die Endbearbeitung verbleibt.
- Endphase: Zum Abschluss des Bearbeitungsablaufs verwenden wir Parameter für den Feinschliff, um dünne Wände, Befestigungsflächen und Präzisionsbohrungen fertigzustellen und so Maßgenauigkeit und Oberflächenqualität zu gewährleisten.
Alles in allem verhindert diese Strategie wirksam Materialverformungen durch zu tiefe Einzelschnitte, gewährleistet die strukturelle Stabilität während des gesamten Prozesses und schützt die Genauigkeit kritischer Merkmale.
4. Flexible Werkstückspannung zur Verformungsunterdrückung
Über die reine Zerspanungsstrategie hinaus setzen wir auch flexible Spannvorrichtungen ein, um Verformungen zu minimieren. Wir entwickeln maßgeschneiderte Spannlösungen, die auf die Geometrie jedes einzelnen Werkstücks abgestimmt sind, um Spannverformungen zu minimieren:
- Die Spannpunkte liegen zunächst an starren, massiven Abschnitten des Bauteils an, sodass wir niemals direkten Druck auf dünne Wände ausüben.
- Bei großen, dünnwandigen Platten und Strukturen mit tiefen Hohlräumen setzen wir zusätzliche Stützen, Vakuumspannvorrichtungen und weiche Spannbacken ein, um die Spannkraft gleichmäßig zu verteilen und lokale Durchbiegungen zu verringern.
- Bei Großserienfertigungen optimieren wir die Konstruktion der Spannvorrichtungen auf der Grundlage der Ergebnisse der Erstmusterprüfung, um über alle Chargen hinweg gleichbleibende Spannbedingungen zu gewährleisten.
5. Optimierte Werkzeugwege und Schnittparameter
Neben Verbesserungen bei der Werkstückspannung optimieren wir die Werkzeugwege und Schnittparameter, um eine noch bessere Kontrolle zu erzielen. Durch eine verfeinerte Werkzeugwegplanung und eine gezielte Parametersteuerung reduzieren wir die Schnittkräfte und Vibrationen:
- Insbesondere bei dünnwandigen Bauteilen setzen wir geringe Schnitttiefen und hohe Vorschubgeschwindigkeiten ein, um den radialen Werkzeugdruck auf die Wand zu verringern.
- Darüber hinaus setzen wir sanfte Steigfräsbahnen und allmähliche Richtungsänderungen ein, um Vibrationen durch abrupte Änderungen der Schnittrichtung zu vermeiden.
- Insbesondere bei der Bearbeitung tiefer Kavitäten beschränken wir den Werkzeugüberhang streng und verwenden starre Werkzeuge, um durch Durchbiegung bedingte Maßfehler zu minimieren.
6. Umfassendes Qualitätskontrollsystem
Nicht zuletzt unterziehen wir jeden Prozess einer umfassenden Qualitätsprüfung. Unser mehrstufiges Qualitätskontrollsystem stellt sicher, dass jedes Teil die Präzisionsanforderungen der Automobilindustrie erfüllt:
- Validierung des Erstmusters: Unsere Prüfer führen eine umfassende Maßprüfung des ersten Teils durch, um die Prozessstabilität zu überprüfen, bevor die Serienfertigung beginnt.
- Prozessbegleitende Kontrolle: Außerdem führen sie während der Bearbeitung Stichprobenkontrollen der kritischen Maße und Wandstärken durch, um Werkzeugverschleiß und Parameterschwankungen auszugleichen.
- Endkontrolle: Vor dem Versand überprüfen wir Lochdurchmesser, Positionstoleranzen, Ebenheit, Rechtwinkligkeit und Wandstärke anhand aller Anforderungen der Zeichnung. Bei hochpräzisen Teilen setzen wir eine Koordinatenmessmaschine (CMM) ein, um die geometrischen Toleranzen zu überprüfen.
- Sichtprüfung: Als abschließende Qualitätskontrolle prüfen wir vor dem Versand 100% Teile auf Oberflächenbeschaffenheit, Grate und Transportschäden.
Produktionsdienstleistungen über den gesamten Lebenszyklus hinweg
Über die Kernkompetenzen in der Zerspanung hinaus unterstützt PartsMastery jede Phase Ihres Projekts – von der Prototypenvalidierung bis hin zur Serienfertigung in vollem Umfang –, ganz abgestimmt auf Ihre Projektphase und Ihre Produktionsziele.
1. Einzelprototypenbau: Überprüfung der Herstellbarkeit
Angefangen bei der Fertigung einzelner Prototypen liegt der Schwerpunkt auf der Überprüfung der Herstellbarkeit. Bevor Sie die Serienproduktion starten, fertigen wir CNC-gefräste Prototypen, um die Maßhaltigkeit, die strukturelle Integrität und die Funktionsfähigkeit zu überprüfen. Sollten bei der Prototypenfertigung Verformungsrisiken oder Probleme bei der Zugänglichkeit zutage treten, geben wir Ihnen bereits während der Konstruktion Empfehlungen zur Optimierung des Designs, um Probleme frühzeitig zu beheben und kostspielige Nacharbeiten später zu vermeiden.
2. Pilotproduktion in kleinen Stückzahlen: Qualitätskontrolle
Mit dem Übergang zur Pilotproduktion in kleinen Stückzahlen verlagert sich der Schwerpunkt auf die Konsistenzkontrolle. Wenn Projekte in die Pilotphase eintreten, verlagert sich der Fokus naturgemäß von der Herstellung eines einzelnen guten Teils hin zur konsistenten Produktion wiederholbarer Teile. Wir standardisieren alle Spannverfahren, Bearbeitungsprogramme, Werkzeugparameter und Prüfstandards, um eine konsistente, reproduzierbare Qualität über die gesamte Pilotcharge hinweg zu gewährleisten.
3. Großserienfertigung: Effizienz und Kostenoptimierung
Bei der Ausweitung auf die Großserienfertigung sorgen wir für ein ausgewogenes Verhältnis zwischen Effizienz und Kostenoptimierung. In der Serienfertigung verbessern gezielte Prozessverfeinerungen die Bearbeitungseffizienz, verlängern die Standzeit der Werkzeuge und sorgen für eine ausgewogene Prüfhäufigkeit, um sowohl Präzision als auch Wirtschaftlichkeit zu gewährleisten. Unser standardisiertes Produktionssystem gewährleistet zuverlässige Lieferzeiten und eine gleichbleibende Chargenqualität, um die Anforderungen der OEMs an die gestaffelte Lieferung zu erfüllen.
Häufig gestellte Fragen
Im Folgenden beantworten wir die am häufigsten gestellten Fragen zur Bearbeitung dünnwandiger Bauteile in der Automobilindustrie.
Frage 1: Wie groß ist die geringste bearbeitbare Wandstärke bei dünnwandigen Automobilbauteilen?
Zunächst einmal gibt es keine allgemeingültige Mindestwandstärke. Die realisierbare Wandstärke hängt von den Materialeigenschaften, der Wandhöhe, der Spannweite, der Tragkonstruktion, der Bearbeitungsrichtung, den Werkzeugmöglichkeiten und den Toleranzanforderungen ab. In der Branche werden Wände unter 2 mm oft als dünnwandig bezeichnet, doch dies dient lediglich als grober Anhaltspunkt. Für eine definitive Antwort benötigen Sie stets eine umfassende Machbarkeitsprüfung auf der Grundlage Ihres spezifischen 3D-Modells.
Frage 2: Warum verformen sich dünnwandige Teile nach der Bearbeitung?
Einfach ausgedrückt gehören zu den häufigsten Ursachen der Abbau innerer Spannungen, die Umlenkung der Schnittkräfte, durch die Klemmung verursachte Verformungen, Wärmeeinwirkungen während der Bearbeitung sowie eine falsche Reihenfolge beim Materialabtrag. Die Teile weisen oft korrekte Maße auf, solange sie in der Spannvorrichtung eingespannt sind, doch das Rückfedern nach dem Lösen der Spannung führt zu Maßabweichungen – und dies ist ein charakteristisches Merkmal der Dünnwandbearbeitung.
Frage 3: Kann ich direkt anhand von 3D-Zeichnungen ein Angebot für die Bearbeitung erhalten?
Auf jeden Fall. PartsMastery akzeptiert alle gängigen 3D-CAD-Formate, einschließlich STP und STEP. Sobald wir Ihre Daten erhalten haben, führen wir eine umfassende DFM-Prüfung durch und erstellen ein detailliertes Angebot auf der Grundlage von Material, Stückzahl, Toleranzanforderungen und Vorgaben zur Oberflächengüte.
Frage 4: Bieten Sie die Abwicklung von Bestellungen für Automobilkomponenten in kleinen Stückzahlen an?
Ja, auf jeden Fall. Wir bieten das gesamte Spektrum der Fertigungsmaße an: einzelne Prototypen, Pilotserien in kleinen Stückzahlen und Massenproduktion in großen Stückzahlen. Um Ihren Anforderungen gerecht zu werden, wählen wir das optimale Fertigungsverfahren aus, das auf der Geometrie Ihres Bauteils, der Lieferzeit und den Präzisionsanforderungen basiert.
Schlussfolgerung
Alles in allem hängt die Qualität bei der Bearbeitung dünnwandiger Bauteile für die Automobilindustrie von der präzisen Steuerung von Verformung, Schwingungen und inneren Spannungen ab – und nicht nur von der reinen Leistungsfähigkeit der Maschine. Um gleichbleibende Ergebnisse zu erzielen, benötigen Sie eine gut durchdachte Prozesskette, eine geeignete Spannstrategie und ein Prüfsystem, damit Sie stets Teile liefern können, die den Standards der Automobilindustrie entsprechen.
PartsMastery ist auf maßgeschneiderte Präzisionskomponenten für die Automobilbranche spezialisiert und verfügt über bewährtes Fachwissen in den Bereichen Dünnwandbearbeitung und Verformungskontrolle. Wir verarbeiten Aluminium, Edelstahl, technische Kunststoffe und weitere Werkstoffe und bieten Ihnen alles aus einer Hand – von der DFM-Optimierung über die Prototypenvalidierung bis hin zur Serienfertigung. Reichen Sie uns zunächst Ihre 3D-Modelle und technischen Anforderungen ein, und unser Ingenieurteam erarbeitet eine maßgeschneiderte Bearbeitungslösung sowie ein Angebot für Ihr Projekt.