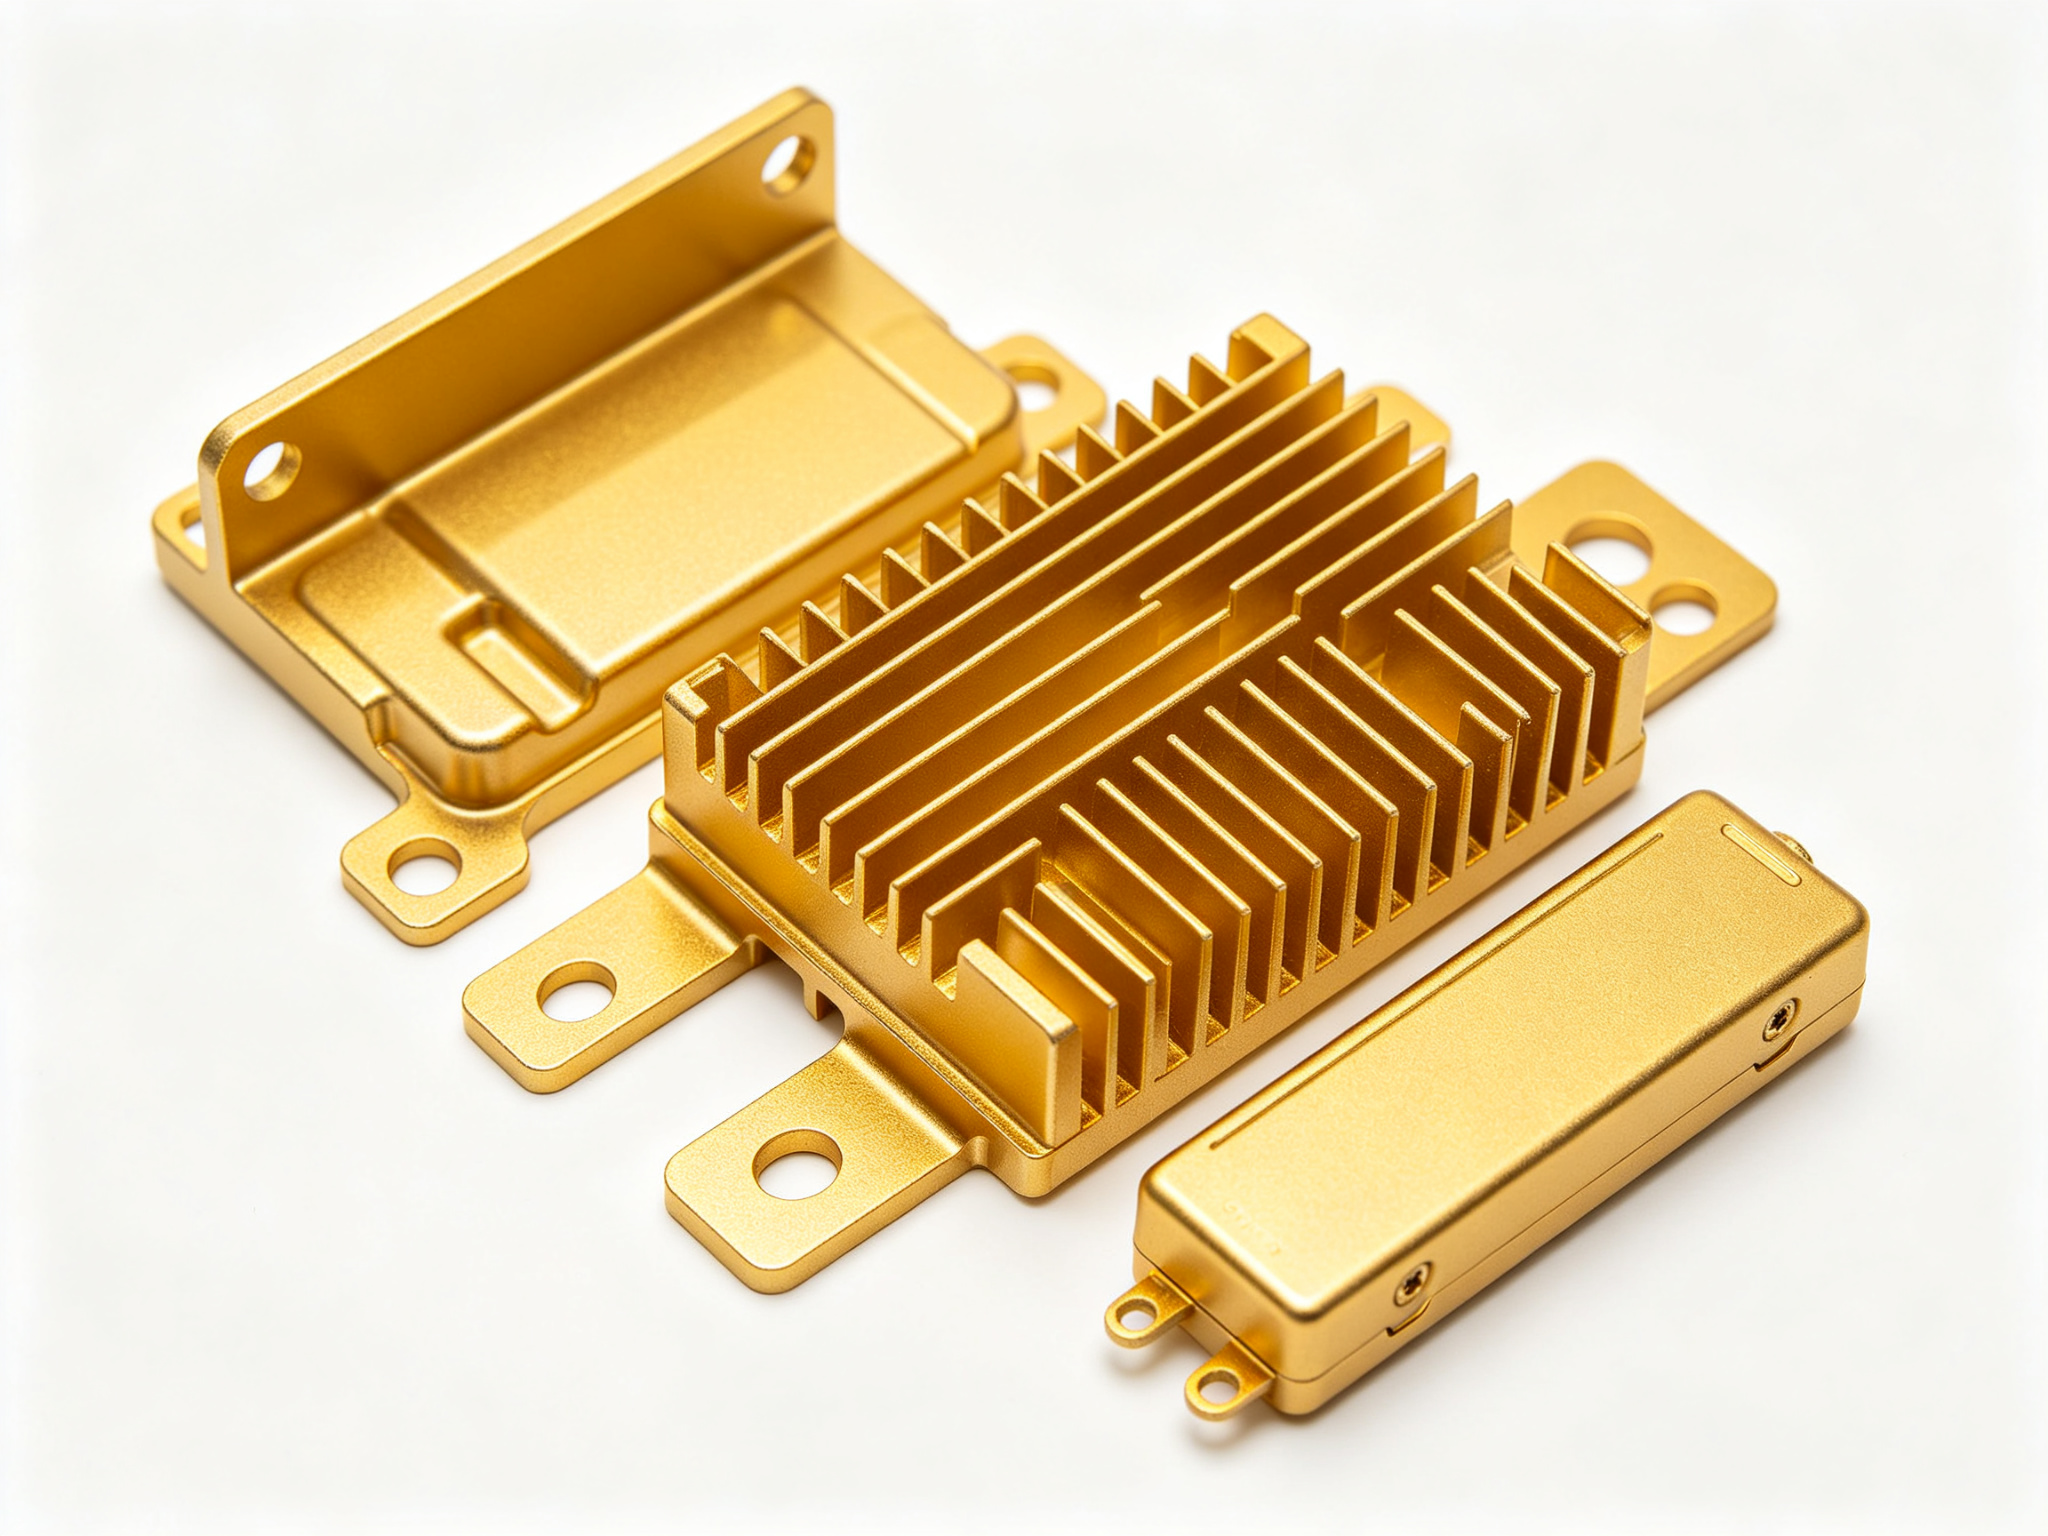
Die chemische Konversionsbeschichtung, allgemein bekannt als Alodine oder Chromat-Konversionsbeschichtung, ist ein chemisches Behandlungsverfahren, das vor allem bei Aluminiumlegierungen zum Einsatz kommt. Durch eine kontrollierte chemische Reaktion bildet sich auf der Aluminiumoberfläche eine ultradünne Konversionsschicht. Diese Schicht erfüllt gleichzeitig drei Kernfunktionen: verbesserte Korrosionsbeständigkeit, verbesserte Beschichtungshaftung und Aufrechterhaltung der elektrischen Leitfähigkeit – und das alles, ohne die Bauteilstärke nennenswert zu erhöhen. Diese einzigartige Kombination von Eigenschaften macht die Chemfilm-Beschichtung zu einer der bevorzugten Oberflächenbehandlungslösungen für Präzisionsbauteile aus Aluminium.
Allerdings ist die Chemfilm-Beschichtung keine universelle Lösung für die Oberflächenbehandlung. Es weist deutliche Einschränkungen hinsichtlich Verschleißfestigkeit, dekorativer Optik und Beständigkeit in extremen Umgebungsbedingungen auf. Darüber hinaus unterliegen herkömmliche Verfahren mit sechswertigem Chrom strengen Umweltvorschriften. Ein fundiertes Verständnis der Prinzipien, Arten und Klassen des Chem-Film-Verfahrens, seiner Leistungsgrenzen und Anwendungsszenarien ist für Ingenieure unerlässlich, die Entscheidungen zur Oberflächenbehandlung in der Luft- und Raumfahrt, Elektronik, Automobilindustrie und Präzisionsfertigung treffen. Dieser Leitfaden beginnt mit der grundlegenden Definition von Chemfilm. Er erläutert systematisch die Arten und Klassen, den Prozessablauf, die Bedeutung der Farben, wesentliche Unterschiede zur Anodisierung, Kernanwendungen, Branchenpraktiken, Vor- und Nachteile sowie Sicherheitsaspekte. Ziel ist es, Ingenieuren ein praxisorientiertes Rahmenwerk für die Auswahlentscheidung an die Hand zu geben.
1. Was ist Chem Film (Alodine)?
Bei der chemischen Konversionsbeschichtung handelt es sich um eine durch chemische Reaktionen auf Metalloberflächen gebildete Konversionsschicht. Im Gegensatz zur Anodisierung, bei der eine Oxidschicht elektrochemisch aufgebracht wird, entsteht der Chemfilm durch eine spontane chemische Reaktion zwischen der Metalloberfläche und der chemischen Lösung. Bei Aluminiumlegierungen besteht der Chemfilm aus einer Mischoxidschicht aus Aluminiumoxid und Verbindungen auf Chrom- (oder Zirkonium-/Titan-)Basis. Seine Dicke liegt typischerweise zwischen 0,25 und 2,5 Mikrometer (0,00001 bis 0,0001 Zoll).
Diese ultradünne Konversionsschicht weist drei wesentliche Eigenschaften auf. Erstens bildet sie eine chemisch gebundene Schutzschicht, die den Kontakt von Sauerstoff und Feuchtigkeit mit dem Aluminium-Substrat wirksam verhindert und so eine moderate Korrosionsbeständigkeit gewährleistet. Zweitens verbessert ihre poröse Struktur die Haftung von Lacken, Pulverbeschichtungen und Klebstoffen erheblich, was sie zu einer hervorragenden Grundierung macht. Drittens bildet die Schicht aufgrund ihrer extremen Dünne keine isolierende Schicht. Sie bewahrt die natürliche elektrische Leitfähigkeit von Aluminium und eignet sich daher für Erdungs- und elektromagnetische Abschirmungsanwendungen. Die einzigartige Kombination dieser drei Eigenschaften macht Chemfilm bei Präzisionsteilen aus Aluminium unersetzlich.
2. Arten und Klassen von Chemikalienfilmen
Gemäß der US-Militärnorm MIL-DTL-5541 wird Chemfilm anhand seiner chemischen Zusammensetzung und der Priorität der Leistungsmerkmale in verschiedene Typen und Klassen eingeteilt. Das Verständnis dieser Klassifizierungen ist für die richtige Auswahl von entscheidender Bedeutung, da sich die verschiedenen Typen und Klassen hinsichtlich Korrosionsbeständigkeit, Leitfähigkeit, Einhaltung von Umweltvorschriften und Kosten erheblich unterscheiden.
2.1 Typ I: Chemische Beschichtung mit sechswertigem Chrom
Bei der Chemfilm-Beschichtung vom Typ I werden Verbindungen aus sechswertigem Chrom (Cr⁶⁺) verwendet, um eine Chromat-Konversionsschicht auf Aluminiumoberflächen zu bilden. Während des Verfahrens reagiert das Aluminium im Rahmen einer Redoxreaktion mit Chromat-Ionen. Bei dieser Reaktion entsteht eine Mischoxidschicht aus Aluminiumoxid und Chromoxid. Sechswertige Chromionen werden während der Reaktion zu dreiwertigem Chrom reduziert und lagern sich in der Schicht ab. Dies verleiht der Beschichtung eine hervorragende Selbstheilungsfähigkeit und Korrosionsbeständigkeit.
Eine Chemfilm-Beschichtung vom Typ I ist typischerweise 0,25–2,5 Mikrometer dick. Ihre Farbe reicht von blassgelb bis zu einem tiefen Goldton, je nach Badkonzentration und Verarbeitungszeit. Ihre wesentlichen Vorteile liegen in der hervorragenden Korrosionsbeständigkeit und der starken Haftfestigkeit der Beschichtung. Die Salzsprühtestdauer kann 336 Stunden übersteigen. Sechswertiges Chrom ist jedoch giftig und krebserregend. Es unterliegt strengen Umweltvorschriften wie RoHS und REACH, die eine spezielle Abwasserbehandlung und den Schutz des Bedienpersonals vorschreiben. Dennoch wird der Chemfilm vom Typ I nach wie vor häufig in traditionellen Luft- und Raumfahrt- sowie Militärprogrammen eingesetzt. Diese Anwendungen erfordern eine extrem hohe Korrosionsbeständigkeit und unterliegen keinen zivilen Umweltvorschriften.
2.2 Typ II: Chromfreie Chemikalienbeschichtung / Chemikalienbeschichtung mit dreiwertigem Chrom
Bei der Chemfilm-Beschichtung vom Typ II wird sechswertiges Chrom durch sicherere Alternativen ersetzt, vor allem durch dreiwertige Chromsysteme, Systeme auf Zirkoniumbasis und Systeme auf Titanbasis. Der Prozessablauf ähnelt dem vom Typ I, jedoch sind die Gefahren durch chemische Reaktionen deutlich geringer. Die Schicht vom Typ II ist in der Regel dünner (≤ 0,25 Mikrometer) und weist Farben auf, die von transparent über hellblau bis hin zu leicht getönt reichen.
Der zentrale Vorteil des Chemfilms vom Typ II liegt in der Einhaltung von Umweltvorschriften und der Sicherheit des Bedienpersonals. Da er frei von sechswertigem Chrom ist, erfüllt er die Umweltvorschriften nach RoHS und REACH. Im Vergleich zu Typ I ist die Korrosionsbeständigkeit von Typ II jedoch etwas geringer. Die Salznebelprüfung erstreckt sich typischerweise über 168 bis 336 Stunden. Dennoch hat sich Typ II mittlerweile in der kommerziellen Luft- und Raumfahrt, der Elektronik sowie bei CNC-gefrästen Aluminiumteilen weit verbreitet und ist zur vorherrschenden Wahl auf dem zivilen Markt geworden.
2.3 Klasse 1A: Maximaler Korrosionsschutz
Chemfilm der Klasse 1A ist dicker und chemisch aktiver. Er bietet eine hervorragende Feuchtigkeitsbeständigkeit, Salznebelbeständigkeit und Korrosionsbeständigkeit. Sein Hauptzweck ist der Korrosionsschutz und die Verbesserung der Lackhaftung. Typischerweise ist er gelb, goldfarben oder braun. Zu den gängigen Anwendungsbereichen zählen Strukturteile in der Luft- und Raumfahrt, militärische Ausrüstung und lackierte Aluminiumkomponenten. Die Klasse 1A wird in der Regel in Anwendungsbereichen eingesetzt, in denen höchste Korrosionsbeständigkeit erforderlich ist, entweder als eigenständige Beschichtung oder als Grundierung vor dem Lackieren.
2.4 Klasse 3: Priorität der Leitfähigkeit
Chemfilm der Klasse 3 ist dünner und darauf ausgelegt, den elektrischen Kontaktwiderstand zu minimieren und gleichzeitig einen grundlegenden Korrosionsschutz zu bieten. Sein Hauptzweck ist die elektrische Leitfähigkeit und Erdung. Er ist in der Regel transparent oder sehr leicht getönt. Zu den gängigen Anwendungsbereichen zählen Elektronikgehäuse, Komponenten zur Abschirmung gegen elektromagnetische Störungen sowie Erdungsflächen. Klasse 3 wird typischerweise für Aluminiumteile in elektrischen Systemen verwendet, die einen sehr geringen Kontaktwiderstand erfordern, wie beispielsweise Gehäuse für Avionikgeräte, Steckverbinder und Kühlkörper.
3. Ablauf des Chem-Film-Prozesses
Das Chem-Film-Verfahren ist eine kontrollierte chemische Konversionsbehandlung. Durch eine Abfolge von Schritten zur Oberflächenvorbereitung, chemischen Reaktion und Nachbehandlung bildet es eine schützende Konversionsschicht auf Aluminiumoberflächen, wobei die Abmessungen der Bauteile erhalten bleiben. Die Konsistenz und die strenge Einhaltung der Vorgaben während des gesamten Prozesses bestimmen unmittelbar die endgültige Leistungsfähigkeit der Beschichtung.
3.1 Oberflächenvorbereitung
Vor der Konversionsbeschichtung müssen Öl, Fett, Staub und Bearbeitungsrückstände vollständig entfernt werden. Hersteller verwenden in der Regel milde, alkalische, nicht korrosive Reinigungsmittel bei streng kontrollierten Temperaturen. Eine saubere Oberfläche ist entscheidend für eine gleichmäßige chemische Reaktion. Jegliche verbleibende Ölverunreinigung führt zu einer ungleichmäßigen Beschichtung oder schlechter Haftung.
Je nach Art der Aluminiumlegierung kann ein schwach alkalisches oder saures Ätzen eingesetzt werden, um Legierungselemente von der Oberfläche zu entfernen und frisches Aluminium freizulegen. Dieser Schritt verbessert die Haftfestigkeit der Beschichtung, doch müssen Ätzzeit und -konzentration streng kontrolliert werden, um ein übermäßiges Ätzen zu vermeiden, das zu Maßänderungen führen würde. Anschließend folgt ein Desoxidationsschritt, um die natürlich gebildete Oxidschicht und Oberflächenverunreinigungen zu entfernen. Gründliches Spülen mit Wasser nach jedem Behandlungsschritt verhindert, dass chemische Verunreinigungen nachfolgende Reaktionen beeinträchtigen.
3.2 Chemische Umwandlungsreaktion
Nach der ordnungsgemäßen Oberflächenvorbereitung wird das Aluminium der Chem-Film-Lösung ausgesetzt. In dieser Phase reagieren Chromatverbindungen (oder Zirkonium-/Titansalze) mit der Aluminiumoberfläche. Durch die Reaktion entsteht eine dünne Konversionsschicht, die aus Aluminiumoxid und Verbindungen auf Chrom- (oder Zirkonium-/Titan-)Basis besteht. Die Reaktionszeit beträgt in der Regel 1 bis 10 Minuten, wobei die Temperatur zwischen 20 und 40 °C geregelt wird. Die Schichtdicke und die Farbe nehmen mit der Reaktionszeit und der Badkonzentration zu. Die Konversionsschicht bietet Korrosionsschutz und gewährleistet gleichzeitig die Aufrechterhaltung der elektrischen Leitfähigkeit.
3.3 Anwendungsmethoden
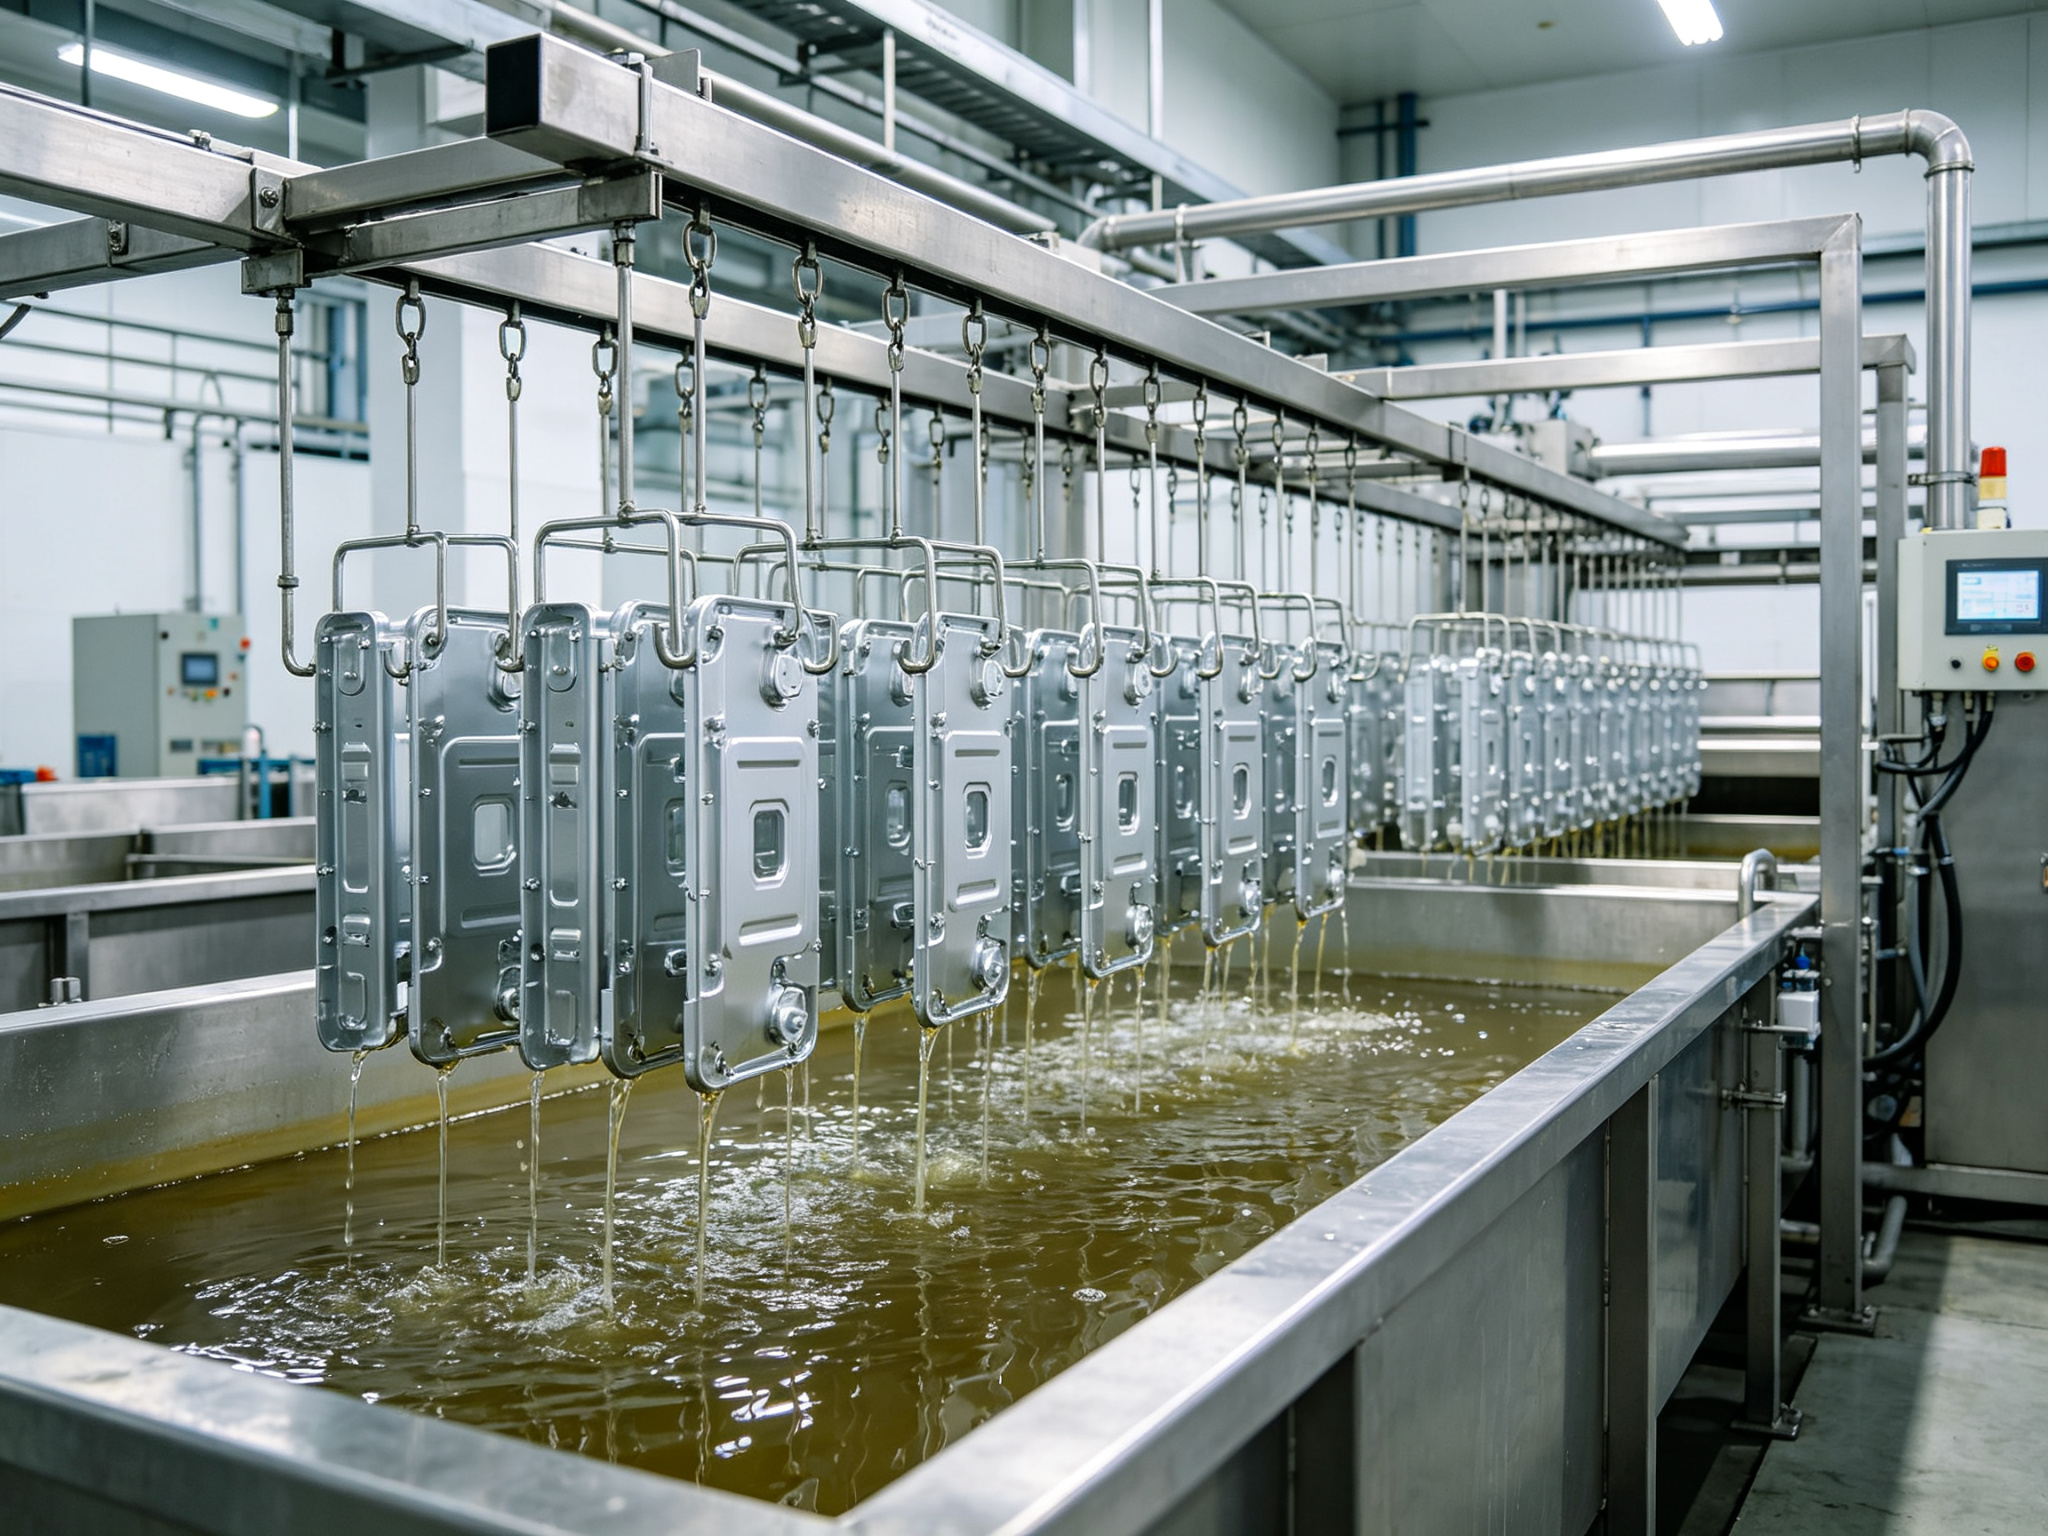
Chemfilm kann durch Tauchbeschichtung oder Sprühen aufgebracht werden. Die Tauchbeschichtung sorgt für die gleichmäßigste Beschichtung bei komplex geformten Teilen, da das Teil vollständig eingetaucht wird und alle Oberflächen vollständigen Kontakt mit der Reaktionslösung haben. Das Sprühen wird in der Regel für große Bauteile oder zur punktuellen Behandlung eingesetzt; es bietet Flexibilität, ist jedoch weniger gleichmäßig als die Tauchbeschichtung. Für präzise Kleinteile und komplexe Hohlräume ist die Tauchbeschichtung die bevorzugte Methode.
3.4 Spülen, Trocknen und Prüfung
Nach der Beschichtung müssen die Teile gründlich mit entionisiertem Wasser gespült werden, um chemische Rückstände zu entfernen. Anschließend werden sie unter kontrollierten Bedingungen getrocknet (in der Regel Heißlufttrocknung bei 60–80 °C). Die Qualitätsprüfung umfasst in der Regel eine visuelle Farbkontrolle, die Bestimmung des Beschichtungsgewichts sowie Korrosionsbeständigkeitstests (z. B. Salznebelprüfung) gemäß den geltenden Normen. Aus der praktischen Produktionserfahrung geht hervor, dass eine gleichbleibende Oberflächenvorbereitung und Spülqualität die entscheidenden Faktoren sind, die die endgültige Leistungsfähigkeit der chemischen Beschichtung beeinflussen.
4. Was die Farben der Chem-Folien bedeuten
Chemische Beschichtungen weisen je nach chemischer Zusammensetzung, Schichtdicke und Leistungsklasse unterschiedliche Farben auf. Diese Farben dienen nicht dekorativen Zwecken. Sie geben einen visuellen Hinweis auf die Art der Beschichtung, die Schichtdicke und die funktionale Priorität. Für Ingenieure ist es eine praktische Fähigkeit, die Leistungsfähigkeit einer Beschichtung anhand ihrer Farbe einschätzen zu können, um die Qualität der Oberflächenbehandlung schnell beurteilen zu können.
4.1 Transparente/farblose Chem-Folie
Eine klare oder nahezu farblose Chem-Film-Beschichtung wird am häufigsten bei Typ-II- und dünnen Klasse-3-Anwendungen eingesetzt. Dabei kommen in der Regel Systeme auf Basis von dreiwertigem Chrom oder Zirkonium zum Einsatz, um eine ultradünne Schicht (in der Regel ≤ 0,25 Mikrometer) zu bilden. Da die Beschichtung extrem dünn ist, bewahrt der klare Chemfilm das natürliche Aussehen von Aluminium und bietet gleichzeitig eine hervorragende elektrische Leitfähigkeit. In der Praxis wird diese Beschichtung häufig für Avionikgehäuse, elektrische Steckverbinder und Erdungsflächen vorgeschrieben, bei denen ein geringer Kontaktwiderstand entscheidend ist.
4.2 Gelbe Chromat-Konversionsbeschichtung
Gelber Chemfilm wird typischerweise mit sechswertiges Chrom enthaltenden Systemen des Typs I und der Klasse 1A in Verbindung gebracht. Seine Farbe reicht von blassgelb bis zu tiefem Gold, je nach Badkonzentration und Eintauchzeit. Diese Beschichtungen sind dicker (0,25–2,5 Mikrometer) und bieten eine hervorragende Korrosionsbeständigkeit. In der Praxis wird gelber Chemfilm häufig als Grundierungsschicht vor dem Lackieren oder dem Aufbringen einer CARC-Beschichtung in der Luft- und Raumfahrt, der Verteidigungsindustrie und im Schiffsbau eingesetzt.
4.3 Grüne oder schillernde Chromatbeschichtung
Grüne oder schillernde Chemfilm-Beschichtungen sind relativ selten. Sie werden in der Regel durch modifizierte chemische Verfahren, wie beispielsweise Chromphosphat-Systeme, hergestellt. Diese Beschichtung bildet eine Mischoxidschicht mit mäßiger Dicke und einer einzigartigen Farbe. Diese Oberflächenbehandlungen werden typischerweise in bestimmten industriellen oder militärischen Anwendungen eingesetzt, um Anforderungen hinsichtlich der optischen Identifizierung, der Chemikalienbeständigkeit oder älterer Spezifikationen zu erfüllen.
4.4 Zusammenhang zwischen Farbe und Leistung
Aus technischer Sicht liefert die Farbe der Chem-Film-Beschichtung einen visuellen Hinweis auf Beschichtungstyp, Schichtdicke und funktionale Priorität. Dunkle Farben (tiefes Gold, Braun) weisen in der Regel auf eine dickere Beschichtung mit höherer Korrosionsbeständigkeit hin, was der Klasse 1A entspricht. Hellere oder transparente Beschichtungen deuten darauf hin, dass der Schwerpunkt auf Leitfähigkeit und Maßhaltigkeit liegt, was der Klasse 3 entspricht. Eine ungleichmäßige Färbung deutet meist auf Probleme bei der Prozesssteuerung hin, die eine Überprüfung der Oberflächenvorbereitung und der Reaktionsbedingungen erfordern.
5. Chemische Beschichtung vs. Eloxierung
Sowohl die Chemfilm-Beschichtung als auch die Eloxierung sind Oberflächenbehandlungen für Aluminium, unterscheiden sich jedoch grundlegend hinsichtlich Schichtdicke, Korrosionsbeständigkeit, elektrischer Leitfähigkeit und Anwendungszweck. Das Verständnis dieser Unterschiede ist entscheidend für die richtige Material- und Prozessauswahl. Viele Ingenieure verwechseln diese beiden Verfahren bei der ersten Auswahl, was zu Leistungsabweichungen oder unnötigen Kosten führt.
5.1 Schichtdicke und Auswirkungen auf die Abmessungen
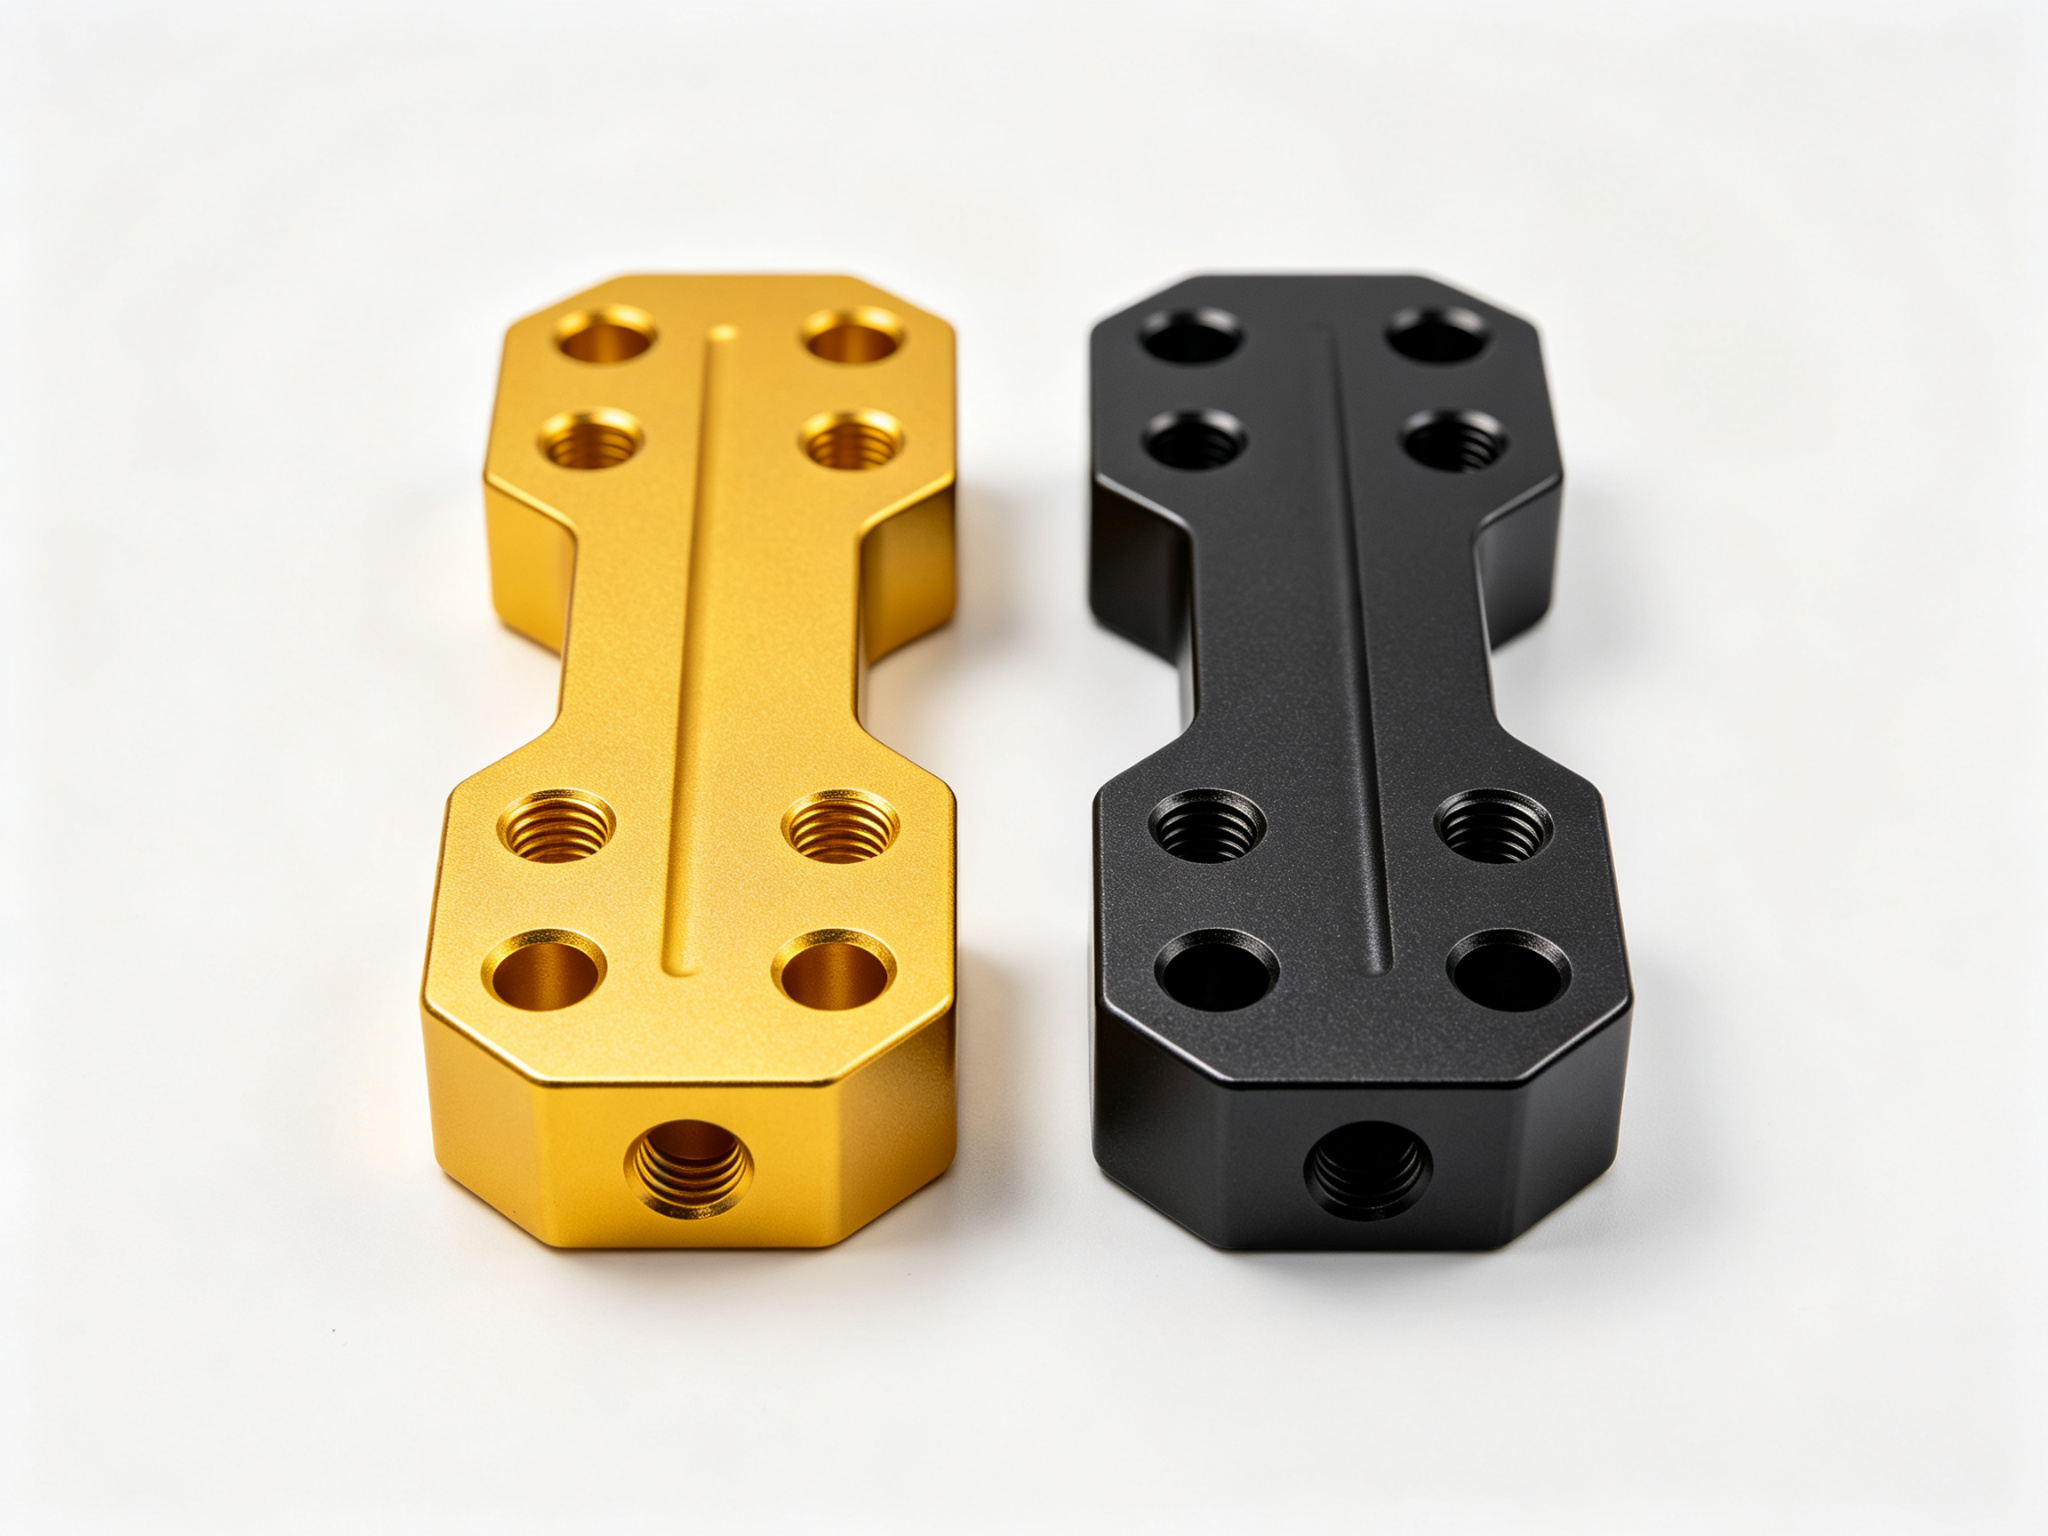
Bei der chemischen Beschichtung bildet sich eine extrem dünne Umwandlungsschicht, typischerweise 0,25–2,5 Mikrometer, die praktisch keine messbare Dickenzunahme verursacht. Dadurch bleiben enge Maßtoleranzen erhalten, was für Präzisionspassteile, Gewindebohrungen und eng anliegende Bauteile von entscheidender Bedeutung ist. Im Gegensatz dazu entsteht beim Eloxieren eine wesentlich dickere Oxidschicht, typischerweise 2,5–25 Mikrometer (Typ II) oder 25–100 Mikrometer (Typ III). Dies führt zu einem Materialaufbau und verändert die Bauteildimensionen, was bereits in der Konstruktionsphase die Einplanung von Toleranzspiel erfordert.
5.2 Vergleich der Korrosionsbeständigkeit
Chemfilm bietet eine mäßige Korrosionsbeständigkeit und wird üblicherweise in milden Umgebungen oder als Grundierungssystem eingesetzt. Bei alleiniger Verwendung liegt die Lebensdauer im Salzsprühtest typischerweise zwischen 168 und 336 Stunden. Die Eloxierung bietet eine deutlich höhere Korrosionsbeständigkeit, insbesondere in rauen Umgebungen wie im maritimen Bereich, in der Industrie oder bei Anwendungen im Freien. Die Typ-II-Eloxierung erreicht 200–1.000 Stunden im Salzsprühtest, während die Typ-III-Harteloxierung 500–2.000 Stunden erreicht.
5.3 Vergleich der elektrischen Leitfähigkeit
Chemische Beschichtungen, insbesondere Beschichtungen der Klasse 3, bewahren die natürliche elektrische Leitfähigkeit von Aluminium bei sehr geringem Kontaktwiderstand. Dadurch eignen sie sich ideal für die Erdung von Oberflächen und elektronischen Bauteilen. Eloxalbeschichtungen sind elektrisch isolierend (Aluminiumoxid ist ein hervorragender Isolator), was ihren Einsatz in Anwendungen einschränkt, die elektrische Leitfähigkeit erfordern. Dieser Unterschied stellt einen der grundlegendsten Unterschiede zwischen den beiden Verfahren dar und ist ein entscheidendes Auswahlkriterium.
5.4 Auswahl typischer Anwendungsfälle
Aufgrund praktischer Erfahrungen in der Technik wird die Chem-Film-Beschichtung in der Regel für Gehäuse in der Luft- und Raumfahrt, Avionik-Teile und lackierte Aluminiumbaugruppen vorgeschrieben, bei denen elektrische Leitfähigkeit und Maßgenauigkeit entscheidend sind. Für Strukturbauteile, Verschleißflächen und freiliegende Teile, die Haltbarkeit, Härte und langfristigen Korrosionsschutz erfordern, ist das Eloxieren das bevorzugte Verfahren. Eine einfache Auswahlerregel: Entscheiden Sie sich für Chemfilm, wenn Leitfähigkeit erforderlich ist, und für das Eloxieren, wenn Verschleißfestigkeit gefragt ist.
6. Hauptanwendungsbereiche von Chem Film
Chemische Beschichtungen finden in der modernen Fertigung breite Anwendung, da sie einen funktionalen Oberflächenschutz bieten, ohne die Geometrie der Bauteile zu verändern. Dank ihrer ultradünnen Umwandlungsschicht eignen sie sich für Präzisionsteile, bei denen ein ausgewogenes Verhältnis zwischen Korrosionsbeständigkeit, elektrischer Leitfähigkeit und Haftfestigkeit der Beschichtung erforderlich ist. Im Folgenden werden die vier wichtigsten Anwendungsbereiche vorgestellt.
Korrosionsschutz: Bildet eine chemisch gebundene Umwandlungsschicht, die die Oxidation von Aluminium und Leichtmetallen verlangsamt und in milden bis mäßig aggressiven Umgebungen zuverlässigen Korrosionsschutz bietet. Wird häufig bei Gehäusen, Halterungen und inneren Bauteilen in der Luft- und Raumfahrt eingesetzt, entweder als eigenständige Oberflächenbehandlung oder als Grundierungssystem.
Verbesserte Haftfestigkeit der Beschichtung: Erzeugt eine chemisch aktive Oberfläche, die die Haftung von Lacken und Grundierungen verbessert, ohne dass eine mechanische Aufrauhung erforderlich ist. Wird häufig als Vorbehandlung vor dem Lackieren in der Luft- und Raumfahrt sowie in Verteidigungsprogrammen eingesetzt. Trägt dazu bei, die Ablösung der Beschichtung bei Temperaturwechselbeanspruchung und Vibrationen zu verringern.
Elektrische Leitfähigkeit: Da die Beschichtung extrem dünn ist, bleibt die elektrische Leitfähigkeit der Oberfläche erhalten. Der Chem-Film der Klasse 3 ist auf einen geringen Widerstand ausgelegt. Er wird häufig für Erdungsflächen, Steckverbinder und Kühlkörper in der Avionik, Elektronik und bei EMI-empfindlichen Bauteilen verwendet.
Einhaltung der Maßtoleranzen: Hinterlässt praktisch keine messbaren Ablagerungen auf den Oberflächen der Bauteile, wodurch enge Toleranzen, Gewindepassungen und präzise Passflächen erhalten bleiben. Geeignet für eng anliegende Baugruppen und bearbeitete Schnittstellen, wodurch das Risiko von Nacharbeiten im Vergleich zu dickeren Oberflächenbehandlungen verringert wird.
7. Anwendungen in der Industrie
Chem-Film findet in zahlreichen Branchen breite Anwendung, da er Korrosionsschutz, elektrische Leitfähigkeit und Lackhaftung bietet, ohne dass sich die Abmessungen verändern. Die folgende Tabelle zeigt typische Bauteiltypen, die Hauptgründe für die Wahl von Chem-Film sowie gängige Standardanforderungen in den wichtigsten Anwendungsbranchen.
CNC-Zeichnung, Anmerkungen zur Oberflächenbearbeitung
In der Luft- und Raumfahrt wird Chemfilm für Flugzeugstrukturen, Halterungen, Gehäuse und Avionikgehäuse verwendet. Er bietet Korrosionsschutz bei Temperaturschwankungen und Feuchtigkeit und gewährleistet gleichzeitig elektrische Erdungspfade für Avionik- und Signalsysteme, wobei er in der Regel gemäß den Normen MIL-DTL-5541 und AMS spezifiziert ist. In der Elektronik wird Chemfilm der Klasse 3 für leitfähigkeitsempfindliche Bauteile bevorzugt, da er einen Ausgleich zwischen Korrosionsschutz und elektrischer Leistungsfähigkeit schafft und gleichzeitig mit hochpräzisen Baugruppen mit feinen Strukturen kompatibel bleibt.
8. Vorteile, Einschränkungen und Sicherheitshinweise
8.1 Wesentliche Vorteile
Chem Film bietet sechs wesentliche Vorteile: Korrosionsbeständigkeit durch eine stabile Konversionsschicht, die Aluminium- und Magnesiumlegierungen vor Oxidation schützt; hervorragende Lack- und Beschichtungshaftung durch eine chemisch aktive Oberfläche, die die Haftfestigkeit von Grundierung und Lack verbessert; erhaltene elektrische Leitfähigkeit ohne Bildung einer Isolierschicht; minimale Dicke und Toleranzhaltung im Nanometer- bis Mikrometerbereich; Wirtschaftlichkeit und schnelle Verarbeitung mit einfacherer Ausrüstung und kürzeren Zykluszeiten; sowie breite Legierungskompatibilität, einschließlich schwer eloxierbarer Legierungen wie hochsiliziumhaltigem Aluminiumguss.
8.2 Wesentliche Einschränkungen
Chem-Film weist vier wesentliche Einschränkungen auf: eine geringere Verschleißfestigkeit, da die Schicht dünner und weicher ist als bei der Eloxierung, wodurch sie für verschleißintensive oder hochreibende Anwendungen ungeeignet ist; eine geringere Haltbarkeit in rauen Umgebungen, da Systeme vom Typ II (chromfrei oder dreiwertig) im Allgemeinen eine geringere Korrosionsbeständigkeit aufweisen als herkömmliche Beschichtungen vom Typ I; Prozessempfindlichkeit, da die Beschichtungsqualität weitgehend von der Badchemie, der Temperatur, der Eintauchzeit und der Oberflächenvorbereitung abhängt, was eine strenge Prozesskontrolle erfordert; sowie begrenzte ästhetische Möglichkeiten mit einer geringeren Auswahl an Farben und dekorativen Oberflächen im Vergleich zur Eloxierung.
8.3 Sicherheits- und Umweltaspekte
Herkömmliche Chemfilm-Verfahren vom Typ I enthalten sechswertiges Chrom, das giftig und krebserregend ist und strengen Umweltvorschriften unterliegt. Die Verarbeitung erfordert geeignete persönliche Schutzausrüstung, Belüftung und Arbeitsabläufe, um das Einatmen oder den Hautkontakt zu verhindern. Bei der Verarbeitung von Chemfilm fallen gefährliche Abfälle an, die gemäß den gesetzlichen Vorschriften behandelt und entsorgt werden müssen, was zusätzliche Kosten für die Einhaltung der Vorschriften verursacht. Aus Gesundheits- und Umweltgründen schreiben viele Hersteller mittlerweile Chemfilm-Systeme des Typs II mit geringerer Toxizität vor, obwohl diese eine etwas geringere Leistungsfähigkeit aufweisen. Die Einhaltung der Sicherheitsvorschriften ist in der Regel der entscheidende Faktor bei der Wahl zwischen Chemfilm des Typs I und des Typs II.
9. Entfernen und erneutes Auftragen der Chem-Film-Schicht
Chemfilm kann je nach Bedarf entfernt oder erneut aufgebracht werden. Dies ermöglicht während der Fertigung die Behebung von Oberflächenfehlern oder eine erneute Beschichtung, ohne das gesamte Bauteil aussortieren zu müssen. Kleinere Fehler lassen sich durch Reinigung der Oberfläche und erneutes Aufbringen des Chemfilms beheben. Eine vollständige Entfernung erfolgt durch kontrolliertes chemisches Abbeizen oder Ätzen, gefolgt von gründlichem Spülen und Desoxidieren vor dem erneuten Beschichten.
Es ist wichtig zu beachten, dass übermäßiges Abbeizen, wenn es nicht ordnungsgemäß kontrolliert wird, das Aluminium-Substrat beschädigen kann. Ordnungsgemäßes Spülen und eine sorgfältige Prozesskontrolle sind entscheidend für die Leistungsfähigkeit der Beschichtung. Bei einfachen oder kostengünstigen Teilen kann ein Austausch wirtschaftlicher sein als eine Nachbearbeitung. In der tatsächlichen Produktion wird die Nachbearbeitung in der Regel für hochwertige Teile oder die Prototypenfertigung in kleinen Losgrößen vorbehalten, da der Chemfilm selbst relativ kostengünstig ist und ein direkter Austausch bei der Massenproduktion kosteneffizienter ist.
10. Chem Film im Vergleich zu anderen Oberflächenbehandlungen
Bei der Auswahl eines Verfahrens zur Oberflächenbehandlung von Aluminium wird „Chem Film“ in der Regel mit Eloxieren, Pulverbeschichtung, Lackieren und mechanischem Polieren verglichen. Jedes Verfahren hat seine eigenen Stärken, die in erster Linie von den Anforderungen hinsichtlich Leitfähigkeit, Korrosionsbeständigkeit, Optik, Kosten und Maßhaltigkeit abhängen. Die folgende Tabelle bietet einen systematischen Vergleich anhand von sechs Schlüsselkriterien.
Oberflächenbehandlung
Prozesstyp
Auswirkungen der Dicke
Leitfähigkeit
Korrosionsbeständigkeit
Farboptionen
Typische Anwendung
Chemie-Film
Chemische Umwandlung
Minimal (keine Ablagerungen)
Ausgezeichnet
Mäßig
Begrenzt
Erdung, Grundierung, Präzisionsteile
Eloxieren
Elektrochemisch
Mittlere Dicke
Isolierend
Hoch
Reich
Verschleißfestigkeit, sichtbare Teile
Pulverbeschichtung
Thermische Aushärtung
Dick
Isolierend
Hoch
Sehr breit
Dekorative Elemente für den Außenbereich
Farbe
Flüssigbeschichtung
Mäßig
Isolierend
Gering bis mäßig
Sehr breit
Kostengünstige dekorative Oberflächenbehandlung
Mechanisches Polieren
Physikalischer Prozess
Keine
Unverändert
Sehr niedrig
Keine
Nur zur dekorativen Gestaltung
11. Die Möglichkeiten von PartsMastery Chem Film
PartsMastery bietet professionelle Dienstleistungen im Bereich der chemischen Oberflächenbehandlung von Aluminium an, die sowohl Systeme nach MIL-DTL-5541 Typ I (sechswertiges Chrom) als auch Typ II (dreiwertiges Chrom/chromfrei) abdecken. Zudem werden sowohl die Leistungsstufen Klasse 1A (maximaler Korrosionsschutz) als auch Klasse 3 (Priorität auf Leitfähigkeit) unterstützt. Das Unternehmen betreibt eine komplette Chemfilm-Produktionslinie, die Entfettungs-, Ätz-, Desoxidations-, Konversionsbeschichtungs-, Spül-, Trocknungs- und Prüfprozesse umfasst und vielfältige Anforderungen abdeckt – vom Einzelstück-Prototyp bis zur Serienfertigung.
Bei der Prozesskontrolle überwacht PartsMastery streng Temperatur, Konzentration, Zeit und Spülwasserqualität in jedem Prozessschritt und gewährleistet so eine gleichmäßige Beschichtung, eine konsistente Farbe und konforme Leistungsmerkmale. Alle Produktionschargen umfassen vollständige Berichte zum Beschichtungsgewicht, zu Kontaktwiderstandsprüfungen sowie zu Salzsprühtests, wodurch eine rückverfolgbare Produktqualität gewährleistet wird. Das Unternehmen bietet zudem kostenlose DFM-Prüfungen (Design for Manufacturing) an, um Kunden bei der Optimierung ihrer Oberflächenbehandlungspläne bereits in der Konstruktionsphase zu unterstützen und Kosten sowie Qualitätsrisiken bereits an der Quelle zu reduzieren.
Darüber hinaus bietet PartsMastery Dienstleistungen aus einer Hand an, die CNC-Präzisionsbearbeitung mit Oberflächenbehandlung kombinieren. Von der CNC-Präzisionsbearbeitung von Aluminiumteilen über die Chemfilm-Oberflächenbehandlung bis hin zu anschließender Eloxierung, Lackierung, Montage und anderen Prozessen müssen Kunden nur mit einem einzigen Lieferanten koordinieren, um den gesamten Produktionsablauf abzuschließen. Dies reduziert Verwaltungskosten und Lieferrisiken erheblich. Ob für Luft- und Raumfahrtteile, Elektronikgehäuse oder industrielle Präzisionskomponenten – PartsMastery bietet eine Komplettlösung von der Konstruktionsoptimierung bis zur Serienlieferung.
12. Zusammenfassung
Chem Film (Alodine) ist eine ultradünne chemische Umwandlungsbeschichtung auf Aluminiumbasis, die drei Kernfunktionen gleichzeitig erfüllt, ohne die Abmessungen der Bauteile zu verändern: verbesserte Korrosionsbeständigkeit, verbesserte Beschichtungshaftung und erhaltene elektrische Leitfähigkeit. Systeme mit sechswertigem Chrom (Typ I) bieten eine hervorragende Korrosionsbeständigkeit, unterliegen jedoch umweltrechtlichen Beschränkungen. Systeme mit dreiwertigem Chrom oder chromfrei (Typ II) sind sicherer und entsprechen den Vorschriften besser, weisen jedoch eine etwas geringere Korrosionsbeständigkeit auf. Klasse 1A zielt auf maximalen Korrosionsschutz ab, während Klasse 3 der elektrischen Leitfähigkeit Vorrang einräumt.
Im Vergleich zur Eloxierung liegen die Hauptvorteile von Chem Film in der ultradünnen Schichtdicke und der elektrischen Leitfähigkeit, während die Hauptnachteile in einer geringeren Verschleißfestigkeit und begrenzten dekorativen Möglichkeiten bestehen. Das richtige Auswahlprinzip lautet: Entscheiden Sie sich für „Chem Film“, wenn Leitfähigkeit, Passgenauigkeit oder eine Grundierung für Lackierungen erforderlich sind; entscheiden Sie sich für das Eloxieren, wenn Verschleißfestigkeit, ein dekoratives Erscheinungsbild oder Korrosionsschutz unter extremen Umgebungsbedingungen gefragt sind. Durch eine systematische Bewertung der Betriebsumgebung der Bauteile, der Leistungsanforderungen und der Kostenvorgaben können Ingenieure die optimale Wahl unter den verschiedenen Oberflächenbehandlungsoptionen treffen und Produkte entwickeln, die sowohl leistungsstark als auch kostengünstig sind.
Häufig gestellte Fragen
Was ist der Unterschied zwischen eloxiertem Aluminium und Aluminium mit Chem-Film-Beschichtung?
Die Hauptunterschiede zwischen Eloxieren und Chemfilm liegen in der Dicke und der Funktion. Beim Eloxieren bildet sich eine dicke, isolierende Oxidschicht auf der Aluminiumoberfläche, um die Verschleißfestigkeit und Korrosionsbeständigkeit zu verbessern. Chemfilm hingegen bildet eine ultradünne Konversionsschicht, die die Maßhaltigkeit und die elektrische Leitfähigkeit bewahrt und gleichzeitig die Lackhaftung verbessert. Die Wahl zwischen Chemfilm und Eloxierung hängt in erster Linie davon ab, ob die Anwendung Leitfähigkeit, enge Maßtoleranzen oder hohe Verschleißfestigkeit erfordert.
Verleiht eine Chem-Beschichtung Aluminiumteilen zusätzliche Dicke?
Eine Chem-Film-Beschichtung führt praktisch zu keiner messbaren Verdickung. Die Schicht ist extrem dünn und liegt typischerweise im Bereich von 0,25 bis 2,5 Mikrometer, sodass sie weder Toleranzen noch Gewindepassungen noch die Präzisionsmontage beeinträchtigt. Dadurch eignet sich mit Chem-Film behandeltes Aluminium ideal für Präzisions-CNC-Teile und Baugruppen, die eine extrem hohe Maßhaltigkeit erfordern.
Wie lange dauert der Chem-Film-Prozess?
Die chemische Reaktion des Chem-Films ist während der Verarbeitung innerhalb weniger Minuten abgeschlossen (in der Regel 1–10 Minuten). Nach ordnungsgemäßem Abspülen und Trocknen sind die mit Chem-Film beschichteten Teile noch am selben Tag einsatzbereit oder können lackiert werden, ohne dass eine lange Aushärtungszeit erforderlich ist. Aufgrund dieser schnellen Verarbeitungszeit eignet sich das Verfahren besonders gut für Massenproduktionsszenarien, in denen kurze Durchlaufzeiten gefragt sind.
Ist Chemfilm elektrisch leitfähig?
Ja. Chemfilm-Beschichtungen bewahren die elektrische Leitfähigkeit, insbesondere klare Chemfilm-Beschichtungen und Beschichtungen der Klasse 3 (gemäß MIL-DTL-5541). Dadurch eignet sich Chemfilm für Erdungszwecke, zur Abschirmung gegen elektromagnetische Störungen sowie für elektronische Aluminiumgehäuse, bei denen ein geringer Kontaktwiderstand erforderlich ist. Beschichtungen der Klasse 1A weisen aufgrund ihrer dickeren Schicht eine etwas geringere Leitfähigkeit auf.
Welche wichtigsten Arten von chemischen Beschichtungen sind in MIL-DTL-5541 definiert?
Die Chemfilm-Typen sind in der Spezifikation MIL-DTL-5541 definiert. Chemfilm vom Typ I verwendet sechswertiges Chrom für optimale Korrosionsbeständigkeit, während Chemfilm vom Typ II sicherere chromfreie oder dreiwertige Chromsysteme verwendet. Leistungsklassen (Klasse 1A und Klasse 3) legen darüber hinaus fest, ob Korrosionsbeständigkeit oder elektrische Leitfähigkeit Vorrang hat: Bei Klasse 1A steht der Korrosionsschutz im Vordergrund, bei Klasse 3 die Leitfähigkeit.