Die Typ-II- und Typ-III-Eloxierung sind die beiden Oberflächenveredelungsverfahren für Aluminiumteile, die am häufigsten miteinander verglichen werden. Ingenieure entscheiden sich jedoch aus grundlegend unterschiedlichen Gründen für das eine oder das andere Verfahren. Konkret bietet die Typ-II-Schwefelsäure-Eloxierung eine hervorragende Korrosionsbeständigkeit, eine große Farbauswahl und ein dekoratives Erscheinungsbild. Daher hat sie sich in den Bereichen Konsumgüter, Elektronik und Architektur weit verbreitet. Im Gegensatz dazu bietet die Harteloxierung vom Typ III eine extrem hohe Oberflächenhärte, hervorragende Verschleißfestigkeit und langfristige Haltbarkeit. Daher hat sie sich als bevorzugte Wahl in der Luft- und Raumfahrt, der Automobilindustrie und im Maschinenbau etabliert.
Die einfache Annahme, dass “Typ III eine verstärkte Version von Typ II ist”, stellt jedoch eine einseitige Sichtweise dar. Dasselbe gilt für die Annahme, dass “Typ II lediglich eine kostengünstigere Alternative zu Typ III ist”. Tatsächlich unterscheiden sich die beiden Verfahren grundlegend hinsichtlich Beschichtungsstruktur, Härte, Dicke, Farbmöglichkeiten, Auswirkungen auf die Maßhaltigkeit und Kosten. Darüber hinaus eignen sie sich für völlig unterschiedliche technische Anwendungsszenarien. Daher erfordert eine korrekte Materialauswahl ein tiefgreifendes Verständnis der Verfahrensprinzipien. Zudem ist eine umfassende Bewertung der Betriebsumgebung des Bauteils, der Leistungsanforderungen, der Toleranzempfindlichkeit und der Gesamtlebenszykluskosten erforderlich. Dieser Leitfaden geht von den elektrochemischen Grundlagen aus. Anschließend vergleicht er systematisch die Kernleistung, die Materialverträglichkeit, die Kostenlogik und die Anwendungsszenarien beider Verfahren. Letztendlich ist es das Ziel, Ingenieuren einen praxisorientierten Entscheidungsrahmen für die Materialauswahl an die Hand zu geben.
1. Grundlagen des Eloxierverfahrens
Das Eloxieren ist ein elektrochemisches Verfahren zur Oberflächenveredelung. Im Wesentlichen bildet sich dabei eine kontrollierte Aluminiumoxidschicht (Al₂O₃) auf der Aluminiumoberfläche. Die Hersteller legen das Aluminiumteil als Anode in eine Elektrolysezelle ein. Anschließend legen sie Gleichstrom an, wodurch eine Oxidationsreaktion auf der Aluminiumoberfläche ausgelöst wird. Im Gegensatz zum Aufbringen einer separaten Beschichtung auf die Oberfläche des Bauteils ist eine eloxierte Beschichtung eine Umwandlungsschicht des Aluminium-Substrats. Dementsprechend geht sie eine metallurgische Verbindung mit dem Grundmetall ein und blättert nicht ab.
Eine eloxierte Beschichtung weist eine poröse Wabenstruktur auf. Ihre Porosität liegt bei etwa 10%–20%. Bemerkenswert ist, dass diese Mikroporen Farbstoffe aufnehmen können, wodurch eine breite Palette an Farboptionen erzielt wird. Hersteller können die Poren zudem durch Versiegelungsbehandlungen verschließen. Zu den gängigen Verfahren zählen die Heißwasserversiegelung, die Nickelversiegelung oder die organische Versiegelung. Dadurch verbessert die Versiegelung die Korrosionsbeständigkeit und die Oberflächenhärte. Die Schichtdicke, Härte, Porosität und Farbfähigkeit hängen in erster Linie von vier Faktoren ab: Elektrolytzusammensetzung, Stromdichte, Temperatur und Verarbeitungszeit.
Unter den zahlreichen Anodisierungsverfahren sind Typ II und Typ III die am häufigsten verwendeten. Beide sind in der US-Militärnorm MIL-A-8625 definiert. Konkret bezieht sich Typ II auf die Schwefelsäureanodisierung, während Typ III die Hartanodisierung bezeichnet. Bei beiden wird Schwefelsäure als primärer Elektrolyt verwendet. Dennoch führen Unterschiede in den Prozessparametern zu grundlegenden Unterschieden in der Beschichtungsleistung.
2. Ein tiefer Einblick in die Typ-II-Schwefelsäure-Anodisierung
2.1 Verfahrensgrundsätze und -parameter
Die Typ-II-Eloxierung, allgemein bekannt als Schwefelsäure-Eloxierung, ist das gängigste Verfahren für allgemeine Zwecke. Dabei wird ein Schwefelsäure-Elektrolyt mit einer Konzentration von etwa 10%–20% verwendet. Die Betriebstemperatur liegt typischerweise bei 18–22 °C. Die Stromdichte beträgt dabei 1,0–2,5 A/dm². Die Bearbeitungszeit liegt je nach erforderlicher Schichtdicke zwischen 20 und 60 Minuten.
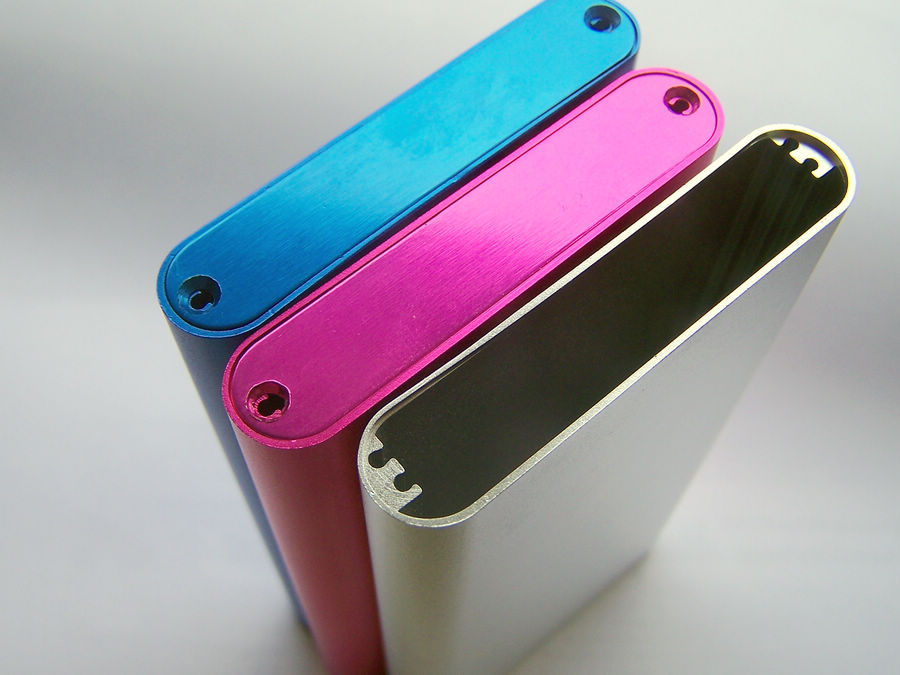
Unter diesen relativ milden Prozessbedingungen weist die entstehende Oxidschicht typischerweise eine Dicke von 5–25 µm auf. Die Schichtstruktur ist relativ locker und weist eine hohe Porosität auf. Folglich verleiht diese poröse Struktur Beschichtungen vom Typ II eine hervorragende Färbbarkeit. Sie können verschiedene organische Farbstoffe aufnehmen. Zu den erzielbaren Farben gehören Schwarz, Rot, Blau, Grün, Gold und ein klares, naturbelassenes Finish. Nach dem Färben führen die Hersteller in der Regel eine Versiegelungsbehandlung durch. Dadurch werden die Mikroporen verschlossen, die Farbe fixiert und die Korrosionsbeständigkeit verbessert.
2.2 Kernleistungen und Vorteile
Die Typ-II-Eloxierung vereint ihre wesentlichen Vorteile in vier Bereichen. Erstens bietet sie eine hervorragende Korrosionsbeständigkeit. Eine versiegelte Typ-II-Oxidschicht verhindert wirksam, dass Sauerstoff, Feuchtigkeit und korrosive Medien mit dem Aluminium-Substrat in Kontakt kommen. Infolgedessen werden bei Salznebelprüfungen je nach Schichtdicke und Legierung 200–1000 Stunden erreicht. Zweitens bietet sie eine große Auswahl an Farben. Die hochporöse Beschichtung kann verschiedene Farbstoffe aufnehmen. Dadurch lässt sich ein breites Farbspektrum erzielen, das von leuchtenden Dekorfarben bis hin zu gedeckten Industrietönen reicht.
Drittens sorgt sie für eine gute optische Qualität. Typ-II-Beschichtungen zeichnen sich durch glatte, gleichmäßige und glänzende Oberflächen aus. Sie bewahren die Oberflächenstruktur und die Bearbeitungsspuren des Aluminiumsubstrats gut. Daher eignen sie sich für sichtbare Bauteile mit hohen Anforderungen an die optische Konsistenz. Viertens hat sie geringe Auswirkungen auf die Abmessungen. Da die Beschichtung relativ dünn ist (typischerweise 5–25 µm), bleiben ihre Auswirkungen auf die Endabmessungen der Bauteile gering. Somit lässt sie sich leichter in allgemeine Konstruktionen integrieren. Ingenieure müssen sich keine übermäßigen Sorgen über ein Überwachsen in engen Bereichen machen.
2.3 Einschränkungen und Anwendungsgrenzen
Die Hauptnachteile der Typ-II-Eloxierung liegen in der unzureichenden Oberflächenhärte und Verschleißfestigkeit. Die Härte der Beschichtung liegt typischerweise bei 300–500 HV (Vickers-Härte). Obwohl dieser Wert weit über dem von reinem Aluminium (ca. 30–50 HV) liegt, ist die Beschichtung dennoch kratz- und verschleißanfällig. Dies geschieht insbesondere bei starker Beanspruchung, wiederholter Reibung oder unter Kontaktbedingungen mit hoher Belastung. Zudem weisen Typ-II-Beschichtungen eine begrenzte Hochtemperaturbeständigkeit auf. Die langfristigen Betriebstemperaturen überschreiten in der Regel nicht 80 °C. Folglich können übermäßig hohe Temperaturen zu Rissen in der Beschichtung oder zu Versagen der Abdichtung führen.
Daher eignet sich die Typ-II-Eloxierung für Zierteile, Elektronikgehäuse, architektonische Bauteile, Konsumgüter und allgemeine Industrieteile. Diese Anwendungen erfordern eine ausgewogene Oberflächenbeschaffenheit und Korrosionsbeständigkeit. Sie stellen keine Anforderungen an maximale Härte und Verschleißfestigkeit. Für Funktionsteile, die starkem mechanischem Verschleiß standhalten müssen, stellt Typ II in der Regel nicht die optimale Wahl dar.
3. Ein tiefer Einblick in die Harteloxierung vom Typ III
3.1 Verfahrensgrundsätze und Parameter
Die Typ-III-Anodisierung, allgemein bekannt als Hartanodisierung oder Hardcoat, ist ein spezielles Anodisierungsverfahren. Sie ist speziell auf hohe Verschleißfestigkeit und Oberflächenhärte ausgelegt. Auch hier wird Schwefelsäure als Hauptelektrolyt verwendet, jedoch in der Regel in einer höheren Konzentration (15%–25%). Die Betriebstemperatur sinkt deutlich, meist auf 0–5 °C. Dies erfordert den Einsatz von Kühlanlagen. Gleichzeitig ist die Stromdichte höher, typischerweise 2,5–5,0 A/dm². Die Bearbeitungszeit verlängert sich, meist auf 60–120 Minuten.
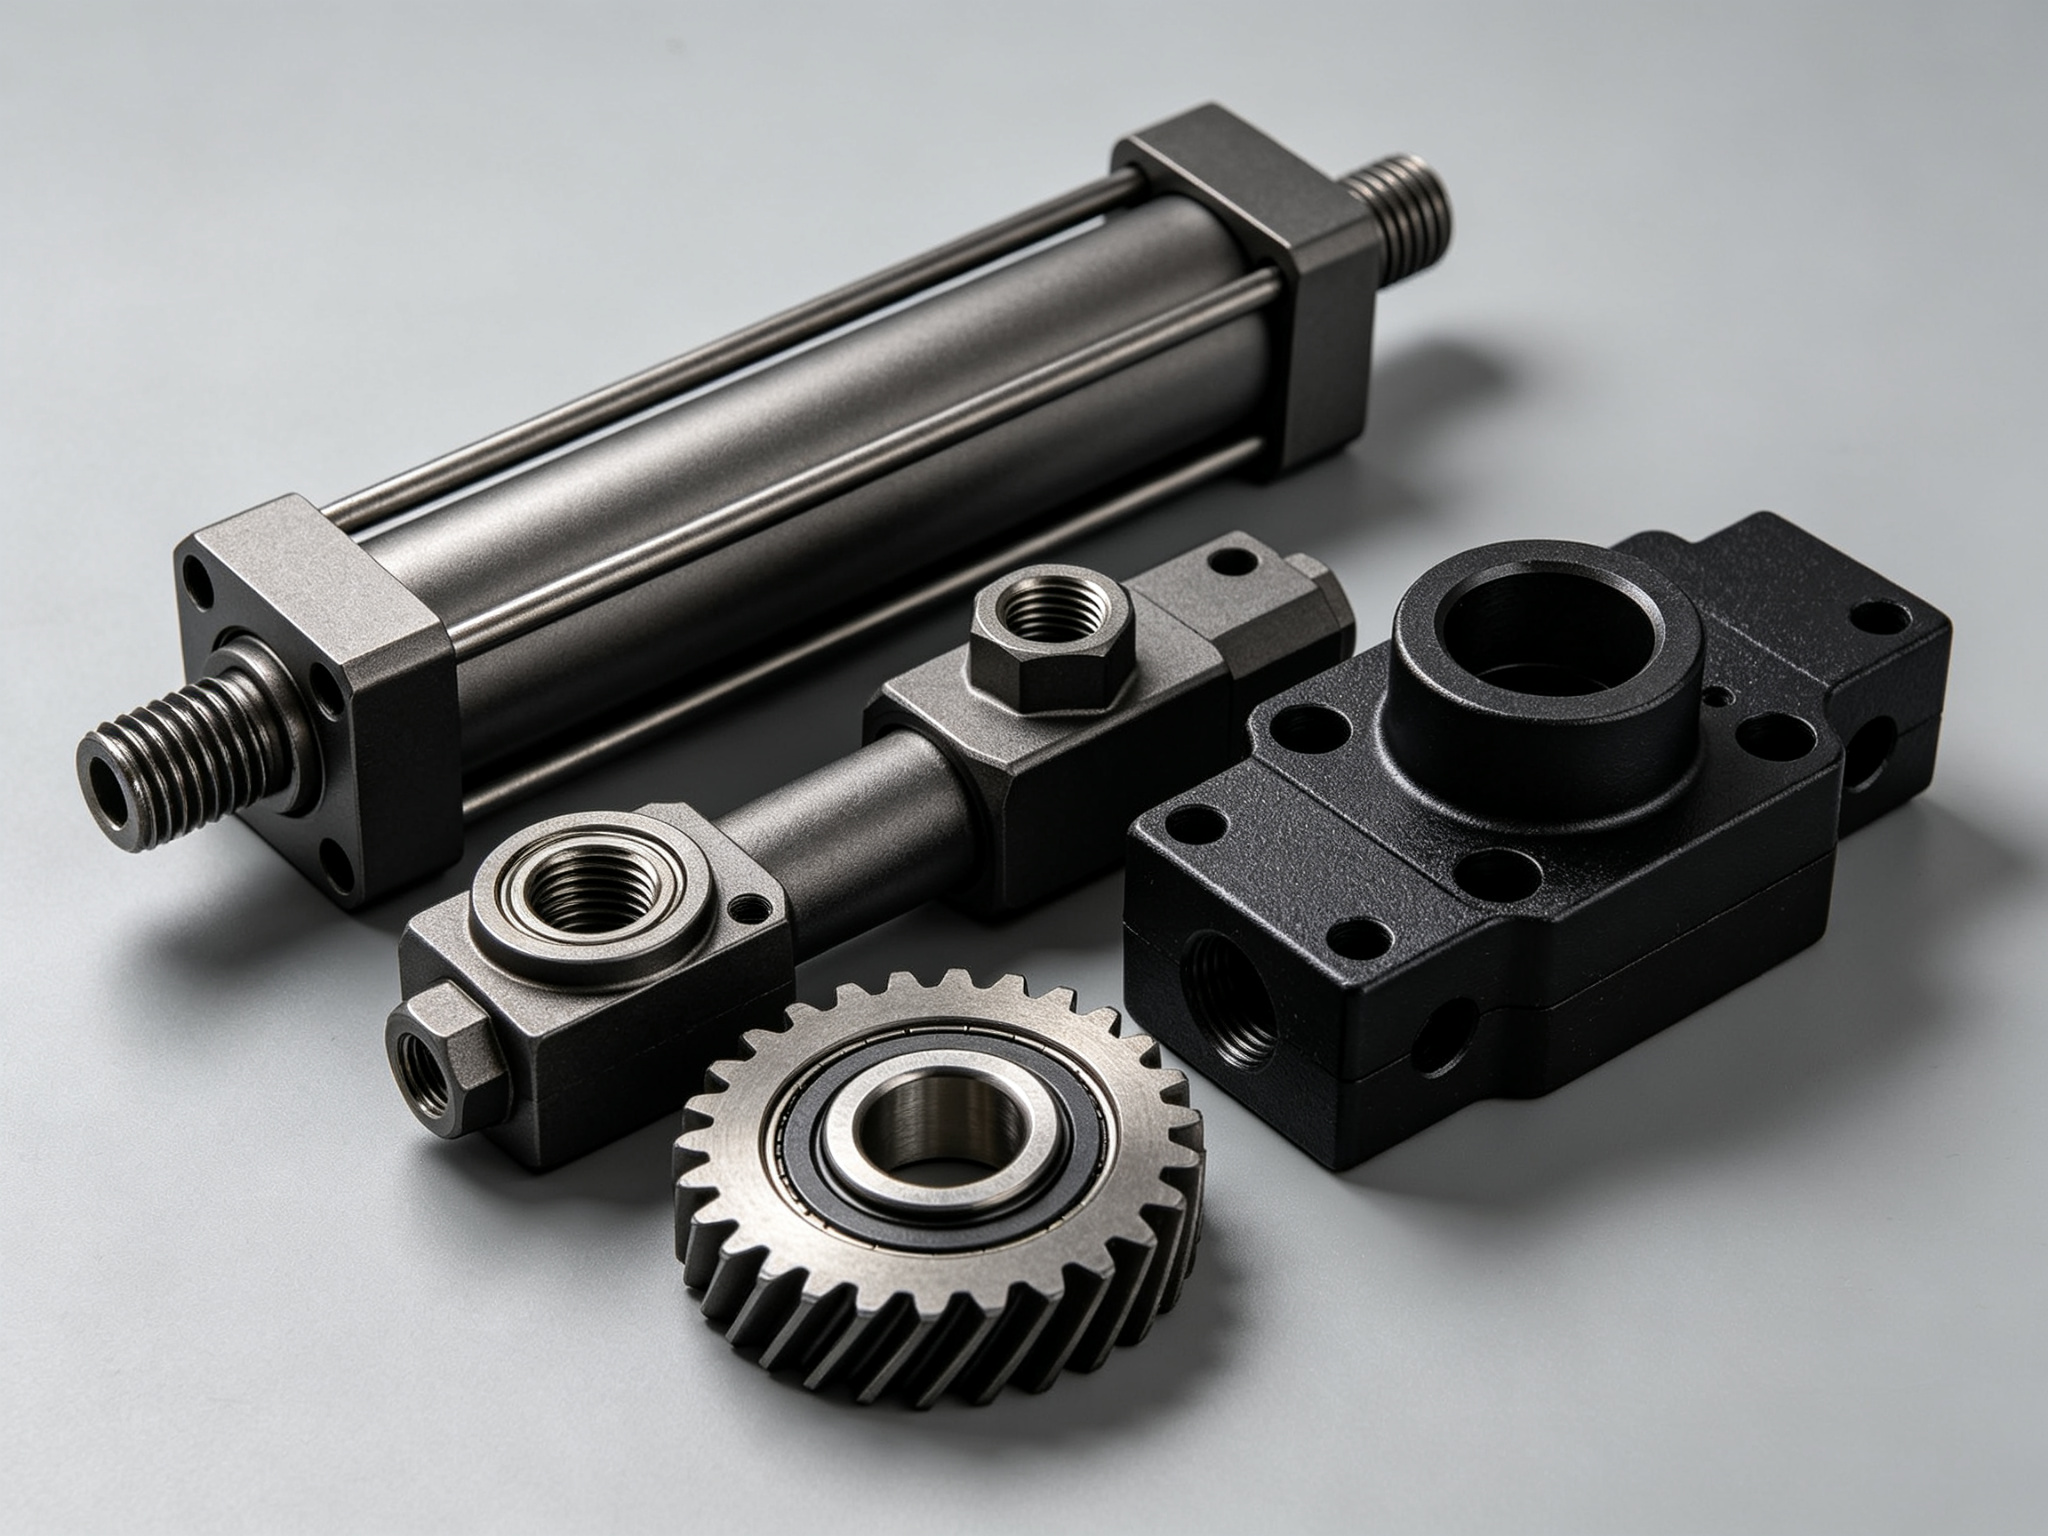
Unter Bedingungen mit niedriger Temperatur, hoher Stromdichte und langer Behandlungsdauer weist die resultierende Oxidschicht typischerweise eine Dicke von 25–100 µm auf. Die Schichtstruktur ist dichter und weist eine geringere Porosität auf. Folglich verleiht diese dichte, dicke Schichtstruktur Typ-III-Beschichtungen eine extrem hohe Oberflächenhärte. Die typische Härte liegt bei 500–800 HV. Bei einigen Verfahren werden Werte von über 1000 HV erreicht. Die Verschleißfestigkeit ist hervorragend. Beschichtungen vom Typ III können zudem Farbstoffe aufnehmen. Da die Beschichtung jedoch dicker und dichter ist, bleibt das Eindringen von Farbstoffen begrenzt. Daher beschränken sich die Farboptionen in der Regel auf Schwarz, Dunkelgrau und andere dunkle Industrietöne.
3.2 Kernleistungen und Vorteile
Die Harteloxierung vom Typ III vereint ihre wesentlichen Vorteile in vier Bereichen. Erstens sorgt sie für eine extrem hohe Oberflächenhärte. Die Härte der Beschichtung erreicht in der Regel 500–800 HV. Dies kommt dem Niveau der Hartverchromung nahe. Bemerkenswert ist, dass einige Spezialverfahren sogar 1000 HV überschreiten. Die Beschichtung ist äußerst widerstandsfähig gegen Kratzer, Eindrücke und Verschleiß. Zweitens bietet sie eine hervorragende Verschleißfestigkeit. Die dichte, dicke Beschichtungsstruktur zeigt unter Reibung, wiederholtem Kontakt und Gleitverschleiß außergewöhnlich gute Eigenschaften. Infolgedessen betragen die Verschleißraten nur 1/5 bis 1/10 derjenigen von Typ-II-Beschichtungen. Dies verlängert die Lebensdauer der Bauteile erheblich.
Drittens bietet sie eine hervorragende Korrosionsbeständigkeit und Hochtemperaturbeständigkeit. Die dickere, dichtere Beschichtung vom Typ III bietet einen stärkeren Barriereschutz. Die Salznebelprüfung erreicht 500–2000 Stunden. Darüber hinaus liegen die langfristigen Betriebstemperaturen bei 150–200 °C und übertreffen damit Beschichtungen vom Typ II bei weitem. Viertens weist sie gute elektrische Isolationseigenschaften auf. Die dicke, dichte Oxidbeschichtung bietet eine hervorragende Durchschlagfestigkeit. Diese kann mehrere hundert Volt pro Mikrometer erreichen. Dementsprechend eignet sie sich für elektronische und elektrische Bauteile, die eine elektrische Isolierung erfordern.
3.3 Einschränkungen und Anwendungsgrenzen
Zu den wichtigsten Einschränkungen der Harteloxierung vom Typ III zählen vier Aspekte: begrenzte Farbauswahl, industrielles Erscheinungsbild, erhebliche Auswirkungen auf die Maßhaltigkeit sowie höhere Kosten. Da die Beschichtung dicker und dichter ist, ist das Eindringen von Farbstoffen nur begrenzt möglich. Die Farbauswahl konzentriert sich in der Regel auf Schwarz, Dunkelgrau und andere dunkle Industrietöne. Helle, dekorative Farben lassen sich nach wie vor nur schwer erzielen. Die Beschichtungsoberfläche weist in der Regel eine matte oder halbmatte Struktur auf. Ihr Erscheinungsbild ist eher industriell geprägt. Der glatte Glanz von Typ-II-Beschichtungen fehlt ihr.
Noch wichtiger ist, dass Beschichtungen vom Typ III dicker sind (typischerweise 25–100 µm). Dies wirkt sich erheblich auf die endgültigen Abmessungen der Bauteile aus. Daher erfordern präzisionspassende Bauteile eine sorgfältige Toleranzplanung. Zudem erfordert das Verfahren vom Typ III Kühlanlagen für niedrige Temperaturen. Es benötigt eine höhere Stromdichte und längere Bearbeitungszeiten. Infolgedessen fallen die Prozesskosten deutlich höher aus als bei Typ II. Daher eignet sich Typ III für Teile der Luft- und Raumfahrt, Automobilkomponenten, Industrieanlagen, Ventilkörper, Rohrverbindungsstücke und andere Funktionskomponenten. Bei diesen Anwendungen sind Oberflächenhärte, Verschleißfestigkeit und langfristige Haltbarkeit wichtiger als das dekorative Erscheinungsbild oder eine große Farbauswahl.
4. Quantitativer Vergleich anhand von zehn Schlüsselkriterien
Um die Leistungsunterschiede zwischen den beiden Verfahren deutlicher darzustellen, bietet die folgende Tabelle einen quantitativen Vergleich anhand von zehn wichtigen technischen Parametern. Alle Daten basieren auf typischen Prozessparametern und den Datenblättern der Werkstoffhersteller. Die tatsächlichen Werte können davon abweichen. Sie hängen von der jeweiligen Legierung, den Prozessparametern und der Prüfnorm ab.
Vergleichsdimension
Schwefelsäureanodisierung Typ II
Typ-III-Harteloxierung
Elektrolyt
Schwefelsäure (10%–20%)
Schwefelsäure (15%–25%)
Betriebstemperatur
18–22 °C
0–5 °C (muss gekühlt werden)
Stromdichte
1,0–2,5 A/dm²
2,5–5,0 A/dm²
Schichtdicke
5–25 µm
25–100 µm
Oberflächenhärte
300–500 HV
500–800 HV (bis zu 1000+)
Farbwiedergabe
Satt (schwarz, rot, blau, grün, gold, transparent usw.)
In begrenzter Auswahl (Schwarz, Dunkelgrau und andere dunkle Farbtöne)
Salzsprühtest
200–1000 Stunden
500–2000 Stunden
Langfristige Betriebstemperatur
≤ 80 °C
150–200 °C
Auswirkungen auf die Abmessungen
Klein
Erheblich (erfordert Toleranzplanung)
Relative Kosten
1× (Ausgangswert)
1.5–3×
5. Eingehende Analyse der wesentlichen Unterschiede
5.1 Aussehen und Farbe
Wenn das Erscheinungsbild die wichtigste Anforderung ist, stellt die Typ-II-Eloxierung in der Regel die bessere Wahl dar. Ihre dünnere, porösere Oxidschicht ermöglicht eine größere Auswahl an Farboptionen. Zudem bietet sie mehr dekorative Oberflächenausführungen. Daher wird sie häufig für sichtbare Aluminiumteile in Konsumgütern, in der Architektur, in der Elektronik sowie in dekorativen Anwendungen eingesetzt. Typ-II-Beschichtungen zeichnen sich durch glatte, gleichmäßige und glänzende Oberflächen aus. Sie bewahren die Oberflächenstruktur des Aluminium-Substrats gut. Daher eignen sie sich für Projekte mit hohen Anforderungen an die optische Einheitlichkeit und die Markenfarbe.
Obwohl auch Typ-III-Beschichtungen Farbstoffe aufnehmen können, sind sie in der Regel nicht die erste Wahl für leuchtende Dekorfarben. Ihre Farben fallen dunkler aus. Ihr Erscheinungsbild wirkt eher industriell. Zudem schränkt ihre dichtere Beschichtung die Farbvielfalt ein. Wenn das Hauptziel daher in visueller Einheitlichkeit, Markenfarben oder einem klaren dekorativen Effekt liegt, ist Typ II in der Regel die praktischere Wahl. Wenn hingegen Funktionalität wichtiger ist als die Farbpalette, wird Typ III attraktiver.
5.2 Verschleißfestigkeit und Härte
In Bezug auf Verschleißfestigkeit, Kratzfestigkeit und Oberflächenhärte stellt die Typ-III-Eloxierung in der Regel die bessere Wahl dar. Die dickere, dichtere Oxidschicht erklärt genau, warum sich die Harteloxierung für Bauteile eignet, die Reibung, wiederholtem Kontakt oder anspruchsvolleren Bedingungen ausgesetzt sind. Die Härte der Typ-III-Beschichtung erreicht typischerweise 500–800 HV. Dies kommt dem Niveau einer Hartverchromung nahe. Infolgedessen betragen die Verschleißraten nur 1/5 bis 1/10 derjenigen von Typ-II-Beschichtungen.
Obwohl die Oberflächenbehandlung vom Typ II ebenfalls die Leistungsfähigkeit der Aluminiumoberfläche verbessert, bietet sie nur eine begrenzte Korrosions- und Kratzfestigkeit. Ingenieure wählen sie in der Regel nicht für Bauteile, die starkem mechanischem Verschleiß standhalten müssen. In solchen Fällen stellt Typ III meist die überlegene technische Lösung dar. Dies erklärt, warum in der Industrie bei mechanischen Bauteilen der Typ III bevorzugt wird. Gleiches gilt für stark beanspruchte Zubehörteile und verschleißanfällige Aluminiumteile. Dennoch ist Typ II nach wie vor üblich für Bauteile, bei denen das Erscheinungsbild und die allgemeine Umweltbeständigkeit wichtiger sind als maximale Haltbarkeit.
5.3 Auswirkungen von Maßen und Toleranzen
Einer der wichtigsten praktischen Unterschiede zwischen Typ II und Typ III liegt in den Auswirkungen auf die Abmessungen. Da bei Typ III eine dickere Oxidschicht entsteht (typischerweise 25–100 µm), wirkt sich dies stärker auf die Endabmessungen aus als bei Typ II (typischerweise 5–25 µm). Das bedeutet, dass die Toleranzplanung besonders wichtig wird. Dies ist vor allem dann von Bedeutung, wenn Präzisionspassungsteile harteloxiert werden. Bei Teilen mit Präzisionsbohrungen, Passdurchmessern, Gewinden oder Kontaktflächen müssen Ingenieure die Art der Eloxierung frühzeitig berücksichtigen. Dies sollte bereits in der Konstruktionsphase geschehen und nicht erst in der Phase der Oberflächenveredelung.
Auch bei der Typ-II-Behandlung nimmt die Schichtdicke zu. Die Auswirkungen sind jedoch in der Regel geringer. Dies lässt sich in allgemeinen Konstruktionen leichter berücksichtigen. Bei vielen Zierteilen oder Komponenten mit mittlerer Beanspruchung lässt sich dieses Verfahren leichter anwenden. Ingenieure müssen sich keine übermäßigen Sorgen über ein Überwachsen der Beschichtung in engen Bereichen machen. Der entscheidende Punkt für Ingenieure bleibt: Die Oberflächenveredelung darf niemals erst nachträglich berücksichtigt werden. Dementsprechend sollten Teams sie bereits in der Konstruktionsphase in die Toleranzkettenanalyse einbeziehen.
5.4 Korrosionsbeständigkeit und Hochtemperaturverhalten
Hinsichtlich der Korrosionsbeständigkeit verbessern beide Verfahren die Eigenschaften von Aluminiumlegierungen erheblich. Beschichtungen vom Typ III bieten jedoch in der Regel einen stärkeren Barriereschutz. Dies ist auf ihre größere Dicke und Dichte zurückzuführen. Versiegelte Beschichtungen vom Typ II erreichen im Salznebel-Test 200–1.000 Stunden. Im Vergleich dazu erreichen Beschichtungen vom Typ III 500–2.000 Stunden. Für Bauteile, die korrosiven Umgebungen ausgesetzt sind, bietet Typ III in der Regel einen zuverlässigeren Langzeitschutz. Zu den korrosiven Umgebungen zählen Meeresklima, Industriechemikalien und saurer Regen.
Hinsichtlich der Hochtemperaturbeständigkeit wird der Unterschied zwischen den beiden noch deutlicher. Beschichtungen vom Typ II sind in der Regel langfristig bei Temperaturen von maximal 80 °C einsetzbar. Übermäßig hohe Temperaturen können zu Rissen in der Beschichtung oder zum Versagen der Versiegelung führen. Beschichtungen vom Typ III hingegen sind langfristig bei 150–200 °C einsetzbar. Dadurch eignen sie sich für Motorkomponenten, Abgassysteme, Industrieöfen und andere Hochtemperaturumgebungen. Für Bauteile, die sowohl hohen Temperaturen als auch Korrosion standhalten müssen, stellt Typ III daher in der Regel die zuverlässigere Wahl dar.
6. Analyse der Materialverträglichkeit
Die Anodisierung vom Typ II und Typ III wird in erster Linie bei Aluminium und Aluminiumlegierungen angewendet. In der praktischen Fertigung beeinflusst die Legierungsart mehrere Ergebnisse: das Aussehen der Beschichtung, die Härte, das Farbverhalten und die Gesamtqualität der Oberflächenbeschaffenheit. Daher sollten Teams die Art der Anodisierung bereits bei der Materialauswahl berücksichtigen. Sie sollten sie nicht als separaten Schritt der Oberflächenveredelung nach der Bearbeitung betrachten.
6.1 Gängige Werkstoffe für die Typ-II-Eloxierung
Wenn bei einem Projekt ein ausgewogenes Verhältnis zwischen Korrosionsbeständigkeit, Ästhetik und Farbvielfalt gefragt ist, wenden Hersteller in der Regel die Typ-II-Eloxierung an. Mit diesem Verfahren werden üblicherweise Gehäuse, Verkleidungen, Griffe, Zierteile und andere sichtbare Aluminiumkomponenten behandelt. Diese Teile erfordern nicht nur eine saubere, ansprechende Oberfläche, sondern auch einen verbesserten Oberflächenschutz. Zu den gängigen bearbeitbaren Aluminiumlegierungen zählen 6061, 6063, 5052 und 7075. Sie alle eignen sich für die Schwefelsäure-Eloxierung. Sie bieten ein gutes Gleichgewicht zwischen Bearbeitbarkeit, Gleichmäßigkeit der Eloxierung und Oberflächenoptik. Dieses Gleichgewicht ist besonders wichtig, wenn eine Färbung erforderlich ist.
6.2 Gängige Werkstoffe für die Typ-III-Anodisierung
Die Typ-III-Eloxierung wird ebenfalls vor allem bei Aluminium und Aluminiumlegierungen angewendet. Sie kommt jedoch häufiger bei Bauteilen zum Einsatz, die unter anspruchsvollen Bedingungen betrieben werden müssen. Typischerweise wird sie bei Aluminiumteilen in der Industrie, der Luft- und Raumfahrt, der Automobilbranche sowie im Anlagenbau eingesetzt. In diesen Bereichen sind Verschleißfestigkeit und Oberflächenhärte wichtiger als eine dekorative Oberflächenveredelung. Zu den häufig für funktionale mechanische Bauteile verwendeten Aluminiumlegierungen gehören 6061, 7075, 2024 und 5052. Sie alle eignen sich für die Harteloxierung. Zu den funktionalen Bauteilen zählen Gehäuse, Armaturen, Ventilkörper und mechanische Komponenten. In diesen Fällen muss das Material mit dem Anodisierungsverfahren kompatibel sein. Außerdem muss es einen stärkeren Oberflächenschutz bieten, um wiederholtem Kontakt, Reibung oder Verschleiß während des Betriebs standzuhalten.
6.3 Besondere Überlegungen zu Legierungen
Es ist wichtig zu beachten, dass bei Aluminiumlegierungen mit hohem Kupfergehalt beim Eloxieren Probleme auftreten können. Ein typisches Beispiel hierfür ist die Legierung 2024. Diese Legierungen können eine ungleichmäßige Beschichtung oder eine verminderte Korrosionsbeständigkeit aufweisen. Daher erfordern sie spezielle Prozessanpassungen. Auch Aluminiumgusslegierungen mit hohem Siliziumgehalt stellen eine Herausforderung dar. A356 ist ein gängiges Beispiel. Diese Legierungen können nach dem Eloxieren dunkler erscheinen. Die Farbkonsistenz ist tendenziell schlechter. Daher sollten Teams bereits in der Materialauswahlphase die Kompatibilität mit dem Eloxierverfahren berücksichtigen.
7. Kosten-Nutzen-Analyse
7.1 Vergleich der Anschaffungskosten
Das Eloxieren nach Typ III ist in der Regel teurer als das Eloxieren nach Typ II. Das Kostenverhältnis liegt meist beim 1,5- bis 3-Fachen. Die Prozessbedingungen sind anspruchsvoller. Eine Kühlung bei niedrigen Temperaturen ist erforderlich. Die Oxidschicht ist dicker. Der gesamte Prozess ist zeit- und arbeitsaufwändiger. Daher entscheiden sich Hersteller in der Regel nur dann für Typ III, wenn die zusätzliche Leistungsfähigkeit die höheren Kosten rechtfertigt.
7.2 Betrachtung unter dem Gesichtspunkt der Gesamtlebenszykluskosten
Für Projekte, bei denen Korrosionsschutz und ein verbessertes Erscheinungsbild erforderlich sind, jedoch keine hohe Verschleißfestigkeit, stellt Typ II in der Regel die wirtschaftlichere Wahl dar. Bei vielen allgemeinen Aluminiumteilen erzielt er ein ausgewogeneres Ergebnis. Dieses ausgewogene Verhältnis umfasst drei Bereiche: die Qualität der Oberflächenveredelung, die Leistungsfähigkeit und das Budget. Aus Sicht der Gesamtlebenszykluskosten (LCC) kann Typ III jedoch Vorteile bieten. Wenn Beschichtungen vom Typ III die Lebensdauer der Teile deutlich verlängern, reduzieren sie den Verschleiß und damit den Ersatzbedarf. Zudem minimieren sie Wartungsausfallzeiten. Folglich können ihre Gesamtkosten unter anspruchsvollen Bedingungen tatsächlich niedriger ausfallen.
7.3 Vermeidung von Über- und Unterbearbeitung
Daher sollte die Kostenfrage an die Funktionalität geknüpft sein und nicht lediglich am Preis. Die Wahl von Typ III für Zierteile kann zu einer übermäßigen Oberflächenbehandlung führen. Umgekehrt kann die Wahl von Typ II für verschleißanfällige Teile zu einer unzureichenden Oberflächenbehandlung führen. Die bessere Wahl hängt von zwei Faktoren ab: der tatsächlichen Betriebsumgebung des Teils und seinen Gesamtlebenszykluskosten.
8. Fünf-Stufen-Entscheidungsrahmen für die Materialauswahl
Bei der Entscheidung zwischen Typ-II- und Typ-III-Eloxierung können Ingenieure fünf Schritte befolgen. Dieses Rahmenkonzept unterstützt eine systematische Bewertung. Es hilft dabei, einseitige Urteile zu vermeiden, die ausschließlich auf Erfahrung oder Gewohnheit beruhen.
Betriebsumgebung und Leistungsanforderungen definieren: Bestimmen Sie zunächst das primäre Ausfallrisiko des Bauteils. Mögliche Risiken sind Verschleiß, Kratzer, Korrosion, hohe Temperaturen oder ein mangelhaftes Erscheinungsbild. Quantifizieren Sie anschließend die Leistungsanforderungen anhand konkreter Kennzahlen. Beispiele hierfür sind der maximale Anpressdruck, die Gleitgeschwindigkeit, die Dauer des Salznebel-Tests, der Betriebstemperaturbereich und Anforderungen an die optische Qualität.
Anforderungen an Farbe und Optik bewerten: Stellen Sie fest, ob es sich bei dem Teil um ein sichtbares Bauteil handelt. Prüfen Sie, ob eine bestimmte Markenfarbe oder ein bestimmter dekorativer Effekt erforderlich ist. Wenn leuchtende Farben oder eine hochglänzende Optik gefragt sind, ist Typ II in der Regel die einzige geeignete Wahl. Sind die Farbanforderungen hingegen auf Schwarz oder Dunkelgrau beschränkt und sind die Anforderungen an das Erscheinungsbild gering, kann Typ III diese erfüllen.
Analyse der Maß- und Toleranzempfindlichkeit: Prüfen Sie, ob das Bauteil Präzisionspassbohrungen, Passdurchmesser, Gewinde oder Kontaktflächen aufweist. Bei strengen Toleranzanforderungen berechnen Sie den Einfluss der Dicke der Eloxalschicht auf die Maßkette. Beschichtungen vom Typ II sind dünner (5–25 µm) und haben geringere Auswirkungen auf die Maße. Beschichtungen vom Typ III sind dicker (25–100 µm) und erfordern daher bereits in der Konstruktionsphase eine Toleranzreserve.
Eine Analyse der Gesamtlebenszykluskosten durchführen: Berücksichtigen Sie umfassend fünf Kostenfaktoren: die anfänglichen Kosten für die Oberflächenveredelung, die Lebensdauer des Bauteils, die Austauschhäufigkeit, die Wartungskosten und die Ausfallkosten. Bei starker Abnutzung weist Typ III höhere Anschaffungskosten auf. Durch die Verlängerung der Lebensdauer können jedoch die Gesamtkosten über den Lebenszyklus hinweg gesenkt werden. Umgekehrt bietet Typ II bei dekorativen Bauteilen mit geringer Abnutzung in der Regel ein besseres Preis-Leistungs-Verhältnis.
Materialverträglichkeit und Prozessdurchführbarkeit prüfen: Überprüfen Sie die Kompatibilität zwischen der ausgewählten Aluminiumlegierung und dem vorgesehenen Eloxalverfahren. Dies ist insbesondere bei Legierungen mit hohem Kupfer- oder Siliziumgehalt von Bedeutung. Empfehlen Sie vor der Serienfertigung die Anfertigung von Mustern. Prüfen Sie anschließend umfassend die Schichtdicke, Härte, Farbe, Korrosionsbeständigkeit und Maßhaltigkeit. Dadurch werden die Durchführbarkeit des Verfahrens und die Einhaltung der Leistungsanforderungen sichergestellt.
9. Oberflächenveredelung durch Eloxieren bei PartsMastery
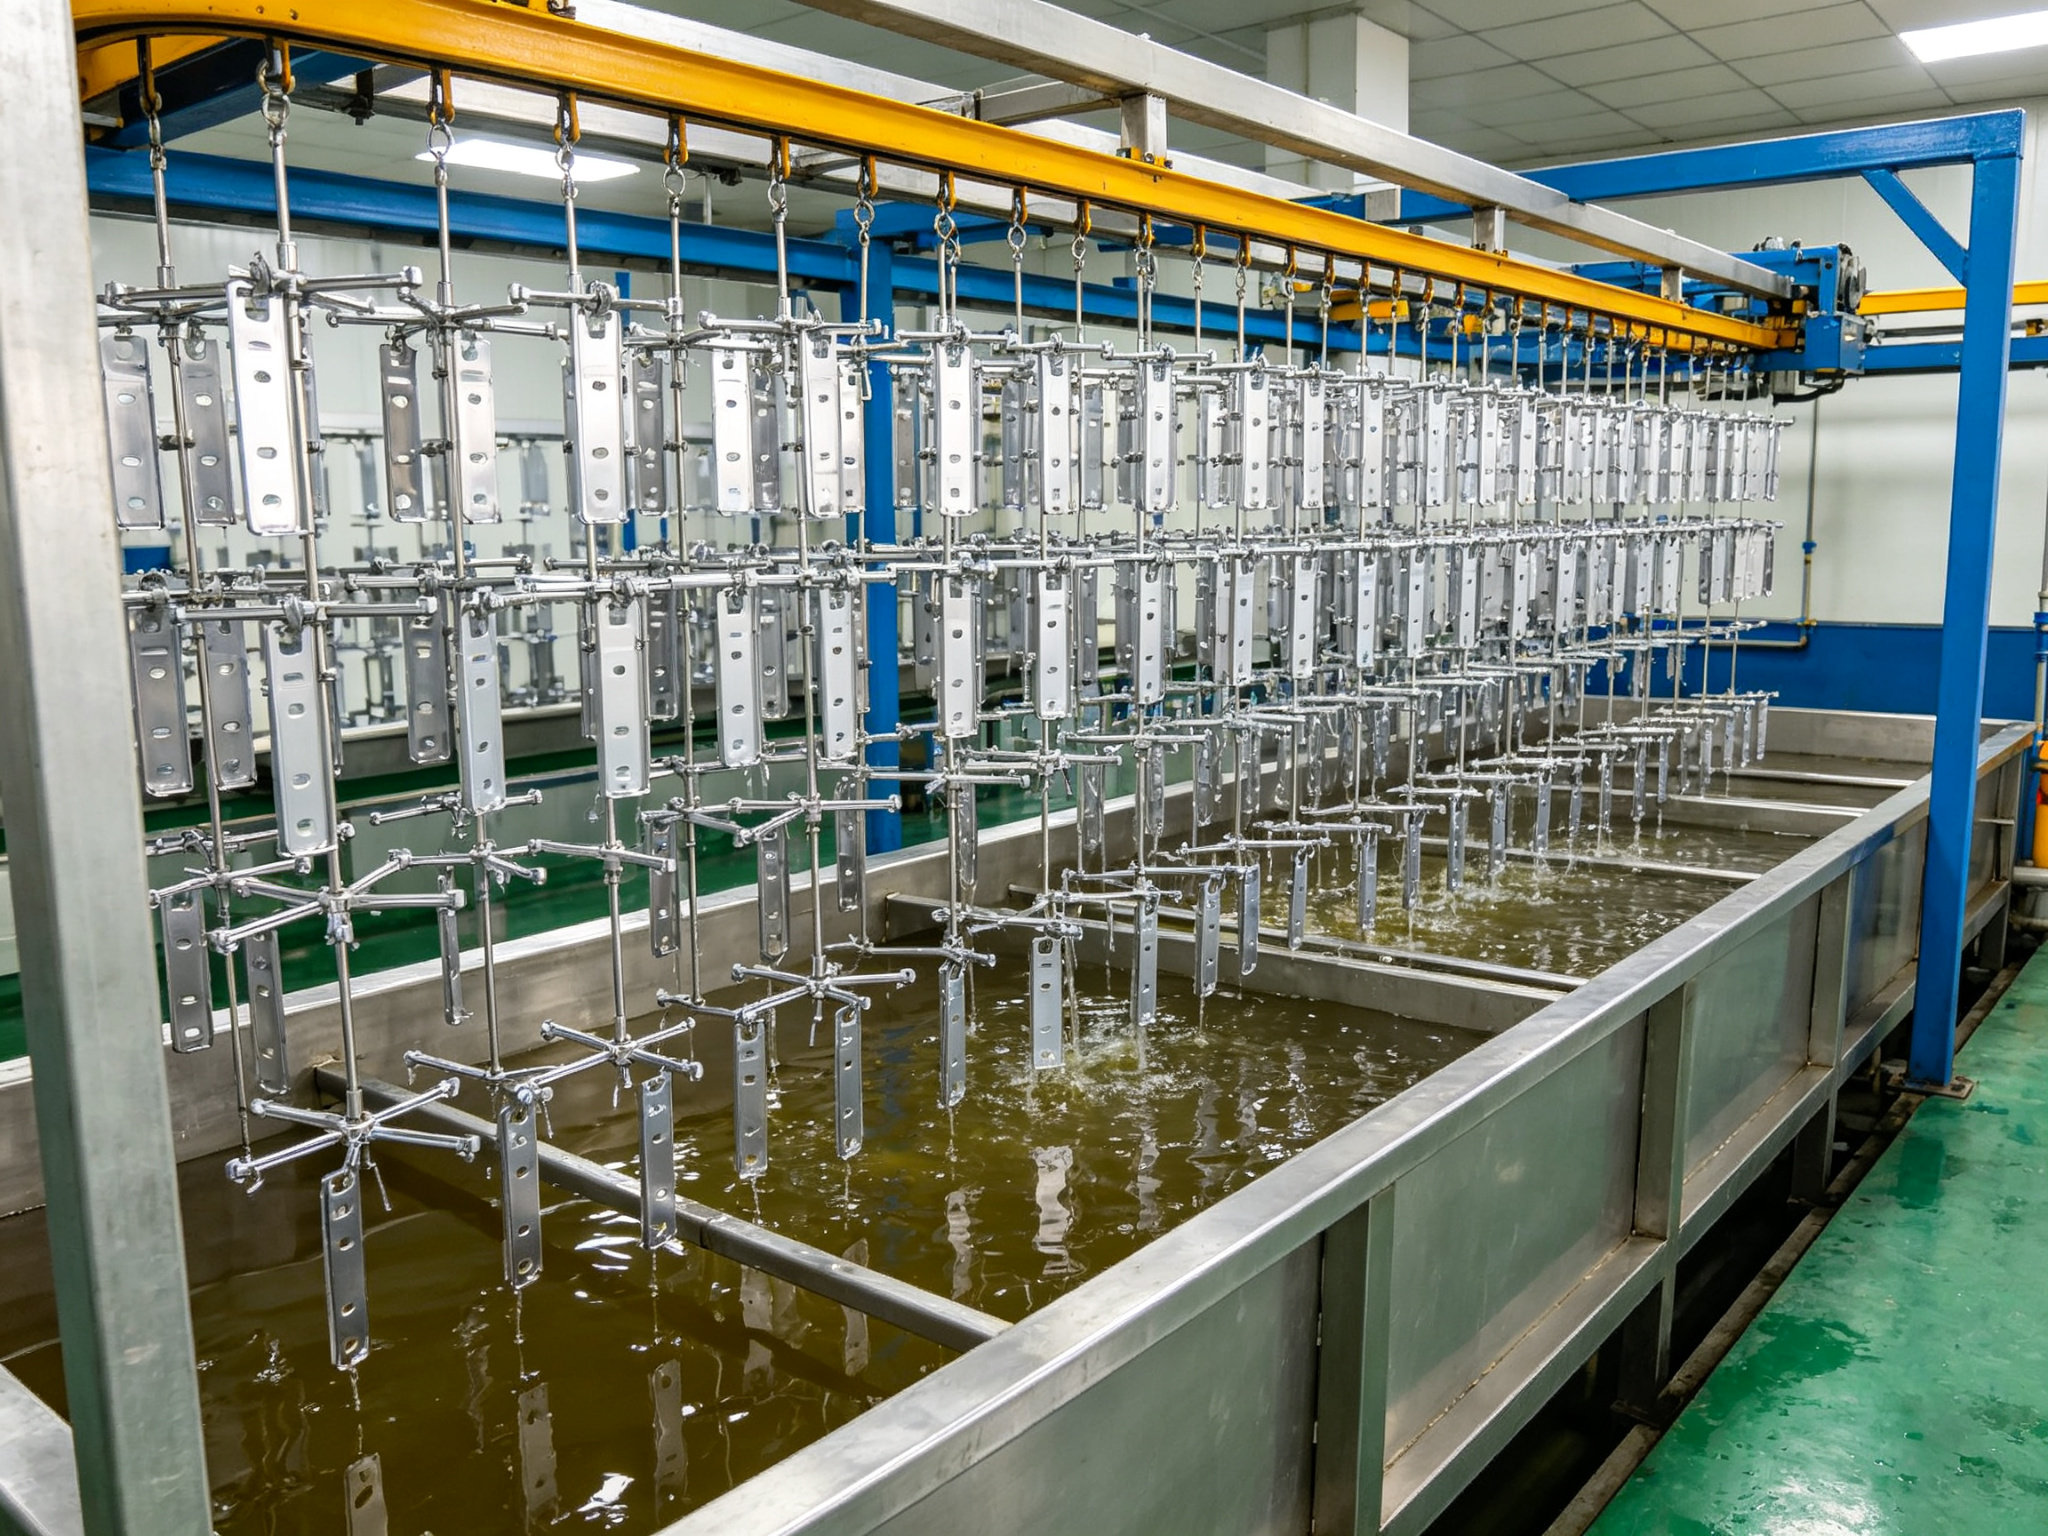
PartsMastery bietet professionelle Dienstleistungen im Bereich der Oberflächenveredelung durch Aluminium-Eloxierung an. Das Leistungsspektrum umfasst sowohl die Typ-II-Schwefelsäure-Eloxierung als auch die Typ-III-Harteloxierung. Es stehen zahlreiche Farboptionen zur Auswahl, darunter Schwarz, Rot, Blau, Grün, Gold und eine klare, naturbelassene Oberfläche. Das Unternehmen betreibt eine komplette Produktionslinie für die Anodisierung. Die Linie umfasst Entfettung, alkalische Reinigung, Säurebeizen, Anodisierung, Färben und Versiegeln. Damit werden vielfältige Anforderungen abgedeckt, vom Einzelstück-Prototyp bis zur Serienfertigung.
9.1 Möglichkeiten zur Typ-II-Eloxierung
Bei der Typ-II-Eloxierung erzielt PartsMastery zuverlässig Schichtdicken von 5–25 µm. Die Oberflächenhärte liegt bei 300–500 HV. Die Salznebelprüfung erreicht 200–1000 Stunden. Das Unternehmen überwacht streng vier Parameter: Elektrolytkonzentration, Temperatur, Stromdichte und Verarbeitungszeit. Dies gewährleistet gleichmäßige Beschichtungen, einheitliche Farben und ein hervorragendes Erscheinungsbild. Für Teile, die gefärbt werden müssen, werden hochwertige organische Farbstoffe verwendet. Standardmäßige Versiegelungsverfahren gewährleisten Farbechtheit sowie Licht- und Witterungsbeständigkeit.
9.2 Möglichkeiten der Harteloxierung vom Typ III
Für die Harteloxierung vom Typ III verfügt PartsMastery über Niedertemperatur-Kühlsysteme. Diese Systeme gewährleisten konstant Betriebstemperaturen von 0–5 °C. Dabei werden hohe Stromdichten von 2,5–5,0 A/dm² aufrechterhalten. Die Schichtdicke kann 25–100 µm erreichen. Die Oberflächenhärte erreicht 500–800 HV. Die Salznebelprüfung erreicht 500–2000 Stunden. Durch präzise Prozesssteuerung und strenge Qualitätskontrollen gewährleistet das Unternehmen dichte, gleichmäßige und verschleißfeste Harteloxalbeschichtungen. Diese Beschichtungen erfüllen die hohen Anforderungen von Anwendungen in der Luft- und Raumfahrt, der Automobilindustrie und im Maschinenbau.
9.3 Technischer Support und Qualitätssicherung
Darüber hinaus bietet das Engineering-Team von PartsMastery kostenlose DFM-Prüfungen (Design for Manufacturing) an. Diese Prüfungen helfen den Kunden, drei Bereiche zu optimieren: die Geometrie der Bauteile, die Toleranzzuordnung und die Auswahl des Eloxalverfahrens. Das Team führt diese Prüfungen bereits in der Konstruktionsphase durch. Dadurch werden Produktionskosten und Qualitätsrisiken bereits an der Quelle reduziert. Alle Produktionschargen werden vollständig dokumentiert. Die Dokumentation umfasst Prüfberichte zur Schichtdicke, Härteprüfberichte sowie Berichte zu Salznebelprüfungen. Dies gewährleistet eine rückverfolgbare Produktqualität.
10. Zusammenfassung
10.1 Typ II: Die Wahl für dekorative und allgemeine Zwecke
Der Unterschied zwischen der Schwefelsäure-Anodisierung vom Typ II und der Hartanodisierung vom Typ III liegt nicht nur in der Oberflächenbeschaffenheit. Er reicht tiefer und betrifft auch die Konstruktion und die Leistungsmerkmale. Die Typ-II-Anodisierung ist in der Regel die bessere Wahl für dekorative Aluminiumteile. Diese Teile erfordern Korrosionsbeständigkeit und Flexibilität bei der Farbauswahl. Die Beschichtungen sind dünner (5–25 µm), farbintensiv, von hervorragender Optik, haben nur geringe Auswirkungen auf die Maßhaltigkeit und sind kostengünstiger. Sie eignet sich für Konsumgüter, Elektronik, architektonische Bauteile und allgemeine Industrieteile.
10.2 Typ III: Die leistungsstarke funktionale Wahl
Die Harteloxierung vom Typ III ist in der Regel die bessere Wahl für Bauteile, die unter anspruchsvollen Bedingungen eingesetzt werden. Diese Bauteile erfordern eine höhere Härte, Verschleißfestigkeit und Langzeitbeständigkeit. Die Beschichtungen sind dicker (25–100 µm), extrem hart (500–800 HV), zeichnen sich durch hervorragende Verschleißfestigkeit aus und bieten ausgezeichnete Korrosionsbeständigkeit sowie hohe Temperaturbeständigkeit. Sie eignen sich für die Luft- und Raumfahrt, die Automobilindustrie, Industrieanlagen sowie für funktionale mechanische Bauteile.
10.3 Wichtigste Erkenntnisse für Ingenieure
Es gibt keinen einzigen Prozess, der für jedes Szenario geeignet ist. Die richtige Auswahl erfordert eine umfassende Bewertung. Die Bewertung umfasst fünf Faktoren: Betriebsumgebung, Leistungsanforderungen, Anforderungen an das Erscheinungsbild, Toleranzempfindlichkeit und Gesamtlebenszykluskosten. Durch eine systematische Auswahlbewertung und Prozessüberprüfung können Ingenieure das optimale Gleichgewicht finden. Dieses Gleichgewicht liegt zwischen Leistung und Kosten. Letztendlich ermöglicht dies die Entwicklung von Produkten, die sowohl qualitativ hochwertig als auch wirtschaftlich wettbewerbsfähig sind.
Häufig gestellte Fragen
Lohnt sich eine Typ-III-Eloxierung immer?
Nicht immer. Beschichtungen vom Typ III sind in der Regel teurer. Die Beschichtung ist dicker und die Anforderungen an den Beschichtungsprozess sind höher. Wenn das Bauteil in erster Linie Korrosionsbeständigkeit, Farbe und allgemeinen Oberflächenschutz benötigt, kann eine Beschichtung vom Typ II ausreichend sein. Eine Beschichtung vom Typ III ist unter bestimmten Bedingungen besser geeignet. Dazu gehören Verschleiß, wiederholter Kontakt oder anspruchsvollere Betriebsumgebungen.
Welche Art der Eloxierung eignet sich besser für dekorative Aluminiumteile?
Bei Zierteilen ist Typ II in der Regel die bessere Wahl. Er lässt sich besser färben und bietet zudem eine größere Auswahl an dekorativen Farben. Wenn das Projekt hohe Anforderungen an die Oberflächenbeschaffenheit oder die Farbkonsistenz stellt, ist Typ II in der Regel praktischer als Typ III.
Wann sollten Sie dem Dimensionswachstum mehr Aufmerksamkeit schenken?
Die Maßänderung gewinnt unter bestimmten Bedingungen besonders an Bedeutung. Dazu gehören Bauteile mit Presspassungen, engen Durchmessern, Gewinden oder Passflächen. In solchen Fällen sollten Sie in der Regel besonders auf Beschichtungen vom Typ III achten. Ihre dickeren Schichten beeinflussen die Endmaße stärker als Beschichtungen vom Typ II. Wir empfehlen, die Dicke der Eloxalschicht in die Toleranzkettenanalyse einzubeziehen. Dies sollte bereits in der Konstruktionsphase geschehen.
Kann ein Bauteil in einem Projekt Typ II und in einem anderen Projekt Typ III verwendet werden?
Ja. Die geeignete Art der Eloxierung hängt von den Einsatzbedingungen des Bauteils ab. Sie hängt nicht lediglich von der Bezeichnung oder dem Werkstoff des Bauteils ab. Für dasselbe Aluminiumbauteil kann bei dekorativen oder leicht beanspruchten Anwendungen eine Eloxierung vom Typ II zum Einsatz kommen. In Umgebungen mit höherem Verschleiß oder in industriellen Umgebungen kann eine Eloxierung vom Typ III verwendet werden. Entscheidend ist die Auswahl des geeigneten Verfahrens. Die Auswahl sollte sich nach den Leistungsanforderungen des jeweiligen Anwendungsszenarios richten.
Können eloxierte Beschichtungen repariert oder nachbearbeitet werden?
Einmal beschädigt, lassen sich eloxierte Beschichtungen in der Regel nicht punktuell reparieren. Die Oxidschicht ist eine Konversionsschicht des Aluminium-Substrats. Sie ist metallurgisch mit dem Grundmetall verbunden. Wenn die Beschichtung beschädigt ist oder eine Farbänderung erforderlich ist, können Hersteller die ursprüngliche Oxidschicht chemisch entfernen. Anschließend können sie das Bauteil erneut eloxieren. Es ist jedoch zu beachten, dass wiederholtes Abtragen und erneutes Eloxieren die Maßgenauigkeit des Bauteils beeinträchtigen kann. Auch die Oberflächenqualität kann darunter leiden. Daher sollten die Teams bereits in der Konstruktionsphase einen geeigneten Prozessplan festlegen.