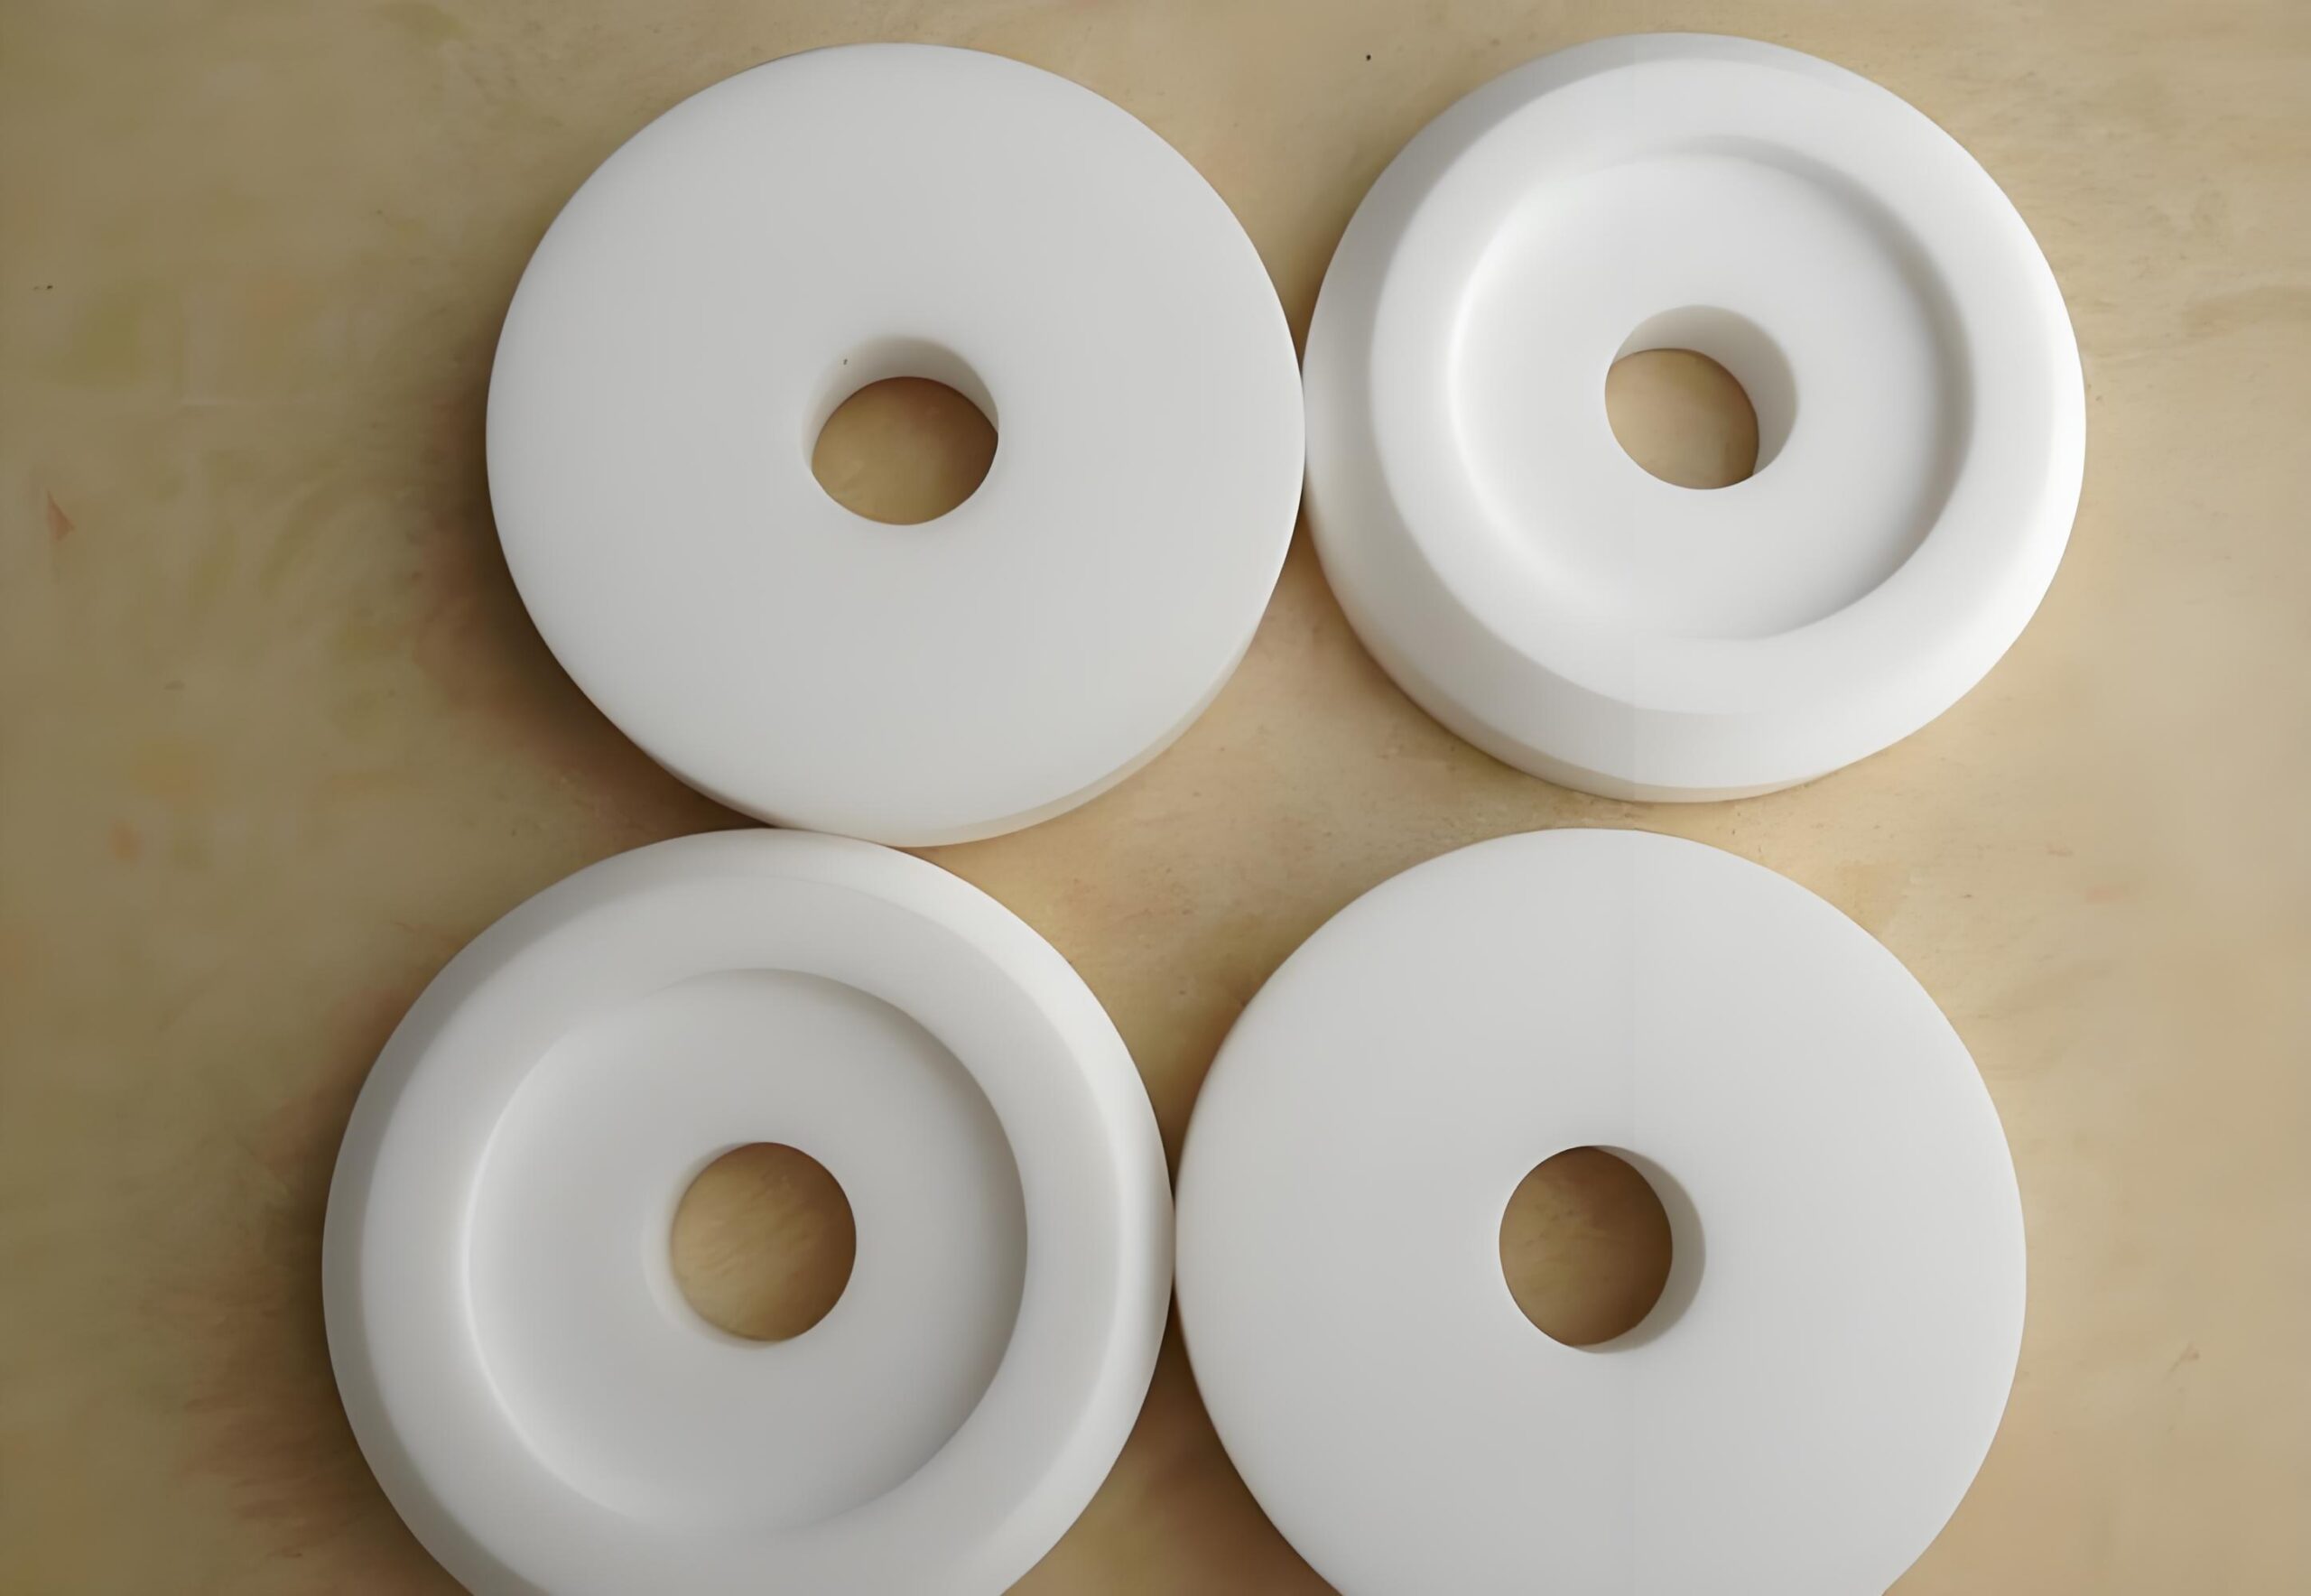
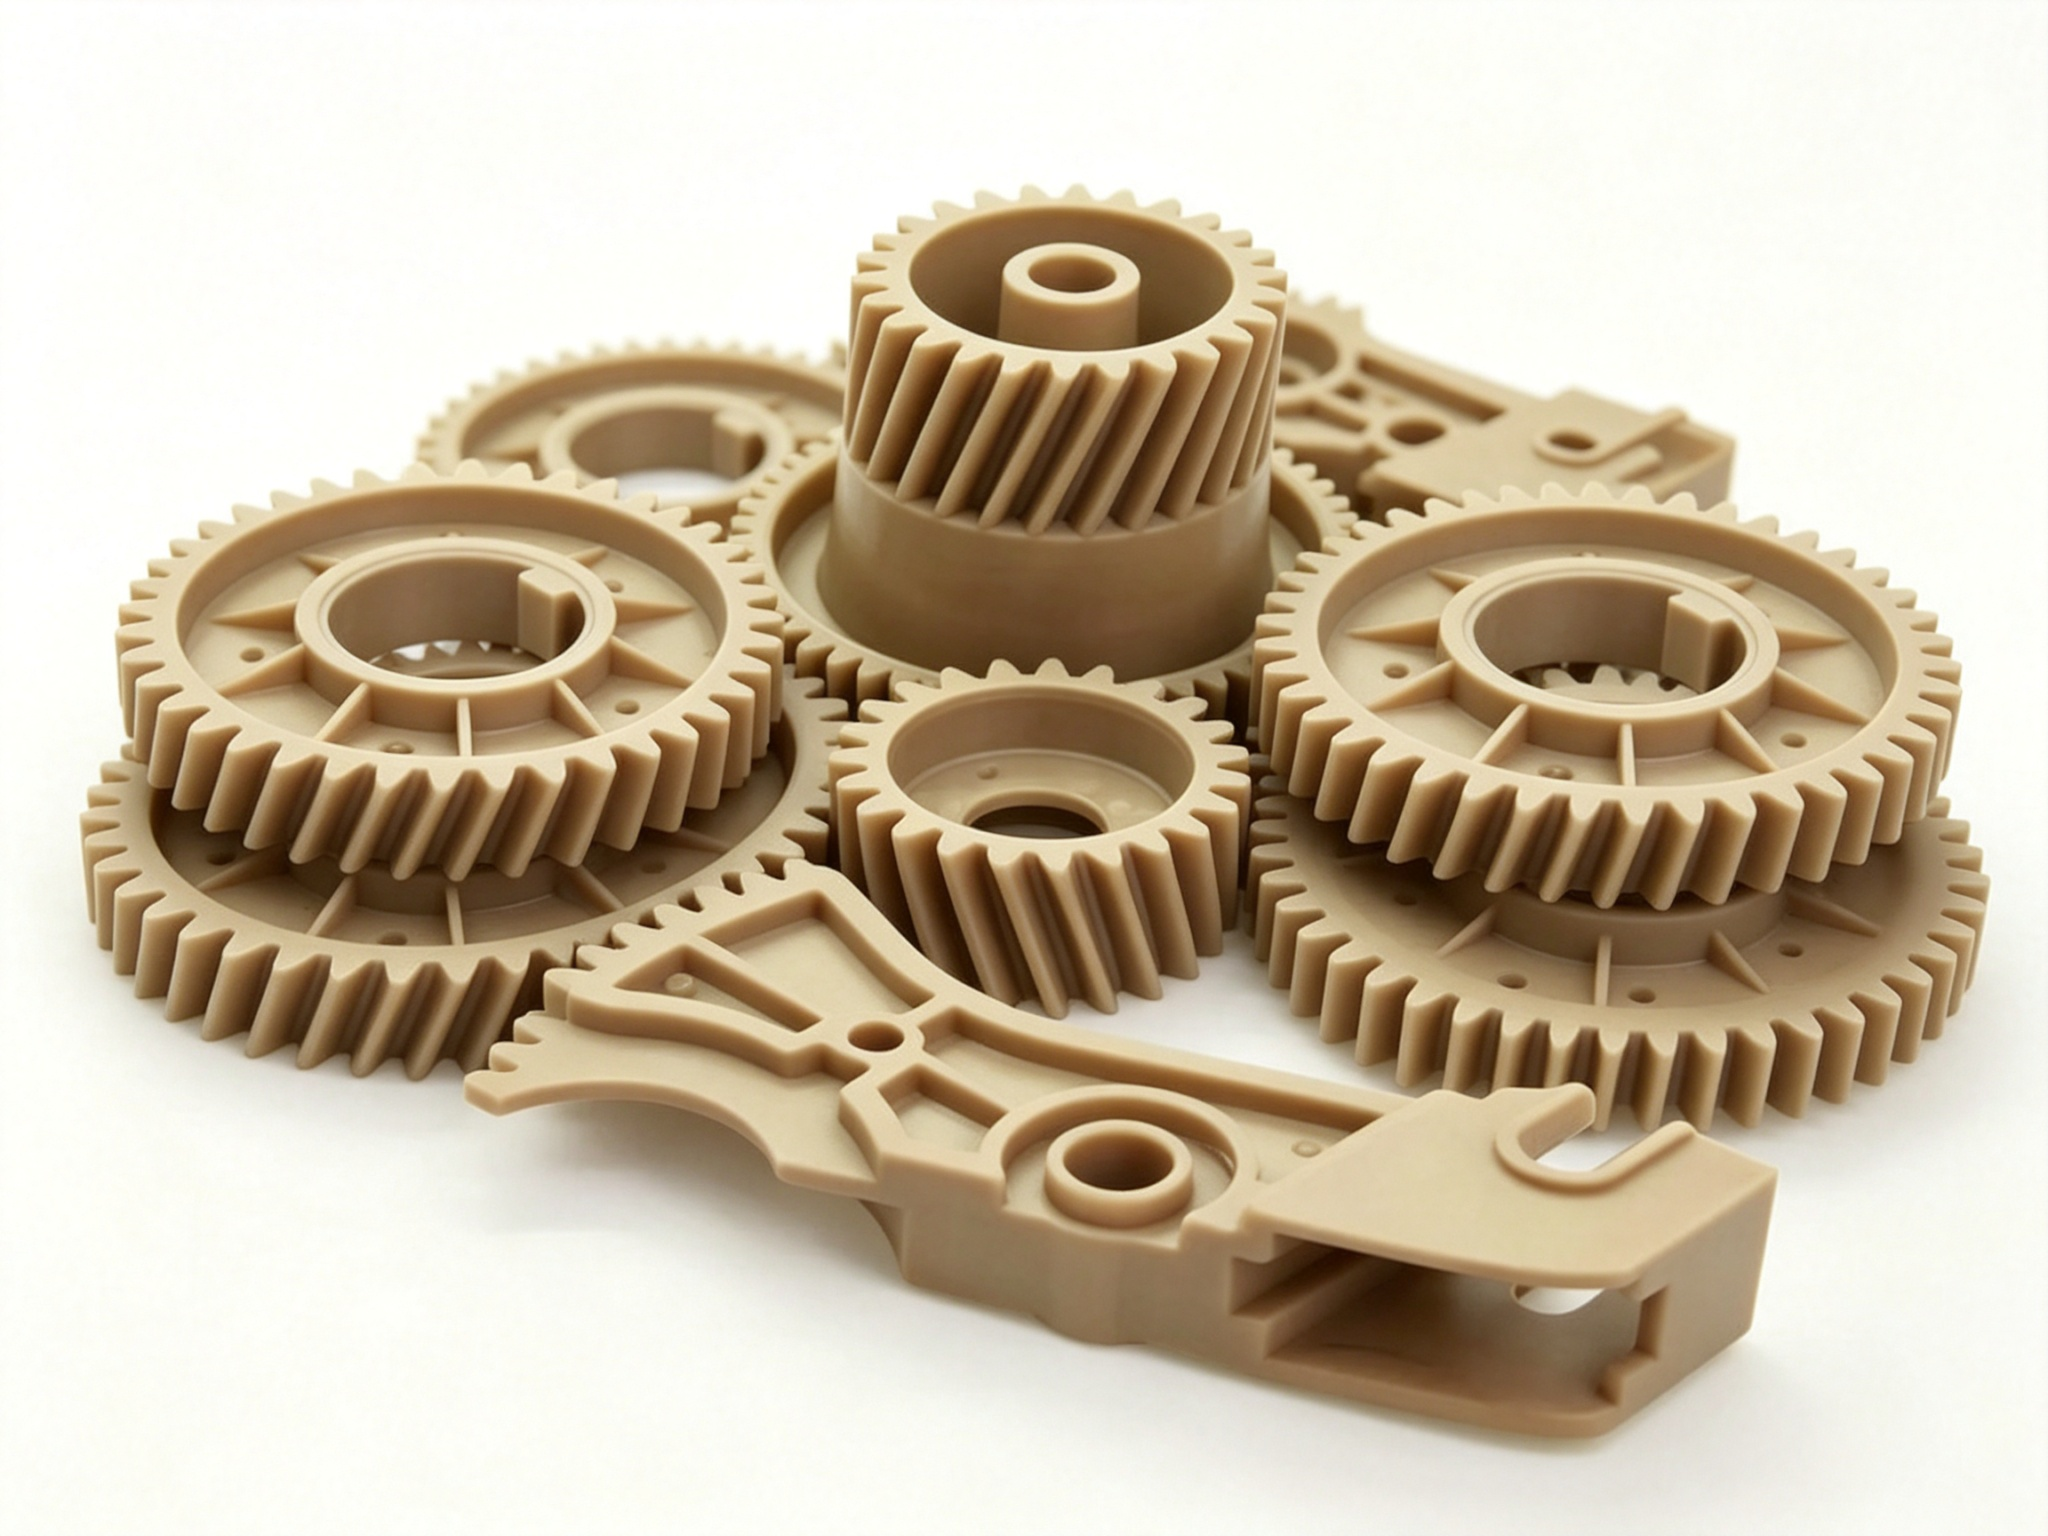
In anspruchsvollen technischen Umgebungen wirkt sich die Materialwahl zwischen PEEK und PTFE direkt auf die Zuverlässigkeit der Anlagen aus. Zu diesen Umgebungen zählen die Luft- und Raumfahrt, die Öl- und Gasindustrie, die Halbleiterfertigung, medizinische Geräte und Industriemaschinen. Daher gilt PEEK als der bevorzugte Hochleistungskunststoff für Strukturbauteile. Er zeichnet sich durch außergewöhnliche mechanische Festigkeit, Steifigkeit, Verschleißfestigkeit und Formstabilität aus. PTFE nimmt hingegen eine unersetzliche Stellung bei korrosionsbeständigen und reibungsarmen Anwendungen ein. Seine nahezu perfekte chemische Inertheit, sein niedriger Reibungskoeffizient und seine Dichtungsleistung machen es einzigartig.
Die einfache Annahme, dass “PEEK immer besser ist, weil es fester ist”, stellt jedoch eine einseitige Sichtweise dar. Gleiches gilt für die Annahme, dass “PTFE universell überlegen ist, weil es chemikalienbeständig ist”. Daher erfordert die richtige Materialauswahl ein tiefgreifendes Verständnis der molekularen Strukturunterschiede zwischen den beiden Werkstoffen. Ingenieure müssen zudem die Betriebstemperatur, die mechanische Belastung, die chemische Umgebung und die Reibungsbedingungen bewerten. Darüber hinaus spielen auch Anforderungen an die Maßgenauigkeit sowie die Gesamtkosten über den gesamten Lebenszyklus eine Rolle. Dieser Leitfaden beginnt auf der Ebene der Molekülstruktur. Er vergleicht systematisch die Kerneigenschaften, die Eigenschaften bei der CNC-Bearbeitung, typische Anwendungsbereiche und die Wirtschaftlichkeit. Letztendlich ist es das Ziel, Ingenieuren einen praxisorientierten Entscheidungsrahmen für die Materialauswahl an die Hand zu geben.
1. Ein tiefer Einblick in den Werkstoff PEEK
.1 Molekülstruktur und grundlegende Eigenschaften
Polyetheretherketon (PEEK) ist ein teilkristalliner Hochleistungs-Thermoplast. Sein Molekülgerüst entsteht durch eine nukleophile Substitutionsreaktion. Die Reaktionspartner sind Hydrochinon und 4,4′-Difluorbenzophenon. Konkret wechseln sich Etherbindungen (-O-) und Ketongruppen (-CO-) entlang der Kette ab und sind mit Benzolringen verbunden. Dadurch entsteht eine Molekülstruktur, die Steifigkeit und Flexibilität perfekt in Einklang bringt. So sorgen beispielsweise die Etherbindungen für Kettenflexibilität und gute Verarbeitbarkeit. Im Gegensatz dazu sorgen die Ketongruppen und Benzolringe für hohe Steifigkeit, hohe Festigkeit und ausgezeichnete thermische Stabilität.
PEEK weist eine Glasübergangstemperatur (Tg) von etwa 143 °C auf. Sein Schmelzpunkt liegt bei etwa 343 °C. Darüber hinaus liegt die Kristallinität typischerweise im Bereich von 30% bis 35% und kann durch eine Glühbehandlung auf über 40% erhöht werden. Mit einer Dichte von 1,30–1,32 g/cm³ wiegt PEEK nur etwa ein Sechstel so viel wie Stahl. Dennoch nähern sich seine spezifische Festigkeit und spezifische Steifigkeit denen bestimmter Metalllegierungen an. Zudem zeichnet sich PEEK durch eine hervorragende Flammwidrigkeit aus. Bei einer Dicke von 1,45 mm erreicht es die Einstufung UL 94 V-0 mit einem Sauerstoffindex von 35%. Dadurch erfüllen seine geringe Rauchdichte und seine geringe Toxizität die strengen Brandschutzanforderungen der Luft- und Raumfahrt sowie des Schienenverkehrs.
1.2 Wesentliche Leistungsvorteile
Die wesentlichen Vorteile von PEEK lassen sich in vier Bereichen zusammenfassen. Erstens weist es außergewöhnliche mechanische Eigenschaften auf. Die Zugfestigkeit liegt bei 90–100 MPa. Der Zugmodul erreicht 3,6–4,0 GPa. Die Biegefestigkeit liegt bei 140–170 MPa. Unterhalb von 200 °C behält PEEK einen hohen Anteil seiner mechanischen Eigenschaften bei Raumtemperatur bei.
Zweitens bietet es eine hervorragende Hitzebeständigkeit. PEEK kann kurzfristig bei 260 °C und langfristig bei 200 °C eingesetzt werden, ohne dass es zu einer nennenswerten Leistungsminderung kommt. Seine Wärmeformbeständigkeitstemperatur (HDT bei 1,82 MPa) beträgt 160 °C. Durch Verstärkung mit Glas- oder Kohlefasern lässt sich dieser Wert zudem auf über 300 °C erhöhen.
Drittens bietet PEEK eine hervorragende Verschleißfestigkeit und Kriechfestigkeit. Unter Trockenreibungsbedingungen erreicht es einen relativ niedrigen Reibungskoeffizienten von 0,30–0,35. Durch den Einsatz von PTFE-, Graphit- oder Kohlefasereinsätzen lässt sich der Reibungskoeffizient auf unter 0,15 senken. Zudem zählt seine Kriechfestigkeit zu den besten unter den technischen Kunststoffen. Bei 150 °C und einer Spannung von 20 MPa beträgt die Kriechdehnung nach 1.000 Stunden nur 2%–3%.
Viertens weist PEEK eine gute chemische Beständigkeit auf. Es verträgt die meisten organischen Säuren, anorganischen Säuren, Laugen, Salzlösungen, Öle, Kraftstoffe und Kohlenwasserstoffe. Lediglich konzentrierte Schwefelsäure, konzentrierte Salpetersäure, halogenierte Kohlenwasserstoffe und bestimmte polare Lösungsmittel können es angreifen.
1.3 Einschränkungen und Verarbeitungsanforderungen
Die größte Einschränkung von PEEK liegt in seinen höheren Kosten. Die Rohstoffpreise betragen in der Regel das 3- bis 5-Fache derjenigen von PTFE. Zudem erfordert PEEK hohe Verarbeitungstemperaturen. Die Temperatur im Spritzzylinder erreicht 360–400 °C, die Formtemperatur 170–200 °C. Dies erfordert folglich eine hohe Heizleistung und eine präzise Temperaturregelung der Anlagen. PEEK ist zudem feuchtigkeitsempfindlich, sodass vor der Verarbeitung eine gründliche Trocknung erfolgen muss. Die empfohlene Trocknungsbedingung beträgt 150 °C für 3–4 Stunden. Andernfalls können silberne Streifen, Blasen oder verminderte mechanische Eigenschaften auftreten. Obwohl PEEK eine gute chemische Beständigkeit aufweist, reicht diese nicht an die Breite der Beständigkeit von PTFE heran. Tatsächlich können bestimmte stark oxidierende Säuren und halogenierte Kohlenwasserstoffe das Material angreifen.
2. Ein tiefer Einblick in das Material PTFE
2.1 Molekülstruktur und grundlegende Eigenschaften
Polytetrafluorethylen (PTFE) ist ein Fluorpolymer. Es wird durch radikalische Polymerisation von Tetrafluorethylen-Monomeren hergestellt. Konkret besteht sein Molekülgerüst aus Kohlenstoff-Kohlenstoff-Einfachbindungen. Beide Wasserstoffatome an jedem Kohlenstoffatom sind vollständig durch Fluoratome ersetzt. Dadurch entsteht eine hochsymmetrische, spiralförmige Molekülstruktur. Fluor weist eine extrem hohe Elektronegativität von 4,0 auf. Zudem erreicht die Bindungsenergie der C-F-Bindung 485 kJ/mol und gehört damit zu den stärksten bekannten chemischen Bindungen. Diese strukturelle Eigenschaft verleiht PTFE eine außergewöhnlich hohe chemische und thermische Stabilität.
PTFE hat eine Dichte von 2,15–2,20 g/cm³ und gehört damit zu den dichtesten Kunststoffen. Seine Glasübergangstemperaturen liegen bei etwa -127 °C und 19 °C (zwei sekundäre Übergänge). Der Schmelzpunkt liegt bei etwa 327 °C. Darüber hinaus liegt die Kristallinität typischerweise im Bereich von 50% bis 75%. PTFE besitzt eine extrem niedrige Oberflächenenergie von 18,5 mN/m. Diese zählt zu den niedrigsten Werten unter den bekannten festen Materialien. Folglich sorgt diese Eigenschaft für hervorragende Antihaft- und Selbstschmiereigenschaften. Sein Reibungskoeffizient sinkt auf Werte von 0,04–0,10 und gehört damit zu den niedrigsten aller bekannten festen Materialien.
2.2 Wesentliche Leistungsvorteile
Die wesentlichen Vorteile von PTFE lassen sich in vier Bereichen zusammenfassen. Erstens bietet es nahezu perfekte chemische Inertheit. PTFE widersteht dem Angriff praktisch aller bekannten Chemikalien. Dazu gehören starke Säuren, starke Laugen, starke Oxidationsmittel, organische Lösungsmittel, Halogene und Königswasser. Lediglich geschmolzene Alkalimetalle, Fluorgas und bestimmte fluorhaltige Verbindungen können es angreifen. Diese Angriffe erfordern hohe Temperaturen und hohen Druck. Daher ist PTFE das Material der Wahl für die chemische Verarbeitung, die Nassbearbeitung von Halbleitern und den Umgang mit hochreinen Flüssigkeiten.
Zweitens zeichnet sich PTFE durch einen extrem niedrigen Reibungskoeffizienten und hervorragende Antihaft-Eigenschaften aus. Sein Reibungskoeffizient liegt bei nur 0,04–0,10. Diesen niedrigen Wert behält es auch unter ungeschmierten Bedingungen bei. Dies macht es folglich zu einem idealen selbstschmierenden Werkstoff. Seine extrem niedrige Oberflächenenergie bedeutet, dass fast keine Substanz an seiner Oberfläche haften bleibt. Dies erklärt seine weit verbreitete Verwendung in Antihaftbeschichtungen, der Lebensmittelverarbeitung und als Trennmittel.
Drittens bietet PTFE einen breiten Temperaturbereich. Es ist langfristig von -200 °C bis +260 °C und kurzfristig bis zu 300 °C einsetzbar. Damit verfügt es über einen der breitesten Temperaturbereiche unter den Kunststoffen. Viertens bietet PTFE eine hervorragende elektrische Isolierung. Seine Dielektrizitätskonstante sinkt auf bis zu 2,1 und der dielektrische Verlustfaktor auf bis zu 0,0002. Beide Werte bleiben über einen weiten Frequenz- und Temperaturbereich stabil. Dadurch eignet es sich ideal als Hochfrequenz-Isoliermaterial.
2.3 Einschränkungen und Verarbeitungsanforderungen
Die Hauptnachteile von PTFE liegen in seiner geringen mechanischen Festigkeit und seiner schlechten Kriechfestigkeit. Die Zugfestigkeit beträgt lediglich 20–35 MPa. Der Zugmodul liegt bei nur 0,4–0,6 GPa. Beide Werte liegen weit unter denen von PEEK. Unter Dauerbelastung neigt PTFE leicht zu Kriechen oder Kaltfluss. Dies schränkt folglich seinen Einsatz in tragenden Bauteilen ein. Zudem weist reines PTFE eine geringe Verschleißfestigkeit auf und nutzt sich unter hoher Belastung schnell ab. Füllstoffe wie Glasfaser, Kohlefaser, Graphit, Bronze oder Molybdändisulfid verbessern in der Regel sein Verschleißverhalten.
PTFE weist zudem größere Schwierigkeiten bei der Verarbeitung auf. Da seine Schmelzviskosität extrem hoch ist (10¹⁰–10¹² Pa·s), fließt es selbst oberhalb seines Schmelzpunkts nicht. Herkömmliche Verfahren wie Spritzguss, Extrusion oder Blasformen können es nicht verarbeiten. Stattdessen wenden Hersteller in der Regel ein Verfahren aus Kaltpressformen und Hochtemperatursintern an. Dieser Prozess ähnelt der Pulvermetallurgie. Bei der CNC-Bearbeitung führen die Weichheit, Flexibilität und Spannempfindlichkeit von PTFE zu elastischen Verformungen. Dies erschwert die Einhaltung enger Toleranzen. Zudem weist PTFE einen hohen linearen Wärmeausdehnungskoeffizienten von 10–12×10^-5/°C auf. Dieser ist mehr als zehnmal so hoch wie der von Stahl, sodass Maßschwankungen bei Temperaturänderungen erheblich werden.
3. Quantitativer Vergleich anhand von zehn Schlüsselkriterien
Um die Leistungsunterschiede zwischen den beiden Werkstoffen deutlicher darzustellen, enthält die folgende Tabelle einen quantitativen Vergleich anhand von zehn wichtigen technischen Parametern. Alle Daten stammen aus typischen Werkstoffdatenblättern der Hersteller. Die tatsächlichen Werte können jedoch je nach spezifischer Sorte, Füllstoffmodifikation und Prüfnorm variieren.
Vergleichsdimension
PEEK (Polyetheretherketon)
PTFE (Polytetrafluorethylen)
Dichte (g/cm³)
1.30–1.32
2.15–2.20
Glasübergangstemperatur Tg (°C)
~143
-127 / 19
Schmelzpunkt (°C)
~343
~327
Temperatur bei Langzeitbetrieb (°C)
200
260
Zugfestigkeit (MPa)
90–100
20–35
Zugmodul (GPa)
3.6–4.0
0.4–0.6
Reibungskoeffizient
0,30–0,35 (unbefüllt) / 0,15 (gefüllt)
0.04–0.10
Chemikalienbeständigkeit
Gut (nicht beständig gegen stark oxidierende Säuren und halogenierte Kohlenwasserstoffe)
Hervorragend (beständig gegen fast alle Chemikalien)
Kriechfestigkeit
Ausgezeichnet
Schlecht (anfällig für Kaltfluss)
Rohstoffkosten (relativ)
3–5×
1× (Ausgangswert)
4. Eingehende Analyse der wesentlichen Unterschiede
4.1 Mechanische Festigkeit und Steifigkeit
Die mechanische Festigkeit und Steifigkeit stellen den wesentlichsten Leistungsunterschied zwischen PEEK und PTFE dar. PEEK erreicht eine Zugfestigkeit von 90–100 MPa. Dies entspricht dem 3- bis 5-fachen des Wertes von PTFE (20–35 MPa). Gleichzeitig erreicht sein Zugmodul 3,6–4,0 GPa. Das ist das 6- bis 10-Fache des Wertes von PTFE (0,4–0,6 GPa). Folglich bedeuten diese Werte, dass PEEK deutlich höheren Zug-, Biege- und Druckbelastungen standhalten kann. Seine Verformung unter Belastung bleibt weitaus geringer als die von PTFE. Durch eine Verstärkung mit Kohlefasern kann der Zugmodul von PEEK auf 18–20 GPa ansteigen. Dies nähert sich dem Niveau von Aluminiumlegierungen an und macht es zu einem idealen Material für den Ersatz von Metall.
Die geringe Festigkeit und Steifigkeit von PTFE sind keine Nachteile. Vielmehr handelt es sich dabei um inhärente Eigenschaften seiner Molekülstruktur. Bei Dichtungsanwendungen ermöglichen die Weichheit und Flexibilität von PTFE eine bessere Anpassung an die Dichtflächen. Es füllt mikroskopische Unebenheiten aus und erzielt eine hervorragende Dichtungsleistung. In reibungsarmen Gleitanwendungen ermöglicht der niedrige Modul von PTFE eine elastische Verformung. Dies vergrößert die tatsächliche Kontaktfläche und reduziert dadurch die Kontaktbelastung und den Reibungskoeffizienten. Folglich eignet sich PTFE für Dichtungen, Dichtringe, Auskleidungen und reibungsarme Gleitkomponenten. PEEK hingegen eignet sich für lasttragende Teile wie Lager, Zahnräder, Ventilsitze und Halterungen.
4.2 Hitzebeständigkeit und thermische Belastbarkeit
Sowohl PEEK als auch PTFE weisen eine hervorragende Hitzebeständigkeit auf, doch ihr Verhalten bei hohen Temperaturen unterscheidet sich grundlegend. PTFE ist langfristig bei 260 °C und kurzfristig bei 300 °C einsetzbar. Es behält seine chemische Beständigkeit und seine reibungsarmen Eigenschaften über einen weiten Temperaturbereich von -200 °C bis +260 °C bei. Allerdings nehmen die mechanische Festigkeit und die Kriechfestigkeit von PTFE bei erhöhten Temperaturen deutlich ab. Es verformt sich unter Belastung leicht. Daher eignet sich PTFE für Anwendungen in den Bereichen Hochtemperaturdichtung, Isolierung und chemische Beständigkeit. Es ist jedoch nicht für tragende Bauteile bei hohen Temperaturen geeignet.
Die Langzeit-Einsatztemperatur von PEEK liegt bei 200 °C und ist damit niedriger als die von PTFE. Dennoch übertrifft die Beibehaltung seiner mechanischen Festigkeit bei hohen Temperaturen die von PTFE bei weitem. Bei 200 °C behält PEEK noch etwa 50% seiner Zugfestigkeit und Steifigkeit bei Raumtemperatur bei. Dank seiner hervorragenden Kriechfestigkeit behält es unter hohen Temperaturen und bei hoher Belastung seine Maßhaltigkeit und strukturelle Integrität bei. Darüber hinaus kann die Wärmeformbeständigkeitstemperatur von PEEK durch Glasfaser- oder Kohlefaserverstärkung auf über 300 °C gesteigert werden. Seine Langzeitbetriebstemperatur kann 250 °C erreichen. Daher stellt PEEK in der Regel die zuverlässigere Wahl für Bauteile dar, die sowohl hohen Temperaturen als auch mechanischen Belastungen standhalten müssen. Beispiele hierfür sind Hochtemperaturlager, Ventilsitze und Stützkomponenten.
4.3 Reibungs- und Verschleißverhalten
Das Reibungs- und Verschleißverhalten stellt einen der auffälligsten Unterschiede im Vergleich zwischen PEEK und PTFE dar. PTFE weist einen der niedrigsten Reibungskoeffizienten unter den bekannten Feststoffen auf (0,04–0,10). Es zeigt besonders gute Eigenschaften unter ungeschmierten Bedingungen bei niedrigen Drehzahlen und geringer Belastung. Seine reibungsarmen Eigenschaften sind auf die hochsymmetrische, spiralförmige Struktur seiner Molekülketten zurückzuführen. Auch seine extrem niedrige Oberflächenenergie spielt dabei eine Rolle. Bei Reibung gleiten die PTFE-Molekülketten leicht aneinander vorbei. Sie bilden einen Gleitfilm auf der Kontaktfläche und erzielen so einen Selbstschmiereffekt. Aus diesem Grund findet PTFE breite Anwendung in leicht belasteten Lagern, Buchsen, Gleitplatten, Führungsschienen und Antihaft-Oberflächen.
Der Reibungskoeffizient von PEEK (0,30–0,35) liegt über dem von PTFE. Seine Verschleißfestigkeit übertrifft jedoch die von reinem PTFE bei weitem, insbesondere bei hoher Belastung, hoher Geschwindigkeit und hohen Temperaturen. Die hohe Steifigkeit und Festigkeit von PEEK verhindern plastische Verformung und Adhäsionsverschleiß bei Reibung. Seine Verschleißrate beträgt nur 1/10 bis 1/5 derjenigen von reinem PTFE. Durch das Einfüllen von PTFE, Graphit oder Kohlefaser lässt sich der Reibungskoeffizient von PEEK auf unter 0,15 senken. Dabei behält es seine hervorragende Verschleißfestigkeit bei. Dies macht PEEK zu einem idealen Werkstoff für Hochleistungslager, Zahnräder und Gleitkomponenten. Für Anwendungen mit geringer Belastung und niedrigen Drehzahlen, die eine extrem geringe Reibung erfordern, ist daher PTFE besser geeignet. Bei Anwendungen mit hoher Belastung und hohen Drehzahlen, die eine lange Lebensdauer und hohe Verschleißfestigkeit erfordern, schneidet PEEK besser ab.
4.4 Chemische Beständigkeit
Die chemische Beständigkeit ist der größte Vorteil von PTFE. Die Bindungsenergie der C-F-Bindung in PTFE beträgt 485 kJ/mol. Seine Molekülketten sind hochsymmetrisch und weisen keine reaktiven Gruppen auf. Dadurch ist PTFE praktisch immun gegen den Angriff durch jede bekannte Chemikalie. PTFE verträgt konzentrierte Schwefelsäure, konzentrierte Salpetersäure, konzentrierte Salzsäure, Königswasser und Flusssäure. Es widersteht zudem starken Laugen, organischen Lösungsmitteln, Halogenen, Oxidationsmitteln und Reduktionsmitteln. Lediglich geschmolzene Alkalimetalle, Fluorgas und bestimmte fluorhaltige Verbindungen können es angreifen. Diese Angriffe erfordern hohe Temperaturen und hohen Druck. Daher ist PTFE das Material der Wahl für die chemische Verarbeitung, die Nassbearbeitung von Halbleitern, den Umgang mit hochreinen Flüssigkeiten und korrosionsbeständige Abdichtungen.
Obwohl PEEK eine gute chemische Beständigkeit aufweist, reicht diese nicht an die Bandbreite von PTFE heran. PEEK verträgt die meisten organischen Säuren, anorganischen Säuren, Laugen, Salzlösungen, Öle, Kraftstoffe, Kohlenwasserstoffe und Dampf. Konzentrierte Schwefelsäure, konzentrierte Salpetersäure, halogenierte Kohlenwasserstoffe, Phenol und bestimmte polare Lösungsmittel können es jedoch angreifen oder zum Aufquellen bringen. Der Vorteil von PEEK liegt darin, dass es innerhalb seines chemischen Beständigkeitsbereichs gleichzeitig eine hervorragende mechanische Festigkeit und Dimensionsstabilität beibehält. PTFE bietet zwar eine breitere chemische Beständigkeit, weist jedoch eine geringe mechanische Festigkeit auf und neigt in korrosiven Umgebungen zum Kriechen. Folglich eignet sich PTFE besser für Dichtungs- und Auskleidungsanwendungen, bei denen lediglich chemische Beständigkeit erforderlich ist. Bei Bauteilen, die sowohl chemische Beständigkeit als auch mechanische Belastbarkeit erfordern, schneidet PEEK besser ab.
4.5 Dimensionsstabilität und Kriechfestigkeit
Maßstabilität und Kriechfestigkeit sind entscheidende Faktoren, die die Montageeigenschaften und die langfristige Zuverlässigkeit von Präzisionsteilen beeinflussen. PEEK zeichnet sich durch hervorragende Maßstabilität und Kriechfestigkeit aus. Seine Formschrumpfung beträgt nur 0,5%–1,0% bei geringer Anisotropie. Sein linearer Wärmeausdehnungskoeffizient liegt bei 4,5–5,5×10^-5/°C und nähert sich damit dem Wert von Aluminiumlegierungen an. Bei 150 °C und einer Spannung von 20 MPa beträgt die Kriechdehnung nach 1.000 Stunden lediglich 2%–3%. Dank dieser Eigenschaften behält PEEK unter Belastung, bei Temperaturänderungen und unter Verarbeitungsspannungen seine genauen Abmessungen und seine Form bei. Dadurch eignet es sich für Präzisionsbauteile, Halbleiterkomponenten, medizinische Geräte und Hochleistungsbaugruppen.
PTFE weist eine geringere Dimensionsstabilität und Kriechfestigkeit auf. Seine Formschrumpfung beträgt 3%–5% bei erheblicher Anisotropie. Sein linearer Wärmeausdehnungskoeffizient liegt bei 10–12×10^-5/°C. Dies ist mehr als das Zehnfache des Wertes von Stahl. Unter Dauerbelastung neigt PTFE leicht zu Kriechen oder Kaltfluss. Bei Raumtemperatur und einer Spannung von 10 MPa kann die Kriechdehnung nach 1000 Stunden 10%–20% erreichen. Folglich führen diese Eigenschaften dazu, dass PTFE-Teile bei Temperaturänderungen und Dauerbelastung erhebliche Maßschwankungen aufweisen. Sie eignen sich daher nicht für präzisionsgefertigte Strukturteile. Bei Dichtungsanwendungen erweisen sich die kontrollierbare Verformung und das Kriechen von PTFE jedoch als vorteilhaft. Sie ermöglichen es der Dichtung, sich besser an die Dichtfläche anzupassen. Sie gleichen Verschleiß und Oberflächenunregelmäßigkeiten aus und sorgen so für eine langfristig zuverlässige Abdichtung. Daher bleibt PEEK für präzise Strukturteile die erste Wahl. Bei Dichtungen und Dichtelementen wird die kontrollierbare Verformungseigenschaft von PTFE hingegen zu einem Vorteil.
5. Vergleich von CNC-Bearbeitungsstrategien
Sowohl PEEK als auch PTFE lassen sich mittels CNC-Bearbeitung zu kundenspezifischen Bauteilen verarbeiten. Aufgrund der unterschiedlichen mechanischen und thermischen Eigenschaften unterscheiden sich ihre Bearbeitungsstrategien und Prozessparameter jedoch erheblich. Die richtige Bearbeitungsstrategie wirkt sich nicht nur auf die Produktionseffizienz und die Standzeit der Werkzeuge aus, sondern bestimmt auch direkt die Maßgenauigkeit und Oberflächenqualität der fertigen Bauteile.
5.1 Wichtige Punkte bei der Bearbeitung von PEEK
PEEK zeichnet sich durch gute Steifigkeit und hohe Festigkeit aus. Seine Zerspanungseigenschaften ähneln denen von Hartholz oder Leichtmetallen. Es lassen sich eine hohe Maßgenauigkeit und Oberflächengüte erzielen. Für die Bearbeitung von PEEK empfehlen die Hersteller scharfe Hartmetall- oder Diamantwerkzeuge. Große Span- und Freiwinkel verringern den Schnittwiderstand und die Reibungswärme. Die Schnittgeschwindigkeit sollte im Bereich von 100–300 m/min liegen. Der Vorschub sollte bei 0,05–0,15 mm/Zahn liegen. Darüber hinaus sollte die Schnitttiefe beim Schruppen 1–3 mm und beim Schlichten 0,1–0,5 mm betragen.
Die wichtigsten Kontrollpunkte bei der PEEK-Bearbeitung liegen im Wärmemanagement und in der Kontrolle innerer Spannungen. Obwohl PEEK eine ausgezeichnete Hitzebeständigkeit aufweist, können übermäßige lokale Temperaturen während der Zerspanung dennoch zu einer Erweichung des Materials, zu Oberflächenverbrennungen oder zu erhöhten inneren Spannungen führen. Daher empfehlen Hersteller eine Luftkühlung oder Druckluftkühlung. Sie vermeiden den Einsatz großer Mengen an Kühlmittel, da dies zu einem Thermoschock führen könnte. Zudem neigt PEEK dazu, bei der Bearbeitung innere Spannungen zu erzeugen. Bei hochpräzisen Teilen oder Teilen mit großem Materialabtrag kann eine Glühbehandlung nach der Schruppbearbeitung die inneren Spannungen vor der Schlichtbearbeitung beseitigen. Die empfohlene Glühbedingung beträgt 200 °C für 2–4 Stunden. Folglich lassen sich mit PEEK Maßtoleranzen von ±0,02–0,05 mm stabil einhalten. Zudem lassen sich Oberflächenrauheiten von Ra 0,4–0,8 µm erzielen. Dies macht PEEK zu einem idealen Hochleistungskunststoff für die präzise CNC-Bearbeitung.
5.2 Wichtige Punkte bei der Bearbeitung von PTFE
PTFE weist eine geringe Steifigkeit und gute Flexibilität auf. Es lässt sich beim Zerspanen unter dem Druck des Werkzeugs leicht elastisch verformen. Dies führt zu einem Phänomen der “Werkzeugdurchbiegung”, das die Maßgenauigkeit und die geometrischen Toleranzen beeinträchtigt. Für die Bearbeitung von PTFE empfehlen die Hersteller scharfe Werkzeuge aus Schnellarbeitsstahl oder Hartmetall. Große Span- und Freiwinkel minimieren die Schnittkräfte. Die Schnittgeschwindigkeit kann angemessen auf 200–500 m/min erhöht werden. Der Vorschub sollte jedoch mit 0,05–0,1 mm/Zahn gering gehalten werden. Zudem sollte die Schnitttiefe mit 0,5–2 mm flach bleiben. Dadurch wird vermieden, dass das Material zusammengedrückt oder zerrissen wird oder Grate entstehen.
Zu den größten Herausforderungen bei der PTFE-Bearbeitung zählen Spannverformungen, die Gratbekämpfung und der Maßrückprall. Da PTFE weich und flexibel ist, können herkömmliche Dreifachbackenfutter oder Schraubstöcke das Werkstück leicht verformen. Nach dem Lösen beeinträchtigt der Maßrückprall die Bearbeitungsgenauigkeit. Daher empfehlen Hersteller Vakuumspannvorrichtungen, weiche Spannbacken, Dornauflagen oder spezielle Werkzeuge für eine gleichmäßige Mehrpunktspannung. Dies reduziert Spannverformungen. Die hohe Zähigkeit von PTFE führt beim Zerspanen zu durchgehenden Bandspänen und Kantengraten. Dies gilt insbesondere an Bohrungsausläufen und Konturkanten. Es hilft, die Werkzeuge scharf zu halten, im Gegenlauf zu fräsen und an den Austrittsstellen Stütz- oder Entlastungsnuten anzubringen. Die Toleranzen bei PTFE liegen typischerweise bei ±0,05–0,1 mm. Bei dünnen Wänden, langen Werkstücken, kleinen Bohrungen und eng anliegenden Strukturen wird die Toleranzkontrolle schwieriger. Daher sollten Konstrukteure einen angemessenen Spielraum für die Toleranzkompensation einplanen.
5.3 Toleranzen, Oberflächenbeschaffenheit und Verformungskontrolle
Bei der Toleranzkontrolle schneidet PEEK deutlich besser ab als PTFE. Dank seiner hohen Steifigkeit und geringen Kriechneigung kann PEEK Maßtoleranzen von ±0,02–0,05 mm stabil einhalten. Bei einfachen Geometrien sind sogar ±0,01 mm möglich. Die Toleranzen von PTFE liegen typischerweise bei ±0,05–0,1 mm. Sie werden stärker von Temperatur, Spannkraft und innerer Spannung beeinflusst. Die Chargenkonsistenz ist nicht so gut wie bei PEEK. Daher wird der Bearbeitungsvorteil von PEEK bei Bauteilen, die eine präzise Passung, Abdichtung oder Montage erfordern, umso deutlicher.
Bei der Oberflächengüte kann PEEK im Endbearbeitungsprozess einen Ra-Wert von 0,4–0,8 µm erreichen. Durch Polieren lässt sich eine spiegelglatte Oberfläche unter Ra 0,1 µm erzielen. Die Oberflächengüte von PTFE liegt typischerweise bei Ra 1,6–3,2 µm. Obwohl die Oberfläche von Natur aus geringe Reibung und Antihaft-Eigenschaften aufweist, bleiben Polieren und feine Oberflächenbehandlungen aufgrund der Weichheit des Materials schwierig. Bei der Verformungskontrolle sorgen die geringe Formschrumpfung, der niedrige Wärmeausdehnungskoeffizient und die gute Kriechfestigkeit von PEEK für eine hervorragende Maßhaltigkeit nach der Bearbeitung. Die hohe Formschrumpfung, der hohe Wärmeausdehnungskoeffizient und die schlechte Kriechfestigkeit von PTFE führen zu erheblichen Maßschwankungen nach der Bearbeitung und bei Temperaturänderungen. Folglich stellt PEEK für Teile, die hohe Präzision und hohe Konsistenz erfordern, die zuverlässigere Wahl dar. Bei Dichtungen, Dichtungsringen und reibungsarmen Bauteilen erweist sich die kontrollierbare Verformungseigenschaft von PTFE hingegen als vorteilhaft.
6. Typische Anwendungsbereiche
6.1 Luft- und Raumfahrt
In der Luft- und Raumfahrt findet PEEK breite Anwendung bei der Herstellung von leichten Strukturteilen, Halterungen, Befestigungselementen, Buchsen, Lagern und Zahnrädern. Es eignet sich zudem für andere Bauteile, die ein hohes Verhältnis von Festigkeit zu Gewicht erfordern. Dank seiner hervorragenden Steifigkeit, Temperaturstabilität und Flammwidrigkeit ist es für anspruchsvolle Montageumgebungen in der Luft- und Raumfahrt geeignet. Es erreicht die Einstufung UL 94 V-0 mit geringer Rauchentwicklung und geringer Toxizität. Darüber hinaus bietet kohlefaserverstärktes PEEK eine spezifische Festigkeit, die der von Aluminiumlegierungen nahekommt, bei nur der halben Dichte. Dies bietet erhebliche Vorteile bei der Gewichtsreduzierung in Flugzeuginnenräumen, Strukturteilen und Triebwerkskomponenten.
PTFE wird in der Luft- und Raumfahrt hauptsächlich zur Herstellung von reibungsarmen Lagern, Dichtungen, Kabelisolierungen und chemikalienbeständigen Bauteilen verwendet. In Anwendungen, in denen geringe Reibung, elektrische Isolierung oder Beständigkeit gegen Flüssigkeiten wichtiger sind als die strukturelle Festigkeit, eignet sich PTFE sehr gut. Beispiele hierfür sind Dichtungen in Hydrauliksystemen von Flugzeugen, Dichtungen in Kraftstoffsystemen, Kabelisolierungen und Lagerbuchsen in Gleitmechanismen.
6.2 Öl und Gas
In der Öl- und Gasindustrie werden aus PEEK üblicherweise Stützringe, Ventilkomponenten, Extrusionsschutzteile, Kompressorkomponenten und Hochdruckteile hergestellt. Das Material zeichnet sich durch eine hervorragende Belastbarkeit und Verformungsbeständigkeit aus. Seine Formstabilität ist insbesondere in Drucksystemen von großer Bedeutung. Es gewährleistet Dichtspalte und Passgenauigkeit in Hochtemperatur- und Hochdruckumgebungen im Bohrloch. Darüber hinaus weist PEEK eine gute Beständigkeit gegenüber Rohöl, Erdgas und Bohrflüssigkeiten auf. Dies macht es zu einem idealen Werkstoff für Bohrlochwerkzeuge und Bohrlochkopfausrüstung.
PTFE findet breite Anwendung in Dichtungen, Dichtungsringen, Ventilsitzen und chemikalienbeständigen Bauteilen. In Anwendungen, in denen Korrosionsbeständigkeit und Dichtungsleistung die Hauptanforderungen darstellen, erweist sich PTFE bei richtiger Auslegung als besonders leistungsfähig. Beispiele hierfür sind Ventilsitze in Bohrlochkopfventilen, Dichtungen in Rohrleitungsflanschen, Dichtungsringe in Chemiepumpen und korrosionsbeständige Auskleidungen. Darüber hinaus kann mit Glas- oder Kohlefaser gefülltes PTFE die Verschleißfestigkeit und Kriechfestigkeit verbessern. Dies eignet sich für höhere Druck- und Temperaturbedingungen.
6.3 Halbleiter
In Halbleiteranwendungen eignet sich PTFE für den Umgang mit hochreinen Chemikalien sowie für Schläuche, Armaturen und Bauteile, die korrosiven Chemikalien in Nassprozessen ausgesetzt sind. Seine chemische Inertheit trägt dazu bei, das Risiko von Verunreinigungen und Zersetzung zu verringern. Es gewährleistet eine hohe chemische Reinheit. Darüber hinaus bietet PTFE hervorragende Antihaft- und reibungsarme Eigenschaften. Es eignet sich für die Waferhandhabung, die Chemikalienzufuhr sowie für Dichtungen und Auskleidungen in Nassprozessanlagen.
Aus PEEK werden üblicherweise Komponenten für die Waferhandhabung, Testbuchsen, Halterungen und Präzisionswerkzeuge hergestellt. Diese Anwendungen erfordern hohe Festigkeit, Formstabilität und Verschleißfestigkeit. Wenn Komponenten eine präzise Geometrie beibehalten müssen, ist PEEK in der Regel das Material der ersten Wahl. Darüber hinaus weist PEEK eine gute Beständigkeit gegenüber Plasmaätzen und Chemikalien auf. Es eignet sich für strukturelle und bewegliche Teile in Halbleiterfertigungsanlagen.
6.4 Medizinprodukte
Im Bereich der Medizinprodukte findet PEEK aufgrund seiner hervorragenden Biokompatibilität, Sterilisierbarkeit und mechanischen Eigenschaften breite Anwendung. PEEK hält wiederholten Autoklavsterilisationen bei 134 °C stand. Es verträgt zudem die Sterilisation mit Ethylenoxid und Gammastrahlen. Nach Sterilisationszyklen behält es seine mechanischen Eigenschaften und Maßgenauigkeit bei. Sein Elastizitätsmodul entspricht in etwa dem des menschlichen Kortikalknochens. Dies verringert den Stress-Shielding-Effekt. Folglich ist PEEK ein idealer Werkstoff für orthopädische Implantate wie Wirbelsäulenversteifungskäfige, Knochenschrauben und Knochenplatten. Darüber hinaus findet PEEK breite Anwendung in chirurgischen Instrumenten, zahnmedizinischen Geräten, Rehabilitationshilfen und Komponenten für Diagnosegeräte.
PTFE wird in medizinischen Geräten hauptsächlich zur Herstellung von Dichtungen, Kathetern, Beschichtungen für Führungsdrähte und Antihaft-Oberflächen verwendet. Dank seiner hervorragenden chemischen Inertheit und Biokompatibilität eignet es sich für Implantate und Komponenten, die mit menschlichem Gewebe in Kontakt kommen. Die geringe Reibung von PTFE macht es zu einem idealen Material für Beschichtungen von Führungsdrähten und Katheterauskleidungen. Es verringert den Reibungswiderstand beim Einführen. Darüber hinaus findet expandiertes PTFE (ePTFE) auch breite Anwendung in künstlichen Blutgefäßen, Herzpflastern und Materialien zur Weichteilreparatur.
6.5 Industrieanlagen
Im Bereich der Industrieanlagen werden aus PEEK Pumpenkomponenten, Verschleißringe, Buchsen, Lager, Zahnräder, Ventilsitze und tragende Kunststoffteile hergestellt. Das Material trägt zur Gewichtsreduzierung bei, ohne die mechanische Zuverlässigkeit zu beeinträchtigen. Die hohe Verschleißfestigkeit und die reibungsarmen Eigenschaften von PEEK eignen sich besonders für schnell bewegliche Teile. Dadurch lassen sich der Schmiermittelbedarf und die Wartungskosten senken. In der Lebensmittelverarbeitung und in pharmazeutischen Anlagen ist PEEK aufgrund seiner Reinigungsfreundlichkeit und Sterilisierbarkeit ein idealer Werkstoff für Teile, die mit Lebensmitteln und Arzneimitteln in Kontakt kommen.
PTFE findet breite Anwendung in Auskleidungen, Dichtungen, Gleitflächen, Isolationskomponenten und reibungsarmen Baugruppen. Es trägt dazu bei, Anhaftungen, chemische Korrosion und Reibungsverschleiß in vielen industriellen Systemen zu reduzieren. Die Antihaft-Eigenschaften von PTFE eignen sich für Förderbänder, Formen und Beschichtungen von Backformen in Anlagen der Lebensmittelverarbeitung. Darüber hinaus eignen sich seine hervorragenden elektrischen Isolationseigenschaften für die Isolierung von Hochspannungskabeln, die Verkapselung elektronischer Bauteile und Hochfrequenz-Kommunikationsgeräte.
7. Kosten-Nutzen-Analyse
Die Kosten stellen einen entscheidenden Faktor dar, der bei der Materialauswahl nicht außer Acht gelassen werden darf. Die Rohstoffkosten für PEEK liegen in der Regel beim 3- bis 5-Fachen derjenigen für PTFE. Aufgrund der hohen Verarbeitungstemperaturen und der strengen Anforderungen an die Anlagen sind auch die Verarbeitungskosten höher als bei PTFE. Für Anwendungen, bei denen lediglich chemische Beständigkeit, Dichtungswirkung oder geringe Reibung erforderlich sind, bietet PTFE einen klaren Kostenvorteil. Es bietet hervorragende Leistung bei geringeren Materialkosten.
Aus Sicht der Gesamtlebenszykluskosten (LCC) können die höheren Kosten von PEEK jedoch durch eine längere Lebensdauer, eine geringere Austauschhäufigkeit und niedrigere Wartungskosten ausgeglichen werden. In hochbelasteten Lagern können PEEK-Lager beispielsweise 5- bis 10-mal länger halten als gefüllte PTFE-Lager. Sie sind während des Betriebs kriechfest und formstabil. Dies reduziert Ausfallzeiten für Wartung und Austausch. In Ventilanwendungen mit hohen Temperaturen und hohem Druck halten PEEK-Ventilsitze höheren Drücken und Temperaturen stand. Sie verringern das Leckagerisiko und Sicherheitsvorfälle. Folglich kann ihre umfassende Wirtschaftlichkeit die von PTFE-Ventilsitzen übertreffen.
Daher sollte eine Kostenbewertung nicht nur den Stückpreis des Rohmaterials betrachten. Sie sollte die folgenden Faktoren umfassend berücksichtigen: Rohstoffkosten, Verarbeitungs- und Herstellungskosten, Prüfkosten, Lebensdauer, Austauschhäufigkeit, Wartungskosten, Ausfallverluste, Ausfallrisiko und sicherheitsrelevante Folgen. Für Anwendungen, die hohe Belastungen, hohe Temperaturen, hohe Präzision und eine lange Lebensdauer erfordern, können die Gesamtkosten über den gesamten Lebenszyklus bei PEEK günstiger ausfallen. Für Anwendungen, bei denen geringe Belastungen, Dichtheit, chemische Beständigkeit und niedrige Kosten gefragt sind, erweist sich PTFE als wirtschaftlicher und praktischer.
8. Fünf-Stufen-Entscheidungsrahmen für die Materialauswahl
Bei der Entscheidung zwischen den Werkstoffen PEEK und PTFE können Ingenieure und Produktentwickler fünf Schritte zur systematischen Bewertung befolgen. Dieser Ansatz vermeidet einseitige Urteile, die ausschließlich auf Erfahrung oder einem einzigen Indikator beruhen.
Schritt 1–2: Anforderungen definieren und Kompatibilität prüfen
Fehlermodi und Leistungsanforderungen definieren: Bestimmen Sie zunächst das primäre Ausfallrisiko des Bauteils. Handelt es sich um Verformung, Verschleiß, strukturelles Versagen, chemischen Angriff, Reibung oder Dichtungsversagen? Quantifizieren Sie anschließend die Leistungsanforderungen anhand konkreter Kennzahlen. Dazu gehören die maximale Belastung, die maximale Temperatur, Anforderungen an den Reibungskoeffizienten, die Art der chemischen Beständigkeit, die Nenn-Dichtungsdruckwerte und die Maßtoleranzen.
Chemische Verträglichkeit und Temperaturbereich prüfen: Bewerten Sie die chemische Verträglichkeit beider Werkstoffe anhand der Arten, Konzentrationen, Temperaturen und Einwirkzeiten der Chemikalien, mit denen das Bauteil in Kontakt kommt. Überprüfen Sie außerdem den Betriebstemperaturbereich und die Spitzentemperatur des Bauteils. Stellen Sie darüber hinaus fest, ob das Bauteil bei dieser Temperatur Belastungen standhalten, seine Toleranzen einhalten oder seine Dichtungsleistung aufrechterhalten muss.
Schritt 3–4: Eigenschaften vergleichen und die Bearbeitung bewerten
Vergleich der mechanischen Eigenschaften und der Anforderungen hinsichtlich Reibung und Verschleiß: Prüfen Sie, ob das Bauteil strukturellen Belastungen, Stoßbelastungen oder wiederholten Bewegungen standhalten muss. Wenn hohe Steifigkeit, hohe Festigkeit und hohe Verschleißfestigkeit erforderlich sind, ist PEEK in der Regel besser geeignet. Wenn bei geringer Belastung lediglich geringe Reibung, Dichtwirkung oder Antihaft-Eigenschaften benötigt werden, ist PTFE möglicherweise besser geeignet. Bei Anwendungen mit Reibung sollten zudem die Belastung, die Geschwindigkeit, die Schmierbedingungen und das Gegenmaterial berücksichtigt werden.
Bewertung der Bearbeitbarkeit und der Anforderungen an die Maßgenauigkeit: Berücksichtigen Sie die Geometrie des Bauteils, die Maßgenauigkeit, die Oberflächengüte und das Produktionsvolumen. Bewerten Sie die Eignung beider Werkstoffe für die CNC-Bearbeitung oder den Formguss. PEEK erzielt eine höhere Maßgenauigkeit und Oberflächengüte und eignet sich daher für Präzisionsteile. PTFE ist schwieriger zu bearbeiten und die Toleranzkontrolle ist anspruchsvoller; es eignet sich daher für Dichtungen und Teile mit einfacher Geometrie. Berechnen Sie außerdem die Verarbeitungskosten und die Zykluszeit.
Schritt 5: Kostenanalyse und Validierung des Prototyps
Durchführung einer Analyse der Gesamtlebenszykluskosten und Validierung des Prototyps: Berücksichtigen Sie umfassend die Rohstoffkosten, Verarbeitungskosten, Prüfkosten, die Lebensdauer, die Austauschhäufigkeit, die Wartungskosten und das Ausfallrisiko. Führen Sie eine Analyse der Gesamtlebenszykluskosten durch. Bevor die Materialauswahl endgültig festgelegt wird, sollte empfohlen werden, Prototypen herzustellen und wichtige Leistungstests durchzuführen. Dazu gehören Hochtemperatur-Belastungstests, Tests zur chemischen Verträglichkeit, Reibungs- und Verschleißtests sowie Tests der Dichtungsleistung. Letztendlich wird dadurch die Angemessenheit der Materialauswahl überprüft.
9. Leistungsstarke CNC-Bearbeitung von Kunststoffen bei PartsMastery
9.1 Überblick über Ausrüstung und Fähigkeiten
PartsMastery bietet hochpräzise und leistungsstarke CNC-Bearbeitungsdienstleistungen für Kunststoffe an. Das Angebot umfasst die gesamte Palette an technischen Kunststoffen, darunter PEEK, PTFE, PPSU, PEI, POM, PC, PMMA und Nylon. Das Unternehmen verfügt über 3-Achsen-, 4-Achsen- und 5-Achsen-CNC-Bearbeitungszentren. Zudem sind CNC-Drehmaschinen, Präzisionsschleifmaschinen und EDM-Anlagen im Einsatz. Damit werden vielfältige Bearbeitungsanforderungen abgedeckt, von einfachen Prototypen bis hin zu komplexen Präzisionsteilen.
9.2 Fachkompetenz in der PEEK-Bearbeitung
Bei der PEEK-Bearbeitung verfügt PartsMastery über eine ausgereifte Bibliothek mit Prozessparametern und ein Qualitätskontrollsystem. Das Unternehmen erreicht zuverlässig Maßtoleranzen von ±0,02 mm und Oberflächengüten von Ra 0,4 µm. Bei der Bearbeitung kommen spezielle Spannvorrichtungen und scharfe Werkzeuge zum Einsatz. Die Schnittparameter und Kühlverfahren werden streng kontrolliert. Dadurch werden thermische Verformungen und Maßabweichungen aufgrund der Entlastung innerer Spannungen vermieden. Bei hochpräzisen Bauteilen oder Bauteilen mit hohem Materialabtrag werden durch Glühen nach der Schruppbearbeitung innere Spannungen beseitigt. Dies gewährleistet die endgültige Maßhaltigkeit. Darüber hinaus durchlaufen alle PEEK-Teile vor dem Versand eine vollständige Maßprüfung mit einer Koordinatenmessmaschine (CMM). Dadurch wird sichergestellt, dass die Maßgenauigkeit und die geometrischen Toleranzen den Anforderungen der Zeichnung entsprechen.
9.3 Fachwissen zur PTFE-Bearbeitung
Für die PTFE-Bearbeitung hat PartsMastery spezielle Bearbeitungstechniken und Spannvorrichtungslösungen entwickelt. Diese sind auf die geringe Steifigkeit, die leichte Verformbarkeit und die Empfindlichkeit gegenüber Spannkräften von PTFE zugeschnitten. Durch den Einsatz von Vakuumspannvorrichtungen, weichen Spannbacken, Dornstützen oder Spezialwerkzeugen für eine gleichmäßige Mehrpunkt-Spannung werden Spannverformungen und Maßrückfederungen wirksam reduziert. Durch die Optimierung der Werkzeuggeometrie und der Schnittbahnen sowie den Einsatz scharfer Werkzeuge mit großem Spanwinkel, geringer Schnitttiefe und Steigfräsen wird die Gratbildung deutlich reduziert. Die Kantenqualität und die Oberflächengüte werden verbessert. Somit liefert PartsMastery eine stabile und zuverlässige Bearbeitungsqualität – ganz gleich, ob es sich um einfache PTFE-Dichtungen oder um komplexe PTFE-Auskleidungen, Ventilsitze und Isolationskomponenten handelt.
9.4 Mehrwertdienste
Darüber hinaus bietet PartsMastery Dienstleistungen aus einer Hand an. Dazu gehören Beratung bei der Materialauswahl, Prozessoptimierung, Füllstoffmodifikation, Oberflächenbehandlung und Montageprüfung. Zu den Optionen für die Füllstoffmodifikation gehören Glasfaser-, Kohlefaser-, Graphit- und PTFE-Füllungen. Zu den Oberflächenbehandlungsoptionen zählen Polieren, Sandstrahlen und Plasmabehandlung. Vom Einzelstück-Prototyp bis zur Serienfertigung, von der Materialauswahl bis zur Auslieferung bietet das Ingenieurteam von PartsMastery optimierte Bearbeitungslösungen und Kostenempfehlungen. Diese basieren auf Ihren Produktanforderungen und Anwendungsszenarien.
10. Zusammenfassung
PEEK und PTFE sind zwei Hochleistungskunststoffe mit unterschiedlicher Positionierung und jeweiligen Vorteilen. PEEK ist dank seiner außergewöhnlichen mechanischen Festigkeit (Zugfestigkeit 90–100 MPa), hohen Steifigkeit (Zugmodul 3,6–4,0 GPa), hervorragenden Verschleißfestigkeit, Kriechfestigkeit und hochpräzisen Bearbeitbarkeit das bevorzugte Material für Bauteile im Maschinenbau. Es eignet sich zudem für hochbelastete Lager, Zahnräder, Ventilsitze und Präzisionsbaugruppen. Dank seiner mechanischen Festigkeitsbeständigkeit und Dimensionsstabilität bei hohen Temperaturen ist es in der Lage, tragende Aufgaben unter anspruchsvollen Bedingungen zu bewältigen.
PTFE nimmt mit seiner nahezu perfekten chemischen Inertheit (beständig gegen fast alle Chemikalien), seinem extrem niedrigen Reibungskoeffizienten (0,04–0,10), hervorragenden Antihaft-Eigenschaften, einem breiten Temperaturbereich (-200 °C bis +260 °C) und guter elektrischer Isolierung nimmt es eine unersetzliche Stellung bei Dichtungen, Ventilsitzen, Auskleidungen, reibungsarmen Bauteilen und korrosionsbeständigen Anwendungen ein. Seine Weichheit und seine kontrollierbaren Verformungseigenschaften werden bei Dichtungsanwendungen sogar zu Vorteilen. Sie sorgen für eine hervorragende Dichtungsanpassung.
Kein einzelnes Material eignet sich für jedes Szenario. Die richtige Materialauswahl erfordert eine umfassende Bewertung auf der Grundlage des Versagensmodus des Bauteils, der Betriebsumgebung, der Leistungsanforderungen, der Bearbeitbarkeit und der Gesamtlebenszykluskosten. Wenn das primäre Ausfallrisiko in Verformung, Verschleiß oder strukturem Versagen besteht, stellt PEEK in der Regel die bessere Wahl dar. Wenn das primäre Ausfallrisiko in chemischer Einwirkung, Reibung oder Dichtungsversagen besteht, erweist sich PTFE in der Regel als sicherer. Durch eine systematische Bewertung der Materialauswahl und die Validierung von Prototypen können Ingenieure das optimale Gleichgewicht zwischen Leistung und Kosten finden. Letztendlich können sie Produkte entwickeln, die sowohl sicher und zuverlässig als auch wirtschaftlich wettbewerbsfähig sind.
Häufig gestellte Fragen
Sind PTFE und PEEK dasselbe?
Nein, PTFE und PEEK sind nicht dasselbe. PTFE ist ein Fluorpolymer, das für seine hervorragende chemische Beständigkeit, seinen extrem niedrigen Reibungskoeffizienten und seine gute elektrische Isolierung bekannt ist. PEEK ist ein Hochleistungsthermoplast, der sich durch höhere Festigkeit, Steifigkeit, Verschleißfestigkeit und Formstabilität auszeichnet. Kurz gesagt: PTFE eignet sich für Dichtungen, Dichtringe und Bauteile, die mit Chemikalien in Kontakt kommen. PEEK hingegen eignet sich für tragende, hochpräzise und strukturelle Frästeile.
Was ist der Unterschied zwischen PTFE-Ventilsitzen und PEEK-Ventilsitzen?
Der Hauptunterschied zwischen PTFE-Ventilsitzen und PEEK-Ventilsitzen liegt in der Belastbarkeit und der Dichtleistung. PTFE-Ventilsitze zeichnen sich durch einen extrem niedrigen Reibungskoeffizienten, eine hervorragende chemische Beständigkeit und eine gute Dichtungsanpassung aus. Dadurch eignen sie sich für Mittel- und Niederdruckventile sowie für korrosive Medien. PEEK-Ventilsitze zeichnen sich durch höhere Festigkeit, bessere Kriechfestigkeit und überlegene Maßstabilität aus. Dadurch eignen sie sich besser für Hochdruck-, Hochtemperatur- oder stark verschleißende Ventilanwendungen, bei denen die Verformungskontrolle entscheidend ist. Unter Bedingungen mit hohem Druckunterschied widerstehen PEEK-Ventilsitze Extrusionsverformungen und Erosion besser. Dadurch verlängern sie die Lebensdauer.
Ist PEEK der festeste Kunststoff?
PEEK gehört zu den festesten Premium-Hochleistungskunststoffen. Es ist jedoch nicht unter allen Bedingungen der festeste Kunststoff. Im Vergleich zu vielen technischen Kunststoffen zeichnet es sich durch hohe Zugfestigkeit, hohe Steifigkeit, hervorragende Verschleißfestigkeit und gute thermische Stabilität aus. Allerdings können kohlefasergefülltes PEEK, PEI (Polyetherimid), PPS (Polyphenylensulfid) oder bestimmte Polyimide Standard-PEEK in bestimmten Eigenschaften übertreffen. PEEK lässt sich am besten als hochfestes, ausgewogenes Material beschreiben. Es eignet sich für anspruchsvolle CNC-bearbeitete Teile.
Kann PTFE für tragende Bauteile verwendet werden?
Reines PTFE wird im Allgemeinen nicht für tragende Bauteile empfohlen. Die mechanische Festigkeit ist gering (Zugfestigkeit 20–35 MPa). Die Steifigkeit ist ebenfalls gering (Zugmodul 0,4–0,6 GPa). Die Kriechfestigkeit ist gering. Unter Dauerbelastung neigt es leicht zu Kriechen oder Kaltfluss. Mit Glasfaser, Kohlefaser, Bronze oder Molybdändisulfid gefülltes PTFE kann die mechanische Festigkeit und die Kriechfestigkeit verbessern. Dennoch reicht es nicht an konstruktive technische Kunststoffe wie PEEK heran. Für Bauteile, die strukturelle Lasten tragen müssen, stellt PEEK in der Regel die zuverlässigere Wahl dar. PTFE eignet sich hingegen für Dichtungen, Dichtringe, Auskleidungen und reibungsarme Gleitkomponenten.
Was ist teurer, PEEK oder PTFE?
PEEK ist in der Regel teurer als PTFE. Die Rohstoffkosten liegen meist um das 3- bis 5-Fache höher. PEEK ist teurer, da es sich um einen hochleistungsfähigen Spezial-Thermoplast handelt. Es verfügt über hervorragende mechanische Eigenschaften, stellt höhere Anforderungen an die Verarbeitung und bietet eine starke Leistung in kritischen Anwendungen. Höhere Materialkosten bedeuten jedoch nicht immer höhere Gesamtprojektkosten. Wenn PEEK Verschleiß, Verformung, Ausfallzeiten oder die Austauschhäufigkeit reduziert, kann es die Lebenszykluskosten in anspruchsvollen Anwendungen senken. Wenn das Bauteil in erster Linie chemische Beständigkeit, Dichtwirkung oder reibungsarme Eigenschaften erfordert, kann sich PTFE als kostengünstiger erweisen.



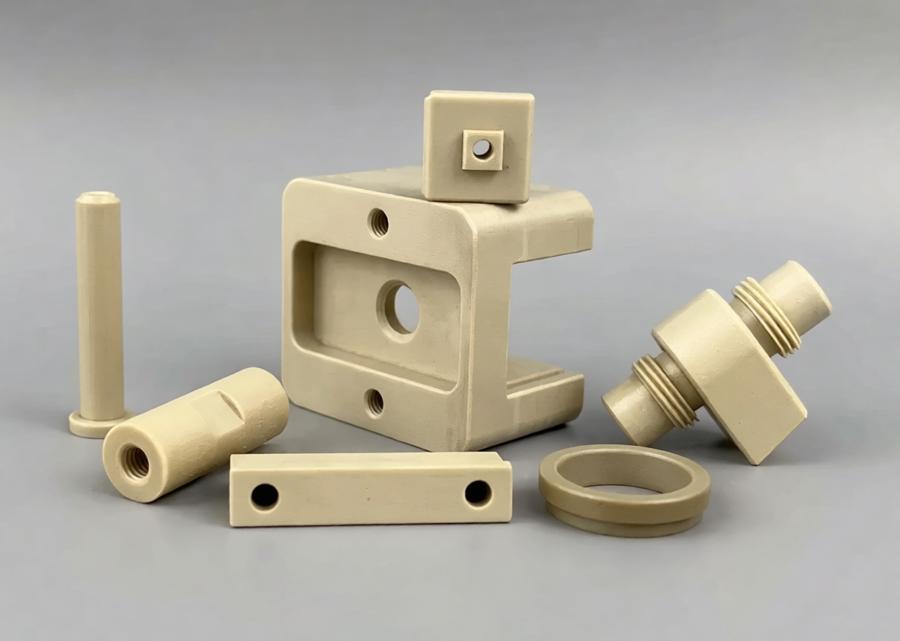 .1 Molekülstruktur und grundlegende Eigenschaften