



En termes simples, les aubes de turbine constituent les composants de puissance essentiels des turbines à gaz, des moteurs aéronautiques et des turbines à vapeur. Elles extraient l’énergie de fluides à haute température et haute pression, puis la transmettent à l’arbre rotatif. De ce fait, la précision de leur profil aérodynamique, l’intégrité de leur surface et la fiabilité de leur structure déterminent directement le rendement de conversion énergétique et la durée de vie de l’ensemble de l’unité. Comme elles fonctionnent en continu dans des conditions extrêmes de chaleur, de pression et de charges cycliques, elles sont soumises à certaines des normes les plus strictes du secteur en matière de performances des matériaux, de précision d’usinage et de qualité de surface. L’usinage traditionnel à 3 axes ne permet plus de répondre aux exigences de mise en forme des profils aérodynamiques torsadés complexes. C’est pourquoi les fabricants s’appuient désormais largement sur l’usinage CNC simultané à 5 axes, associé à un système complet de finition de précision, qui constitue la solution industrielle dominante.
Chez PartsMastery, nous sommes spécialisés dans la fabrication de précision pour les équipements de puissance haut de gamme. Plus précisément, nous disposons d’un parc complet de centres d’usinage simultanés à 5 axes et d’une gamme complète d’outils de métrologie de précision, ce qui nous permet de proposer des services d’usinage de pales de turbine en guichet unique pour des matériaux difficiles à usiner, tels que les superalliages à base de nickel et les alliages de titane. Au-delà de l'usinage proprement dit, nos compétences couvrent la planification des processus, le contournage 5 axes, la rectification de précision et le contrôle dimensionnel complet. Cette approche de bout en bout nous permet ainsi d'accompagner l'ensemble du cycle de vie des projets, depuis les essais de prototypes et la personnalisation en petites séries jusqu'à la production de pièces de rechange.
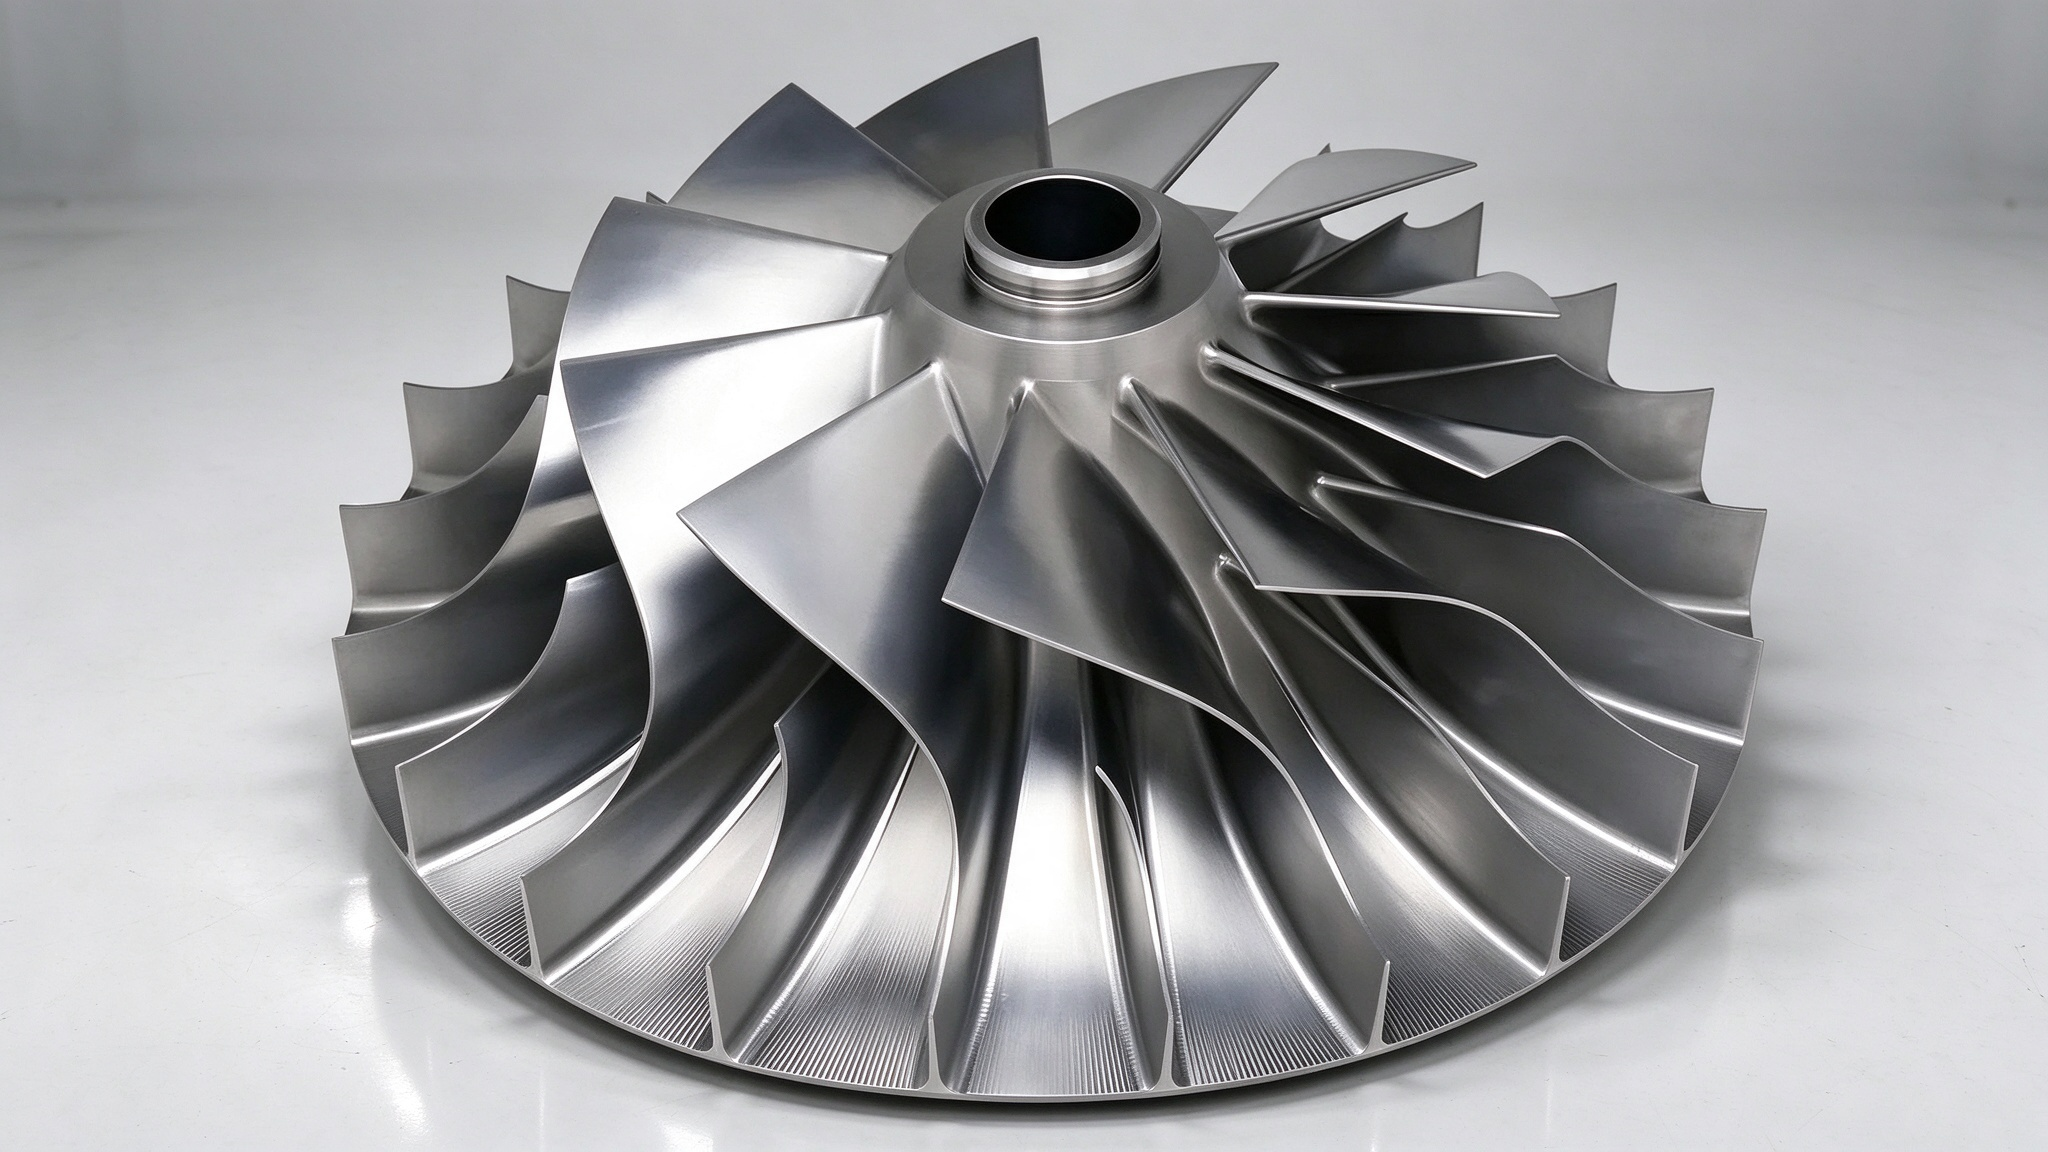
1. Structure des aubes de turbine et catégories d'application
1.1 Caractéristiques structurelles essentielles et exigences de fabrication
Pour commencer, une aube de turbine type se compose de cinq sections principales : le profil aérodynamique, la racine, la plate-forme, les bords d’attaque et de fuite, ainsi que la structure de refroidissement. Chaque zone présente des priorités de fabrication bien distinctes. Par exemple, le profil aérodynamique est une surface courbe présentant une torsion spatiale qui sert de surface de travail principale pour le transfert d’énergie ; il exige un contrôle extrêmement rigoureux de la précision du profil, de la rugosité de surface et de l’uniformité de l’épaisseur des parois. De plus, la racine de l'aube, qui présente souvent un profil en sapin ou en queue d'aronde, constitue l'interface d'assemblage entre l'aube et le rotor ; la précision dimensionnelle et l'ajustement de la surface de contact sont donc essentiels. La plate-forme définit la limite du trajet d'écoulement et nécessite une planéité et une précision de positionnement contrôlées. Les bords d'attaque et de fuite sont extrêmement fins et sensibles à la déformation ou à l'ébréchage lors de l'usinage. Plus important encore, les trous de refroidissement sont généralement de petites cavités inclinées qui nécessitent un contrôle rigoureux de leur position et de leurs caractéristiques d’écoulement.
1.2 Différences selon les scénarios d'application
Si l'on passe de la structure à l'utilisation concrète, les aubes de turbine haute pression destinées aux moteurs aéronautiques fonctionnent dans les environnements les plus hostiles. Elles sont presque toujours fabriquées à partir de superalliages monocristallins et dotées de structures complexes de refroidissement par film, et elles sont soumises aux exigences les plus strictes en matière de précision d'usinage et d'intégrité de surface. En comparaison, les aubes de turbines à gaz industrielles sont de plus grande taille et mettent l’accent sur la fiabilité opérationnelle à long terme et l’uniformité des lots ; elles sont largement utilisées dans la production d’électricité et les applications d’entraînement mécanique. Les aubes de turbines à vapeur, quant à elles, fonctionnent à des températures relativement plus basses, sont principalement fabriquées en acier inoxydable martensitique, et les longues aubes de basse pression nécessitent une attention particulière en ce qui concerne les charges centrifuges et le comportement aux vibrations.
1.3 Principales différences entre les aubes de turbine métalliques et les pales d'éolienne
On confond souvent les deux, mais ils appartiennent à des familles de produits totalement différentes. Les aubes de turbine métalliques sont des composants compacts de haute précision fabriqués à partir d’alliages résistants aux hautes températures et d’alliages de titane. Leur processus de fabrication principal combine un formage « near-net-shape » (forme proche de la forme finale) et un usinage CNC 5 axes ; elles sont directement exposées à des flux de fluides à haute température et haute pression. Les pales d'éoliennes, en revanche, sont de grandes structures composites constituées de résine renforcée de fibres de verre ou de carbone. Dans la production de pales d'éoliennes, les fabricants n'utilisent l'usinage CNC que pour l'outillage, le serrage et la finition des interfaces. Leur logique de fabrication, leurs systèmes de matériaux et leurs exigences de précision sont si différents qu'elles ne devraient jamais être considérées comme des produits équivalents.
2. Matériaux courants et leurs caractéristiques d'usinage
En matière de planification de la production, le choix des matériaux détermine directement le parcours de fabrication et le coût global. Les aubes de turbine nécessitent un système d'alliage adapté à leur température de fonctionnement, à leur niveau de charge et à leur environnement corrosif. Étant donné que les différents matériaux présentent des comportements d'usinage très variés, les ingénieurs ne doivent en aucun cas appliquer des paramètres d'usinage génériques à toutes les nuances d'alliage.
| Catégorie de matériaux | Notes habituelles | Applications principales | Principaux défis liés à l'usinage |
|---|---|---|---|
| Superalliages à base de nickel | Inconel 718, GH4169, alliages monocristallins | Aubes de section chaude haute pression pour turbines à gaz aéronautiques et industrielles | Haute résistance à la coupe, concentration de chaleur, usure rapide de l'outil, fort écrouissage |
| Alliages de titane | Ti-6Al-4V (TC4) | Aubes de soufflante et de compresseur de moteur aéronautique | Faible conductivité thermique, tendance à l'adhérence aux outils, risque de déformation des parois minces |
| Acier inoxydable martensitique | 1Cr13, 2Cr13 | Aubes de turbines à vapeur à moyenne et basse pression | Durcissement par déformation notable, usure relativement importante des outils |
| Acier inoxydable résistant à la chaleur | 304, 310S | Étages de turbine basse pression, aubes de stator | Adhérence importante de l'outil, mauvaise évacuation des copeaux, instabilité dimensionnelle |
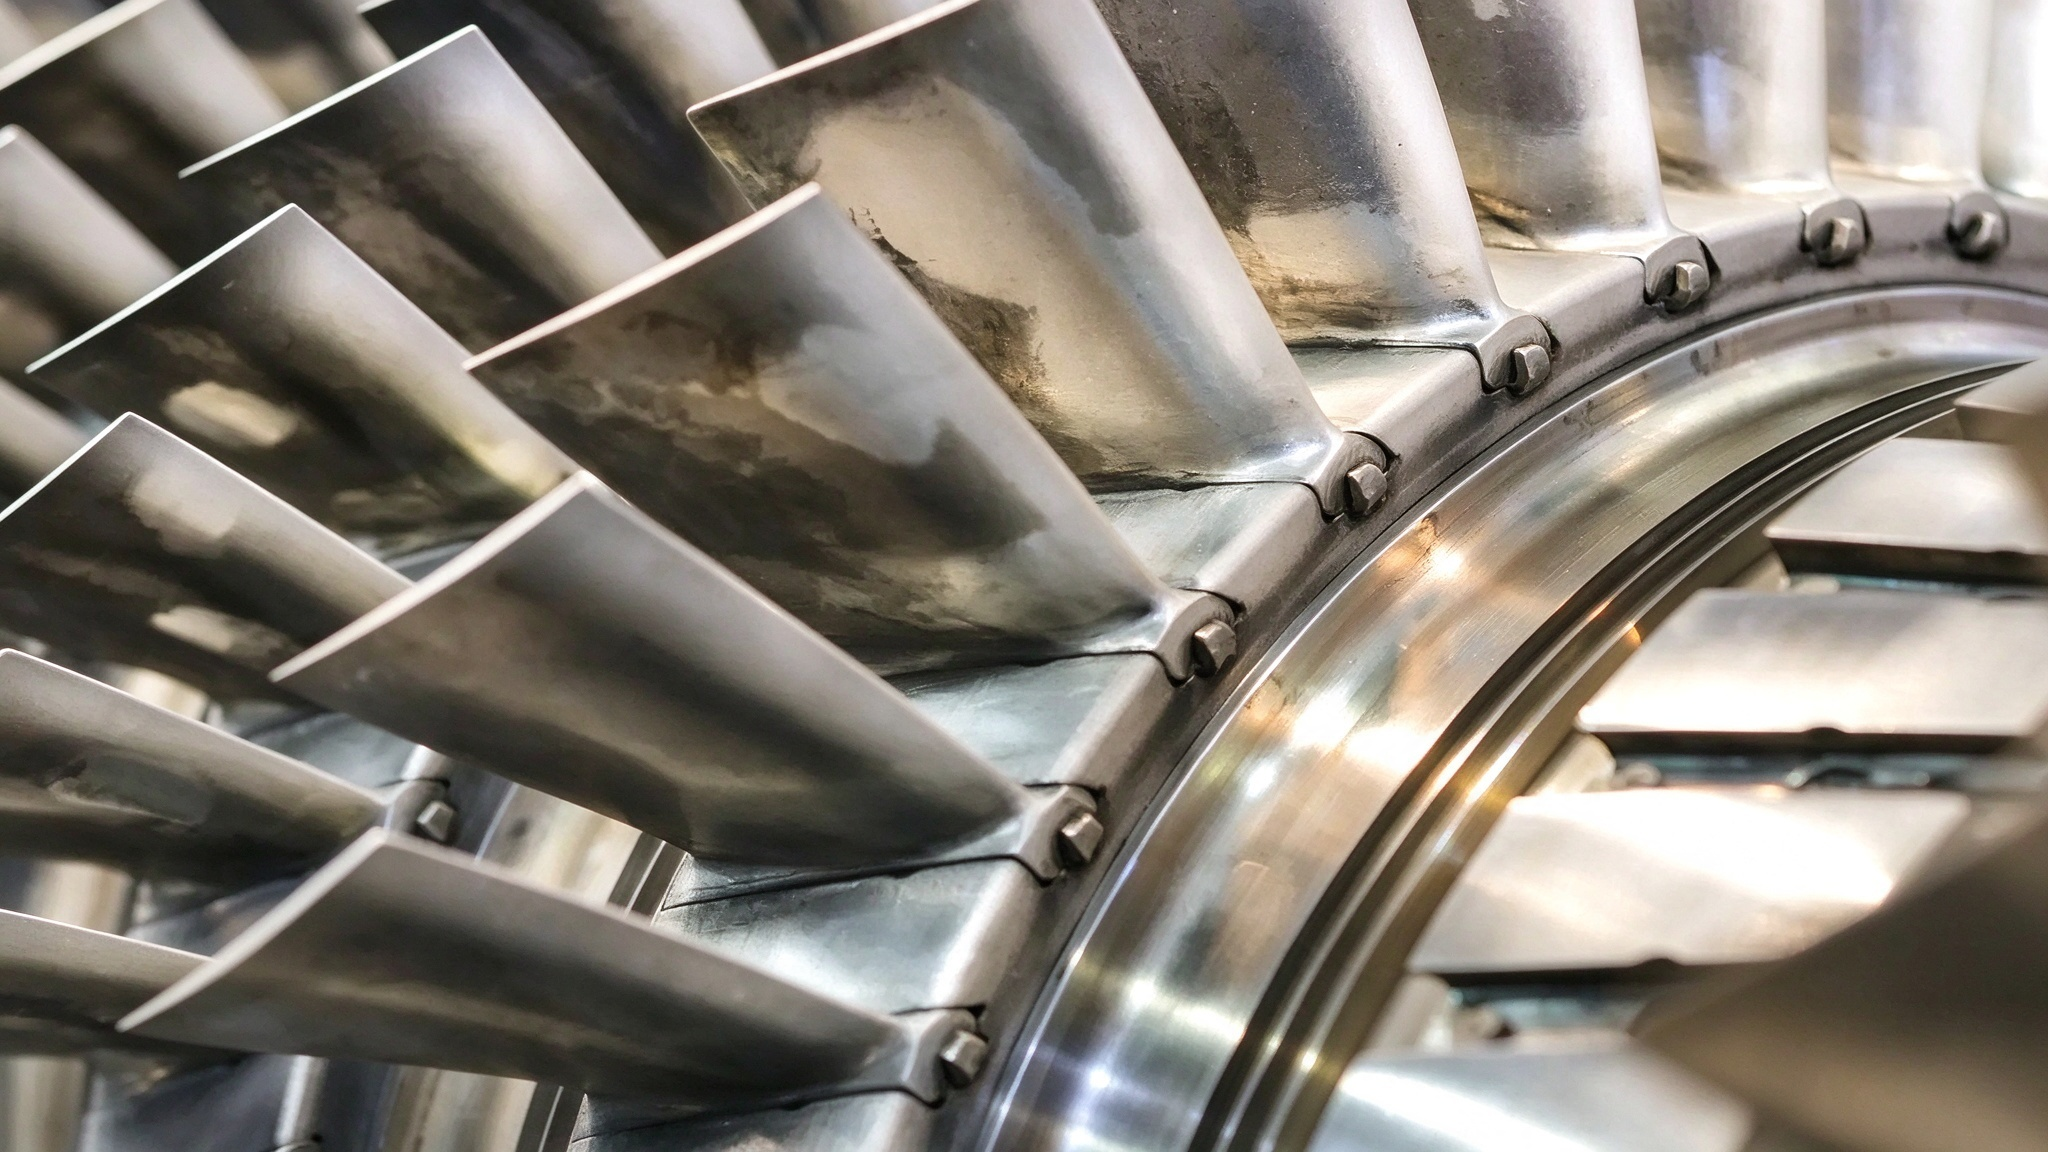
3. Chaîne de fabrication de précision couvrant l'ensemble du processus
En termes simples, la fabrication d’aubes de turbine est un processus d’ingénierie systématique qui repose sur la coordination des opérations à travers plusieurs étapes. La précision de la pièce finale ne résulte pas d’une seule opération ; elle dépend d’un contrôle standardisé tout au long du processus de fabrication. Le processus de production classique commence par une ébauche de forme proche de la forme finale, utilise l’usinage CNC pour réaliser les caractéristiques de précision, et se termine par un traitement de surface et une inspection avant la livraison finale.
3.1 Planification numérique des processus CAO/FAO
Tout d'abord, le processus débute par une analyse de la fabricabilité basée sur le modèle 3D de la pale. Notre équipe d'ingénieurs définit les repères d'usinage, planifie la séquence des opérations et génère les trajectoires d'outils. Pour l'usinage 5 axes en particulier, elle effectue une simulation de collision couvrant l'ensemble du processus afin de vérifier les courses de la machine, les interférences avec les dispositifs de fixation et l'orientation des outils. Elle peut ainsi éliminer les risques avant même que le métal ne soit usiné.
3.2 Préparation des ébauches et établissement des repères
Nous préparons ensuite l'ébauche de départ. La plupart des lames de précision sont fabriquées à partir d'ébauches moulées par cire perdue ou forgées, dont la forme est déjà proche de celle de la pièce finale. Dans un premier temps, les opérateurs usinent les surfaces de référence et les ergots d'usinage afin d'établir un système de coordonnées unifié pour la pièce. Cette étape garantit la cohérence des points de référence tout au long des opérations suivantes.
3.3 Usinage de dégrossissage
Une fois le point de référence défini, des outils de grand diamètre enlèvent rapidement la majeure partie de l'excédent de matière afin d'ébaucher la forme de base de la lame. Nous utilisons une stratégie de coupe symétrique pour contrôler les contraintes résiduelles et laisser une marge de matière uniforme pour la finition. Nous contribuons ainsi à prévenir toute déformation due à la libération des contraintes à un stade ultérieur du processus.
3.4 Finition simultanée de profils aérodynamiques sur 5 axes
Après l'ébauche, les machines-outils à 5 axes contrôlent l'orientation de l'outil dans l'espace afin de suivre la surface torsadée du profil aérodynamique grâce à un mouvement continu de l'outil. Toutes les surfaces critiques — face d'aspiration, face de pression, bord d'attaque et bord de fuite — bénéficient d'une finition définitive en un seul serrage. Cette approche garantit la continuité de la surface et la précision du profil sur l'ensemble du profil aérodynamique.
3.5 Formage de précision de la racine et de la plate-forme
Pour les géométries de racines complexes, telles que les profils en sapin ou en queue d'aronde, nous recourons au fraisage de profil ou à la rectification de précision. Nos équipes contrôlent rigoureusement les tolérances du profil des dents, la précision des surfaces de contact et la précision de positionnement afin de garantir un ajustement parfait avec le disque de turbine.
3.6 Fabrication de trous de refroidissement spécialisés
Pour réaliser les trous de refroidissement par jet, nous recourons généralement au perçage au laser ou à l'électroérosion (EDM) afin de contrôler avec précision le diamètre, l'angle d'inclinaison et la position. Les canaux de refroidissement internes prennent principalement forme lors de l'étape d'ébauche, et les équipes d'usinage ne se chargent ensuite que de la finition des orifices d'entrée et de sortie.
3.7 Finition de surface et post-traitement
Une fois l'usinage terminé, le meulage et le polissage permettent d'éliminer les traces d'outils et de ramener la rugosité de surface dans les limites des spécifications techniques. En fonction des conditions d'utilisation, nous appliquons également des revêtements thermiques ou anti-oxydants afin d'améliorer les performances à haute température.
3.8 Contrôle final et livraison
Enfin, la lame fait l'objet d'un contrôle complet portant sur sa géométrie, la qualité de sa surface et les propriétés de son matériau. Nous joignons à chaque pièce finie un rapport d'inspection complet ainsi que la documentation relative à la traçabilité des matériaux, afin de confirmer sa conformité totale aux spécifications de conception.
4. Fraisage simultané sur 5 axes : procédé clé pour la fabrication de profils aérodynamiques complexes
Parmi toutes les étapes de production, le fraisage simultané à 5 axes s'impose comme la technologie phare pour la fabrication des aubes de turbine ; il est en effet essentiel pour garantir la précision sur des surfaces courbes complexes. Comparé à l'usinage traditionnel à 3 axes, il offre trois avantages majeurs.
- Formage en une seule opération : L'outil peut être orienté librement le long de la surface, ce qui évite aux opérateurs de devoir repositionner la pièce à usiner à plusieurs reprises. Cela permet d'éliminer les erreurs cumulées dues aux réglages répétés et de préserver la précision de positionnement relative entre le profil aérodynamique et la racine.
- Qualité de surface supérieure : Cet outil maintient en permanence un angle de coupe optimal et évite la situation de coupe à vitesse nulle, fréquente avec les outils à bout sphérique. Cela améliore considérablement l'état de surface et réduit le travail de polissage manuel nécessaire par la suite.
- Meilleure efficacité d'usinage : Les équipes peuvent utiliser des broyeurs à tambour et des broyeurs à anneaux dotés de diamètres de coupe effectifs plus importants, ce qui améliore considérablement le rendement par passe et réduit la durée globale du cycle.
Dans la pratique, il faut adapter le type d’outil au matériau de la pale et aux caractéristiques de sa surface. Les outils à bout sphérique en carbure monobloc conviennent bien à la finition générale des profils aérodynamiques. Les fraises cylindriques améliorent l’efficacité sur les grandes surfaces courbes. Les outils de petit diamètre permettent d'effectuer les opérations de finition dans les rainures étroites et autour du bord d'attaque. De plus, les opérateurs contrôlent minutieusement les paramètres de coupe et le porte-à-faux de l'outil afin de limiter les vibrations et de maintenir la stabilité dimensionnelle sur les sections minces du profil aérodynamique.
5. Rectification de précision, polissage et traitement de surface
Une fois l'usinage CNC terminé, les pales sont soumises à des étapes de traitement de surface de précision visant à améliorer encore leurs performances aérodynamiques et à prolonger leur durée de vie.
5.1 Rectification CNC et finition à la bande abrasive
La rectification de profil CNC est principalement utilisée pour les surfaces d'accouplement de haute précision, telles que les dents de racine, où la précision du profil dentaire et la qualité de surface doivent être irréprochables. La finition à bande CNC est destinée à la surface du profil aérodynamique. Des bandes abrasives souples éliminent uniformément les marques laissées par les outils d'usinage et ramènent la rugosité de surface dans la plage requise sans provoquer de déformation par contact dur du contour aérodynamique.
5.2 Polissage robotisé et manuel
Pour les zones d'angle complexes, telles que les bords d'attaque et de fuite ainsi que les zones de transition au niveau de la racine, nous combinons un polissage robotisé flexible avec une finition manuelle. Cette approche permet de garantir l'uniformité des lots tout en prenant en charge les caractéristiques de transition particulières. Tout au long du polissage, nous contrôlons rigoureusement l'enlèvement de matière afin que le profil aérodynamique du profilé aérodynamique reste inchangé.
5.3 Application d'un revêtement protecteur
Les aubes de la section chaude, soumises à des températures élevées, sont recouvertes de revêtements thermo-isolants (TBC) afin de réduire la température subie par le métal de base. Les aubes fonctionnant dans des environnements corrosifs sont quant à elles recouvertes de revêtements anti-oxydation et anticorrosion. Nous contrôlons rigoureusement l'épaisseur et l'adhérence des revêtements afin d'éviter toute altération des cotes de l'assemblage final.
6. Système complet de contrôle qualité
Les aubes de turbine entrant dans la catégorie des composants critiques pour la sécurité, le contrôle qualité porte sur trois aspects principaux : la précision géométrique, la qualité de surface et l'intégrité du matériau. Avant sa mise en service, chaque aube finie doit répondre à l'ensemble des spécifications de conception.
| Méthode d'inspection | Contenu de l'inspection des cœurs | Fonctionnalités ciblées |
|---|---|---|
| Machine à mesurer tridimensionnelle (MMT) | Dimensions des racines, position de la plate-forme, profil de la section critique | Références d'assemblage et caractéristiques géométriques clés |
| Balayage optique | Profil de surface 3D complet du profil aérodynamique, répartition de l'épaisseur des parois | Comparaison complète des surfaces de forme libre par rapport à la CAO |
| Contrôle de la rugosité de surface | Valeurs Ra, ondulation, défauts de surface visibles | Surfaces actives et faces de contact d'un profil aérodynamique |
| Contrôles non destructifs (CND) | Fissures internes, inclusions, défauts de surface | Contrôle par ressuage fluorescent, contrôle radiographique |
| Essais de débit d'air | Caractéristiques d'écoulement dans les orifices de refroidissement et performances de débit | Aubes haute pression dotées d'un système de refroidissement par film |
7. Principaux défis liés à l'usinage et solutions ciblées
En résumé, la combinaison de matériaux difficiles à usiner et de structures complexes à parois minces pose trois défis récurrents dans la fabrication des aubes de turbine. Pour y faire face efficacement, il est nécessaire de procéder à une optimisation systématique de l’outillage, des dispositifs de fixation et de la conception des procédés.
| Défi principal | Cause principale | Stratégie d'optimisation ciblée |
|---|---|---|
| Usure rapide des outils et durée de vie réduite | Haute résistance des superalliages, concentration de la chaleur de coupe, fort durcissement par déformation | Utiliser des outils en carbure ou en céramique adaptés à l'application ; utiliser un liquide de refroidissement à haute pression ; optimiser les paramètres pour contrôler la température de coupe |
| Profil aérodynamique mince susceptible de se déformer | Les parois minces des profils aérodynamiques, qui présentent une faible rigidité, se déforment sous l'effet des forces de coupe. | Concevoir des dispositifs de fixation flexibles adaptés ; recourir à une découpe par couches de faible profondeur ; appliquer un usinage symétrique pour réduire les contraintes |
| Retour élastique dimensionnel après le desserrage | Libération des contraintes résiduelles et récupération après déformation sous serrage | Procéder à une détente après l'ébauche ; desserrer les serre-joints et repositionner la pièce avant la finition définitive ; veiller à un contrôle uniforme du repère de référence |
| Il est difficile de maintenir la précision du profil de surface | Erreur cinématique sur 5 axes, usure de l'outil, dérive thermique de la machine | Effectuer régulièrement l'étalonnage des machines ; appliquer une compensation en temps réel de l'usure des outils ; maintenir un environnement d'usinage à température contrôlée |
Conclusion
Tout bien considéré, la précision de fabrication des aubes de turbine résulte de la combinaison des atouts de la science des matériaux, de la technologie CNC et de l'expertise pratique en matière de procédés. De la planification numérique des procédés au formage de surface sur machine 5 axes, en passant par le traitement de surface de précision, chaque opération influe directement sur les performances aérodynamiques et la fiabilité en service de l'aube finale.
Fort d'une expertise éprouvée dans le domaine des matériaux difficiles à usiner et de l'usinage de précision 5 axes, PartsMastery propose des services d'usinage sur mesure d'aubes de turbine à des clients des secteurs de l'aérospatiale, de l'énergie et de la production d'électricité. Nous intervenons dans le développement de prototypes, la production de pièces de rechange et la fabrication en petites séries, et nous aidons les fabricants d'équipements électriques haut de gamme à obtenir des résultats de fabrication de haute précision et d'une grande fiabilité.