



Les implants dentaires sont des dispositifs médicaux de précision destinés à être implantés dans le corps humain. La précision de leur structure détermine directement leur adaptation clinique et leur fiabilité à long terme.
Les caractéristiques de l'implant comprennent des micro-perçages, des trous de raccordement, des trous borgnes de positionnement et des canaux d'écoulement internes. Ces caractéristiques exigent des tolérances dimensionnelles de l'ordre du micron, ainsi que des normes strictes en matière de précision de positionnement des trous, de coaxialité et d'intégrité des bords.
Le titane et ses alliages dominent le marché des implants dentaires grâce à leur excellente biocompatibilité. Cependant, les propriétés d'usinage particulières du titane posent des défis importants pour la réalisation de micro-perçages. PartsMastery a mis au point un système d'usinage de précision couvrant l'ensemble de la chaîne de production afin de résoudre ces problèmes. Ce système englobe l'évaluation de la conception, le développement des procédés, la production en série et le contrôle final, et permet d'obtenir des micro-perçages stables, homogènes et d'une grande précision.
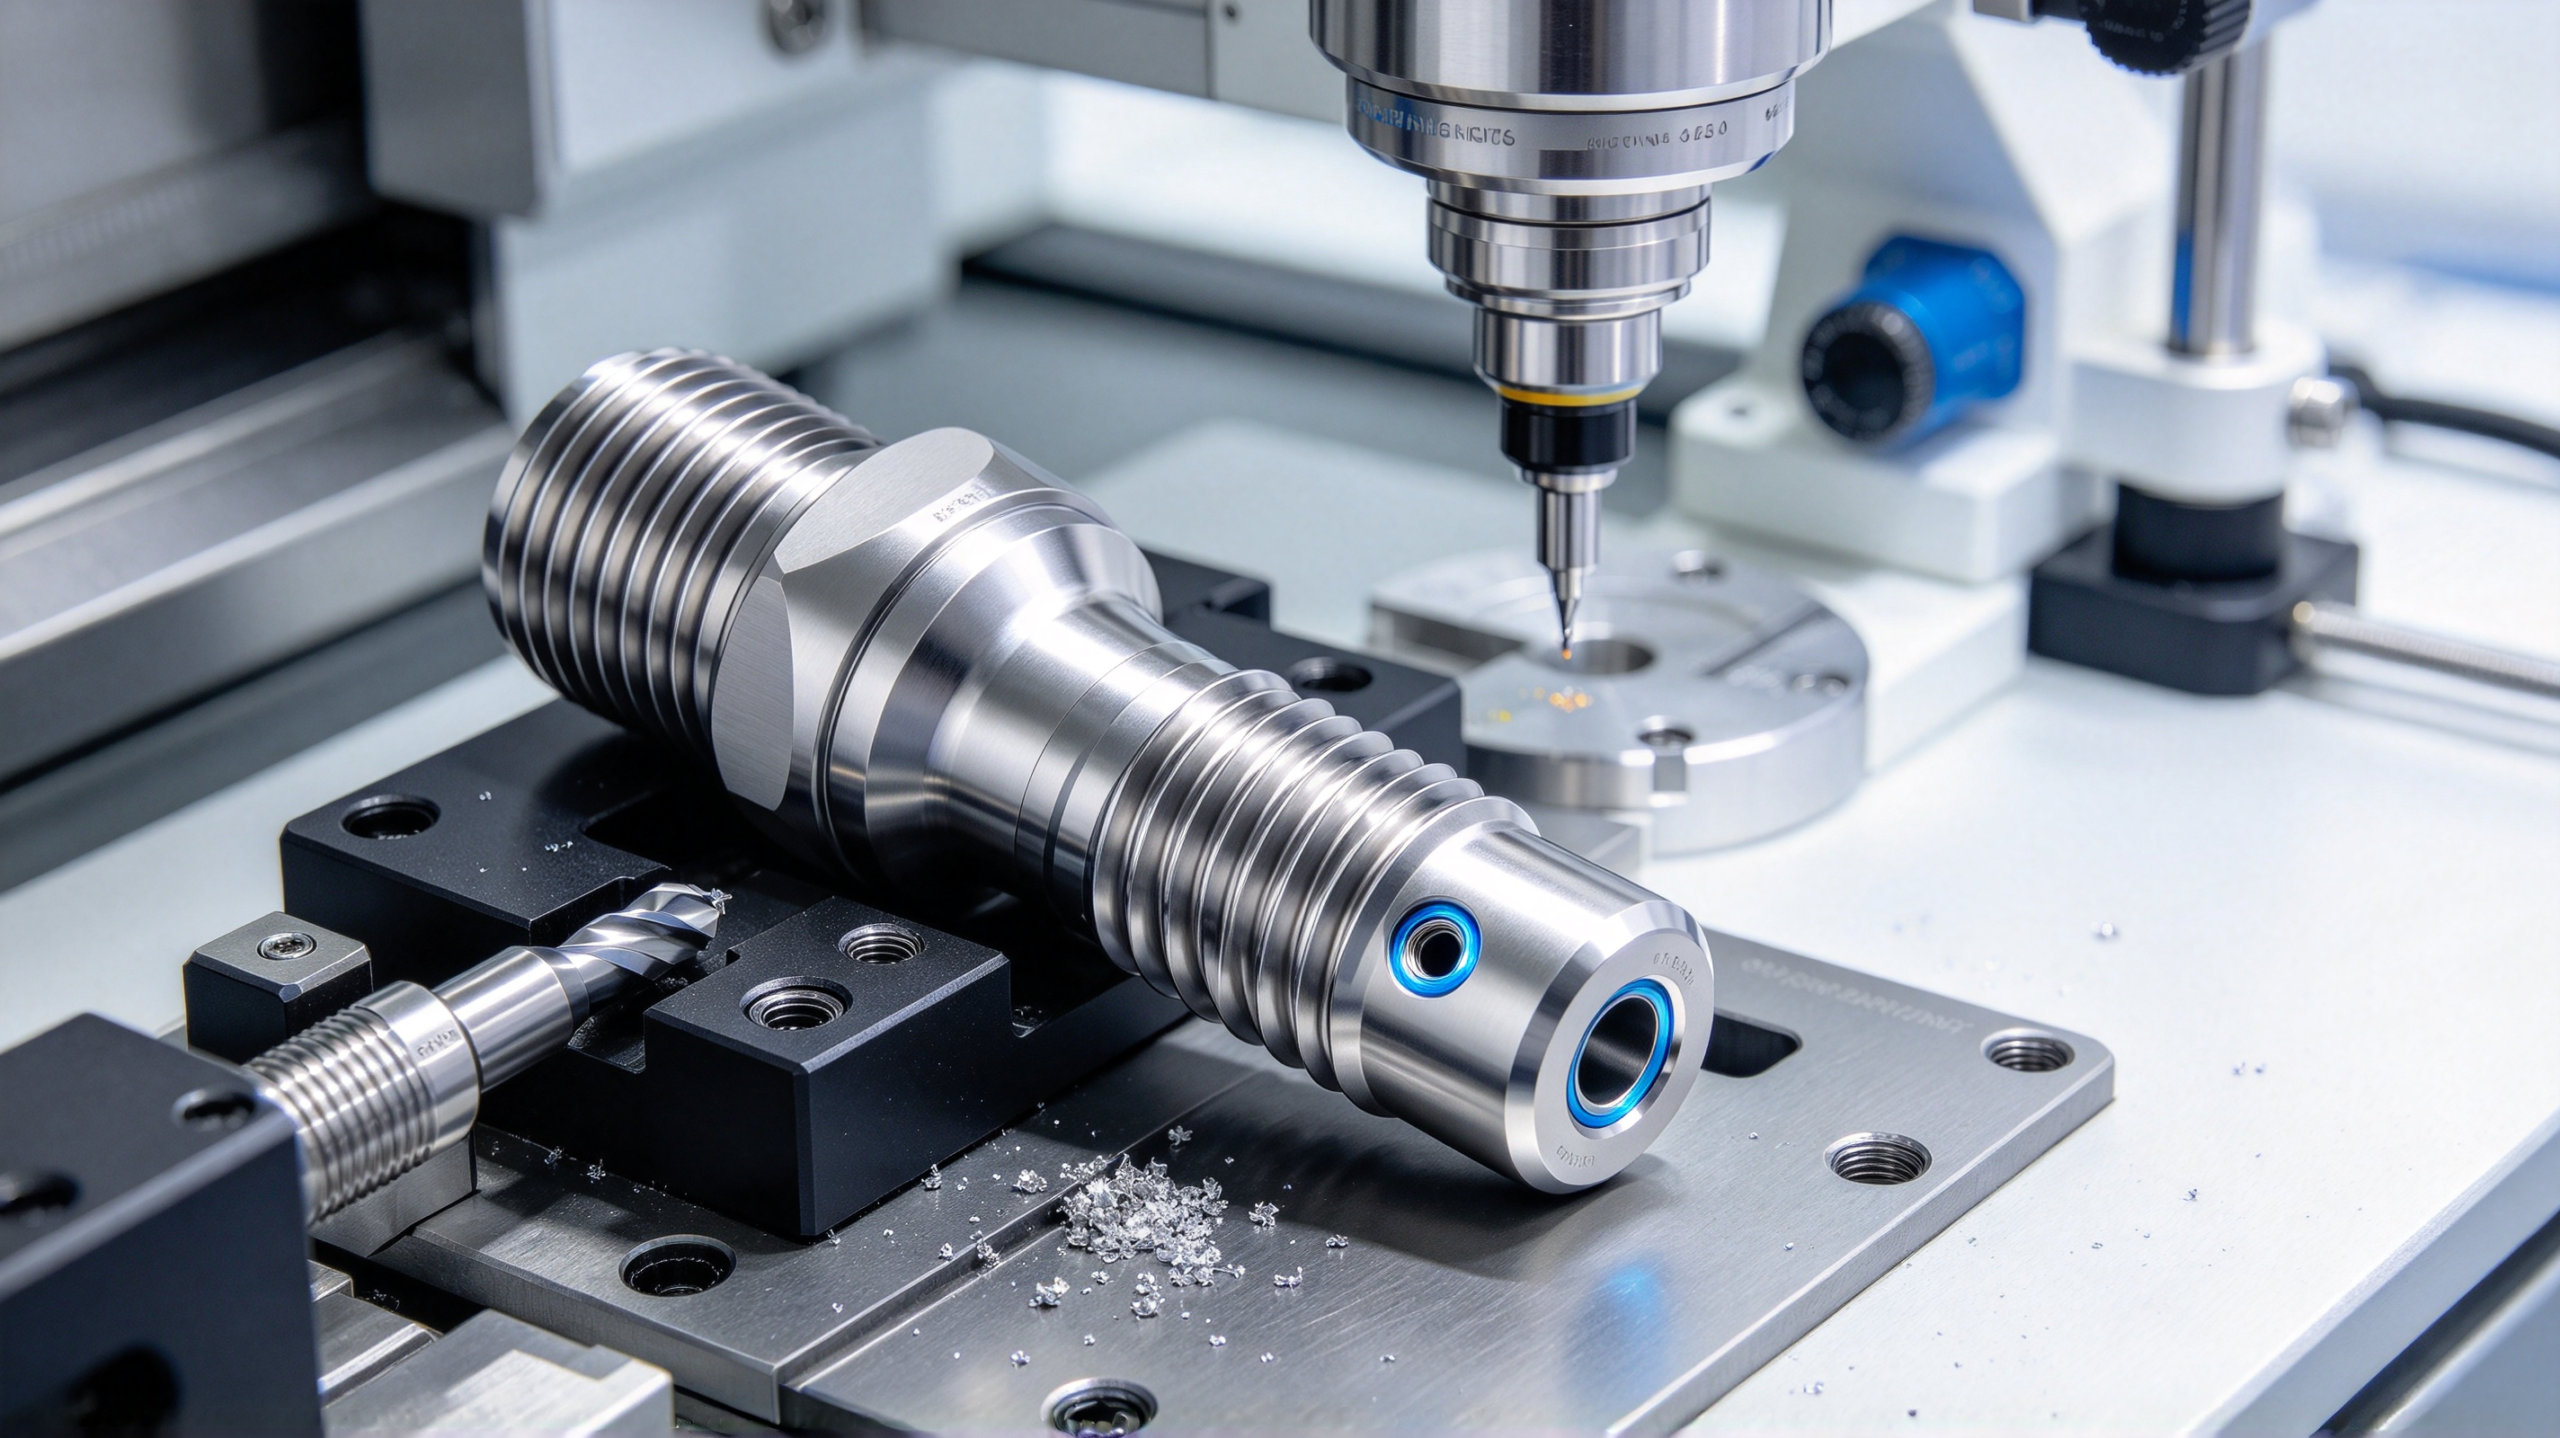
Principaux défis techniques liés à l'usinage de micro-trous pour les implants dentaires
1. Stabilité dimensionnelle pour les petits diamètres de trous
Les implants dentaires présentent généralement des micro-perçages extrêmement petits. Les limites de rigidité de l'outil, les vibrations de coupe et les variations de paramètres ont toutes une incidence directe sur la précision du diamètre des perçages.
Les alliages de titane sont de mauvais conducteurs thermiques. La chaleur générée par l'usinage s'accumule au niveau du tranchant de l'outil, ce qui accélère son usure et entraîne une variation du diamètre. Même une variation de quelques microns peut compromettre l'étanchéité et la stabilité des connexions ultérieures avec les piliers.
2. Risques d'erreurs cumulées liés à la position des trous et à la coaxialité
Les micro-perçages des implants ne constituent pas des éléments indépendants. Ils s'alignent selon des règles de positionnement strictes par rapport à l'axe central, au filetage extérieur et aux faces d'extrémité de raccordement.
L'usinage séquentiel multi-postes génère des erreurs à chaque serrage et repositionnement. Ces erreurs s'accumulent d'une étape à l'autre et peuvent facilement dépasser les plages de tolérance autorisées. Les structures complexes, telles que les alésages transversaux et les alésages obliques, compliquent encore davantage le contrôle de la position.
3. Bavures sur les arêtes et goulots d'étranglement liés à l'évacuation des copeaux à l'intérieur
L'usinage de micro-trous laisse souvent de minuscules bavures sur les bords des trous. Ces bavures réduisent la précision de l'assemblage et peuvent présenter des risques en matière de biosécurité après implantation.
Les trous borgnes et les trous profonds posent des défis encore plus complexes en matière d'évacuation des copeaux. L'accumulation de copeaux raye les parois des trous, altère leur circularité et peut même endommager les outils de coupe. Les méthodes d'usinage traditionnelles peinent à trouver le juste équilibre entre vitesse et qualité des arêtes.
La solution complète de PartsMastery pour l'usinage CNC de micro-trous
PartsMastery a mis au point un cadre d'usinage des micro-trous axé sur la prévention en amont, le contrôle en cours de fabrication et la vérification finale. Ce cadre permet de résoudre de manière systématique les difficultés liées à la production de micro-trous pour implants dentaires.
1. Analyse DFM en amont pour éliminer les risques dès le début
Dès le lancement du projet, l'équipe d'ingénieurs de PartsMastery réalise une analyse complète de la conception en vue de la fabricabilité (DFM). Nous utilisons les modèles 3D et les plans techniques que vous nous fournissez comme base de référence.
- Nous vérifions le diamètre, la profondeur et la position des micro-trous, ainsi que leurs tolérances géométriques, et évaluons la faisabilité du procédé actuel ;
- Nous optimisons les repères d'usinage et les configurations de serrage afin de réduire les positionnements secondaires et de diminuer l'erreur cumulative ;
- Pour les matériaux difficiles à usiner, tels que les alliages de titane, nous planifions au préalable le choix des outils et les paramètres de coupe, et nous élaborons des stratégies de gestion des copeaux et de la chaleur.
Pour les conceptions de pièces à haut risque, notre équipe formule très tôt des recommandations d'optimisation. Nous réduisons la difficulté et le coût d'usinage sans compromettre la fonctionnalité du produit, et nous limitons les retouches lors de la phase de prototypage.
2. Adaptation sur mesure des procédés aux différentes structures de perçage
Les différentes géométries des micro-perforations nécessitent des méthodes de production optimales différentes. PartsMastery adapte les processus de fabrication aux caractéristiques propres à chaque pièce :
- Les alésages simples et droits sont réalisés par micro-perçage de précision à l'aide de broches de haute précision, ce qui garantit un contrôle constant du diamètre ;
- Le fraisage simultané multiaxial est utilisé pour les alésages transversaux, les alésages obliques et les alésages de forme spéciale. Nous réalisons toutes les directions en un seul serrage afin de garantir la précision de positionnement ;
- Les trous de raccordement filetés allient le taraudage de précision et le fraisage de filets, ce qui garantit des profils de filets nets et une précision d'ajustage fiable.
Nous simulons toutes les trajectoires d'outils par programmation avant la production. Cette étape permet d'éviter les interférences entre outils et les sur-usinages, et garantit la stabilité des processus d'usinage.
3. Contrôle qualité tout au long du processus pour garantir l'uniformité des lots
PartsMastery intègre un contrôle qualité à chaque étape de l'usinage. Cela garantit une qualité uniforme des micro-perçages pour chaque pièce dans le cadre d'une production en série :
- Surveillance de l'état des outils: Nous appliquons un suivi rigoureux de la durée de vie des outils ainsi que des calendriers d'inspection réguliers pour les micro-outils de coupe. Nous effectuons des contrôles de la première pièce et des prélèvements aléatoires en cours de fabrication pour les alésages critiques afin d'éviter toute variation d'un lot à l'autre due à l'usure des outils ;
- Contrôle de la précision du serrage: Nous utilisons des dispositifs de fixation de précision sur mesure afin d'assurer un équilibre entre la force de serrage et la protection des pièces. Ceux-ci empêchent la déformation des parois minces et garantissent la cohérence des repères de positionnement sur chaque pièce ;
- Vérification des dimensions des pièces finies: Nous utilisons des machines de mesure par coordonnées (CMM) et des jauges optiques pour contrôler tous les paramètres clés. Ceux-ci comprennent le diamètre, la profondeur, la position et la coaxialité des alésages, ainsi que la présence de bavures sur les bords et l'état de surface des parois des alésages.
Système de services de projet couvrant l'ensemble du cycle de vie
1. Une organisation flexible, du prototype à la production en série
PartsMastery accompagne les projets d'implants dentaires à chaque étape de leur développement :
- Phase de prototypage: Nous proposons des services d'usinage de prototypes à l'unité ou en petites séries. Cela permet de valider la structure, l'ajustement et la faisabilité des pièces, et favorise des itérations rapides en R&D ;
- Essai à petite échelle: Nous optimisons les processus et les structures de coûts, testons la stabilité de la production en série et nous préparons à la montée en puissance complète de la production ;
- Production à grande échelle: Nous définissons les paramètres de processus et les procédures de contrôle qualité afin d'assurer une prestation continue, efficace, homogène et maîtrisée en termes de coûts.
2. Une gestion rigoureuse de la qualité et des capacités d'accompagnement
PartsMastery opère conformément aux normes de gestion de la qualité ISO 9001. Nous appliquons des contrôles de processus plus stricts pour tous les composants de qualité médicale.
Au-delà de l'usinage de précision CNC de base, nous proposons des opérations complémentaires, notamment le traitement de surface et la passivation de nettoyage, afin d'offrir un service clé en main. Sur demande, nous fournissons pour chaque projet des rapports d'inspection dimensionnelle complets ainsi que la documentation relative à la traçabilité de la production.
Guide du projet et Foire aux questions
1. Informations nécessaires à l'établissement d'un devis pour le projet
Afin de vous proposer rapidement des solutions et des devis précis, nous vous recommandons de nous communiquer les informations suivantes :
- Modèles 3D complets (formats STEP/STP/IGES) et plans techniques au format PDF indiquant les cotes principales et les tolérances ;
- Spécifications relatives aux matériaux et aux nuances des pièces ;
- Volume estimé de la commande et délai de livraison ;
- Exigences relatives aux rapports de traitement de surface et d'inspection ;
- Toute exigence supplémentaire relative aux procédés spéciaux.
2. Foire aux questions
Q : L'usinage CNC permet-il de réaliser tous les micro-perçages sur les implants dentaires ?
R : L'usinage de précision CNC permet de réaliser la plupart des structures comportant des micro-perçages. Le procédé exact dépend du diamètre des perçages, du rapport profondeur/diamètre, de la précision de positionnement et du matériau. Nous pouvons intégrer des procédés spécialisés pour les micro-perçages ultra-fins lorsque cela s'avère nécessaire.
Q : L'usinage des alliages de titane compromet-il la précision des micro-perçages ?
R : Les propriétés d'usinage du titane compliquent effectivement le processus. Cependant, nous maîtrisons efficacement la déformation et l'usure des outils grâce à un choix ciblé d'outils, à des paramètres de coupe optimisés et à des stratégies de refroidissement spécifiques. Cela permet d'obtenir des résultats d'une haute précision constante.
Q : Pouvez-vous réaliser des prototypes avant de passer à la production en série ?
R : Oui. PartsMastery prend en charge la réalisation de prototypes et les essais en petites séries. Une fois que les pièces ont passé avec succès les contrôles dimensionnels et de performance, nous passons à la production en série à grande échelle. Cette approche permet de maîtriser pleinement les risques liés au projet.
Si vous développez des implants dentaires ou d'autres composants médicaux de précision comportant des structures à micro-perforations, envoyez vos plans et vos spécifications à l'équipe d'ingénieurs de PartsMastery. Nous vous proposerons une analyse DFM professionnelle ainsi que des solutions d'usinage sur mesure.