L'extrusion du PVC est un procédé de fabrication standard permettant de produire en continu des pièces de section constante à partir de polychlorure de vinyle. Elle est largement utilisée pour la fabrication de profilés de châssis de fenêtres, de gaines électriques, de joints d'étanchéité, de moulures décoratives et de profilés extrudés sur mesure. Par rapport au moulage par injection, l’extrusion du PVC offre des coûts d’outillage réduits, des cadences de production plus élevées et une meilleure adaptation aux pièces longues et continues. Cependant, contrairement à la plupart des thermoplastiques, le PVC présente une fenêtre de transformation plus étroite et nécessite un contrôle plus rigoureux du processus.
De nombreux ingénieurs sous-estiment la complexité du procédé d’extrusion du PVC lors de leur premier projet. Ils partent du principe qu’une filière suffit à elle seule à produire des pièces acceptables. En réalité, la formulation du composé de PVC, le contrôle de la température, le calibrage du refroidissement et l’équilibrage du débit dans la filière déterminent conjointement la précision dimensionnelle finale et la qualité de surface. Ce guide commence par la définition de base de l’extrusion du PVC. Il explique ensuite de manière systématique le déroulement du processus en cinq étapes, le comportement spécifique du PVC lors de sa transformation, les différences essentielles entre le PVC rigide et le PVC souple, les types de profilés courants, les limites du procédé, les consignes de conception, les comparaisons entre matériaux et les critères de sélection des fournisseurs. L’objectif final est d’aider les ingénieurs à prendre les bonnes décisions techniques dès les premières phases du projet.
1. Qu'est-ce que l'extrusion du PVC ?
L'extrusion du PVC est un procédé de moulage en continu. Concrètement, il consiste à faire fondre un composé de PVC formulé, à le faire passer à travers une filière présentant une section transversale spécifique, à calibrer le produit extrudé aux dimensions souhaitées, à le refroidir pour le solidifier, puis à le découper à la longueur voulue. Tout au long du processus de production, la section transversale reste constante sur toute la longueur.
En réalité, l’extrusion du PVC fait partie de la famille plus large des procédés d’extrusion des plastiques en général. Les principes de fonctionnement de ses équipements sont similaires à ceux des autres opérations d’extrusion de thermoplastiques. La principale différence réside toutefois dans le comportement du matériau. Le polychlorure de vinyle est un thermoplastique amorphe contenant du chlore. De plus, il est sensible à la chaleur et se décompose à haute température, libérant du chlorure d’hydrogène (HCl). Par conséquent, sa formulation et le contrôle de la température de transformation exigent davantage de précision que pour les polyoléfines telles que le polyéthylène et le polypropylène.
Par conséquent, l’extrusion du PVC convient aux types de pièces suivants : les pièces à section constante qui conservent le même profil sur toute leur longueur ; les profilés composites qui combinent des matériaux rigides et souples par co-extrusion ; et les séries de production de volume moyen à élevé qui justifient les coûts d’outillage. Les pièces présentant des sections variables, des contre-dépouilles profondes ou des détails sur plusieurs faces se prêtent mieux au moulage par injection ou à l’usinage.
2. Les cinq étapes du processus d'extrusion du PVC
Le processus d'extrusion du PVC comprend cinq étapes cruciales. Chacune de ces étapes a une incidence directe sur la précision dimensionnelle et la qualité de surface du profilé final. De plus, une perte de contrôle à n'importe quelle étape peut entraîner un gauchissement, des dimensions hors tolérance ou des défauts de surface.
2.1 Préparation du mélange sec de PVC
La résine de PVC n’est pratiquement jamais extrudée seule. Les formulations de PVC rigide nécessitent des stabilisants thermiques pour empêcher le dégagement de chlorure d’hydrogène pendant la transformation. Elles ont également besoin de lubrifiants pour contrôler l’écoulement de la masse fondue et empêcher celle-ci d’adhérer aux surfaces métalliques chaudes. Parmi les autres ingrédients, on trouve des adjuvants de transformation, des charges, des pigments et des absorbeurs d’UV. Quant aux formulations de PVC souple, elles nécessitent des plastifiants pour conférer de la souplesse au matériau.
En règle générale, le composé est mélangé dans un mélangeur à grande vitesse afin d'obtenir une dispersion homogène et de le préchauffer. Il est ensuite transféré dans un mélangeur de refroidissement pour abaisser la température et empêcher une dégradation prématurée du PVC. Le mélange sec ainsi obtenu peut être introduit directement dans l’extrudeuse ou granulé pour former des granulés pré-composés. En fin de compte, c’est la formulation qui définit la fenêtre de transformation avant même que le matériau n’entre dans la machine.
2.2 Contrôle de la plastification
Les mélanges secs de PVC rigide sont généralement traités à l'aide d'extrudeuses à double vis coniques ou d'extrudeuses à double vis parallèles. Les machines à double vis transportent la poudre à des taux de cisaillement plus faibles et assurent un mélange plus homogène, ce qui est idéal pour le PVC, un matériau sensible au cisaillement. En revanche, le PVC souple et les composés granulés sont généralement traités à l’aide d’extrudeuses monovis.
Dans les plages indiquées par l’industrie, les températures de fusion pour l’extrusion du PVC rigide se situent généralement entre 170 et 200 °C. Les températures d’extrusion du PVC souple sont légèrement inférieures, comprises entre 150 et 190 °C environ. Ces plages ne constituent que des valeurs de référence. Les températures optimales réelles dépendent du composé spécifique et des exigences du produit, conformément à la fiche technique du fournisseur de matière. Une surchauffe entraîne la dégradation et la décoloration du PVC. À l’inverse, une température insuffisante se traduit par une mauvaise fusion et des surfaces rugueuses.
2.3 Écoulement de la matière fondue à travers la filière d'extrusion
La filière d'extrusion transforme le flux circulaire de matière fondue en une section transversale correspondant au profil souhaité. Cependant, les dimensions de la filière ne correspondent pas directement à celles du produit fini. La matière fondue subit un gonflement à la sortie de la filière, puis se rétracte en refroidissant. C’est pourquoi les dimensions réelles de la filière sont généralement légèrement supérieures à celles du produit final. Elles sont ajustées progressivement au cours des prélèvements d’échantillons et des essais de production.
Il convient de noter que l'équilibre d'écoulement est plus important que le contour extérieur. Les zones à paroi épaisse et à paroi mince doivent se remplir au même rythme. Sinon, les sections minces sont sous-remplies tandis que les sections épaisses sont surremplies, ce qui entraîne des déformations et des dimensions inégales. La conception de la filière fait appel à des barres de restriction, des déflecteurs d'écoulement et des canaux profilés pour équilibrer la vitesse de la matière fondue dans toutes les zones.
Gros plan sur une filière d'extrusion de PVC : le PVC fondu sort de la filière ; les canaux d'écoulement et les distributeurs de la filière déterminent la forme du profilé
2.4 Étalonnage du profil et refroidissement
L'extrudat sortant de la filière se trouve encore à l'état mou et fondu. Il pénètre immédiatement dans une cuve de calibrage sous vide, qui applique une pression négative afin de plaquer la surface extérieure contre les parois calibrées de la filière. Ce processus permet de maintenir simultanément le profilé aux dimensions cibles précises. Un refroidissement à l'eau ou à l'air abaisse la température du profilé en dessous de la température de transition vitreuse afin de le solidifier.
De plus, la vitesse de refroidissement influe directement sur les contraintes résiduelles et la stabilité dimensionnelle. Un refroidissement lent et irrégulier provoque un gauchissement du profilé. À l’inverse, un refroidissement rapide des sections épaisses crée des gradients de température internes-externes excessifs, entraînant une concentration des contraintes et des creux superficiels. Une conception adéquate du refroidissement réduit progressivement la température en fonction de la répartition de l’épaisseur des parois, garantissant ainsi une solidification uniforme sur toute la section transversale.
2.5 Tirage et découpe
Une machine de dévidage tire le profilé calibré et refroidi vers l'avant à une vitesse constante. La vitesse de traction correspond précisément au débit d'extrusion. Parallèlement, une découpeuse ou une scie intégrée à la ligne coupe le profilé à la longueur requise sans arrêter la ligne de production. Une longueur de coupe constante est essentielle pour l'assemblage des cadres en aval ou l'installation sur site.
De plus, les opérations secondaires restent importantes pour les extrusions en PVC. Le collage au solvant et le soudage thermique permettent l’assemblage de châssis en PVC rigide. Le poinçonnage, le rainurage et l’usinage CNC post-extrusion permettent de créer des trous et des surfaces d’assemblage que la filière ne peut pas former directement. Généralement, ces processus secondaires ont lieu après la découpe en longueur en ligne.
3. Pourquoi le PVC se comporte-t-il différemment lors de l'extrusion ?
Quatre caractéristiques du matériau distinguent le PVC de la plupart des autres thermoplastiques extrudés. La compréhension de ces caractéristiques est essentielle pour maîtriser l'extrusion du PVC et éviter les erreurs courantes de conception et de transformation.
Fenêtre de traitement restreinte: Le PVC commence à se dégrader à proximité de sa température d'écoulement. La plupart des plastiques supportent une large plage de températures comprise entre leur point de fusion et leur point de combustion, mais ce n'est pas le cas du PVC. De légers écarts de température peuvent entraîner une dégradation ou des défauts de surface.
La décomposition thermique libère du HCl: La surchauffe provoque un dégagement de chlorure d'hydrogène du polymère. Cela entraîne une décoloration du profilé, qui passe d'une couleur normale au jaune puis au marron, génère des défauts de surface et provoque la corrosion des vis et des cylindres de l'extrudeuse.
Compound pilote le processus: Les polyoléfines fonctionnent de manière fiable en se basant uniquement sur les réglages de température. En revanche, les performances de transformation du PVC dépendent fortement des proportions de stabilisants et de lubrifiants. Deux extrudeuses identiques traitant des composés de PVC différents produisent des résultats différents.
Sensibilité élevée au refroidissement: Le PVC rigide est essentiellement amorphe et présente un coefficient de dilatation thermique relativement élevé (environ 50 à 80 × 10⁻⁶/°C). Ce coefficient est supérieur à celui de l’aluminium et des matériaux renforcés de fibres de verre, ce qui revêt une importance particulière pour les assemblages serrés et les longues séries de profilés.
4. Extrusion de PVC rigide et souple
Le PVC rigide et le PVC souple sont issus du même polymère de base. La différence essentielle réside dans la teneur en plastifiants de la formulation. La teneur en plastifiants détermine la dureté du matériau, sa souplesse, ses performances à basse température et son adéquation à certaines applications.
Caractéristique
PVC rigide (uPVC/RPVC)
PVC souple
Teneur en plastifiants
Aucun ou inférieur à 5 phr
Généralement entre 20 et 80 phr, ajustée en fonction de la dureté souhaitée
Rigidité et souplesse
Grande rigidité, bonne stabilité dimensionnelle
Souple et malléable, dureté adaptée à chaque modèle
Résistance aux chocs
Modérée, améliorée grâce à des modificateurs d'impact
Une teneur plus élevée en plastifiant améliore la ténacité à basse température
Résistance aux intempéries et aux produits chimiques
Compatible avec les stabilisateurs UV, résiste aux acides et aux alcalis
C'est bien, mais les plastifiants migrent au cours de la durée de vie du produit
Produits types
Profilés de fenêtres, goulottes, profilés en U, châssis, moulures
Joints d'étanchéité, garnitures de bordure, tuyaux, isolation de câbles
Les meilleures applications
Éléments structurels et porteurs
Étanchéité, amortissement, pièces souples ou adaptables
Le PVC rigide (également appelé uPVC ou RPVC) peut être assemblé par collage au solvant et par soudage thermoplastique, ce qui facilite le montage des ossatures sur chantier. Quant au PVC souple, il ne s'agit pas d'un grade de dureté unique, mais d'un spectre continu : la teneur en plastifiants est ajustée en fonction de la dureté souhaitée. Une teneur plus élevée en plastifiants améliore la souplesse à basse température, mais réduit la résistance à la traction, la résistance à la déchirure et la stabilité dimensionnelle.
5. Types courants de produits issus de l'extrusion du PVC
L'extrusion de profilés en PVC couvre cinq grandes familles géométriques. Chaque famille obéit à des règles de conception spécifiques et présente des applications typiques.
5.1 Profilés en PVC rigide
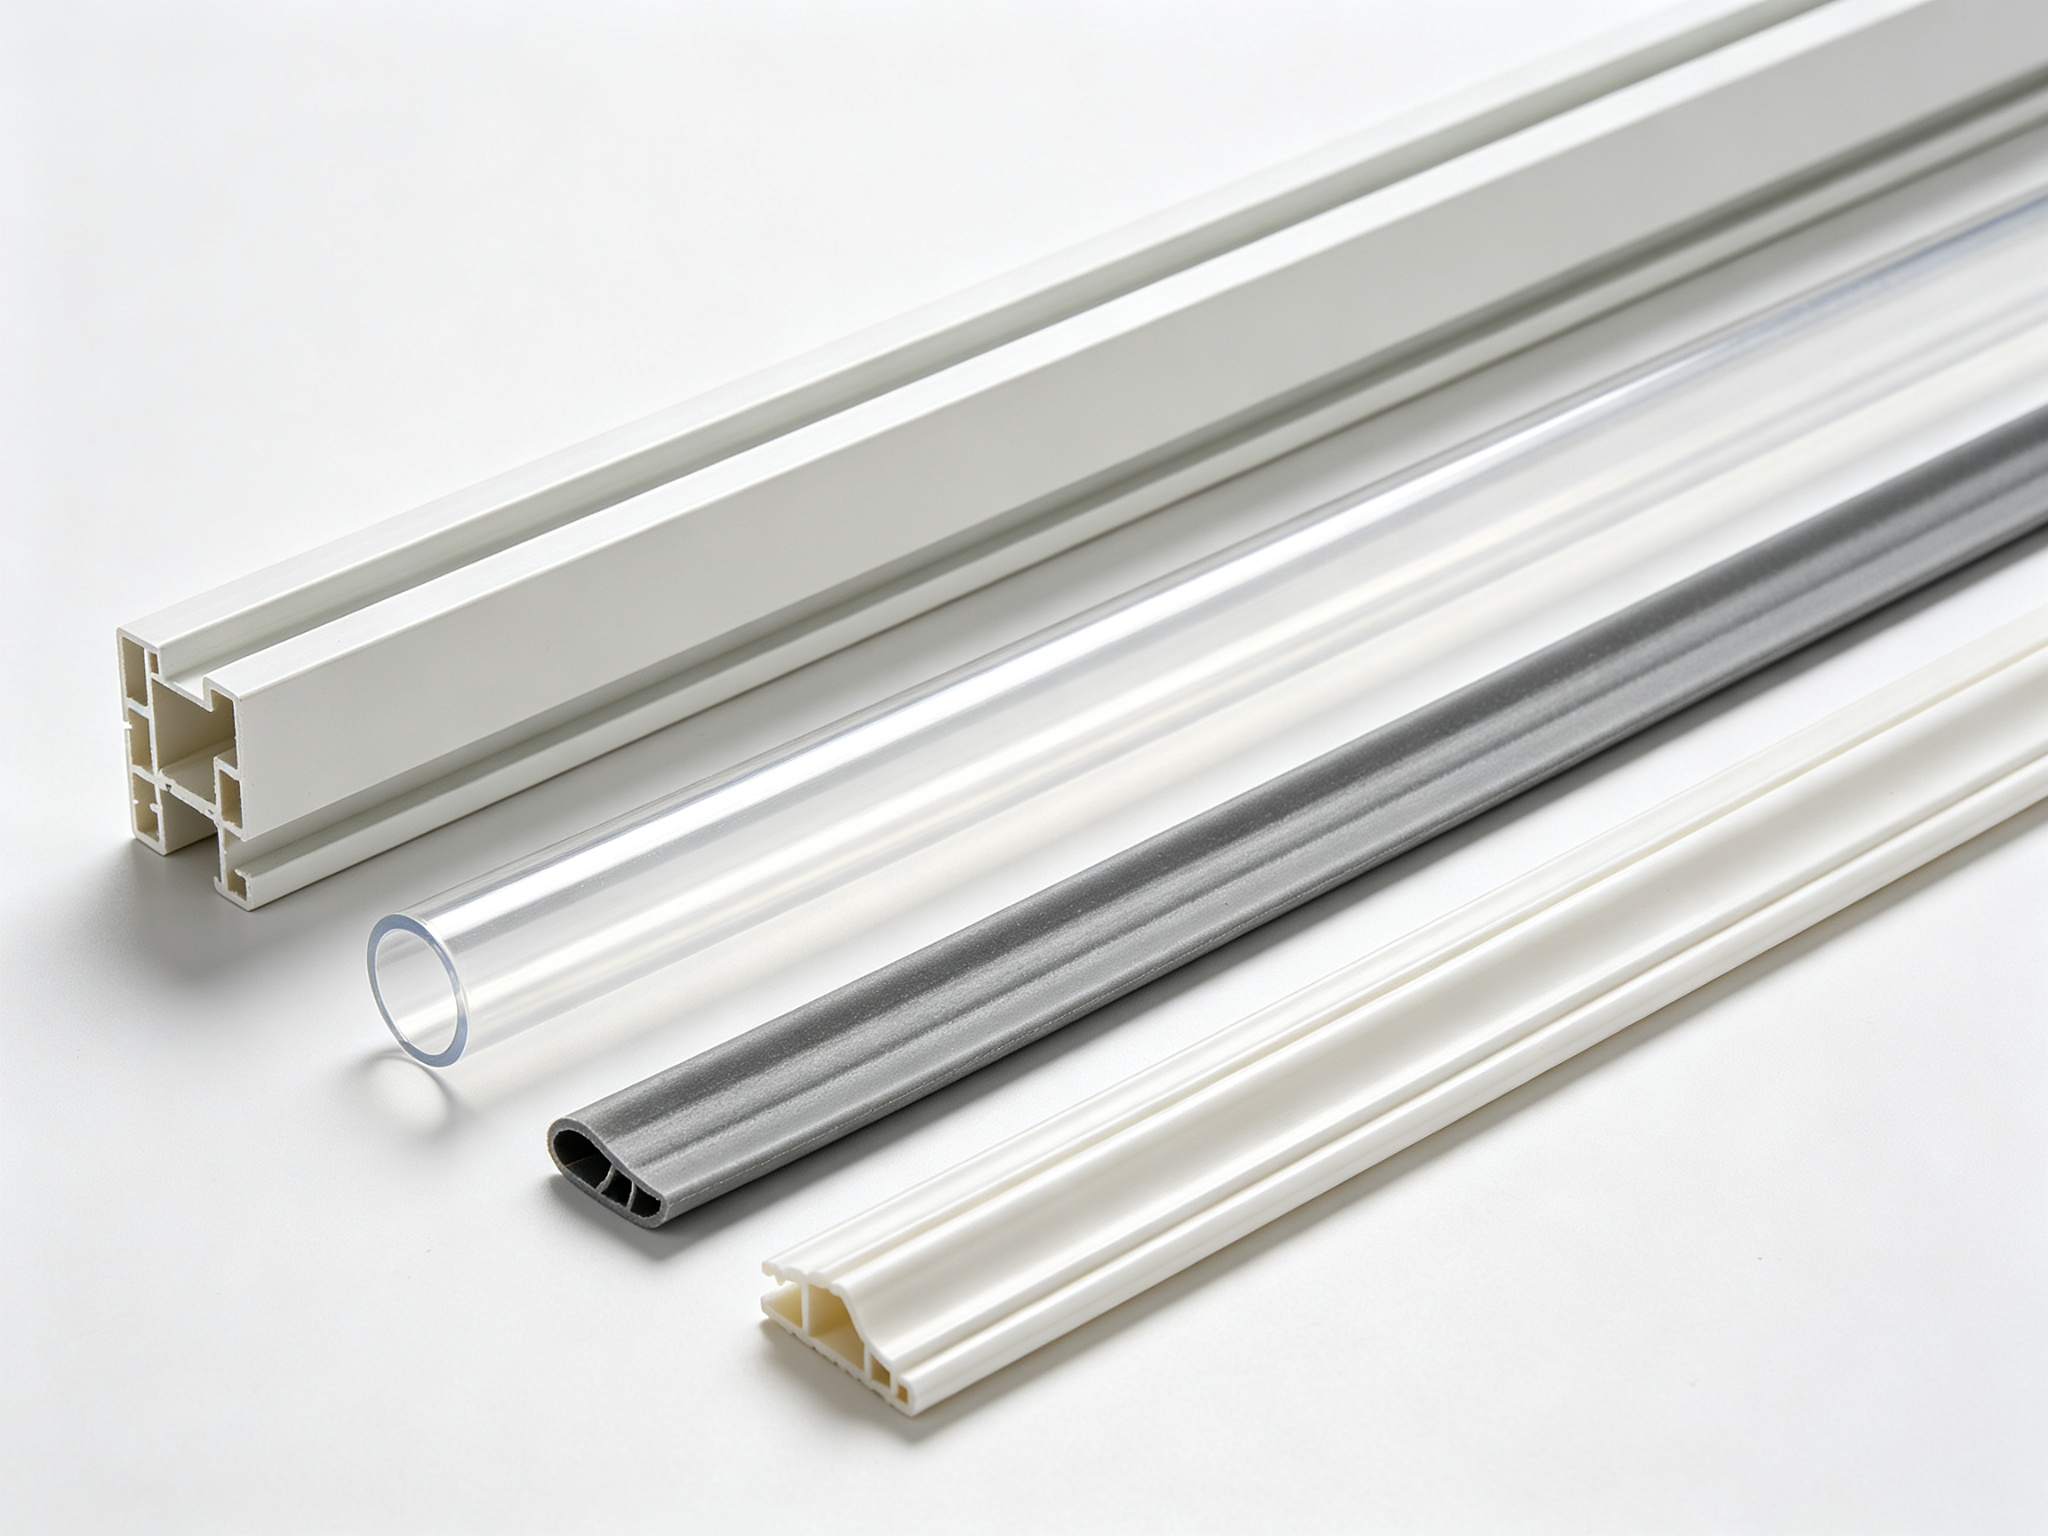
Les profilés en PVC rigide sont des pièces rigides à section continue. Parmi les sections transversales courantes, on trouve les profilés en U, en J, en C, en T, les raccords en Z, les raccords en H, les bandes de finition, les cadres et les clips de fixation. Ils remplissent principalement des fonctions structurelles, d'enceinte, de séparation ou de protection. En effet, ils constituent le produit d'extrusion en PVC le plus largement utilisé dans les applications du bâtiment et de l'industrie.
5.2 Joints en PVC souple
Les joints en PVC souple comprennent les lèvres d'étanchéité, les joints en forme de bulbe et les bordures. Ils peuvent être extrudés seuls ou coextrudés sur un support rigide. La dimension critique d'un joint est la compression de la lèvre d'étanchéité, et non la géométrie du corps principal. Les concepteurs déterminent la géométrie de la lèvre en fonction de la pression d'étanchéité requise et du matériau de la surface d'appui.
5.3 Tubes en PVC
Les tubes en PVC se caractérisent par une section transversale circulaire dont le diamètre intérieur et l'épaisseur de paroi sont contrôlés. Les tubes à lumière unique servent à acheminer des fluides ou à guider des câbles. Quant aux tubes à lumières multiples (pouvant comporter jusqu'à quatre cavités internes), ils permettent de séparer des conducteurs ou des fluides indépendants les uns des autres. Les gaines en PVC carrées et rectangulaires permettent de guider les câbles et d'assurer la protection des bords.
5.4 Profilés cellulaires creux
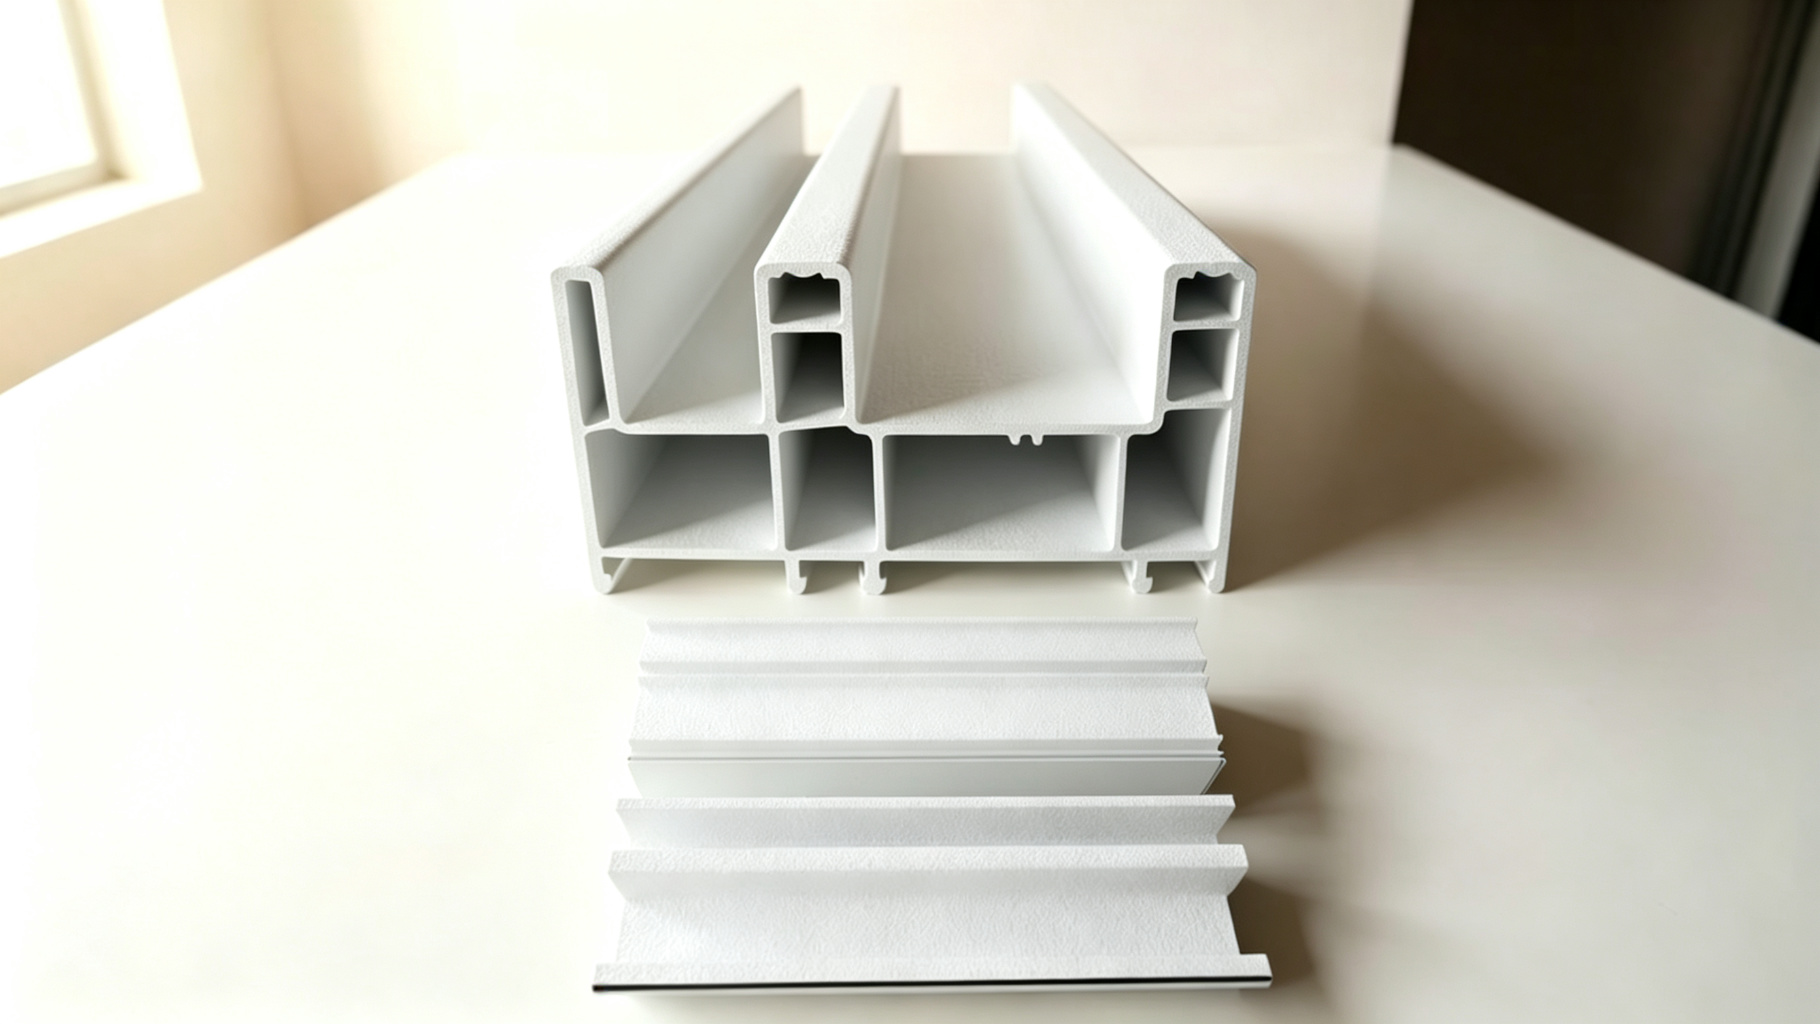
Les profilés alvéolaires creux sont des sections fermées comportant des vides internes. Ils permettent d’augmenter la rigidité, l’isolation thermique ou l’isolation acoustique sans alourdir la structure. Les profilés de fenêtres et les sous-couches de sol en sont des exemples courants. Les nervures internes soutiennent les parois extérieures contre la pression d’étalonnage sous vide et les charges structurelles pendant l’exploitation.
5.5 Profilés en PVC coextrudés
La co-extrusion permet de traiter deux matériaux ou plus en une seule opération de moulage. Parmi les combinaisons courantes, on peut citer les lèvres d'étanchéité souples sur des supports rigides, les couches de finition résistantes aux UV ou colorées sur des matériaux de base économiques, ou encore les surfaces de préhension au toucher doux. Ainsi, la co-extrusion permet d'intégrer les avantages fonctionnels de différents matériaux dans une seule section transversale, éliminant ainsi les étapes d'assemblage ou de collage en aval.
6. Contraintes liées au procédé d'extrusion du PVC
Les comportements du PVC décrits ci-dessus se traduisent par quatre contraintes pratiques liées au processus, dont il convient de tenir compte lors de la conception et de l'approvisionnement.
Le gonflement et la dérive dimensionnelle: L'épaisseur de la paroi, la vitesse de ligne et la température de fusion ont toutes une incidence sur les dimensions finales du produit. Le réglage et le calibrage de la première pièce font partie des coûts de développement de l'outillage. Il ne faut donc pas partir du principe que la première matrice permet d'obtenir les dimensions finales.
Outillage spécifique aux matrices: Les filières d'extrusion et les calibreurs sont conçus pour des profils spécifiques. Modifier l'équilibre des parois ou la géométrie de la section transversale nécessite généralement un nouvel outillage plutôt qu'un simple réglage.
Section transversale constante uniquement: Les caractéristiques qui varient sur toute la longueur nécessitent des opérations secondaires ou un procédé différent. L'extrusion en elle-même ne permet de produire que des sections transversales uniformes.
Dérive à long terme de la propriété: La migration des plastifiants et la répartition des charges modifient la dureté et les dimensions du PVC souple au fil des années d'utilisation. Même les mélanges qui satisfont aux essais en laboratoire peuvent présenter des variations au fil du temps dans des conditions d'utilisation réelles.
7. Directives de conception pour l'extrusion du PVC
Les sept choix de conception clés suivants déterminent en grande partie les risques liés aux cotes et le coût de développement de l'outillage. Le fait de vérifier ces points avant la validation définitive des plans réduit considérablement le taux de rejet de la première pièce et la probabilité de devoir retravailler la matrice.
7.1 Uniformité de l'épaisseur des parois
Dans la mesure du possible, veillez à maintenir une épaisseur de paroi nominale unique sur l'ensemble du profilé. Si la conception nécessite des épaisseurs de paroi variables, maintenez le rapport entre la paroi la plus épaisse et la plus fine à environ 1,5:1 — il s'agit d'une recommandation prudente du secteur plutôt que d'une limite stricte. Les parois épaisses refroidissent plus lentement que les parois minces. Un refroidissement inégal provoque des déformations et des creux en surface. De plus, les longues portées non soutenues s'affaissent sous leur propre poids, ce qui nécessite de prévoir un espacement adéquat des appuis.
7.2 Rayon des angles
Une règle générale de conception en extrusion stipule que les rayons des angles internes doivent être au moins égaux à la moitié de l'épaisseur de la paroi. Les angles internes vifs entravent l'écoulement de la matière fondue, concentrent les contraintes et constituent des points d'amorçage de fissures. De plus, des rayons internes plus importants améliorent non seulement le remplissage, mais renforcent également la résistance structurelle du profilé.
7.3 Réseaux internes dans les profilés creux
Les âmes internes des profilés creux soutiennent les parois extérieures contre la pression d'étalonnage sous vide et les charges structurelles en service. L'épaisseur de l'âme doit être proche de celle de la paroi extérieure. Il convient d'éviter les portées excessives entre les âmes, qui pourraient entraîner un affaissement des parois extérieures. De même, les tubes à lumières multiples obéissent au même principe : il faut laisser une quantité suffisante de matière dans les âmes entre les cavités afin de conserver la forme circulaire.
7.4 Compensation du gonflement des matrices
Les cotes des matrices sont volontairement surdimensionnées et ajustées lors de l'échantillonnage. Ne dimensionnez pas directement la matrice en fonction des cotes indiquées sur le plan de la pièce. Ne partez pas non plus du principe que les cotes du plan correspondent aux cotes réelles de la matrice. Considérez plutôt les cotes de la matrice comme des variables intermédiaires dans le développement du processus. Enfin, n'oubliez pas que les cotes du produit final constituent l'objectif de conception.
7.5 Conception du circuit de refroidissement
Placez les sections à parois épaisses là où l'accès pour le refroidissement est le plus facile. Les sections épaisses encastrées dans des parois minces restent à l'état fondu après la solidification de la couche externe, ce qui déforme le profilé. Une conception rationnelle du circuit de refroidissement garantit que l'ensemble de la section transversale se solidifie de la manière la plus synchrone possible.
7.6 Compatibilité des matériaux en co-extrusion
Dans la co-extrusion du PVC, les matériaux adjacents doivent présenter des températures de transformation et des mécanismes de liaison compatibles. Si deux types de PVC ne parviennent pas à bien adhérer au niveau de l'interface, prévoyez des systèmes de verrouillage mécaniques (tels que des assemblages en queue d'aronde ou des ergots). Ne vous fiez pas uniquement à l'adhérence chimique.
7.7 Définition de la tolérance critique
N'appliquez des tolérances serrées qu'aux cotes d'ajustement fonctionnel. Pour les joints et les tubes, précisez les paramètres de performance plutôt que les cotes d'ensemble génériques : les joints nécessitent une charge de compression et une dureté, tandis que les tubes doivent présenter un diamètre intérieur, une épaisseur de paroi et une concentricité. Indiquez clairement les cotes critiques et les points de référence. De plus, utilisez des tolérances plus larges pour les surfaces non fonctionnelles : appliquer des tolérances trop strictes aux surfaces esthétiques augmente les coûts de fabrication sans améliorer la fonctionnalité.
8. Le PVC par rapport aux autres matériaux d'extrusion
Lorsqu'ils choisissent un matériau d'extrusion, les ingénieurs comparent généralement le PVC à l'ABS, au PE, au PP et au TPE/TPU. Chaque matériau présente des atouts différents en termes de rigidité, de souplesse, de résistance aux intempéries, de résistance chimique et de coût.
Matériau
Rigidité
Flexibilité
Résistance aux intempéries
Résistance chimique
Coût relatif
Applications typiques
PVC
Élevé (catégorie rigide)
Dépendant du plastifiant
Compatible avec les stabilisateurs UV
Résiste aux acides et aux alcalis ; résistance limitée à certains solvants
Faible
Profilés de fenêtres, gaines, joints, moulures
ABS
Moyen à élevé
Manque de souplesse
Modéré, bénéficie d'une couche de protection
Modéré
Moyen
Finitions d'équipement, pièces d'appareils électroménagers, gaines de protection
PE
Faible
Flexible
Bien
Excellent
Faible
Tubes, gaines, bandes d'usure, profilés de protection
PP
Moyen
Limité (comportement des charnières)
Moyen à bon
Excellent
Faible à moyen
Canaux, guides, composants de laboratoire
TPE/TPU
Faible
Haut
TPU : bien, TPE : correct
Cela varie selon le niveau scolaire
Haut
Joints, poignées, pare-chocs, tuyaux
Le principe de sélection des matériaux est simple : il faut d’abord présélectionner les candidats en fonction de l’environnement d’exploitation (exposition en extérieur, exposition aux produits chimiques, plage de températures). Il faut ensuite choisir entre des grades de PVC rigides et souples en fonction des exigences de rigidité. Lorsqu’une rigidité structurelle est nécessaire ou lorsqu’une souplesse modérée peut être ajustée via la teneur en plastifiants, le PVC offre des avantages évidents en termes de coût et de résistance aux intempéries. À l’inverse, si la corrosion chimique constitue la principale contrainte, le PE et le PP sont plus adaptés. Si la flexibilité est une fonction essentielle plutôt qu’une caractéristique secondaire, le TPE et le TPU constituent de meilleurs choix.
9. Domaines d'application typiques de l'extrusion du PVC
Les profilés en PVC sont utilisés dans quatre grands domaines d'application, chacun présentant des exigences différentes en matière de performances des matériaux et de tolérances.
9.1 Bâtiment et construction
Les profilés de châssis de fenêtres en PVC rigide, les moulures pour panneaux muraux, les sous-couches de sol et les bardages extérieurs constituent le plus grand marché de l'extrusion de PVC. Les profilés en PVC offrent une excellente résistance aux intempéries, une grande stabilité dimensionnelle et une ignifugation intrinsèque. Ils nécessitent peu d'entretien et se déclinent dans une large gamme de couleurs et de finitions de surface. De plus, la co-extrusion permet d'appliquer des couches de finition stabilisées aux UV sur des âmes en PVC à faible coût, ce qui prolonge encore leur durée de vie en extérieur.
9.2 Installation électrique et gestion des câbles
Les gaines électriques en PVC rigide, les goulottes de câbles et les conduits de câblage tirent parti des propriétés intrinsèques de résistance au feu et d’isolation du PVC. Ils constituent le matériau de référence dans les installations électriques. Par ailleurs, les isolants et gaines de câbles en PVC souple assurent l’isolation électrique et la protection mécanique des fils et des câbles. La résistance au feu du PVC (UL 94 V-0) lui confère un avantage irremplaçable dans les applications électriques.
9.3 Joints et garnitures
Les joints de fenêtres et de portes, les joints d'étanchéité, les moulures de finition, les protections de machines et les bandes d'usure sont fabriqués en PVC souple lorsqu'une étanchéité et un amortissement sont nécessaires. Ils sont fabriqués en PVC rigide lorsque le maintien de la forme est requis. Par conséquent, la co-extrusion permet d'intégrer des lèvres d'étanchéité souples à des supports rigides au sein d'un même profilé, ce qui élimine les étapes d'assemblage en aval.
9.4 Gestion des fluides et biens de consommation
Les tuyaux en PVC souple sont utilisés pour le transport de l'eau, de fluides chimiques et dans les circuits pneumatiques. Les garnitures intérieures et les joints automobiles utilisent à la fois des grades de PVC rigides et souples. Les profilés pour le mobilier et les présentoirs tirent parti de la large gamme de couleurs et des options de finition de surface offertes par le PVC. De plus, la possibilité de modifier les composés de PVC (en y ajoutant des absorbeurs d’UV, des retardateurs de flamme ou des modificateurs de résistance aux chocs) permet de s’adapter aux diverses exigences des produits de consommation.
10. Comment choisir un fabricant d'extrusions en PVC
Lors du choix d'un fournisseur spécialisé dans l'extrusion de PVC, ce qui compte vraiment, ce n'est pas la longueur de sa liste d'équipements. Ce qui importe, c'est de savoir si le fournisseur est capable de produire de manière constante des pièces qui répondent à vos exigences dimensionnelles essentielles. Les sept critères d'évaluation suivants vous aideront à sélectionner des partenaires fiables dans le domaine de l'extrusion de PVC.
Expérience en matière de matériaux et de formulations: Le fournisseur est-il en mesure d'adapter les nuances de PVC à votre environnement d'exploitation et d'examiner la stabilisation aux UV, la résistance au feu, la modification de la résistance aux chocs et les systèmes de plastifiants lors de la conception pour la fabrication (DFM) ?
Assistance pour la conception de matrices et d'outillages sur mesure: Qui conçoit et fabrique la matrice ? À qui appartient l'outillage une fois le projet terminé ? Le fournisseur propose-t-il une prise en charge complète, de la conception de la section transversale jusqu'aux réglages lors des essais de production ?
Expérience en matière de complexité des profils: Le fournisseur a-t-il déjà réalisé des rapports d'épaisseur de paroi similaires, des sections transversales creuses ou des lèvres d'étanchéité coextrudées ? Demandez des exemples concrets et les rapports d'inspection du premier article.
Tolérance et capacité de contrôle: Demandez quelles dimensions ils mesurent, quel équipement ils utilisent et comment ils communiquent leurs résultats. La capacité de tolérance doit être précisée pour chaque dimension critique, et non sous la forme d'un chiffre générique unique.
Capacité de prototypage et de production: Fournissent-ils des échantillons avant la production en série ? Quels sont les cadences de production et les délais de livraison qu’ils peuvent garantir à ce volume de production ?
Capacité d'opérations secondaires: Les opérations de poinçonnage, de perçage, de soudage et d'assemblage sont-elles réalisées sous un même toit ? L'intégration des opérations de transformation secondaires permet de réduire les coûts de transport et de transfert.
Assistance technique en matière de conception pour la fabrication (DFM): L'équipe d'ingénierie vérifie-t-elle l'équilibre des parois, les rayons des angles et la stratégie de tolérance avant le découpage à l'emporte-pièce ? Une révision DFM gratuite constitue un signal très positif.
11. Services d'extrusion de PVC sur mesure de PartsMastery
PartsMastery propose des services professionnels d'extrusion sur mesure du PVC, couvrant l'extrusion de profilés en PVC rigide, de joints en PVC souple, de tubes en PVC et de profilés co-extrudés. Lorsque les plans prévoient des trous, des fentes, des rainures ou des surfaces d'assemblage sur les profilés extrudés, PartsMastery propose également un usinage secondaire CNC en complément. Cette offre « tout-en-un » couvre l’ensemble du processus, de l’extrusion au post-traitement.
En matière de choix des matériaux, PartsMastery propose des gammes de PVC rigide et souple. Les formulations sont examinées au cas par cas afin de vérifier leur conformité aux exigences des plans. Divers additifs permettent d’adapter les propriétés spécifiques : les absorbeurs d’UV améliorent la résistance aux intempéries, les grades ignifuges répondent aux exigences de la norme UL 94 et les modificateurs d’impact renforcent la ténacité. Les pigments et les traitements de surface permettent d’obtenir des couleurs et des finitions spécifiques. De plus, toutes les décisions relatives à la formulation sont prises avant le découpage à l’emporte-pièce, garantissant ainsi que les performances du produit répondent aux exigences de conception dès le premier article.
Le processus complet, du téléchargement des plans à la première commande de production, suit les étapes suivantes : téléchargement des plans 2D/3D, confirmation du choix du matériau et de l’équilibre des parois, conception et fabrication des matrices d’extrusion et des calibrateurs, extrusion de longueurs d’échantillons pour des ajustements d’essai, validation du premier article après contrôle dimensionnel, puis lancement de la production en série. Les tolérances dimensionnelles critiques atteignent ±0,25 mm, voire mieux. Les tolérances réellement réalisables sont confirmées lors de l’étude de fabricabilité (DFM) en fonction de la géométrie de la section transversale, de la nuance du matériau et des exigences d’inspection — elles ne sont pas simplement déduites d’un tableau. Tous les produits sont contrôlés dans le cadre d’un système qualité ISO 9001, couvrant les dimensions de la section transversale, la longueur de coupe, la rectitude, la torsion et l’état de surface.
De plus, PartsMastery propose des opérations secondaires pour les profilés en PVC, notamment le poinçonnage, la découpe, le cintrage à chaud, le collage au solvant et le soudage thermique. Qu’il s’agisse de profilés de fenêtres, de gaines électriques, de joints d’étanchéité ou de profilés industriels sur mesure, PartsMastery offre une solution complète, de l’étude de la fabricabilité (DFM) au développement de l’outillage et à la production par extrusion, en passant par le post-traitement et l’inspection.
12. Résumé
L'extrusion du PVC est un procédé à faible coût d'outillage et à haut rendement permettant de fabriquer des pièces à section transversale constante. La formulation du composé détermine la grande majorité des performances du produit : dureté, résistance aux UV, retard à la flamme, résistance aux chocs et couleur proviennent toutes du composé de PVC. Le PVC rigide et le PVC souple sont issus du même polymère de base et ne se distinguent que par leur teneur en plastifiant. Par conséquent, la co-extrusion permet d’intégrer des fonctions d’étanchéité et de structure dans une seule section transversale, éliminant ainsi les étapes d’assemblage en aval.
Cependant, l’extrusion du PVC offre une marge de manœuvre réduite. La formulation du composé, les plages de température et les courbes de refroidissement ont autant d’importance que la conception de la filière pour les résultats finaux. La plupart des problèmes dimensionnels trouvent leur origine dans des choix de conception effectués avant la fabrication de la filière : épaisseur de paroi inégale, angles internes aigus, parcours de refroidissement inadaptés ou tolérances excessives sur des dimensions non critiques. C’est avant la validation définitive des plans que la résolution de ces problèmes coûte le moins cher. Grâce à une analyse systématique de la conception pour la fabrication (DFM), à une conception rationnelle des parois et à une sélection rigoureuse des fournisseurs, les ingénieurs peuvent tirer pleinement parti des avantages en termes de coût et de performance de l’extrusion du PVC pour développer des profilés extrudés de haute qualité.