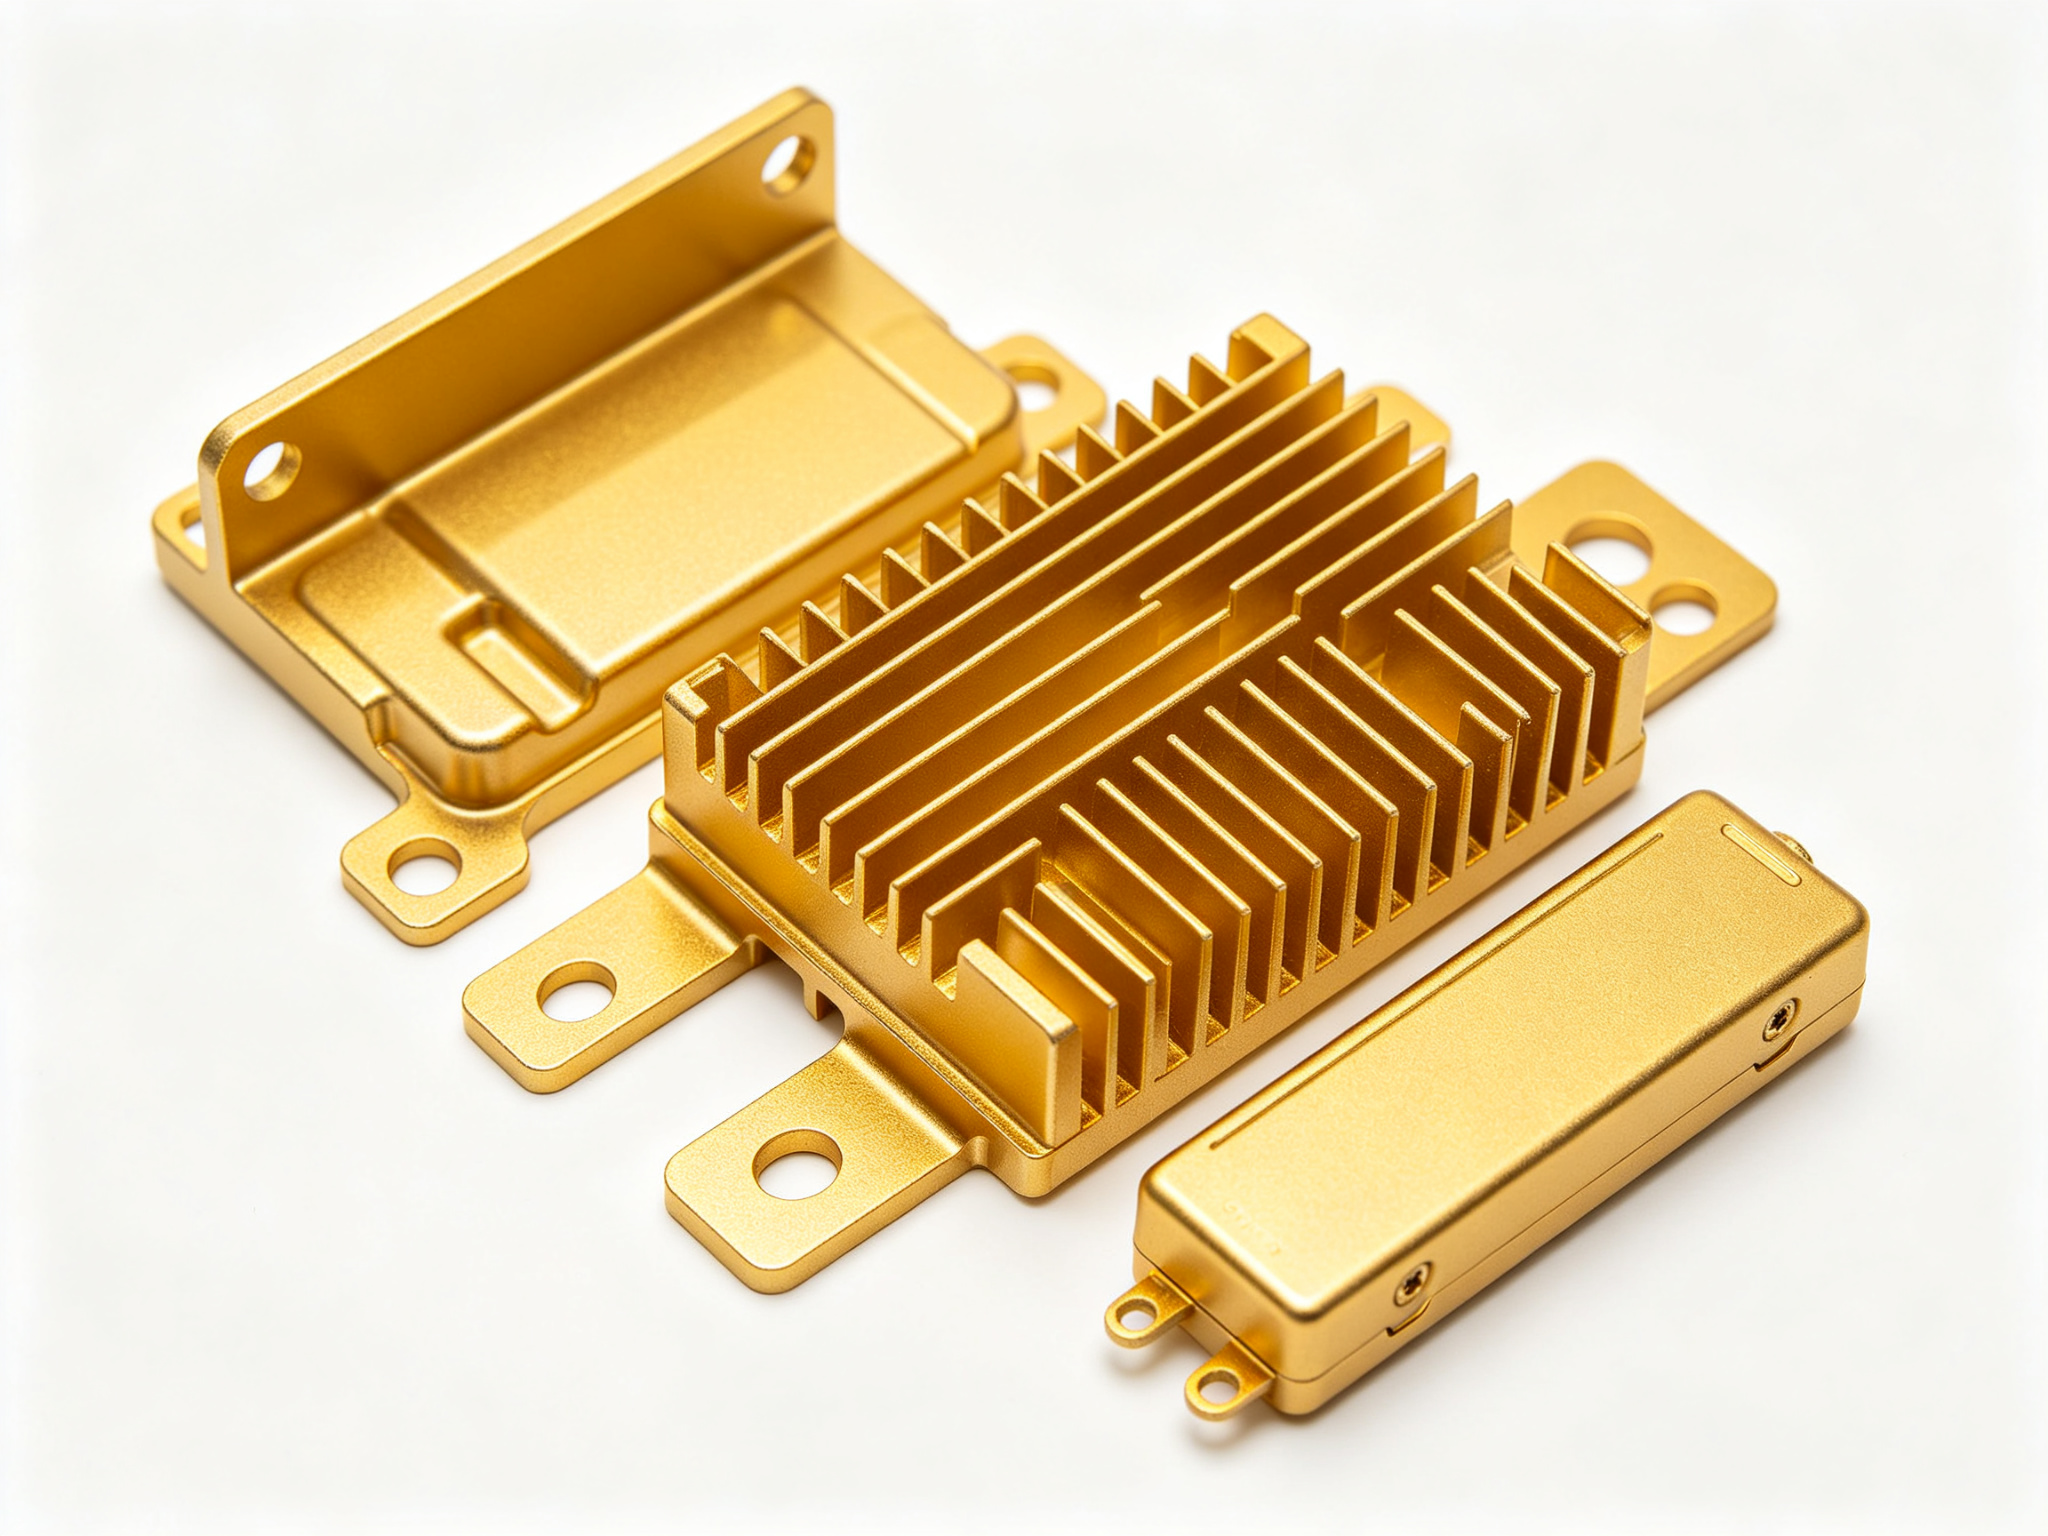
Le revêtement de conversion chimique, communément appelé « Alodine » ou « revêtement de conversion au chromate », désigne un procédé de traitement chimique principalement utilisé sur les alliages d'aluminium. Il permet de former une couche de conversion ultra-fine à la surface de l'aluminium grâce à une réaction chimique contrôlée. Cette couche remplit simultanément trois fonctions essentielles : une meilleure résistance à la corrosion, une adhérence renforcée du revêtement et le maintien de la conductivité électrique, le tout sans augmenter de manière significative l’épaisseur de la pièce. Cette combinaison unique de propriétés fait du revêtement chimique l’une des solutions de traitement de surface privilégiées pour les pièces de précision en aluminium.
Cependant, le revêtement chimique n’est pas une solution de traitement de surface universelle. Il présente des limites évidentes en matière de résistance à l’usure, d’aspect esthétique et de durabilité dans des environnements extrêmes. De plus, les procédés traditionnels à base de chrome hexavalent sont soumis à des réglementations environnementales strictes. Une bonne compréhension des principes du procédé « chem film », de ses types et classes, de ses limites de performance et de ses scénarios d’application est essentielle pour les ingénieurs chargés de choisir des traitements de surface dans les secteurs de l’aérospatiale, de l’électronique, de l’automobile et de la fabrication de précision. Ce guide commence par la définition de base du film chimique. Il explique de manière systématique les types et classes, le déroulement du procédé, la signification des couleurs, les différences essentielles par rapport à l’anodisation, les applications principales, les pratiques industrielles, les avantages et les inconvénients, ainsi que les considérations de sécurité. L’objectif est de fournir aux ingénieurs un cadre décisionnel concret pour le choix du traitement.
1. Qu'est-ce que le Chem Film (Alodine) ?
Le revêtement de conversion chimique est une couche de type conversion formée à la surface des métaux par des réactions chimiques. Contrairement à l'anodisation, qui consiste à former une couche d'oxyde par voie électrochimique, le film chimique se forme par une réaction chimique spontanée entre la surface métallique et la solution chimique. Pour les alliages d’aluminium, le film chimique est constitué d’une couche d’oxyde mixte composée d’oxyde d’aluminium et de composés à base de chrome (ou de zirconium/titane). Son épaisseur varie généralement de 0,25 à 2,5 micromètres (0,00001 à 0,0001 pouce).
Cette couche de conversion ultra-fine possède trois caractéristiques essentielles. Premièrement, elle forme une couche protectrice liée chimiquement qui empêche efficacement l’oxygène et l’humidité d’entrer en contact avec le substrat en aluminium, offrant ainsi une résistance modérée à la corrosion. Deuxièmement, sa structure poreuse améliore considérablement l’adhérence des peintures, des revêtements en poudre et des adhésifs, ce qui en fait une excellente couche d’apprêt. Troisièmement, comme cette couche est extrêmement fine, elle ne forme pas de couche isolante. Elle préserve la conductivité électrique naturelle de l’aluminium, ce qui la rend adaptée aux applications de mise à la terre et de blindage électromagnétique. La combinaison unique de ces trois propriétés rend le film chimique irremplaçable dans la fabrication de pièces de précision en aluminium.
2. Types et catégories de films chimiques
Conformément à la norme militaire américaine MIL-DTL-5541, les films chimiques sont classés en différents types et classes en fonction de leur composition chimique et des priorités en matière de performances. Il est essentiel de bien comprendre ces classifications pour faire le bon choix, car les différents types et classes présentent des différences significatives en termes de résistance à la corrosion, de conductivité, de conformité aux normes environnementales et de coût.
2.1 Type I : Film chimique au chrome hexavalent
Le film chimique de type I utilise des composés de chrome hexavalent (Cr⁶⁺) pour former une couche de conversion au chromate sur les surfaces en aluminium. Au cours du traitement, l’aluminium réagit avec les ions chromate par le biais d’une réaction d’oxydoréduction. Cette réaction produit une couche d’oxyde mixte composée d’oxyde d’aluminium et d’oxyde de chrome. Les ions de chrome hexavalent sont réduits en chrome trivalent au cours de la réaction et se déposent dans le film. Cela confère au revêtement d’excellentes capacités d’auto-réparation et une grande résistance à la corrosion.
Le film chimique de type I présente généralement une épaisseur comprise entre 0,25 et 2,5 micromètres. Sa couleur varie du jaune pâle à l'or foncé, en fonction de la concentration du bain et de la durée de traitement. Ses principaux atouts résident dans une résistance exceptionnelle à la corrosion et une forte adhérence du revêtement. La durée de l'essai au brouillard salin peut dépasser 336 heures. Cependant, le chrome hexavalent est toxique et cancérigène. Il est soumis à des réglementations environnementales strictes telles que les directives RoHS et REACH, qui imposent un traitement spécifique des eaux usées et des mesures de protection des opérateurs. Néanmoins, le film chimique de type I reste largement utilisé dans les programmes aérospatiaux et militaires traditionnels. Ces applications exigent une résistance à la corrosion extrêmement élevée et ne sont pas soumises aux réglementations environnementales civiles.
2.2 Type II : Film chimique sans chrome / à base de chrome trivalent
Le film chimique de type II remplace le chrome hexavalent par des alternatives plus sûres, principalement des systèmes à base de chrome trivalent, de zirconium et de titane. Son processus de fabrication est similaire à celui du type I, mais les risques liés aux réactions chimiques sont nettement moindres. La couche de type II est généralement plus fine (≤ 0,25 micromètre), avec des couleurs allant du transparent au bleu clair ou légèrement teinté.
Le principal avantage du film chimique de type II réside dans sa conformité aux normes environnementales et la sécurité des opérateurs. L’absence de chrome hexavalent le rend conforme aux réglementations environnementales RoHS et REACH. Cependant, par rapport au type I, la résistance à la corrosion du type II est légèrement inférieure. La durée des essais au brouillard salin varie généralement entre 168 et 336 heures. Malgré cela, le type II est désormais largement adopté dans l’aérospatiale commerciale, l’électronique et les pièces en aluminium usinées par CNC, devenant ainsi le choix dominant sur le marché civil.
2.3 Classe 1A : protection maximale contre la corrosion
Le film chimique de classe 1A est plus épais et plus actif sur le plan chimique. Il offre une excellente résistance à l'humidité, au brouillard salin et à la corrosion. Il est principalement destiné à la protection contre la corrosion et à l'amélioration de l'adhérence de la peinture. Il se présente généralement sous une teinte jaune, dorée ou brune. Parmi ses applications courantes, on peut citer les pièces structurelles aérospatiales, le matériel militaire et les composants en aluminium peints. La classe 1A est généralement utilisée dans les situations exigeant la plus haute résistance à la corrosion, soit comme finition autonome, soit comme apprêt avant peinture.
2.4 Classe 3 : Priorité à la conductivité
Le film chimique de classe 3 est plus fin ; il est conçu pour réduire au minimum la résistance de contact électrique tout en offrant une protection de base contre la corrosion. Il sert principalement à la conduction électrique et à la mise à la terre. Il se présente généralement sous une forme transparente ou légèrement teintée. Parmi ses applications courantes, on peut citer les boîtiers électroniques, les composants de blindage contre les interférences électromagnétiques et les surfaces de mise à la terre. La classe 3 est généralement utilisée pour les pièces en aluminium dans les systèmes électriques nécessitant une très faible résistance de contact, tels que les boîtiers avioniques, les connecteurs et les dissipateurs thermiques.
3. Déroulement du procédé Chem Film
Le procédé « chem film » est un traitement de conversion chimique contrôlé. Grâce à une série d’étapes comprenant la préparation de la surface, une réaction chimique et un post-traitement, il permet de former une couche de conversion protectrice sur les surfaces en aluminium tout en préservant les dimensions des pièces. La cohérence et la rigueur de l’ensemble du processus déterminent directement les performances finales du revêtement.
3.1 Préparation de la surface
Avant l'application du revêtement de conversion, toute trace d'huile, de graisse, de poussière et de résidus d'usinage doit être entièrement éliminée. Les fabricants utilisent généralement des nettoyants alcalins doux et non corrosifs à des températures strictement contrôlées. Une surface propre est essentielle pour garantir une réaction chimique uniforme. Toute contamination résiduelle par l'huile entraînera un revêtement irrégulier ou une mauvaise adhérence.
Selon le type d’alliage d’aluminium, une attaque chimique faiblement alcaline ou acide peut être utilisée pour éliminer les éléments d’alliage présents en surface et mettre à nu l’aluminium vierge. Cette étape améliore l’adhérence du revêtement, mais la durée et la concentration de l’attaque doivent être strictement contrôlées afin d’éviter une attaque excessive susceptible d’entraîner des variations dimensionnelles. Une étape de désoxydation suit ensuite afin d’éliminer la couche d’oxyde formée naturellement et les résidus de calamine en surface. Un rinçage minutieux à l’eau après chaque étape de traitement empêche toute contamination chimique d’affecter les réactions suivantes.
3.2 Réaction de conversion chimique
Après une préparation adéquate de la surface, l’aluminium est mis en contact avec la solution de « chem film ». À ce stade, les composés de chromate (ou les sels de zirconium/titane) réagissent avec la surface de l’aluminium. La réaction forme une fine couche de conversion composée d’oxyde d’aluminium et de composés à base de chrome (ou de zirconium/titane). La durée de la réaction varie généralement entre 1 et 10 minutes, à une température comprise entre 20 et 40 °C. L'épaisseur et la couleur du revêtement augmentent avec la durée de la réaction et la concentration du bain. La couche de conversion assure une protection contre la corrosion tout en conservant la conductivité électrique.
3.3 Méthodes d'application
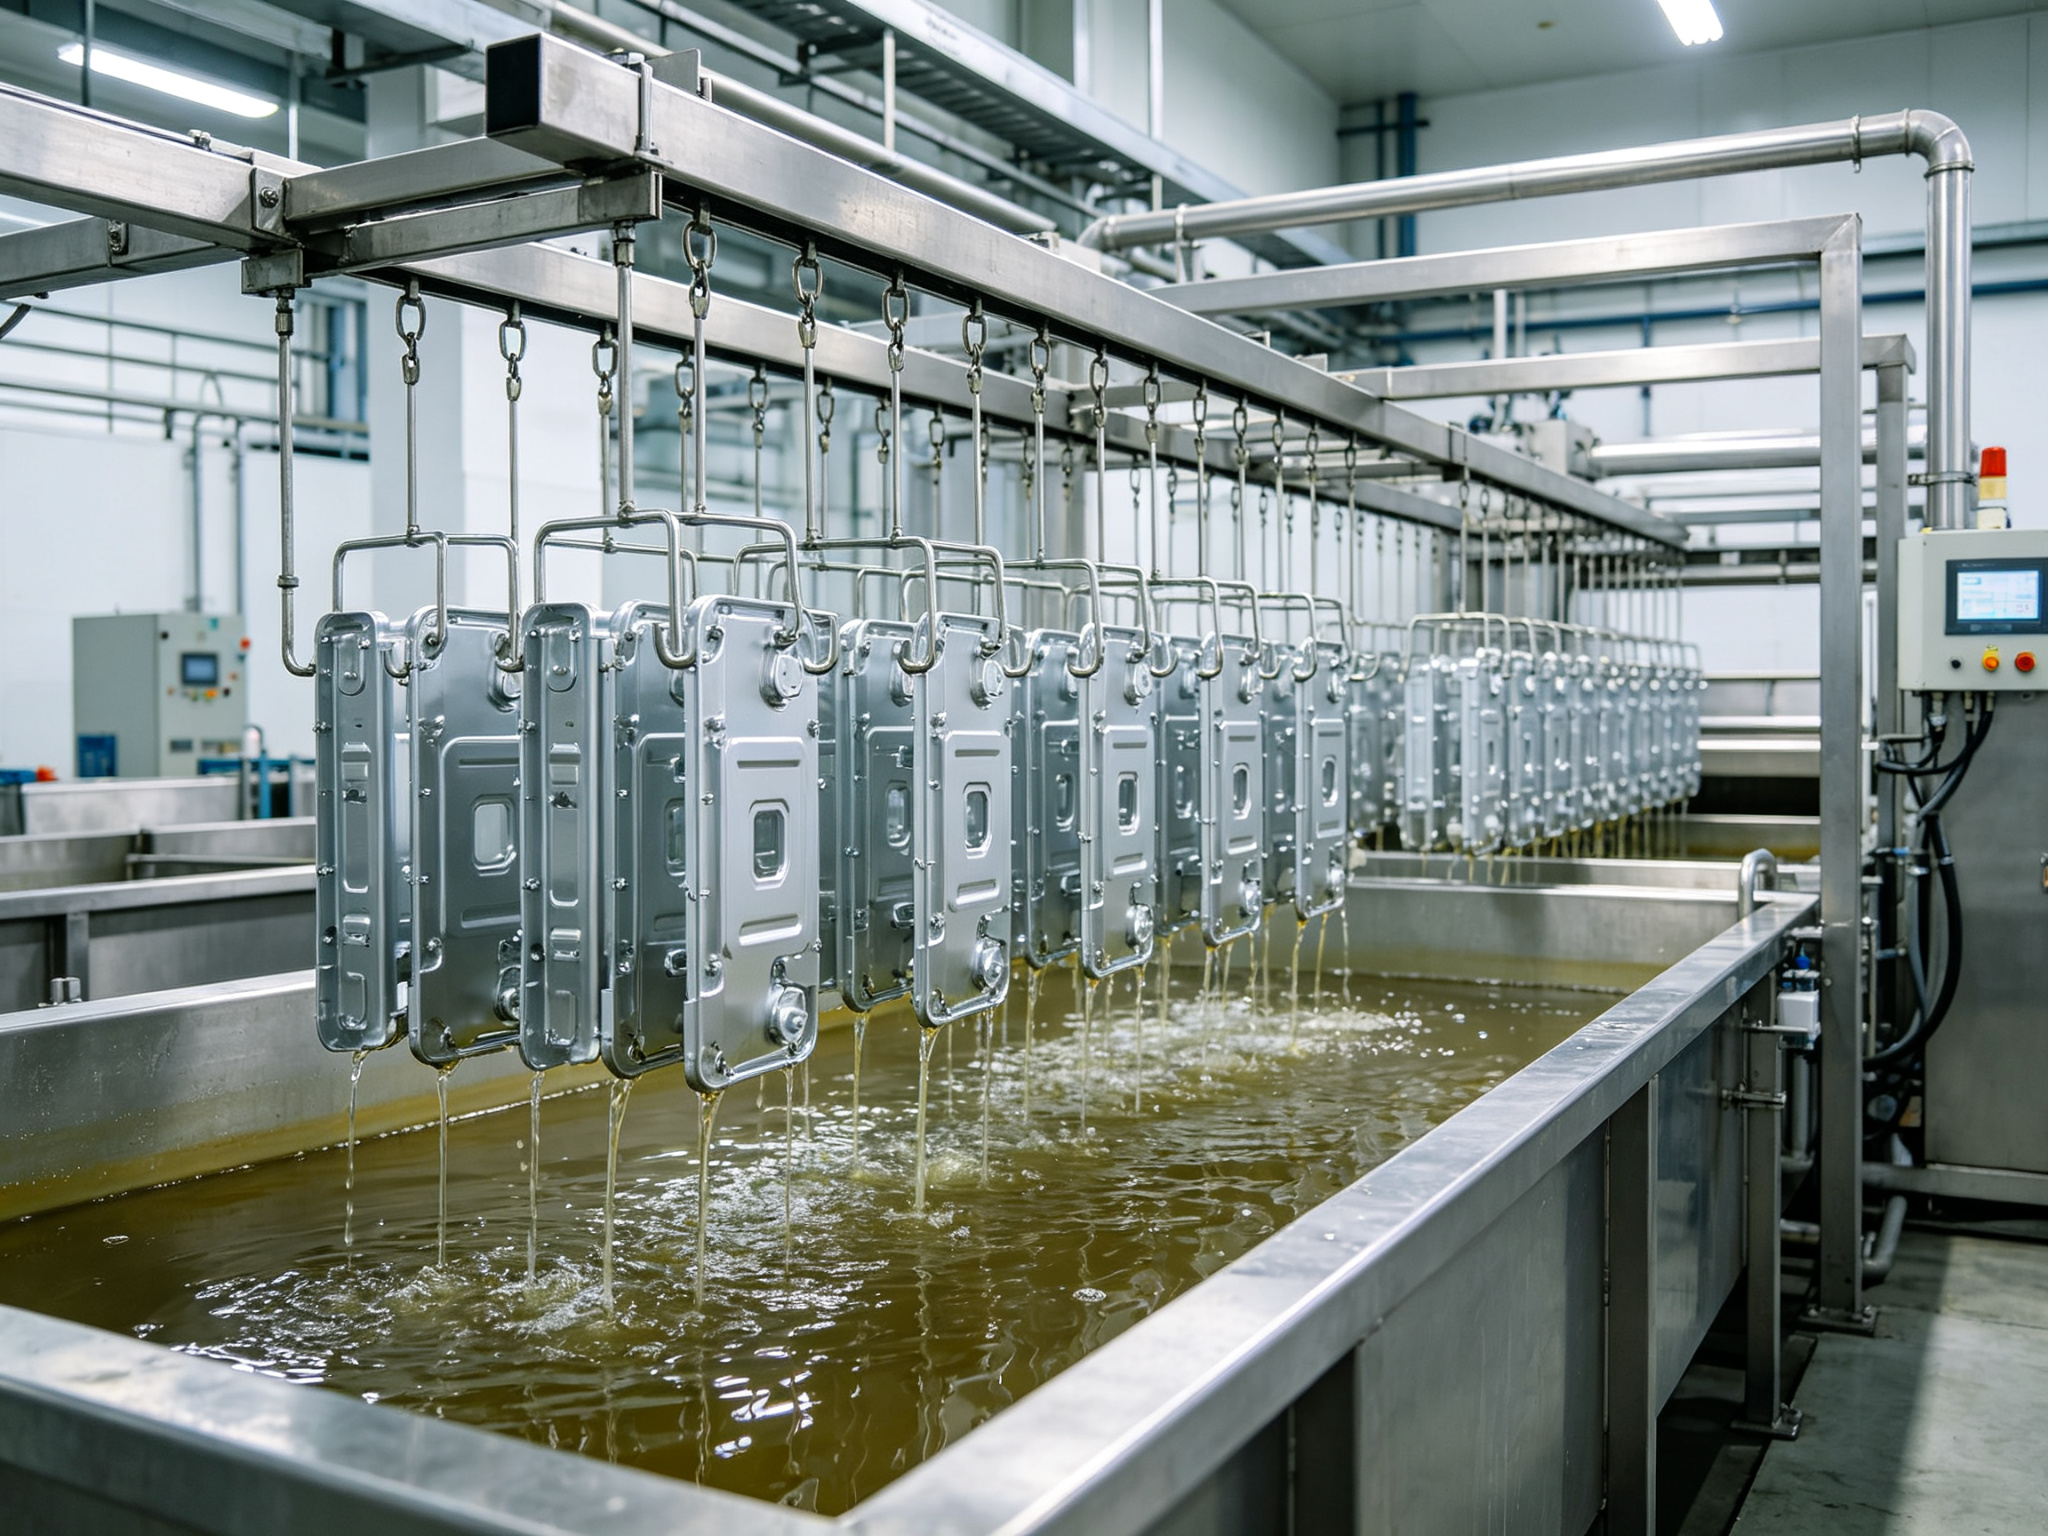
Le film Chem peut être appliqué par immersion ou par pulvérisation. Le revêtement par immersion permet d’obtenir le revêtement le plus uniforme sur les pièces de forme complexe, car la pièce est entièrement immergée et toutes ses surfaces sont en contact total avec la solution de réaction. La pulvérisation est généralement utilisée pour les composants de grande taille ou les traitements localisés ; elle offre une certaine souplesse, mais avec une uniformité moindre que l'immersion. Pour les petites pièces de précision et les cavités complexes, l'immersion est la méthode privilégiée.
3.4 Rinçage, séchage et contrôle
Après le revêtement, les pièces doivent être soigneusement rincées à l'eau déionisée afin d'éliminer tout résidu chimique. Elles sont ensuite séchées dans des conditions contrôlées (généralement par séchage à l'air chaud entre 60 et 80 °C). Le contrôle qualité comprend généralement un contrôle visuel de la couleur, la détermination du poids du revêtement et des essais de résistance à la corrosion (tels que l’essai au brouillard salin) conformément aux normes applicables. D’après l’expérience pratique acquise en production, la régularité de la préparation de surface et la qualité du rinçage sont les facteurs les plus déterminants pour les performances finales du film chimique.
4. Que signifient les couleurs des films Chem ?
Les revêtements chimiques présentent des couleurs différentes en fonction de leur composition chimique, de leur épaisseur et de leur classe de performance. Ces couleurs n'ont pas de vocation décorative. Elles indiquent visuellement le type de revêtement, son épaisseur et sa priorité fonctionnelle. Pour les ingénieurs, apprendre à évaluer les performances d'un revêtement à partir de sa couleur constitue une compétence pratique permettant d'évaluer rapidement la qualité du traitement de surface.
4.1 Film chimique transparent / incolore
Le revêtement « chem film » transparent ou quasi incolore est le plus couramment utilisé dans les applications de type II et de classe 3 à couche mince. Il repose généralement sur des systèmes à base de chrome trivalent ou de zirconium pour former une couche ultra-fine (généralement ≤ 0,25 micromètre). En raison de son épaisseur extrêmement faible, le film chimique transparent préserve l’aspect naturel de l’aluminium tout en offrant une excellente conductivité électrique. Dans la pratique, ce revêtement est souvent prescrit pour les boîtiers d’avionique, les connecteurs électriques et les surfaces de mise à la terre où une faible résistance de contact est essentielle.
4.2 Revêtement de conversion au chromate jaune
Le film chimique jaune est généralement associé aux systèmes de type I et de classe 1A contenant du chrome hexavalent. Sa couleur varie du jaune pâle au doré foncé, en fonction de la concentration du bain et de la durée d’immersion. Ces revêtements sont plus épais (0,25 à 2,5 micromètres) et offrent une excellente résistance à la corrosion. Dans la pratique industrielle, le film chimique jaune est couramment utilisé comme couche d'apprêt avant l'application d'une peinture ou d'un revêtement CARC dans les secteurs de l'aérospatiale, de la défense et de la marine.
4.3 Revêtement au chromate vert ou irisé
Les revêtements « chem film » verts ou irisés sont relativement rares. Ils sont généralement obtenus par des procédés chimiques modifiés, tels que les systèmes à base de phosphate de chrome. Ce revêtement forme une couche d’oxyde mixte d’épaisseur modérée et de couleur unique. Ces traitements de surface sont généralement utilisés dans des applications industrielles ou militaires spécifiques afin de répondre à des exigences d’identification visuelle, de résistance chimique ou à des spécifications héritées.
4.4 Corrélation entre la couleur et les performances
D'un point de vue technique, la couleur du film chimique fournit une indication visuelle du type de revêtement, de son épaisseur et de sa priorité fonctionnelle. Les couleurs plus foncées (or foncé, marron) indiquent généralement un revêtement plus épais présentant une meilleure résistance à la corrosion, ce qui correspond à la classe 1A. Les revêtements plus clairs ou transparents indiquent que l’accent est mis sur la conductivité et la stabilité dimensionnelle, ce qui correspond à la classe 3. Une couleur inégale signale généralement des problèmes de maîtrise du procédé qui nécessitent de vérifier la préparation de la surface et les conditions de réaction.
5. Film chimique ou anodisation ?
Le « chem film » et l’anodisation sont tous deux des traitements de surface de l’aluminium, mais ils diffèrent fondamentalement en termes d’épaisseur de revêtement, de résistance à la corrosion, de conductivité électrique et d’objectif d’application. Il est essentiel de bien comprendre ces différences pour choisir correctement le matériau et le procédé. De nombreux ingénieurs confondent ces deux procédés lors de la sélection initiale, ce qui entraîne des inadéquations en termes de performances ou des coûts superflus.
5.1 Épaisseur du revêtement et incidence sur les dimensions
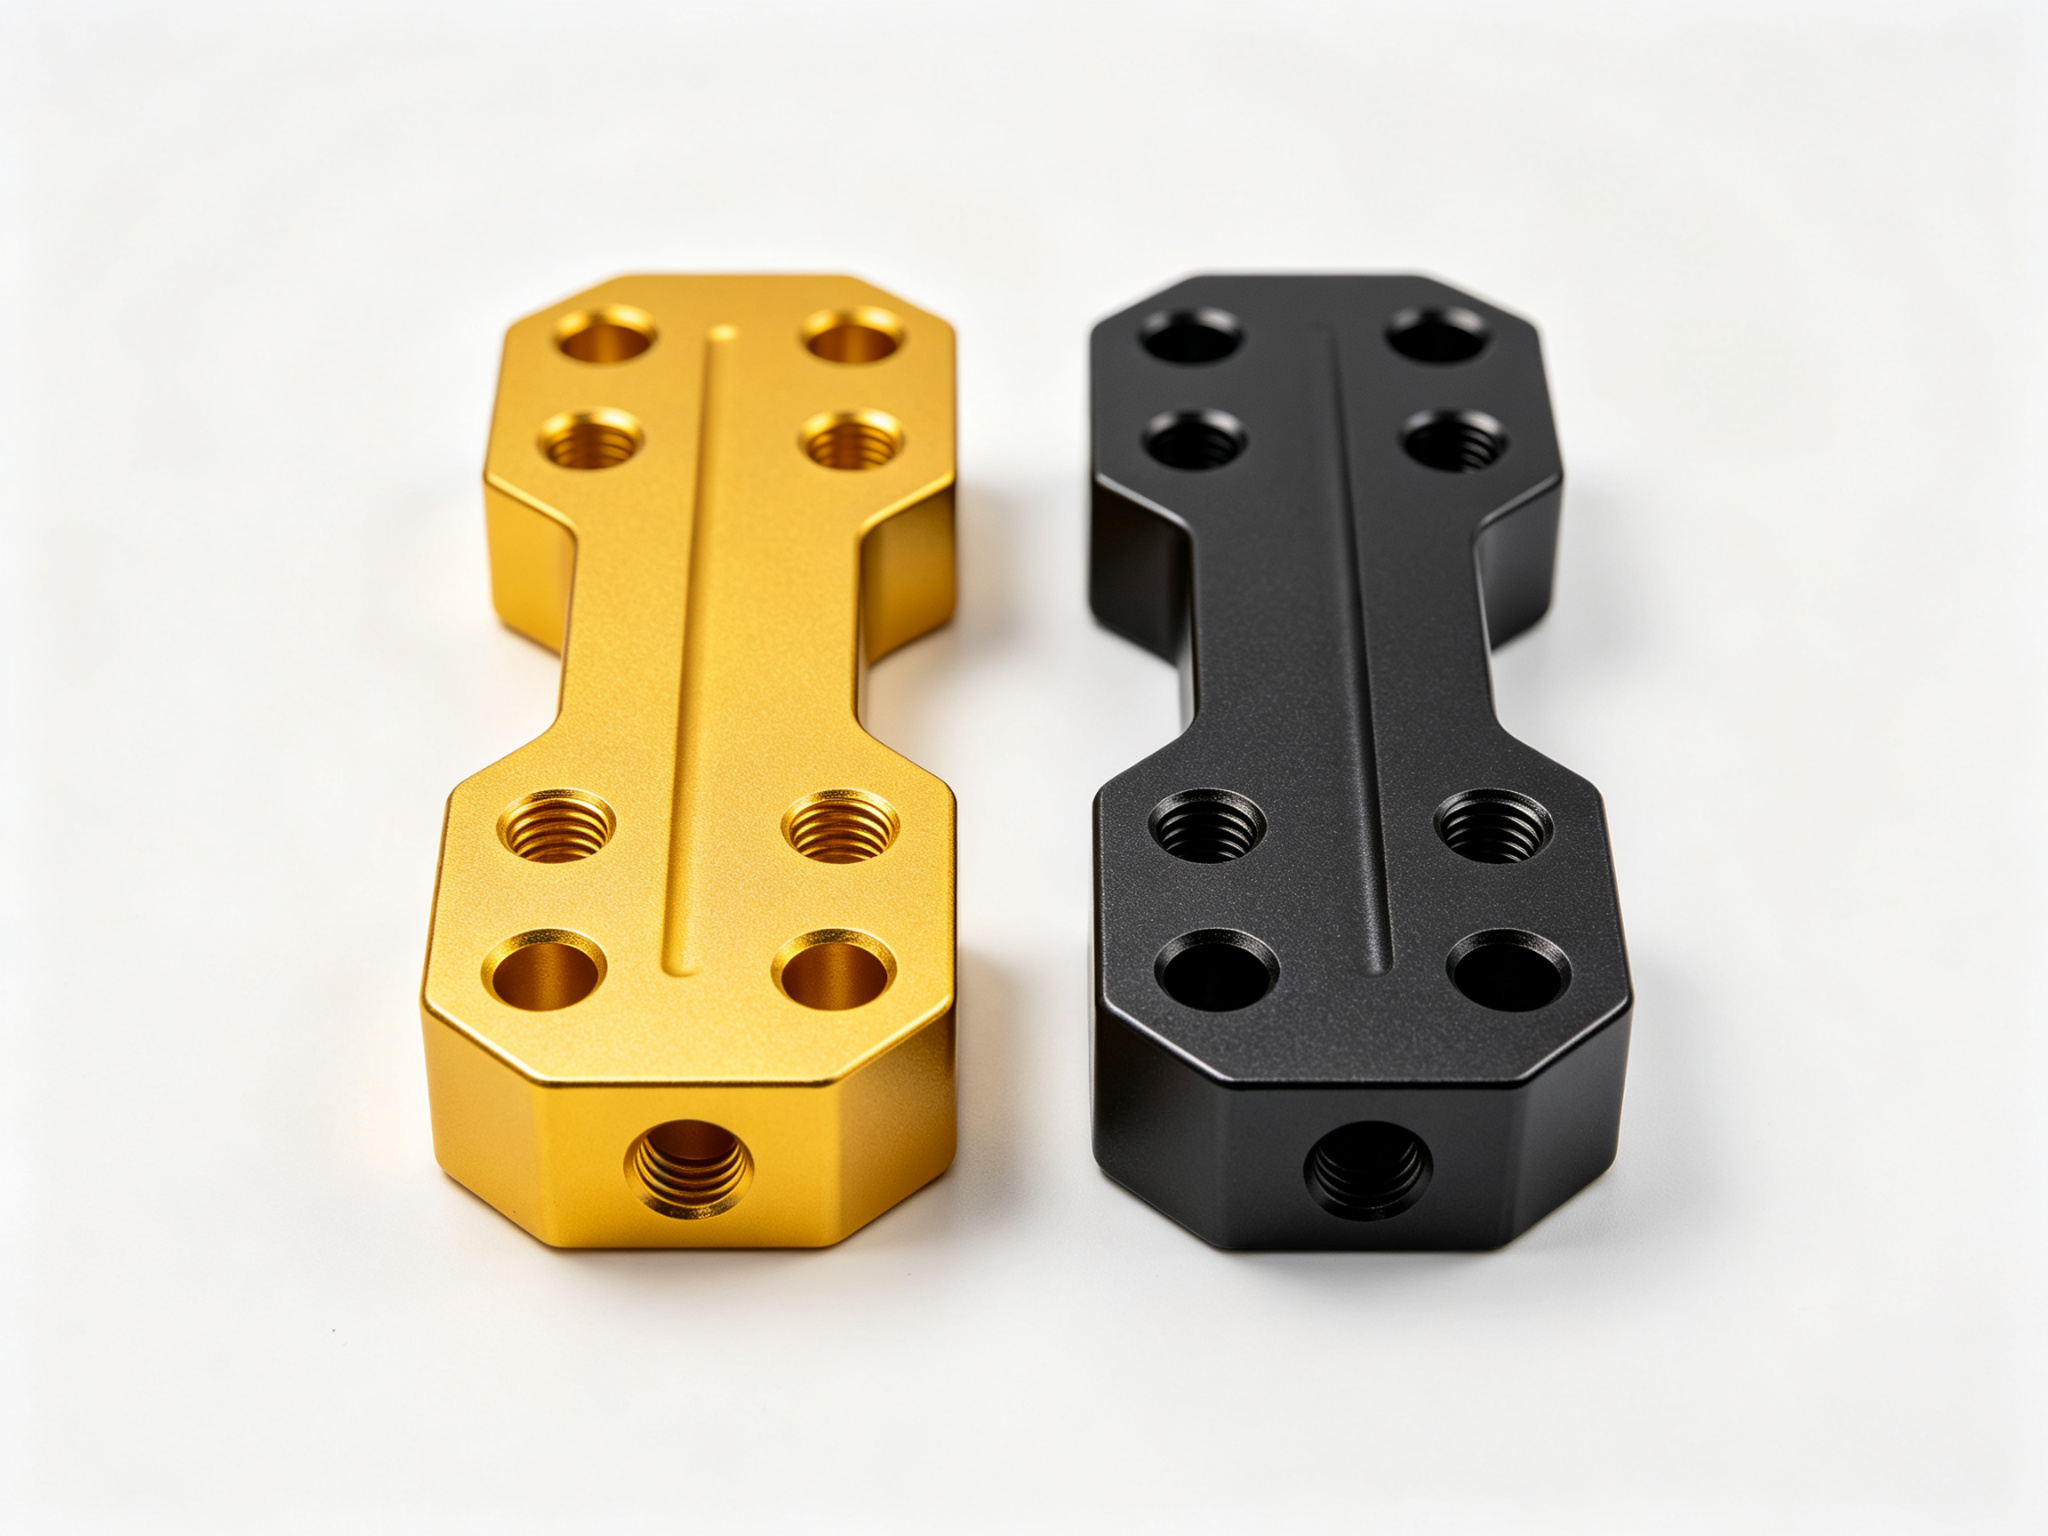
Le film chimique forme une couche de conversion extrêmement fine, généralement comprise entre 0,25 et 2,5 micromètres, qui n'ajoute pratiquement aucune épaisseur mesurable. Cela permet de respecter des tolérances dimensionnelles très strictes, ce qui est essentiel pour les pièces à ajustement de précision, les trous filetés et les éléments à ajustement serré. L’anodisation, en revanche, produit une couche d’oxyde beaucoup plus épaisse, généralement comprise entre 2,5 et 25 micromètres (type II) ou entre 25 et 100 micromètres (type III). Cela entraîne un surépaisseur et modifie les dimensions des pièces, ce qui nécessite de prévoir une marge de tolérance dès la phase de conception.
5.2 Comparaison de la résistance à la corrosion
Le film chimique offre un niveau modéré de résistance à la corrosion ; il est couramment utilisé dans des environnements peu agressifs ou comme couche d’apprêt. Utilisé seul, sa durée de résistance au brouillard salin varie généralement entre 168 et 336 heures. L’anodisation offre une résistance à la corrosion nettement supérieure, en particulier dans des environnements difficiles tels que les applications marines, industrielles ou en extérieur. L'anodisation de type II atteint 200 à 1 000 heures au test au brouillard salin, tandis que l'anodisation dure de type III atteint 500 à 2 000 heures.
5.3 Comparaison de la conductivité électrique
Le film chimique, en particulier les revêtements de classe 3, préserve la conductivité électrique naturelle de l'aluminium tout en offrant une très faible résistance de contact. Cela en fait une solution idéale pour la mise à la terre des surfaces et des composants électroniques. Les revêtements d'anodisation sont électriquement isolants (l'oxyde d'aluminium est un excellent isolant), ce qui limite leur utilisation dans les applications nécessitant une conductivité électrique. Cette différence constitue l'une des distinctions les plus fondamentales entre les deux procédés et un critère de sélection essentiel.
5.4 Sélection d'applications types
D'après l'expérience pratique des ingénieurs, le revêtement « chem film » est généralement prescrit pour les boîtiers aérospatiaux, les pièces d'avionique et les assemblages en aluminium peint où la conductivité électrique et la précision dimensionnelle sont essentielles. Pour les composants structurels, les surfaces d'usure et les pièces exposées nécessitant durabilité, dureté et protection anticorrosion à long terme, l'anodisation est le procédé privilégié. Une règle de sélection simple : optez pour le revêtement chimique lorsque la conductivité est nécessaire, et pour l’anodisation lorsque la résistance à l’usure est requise.
6. Principales applications de Chem Film
Le film Chem est largement utilisé dans l'industrie manufacturière moderne, car il offre une protection fonctionnelle des surfaces sans modifier la géométrie des pièces. Sa couche de conversion ultra-fine le rend particulièrement adapté aux pièces de précision nécessitant un équilibre entre résistance à la corrosion, conductivité électrique et adhérence du revêtement. Voici ses quatre principaux domaines d'application.
Protection contre la corrosion: Forme une couche de conversion liée chimiquement qui ralentit l'oxydation de l'aluminium et des métaux légers, offrant une résistance fiable à la corrosion dans des environnements peu agressifs à modérément agressifs. Couramment utilisé pour les boîtiers, les supports et les pièces structurelles internes dans le secteur aérospatial, soit comme finition autonome, soit comme système de couche d'apprêt.
Meilleure adhérence du revêtement: Crée une surface chimiquement active qui améliore l'adhérence des peintures et des apprêts sans nécessiter de rugosification mécanique. Largement utilisé comme prétraitement avant peinture dans les programmes aérospatiaux et de défense. Il contribue à réduire le décollement des revêtements lors des cycles thermiques et des vibrations.
Conductivité électrique: Il préserve la conductivité électrique de surface grâce à son revêtement extrêmement fin. Le film chimique de classe 3 est optimisé pour offrir une faible résistance. Il est couramment utilisé pour la mise à la terre des surfaces, des connecteurs et des dissipateurs thermiques dans les domaines de l'avionique, de l'électronique et des composants sensibles aux interférences électromagnétiques.
Maintien des tolérances dimensionnelles: Ne laisse pratiquement aucun dépôt mesurable sur les surfaces des pièces, ce qui permet de préserver les tolérances serrées, l'ajustement des filetages et les caractéristiques d'assemblage de précision. Convient aux assemblages à ajustement serré et aux interfaces usinées, réduisant ainsi le risque de retouches par rapport aux traitements de surface plus épais.
7. Applications industrielles
Le revêtement « Chem Film » est largement utilisé dans de nombreux secteurs industriels, car il offre une protection contre la corrosion, une conductivité électrique et une bonne adhérence de la peinture sans altérer les dimensions des pièces. Le tableau ci-dessous présente les types de pièces les plus courants, les principales raisons justifiant le choix du revêtement « Chem Film » et les exigences normatives courantes dans les principaux secteurs d'application.
L'industrie
Pièces courantes
Raison principale de l'utilisation du film chimique
Normes communes
Aérospatiale
Supports, boîtiers, boîtiers pour équipements avioniques
Résistance à la corrosion, adhérence de la peinture, conductivité
MIL-DTL-5541, AMS-2473
Armée et défense
Équipement tactique, boîtiers électroniques
Résistance aux environnements difficiles, mise à la terre
MIL-DTL-5541 Classe 1A
Automobile et transports
Supports en aluminium, éléments structurels
Stabilité dimensionnelle, protection contre la corrosion
Dans le secteur aérospatial, le revêtement « chem film » est utilisé pour les structures d’aéronefs, les supports, les boîtiers et les enceintes avioniques. Il offre une protection contre la corrosion en cas de variations de température et d’humidité, tout en préservant les voies de mise à la terre électrique pour les systèmes avioniques et de transmission de signaux. Il est généralement conforme aux normes MIL-DTL-5541 et AMS. En électronique, le film chimique de classe 3 est privilégié pour les composants sensibles à la conductivité, car il offre un bon équilibre entre protection contre la corrosion et performances électriques, tout en restant compatible avec les assemblages de haute précision comportant des éléments de petite taille.
8. Avantages, limites et consignes de sécurité
8.1 Principaux atouts
Le film « Chem » présente six avantages principaux : une résistance à la corrosion grâce à une couche de conversion stable qui protège les alliages d’aluminium et de magnésium contre l’oxydation ; une excellente adhérence de la peinture et des revêtements grâce à une surface chimiquement active qui améliore la force d’adhérence de l’apprêt et de la peinture ; une conductivité électrique préservée sans formation de couche isolante ; une épaisseur minimale et une bonne maîtrise des tolérances à l'échelle nanométrique et micrométrique ; un bon rapport coût-efficacité et un traitement rapide grâce à un équipement plus simple et à des temps de cycle plus courts ; et une large compatibilité avec les alliages, y compris ceux difficiles à anodiser tels que l'aluminium moulé à haute teneur en silicium.
8.2 Principales limites
Le revêtement « Chem film » présente quatre limites principales : une résistance à l'usure moindre, car la couche est plus fine et plus tendre que celle obtenue par anodisation, ce qui le rend inadapté aux applications soumises à l'usure ou à des frottements élevés ; une durabilité réduite dans les environnements difficiles, car les systèmes de type II (sans chrome ou trivalents) offrent généralement une résistance à la corrosion inférieure à celle des revêtements traditionnels de type I ; une sensibilité du procédé, car la qualité du revêtement dépend largement de la composition chimique du bain, de la température, du temps d’immersion et de la préparation de la surface, ce qui nécessite un contrôle rigoureux du procédé ; et des options esthétiques limitées, avec un choix plus restreint de couleurs et de finitions décoratives par rapport à l’anodisation.
8.3 Considérations relatives à la sécurité et à l'environnement
Le film chimique traditionnel de type I contient du chrome hexavalent, une substance toxique et cancérigène soumise à une réglementation environnementale stricte. Son traitement nécessite un équipement de protection individuelle adapté, une ventilation adéquate et le respect de procédures opérationnelles spécifiques afin d’éviter toute inhalation ou tout contact avec la peau. Les procédés de revêtement chimique génèrent des déchets dangereux qui doivent être traités et éliminés conformément aux normes réglementaires, ce qui entraîne des coûts supplémentaires liés à la mise en conformité. En raison des préoccupations sanitaires et environnementales, de nombreux fabricants optent désormais pour des systèmes de revêtement chimique de type II, moins toxiques, malgré des performances légèrement inférieures. La conformité aux normes de sécurité est généralement le facteur décisif dans le choix entre un revêtement chimique de type I et de type II.
9. Retrait et réapplication du film « Chem Film »
Le film chimique peut être décapé ou retraité selon les besoins. Au cours de la fabrication, cela permet de réparer les défauts de surface ou d’appliquer une nouvelle couche sans devoir mettre au rebut la pièce entière. Les défauts mineurs peuvent être réparés en nettoyant la surface et en réappliquant le film chimique. Le retrait complet s’effectue par décapage ou gravure chimique contrôlé, suivi d’un rinçage minutieux et d’une désoxydation avant le nouveau revêtement.
Il est important de noter qu’un décapage excessif, s’il n’est pas correctement contrôlé, peut endommager le substrat en aluminium. Un rinçage adéquat et un contrôle rigoureux du processus sont essentiels pour garantir les performances du revêtement. Pour les pièces simples ou à faible coût, le remplacement peut s’avérer plus économique que la retouche. En production réelle, la retouche est généralement réservée aux pièces de grande valeur ou au prototypage en petites séries, car le film chimique est lui-même relativement peu coûteux et le remplacement direct est plus rentable pour la production en série.
10. Le film chimique par rapport aux autres traitements de surface
Lors du choix d'un procédé de traitement de surface de l'aluminium, le « chem film » est généralement comparé à l'anodisation, au revêtement par poudre, à la peinture et au polissage mécanique. Chaque procédé présente ses propres avantages, qui dépendent principalement des exigences en matière de conductivité, de résistance à la corrosion, d'aspect, de coût et de contrôle dimensionnel. Le tableau suivant propose une comparaison systématique selon six critères clés.
Traitement de surface
Type de processus
Incidence de l'épaisseur
Conductivité
Résistance à la corrosion
Options de couleur
Utilisation type
Film chimique
Conversion chimique
Minimal (sans accumulation)
Excellent
Modéré
Limité
Mise à la terre, apprêt, pièces de précision
Anodisation
Électrochimique
Épaisseur modérée
Isolation
Haut
Rich
Résistance à l'usure, pièces apparentes
Peinture en poudre
Durcissement thermique
Épais
Isolation
Haut
Très large
Éléments décoratifs d'extérieur
Peinture
Revêtement liquide
Modéré
Isolation
Faible à modéré
Très large
Finition décorative à moindre coût
Polissage mécanique
Processus physique
Aucun
Inchangé
Très faible
Aucun
À usage décoratif uniquement
11. Capacités de PartsMastery en matière de revêtements chimiques
PartsMastery propose des services professionnels de traitement de surface par film chimique sur l'aluminium, couvrant à la fois les systèmes MIL-DTL-5541 de type I (chrome hexavalent) et de type II (chrome trivalent/sans chrome). Elle prend également en charge les niveaux de performance de classe 1A (protection maximale contre la corrosion) et de classe 3 (priorité à la conductivité). L’entreprise exploite une chaîne de production complète de revêtements chimiques, comprenant les processus de dégraissage, de gravure, de désoxydation, de revêtement de conversion, de rinçage, de séchage et d’inspection, répondant ainsi à des besoins variés, allant des prototypes à l’unité à la production en série.
En matière de contrôle des processus, PartsMastery surveille rigoureusement la température, la concentration, la durée et la qualité de l’eau de rinçage à chaque étape du processus, garantissant ainsi un revêtement uniforme, une couleur homogène et des performances conformes. Tous les lots de production sont accompagnés de rapports complets sur le poids du revêtement, de rapports d’essais de résistance de contact et de rapports d’essais au brouillard salin, garantissant ainsi la traçabilité de la qualité des produits. L’entreprise propose également des analyses gratuites de conception pour la fabrication (DFM), aidant les clients à optimiser leurs plans de traitement de surface dès la phase de conception et réduisant ainsi les coûts et les risques liés à la qualité à la source.
De plus, PartsMastery propose des services «tout-en-un» combinant l’usinage de précision CNC et le traitement de surface. De l’usinage de précision CNC des pièces en aluminium au traitement de surface par film chimique, en passant par l’anodisation, la peinture, l’assemblage et d’autres processus, les clients n’ont qu’à coordonner leurs efforts avec un seul fournisseur pour mener à bien l’ensemble du flux de production. Cela réduit considérablement les coûts de gestion et les risques liés à la livraison. Qu’il s’agisse de pièces aérospatiales, de boîtiers électroniques ou de composants industriels de précision, PartsMastery fournit une solution complète, de l’optimisation de la conception à la livraison en série.
12. Résumé
Le revêtement « Chem film » (Alodine) est un revêtement de conversion chimique à base d’aluminium ultrafin qui offre simultanément trois fonctions essentielles sans modifier les dimensions des pièces : une meilleure résistance à la corrosion, une adhérence renforcée du revêtement et le maintien de la conductivité électrique. Les systèmes au chrome hexavalent de type I offrent une résistance à la corrosion supérieure, mais sont soumis à des restrictions réglementaires en matière d’environnement. Les systèmes au chrome trivalent ou sans chrome de type II sont plus sûrs et mieux conformes, avec une résistance à la corrosion légèrement inférieure. La classe 1A vise une protection maximale contre la corrosion, tandis que la classe 3 privilégie la conductivité électrique.
Par rapport à l’anodisation, les principaux avantages du Chem Film résident dans son épaisseur ultra-fine et sa conductivité électrique, tandis que ses principaux inconvénients sont une résistance à l’usure moindre et des options décoratives limitées. Le principe de sélection approprié est le suivant : opter pour le film chimique lorsque la conductivité, un ajustement de précision ou une préparation à la peinture sont nécessaires ; opter pour l’anodisation lorsque la résistance à l’usure, l’aspect décoratif ou une protection contre la corrosion dans des environnements extrêmes sont requis. Grâce à une évaluation systématique de l’environnement d’exploitation des pièces, des exigences de performance et des contraintes de coût, les ingénieurs peuvent faire le choix optimal parmi les différentes options de traitement de surface et développer des produits à la fois hautement performants et compétitifs en termes de coût.
Foire aux questions
Quelle est la différence entre l'aluminium anodisé et l'aluminium traité par « chem film » ?
Les principales différences entre l’anodisation et le « chem film » résident dans l’épaisseur et la fonction. L’anodisation forme une couche d’oxyde isolante épaisse à la surface de l’aluminium afin d’améliorer la résistance à l’usure et à la corrosion. Le film chimique, en revanche, forme une couche de conversion ultra-fine qui préserve les dimensions et la conductivité électrique tout en améliorant l'adhérence de la peinture. Le choix entre le film chimique et l'anodisation dépend principalement de la nécessité, pour l'application, d'une conductivité, de tolérances dimensionnelles strictes ou d'une résistance élevée à l'usure.
Le revêtement chimique augmente-t-il l'épaisseur des pièces en aluminium ?
Le revêtement chimique n'ajoute pratiquement aucune épaisseur mesurable. La couche est extrêmement fine, généralement comprise entre 0,25 et 2,5 micromètres, et n'affecte donc pas les tolérances, l'ajustement des filetages ni la précision de l'assemblage. L'aluminium traité par revêtement chimique est ainsi idéal pour les pièces et assemblages CNC de précision nécessitant une stabilité dimensionnelle extrêmement élevée.
Combien de temps dure le procédé de dépôt de film chimique ?
La réaction chimique du revêtement « chem film » s'achève en quelques minutes au cours du traitement (généralement entre 1 et 10 minutes). Après un rinçage et un séchage adéquats, les pièces recouvertes de « chem film » sont prêtes à l'emploi ou à la peinture le jour même, sans nécessiter de long temps de durcissement. Cette rapidité de traitement en fait une solution particulièrement adaptée aux scénarios de production en série exigeant des délais de fabrication courts.
Le film chimique est-il conducteur d'électricité ?
Oui. Les revêtements « Chem Film » préservent la conductivité électrique, en particulier les revêtements « Chem Film » transparents et ceux de classe 3 (conformément à la norme MIL-DTL-5541). Cela rend le « Chem Film » adapté à la mise à la terre, au blindage contre les interférences électromagnétiques et aux boîtiers électroniques en aluminium nécessitant une faible résistance de contact. Les revêtements de classe 1A présentent une conductivité légèrement inférieure en raison de leur épaisseur plus importante.
Quels sont les principaux types de revêtements chimiques définis dans la norme MIL-DTL-5541 ?
Les types de revêtements chimiques sont définis dans la spécification MIL-DTL-5541. Le revêtement chimique de type I utilise du chrome hexavalent pour une résistance optimale à la corrosion, tandis que le revêtement chimique de type II utilise des systèmes sans chrome ou à base de chrome trivalent, plus sûrs. Les classes de performance (classe 1A et classe 3) précisent en outre si la priorité est donnée à la résistance à la corrosion ou à la conductivité électrique : la classe 1A privilégie la protection contre la corrosion, et la classe 3 privilégie la conductivité.