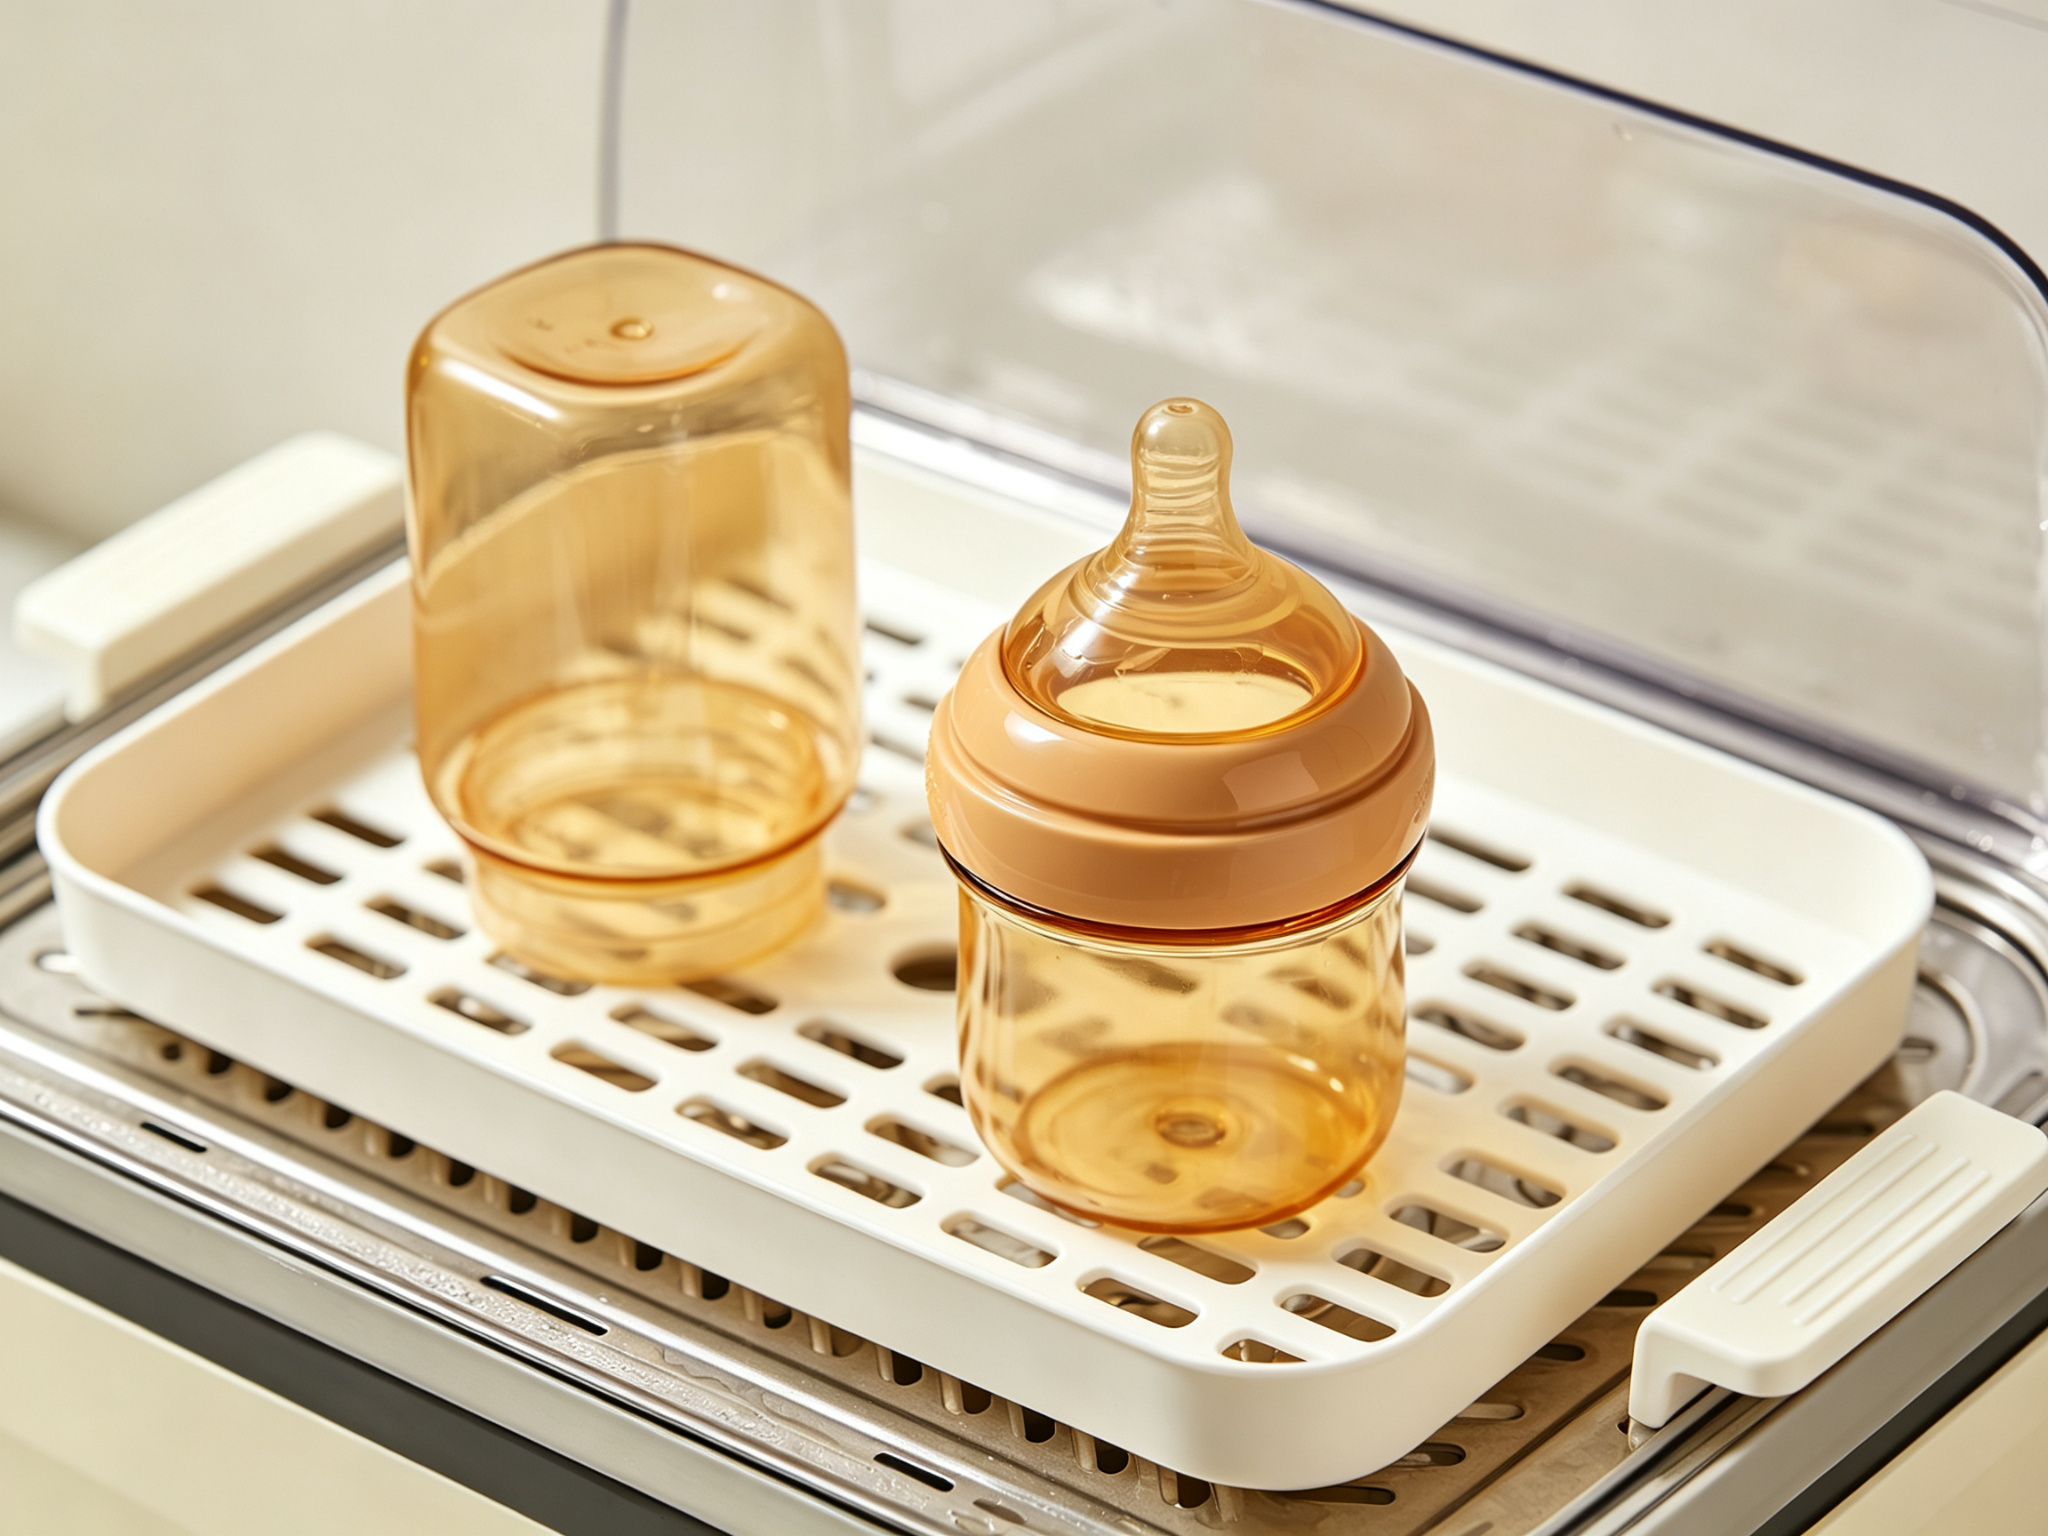
Dans le domaine des produits de puériculture, des dispositifs médicaux, des composants en contact avec les aliments et des assemblages plastiques industriels, les ingénieurs doivent choisir entre le PPSU et le PP. Ce choix a une incidence directe sur la sécurité des produits, leur durée de vie et leur coût de fabrication. Le PP domine le marché des plastiques à usage général grâce à sa légèreté et à son rapport coût-efficacité. Le PPSU, en revanche, est devenu le matériau de prédilection pour les produits réutilisables haut de gamme. Il offre une résistance thermique, une résistance aux chocs et une stabilité face aux stérilisations répétées exceptionnelles.
Cependant, il est erroné de partir du principe que “ le PPSU est toujours meilleur que le PP ”. Un choix de matériau approprié nécessite une évaluation approfondie. Les ingénieurs doivent évaluer la température de fonctionnement, la fréquence de stérilisation, la charge mécanique, la conformité aux normes de sécurité, la durée de vie prévue et le coût total du cycle de vie. Ce guide part de la structure moléculaire. Il compare systématiquement les propriétés fondamentales, les caractéristiques d’usinage CNC, les applications typiques et le rapport qualité-prix des deux matériaux. Il en résulte un cadre de sélection des matériaux concret destiné aux ingénieurs et aux concepteurs de produits.
1. Analyse approfondie du matériau PPSU
1.1 Structure moléculaire et propriétés fondamentales
Le polyphénylsulfone (PPSU) est un thermoplastique technique amorphe hautement performant. Son squelette moléculaire contient des cycles benzéniques rigides et des groupes sulfone (-SO₂-). Des liaisons éther (-O-) complètent cette structure et confèrent une certaine souplesse à la chaîne moléculaire. Cette structure moléculaire unique confère au PPSU une température de transition vitreuse extrêmement élevée (Tg d’environ 220 °C). Elle lui assure également d’excellentes propriétés mécaniques et une stabilité thermique exceptionnelle.
Contrairement à de nombreux plastiques semi-cristallins, le PPSU est entièrement amorphe. Cela signifie qu’il ne forme pas de zones cristallines lors du refroidissement. Il offre donc une excellente stabilité dimensionnelle et un retrait de moulage extrêmement faible (généralement de 0,1% à 0,3%). De plus, sa structure amorphe confère au PPSU son aspect translucide ambré caractéristique. Sa transmittance lumineuse atteint 70%–80%.
1.2 Principaux avantages en termes de performances
Les avantages du PPSU en termes de performances se concentrent sur quatre aspects. Premièrement, il offre une résistance thermique exceptionnelle. Sa température de déformation sous charge (HDT à 1,82 MPa) atteint 207 °C. Il peut également fonctionner à long terme à 180 °C sans dégradation significative de ses performances. Deuxièmement, il présente une résistance aux chocs exceptionnelle. Sa résistance au choc avec entaille atteint 600 à 700 J/m. Il conserve une bonne ténacité même à basse température. Cela lui vaut d'être considéré comme “ le polycarbonate amélioré parmi les plastiques transparents ”.
Troisièmement, le PPSU offre une excellente résistance chimique et une grande stabilité à la stérilisation. Il peut supporter plus de 1 000 cycles de stérilisation à la vapeur (134 °C, 2,3 bars). Il résiste également à la plupart des désinfectants, des produits de nettoyage médicaux, de l’alcool, ainsi qu’aux acides et bases faibles. Quatrièmement, il offre une stabilité dimensionnelle à long terme. Dans des conditions de température et d’humidité élevées, le PPSU présente un fluage nettement inférieur à celui du PP ou du PC. Cela en fait un matériau idéal pour les joints d’étanchéité et les composants d’assemblage soumis à des exigences strictes en matière de précision d’ajustage.
1.3 Restrictions et exigences en matière de traitement
La principale limite du PPSU réside dans son coût relativement élevé. Le prix de la matière première est généralement 8 à 15 fois supérieur à celui du PP. Sa plage de transformation est également plus restreinte. Lors du moulage par injection, les opérateurs doivent maintenir la température du cylindre entre 340 et 390 °C. La température du moule doit quant à elle être maintenue entre 160 et 200 °C. Ces conditions imposent des exigences élevées en matière de capacité de chauffage et de précision de contrôle de la température des équipements. De plus, le PPSU est sensible à l’humidité à haute température. Les fabricants doivent procéder à un séchage rigoureux (à 150 °C pendant 4 à 6 heures) avant la transformation. À défaut, le produit fini risque de présenter des stries argentées, des bulles ou des propriétés mécaniques réduites.
2. Analyse approfondie du polypropylène (PP)
Le polypropylène (PP) est un thermoplastique semi-cristallin. Les fabricants le produisent par polymérisation par coordination de monomères de propylène. En fonction de la disposition spatiale des groupes méthyle (-CH₃) sur la chaîne moléculaire, le PP se divise en trois catégories. Il s'agit du polypropylène isotactique (iPP), du polypropylène syndiotactique (sPP) et du polypropylène atactique (aPP). Le PP isotactique présente une disposition régulière des groupes méthyle, une cristallinité élevée et le champ d'application le plus large. Le PP disponible dans le commerce est principalement du polypropylène isotactique, avec une cristallinité comprise entre environ 40% et 60%.
Le PP présente une densité de seulement 0,90–0,91 g/cm³. Cela en fait l’un des plastiques à usage général les plus légers. Sa température de transition vitreuse est d’environ -10 °C. Son point de fusion se situe entre 160 et 170 °C. Sa température de déflexion thermique (HDT à 1,82 MPa) est d’environ 55–70 °C pour le PP homopolymère. Avec une charge minérale ou un renfort en fibre de verre, elle peut dépasser 100 °C. Sa structure semi-cristalline confère au PP une bonne résistance chimique et une bonne résistance à la fatigue. Cependant, elle entraîne également un retrait de moulage relativement élevé (1,0%–2,5%). Le contrôle de la précision dimensionnelle s’en trouve donc plus difficile qu’avec les plastiques amorphes.
2.2 Principaux avantages en termes de performances
Les principaux avantages du PP résident tout d’abord dans son rapport coût-performance extrêmement élevé. Le coût des matières premières ne représente que 1/8 à 1/15 de celui du PPSU. Les températures de transformation sont basses (température du cylindre d’injection : 180 à 240 °C) et la consommation d’énergie est faible. Cela en fait un matériau particulièrement adapté à la production en série. Deuxièmement, il offre une excellente résistance à la corrosion chimique. Le PP résiste à la plupart des acides, des bases, des solutions salines, des alcools, des détergents et des huiles. C'est le matériau de référence dans les secteurs des conteneurs et des emballages chimiques.
Troisièmement, le PP présente une résistance exceptionnelle à la fatigue par flexion. La structure de sa chaîne moléculaire lui permet de supporter des dizaines de milliers de cycles de flexion répétés sans se rompre. Les fabricants exploitent largement cette propriété dans la conception de charnières (appelées “ charnières souples ”). Quatrièmement, il offre une bonne isolation électrique et une faible absorption d’eau. Le PP présente un taux d’absorption d’eau inférieur à 0,011 TP3T. Il conserve des propriétés électriques stables dans des environnements humides. Cela le rend adapté aux composants d'isolation électroniques et électriques. De plus, le PP présente une bonne sécurité en matière de contact alimentaire. Il est conforme aux réglementations relatives aux matériaux en contact avec les aliments dans plusieurs pays, notamment la FDA, la norme UE 10/2011 et la norme GB 4806.7.
2.3 Limitations et restrictions d'utilisation
Les principales limites du PP comprennent une résistance thermique insuffisante. Le PP homopolymère présente généralement une température de service à long terme ne dépassant pas 100 °C. Ses propriétés mécaniques se dégradent également de manière significative à haute température. Il présente par ailleurs une faible résistance aux intempéries. Les atomes de carbone tertiaires de la chaîne moléculaire du PP sont sujets à une dégradation oxydative sous l’effet du rayonnement UV. Pour une utilisation en extérieur, les fabricants doivent ajouter des absorbeurs d’UV et des stabilisateurs de lumière. De plus, sa résistance aux chocs diminue considérablement à basse température. Le PP homopolymère présente une température de fragilisation comprise entre environ 0 et 10 °C. Il est sujet à la rupture fragile en hiver ou dans des environnements à basse température. Les fabricants pallient généralement ce problème par une modification copolymère (comme le PP copolymère d'éthylène-propylène) ou par l'ajout d'élastomères.
De plus, le PP présente une faible résistance à l’oxydation et aux rayonnements. Il est sujet au vieillissement thermo-oxydatif dans des environnements aérobies à haute température. Il n’est pas non plus adapté à la stérilisation par rayons gamma ou par faisceaux d’électrons. Ces rayonnements à haute énergie provoquent la scission des chaînes moléculaires et une dégradation des performances. En usinage CNC, la faible rigidité et la grande ténacité du PP posent des difficultés. Ce matériau est sujet à la déformation élastique et à la formation de bavures lors de la découpe. Cela rend le contrôle des tolérances de précision nettement plus difficile qu’avec le PPSU.
3. Comparaison quantitative selon dix axes clés
Afin d'illustrer plus intuitivement les différences de performances, vous trouverez ci-dessous une comparaison quantitative portant sur dix paramètres techniques clés. Toutes les données du tableau proviennent des fiches techniques types fournies par les fabricants de matériaux. Les valeurs réelles peuvent varier en fonction des nuances spécifiques, des conditions de transformation et des normes d'essai.
Dimension de comparaison
PPSU (polyphénylsulfone)
PP (polypropylène)
Densité (g/cm³)
1.29
0.90–0.91
Température de transition vitreuse Tg (°C)
~220
~-10
Température de déformation sous l'effet de la chaleur (HDT) (°C, 1,82 MPa)
207
55–70 (homopolymère) / plus de 100 (chargé)
Température d'utilisation à long terme (°C)
180
80–100
Résistance à la traction (MPa)
70–75
30–40
Résistance au choc avec entaille (J/m)
600–700
20–80 (homopolymère) / 100+ (copolymère)
Retrait de moulage (%)
0.1–0.3
1.0–2.5
Absorption d'eau (%)
0,37 (24 h)
< 0,01
Résistance à la stérilisation à la vapeur
≥ 1 000 cycles (134 °C)
Limitée (sujette à la déformation et au vieillissement en cas d'exposition répétée à des températures élevées)
Coût des matières premières (valeur relative)
8–15×
1× (valeur de référence)
4. Analyse approfondie des principales différences
4.1 Résistance à la chaleur et comportement à la déformation thermique
La résistance à la chaleur constitue la principale différence de performance entre le PPSU et le PP. Le PPSU présente une température de transition vitreuse pouvant atteindre 220 °C. Cela signifie qu’en dessous de 200 °C, le mouvement des segments de ses chaînes moléculaires est strictement limité. Le matériau conserve un état vitreux rigide avec une dégradation minimale de ses propriétés mécaniques. À l’inverse, le PP présente une température de transition vitreuse de seulement -10 °C. À température ambiante, sa région amorphe se trouve déjà dans un état hautement élastique. Lorsque la température s’approche de son point de fusion (160–170 °C), les régions cristallines commencent à fondre. Le matériau ramollit et se déforme alors rapidement.
Cette différence se manifeste clairement dans les applications pratiques. Les biberons en PPSU peuvent résister à des bouillages répétés dans l’eau à des fins de stérilisation. Ils peuvent même supporter plus d’un millier de cycles dans des stérilisateurs à vapeur haute pression à 134 °C sans se déformer. En comparaison, les biberons en PP ne supportent généralement qu’une stérilisation à une température inférieure à 100 °C. Après des ébullitions répétées, ils présentent souvent une déformation du corps, un desserrage du filetage et une transparence réduite. Pour les produits entrant en contact avec des liquides à haute température (tels que du lait maternisé fraîchement préparé ou des boissons chaudes), le PPSU offre des avantages évidents en termes de sécurité et de durabilité.
4.2 Résistance aux chocs et ténacité à long terme
Le PPSU présente une résistance au choc avec entaille comprise entre 600 et 700 J/m. Ce chiffre est 8 à 30 fois supérieur à celui du PP homopolymère (20 à 80 J/m). Il dépasse même celui du polycarbonate (PC, environ 600 J/m). Plus important encore, le PPSU conserve une résistance aux chocs stable sur une large plage de températures. Il conserve une bonne ténacité même dans des environnements à basse température (-40 °C) sans présenter de rupture fragile. Cette caractéristique fait du PPSU un matériau idéal pour les biberons. Les biberons subissent inévitablement des chutes lors de leur utilisation. Le PPSU est capable d’absorber efficacement l’énergie d’impact et d’empêcher la rupture du biberon, qui pourrait entraîner des risques pour la sécurité.
La résistance aux chocs du PP, en revanche, est très sensible à la température et à la morphologie de la structure. Le PP homopolymère présente une résistance au choc avec entaille de seulement 20 à 80 J/m à température ambiante. Il devient rapidement cassant en dessous de 0 °C. Bien que la modification par copolymère puisse augmenter la résistance au choc au-delà de 100 J/m, celle-ci reste néanmoins bien inférieure à celle du PPSU. La modification par copolymère réduit également la rigidité, la résistance à la chaleur et la transparence du matériau. De plus, après des cycles répétés de chauffage ou de stérilisation, les chaînes moléculaires du PP subissent un vieillissement thermo-oxydatif. Cela entraîne une nouvelle diminution de la résistance aux chocs. C’est l’une des raisons pour lesquelles les bouteilles en PP sont sujettes à la fissuration après une certaine période d’utilisation.
4.3 Résistance chimique et stabilité à la stérilisation
La structure moléculaire du PPSU est constituée de cycles benzéniques, de groupes sulfone et de liaisons éther. Ces structures présentent une énergie de liaison élevée et un important encombrement stérique. Cela confère au PPSU une bonne résistance à la plupart des produits chimiques. Il résiste à l'alcool médical (éthanol à 75%), à l'isopropanol, à l'iodophore, à l'hypochlorite de sodium, aux détergents médicaux, aux acides faibles et aux bases faibles. Il ne présente ni fissuration sous contrainte ni dégradation des performances après une exposition répétée. Dans le domaine médical, le PPSU est l’un des rares plastiques transparents capables de résister simultanément à la stérilisation à la vapeur (134 °C), à la stérilisation à l’oxyde d’éthylène (EtO) et à la stérilisation par rayons gamma.
Le PP présente une bonne résistance chimique à température ambiante. Il résiste à la plupart des acides, des bases, des solutions salines et des alcools. Cependant, sa structure semi-cristalline subit un gonflement des zones cristallines à haute température. Cela permet aux produits chimiques de pénétrer plus facilement à l’intérieur du matériau. De plus, le PP présente une faible résistance aux hydrocarbures aromatiques, aux hydrocarbures chlorés et aux agents oxydants puissants. Une exposition à long terme provoque un gonflement, un ramollissement ou des fissures sous contrainte. Dans le cadre de la stérilisation, le PP peut supporter un nombre limité de cycles de stérilisation à la vapeur. Mais des températures élevées répétées accélèrent son vieillissement thermo-oxydatif, entraînant une fragilisation, une décoloration et une perte de transparence. Il est particulièrement important de noter que le PP n’est pas adapté à la stérilisation par rayons gamma. Les rayonnements à haute énergie provoquent la scission des chaînes moléculaires du PP et réduisent considérablement ses propriétés mécaniques.
4.4 Sécurité et conformité aux normes relatives au contact alimentaire
Le PPSU et le PP sont tous deux sans danger pour les produits destinés au contact alimentaire et aux soins des bébés, à condition que les fabricants utilisent des grades conformes à la réglementation. Le PPSU ne contient pas de bisphénol A (BPA). Sa structure moléculaire ne comporte pas d’unités structurelles de BPA ; il n’y a donc aucun risque de migration de BPA. De plus, le PPSU conserve une structure chimique stable après des stérilisations répétées à haute température, sans libérer de substances nocives. C’est là une autre raison importante pour laquelle les biberons haut de gamme adoptent systématiquement le PPSU.
Le PP ne contient pas non plus de BPA et présente une bonne inertie chimique. Il ne présente aucune migration de substances nocives dans des conditions normales d’utilisation. Le PP de qualité alimentaire est conforme aux réglementations, notamment la norme FDA 21 CFR 177.1520, le règlement UE 10/2011 et la norme GB 4806.7. C’est le matériau plastique le plus largement utilisé dans les emballages et récipients alimentaires. Cependant, les utilisateurs doivent noter que les niveaux de migration du PP augmentent à haute température (comme lors d’un chauffage au micro-ondes ou d’une stérilisation à l’eau bouillante). Les différentes qualités de PP peuvent également présenter des niveaux de conformité en matière de sécurité variables en raison des différences d’additifs (antioxydants, agents lubrifiants, agents de nucléation, etc.). Par conséquent, lors du choix d’un PP destiné au contact alimentaire, les acheteurs doivent vérifier la déclaration de conformité du fournisseur relative au contact alimentaire ainsi que les rapports d’essais.
4.5 Stabilité dimensionnelle et ajustement de précision
La stabilité dimensionnelle est un facteur clé qui influe sur les performances d'assemblage et la fiabilité de l'étanchéité des pièces plastiques de précision. En tant que plastique amorphe, le PPSU présente un retrait de moulage compris entre seulement 0,11 TP3T et 0,31 TP3T. Il se caractérise également par un retrait uniforme et une faible anisotropie. Cela permet un contrôle dimensionnel de haute précision. De plus, grâce à sa température de transition vitreuse élevée, le PPSU ne présente ni dilatation thermique ni déformation par fluage significatives dans sa plage de températures d’utilisation. Il est donc adapté aux joints d’étanchéité, aux raccords filetés et aux composants d’assemblage soumis à des exigences strictes en matière de précision d’ajustage.
En tant que plastique semi-cristallin, le PP présente un retrait au moulage pouvant atteindre 1,0% à 2,5%. Les variations de volume lors de la cristallisation peuvent également entraîner un gauchissement, des marques d’affaissement et des écarts dimensionnels dans les produits finis. De plus, le PP présente un coefficient de dilatation thermique relativement élevé (environ 2 à 3 fois celui du PPSU). Il subit d'importantes fluctuations dimensionnelles lors des variations de température. Cela peut entraîner des défauts d'ajustement sur les pièces nécessitant un ajustement serré (telles que les raccords filetés et les surfaces d'étanchéité). En usinage CNC, la faible rigidité du PP entraîne également une déformation élastique sous l’effet des forces de coupe. Cela complique encore davantage le contrôle dimensionnel. Par conséquent, pour les pièces de précision dont les tolérances doivent être comprises entre ±0,05 mm, le PPSU constitue généralement le choix le plus fiable.
5. Comparaison des stratégies d'usinage CNC
Les fabricants peuvent produire des pièces sur mesure à partir de PPSU et de PP grâce à l'usinage CNC. Cependant, en raison des différences de propriétés mécaniques et thermiques de ces matériaux, leurs stratégies d'usinage et leurs paramètres de processus varient considérablement. Le choix d'une stratégie d'usinage adaptée n'a pas seulement une incidence sur l'efficacité de la production et la durée de vie des outils ; il détermine également directement la précision dimensionnelle et la qualité de surface des pièces.
5.1 Points clés de l'usinage du PPSU
Le PPSU présente une bonne rigidité (module de traction d’environ 2 400 MPa). Ses caractéristiques d’usinage sont similaires à celles du bois dur ou du PVC rigide. Cela permet d’obtenir une grande précision dimensionnelle et un excellent état de surface. Lors de l’usinage du PPSU, les opérateurs doivent utiliser des outils tranchants en carbure ou en diamant. Ils doivent également recourir à des angles de coupe et de dépouille importants afin de réduire la résistance à la coupe et la chaleur de frottement. La vitesse de coupe recommandée est comprise entre 100 et 300 m/min. L’avance doit être comprise entre 0,05 et 0,15 mm/dent. La profondeur de coupe doit être comprise entre 1 et 3 mm pour l’ébauche ou entre 0,1 et 0,5 mm pour la finition.
La gestion thermique constitue le point clé à contrôler lors de l’usinage du PPSU. Bien que le PPSU présente une excellente résistance à la chaleur, des températures locales excessives pendant l’usinage peuvent néanmoins entraîner un ramollissement du matériau, une brûlure de surface ou une déformation dimensionnelle. Par conséquent, les opérateurs doivent recourir à un refroidissement par air ou à une lubrification en quantité minimale (MQL). Ils doivent éviter les chocs thermiques causés par de grandes quantités de liquide de refroidissement. De plus, la libération des contraintes internes dans le PPSU peut entraîner une déformation de la pièce après l’usinage. Pour les pièces de haute précision, les fabricants doivent effectuer un traitement de vieillissement (150 à 180 °C pendant 2 à 4 heures) après l’ébauche. Cela permet de relâcher les contraintes internes avant de passer à la finition.
5.2 Points clés de l'usinage du PP
Le PP présente une rigidité relativement faible (module de traction compris entre environ 1 300 et 1 800 MPa). Lors de l'usinage, il est sujet à une déformation élastique sous la pression de l'outil. Cela provoque un phénomène de “ fléchissement de l'outil ” qui affecte la précision dimensionnelle et les tolérances géométriques. Lors de l'usinage du PP, les opérateurs doivent utiliser des outils tranchants en acier rapide ou en carbure. Ils doivent privilégier des géométries présentant des angles de coupe et de dépouille importants afin de minimiser les forces de coupe. La vitesse de coupe peut être augmentée de manière appropriée (200 à 500 m/min). En revanche, les avances doivent être faibles (0,05 à 0,1 mm/dent) afin d’éviter que la matière ne soit écrasée et déchirée.
Les principaux défis liés à l’usinage du PP sont le contrôle des bavures et la déformation thermique. La grande ténacité du PP le rend sujet à la formation de copeaux en ruban continus et de bavures sur les arêtes lors de la coupe. Ce phénomène est particulièrement problématique au niveau des sorties de perçage et des arêtes de contour. Pour réduire les bavures, les opérateurs doivent veiller à ce que les outils restent affûtés et recourir au fraisage en montée. Ils doivent également ajouter des supports ou des rainures de dégagement au niveau des sorties. De plus, le PP présente un point de fusion bas (160–170 °C). La chaleur générée par l’usinage peut facilement provoquer une fusion locale du matériau et un “ étalement ” de la surface. Les opérateurs doivent recourir à un refroidissement à l’air ou à l’air comprimé. Ils doivent éviter l’utilisation de liquide de refroidissement, car le PP n’absorbe pas l’eau et ce liquide risque au contraire de dégrader la qualité de la surface. Pour les pièces à parois minces, les fabricants doivent utiliser un serrage multipoint ou des montages dédiés afin de minimiser la déformation due au serrage.
5.3 Finition de surface et contrôle des tolérances
En termes de finition de surface, le PPSU peut atteindre une rugosité Ra comprise entre 0,4 et 0,8 µm grâce à un traitement de finition. Le polissage permet même d’obtenir un effet miroir avec une rugosité inférieure à 0,1 µm. Cela le rend adapté aux composants destinés à entrer en contact avec des fluides médicaux, soumis à des exigences strictes en matière d’aspect et de résistance aux fluides. Le PP présente généralement un état de surface compris entre Ra 1,6 et 3,2 µm. Bien que cela permette de répondre aux exigences fonctionnelles générales, la relative tendreté du matériau rend la surface sensible aux rayures lors de l’utilisation. Il est également difficile d’obtenir des effets miroir par polissage.
En termes de contrôle des tolérances, le PPSU permet d’atteindre de manière stable des tolérances dimensionnelles comprises entre ±0,02 et 0,05 mm. Pour les géométries simples, il peut même atteindre ±0,01 mm. Les tolérances du PP sont généralement comprises entre ±0,05 et 0,1 mm. Elles sont également fortement influencées par la température et les contraintes internes, et la cohérence d’un lot est inférieure à celle du PPSU. Par conséquent, pour les pièces nécessitant un ajustement précis, une étanchéité ou un assemblage, le PPSU offre des avantages d’usinage plus marqués. Pour les pièces présentant des exigences de tolérance moins strictes et des géométries simples, le PP permet de réduire considérablement les coûts tout en garantissant la fonctionnalité.
6. Domaines d'application typiques
6.1 Produits de soins pour bébés et produits destinés à entrer en contact avec les denrées alimentaires
Dans le secteur des produits de puériculture, le PPSU est devenu le matériau de référence pour les biberons haut de gamme. Son aspect ambré translucide, son excellente résistance aux chutes et sa durabilité face aux stérilisations répétées par ébullition en font le choix privilégié des parents en quête de qualité et de sécurité. Au-delà des biberons, les fabricants utilisent également largement le PPSU dans les tasses à bec, la vaisselle, les attaches-tétines, les récipients pour lait en poudre et d’autres produits pour bébés. Ces produits nécessitent des stérilisations répétées et une utilisation à long terme.
Le PP, quant à lui, domine les segments des produits de puériculture et des emballages alimentaires de gamme moyenne à basse. Les biberons en PP sont légers, économiques et offrent un bon niveau de sécurité de base. Ils répondent aux besoins d’une utilisation quotidienne intensive. De plus, les fabricants utilisent largement le PP dans les récipients alimentaires, les boîtes de rangement, les bouchons de bouteilles, la vaisselle et les ustensiles adaptés au micro-ondes. Le choix entre le PPSU et le PP dépend en fin de compte du positionnement du produit. Si le produit met l’accent sur une qualité haut de gamme, une durabilité à long terme et la sécurité lors de stérilisations répétées, le PPSU constitue le meilleur choix. Si le produit privilégie le rapport qualité-prix, la légèreté et une utilisation à usage unique ou à court terme, le PP est plus approprié.
6.2 Applications médicales et de laboratoire
Dans le domaine médical, le PPSU est l'un des matériaux de prédilection pour les dispositifs médicaux réutilisables. Il résiste à des cycles répétés de stérilisation à la vapeur sous haute pression (134 °C), à l'oxyde d'éthylène et aux rayons gamma. Il conserve également des propriétés mécaniques stables et une précision dimensionnelle après ces cycles de stérilisation. Parmi les applications typiques, on peut citer les manches d’instruments chirurgicaux, les plateaux de stérilisation, les instruments dentaires, les composants d’appareils d’anesthésie, les raccords de tubulures de fluides, les pièces de respirateurs et les boîtiers médicaux réutilisables. De plus, la transparence et la résistance chimique du PPSU en font un matériau idéal pour le matériel de laboratoire. Citons par exemple les flacons de culture, les tubes à centrifuger et les flacons de réactifs.
Dans le domaine médical, le PP est principalement utilisé pour les consommables à usage unique et les composants à faible coût. Citons par exemple les seringues, les kits de perfusion, les flacons de médicaments, les bouchons de flacons, les boîtes de Pétri de laboratoire, les embouts de pipettes et les matériaux d’emballage. Le fait qu’il s’agisse de produits à usage unique élimine le besoin de stérilisations répétées. Le faible coût et les bonnes propriétés de base du PP lui permettent également de répondre aux exigences des produits médicaux à usage unique. Les utilisateurs doivent noter que le PP ne convient pas à la stérilisation par rayons gamma, car celle-ci entraîne une dégradation de ses performances. On recourt généralement à la stérilisation à l’oxyde d’éthylène. Lorsque la stérilisation par rayonnement est requise, les acheteurs doivent choisir des grades modifiés résistants aux rayonnements.
6.3 Pièces en plastique industrielles et sur mesure
Dans le secteur industriel, le PPSU convient aux composants fonctionnels soumis à des exigences élevées en matière de résistance thermique, de résistance chimique et de stabilité dimensionnelle. On peut citer, à titre d’exemple, les composants destinés à la manipulation de fluides (vannes, corps de pompes, raccords), les pièces d’isolation électrique, les composants d’équipements de transformation alimentaire et les pièces résistantes aux produits chimiques utilisées dans les équipements de fabrication de semi-conducteurs. Il convient également aux pièces mécaniques devant fonctionner à long terme dans des environnements exposés à l’eau chaude ou aux détergents. Les propriétés auto-extinguibles et non inflammables du PPSU (classification UL 94 V-0 pour certaines nuances) le rendent également adapté aux composants électroniques et électriques soumis à des exigences en matière d’ignifugation.
Le PP trouve des applications encore plus variées dans le secteur industriel. Celles-ci comprennent les réservoirs de stockage, les tuyaux, les vannes, les joints d’étanchéité, les composants d’emballage, les pièces mécaniques générales et les composants automobiles. Dans le secteur automobile, on peut citer notamment les pare-chocs, les boîtiers de batterie et les garnitures intérieures. Les fabricants utilisent également le PP dans les pièces d’appareils électroménagers. Son faible coût, sa résistance chimique et sa facilité de mise en œuvre en font un choix économique pour les pièces industrielles produites en grande série. Pour les pièces industrielles dont la température de fonctionnement ne dépasse pas 80 °C, qui ne nécessitent pas de stérilisation répétée et pour lesquelles les exigences de tolérance sont modérées, le PP est généralement l’option la plus rentable.
7. Analyse du rapport coût-efficacité
Le coût est un facteur clé incontournable dans les décisions relatives au choix des matériaux. Le coût de la matière première en PP ne représente que 1/8 à 1/15 de celui du PPSU. Le PP offre également des températures de transformation plus basses, une consommation d’énergie réduite et une durée de vie des moules plus longue. Cela lui confère des avantages financiers significatifs dans le cadre de la production en série. Pour les produits jetables, les produits à usage court ou les marchés grand public sensibles au prix, le rapport coût-efficacité du PP est inégalé par le PPSU.
Toutefois, du point de vue du coût du cycle de vie (LCC), le coût plus élevé du PPSU peut être compensé par une durée de vie plus longue, une fréquence de remplacement moindre et un risque de défaillance plus faible. Par exemple, un biberon en PPSU peut coûter 3 à 5 fois plus cher qu’un biberon en PP. Mais sa durée de vie peut être 5 à 10 fois plus longue. Elle ne nécessitera pas non plus de remplacement fréquent en raison de déformations, de fissures ou du vieillissement pendant l’utilisation. Pour les dispositifs médicaux réutilisables, le PPSU peut résister à plus d’un millier de cycles de stérilisation. Les dispositifs en PP, en revanche, peuvent devoir être mis au rebut après plusieurs dizaines de stérilisations. Il en résulte des coûts d’utilisation à long terme plus élevés pour le PP.
Par conséquent, l’évaluation des coûts ne doit pas se concentrer uniquement sur le prix unitaire de la matière première. Les acheteurs doivent prendre en compte de manière globale plusieurs facteurs. Ceux-ci comprennent le coût des matières premières, les coûts de transformation et de fabrication, les coûts de contrôle, la durée de vie, la fréquence de remplacement, les coûts de maintenance, le risque de défaillance, la prime de marque et l’expérience utilisateur. Pour les produits haut de gamme, destinés à une utilisation à long terme ou pour lesquels la sécurité est primordiale, le PPSU peut offrir un meilleur rapport coût-efficacité sur l’ensemble du cycle de vie. Pour les produits économiques, jetables ou destinés à une utilisation à court terme, le PP constitue le choix le plus rationnel.
8. Cadre décisionnel en cinq étapes pour le choix des matériaux
Lorsqu'ils doivent choisir entre le PPSU et le PP, les ingénieurs et les concepteurs de produits peuvent procéder à une évaluation systématique en suivant les cinq étapes ci-dessous. Cette approche permet d'éviter les jugements partiaux fondés uniquement sur l'expérience ou sur un seul indicateur.
Définir l'environnement d'exploitation et les exigences de performance: Commencez par déterminer la plage de températures de fonctionnement du produit, la méthode et la fréquence de stérilisation, les types de produits chimiques avec lesquels il entre en contact, les contraintes mécaniques (statiques, de choc, de fatigue), les exigences en matière de précision dimensionnelle et la durée de vie prévue. Quantifiez ces exigences en indicateurs de performance spécifiques, tels que la température maximale d'utilisation, le nombre de cycles de stérilisation, l'énergie de choc et les niveaux de tolérance.
Nuances de matériaux de tamisage répondant aux exigences de conformité en matière de sécurité: En fonction du domaine d'application du produit (contact alimentaire / médical / industriel), les nuances de matériau des tamis doivent être conformes aux réglementations applicables (FDA, UE, GB, ISO 10993, etc.). Il convient de noter que différentes qualités d’un même matériau peuvent faire l’objet de certifications de conformité différentes. Les déclarations de conformité et les rapports d’essais fournis par le fournisseur doivent servir de référence faisant autorité.
Comparer le niveau de satisfaction des indicateurs clés de performance: Comparez les indicateurs de performance définis lors de la première étape avec les propriétés caractéristiques du PPSU et du PP. Déterminez si ces deux matériaux sont en mesure de répondre aux exigences. Pour les indicateurs de performance critiques (tels que la résistance à la chaleur, la résistance aux chocs ou la tolérance à la stérilisation), prévoyez des marges de sécurité suffisantes afin d’éviter toute utilisation dans des conditions critiques.
Évaluer la faisabilité de la mise en œuvre et le coût de fabrication: Tenez compte de la géométrie du produit, de la précision dimensionnelle, des exigences en matière de qualité de surface et du volume de production. Évaluez la faisabilité de l'usinage CNC ou du moulage par injection pour les deux matériaux. Calculez simultanément les coûts liés au cycle de vie, notamment les coûts des matières premières, de la transformation, du contrôle qualité, de l'emballage, du transport, de la durée de vie utile et du remplacement.
Procéder à la validation des prototypes et à la confirmation des essais: Avant de finaliser le choix du matériau, il convient de réaliser des prototypes et de mener des essais de performance clés. Ceux-ci comprennent notamment des essais de vieillissement à haute température, des essais de stérilisation répétée, des essais de résistance aux chocs par chute, des essais de compatibilité chimique et des essais de stabilité dimensionnelle. La validation des prototypes permet de mettre en évidence des problèmes qui passent souvent inaperçus lors de l'analyse théorique. Cela permet de réduire les risques après le lancement de la production en série.
9. Capacités d'usinage CNC des plastiques techniques chez PartsMastery
PartsMastery propose des services d'usinage CNC de haute précision pour les plastiques techniques. Nous couvrons toute la gamme des matériaux plastiques techniques, notamment le PPSU, le PP, le PEEK, le PC, le PMMA, le POM, le nylon et bien d'autres encore. Notre entreprise est équipée de centres d'usinage CNC à 3, 4 et 5 axes, de tours CNC, de rectifieuses de précision et d'équipements d'électroérosion (EDM). Cet équipement nous permet de répondre à des besoins d'usinage variés, allant du simple prototype aux pièces de précision complexes.
En matière d’usinage du PPSU, PartsMastery dispose d’une bibliothèque de paramètres de processus éprouvée et d’un système de contrôle qualité performant. Nous sommes en mesure d’atteindre de manière constante des tolérances dimensionnelles de ±0,02 mm et des états de surface de Ra 0,4 µm. Lors de l’usinage, nous utilisons des dispositifs de fixation dédiés et des outils bien affûtés. Nous contrôlons également de manière rigoureuse les paramètres de coupe et les méthodes de refroidissement afin d’éviter toute déformation thermique et tout écart dimensionnel causés par la libération de contraintes internes. Toutes les pièces en PPSU sont soumises à un contrôle dimensionnel complet à l’aide d’une machine à mesurer tridimensionnelle (MMT) avant leur expédition. Cela garantit que la précision dimensionnelle et les tolérances géométriques sont conformes aux exigences des plans.
En matière d’usinage du PP, PartsMastery a développé des techniques d’usinage et des solutions de fixation dédiées. Celles-ci tiennent compte des caractéristiques du PP : faible rigidité, déformation aisée et formation excessive de bavures. Grâce à l’utilisation d’un support multipoint, de l’adsorption sous vide ou d’outillage dédié, nous minimisons efficacement la déformation due au serrage et la déformation élastique liée à la coupe. En optimisant les paramètres géométriques des outils et les trajectoires de coupe, nous réduisons considérablement la formation de bavures et améliorons la qualité des arêtes. Qu’il s’agisse de simples prototypes en PP ou de composants fonctionnels en PP destinés à la production en série, PartsMastery est en mesure de garantir une qualité d’usinage stable et fiable.
De plus, PartsMastery propose des services tout-en-un. Ceux-ci comprennent le conseil en matière de sélection des matériaux, l’optimisation des processus, le traitement de surface (polissage, sablage, anodisation, etc.) et les essais d’assemblage. Du prototype à l’unité à la production en série, du choix des matériaux à la livraison finale, l’équipe d’ingénieurs de PartsMastery vous proposera des solutions d’usinage optimisées et des recommandations en matière de coûts. Nous basons ces propositions sur les exigences de votre produit et vos scénarios d’application.
10. Résumé
Le PPSU et le PP sont deux plastiques techniques qui se distinguent par leur positionnement et leurs avantages respectifs. Le PPSU offre une résistance thermique exceptionnelle (température de service à long terme de 180 °C). Il présente également une résistance aux chocs remarquable (600 à 700 J/m). Il présente une excellente tolérance à la stérilisation répétée (≥ 1 000 cycles de stérilisation à la vapeur) ainsi qu’une bonne stabilité dimensionnelle. Ces propriétés en ont fait le matériau de prédilection pour les produits réutilisables haut de gamme, les dispositifs médicaux et les composants industriels de précision. Son aspect ambré translucide et sa texture haut de gamme contribuent également à renforcer le positionnement de la marque et l’expérience utilisateur.
Le PP, quant à lui, présente une densité extrêmement faible (0,90–0,91 g/cm³). Il offre un excellent rapport qualité-prix (son coût ne représente que 1/8 à 1/15 de celui du PPSU). Il présente également une bonne résistance chimique et une grande facilité de mise en œuvre. Ces propriétés en ont fait le matériau dominant sur le marché des plastiques à usage général. Les fabricants l’utilisent largement dans les emballages alimentaires, les consommables médicaux jetables, les biens de consommation, les composants automobiles et les pièces industrielles générales. C’est un choix idéal pour les produits à grand volume et à faible coût.
Aucun matériau ne convient à tous les cas de figure. Un choix de matériau approprié nécessite une évaluation exhaustive. Les ingénieurs doivent évaluer l’environnement d’exploitation du produit, ses exigences de performance, la conformité aux normes de sécurité, la faisabilité de la mise en œuvre et le coût du cycle de vie. Pour les produits nécessitant une stérilisation répétée à haute température, une résistance aux chocs, une utilisation à long terme ou un ajustement de précision, le PPSU est généralement le choix le plus fiable. Pour les produits économiques, jetables, destinés à une utilisation à court terme ou présentant des exigences modérées, le PP est plus économique et plus pratique. Grâce à une évaluation systématique de la sélection des matériaux et à la validation des prototypes, les ingénieurs peuvent trouver l’équilibre optimal entre performances et coût. Cela leur permet de développer des produits à la fois sûrs, fiables et compétitifs sur le marché.
Foire aux questions
Lequel est le plus sûr : le PPSU ou le PP ?
Ces deux matériaux sont sans danger lorsque les fabricants utilisent des qualités destinées au contact alimentaire ou à usage médical conformes à la réglementation. Aucun des deux ne contient de bisphénol A (BPA). L’avantage du PPSU réside dans sa capacité à résister à des stérilisations répétées à haute température. Il ne subit aucune dégradation de ses performances ni ne libère de substances nocives. Il est donc considéré comme plus sûr et plus fiable dans les applications liées aux soins des bébés et au domaine médical nécessitant des stérilisations fréquentes. Le PP est tout aussi sûr dans des conditions normales d’utilisation. Cependant, sa résistance à la chaleur et sa stabilité face à des stérilisations répétées sont inférieures à celles du PPSU. Il n’est pas adapté à une utilisation répétée à long terme à des températures élevées.
Quelle est la différence entre les biberons en PPSU et ceux en PP ?
Les biberons en PPSU sont généralement de couleur ambre translucide et plus chers. Ils coûtent généralement entre 3 et 5 fois le prix des biberons en PP. Mais ils offrent une meilleure résistance aux chutes et une plus grande tolérance à la stérilisation répétée par ébullition. Ils ont également une durée de vie plus longue (jusqu'à 2 à 3 ans). Elles ne libèrent pas de substances nocives à haute température. Les biberons en PP sont généralement de couleur blanc laiteux ou transparents. Ils sont économiques, légers et résistants aux chutes. Ils conviennent à un usage quotidien. Cependant, après des stérilisations à l'eau bouillante répétées, ils ont tendance à se déformer et à vieillir. Leur durée de vie est relativement plus courte (il est généralement recommandé de les remplacer tous les 6 à 12 mois). Le choix dépend de votre budget, de la fréquence d'utilisation et de vos exigences en matière de qualité.
Le PP peut-il être utilisé pour la stérilisation à la vapeur ?
Le PP peut supporter un nombre limité de cycles de stérilisation à la vapeur (121 °C pendant 15 à 20 minutes). Il n’est toutefois pas adapté à des stérilisations répétées à haute température. Après plusieurs cycles de stérilisation à la vapeur, le PP subit un vieillissement thermo-oxydatif. Cela se traduit par une fragilité du matériau, une décoloration, une perte de transparence et une déformation dimensionnelle. Pour les dispositifs médicaux ou les produits pour bébés nécessitant des stérilisations répétées, les acheteurs doivent choisir des matériaux présentant une meilleure résistance à la stérilisation, tels que le PPSU. Si l’utilisation du PP s’avère indispensable, ils doivent opter pour des grades spécifiques à la stérilisation à haute température. Ils doivent également contrôler rigoureusement la fréquence et les conditions de stérilisation.
Quel matériau est le plus adapté à l'usinage de précision CNC : le PPSU ou le PP ?
Le PPSU est plus adapté à l'usinage de précision CNC. Il présente une bonne rigidité, une résistance élevée à la chaleur et une bonne stabilité dimensionnelle. Il permet d'obtenir de manière stable des tolérances dimensionnelles de ±0,02 à 0,05 mm et des états de surface de Ra 0,4 µm. Il présente également de faibles contraintes internes après usinage et une bonne homogénéité dimensionnelle. Le PP présente une rigidité relativement faible. Il est sujet à la déformation élastique et à la formation de bavures lors de l’usinage. Le contrôle des tolérances de précision s’avère plus difficile. Il ne permet généralement d’atteindre que des tolérances comprises entre ±0,05 et 0,1 mm. Cependant, le PP présente des coûts d’usinage moins élevés. Cela en fait un choix plus économique pour les pièces présentant des exigences de tolérance moins strictes et des géométries simples.
Le PPSU coûte-t-il plusieurs fois plus cher que le PP ?
Le coût des matières premières du PPSU est généralement 8 à 15 fois supérieur à celui du PP. Ce multiple dépend de la qualité du matériau, du volume d’achat et des conditions du marché. De plus, le PPSU nécessite des températures de transformation plus élevées, une consommation d’énergie plus importante, ainsi que des exigences plus strictes en matière d’équipements et de procédés. Il en résulte des coûts de fabrication plus élevés que ceux du PP. Toutefois, du point de vue du coût du cycle de vie, la durée de vie plus longue du PPSU et sa fréquence de remplacement plus faible peuvent compenser son coût initial plus élevé. Pour les produits haut de gamme, destinés à une utilisation à long terme ou pour lesquels la sécurité est primordiale, le PPSU peut offrir un rapport coût-efficacité global supérieur.



 Le polypropylène (PP) est un thermoplastique semi-cristallin. Les fabricants le produisent par polymérisation par coordination de monomères de propylène. En fonction de la disposition spatiale des groupes méthyle (-CH₃) sur la chaîne moléculaire, le PP se divise en trois catégories. Il s'agit du polypropylène isotactique (iPP), du polypropylène syndiotactique (sPP) et du polypropylène atactique (aPP). Le PP isotactique présente une disposition régulière des groupes méthyle, une cristallinité élevée et le champ d'application le plus large. Le PP disponible dans le commerce est principalement du polypropylène isotactique, avec une cristallinité comprise entre environ 40% et 60%.
Le PP présente une densité de seulement 0,90–0,91 g/cm³. Cela en fait l’un des plastiques à usage général les plus légers. Sa température de transition vitreuse est d’environ -10 °C. Son point de fusion se situe entre 160 et 170 °C. Sa température de déflexion thermique (HDT à 1,82 MPa) est d’environ 55–70 °C pour le PP homopolymère. Avec une charge minérale ou un renfort en fibre de verre, elle peut dépasser 100 °C. Sa structure semi-cristalline confère au PP une bonne résistance chimique et une bonne résistance à la fatigue. Cependant, elle entraîne également un retrait de moulage relativement élevé (1,0%–2,5%). Le contrôle de la précision dimensionnelle s’en trouve donc plus difficile qu’avec les plastiques amorphes.