



Les composants en tôle constituent la structure porteuse des équipements médicaux modernes, des plateaux d'instruments chirurgicaux stériles aux caissons robustes des appareils d'IRM. Contrairement à la métallurgie industrielle générale, qui privilégie les coûts et la rapidité, la fabrication de tôles à usage médical repose sur des normes rigoureuses en matière d'hygiène, d'intégrité des surfaces et de conformité réglementaire.
Même le plus petit défaut de fabrication — une bavure résiduelle sur un bord de coupe, un cordon de soudure poreux ou un alliage de base non conforme — peut créer des niches bactériennes cachées, entraîner des échecs lors des audits réglementaires et se traduire par des refontes complètes coûteuses et des retards dans le lancement des produits. Pour les équipes d’ingénierie et d’approvisionnement chargées de se procurer des boîtiers médicaux, des accessoires chirurgicaux et des pièces de diagnostic fiables, il est essentiel de s’associer à un spécialiste certifié de la fabrication afin de livrer dans les délais des composants garantissant la sécurité des patients.
Ce guide détaillé passe en revue tous les aspects essentiels de la fabrication de pièces en tôle destinées au secteur médical, depuis les certifications obligatoires du secteur et les alliages de matériaux homologués jusqu’aux protocoles de production sanitaires et aux stratégies de conception permettant de réduire les coûts, afin d’aider votre équipe à garantir la conformité réglementaire dès le premier essai pour chaque projet de dispositif médical.
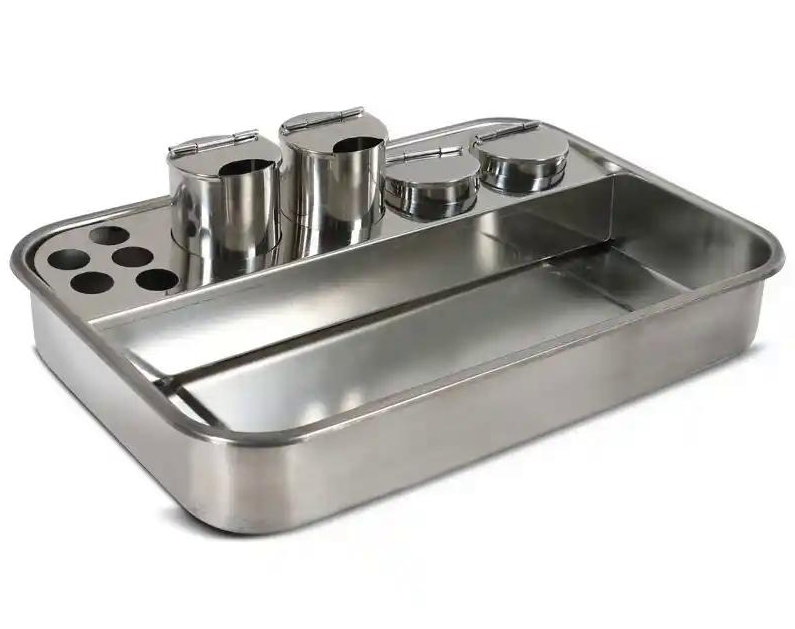
Qu'est-ce qui caractérise la fabrication de tôles de qualité médicale ?
Fondamentalement, la fabrication de tôles médicales consiste à transformer des plaques métalliques plates en composants de précision conçus exclusivement pour les environnements hospitaliers et cliniques. Ce qui la distingue de la production standard de tôles, c'est l'importance primordiale accordée à la sécurité des patients et à la compatibilité avec la stérilisation, garanties par trois exigences fondamentales non négociables.
1. Respect rigoureux de la réglementation
Tous les composants métalliques destinés à un usage médical doivent être conformes aux réglementations sanitaires internationales, notamment aux directives de la FDA, aux directives RoHS et aux normes de gestion de la qualité ISO 13485, avant d'être utilisés en milieu clinique. Une documentation complète et une traçabilité totale sont requises à chaque étape de la production.
2. Intégrité de la surface sans défaut
Chaque arête, chaque joint et chaque surface doivent être exempts de bavures, d'angles vifs et de soudures poreuses. Même les interstices microscopiques à la surface peuvent retenir des matières biologiques et favoriser la prolifération bactérienne, ce qui compromet les efforts de stérilisation et met en danger les patients et le personnel soignant.
3. Production sans contamination
Les processus de fabrication respectent des protocoles d'hygiène stricts afin d'empêcher l'huile, les particules métalliques et autres contaminants industriels d'adhérer à la surface des pièces. Pour les composants à haut risque, l'assemblage doit être entièrement réalisé en salle blanche afin de respecter les normes de pureté cliniques.
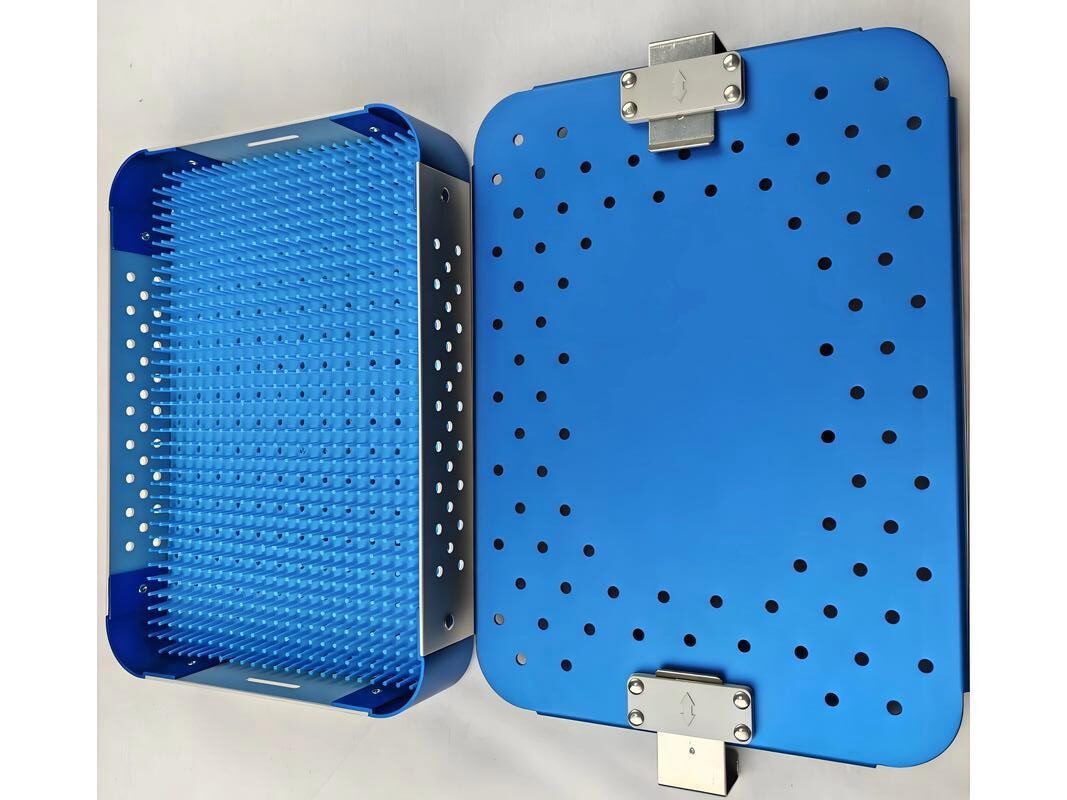
Matériaux homologués pour les composants médicaux en tôle
Le choix des matériaux détermine directement la capacité d’un composant à résister à des désinfections chimiques répétées et à un stérilisation en autoclave à haute pression, tout en conservant son inertie biologique. Le choix d’un alliage inadapté compromet non seulement la sécurité des patients, mais invalide également les certifications réglementaires, ce qui entraîne le rejet total du produit.
Acier inoxydable 304 et 316L
L'acier inoxydable constitue la norme de référence universelle pour toutes les pièces en tôle stérilisables utilisées dans le secteur de la santé. Les nuances 304 et 316L offrent toutes deux une résistance exceptionnelle aux désinfectants acides et aux cycles de stérilisation à haute température, et restent biologiquement inertes au contact des fluides corporels.
Utilisations courantes : Plateaux d'instruments chirurgicaux, châssis de tables d'opération, caissons pour équipements de stérilisation et supports structurels internes.
Alliages d'aluminium 6061 et 5052
Les alliages d'aluminium offrent un excellent rapport résistance/poids et une conductivité thermique supérieure, à un prix plus abordable que celui de l'acier inoxydable. Ils s'associent parfaitement aux traitements d'anodisation de qualité médicale pour créer des surfaces durables et résistantes à la corrosion, destinées aux composants non implantables et n'entrant pas en contact avec des produits stériles.
Utilisations courantes : Boîtiers pour équipements médicaux, châssis de moniteurs de surveillance des patients et structures de chariots médicaux mobiles légers.
Alliages spéciaux haute performance
Pour certaines applications spécifiques, les alliages de pointe offrent des avantages uniques en termes de performances :
- Titane : Il offre une résistance à la traction exceptionnelle pour un poids extrêmement faible, ce qui en fait un matériau idéal pour les dispositifs orthopédiques d'assistance et les supports chirurgicaux mini-invasifs.
- Hastelloy : Offre une résistance à la corrosion inégalée pour les composants exposés à des agents de stérilisation chimiques très agressifs.
Remarque importante : L'acier au carbone et les métaux zingués standard ne sont jamais adaptés aux environnements médicaux. Ils se détériorent rapidement sous l'effet de nettoyages chimiques fréquents et présentent un risque non négligeable de contamination par des métaux lourds dans les milieux cliniques.
Procédés de fabrication de base pour les pièces médicales en tôle
Les procédés standard de découpe, de pliage et de soudage doivent être profondément modifiés et étroitement contrôlés afin de répondre aux normes du secteur de la santé. Chaque étape est calibrée de manière à éliminer les défauts de surface et à respecter des tolérances dimensionnelles très strictes, généralement conformes aux normes de précision ISO 2768.
Découpe au laser et au plasma
Les opérations de découpe des composants médicaux doivent permettre d'obtenir des arêtes parfaitement lisses, sans bavures et sans aucune déformation thermique. Même les microfissures le long des arêtes de coupe peuvent créer des espaces propices à la multiplication des microbes ; c'est pourquoi la qualité de la découpe est vérifiée pour chaque lot de production.
Cintrage et formage de précision
La conception des composants médicaux nécessite un contrôle rigoureux des tolérances lors des opérations de pliage. L'une des règles de conception essentielles pour les pièces médicales consiste à éviter les angles internes vifs, de rayon nul, car les interstices étroits rendent pratiquement impossibles un nettoyage et une stérilisation en profondeur. Les rayons de courbure plus importants sont toujours préférables pour les composants destinés à un usage clinique.
Soudage sanitaire
Le soudage présente le risque le plus élevé de créer des surfaces non conformes dans la fabrication de tôles à usage médical. Le soudage à l'arc sous gaz inerte avec électrode de tungstène (TIG) et le soudage au laser sont les méthodes privilégiées, car elles permettent d'obtenir des soudures nettes et homogènes, avec une porosité minimale.
Tous les cordons de soudure doivent être meulés jusqu’à affleurement complet, polis pour obtenir une finition lisse et contrôlés afin de détecter toute porosité cachée. Le soudage par points grossier est strictement interdit pour tout composant utilisé dans des zones cliniques stériles.
Ébavurage et arrondi des arêtes
L'arrondi des arêtes et l'ébavurage complet constituent des étapes obligatoires en matière de sécurité et d'hygiène pour chaque pièce médicale en tôle. Les arêtes non finies et coupantes peuvent déchirer les gants chirurgicaux, blesser le personnel soignant et retenir des débris biologiques ; c'est pourquoi chaque arête est traitée et contrôlée visuellement avant de passer aux étapes suivantes.
Assemblage et fixation
Toutes les pièces de fixation utilisées pour l'assemblage doivent être constituées de vis en acier inoxydable de qualité médicale ou de rivets scellés de qualité clinique. Les produits d'étanchéité ou adhésifs utilisés lors de l'assemblage doivent être des silicones de qualité médicale conformes aux normes de la FDA, afin de garantir leur compatibilité avec les désinfectants et les matériaux biologiques.
Finitions de surface hygiéniques pour les composants de dispositifs médicaux
Un traitement de surface adapté facilite le nettoyage et la stérilisation d'un composant ; à l'inverse, un traitement inadapté peut devenir un vecteur de contamination croisée. Il existe un large éventail d'options de traitement, chacune étant adaptée à des cas d'utilisation cliniques spécifiques.
| Traitement de surface | Caractéristiques principales | Principales applications médicales |
|---|---|---|
| Électropolissage | Permet d'obtenir une finition miroir d'une douceur microscopique, avec une valeur Ra extrêmement faible, ce qui réduit considérablement l'adhérence bactérienne et améliore l'efficacité de la stérilisation. | Instruments chirurgicaux, plateaux de stérilisation et tous les composants devant être compatibles avec l'autoclave. |
| Passivation | Élimine les particules de fer libres présentes sur les surfaces en acier inoxydable afin d'améliorer leur résistance à la rouille, sans ajouter de couche de revêtement supplémentaire. | Supports internes et composants structurels en acier inoxydable n'entrant pas en contact avec le patient. |
| Anodisation de qualité médicale | L'anodisation dure obture les pores de la surface de l'aluminium, améliore la résistance aux rayures et permet un codage couleur pour l'identification des équipements. | Boîtiers de moniteurs de surveillance des patients, poignées d'équipements en aluminium et châssis d'appareils de diagnostic. |
| Revêtement en poudre antimicrobien | Permet d'obtenir une surface résistante et facile à nettoyer. Seules les formules de poudre antimicrobiennes certifiées FDA/ISO sont autorisées à un usage clinique. | Mobilier médical, chariots médicaux mobiles et panneaux d'équipement externes non stériles. |
| Finition brossée | Une alternative économique à l'électropolissage pour les composants destinés exclusivement à des environnements non stériles. | Panneaux extérieurs pour les grands appareils d'imagerie diagnostique. |
Principales conformités réglementaires et certifications
Les équipes chargées des achats et de l'ingénierie doivent exiger de leurs partenaires fabricants une documentation complète et vérifiable. Sans dossiers de certification complets, les composants finis ne peuvent légalement être mis sur le marché mondial des dispositifs médicaux.
- ISO 13485 : La norme fondamentale en matière de gestion de la qualité pour la fabrication de dispositifs médicaux. Elle définit des exigences strictes en matière de maîtrise des processus, de documentation et de traçabilité tout au long du cycle de production.
- FDA 21 CFR, partie 830 : Exigences obligatoires applicables aux dispositifs médicaux commercialisés sur le marché américain, régissant les systèmes d'identification unique des dispositifs (UDI) afin d'assurer la traçabilité complète des produits.
- Règlement CE MDR 2017/745 : Le cadre réglementaire rigoureux applicable aux dispositifs médicaux commercialisés au sein de l'Union européenne, assorti d'exigences strictes en matière de données cliniques et de surveillance post-commercialisation.
- Certificats d'analyse (COA) des matériaux : Les usines de production de matières premières doivent fournir des certificats d'analyse (COA) officiels afin de vérifier la composition chimique exacte et de permettre une traçabilité complète du matériau jusqu'au lot de coulée d'origine.
- Capacités en matière de salles blanches : Les composants médicaux à haut risque, en contact direct avec les patients, doivent être assemblés et subir leur finition finale dans des salles blanches certifiées, exemptes de fluides de coupe industriels et de contamination par des particules en suspension dans l'air.
Applications courantes de la tôlerie médicale
Les composants métalliques destinés au secteur médical interviennent à tous les niveaux des soins prodigués aux patients dans l'ensemble des établissements de santé. Parmi les cas d'utilisation les plus courants, on peut citer :
- Équipement de bloc opératoire : Piètements de tables d'opération, plateaux pour instruments de précision et ensembles de boîtiers pour lampes chirurgicales.
- Dispositifs de soins aux patients : Barrières de lit d'hôpital, socles de potences à perfusion, châssis de respirateurs et structures porteuses.
- Matériel de stérilisation : Revêtements de chambre d'autoclave et ensembles de cuves pour nettoyeurs à ultrasons.
- Matériel d'imagerie diagnostique : Revêtements extérieurs d'appareils d'IRM et structures de châssis d'analyseurs de laboratoire.
- Dispositifs d'assistance chirurgicale : Supports pour systèmes chirurgicaux mini-invasifs.
- Matériel dentaire : Châssis de fauteuils dentaires et boîtiers d'unités d'alimentation en instruments dentaires.
Mesures rigoureuses de contrôle qualité pour les composants de qualité médicale
Un système de contrôle qualité rigoureux, en plusieurs étapes, est indispensable pour empêcher que des pièces non conformes n'atteignent la chaîne d'assemblage final. Des protocoles d'inspection couvrant l'ensemble du processus, appuyés par des équipements de mesure de précision, garantissent que chaque pièce respecte les normes cliniques.
Vérification avant production
Avant le début de la fabrication, tous les plans techniques font l'objet d'un examen approfondi visant à vérifier leur conformité aux principes de conception pour la fabricabilité (DFM) et aux exigences réglementaires. Les certificats d'analyse (COA) des matières premières sont vérifiés par rapport aux spécifications afin de confirmer l'authenticité des matériaux.
Contrôle en cours de fabrication
Une inspection du premier article (FAI) est effectuée sur la première pièce de chaque série de production. La précision dimensionnelle est vérifiée à l'aide de machines à mesurer tridimensionnelles (CMM), et l'intégrité des soudures est contrôlée par inspection aux rayons X afin de détecter d'éventuelles porosités ou défauts cachés.
Validation post-traitement
Après le traitement de surface, toutes les pièces font l'objet d'une mesure de la rugosité de surface (Ra) afin de vérifier le respect des spécifications de finition. Une inspection visuelle 100% est effectuée pour s'assurer que toutes les bavures ont été éliminées et que les arêtes sont lisses.
Conditionnement final et traçabilité
Les pièces finies sont généralement emballées sous vide avec un film de protection anti-traces de doigts dans un environnement contrôlé afin d'éviter toute contamination pendant le transport. Chaque composant est accompagné d'une documentation complète de traçabilité le reliant à un lot de matière spécifique et à une date de production précise.
Stratégies pratiques pour optimiser les coûts de fabrication de pièces métalliques destinées au secteur médical
La mise en conformité totale avec la réglementation ne nécessite pas de budgets illimités. Grâce à des choix stratégiques en matière d'ingénierie et de matériaux, les équipes peuvent réduire les coûts de production sans compromettre la sécurité ni la conformité réglementaire.
Optimisation de la conception en vue de la fabricabilité (DFM)
Harmonisez les épaisseurs de tôle sur l'ensemble de votre nomenclature afin de réduire le gaspillage de matière et les temps de préparation. Remplacez les angles internes vifs par des rayons de pliage plus importants afin de limiter le travail de polissage manuel. Dans la mesure du possible, regroupez les assemblages soudés composés de plusieurs pièces en un seul composant plié afin d'éliminer les coûts de soudure et de finition.
Conseil de pro : Évitez de fixer des tolérances trop strictes pour les cotes non critiques. Réservez les spécifications de tolérance serrées uniquement aux surfaces d’accouplement et aux points de fixation structurels, car une précision inutile augmente considérablement les coûts de production.
Sélection stratégique des matériaux
Réservez l'acier inoxydable 316L haut de gamme exclusivement aux pièces qui entrent en contact direct avec des fluides corporels ou qui sont exposées à des produits chimiques de stérilisation agressifs. Pour le châssis extérieur du chariot et les pièces structurelles sans contact, utilisez de l'aluminium 6061 avec un revêtement en poudre de qualité médicale afin de réduire considérablement les coûts liés aux matériaux.
Application d'un traitement de surface par paliers
Ne recourez à l'électropolissage, dont le coût est élevé, que pour les surfaces externes très exposées au contact qui doivent être compatibles avec la stérilisation. Pour les composants structurels internes et cachés, une passivation standard offre une protection suffisante contre la corrosion à un coût bien moindre.
Comment choisir un partenaire fiable pour la fabrication de pièces en tôle destinées au secteur médical
Pour trouver un fabricant qualifié de pièces en tôle destinées aux dispositifs médicaux, il ne suffit pas d'évaluer ses compétences de base en matière d'usinage des métaux. Les composants médicaux exigent des processus de production réglementés, des contrôles qualité rigoureux et un approvisionnement rentable afin d'éviter les risques de non-conformité et les dépassements budgétaires inutiles.
Suivez ces étapes clés pour évaluer vos partenaires potentiels :
- Vérifiez d'abord les certifications : Exiger une preuve officielle de la certification ISO 13485 et demander des exemples anonymisés de rapports de traçabilité des matériaux issus de projets médicaux antérieurs afin de vérifier le respect des normes en matière de documentation.
- Évaluer les capacités d'inspection en interne : Le site de fabrication doit posséder et exploiter des machines à mesurer tridimensionnelles (CMM), des appareils de mesure de la rugosité de surface et des équipements d'inspection des soudures. Une inspection purement visuelle n'est pas suffisante pour les composants à usage médical.
- Privilégier les solutions intégrées de bout en bout : De nombreuses équipes spécialisées dans les dispositifs médicaux choisissent de s'approvisionner en composants en tôle en Chine en raison de la flexibilité de ses capacités de production et de ses prix compétitifs. Les partenariats directs avec les usines permettent d'éliminer les marges des intermédiaires, de simplifier la chaîne d'approvisionnement et de fournir des pièces conformes et de haute qualité à un coût total réduit.
Conclusions finales
La réussite de la fabrication de pièces en tôle à usage médical repose sur trois piliers fondamentaux : le choix de matériaux conformes, un processus de fabrication sans défaut et une traçabilité vérifiable de bout en bout. Tout compromis sur l’un de ces aspects entraîne un risque réglementaire grave et peut entraîner une défaillance du produit en milieu clinique.
En appliquant des principes stricts de conception pour la fabrication (DFM), en adaptant les traitements de surface aux exigences précises de chaque cas d'utilisation et en s'associant à un fabricant certifié et expérimenté, les équipes d'ingénierie et d'approvisionnement peuvent augmenter efficacement la production sans compromettre la sécurité des patients ni la conformité réglementaire.
Prêt à lancer votre projet de tôlerie médicale ? Les plateformes de devis basées sur l'IA fournissent des devis précis en quelques minutes. Téléchargez vos fichiers CAO pour obtenir instantanément des conseils en matière de conception pour la fabrication (DFM) et garantir une production fiable et conforme pour votre prochain dispositif médical.
Foire aux questions
Quel type de finition de surface est le plus adapté aux pièces médicales métalliques stérilisables ?
L'électropolissage est la référence absolue pour les composants stérilisables. En lissant les irrégularités microscopiques de la surface métallique, il permet d'obtenir une finition lisse et non poreuse sur laquelle les bactéries ne peuvent pas s'accrocher facilement, et qui permet aux liquides de stérilisation de s'écouler complètement, pour une désinfection plus efficace.
Les pièces en tôle destinées au secteur médical peuvent-elles être revêtues par thermolaquage ?
Oui, mais uniquement avec des matériaux spécialement formulés. Vous devez utiliser des revêtements en poudre antimicrobiens conformes aux normes de la FDA et conçus pour les environnements cliniques. Les revêtements en poudre industriels standard se dégradent lorsqu'ils sont exposés de manière répétée à des produits de nettoyage de qualité hospitalière et peuvent libérer des composés dangereux.
Dans quelle mesure la fabrication de qualité médicale coûte-t-elle plus cher que la fabrication industrielle standard ?
La fabrication de qualité médicale coûte généralement entre 20% et 50% de plus que la production standard de tôles. Ce supplément couvre la traçabilité rigoureuse des matériaux, les opérations supplémentaires d'ébavurage et de polissage, les protocoles d'inspection exhaustifs et l'ensemble des dossiers réglementaires.
Quelles sont les certifications requises pour les composants métalliques à usage médical exportés vers l'UE et les États-Unis ?
La certification ISO 13485 pour le processus de fabrication constitue une exigence minimale pour ces deux marchés. Pour les États-Unis, vous devez également vous conformer aux exigences de la FDA (notamment celles du 21 CFR Partie 830) et fournir les documents justificatifs nécessaires aux demandes de 510(k), le cas échéant. Pour l’UE, vous devez respecter les exigences du règlement CE MDR 2017/745 et la conformité des matériaux aux normes RoHS/REACH, ainsi que fournir un dossier technique complet.