



In Systemen zur Öl- und Gasförderung, -sammlung und -aufbereitung sind Anlagenkomponenten ständig korrosiven Medien und hochdruckbedingten Wechselbelastungen ausgesetzt, während Offshore-Anlagen zudem einer anhaltenden Erosion durch salzhaltige Luft ausgesetzt sind. Ein Korrosionsversagen einer einzelnen Komponente kann eine Kettenreaktion von Anlagenausfällen, Produktionsstillständen und sogar Sicherheitsrisiken auslösen.
Sich ausschließlich auf die inhärente Korrosionsbeständigkeit der Grundwerkstoffe zu verlassen, kann einen langfristig zuverlässigen Betrieb unter rauen Einsatzbedingungen nicht gewährleisten. Qualitätskennzahlen der Bearbeitung, darunter Maßgenauigkeit, Unversehrtheit der Dichtflächen und Montageverträglichkeit, sind ebenso entscheidend für das Korrosionsverhalten des Materials. Die CNC-Bearbeitungstechnologie unterstützt eine umfassende Palette schwer zerspanbarer, korrosionsbeständiger Werkstoffe wie Edelstahl, Titanlegierungen und Nickelbasislegierungen und bietet flexible, hochpräzise Lösungen für die Fertigung kundenspezifischer Bauteile für den Öl- und Gassektor.
Zentrale technische Herausforderungen bei der Bearbeitung korrosionsbeständiger Bauteile
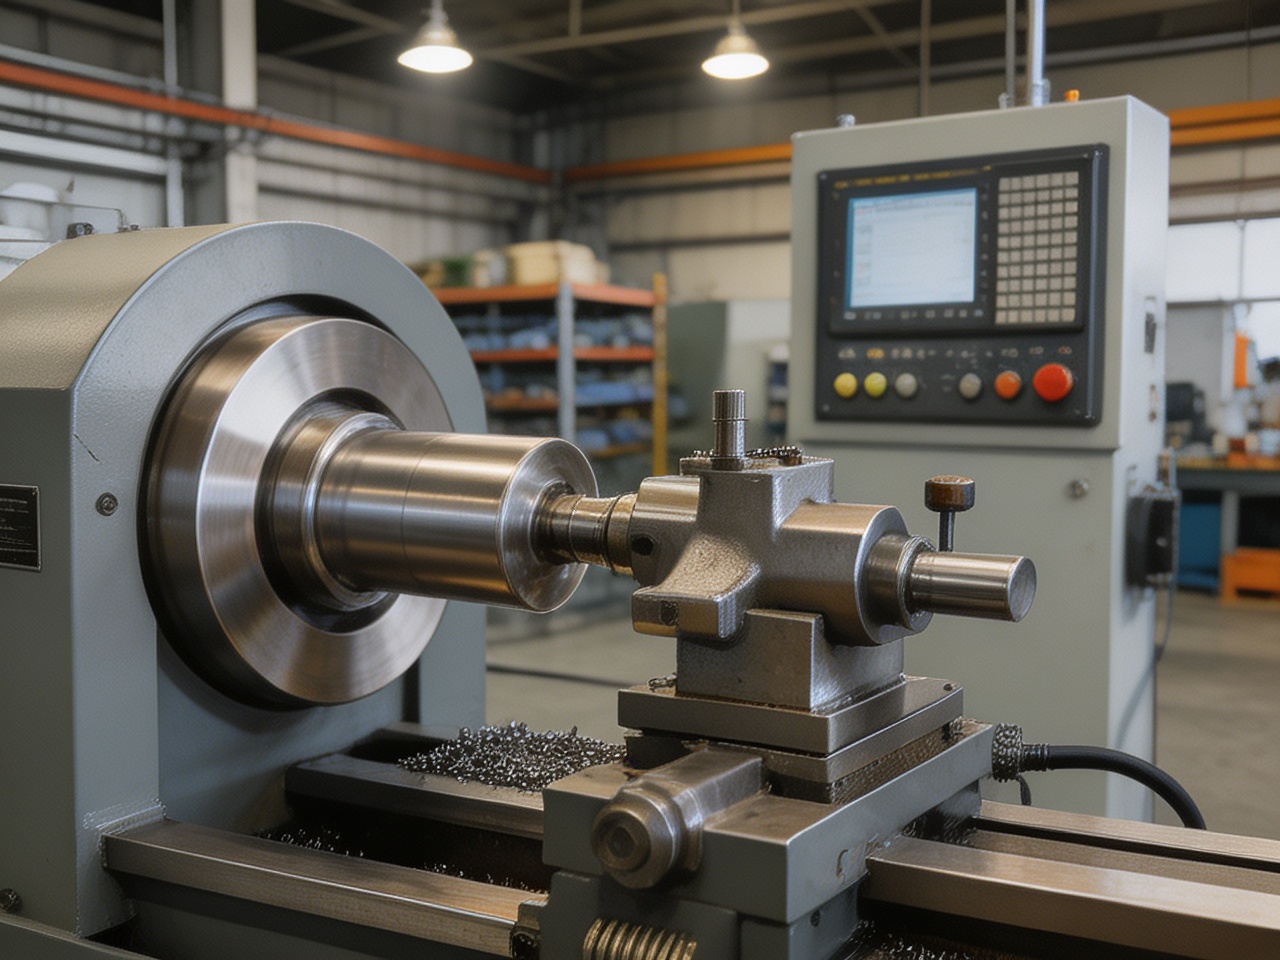
1. Schlechte Bearbeitbarkeit und beschleunigter Werkzeugverschleiß
Edelstahl neigt bei Zerspanungsvorgängen zur Kaltverfestigung, was in den nachfolgenden Durchgängen zu einem zunehmend höheren Schnittwiderstand führt. Nickelbasislegierungen weisen eine hohe Warmfestigkeit auf und stellen extreme Anforderungen an die Verschleißfestigkeit der Werkzeuge. Titanlegierungen haben eine geringe Wärmeleitfähigkeit, wodurch sich die Schnittwärme an der Werkzeugschneide konzentriert und zu thermischen Verformungen des Werkstücks sowie zu Oberflächenverbrennungen führt. Schon geringfügige Abnutzungserscheinungen am Werkzeug beeinträchtigen unmittelbar die Oberflächenqualität und die Maßgenauigkeit.
2. Strenge Genauigkeitsanforderungen an Dichtungsflächen
Zahlreiche korrosionsbeständige Bauteile in Öl- und Gasanlagen übernehmen Aufgaben der Durchflusssteuerung, Druckregelung und Abdichtung. Selbst bei qualifiziertem Grundmaterial mit hoher Korrosionsbeständigkeit können Mikrokratzer an Dichtflächen, falsch ausgerichtete Befestigungslöcher oder Passmaße außerhalb der Toleranz zu Medienleckagen führen, was die Zuverlässigkeit der Anlagen und die Betriebssicherheit unmittelbar beeinträchtigt.
3. Umgebungsspezifische Material- und Prozessanforderungen
Offshore-Plattformen, Onshore-Pipelines und Bohrlochwerkzeuge werden unter völlig unterschiedlichen Bedingungen betrieben, die sich hinsichtlich der chemischen Zusammensetzung des Mediums, der Betriebstemperaturen, der Systemdrücke und der vorgesehenen Lebensdauer unterscheiden. Bei der Beschaffung von Komponenten dürfen nicht allein die Kosten ausschlaggebend sein; Material- und Prozessspezifikationen müssen auf die tatsächlichen Betriebsbedingungen vor Ort abgestimmt sein.
Kritische Prozesskontrollen bei der CNC-Bearbeitung korrosionsbeständiger Teile
1. Werkstoffspezifische Werkzeugauswahl und Optimierung der Schnittparameter
Bei der Bearbeitung korrosionsbeständiger Werkstoffe haben die Wahl der Werkzeuge und die Parametereinstellungen direkten Einfluss auf die Produktionseffizienz und die Qualität der Fertigteile. Stumpfe Schneidkanten führen zu einer übermäßigen plastischen Verformung des Werkstoffs, während zu aggressive Schnittparameter die Wärmeentwicklung beschleunigen und zu einem vorzeitigen Werkzeugausfall führen.
Produktionsteams müssen Schnittgeschwindigkeit, Vorschub pro Zahn, Schnitttiefe und Kühlmittelzufuhr dynamisch überwachen und dabei maßgeschneiderte Strategien für jede Materialgruppe anwenden: Bei der Bearbeitung von Edelstahl liegt der Schwerpunkt auf der Unterdrückung der Kaltverfestigung und der Kontrolle des Aufbaus von Schneidkanten; bei der Bearbeitung von Nickelbasislegierungen wird die Dauer des kontinuierlichen Schneidens unter hoher Belastung begrenzt, um thermische Werkzeugausfälle zu verhindern; bei der Bearbeitung von Titanlegierungen kommen verbesserte Kühlstrategien zum Einsatz, um thermische Verformungen zu minimieren. Optimierte Parameter verlängern die Standzeit der Werkzeuge, reduzieren Oberflächenfehler und gewährleisten eine gleichbleibende Maßgenauigkeit.
2. Getrennte Schrupp- und Schlichtbearbeitung
Korrosionsbeständige Legierungen sind mit hohen Rohstoffkosten verbunden, weshalb die Steuerung der Zerspanungszugabe entscheidend für die Materialausnutzung und die Wirtschaftlichkeit der Produktion ist. Bei Schruppbearbeitungen stehen der schnelle Materialabtrag und die Erzeugung der grundlegenden geometrischen Form im Vordergrund, wobei ein gleichmäßiger Materialüberschuss für die Schlichtbearbeitung verbleibt. Schlichtdurchgänge sind kritischen Merkmalen wie Dichtflächen, Präzisionsbohrungen und Gewinden gewidmet, um die endgültigen Maßtoleranzen und Anforderungen an die Oberflächenrauheit sicherzustellen. Dieser zweistufige Ansatz reduziert die Belastung der Schlichtwerkzeuge und minimiert das Ausschussrisiko aufgrund von Maßabweichungen.
3. Präzisionssteuerung für tiefe Bohrungen und Gewindeelemente
Öl- und Gaskomponenten weisen häufig tiefe Bohrungen, Querbohrungen und spezielle Gewindeformen auf, bei denen die Prüfung der inneren Qualität schwierig ist und der Spanabtransport erhebliche Herausforderungen mit sich bringt. Optimierte Werkzeugwege, Zick-Zack-Zyklen und Werkzeuge mit Innenkühlung sind unerlässlich, um innere Grate zu minimieren und die Bohrgenauigkeit zu gewährleisten. Alle kritischen Merkmale erfordern nach der Bearbeitung eine gezielte messtechnische Überprüfung, um die Austauschbarkeit der Baugruppen sicherzustellen.
Wichtige Öl- und Gaskomponenten, optimiert für die CNC-Bearbeitung
1. Korrosionsbeständige Ventilbaugruppen
Ventilkörper, Ventilkegel, Ventilstangen und Ventilsitze stehen über längere Zeiträume in direktem Kontakt mit den Prozessmedien, was außergewöhnliche Werkstoffeigenschaften und höchste Bearbeitungspräzision erfordert. Bei der CNC-Bearbeitung werden interne Strömungskanäle, Befestigungsanschlüsse, Dichtungskegel und Passgewinde in einer einzigen Aufspannung gefertigt, wodurch enge geometrische Toleranzen und Passgenauigkeit gewährleistet werden – dies macht das Verfahren ideal für die Herstellung kundenspezifischer Ventile und Kleinserien.
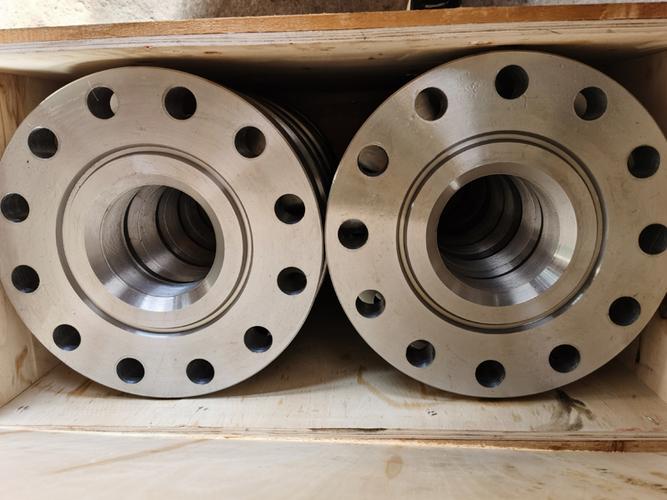
2. Rohrverbindungsstücke und Flansche
Flansche, Kupplungen, Reduzierstücke und spezielle Übergangsstücke mögen auf den ersten Blick einfach erscheinen, doch die Genauigkeit ihres Lochbildes, die Gewindegüte und die Parallelität der Verbindungsflächen bestimmen unmittelbar die Dichtheit der Rohrleitungen. Bei der Nachrüstung von Anlagen und der Wartung vor Ort werden häufig nicht standardisierte, maßgenaue Bauteile benötigt – ein Anwendungsbereich, in dem sich die CNC-Bearbeitung ohne Investitionen in spezielle Werkzeuge besonders gut eignet.
3. Pumpengehäuse und Druckregelkomponenten
Pumpengehäuse und Druckregelkörper weisen komplexe Innenhohlräume, Strömungskanäle und mehrstufige Dichtungsstrukturen auf. Bei der Bearbeitung müssen die Anforderungen an die Korrosionsbeständigkeit mit den kritischen Maßvorgaben in Einklang gebracht werden. Die präzise CNC-Bearbeitung gewährleistet eine gleichbleibende Qualität der Merkmale, reduziert Nachjustierungen bei der Montage vor Ort und verbessert die Kompatibilität mit bestehenden industriellen Anlagensystemen.
Checkliste für die Beschaffung und Abnahme von korrosionsbeständigen CNC-Teilen
1. Qualifizierung von Materialien vor der Produktion
Überprüfen Sie vor Beginn der Fertigung die Werkstoffsorte, den Wärmebehandlungszustand und die Korrosionsbeständigkeit und verlangen Sie von den Lieferanten die vollständigen Zertifizierungsunterlagen für die Werkstoffe. Bei Speziallegierungen wie nickel- und titanbasierten Werkstoffen sollten Sie im Vorfeld die Verfügbarkeit der Rohstoffe und die Bearbeitbarkeit prüfen, um Produktionsverzögerungen zu vermeiden.
2. Überprüfung kritischer Maße
Kosmetisch fertigbearbeitete Teile erfüllen nicht unbedingt die funktionalen Anforderungen. Bohrungsdurchmesser, Gewindeparameter, Ebenheit der Dichtflächen und kritische Passmaße erfordern eine systematische Prüfung. Bei hochpräzisen Passkomponenten dienen die Daten der Maßprüfung als Grundlage für die anschließende Montage und gewährleisten die Rückverfolgbarkeit der Qualität.
3. Überprüfung des Oberflächenzustands
Beim Entgraten und Reinigen nach der Bearbeitung müssen alle Grate, Kratzer und Zerspanungsrückstände entfernt werden. Besondere Sorgfalt ist bei medienberührten Oberflächen und Dichtungsflächen geboten, da dort bereits mikroskopisch kleine Oberflächenfehler als Korrosionsausgangsstellen wirken und die Lebensdauer der Bauteile verkürzen können.
Die zuverlässige Fertigung korrosionsbeständiger Öl- und Gaskomponenten erfordert fundiertes Fachwissen in der Materialbearbeitung, präzise Maßkontrolle und höchste Sorgfalt bei der Fertigung. Von Edelstahl, Titan und Nickelbasislegierungen bis hin zu Ventilen, Fittings, Flanschen und Pumpenbaugruppen liefert ein gut durchdachter CNC-Bearbeitungsablauf konsistente, maßgeschneiderte Teile, die den hohen Anforderungen der praktischen Anwendung gerecht werden.
PartsMastery ist auf präzise CNC-Bearbeitung für die Öl- und Gasindustrie spezialisiert. Wir liefern maßgeschneiderte, korrosionsbeständige Komponentenlösungen, die genau auf die jeweiligen Anforderungen hinsichtlich Material, Geometrie und Genauigkeit zugeschnitten sind und so die Zuverlässigkeit der Anlagen in den anspruchsvollsten Betriebsumgebungen der Welt gewährleisten.