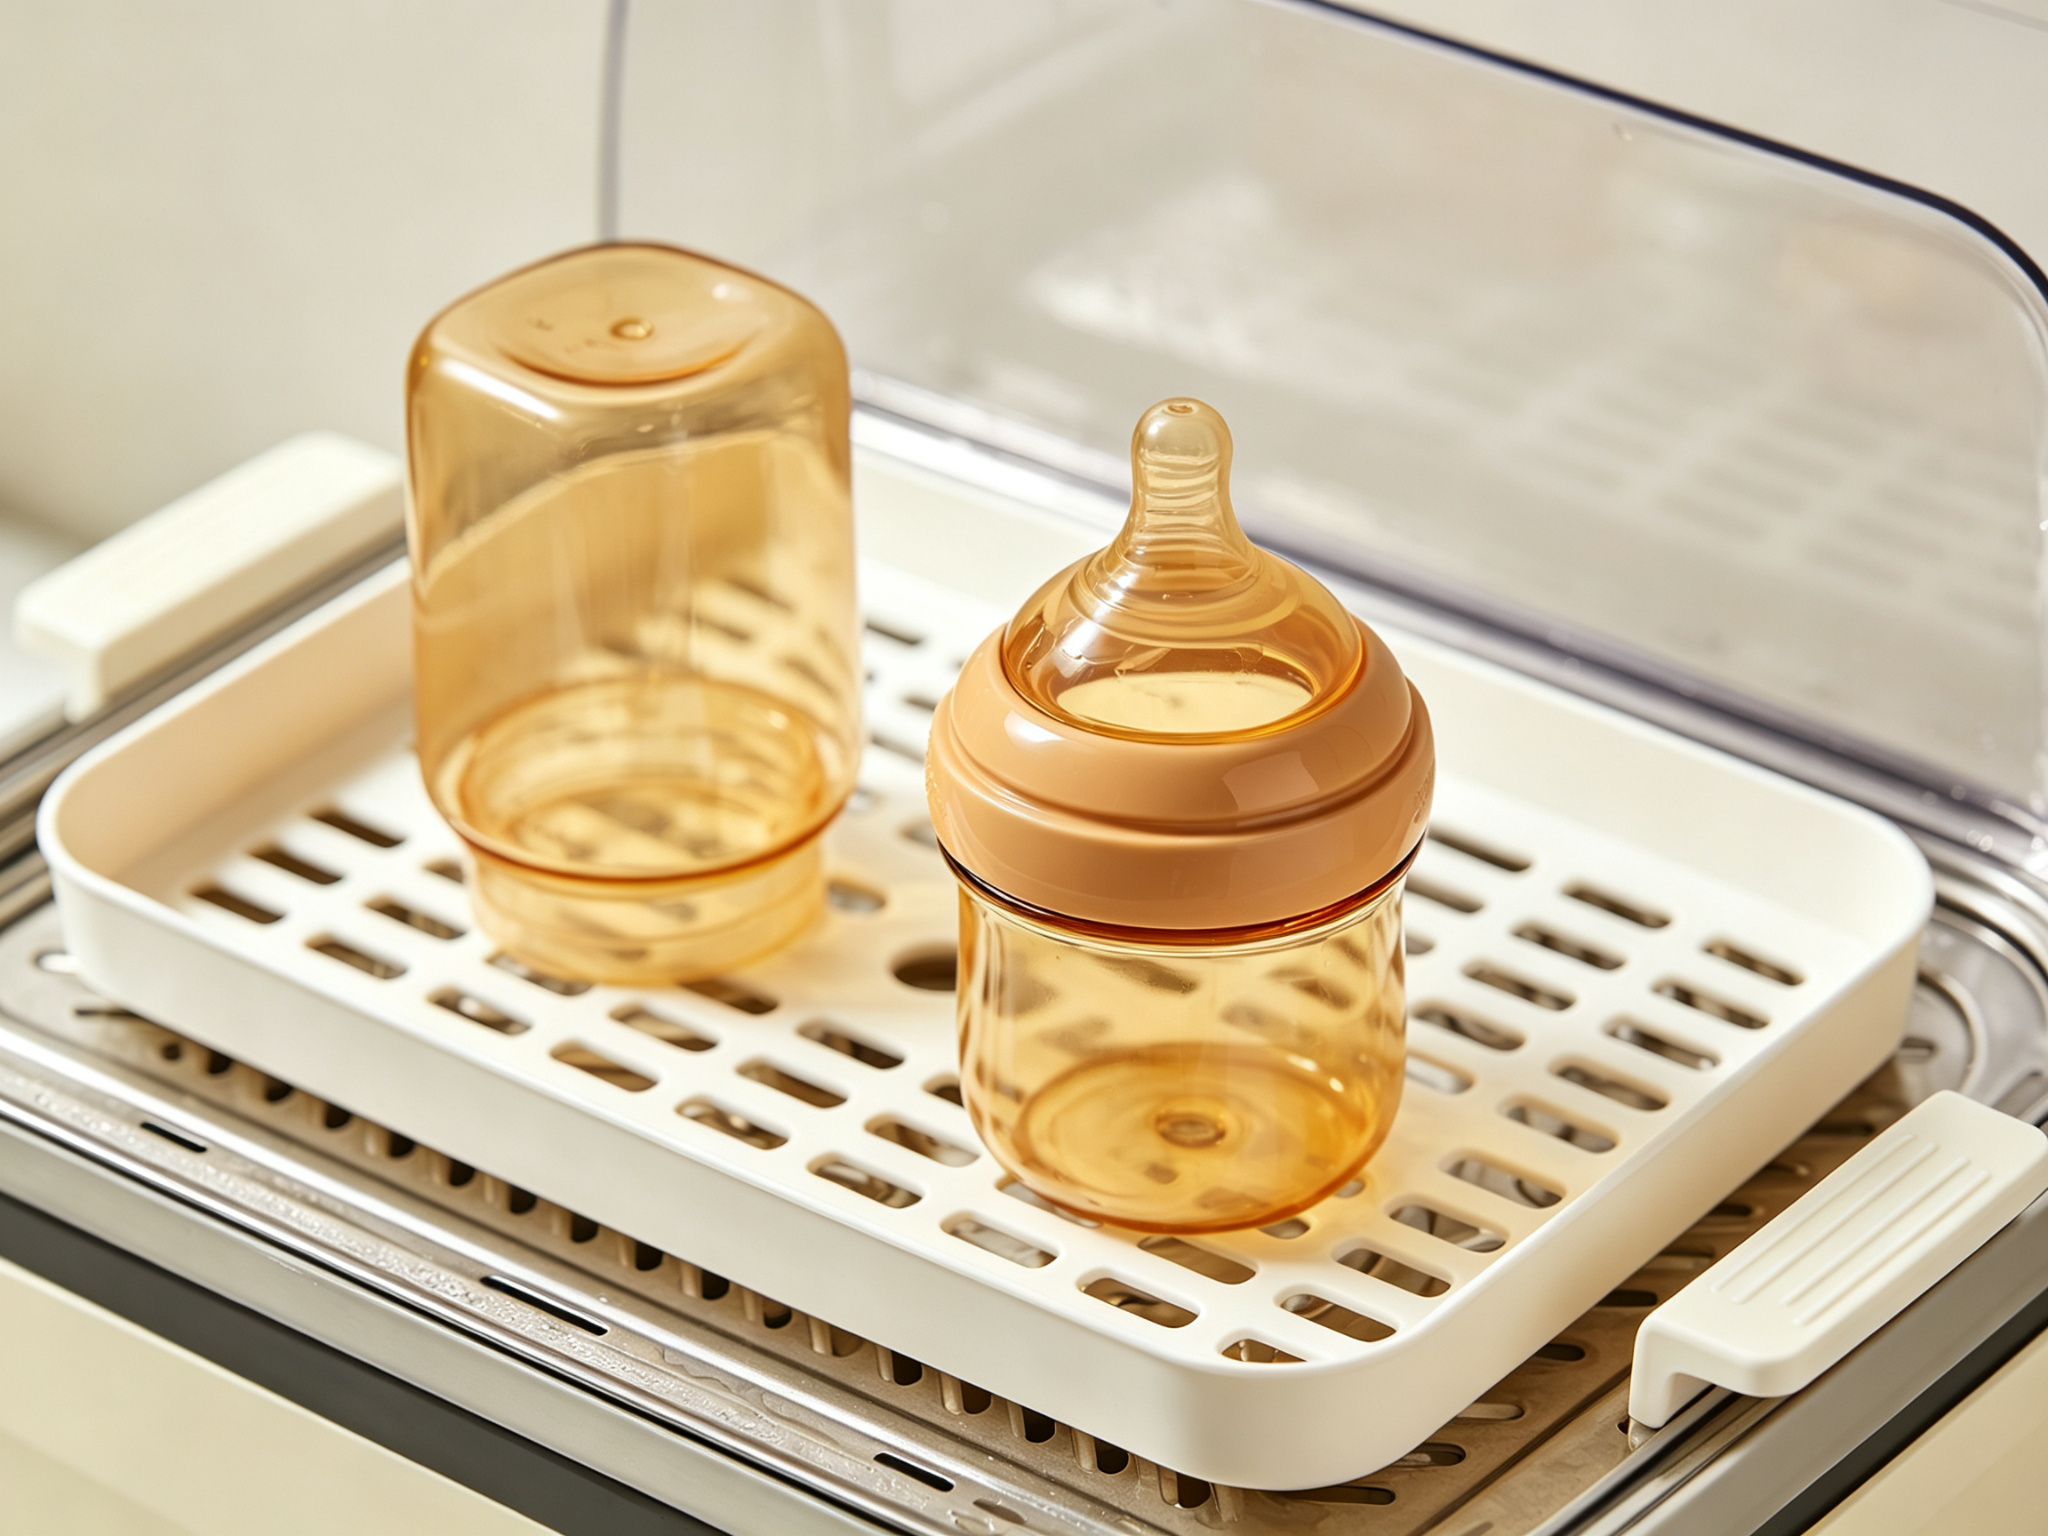
Bei Babypflegeprodukten, Medizinprodukten, Bauteilen mit Lebensmittelkontakt und industriellen Kunststoffbaugruppen entscheiden sich Ingenieure zwischen PPSU und PP. Diese Entscheidung wirkt sich direkt auf die Produktsicherheit, die Lebensdauer und die Herstellungskosten aus. PP dominiert den Markt für Allzweckkunststoffe aufgrund seines geringen Gewichts und seiner Kosteneffizienz. PPSU hingegen hat sich zum bevorzugten Werkstoff für hochwertige, wiederverwendbare Produkte entwickelt. Es bietet hervorragende Wärmebeständigkeit, Schlagzähigkeit und Stabilität bei wiederholter Sterilisation.
Die einfache Annahme, dass “PPSU immer besser ist als PP”, ist jedoch ein Irrtum. Die richtige Werkstoffauswahl erfordert eine umfassende Bewertung. Ingenieure müssen die Betriebstemperatur, die Sterilisationshäufigkeit, die mechanische Belastung, die Einhaltung von Sicherheitsvorschriften, die erwartete Lebensdauer und die Gesamtkosten über den gesamten Lebenszyklus hinweg bewerten. Dieser Leitfaden beginnt auf der Ebene der Molekülstruktur. Er vergleicht systematisch die Kerneigenschaften, die CNC-Bearbeitungseigenschaften, typische Anwendungsbereiche und die Wirtschaftlichkeit beider Werkstoffe. Das Ergebnis ist ein praxisorientiertes Rahmenwerk zur Werkstoffauswahl für Ingenieure und Produktdesigner.
1. Eingehende Analyse des PPSU-Werkstoffs
1.1 Molekülstruktur und grundlegende Eigenschaften
Polyphenylsulfon (PPSU) ist ein amorpher, hochleistungsfähiger thermoplastischer Konstruktionskunststoff. Sein Molekülgerüst enthält starre Benzolringe und Sulfongruppen (-SO₂-). Etherbrücken (-O-) ergänzen diese Struktur und sorgen für eine gewisse Flexibilität der Molekülkette. Diese einzigartige Molekülstruktur verleiht PPSU eine extrem hohe Glasübergangstemperatur (Tg ca. 220 °C). Zudem bietet es hervorragende mechanische Eigenschaften und eine ausgezeichnete thermische Stabilität.
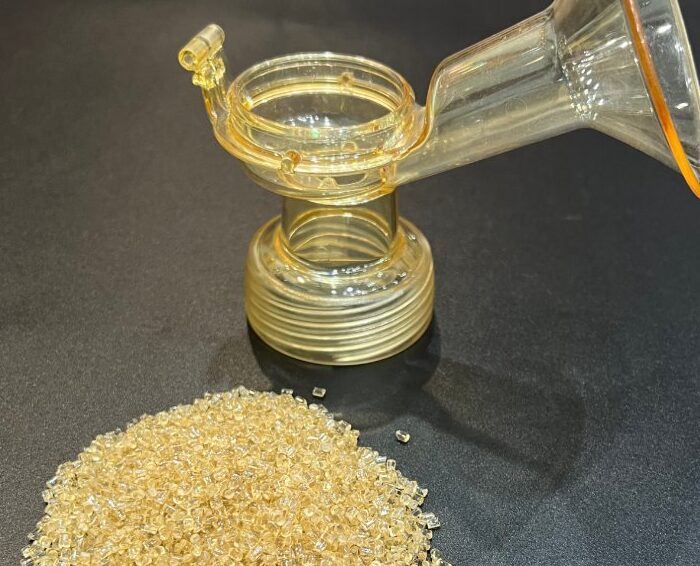
Im Gegensatz zu vielen teilkristallinen Kunststoffen ist PPSU vollständig amorph. Das bedeutet, dass es beim Abkühlen keine kristallinen Bereiche bildet. Dadurch bietet es eine hervorragende Dimensionsstabilität und eine extrem geringe Formschrumpfung (typischerweise 0,1%–0,3%). Darüber hinaus verleiht die amorphe Struktur PPSU sein charakteristisches bernsteinfarbenes, durchscheinendes Aussehen. Seine Lichtdurchlässigkeit erreicht 70%–80%.
1.2 Wesentliche Leistungsvorteile
Die Leistungsvorteile von PPSU konzentrieren sich auf vier Bereiche. Erstens bietet es eine außergewöhnliche Hitzebeständigkeit. Seine Wärmeformbeständigkeitstemperatur (HDT bei 1,82 MPa) erreicht bis zu 207 °C. Es kann zudem langfristig bei 180 °C eingesetzt werden, ohne dass es zu einer nennenswerten Leistungsminderung kommt. Zweitens zeichnet es sich durch eine hervorragende Schlagzähigkeit aus. Seine Kerbschlagzähigkeit liegt bei 600–700 J/m. Selbst bei niedrigen Temperaturen behält es eine gute Zähigkeit bei. Dies hat ihm den Ruf als “das verbesserte Polycarbonat unter den transparenten Kunststoffen” eingebracht.
Drittens bietet PPSU eine hervorragende chemische Beständigkeit und Sterilisationsstabilität. Es hält mehr als 1.000 Dampfsterilisationszyklen (134 °C, 2,3 bar) stand. Außerdem ist es beständig gegen die meisten Desinfektionsmittel, medizinische Reinigungsmittel, Alkohol sowie schwache Säuren und Basen. Viertens bietet es langfristige Dimensionsstabilität. Unter Bedingungen mit hohen Temperaturen und hoher Luftfeuchtigkeit kriecht PPSU weitaus weniger als PP oder PC. Dadurch eignet es sich ideal für Dichtungen und Montagekomponenten mit strengen Anforderungen an die Passgenauigkeit.
1.3 Einschränkungen und Verarbeitungsanforderungen
Die größte Einschränkung von PPSU sind seine relativ hohen Kosten. Die Rohstoffpreise liegen in der Regel beim 8- bis 15-Fachen des Preises von PP. Auch der Verarbeitungsbereich ist enger. Beim Spritzgießen müssen die Bediener die Zylindertemperatur auf 340–390 °C einstellen. Die Formtemperatur sollte bei 160–200 °C liegen. Diese Bedingungen stellen hohe Anforderungen an die Heizleistung der Anlagen und die Präzision der Temperaturregelung. Zudem ist PPSU bei hohen Temperaturen feuchtigkeitsempfindlich. Hersteller müssen vor der Verarbeitung eine gründliche Trocknung (150 °C für 4–6 Stunden) durchführen. Andernfalls können am Endprodukt silberne Streifen, Blasen oder verminderte mechanische Eigenschaften auftreten.
2. Eingehende Analyse des PP-Materials
Polypropylen (PP) ist ein teilkristalliner Thermoplast. Es wird durch Koordinationspolymerisation von Propylenmonomeren hergestellt. Je nach räumlicher Anordnung der Methylgruppen (-CH₃) in der Molekülkette lässt sich PP in drei Kategorien einteilen. Dazu gehören isotaktisches Polypropylen (iPP), syndiotaktisches Polypropylen (sPP) und ataktisches Polypropylen (aPP). Isotaktisches PP weist eine regelmäßige Anordnung der Methylgruppen, eine hohe Kristallinität und den breitesten Anwendungsbereich auf. Handelsübliches PP ist überwiegend isotaktisches Polypropylen mit einer Kristallinität von etwa 40%–60%.
PP hat eine Dichte von nur 0,90–0,91 g/cm³. Damit gehört es zu den leichtesten Allzweckkunststoffen. Seine Glasübergangstemperatur liegt bei etwa -10 °C. Sein Schmelzpunkt beträgt 160–170 °C. Die Wärmeformbeständigkeitstemperatur (HDT bei 1,82 MPa) liegt bei homopolymerem PP bei etwa 55–70 °C. Durch Mineralfüllstoffe oder Glasfaserverstärkung kann sie über 100 °C steigen. Die teilkristalline Struktur verleiht PP eine gute chemische Beständigkeit und Ermüdungsfestigkeit. Sie führt jedoch auch zu einer relativ hohen Formschrumpfung (1,01–2,51). Dadurch ist die Kontrolle der Maßgenauigkeit schwieriger als bei amorphen Kunststoffen.
2.2 Wesentliche Leistungsvorteile
Die wesentlichen Vorteile von PP liegen vor allem in seinem extrem guten Preis-Leistungs-Verhältnis. Die Rohstoffkosten betragen nur 1/8 bis 1/15 derjenigen von PPSU. Die Verarbeitungstemperaturen sind niedrig (Spritzzylindertemperatur 180–240 °C) und der Energieverbrauch gering. Dadurch eignet sich das Material hervorragend für die Massenproduktion. Zweitens bietet es eine hervorragende chemische Beständigkeit. PP widersteht den meisten Säuren, Laugen, Salzlösungen, Alkoholen, Reinigungsmitteln und Ölen. Es ist das vorherrschende Material in den Bereichen Chemiebehälter und -verpackungen.
Drittens zeichnet sich PP durch eine hervorragende Biegeermüdungsfestigkeit aus. Seine Molekülkettenstruktur ermöglicht es ihm, Zehntausende wiederholter Biegezyklen zu überstehen, ohne zu brechen. Hersteller nutzen diese Eigenschaft in großem Umfang bei der Konstruktion von Scharnieren (sogenannte “Living Hinges”). Viertens bietet es eine gute elektrische Isolierung und eine geringe Wasseraufnahme. PP hat eine Wasseraufnahmerate von unter 0,011 TP3T. Es behält in feuchten Umgebungen stabile elektrische Eigenschaften bei. Dadurch eignet es sich für elektronische und elektrische Isolationskomponenten. Zudem weist PP eine gute Lebensmittelsicherheit auf. Es entspricht den Vorschriften für Lebensmittelkontaktmaterialien in mehreren Ländern, darunter FDA, EU 10/2011 und GB 4806.7.
2.3 Einschränkungen und Anwendungsgrenzen
Zu den wichtigsten Einschränkungen von PP gehört die unzureichende Hitzebeständigkeit. Homopolymer-PP weist typischerweise eine Langzeit-Betriebstemperatur von maximal 100 °C auf. Auch seine mechanischen Eigenschaften verschlechtern sich bei hohen Temperaturen erheblich. Zudem weist es eine geringe Witterungsbeständigkeit auf. Die tertiären Kohlenstoffatome in der PP-Molekülkette neigen unter UV-Bestrahlung zu oxidativem Abbau. Für den Einsatz im Außenbereich müssen Hersteller daher UV-Absorber und Lichtstabilisatoren zusetzen. Zudem nimmt seine Schlagzähigkeit bei niedrigen Temperaturen deutlich ab. Homopolymer-PP hat eine Sprödigkeitstemperatur von etwa 0–10 °C. Im Winter oder in Umgebungen mit niedrigen Temperaturen neigt es zu Sprödbruch. Hersteller verbessern dies in der Regel durch Copolymermodifikation (z. B. Ethylen-Propylen-Copolymer-PP) oder durch Zugabe von Elastomeren.
Zudem weist PP eine schlechte Oxidationsbeständigkeit und Strahlungsbeständigkeit auf. In aeroben Umgebungen mit hohen Temperaturen neigt es zur thermo-oxidativen Alterung. Es ist auch nicht für die Sterilisation mittels Gammastrahlen oder Elektronenstrahlen geeignet. Diese hochenergetischen Strahlungen führen zu Molekülkettenbrüchen und einer Verschlechterung der Eigenschaften. Bei der CNC-Bearbeitung stellen die geringe Steifigkeit und die hohe Zähigkeit von PP eine Herausforderung dar. Das Material neigt beim Zerspanen zu elastischer Verformung und Gratbildung. Dies erschwert die Einhaltung präziser Toleranzen erheblich im Vergleich zu PPSU.
3. Quantitativer Vergleich anhand von zehn Schlüsselkriterien
Um die Leistungsunterschiede anschaulicher darzustellen, folgt im Folgenden ein quantitativer Vergleich anhand von zehn wichtigen technischen Parametern. Alle Daten in der Tabelle stammen aus typischen Datenblättern zu Materialeigenschaften, die von den Materialherstellern bereitgestellt wurden. Die tatsächlichen Werte können je nach spezifischer Güteklasse, Verarbeitungsbedingungen und Prüfnormen variieren.
Eingeschränkt (anfällig für Verformung und Alterung bei wiederholter Einwirkung hoher Temperaturen)
Rohstoffkosten (relativer Wert)
8–15×
1× (Ausgangswert)
4. Eingehende Analyse der wesentlichen Unterschiede
4.1 Wärmebeständigkeit und thermisches Verformungsverhalten
Die Hitzebeständigkeit ist der wesentlichste Leistungsunterschied zwischen PPSU und PP. PPSU weist eine Glasübergangstemperatur von bis zu 220 °C auf. Das bedeutet, dass unterhalb von 200 °C die Bewegung der Molekülkettensegmente stark eingeschränkt ist. Das Material bleibt in einem starren, glasartigen Zustand, wobei die mechanischen Eigenschaften nur minimal beeinträchtigt werden. Im Gegensatz dazu hat PP eine Glasübergangstemperatur von nur -10 °C. Bei Raumtemperatur befindet sich sein amorpher Bereich bereits in einem hochelastischen Zustand. Wenn sich die Temperatur seinem Schmelzpunkt (160–170 °C) nähert, beginnen die kristallinen Bereiche zu schmelzen. Das Material erweicht dann rasch und verformt sich.
Dieser Unterschied zeigt sich deutlich in der praktischen Anwendung. PPSU-Babyflaschen halten wiederholtem Auskochen in Wasser zur Sterilisation stand. Sie überstehen sogar über tausend Zyklen in Hochdruck-Dampfsterilisatoren bei 134 °C ohne Verformung. PP-Flaschen vertragen im Vergleich dazu in der Regel nur eine Sterilisation unter 100 °C. Nach wiederholtem Auskochen kommt es bei ihnen häufig zu Verformungen des Flaschenkörpers, zu Problemen mit dem Gewindeanschluss und zu einer verminderten Transparenz. Für Produkte, die mit hochtemperaturhaltigen Flüssigkeiten in Kontakt kommen (wie frisch zubereitete Säuglingsnahrung oder heiße Getränke), bietet PPSU klare Vorteile hinsichtlich Sicherheit und Haltbarkeit.
4.2 Schlagzähigkeit und Langzeitzähigkeit
PPSU weist eine Kerbschlagzähigkeit von 600–700 J/m auf. Dies entspricht dem 8- bis 30-Fachen der Kerbschlagzähigkeit von PP-Homopolymer (20–80 J/m). Es übertrifft sogar Polycarbonat (PC, ca. 600 J/m). Noch wichtiger ist, dass PPSU über einen weiten Temperaturbereich hinweg eine stabile Schlagzähigkeit beibehält. Selbst in Umgebungen mit Temperaturen von bis zu -40 °C behält es eine gute Zähigkeit bei, ohne spröde zu brechen. Diese Eigenschaft macht PPSU zu einem idealen Material für Babyflaschen. Flaschen fallen während des Gebrauchs zwangsläufig hin. PPSU kann die Aufprallenergie effektiv absorbieren und ein Zerbrechen der Flasche verhindern, das zu Sicherheitsrisiken führen könnte.
Die Schlagzähigkeit von PP ist dagegen sehr temperaturempfindlich und hängt stark von der Strukturmorphologie ab. Homopolymer-PP weist bei Raumtemperatur eine Kerbschlagzähigkeit von nur 20–80 J/m auf. Unter 0 °C wird es schnell spröde. Zwar lässt sich die Schlagzähigkeit durch Copolymermodifikation auf über 100 J/m steigern, doch bleibt sie damit immer noch weit hinter der von PPSU zurück. Eine Copolymermodifizierung verringert zudem gleichzeitig die Steifigkeit, die Hitzebeständigkeit und die Transparenz des Materials. Darüber hinaus unterliegen die PP-Molekülketten nach wiederholten Erhitzungs- oder Sterilisationszyklen einer thermisch-oxidativen Alterung. Dies führt zu einem weiteren Rückgang der Schlagzähigkeit. Dies ist einer der Gründe, warum PP-Flaschen nach einer gewissen Nutzungsdauer anfällig für Risse sind.
4.3 Chemische Beständigkeit und Sterilisationsbeständigkeit
Das molekulare Grundgerüst von PPSU besteht aus Benzolringen, Sulfongruppen und Etherbindungen. Diese Strukturen weisen eine hohe Bindungsenergie und eine große sterische Hinderung auf. Dadurch verfügt PPSU über eine gute Beständigkeit gegenüber den meisten Chemikalien. Es verträgt medizinischen Alkohol (75%-Ethanol), Isopropanol, Iodophor, Natriumhypochlorit-Desinfektionsmittel, medizinische Reinigungsmittel, schwache Säuren und schwache Basen. Es zeigt nach wiederholter Einwirkung keine Spannungsrisse oder Leistungsminderungen. Im medizinischen Bereich ist PPSU einer der wenigen transparenten Kunststoffe, die gleichzeitig der Dampfsterilisation (134 °C), der Ethylenoxid (EtO)-Sterilisation und der Gammastrahlen-Sterilisation standhalten können.
PP weist bei Raumtemperatur eine gute chemische Beständigkeit auf. Es ist beständig gegen die meisten Säuren, Basen, Salzlösungen und Alkohole. Bei hohen Temperaturen kommt es jedoch aufgrund seiner teilkristallinen Struktur zu einer Quellung der kristallinen Bereiche. Dadurch können Chemikalien leichter ins Materialinnere eindringen. Zudem weist PP eine geringe Beständigkeit gegenüber aromatischen Kohlenwasserstoffen, chlorierten Kohlenwasserstoffen und starken Oxidationsmitteln auf. Eine langfristige Einwirkung führt zu Quellung, Erweichung oder Spannungsrissen. Bei Sterilisationsanwendungen verträgt PP nur eine begrenzte Anzahl von Dampfsterilisationszyklen. Wiederholte Einwirkung hoher Temperaturen beschleunigt jedoch seine thermisch-oxidative Alterung, was zu Sprödigkeit, Verfärbung und verminderter Transparenz führt. Besonders wichtig ist der Hinweis, dass PP nicht für die Sterilisation mit Gammastrahlung geeignet ist. Hochenergetische Strahlung führt zur Spaltung der PP-Molekülketten und mindert dessen mechanische Eigenschaften erheblich.
4.4 Sicherheit und Einhaltung der Vorschriften für den Kontakt mit Lebensmitteln
Sowohl PPSU als auch PP sind für den Kontakt mit Lebensmitteln und für Babypflegeprodukte unbedenklich, sofern die Hersteller Sorten verwenden, die den Vorschriften entsprechen. PPSU enthält kein Bisphenol A (BPA). Seine Molekülstruktur enthält keine BPA-Struktureinheiten, sodass kein Risiko einer BPA-Migration besteht. Darüber hinaus behält PPSU auch nach wiederholter Hochtemperatursterilisation eine stabile chemische Struktur bei, ohne schädliche Substanzen freizusetzen. Dies ist ein weiterer wichtiger Grund, warum hochwertige Babyflaschen durchweg aus PPSU hergestellt werden.
Auch PP enthält kein BPA und weist eine gute chemische Inertheit auf. Unter normalen Nutzungsbedingungen findet keine Migration schädlicher Substanzen statt. PP in Lebensmittelqualität entspricht Vorschriften wie FDA 21 CFR 177.1520, EU 10/2011 und GB 4806.7. Es ist der am häufigsten verwendete Kunststoff in Lebensmittelverpackungen und -behältern. Nutzer sollten jedoch beachten, dass die Migrationswerte von PP bei hohen Temperaturen (z. B. beim Erhitzen in der Mikrowelle oder bei der Sterilisation mit kochendem Wasser) ansteigen. Verschiedene PP-Typen können aufgrund unterschiedlicher Zusatzstoffe (Antioxidantien, Gleitmittel, Nukleierungsmittel usw.) auch unterschiedliche Sicherheitskonformitäten aufweisen. Daher sollten Einkäufer bei der Auswahl von PP für den Lebensmittelkontakt die Konformitätserklärung des Lieferanten sowie die Prüfberichte überprüfen.
4.5 Maßhaltigkeit und Passgenauigkeit
Die Maßhaltigkeit ist ein entscheidender Faktor, der die Montageeigenschaften und die Dichtungssicherheit von Präzisionskunststoffteilen beeinflusst. Als amorpher Kunststoff weist PPSU eine Formschrumpfung von nur 0,1%–0,3% auf. Zudem zeichnet es sich durch eine gleichmäßige Schrumpfung und geringe Anisotropie aus. Dies ermöglicht eine hochpräzise Maßkontrolle. Darüber hinaus bedeutet die hohe Glasübergangstemperatur von PPSU, dass es innerhalb seines Betriebstemperaturbereichs keine nennenswerte Wärmeausdehnung oder Kriechverformung aufweist. Dadurch eignet es sich für Dichtungen, Gewindeverbindungen und Montagekomponenten mit strengen Anforderungen an die Passgenauigkeit.
Als teilkristalliner Kunststoff weist PP eine Formschrumpfung von bis zu 1,0%–2,5% auf. Volumenänderungen während der Kristallisation können zudem zu Verformungen, Einfallstellen und Maßabweichungen bei den Endprodukten führen. Zudem weist PP einen relativ hohen Wärmeausdehnungskoeffizienten auf (etwa das 2- bis 3-Fache des Wertes von PPSU). Bei Temperaturänderungen kommt es zu erheblichen Maßschwankungen. Dies kann bei Bauteilen, die eine enge Passung erfordern (wie Gewindeverbindungen und Dichtflächen), zu Passungsfehlern führen. Bei der CNC-Bearbeitung führt die geringe Steifigkeit von PP zudem zu elastischen Verformungen unter den Schnittkräften. Dies erschwert die Maßhaltung zusätzlich. Daher ist PPSU für Präzisionsteile mit Toleranzanforderungen innerhalb von ±0,05 mm im Allgemeinen die zuverlässigere Wahl.
5. Vergleich von CNC-Bearbeitungsstrategien
Hersteller können mittels CNC-Bearbeitung maßgeschneiderte Teile sowohl aus PPSU als auch aus PP fertigen. Aufgrund der unterschiedlichen mechanischen und thermischen Eigenschaften der Werkstoffe unterscheiden sich die Bearbeitungsstrategien und Prozessparameter jedoch erheblich. Die richtige Bearbeitungsstrategie wirkt sich nicht nur auf die Produktionseffizienz und die Standzeit der Werkzeuge aus, sondern bestimmt auch unmittelbar die Maßgenauigkeit und Oberflächenqualität der Teile.
5.1 Wichtige Punkte bei der Bearbeitung von PPSU
PPSU weist eine gute Steifigkeit auf (Zugmodul ca. 2400 MPa). Seine Zerspanbarkeit entspricht in etwa der von Hartholz oder Hart-PVC. Dies ermöglicht eine hohe Maßgenauigkeit und Oberflächengüte. Bei der Bearbeitung von PPSU sollten Bediener scharfe Hartmetall- oder Diamantwerkzeuge verwenden. Außerdem sollten sie große Span- und Freiwinkel einsetzen, um den Schnittwiderstand und die Reibungswärme zu reduzieren. Die empfohlene Schnittgeschwindigkeit beträgt 100–300 m/min. Der Vorschub sollte 0,05–0,15 mm/Zahn betragen. Die Schnitttiefe sollte beim Schruppen 1–3 mm und beim Schlichten 0,1–0,5 mm betragen.
Der entscheidende Kontrollpunkt bei der Bearbeitung von PPSU ist das Wärmemanagement. Obwohl PPSU eine ausgezeichnete Hitzebeständigkeit aufweist, können übermäßige lokale Temperaturen während der Zerspanung dennoch zu einer Erweichung des Materials, zu Oberflächenverbrennungen oder zu Maßverformungen führen. Daher sollten Bediener zur Kühlung Luftkühlung oder Minimalmengenschmierung (MQL) einsetzen. Sie sollten Thermoschocks vermeiden, die durch große Mengen an Kühlmittel verursacht werden. Zudem kann der Abbau innerer Spannungen in PPSU zu einer Verformung des Werkstücks nach der Bearbeitung führen. Bei hochpräzisen Bauteilen sollten Hersteller nach der Schruppbearbeitung eine Alterungsbehandlung (150–180 °C für 2–4 Stunden) durchführen. Dadurch werden innere Spannungen abgebaut, bevor mit der Schlichtbearbeitung fortgefahren wird.
5.2 Wichtige Punkte bei der Bearbeitung von PP
PP weist eine relativ geringe Steifigkeit auf (Zugmodul ca. 1300–1800 MPa). Beim Zerspanen neigt es unter dem Druck des Werkzeugs zu elastischer Verformung. Dies führt zu einer “Werkzeugdurchbiegung”, die sich auf die Maßgenauigkeit und die geometrischen Toleranzen auswirkt. Bei der Bearbeitung von PP sollten Bediener scharfe Werkzeuge aus Schnellarbeitsstahl oder Hartmetall verwenden. Sie sollten Geometrien mit großem Spanwinkel und großem Freiwinkel wählen, um die Schnittkräfte zu minimieren. Die Schnittgeschwindigkeit kann angemessen erhöht werden (200–500 m/min). Die Vorschubgeschwindigkeiten sollten jedoch gering sein (0,05–0,1 mm/Zahn), um ein Zusammendrücken und Reißen des Materials zu vermeiden.
Die größten Herausforderungen bei der PP-Bearbeitung sind die Gratbekämpfung und thermische Verformung. Aufgrund seiner hohen Zähigkeit neigt PP beim Zerspanen zur Bildung von durchgehenden Bandspänen und Kantengraten. Dies ist insbesondere an Bohrungsausläufen und Konturkanten problematisch. Um Grate zu reduzieren, sollten Bediener die Werkzeuge scharf halten und im Aufwärtsfräsen arbeiten. Außerdem sollten sie an Austrittsstellen Stützstrukturen oder Entlastungsnuten vorsehen. Darüber hinaus hat PP einen niedrigen Schmelzpunkt (160–170 °C). Die Schnittwärme kann leicht zu lokalem Schmelzen des Materials und zu “Verschmieren” der Oberfläche führen. Bediener sollten Luftkühlung oder Druckluftkühlung einsetzen. Der Einsatz von Kühlmittel sollte vermieden werden, da PP kein Wasser aufnimmt und Kühlmittel stattdessen die Oberflächenqualität beeinträchtigen kann. Bei dünnwandigen Bauteilen sollten Hersteller Mehrpunktspannungen oder spezielle Spannvorrichtungen verwenden, um Verformungen durch die Spannung zu minimieren.
5.3 Oberflächenbeschaffenheit und Toleranzkontrolle
Was die Oberflächenbeschaffenheit betrifft, lässt sich bei PPSU durch Nachbearbeitung ein Ra-Wert von 0,4–0,8 µm erzielen. Durch Polieren können sogar Spiegeleffekte mit einem Ra-Wert unter 0,1 µm erreicht werden. Dadurch eignet sich das Material für medizinische Fluidkomponenten mit strengen Anforderungen an das Erscheinungsbild und die Fluidbeständigkeit. PP erreicht typischerweise eine Oberflächengüte von Ra 1,6–3,2 µm. Dies erfüllt zwar allgemeine funktionale Anforderungen, doch aufgrund des relativ weichen Materials ist die Oberfläche im Gebrauch anfällig für Kratzer. Zudem ist es schwierig, durch Polieren Spiegelglanz zu erzielen.
Hinsichtlich der Toleranzkontrolle kann PPSU stabil Maßtoleranzen von ±0,02–0,05 mm erreichen. Bei einfachen Geometrien sind sogar ±0,01 mm möglich. Die Toleranzen von PP liegen typischerweise bei ±0,05–0,1 mm. Zudem werden sie erheblich von Temperatur und innerer Spannung beeinflusst, wobei die Chargenkonsistenz schlechter ist als bei PPSU. Daher bietet PPSU für Teile, die eine präzise Passung, Abdichtung oder Montage erfordern, deutlichere Bearbeitungsvorteile. Bei Teilen mit lockeren Toleranzanforderungen und einfachen Geometrien kann PP die Kosten erheblich senken und gleichzeitig die Funktionalität gewährleisten.
6. Typische Anwendungsbereiche
6.1 Babyartikel und Produkte, die mit Lebensmitteln in Berührung kommen
Im Bereich der Babypflege hat sich PPSU zum Standardwerkstoff für hochwertige Babyflaschen entwickelt. Sein bernsteinfarbenes, durchscheinendes Aussehen, seine hervorragende Sturzfestigkeit und seine Beständigkeit gegenüber wiederholter Sterilisation durch Auskochen machen es zur bevorzugten Wahl für Eltern, die Wert auf Qualität und Sicherheit legen. Über Flaschen hinaus verwenden Hersteller PPSU in großem Umfang auch für Trinkbecher, Geschirr, Schnullerhalter, Milchpulverbehälter und andere Babyprodukte. Diese Produkte erfordern wiederholte Sterilisation und sind für den Langzeitgebrauch ausgelegt.
PP hingegen dominiert den Bereich der Babyartikel im mittleren bis unteren Preissegment sowie den Sektor der Lebensmittelverpackungen. PP-Babyflaschen zeichnen sich durch geringes Gewicht, Wirtschaftlichkeit und gute grundlegende Sicherheit aus. Sie erfüllen die Anforderungen eines intensiven täglichen Gebrauchs. Darüber hinaus verwenden Hersteller PP in großem Umfang für Lebensmittelbehälter, Aufbewahrungsboxen, Flaschenverschlüsse, Geschirr und mikrowellengeeignetes Besteck. Die Wahl zwischen PPSU und PP hängt letztendlich von der Produktpositionierung ab. Wenn bei dem Produkt hochwertiger Qualitätsanspruch, lange Haltbarkeit und Sicherheit bei wiederholter Sterilisation im Vordergrund stehen, ist PPSU die bessere Wahl. Wenn der Schwerpunkt auf Preis-Leistungs-Verhältnis, leichtem Design sowie Einweg- oder kurzfristiger Verwendung liegt, ist PP besser geeignet.
6.2 Medizinische und labortechnische Anwendungen
Im medizinischen Bereich ist PPSU eines der bevorzugten Materialien für wiederverwendbare medizinische Geräte. Es hält wiederholten Hochdruck-Dampfsterilisationen (134 °C), Ethylenoxid-Sterilisationen und Gammastrahlen-Sterilisationen stand. Zudem behält es nach Sterilisationszyklen seine stabilen mechanischen Eigenschaften und Maßgenauigkeit bei. Zu den typischen Anwendungsbereichen zählen Griffe von chirurgischen Instrumenten, Sterilisationstabletts, zahnärztliche Instrumente, Komponenten von Anästhesiegeräten, Anschlüsse für Flüssigkeitsschläuche, Teile für Beatmungsgeräte sowie wiederverwendbare medizinische Gehäuse. Darüber hinaus machen die Transparenz und die chemische Beständigkeit von PPSU es zu einem idealen Werkstoff für Laborgeräte. Beispiele hierfür sind Kulturflaschen, Zentrifugenröhrchen und Reagenzflaschen.
PP wird im medizinischen Bereich vor allem für Einwegartikel und kostengünstige Komponenten verwendet. Beispiele hierfür sind Spritzen, Infusionssets, Medikamentenflaschen, Flaschenverschlüsse, Petrischalen für Laborzwecke, Pipettenspitzen und Verpackungsmaterialien. Da es sich um Einwegartikel handelt, entfällt die Notwendigkeit einer wiederholten Sterilisation. Dank seiner geringen Kosten und guten Grundeigenschaften erfüllt PP zudem die Anforderungen an medizinische Einwegprodukte. Anwender sollten beachten, dass PP nicht für die Sterilisation mit Gammastrahlen geeignet ist, da dies zu einer Verschlechterung der Leistungsmerkmale führt. In der Regel wird eine Sterilisation mit Ethylenoxid durchgeführt. Wenn eine Strahlensterilisation erforderlich ist, sollten Einkäufer strahlungsbeständige, modifizierte Typen wählen.
6.3 Industrielle und kundenspezifische Kunststoffteile
Im industriellen Bereich eignet sich PPSU für Funktionskomponenten mit hohen Anforderungen an Hitzebeständigkeit, Chemikalienbeständigkeit und Formstabilität. Beispiele hierfür sind Komponenten für den Flüssigkeitstransport (Ventile, Pumpengehäuse, Anschlüsse), elektrische Isolierteile, Komponenten für Anlagen zur Lebensmittelverarbeitung sowie chemikalienbeständige Teile in Anlagen zur Halbleiterfertigung. Es eignet sich zudem gut für mechanische Teile, die einen Langzeitbetrieb in Heißwasser- oder Reinigungsmittelumgebungen erfordern. Dank seiner nicht entflammbaren und selbstlöschenden Eigenschaften (UL 94 V-0-Einstufung für einige Typen) ist PPSU auch für elektronische und elektrische Komponenten geeignet, die Anforderungen an die Flammhemmung erfüllen müssen.
PP findet im industriellen Bereich noch breitere Anwendung. Dazu gehören Lagertanks, Rohre, Ventile, Dichtungen, Verpackungskomponenten, allgemeine mechanische Teile und Automobilkomponenten. Beispiele aus dem Automobilbereich sind Stoßfänger, Batteriegehäuse und Innenverkleidungen. Hersteller verwenden PP auch für Teile von Haushaltsgeräten. Die geringen Kosten, die Chemikalienbeständigkeit und die einfache Verarbeitbarkeit von PP machen es zu einer wirtschaftlichen Wahl für industriell gefertigte Teile in großen Stückzahlen. Für industrielle Teile mit Betriebstemperaturen von maximal 80 °C, ohne Anforderungen an wiederholte Sterilisation und mit moderaten Toleranzanforderungen ist PP in der Regel die kostengünstigste Option.
7. Kosten-Nutzen-Analyse
Die Kosten sind ein unverzichtbarer Schlüsselfaktor bei der Materialauswahl. Die Rohstoffkosten für PP betragen nur 1/8 bis 1/15 derjenigen für PPSU. PP zeichnet sich zudem durch niedrigere Verarbeitungstemperaturen, einen geringeren Energieverbrauch und eine längere Lebensdauer der Formwerkzeuge aus. Dies verschafft ihm erhebliche Kostenvorteile in der Massenproduktion. Bei Einwegprodukten, Produkten für den kurzfristigen Gebrauch oder in kostensensiblen Verbrauchermärkten ist die Kosteneffizienz von PP durch PPSU unübertroffen.
Aus Sicht der Lebenszykluskosten (LCC) können die höheren Kosten von PPSU jedoch durch eine längere Lebensdauer, eine geringere Austauschhäufigkeit und ein geringeres Ausfallrisiko ausgeglichen werden. So kostet beispielsweise ein PPSU-Babyfläschchen 3- bis 5-mal so viel wie ein PP-Fläschchen. Seine Lebensdauer kann jedoch 5- bis 10-mal länger sein. Zudem muss sie nicht so häufig aufgrund von Verformungen, Rissen oder Alterung während des Gebrauchs ausgetauscht werden. Bei wiederverwendbaren medizinischen Geräten hält PPSU über tausend Sterilisationszyklen stand. PP-Geräte hingegen müssen möglicherweise bereits nach einigen Dutzend Sterilisationen entsorgt werden. Dies führt zu höheren langfristigen Nutzungskosten für PP.
Daher sollte sich die Kostenbewertung nicht ausschließlich auf den Stückpreis des Rohmaterials konzentrieren. Einkäufer sollten mehrere Faktoren umfassend berücksichtigen. Dazu gehören Rohstoffkosten, Verarbeitungs- und Herstellungskosten, Prüfkosten, Lebensdauer, Austauschhäufigkeit, Wartungskosten, Ausfallrisiko, Markenaufschlag und Benutzererfahrung. Bei Produkten im Premiumsegment, für den Langzeitgebrauch oder bei sicherheitskritischen Produkten bietet PPSU möglicherweise eine überlegene Lebenszykluskosteneffizienz. Bei kostengünstigen Produkten, Einwegartikeln oder Produkten für den Kurzzeitgebrauch ist PP die sinnvollere Wahl.
8. Fünf-Stufen-Entscheidungsrahmen für die Materialauswahl
Bei der Entscheidung zwischen PPSU und PP als Werkstoff können Ingenieure und Produktdesigner eine systematische Bewertung anhand der folgenden fünf Schritte vornehmen. Dieser Ansatz verhindert einseitige Beurteilungen, die ausschließlich auf Erfahrung oder einem einzigen Indikator beruhen.
Betriebsumgebung und Leistungsanforderungen definieren: Ermitteln Sie zunächst den Betriebstemperaturbereich des Produkts, die Sterilisationsmethode und -häufigkeit, die Arten der mit dem Produkt in Kontakt kommenden Chemikalien, die mechanischen Belastungen (statisch/Stoßbelastung/Ermüdung), die Anforderungen an die Maßgenauigkeit sowie die erwartete Lebensdauer. Quantifizieren Sie diese Anforderungen anhand spezifischer Leistungsindikatoren, wie beispielsweise der maximalen Betriebstemperatur, der Anzahl der Sterilisationszyklen, der Stoßenergie und der Toleranzklassen.
Siebmaterialqualitäten, die den Sicherheitsanforderungen entsprechen: Je nach Anwendungsbereich des Produkts (Lebensmittelkontakt/Medizin/Industrie) werden Siebgewebesorten ausgewählt, die den entsprechenden Vorschriften (FDA, EU, GB, ISO 10993 usw.) entsprechen. Bitte beachten Sie, dass verschiedene Qualitäten desselben Materials unterschiedliche Konformitätsbescheinigungen aufweisen können. Die vom Lieferanten bereitgestellten Konformitätserklärungen und Prüfberichte dienen als maßgebliche Referenz.
Vergleichen Sie die Erreichung der wichtigsten Leistungsindikatoren: Vergleichen Sie die im ersten Schritt ermittelten Leistungsindikatoren mit den typischen Eigenschaften von PPSU und PP. Prüfen Sie, ob beide Werkstoffe die Anforderungen erfüllen können. Bei kritischen Leistungsindikatoren (wie Hitzebeständigkeit, Schlagzähigkeit, Sterilisationstoleranz) sollten Sie ausreichende Sicherheitsmargen einhalten, um einen Einsatz unter kritischen Bedingungen zu vermeiden.
Bewertung der Verarbeitbarkeit und der Herstellungskosten: Berücksichtigen Sie die Geometrie des Produkts, die Maßgenauigkeit, die Anforderungen an die Oberflächenqualität sowie das Produktionsvolumen. Bewerten Sie die Eignung beider Werkstoffe für die CNC-Bearbeitung bzw. den Spritzguss. Berechnen Sie gleichzeitig die Lebenszykluskosten, einschließlich der Kosten für Rohstoffe, Verarbeitung, Prüfung, Verpackung, Transport, Lebensdauer und Ersatz.
Durchführung der Prototypenvalidierung und Testbestätigung: Bevor das Material endgültig festgelegt wird, sollten Prototypen hergestellt und wichtige Leistungstests durchgeführt werden. Dazu gehören Hochtemperatur-Alterungstests, wiederholte Sterilisationstests, Falltests, Tests zur chemischen Verträglichkeit sowie Tests zur Maßhaltigkeit. Durch die Validierung der Prototypen lassen sich Probleme aufdecken, die bei der theoretischen Analyse leicht übersehen werden. Dies verringert die Risiken nach Beginn der Serienproduktion.
9. CNC-Bearbeitungsmöglichkeiten für technische Kunststoffe bei PartsMastery Engineering
PartsMastery bietet hochpräzise CNC-Bearbeitung von technischen Kunststoffen an. Wir decken die gesamte Bandbreite an technischen Kunststoffen ab, darunter PPSU, PP, PEEK, PC, PMMA, POM, Nylon und weitere. Unser Unternehmen verfügt über 3-Achsen-, 4-Achsen- und 5-Achsen-CNC-Bearbeitungszentren, CNC-Drehmaschinen, Präzisionsschleifmaschinen sowie EDM-Anlagen. Mit dieser Ausstattung sind wir in der Lage, vielfältige Bearbeitungsanforderungen zu erfüllen – von einfachen Prototypen bis hin zu komplexen Präzisionsteilen.
Bei der PPSU-Bearbeitung verfügt PartsMastery über eine ausgereifte Bibliothek mit Prozessparametern und ein bewährtes Qualitätskontrollsystem. Wir können Maßtoleranzen von ±0,02 mm und Oberflächengüten von Ra 0,4 µm zuverlässig erzielen. Bei der Bearbeitung setzen wir spezielle Spannvorrichtungen und scharfe Werkzeuge ein. Zudem kontrollieren wir die Schnittparameter und Kühlmethoden streng, um thermische Verformungen und Maßabweichungen durch die Entladung innerer Spannungen zu vermeiden. Alle PPSU-Teile durchlaufen vor dem Versand eine vollständige Maßprüfung mittels einer Koordinatenmessmaschine (CMM). Dadurch wird sichergestellt, dass Maßgenauigkeit und geometrische Toleranzen den Anforderungen der Zeichnung entsprechen.
Bei der PP-Bearbeitung hat PartsMastery spezielle Bearbeitungstechniken und Spannvorrichtungslösungen entwickelt. Diese sind auf die Eigenschaften des PP-Materials ausgerichtet: geringe Steifigkeit, leichte Verformbarkeit und übermäßige Gratbildung. Durch den Einsatz von Mehrpunkt-Abstützung, Vakuumansaugung oder speziellen Werkzeugen minimieren wir Spannverformungen und elastische Verformungen beim Zerspanen effektiv. Durch die Optimierung der Werkzeuggeometrieparameter und Schnittwege reduzieren wir die Gratbildung erheblich und verbessern die Kantenqualität. Ob einfache PP-Prototypenteile oder seriengefertigte PP-Funktionskomponenten – PartsMastery liefert eine stabile und zuverlässige Bearbeitungsqualität.
Darüber hinaus bietet PartsMastery Dienstleistungen aus einer Hand an. Dazu gehören Beratung bei der Materialauswahl, Prozessoptimierung, Oberflächenbehandlung (Polieren, Sandstrahlen, Eloxieren usw.) sowie Montageprüfungen. Vom Einzelstück-Prototyp bis zur Serienfertigung, von der Materialauswahl bis zur Endauslieferung – das Ingenieurteam von PartsMastery bietet Ihnen optimierte Bearbeitungslösungen und Kostenempfehlungen. Diese basieren auf Ihren Produktanforderungen und Anwendungsszenarien.
10. Zusammenfassung
PPSU und PP sind zwei technische Kunststoffe mit unterschiedlicher Positionierung und jeweiligen Vorteilen. PPSU bietet eine außergewöhnliche Hitzebeständigkeit (Dauerbetriebstemperatur 180 °C). Zudem zeichnet es sich durch eine hervorragende Schlagzähigkeit (600–700 J/m) aus. Es weist eine hervorragende Beständigkeit gegenüber wiederholter Sterilisation auf (≥1000 Dampfsterilisationszyklen). Zudem bietet es eine gute Dimensionsstabilität. Diese Eigenschaften haben es zum bevorzugten Werkstoff für hochwertige Mehrwegprodukte, Medizinprodukte und industrielle Präzisionskomponenten gemacht. Sein bernsteinfarbenes, durchscheinendes Erscheinungsbild und seine hochwertige Haptik tragen zudem dazu bei, die Markenpositionierung des Produkts und das Nutzererlebnis zu verbessern.
PP hingegen zeichnet sich durch eine extrem niedrige Dichte (0,90–0,91 g/cm³) aus. Es bietet ein hervorragendes Preis-Leistungs-Verhältnis (die Kosten betragen nur 1/8–1/15 der Kosten von PPSU). Zudem verfügt es über eine gute chemische Beständigkeit und lässt sich leicht verarbeiten. Diese Eigenschaften haben es zum dominierenden Werkstoff auf dem Markt für Allzweckkunststoffe gemacht. Hersteller setzen es in großem Umfang in Lebensmittelverpackungen, medizinischen Einwegartikeln, Konsumgütern, Automobilkomponenten und allgemeinen Industrieteilen ein. Es ist die ideale Wahl für Produkte mit hohen Stückzahlen und niedrigen Kosten.
Kein einzelnes Material eignet sich für alle Anwendungsfälle. Die richtige Materialauswahl erfordert eine umfassende Bewertung. Ingenieure müssen die Einsatzumgebung des Produkts, die Leistungsanforderungen, die Einhaltung von Sicherheitsvorschriften, die Verarbeitbarkeit sowie die Lebenszykluskosten beurteilen. Für Produkte, die wiederholte Hochtemperatursterilisation, Schlagfestigkeit, Langzeitnutzung oder präzise Passgenauigkeit erfordern, ist PPSU in der Regel die zuverlässigere Wahl. Für kostengünstige Einwegprodukte, Produkte für den kurzfristigen Einsatz oder Produkte mit moderaten Anforderungen ist PP wirtschaftlicher und praktischer. Durch eine systematische Bewertung der Materialauswahl und die Validierung von Prototypen können Ingenieure das optimale Gleichgewicht zwischen Leistung und Kosten finden. Dies ermöglicht es ihnen, Produkte zu entwickeln, die sowohl sicher und zuverlässig als auch wettbewerbsfähig auf dem Markt sind.
Häufig gestellte Fragen
Was ist sicherer: PPSU oder PP?
Beide Materialien sind unbedenklich, sofern die Hersteller lebensmittel- oder medizintaugliche Qualitäten verwenden, die den Vorschriften entsprechen. Keines der beiden enthält Bisphenol A (BPA). Der Vorteil von PPSU liegt in seiner Fähigkeit, wiederholten Sterilisationen bei hohen Temperaturen standzuhalten. Es kommt weder zu einer Leistungsminderung noch zur Freisetzung schädlicher Substanzen. Daher gilt es als sicherer und zuverlässiger für Anwendungen in der Babypflege und im medizinischen Bereich, die eine häufige Sterilisation erfordern. PP ist unter normalen Nutzungsbedingungen ebenso sicher. Allerdings sind seine Hitzebeständigkeit und seine Stabilität bei wiederholter Sterilisation geringer als die von PPSU. Es ist für den langfristigen, wiederholten Einsatz bei hohen Temperaturen ungeeignet.
Was ist der Unterschied zwischen Babyflaschen aus PPSU und PP?
PPSU-Babyflaschen sind in der Regel bernsteinfarben und durchscheinend und zudem teurer. Sie kosten meist das 3- bis 5-Fache des Preises von PP-Flaschen. Dafür bieten sie eine bessere Sturzfestigkeit und eine höhere Beständigkeit gegenüber wiederholter Sterilisation durch Auskochen. Außerdem haben sie eine längere Lebensdauer (bis zu 2–3 Jahren). Bei hohen Temperaturen setzen sie keine schädlichen Stoffe frei. PP-Flaschen sind in der Regel milchig-weiß oder transparent. Sie sind preiswert, leicht und sturzfest. Sie eignen sich für den täglichen Gebrauch. Nach wiederholtem Auskochen neigen sie jedoch zu Verformungen und Alterung. Ihre Lebensdauer ist relativ kurz (in der Regel wird ein Austausch alle 6–12 Monate empfohlen). Die Wahl hängt von Ihrem Budget, der Nutzungshäufigkeit und Ihren Qualitätsanforderungen ab.
Kann PP zur Dampfsterilisation verwendet werden?
PP hält einer begrenzten Anzahl von Dampfsterilisationszyklen stand (121 °C für 15–20 Minuten). Es ist jedoch nicht für wiederholte Hochtemperatursterilisation geeignet. Nach mehreren Dampfsterilisationszyklen unterliegt PP einer thermisch-oxidativen Alterung. Dies äußert sich in Materialsprödigkeit, Verfärbung, verminderter Transparenz und Maßverformung. Für Medizinprodukte oder Babyartikel, die wiederholt sterilisiert werden müssen, sollten Einkäufer Materialien mit höherer Sterilisationsbeständigkeit wie beispielsweise PPSU wählen. Muss PP verwendet werden, sollten Einkäufer für die Hochtemperatursterilisation geeignete Typen auswählen. Außerdem sollten sie die Sterilisationshäufigkeit und -bedingungen streng kontrollieren.
Was eignet sich besser für die CNC-Präzisionsbearbeitung: PPSU oder PP?
PPSU eignet sich besser für die CNC-Präzisionsbearbeitung. PPSU weist eine gute Steifigkeit, hohe Hitzebeständigkeit und gute Maßhaltigkeit auf. Es lassen sich damit Maßtoleranzen von ±0,02–0,05 mm und Oberflächengüten von Ra 0,4 µm stabil erzielen. Außerdem weist es nach der Bearbeitung geringe Eigenspannungen und eine gute Maßkonsistenz auf. PP weist eine relativ geringe Steifigkeit auf. Es neigt beim Zerspanen zu elastischer Verformung und Gratbildung. Die Kontrolle der Präzisionstoleranzen ist schwieriger. In der Regel werden nur Toleranzen von ±0,05–0,1 mm erreicht. Allerdings sind die Bearbeitungskosten bei PP geringer. Dies macht es zu einer wirtschaftlicheren Wahl für Teile mit lockeren Toleranzanforderungen und einfachen Geometrien.
Um wie viel ist PPSU im Vergleich zu PP teurer?
Die Rohstoffkosten für PPSU betragen in der Regel das 8- bis 15-Fache derjenigen für PP. Das genaue Vielfache hängt von der Sorte, der Abnahmemenge und den Marktbedingungen ab. Darüber hinaus erfordert PPSU höhere Verarbeitungstemperaturen, einen höheren Energieverbrauch sowie strengere Anforderungen an Anlagen und Prozesse. Dies führt zu höheren Herstellungskosten als bei PP. Aus Sicht der Lebenszykluskosten können jedoch die längere Lebensdauer und die geringere Austauschhäufigkeit von PPSU die höheren Anschaffungskosten ausgleichen. Bei Produkten im Premiumsegment, für den Langzeitgebrauch oder bei sicherheitskritischen Anwendungen kann PPSU eine überlegene Gesamtkosteneffizienz bieten.



 Polypropylen (PP) ist ein teilkristalliner Thermoplast. Es wird durch Koordinationspolymerisation von Propylenmonomeren hergestellt. Je nach räumlicher Anordnung der Methylgruppen (-CH₃) in der Molekülkette lässt sich PP in drei Kategorien einteilen. Dazu gehören isotaktisches Polypropylen (iPP), syndiotaktisches Polypropylen (sPP) und ataktisches Polypropylen (aPP). Isotaktisches PP weist eine regelmäßige Anordnung der Methylgruppen, eine hohe Kristallinität und den breitesten Anwendungsbereich auf. Handelsübliches PP ist überwiegend isotaktisches Polypropylen mit einer Kristallinität von etwa 40%–60%.
PP hat eine Dichte von nur 0,90–0,91 g/cm³. Damit gehört es zu den leichtesten Allzweckkunststoffen. Seine Glasübergangstemperatur liegt bei etwa -10 °C. Sein Schmelzpunkt beträgt 160–170 °C. Die Wärmeformbeständigkeitstemperatur (HDT bei 1,82 MPa) liegt bei homopolymerem PP bei etwa 55–70 °C. Durch Mineralfüllstoffe oder Glasfaserverstärkung kann sie über 100 °C steigen. Die teilkristalline Struktur verleiht PP eine gute chemische Beständigkeit und Ermüdungsfestigkeit. Sie führt jedoch auch zu einer relativ hohen Formschrumpfung (1,01–2,51). Dadurch ist die Kontrolle der Maßgenauigkeit schwieriger als bei amorphen Kunststoffen.