



Das CNC-Bohren ist einer der grundlegendsten und wichtigsten Prozesse in der Präzisionsfertigung und wird häufig zur Bearbeitung von Halterungen, Gehäusen, Verteilerblöcken, Vorrichtungen, Kühlkörpern und verschiedenen anderen Bauteilen eingesetzt. Die Positionsgenauigkeit, die Gewindegüte und die Gratfreiheit der Bohrungen bestimmen unmittelbar die Montagezuverlässigkeit der Teile und die Gesamtleistung der Fertigprodukte.
Dieser Artikel gibt einen systematischen Überblick über die Prozesslogik, gängige Bohrungsarten, Materialverträglichkeit, Konstruktionsoptimierung und Qualitätsprüfverfahren beim CNC-Bohren und bietet Ingenieuren und Einkäufern damit eine Referenz für den gesamten Prozess – von der Konstruktionsauswahl bis zur Projektumsetzung.
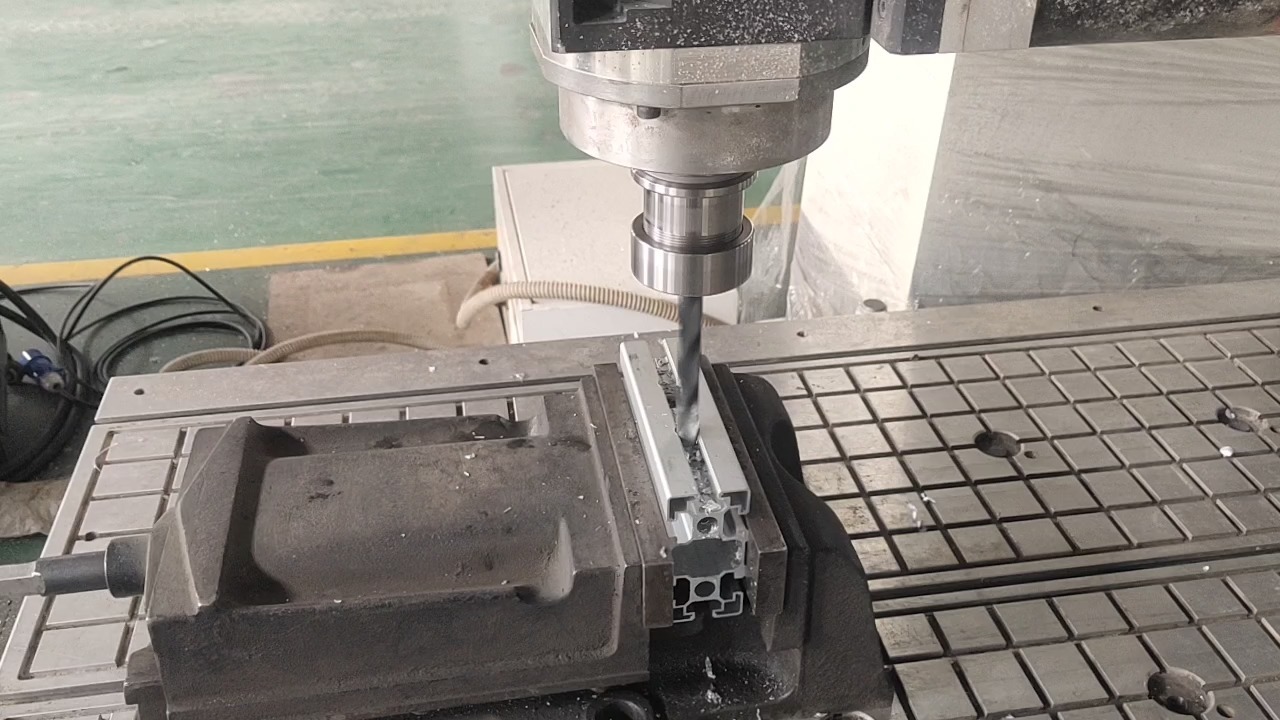
1. Definition und Prozessmerkmale des CNC-Bohrens
1.1 Was ist CNC-Bohren?
Das CNC-Bohren ist ein subtraktives Fertigungsverfahren, bei dem ein computergesteuertes numerisches Steuerungssystem die Spindeldrehung antreibt, den Bohrer an vorgegebene Positionen am Werkstück führt und Löcher mit präzisem Durchmesser und präziser Tiefe erzeugt. Die Maschine kann Spindeldrehzahl, Vorschubgeschwindigkeit, Rückzugshöhe und Bohrtiefe automatisch steuern und gewährleistet so bei der Serienfertigung eine weitaus höhere Maßhaltigkeit als beim manuellen Bohren.
Es kann als eigenständiger Prozess für Befestigungs- und Durchgangsbohrungen eingesetzt oder in Fräs-, Dreh- und Gewindeschneidvorgänge integriert werden, um die Bearbeitung mehrerer Merkmale in einer einzigen Aufspannung durchzuführen. Dies reduziert Einrichtungsfehler und verbessert die Positionsgenauigkeit zwischen den verschiedenen Merkmalen.
1.2 Die wichtigsten Vorteile des CNC-Bohrens
- Hohe Positionsgenauigkeit: Die Koordinaten werden vom Programm präzise gesteuert, wodurch eine gleichbleibende Bohrungsposition bei Serienbauteilen gewährleistet ist – ideal für die Bearbeitung mit Mehrloch-Systemen.
- Hohe Bearbeitungseffizienz: Der automatische Werkzeugwechsel führt Bohren, Anfasen und Gewindeschneiden nacheinander durch, ohne dass wiederholte manuelle Einstellungen erforderlich sind.
- Hohe Prozessflexibilität: Geeignet für Bohrungen mit unterschiedlichen Durchmessern und Tiefen, einschließlich Sacklöcher, Durchgangsbohrungen, Stufenbohrungen und anderer Formen.
- Kontrollierbare Kosten: Standard-Schneidwerkzeuge zeichnen sich durch eine hohe Vielseitigkeit aus und bieten eine hervorragende Wirtschaftlichkeit bei der Fertigung von Teilen in kleinen und mittleren Losgrößen.
2. Gängige Bearbeitungsverfahren für Bohrungen und Anwendungsszenarien
Die vollständige Bearbeitung einer Bohrung besteht in der Regel aus mehreren Arbeitsschritten und nicht nur aus einem einzigen Bohrvorgang. Je nach Funktion und Genauigkeitsanforderungen der Bohrung können Sie verschiedene Bearbeitungsvorgänge aufeinander abstimmen.
2.1 Grundlegende Bohrvorgänge
Standardbohrung: Bei diesem Verfahren werden Löcher direkt mit einem Spiralbohrer gebohrt – es handelt sich um die grundlegendste Bearbeitungsmethode. Sie eignet sich für Durchgangsbohrungen, Belüftungslöcher und Flüssigkeitskanäle mit allgemeinen Genauigkeitsanforderungen und dient in der Regel als vorgebohrtes Loch für die anschließende Endbearbeitung.
Punktbohrung: Mit einem kurzen Zentrierbohrer wird vor dem eigentlichen Bohren eine Positionierungsvertiefung angebracht, wodurch ein Ausweichen des Bohrers verhindert und die Genauigkeit der Lochposition gewährleistet wird. Dies ist besonders nützlich bei harten Werkstoffen, beim Bohren in schrägen Flächen oder bei der hochpräzisen Bearbeitung von Lochreihen.
Peck-Bohren für tiefe Bohrlöcher: Wenn die Bohrlochtiefe das Dreifache des Durchmessers überschreitet, wird der Bohrer intermittierend vorgeschoben und wiederholt zurückgezogen, um die Späne zu brechen und Kühlmittel in den Schneidbereich zu leiten. Dadurch wird ein Verstopfen durch Späne verhindert, das zu Verschleiß am Bohrer oder rauen Bohrlochwänden führen würde.
2.2 Endbearbeitung
Aufbohren: Mit einer Reibahle wird eine geringe Materialmenge aus einer vorgebohrten Bohrung abgetragen, wodurch die Durchmessergenauigkeit und die Glätte der Innenwand verbessert werden. Dieses Verfahren wird häufig bei Präzisionspassungen eingesetzt, beispielsweise bei Passstiftbohrungen und Lagerbohrungen, wobei die Toleranzen in der Regel die Klassen IT7–IT8 erreichen.
Langweilig: Mit einem Einpunkt-Bohrwerkzeug wird eine vorhandene Bohrung vergrößert, wobei Abweichungen in der Geradheit und Rundheit korrigiert und eine höhere Positioniergenauigkeit erreicht werden. Es eignet sich für Präzisionsbohrungen mit großem Durchmesser, Lagerbohrungen und Bohrungssysteme mit strengen Anforderungen an die Koaxialität.
2.3 Gewindeschneiden und Senken
Anzapfen: Zum Schneiden von Innengewinden in vorgebohrte Löcher wird ein Gewindebohrer verwendet – das Standardverfahren für die Montage von Befestigungselementen. Dieses Verfahren bietet niedrige Kosten und hohe Effizienz bei der Kleinserienfertigung von Standardgewinden.
Gewindefräsen: Verwendet eine Gewindeschneidmaschine, um Gewinde mittels Kreisinterpolation zu schneiden. Dieses Verfahren eignet sich besser für Gewinde mit großem Durchmesser, schwer zerspanbare Werkstoffe, dünnwandige Teile oder hochwertige Bauteile. Es verringert das Risiko eines Gewindebohrerbruchs und ermöglicht eine präzisere Steuerung der Gewindetiefe.
Senken und Anfasen: Senkbohrungen nehmen die Schraubenköpfe auf, sodass die Befestigungselemente bündig mit der Werkstückoberfläche abschließen; durch das Anfasen werden Grate an den Lochkanten entfernt, was die Montage und Führung erleichtert. Beides lässt sich in der Regel in einem Arbeitsgang mit einem Spezialwerkzeug ausführen.
| Bearbeitungsvorgang | Kernfunktion | Typische Anwendungsszenarien |
|---|---|---|
| Standardbohrungen | Erzeugt einfache, vorgebohrte Löcher | Befestigungsbohrungen, Belüftungslöcher, Flüssigkeitskanäle |
| Aufbohren | Verbessert die Genauigkeit des Lochdurchmessers und die Oberflächengüte | Löcher für Passstifte, Präzisionspassungslöcher |
| Langweilig | Korrigiert Abweichungen bei Form und Position der Bohrlöcher | Lagerbohrungen, koaxiale Bohrungsreihen, Präzisionsbohrungen mit großem Durchmesser |
| Gewindebohren / Gewindefräsen | Erzeugt Innengewinde | Befestigungslöcher, Vorbohrungen für Gewindeeinsätze |
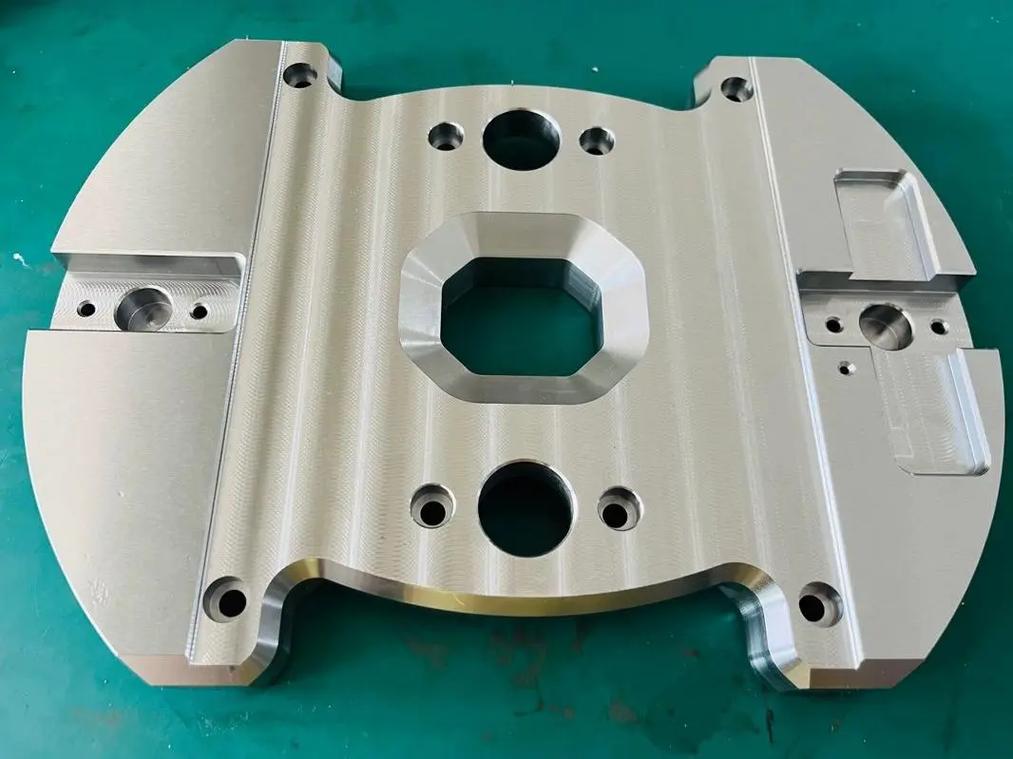
3. Wichtige Punkte beim Bohren verschiedener Werkstoffe
Die Härte, Zähigkeit und Wärmeleitfähigkeit des Werkstoffs wirken sich unmittelbar auf die Werkzeugauswahl und die Einstellung der Schnittparameter aus. Unterschiedliche Werkstoffe erfordern entsprechend angepasste Bearbeitungsstrategien.
3.1 Metallische Werkstoffe
Aluminium-Legierungen: Hervorragende Zerspanbarkeit und höchste Bohrleistung. Achten Sie auf die Gratbildung; optimieren Sie die Spannverfahren für dünnwandige Teile, um Verformungen zu vermeiden. Eine hohe Spindeldrehzahl in Verbindung mit Emulsionskühlung sorgt für eine bessere Bohrlochwandqualität.
Kohlenstoffstähle und legierte Stähle: Höhere Schnittkräfte und schnellerer Werkzeugverschleiß. Passen Sie die Vorschubgeschwindigkeit an die Materialhärte an. Achten Sie bei der Tieflochbearbeitung auf eine ausreichende Kühlmittelzufuhr, um eine Kaltverfestigung zu vermeiden.
Edelstähle: Geringe Wärmeleitfähigkeit und starke Kaltverfestigungsneigung. Verwenden Sie Hartmetallbohrer, wählen Sie Schnittparameter mit niedriger Drehzahl und hohem Vorschub und sorgen Sie für eine ausreichende Kühlmittelzufuhr, um die Wärme abzuführen und die Standzeit des Werkzeugs zu verlängern.
Kupfer und Kupferlegierungen: Weiches und klebriges Material, bei dem es leicht zu Kantenablagerungen kommt. Halten Sie die Schneidwerkzeuge scharf. An den Lochkanten bilden sich häufig Grate; sehen Sie daher einen Anfasvorgang vor, um scharfe Kanten zu entfernen.
3.2 Nichtmetallische Werkstoffe
Technische Kunststoffe (POM, PEEK, Nylon usw.): Niedrige Wärmeformbeständigkeit; beim Bohren besteht aufgrund übermäßiger Schnittwärme die Gefahr des Schmelzens der Kanten. Verwenden Sie scharfe Bohrer aus Schnellarbeitsstahl, regulieren Sie die Schnitttemperatur und verhindern Sie Verformungen durch die Spannvorrichtung bei dünnwandigen Teilen. Trocknen Sie hygroskopische Werkstoffe vor der Bearbeitung vor.
Verbundwerkstoffe (FR4, Kohlefaserplatten): Sehr abrasiv und verursacht schnellen Werkzeugverschleiß; es besteht die Gefahr von Delaminierung und Kantenausbrüchen. Verwenden Sie spezielle diamantbeschichtete Bohrer, arbeiten Sie mit hoher Drehzahl und geringer Vorschubgeschwindigkeit und setzen Sie Staubabsaugsysteme ein, um die Qualität der Bohrkanten zu gewährleisten.
4. DFM-Konstruktionsrichtlinien für das CNC-Bohren
Eine durchdachte Konstruktion ist der Schlüssel zur Senkung der Bearbeitungskosten und zur Verbesserung der Bohrungsqualität. Die Beachtung dieser Richtlinien bereits in der Konstruktionsphase kann Nacharbeiten wirksam reduzieren und Durchlaufzeiten verkürzen.
4.1 Verhältnis von Tiefe zu Durchmesser
Bei Standardbohrungen sollte das Verhältnis von Bohrtiefe zu Bohrdurchmesser innerhalb von 3:1 liegen. Außerhalb dieses Bereichs fällt der Vorgang unter die Tieflochbearbeitung, die einen Stechbohrzyklus erfordert und mit höheren Kosten sowie längeren Zykluszeiten verbunden ist.
Bei Sacklöchern ist am Boden Platz für die Bohrspitze vorzusehen. Die effektive Tiefe darf nicht bis zum äußersten Ende des Lochkegels markiert werden. Die Vorbohrung für Gewinde muss tiefer sein als die effektive Gewindelänge, damit genügend Rückzugsraum für den Gewindebohrer verbleibt.
4.2 Kantenabstand und Wandstärke
Der Abstand vom Lochrand zur Seitenwand des Werkstücks muss mindestens das 1,5-Fache des Lochdurchmessers betragen. Ein zu geringer Randabstand führt beim Bohren zu Materialausbrüchen, mindert die Gewindefestigkeit oder kann sogar zu Verformungen und Rissen im Werkstück führen.
Bei dünnwandigen Bauteilen sollten Bohrungen möglichst weit von dünnwandigen Bereichen entfernt angeordnet werden oder die Wandstärke an diesen Stellen erhöht werden, um Vibrationen des Werkstücks während des Bohrvorgangs zu vermeiden, die die Rundheit und die Positionsgenauigkeit der Bohrung beeinträchtigen würden.
4.3 Spezifikationen für die Gewindeauslegung
In den Zeichnungen müssen Gewindespezifikation, Steigung, wirksame Gewindetiefe und Gesamtbohrungstiefe eindeutig angegeben sein. Bei Gewinden in Sacklöchern ist mindestens das 1- bis 1,5-fache der Steigung als Rückzugsraum vorzusehen, um einen Gewindebohrerbruch am Bohrungsgrund zu verhindern.
Soll das Bauteil Oberflächenbehandlungen wie Eloxieren oder Galvanisieren unterzogen werden, sollten Sie im Vorfeld die Auswirkungen der Schichtdicke auf den Gewindesitz berücksichtigen und die Toleranz der Vorbohrung entsprechend vergrößern.
4.4 Festlegung einer angemessenen Toleranz
Allgemeine Befestigungsbohrungen können ohne zusätzliche Nachbearbeitung den Standardtoleranzen entsprechen. Lediglich Bohrungen für Präzisionspassungen – wie beispielsweise Passstifte und Lagerbaugruppen – müssen zur Verbesserung der Genauigkeit aufgebohrt oder nachgebohrt werden.
Legen Sie die Toleranzen für die Lochpositionen auf der Grundlage eines einheitlichen Bezugssystems fest, um kumulative Montagefehler zu vermeiden. Planen Sie Mehrfachlochreihen so weit wie möglich auf derselben Spannfläche, um Positionsabweichungen durch das Wenden des Teils zu reduzieren.
5. Qualitätsprüfung und -kontrolle von Bohrungen
Die Qualitätsprüfung beim CNC-Bohren umfasst vier Kernbereiche: Maßgenauigkeit, Positionsgenauigkeit, Gewindegüte und Oberflächenqualität.
5.1 Maß- und Lageprüfung
Der Bohrungsdurchmesser lässt sich schnell mit Passlehren oder Innenmikrometern überprüfen. Die Positionsgenauigkeit wird in der Regel mit einer Koordinatenmessmaschine (CMM) oder einem Bildverarbeitungssystem gemessen, um die Positionsgenauigkeit, die Koaxialität und andere geometrische Toleranzen relativ zum Bezugspunkt zu überprüfen.
Verwenden Sie zur Messung der Tiefenmaße eine Tiefenlehre oder ein Tiefenmikrometer. Bei Sacklöchern sollten Sie insbesondere darauf achten, dass sowohl die effektive Lochtiefe als auch die effektive Gewindetiefe den Anforderungen der Zeichnung entsprechen.
5.2 Gewinde- und Oberflächenprüfung
Überprüfen Sie die Gewinde mit Pass- und Ausschusslehren. Bei einem einwandfreien Gewinde lässt sich die Passlehre reibungslos einschrauben, während die Ausschusslehre nicht vollständig eingreift. Achten Sie auf Mängel wie Gewindebruch, abgenutzte Gewindegänge und Spanspuren.
Überprüfen Sie die Lochkanten und Innenwände auf Grate, Kratzer und Rauheit. Stellen Sie bei Sichtteilen und Dichtungslöchern sicher, dass an den Lochöffnungen keine Grate oder Ausbuchtungen vorhanden sind. Bei Präzisionspassungslöchern vergewissern Sie sich, dass die Rauheit der Innenwände den Spezifikationen entspricht.
6. Checkliste zur Vorbereitung der Projektanfrage
Um ein genaues Angebot und einen realistischen Ablaufplan zu erhalten, halten Sie bitte folgende Unterlagen bereit, wenn Sie eine Anfrage für CNC-Bohrprojekte einreichen:
- 2D-Konstruktionszeichnungen mit vollständigen Maßen, Toleranzen, Bezugspunkten, Gewindespezifikationen und technischen Anforderungen
- 3D-Modelldateien im STEP/IGS-Format zur Programmierung und Prozessauswertung
- Anforderungen an Werkstoffgüte und Härte
- Anforderungen an Produktionsmenge und Lieferzeit
- Anforderungen an die Oberflächenbehandlung und Nachbearbeitung (Eloxieren, Galvanisieren, Wärmebehandlung usw.)
- Besondere Prüfvorschriften für kritische Bohrungen
7. Häufig gestellte Fragen
F: Was ist der Unterschied zwischen CNC-Bohren und CNC-Lochfräsen?
Beim CNC-Bohren wird mit einem speziellen Bohrer in axialer Richtung geschnitten; dieses Verfahren eignet sich für runde Löcher mit Standarddurchmesser und zeichnet sich durch hohe Effizienz und niedrige Kosten aus. Beim CNC-Lochfräsen wird mit einem Schaftfräser mittels Kreisinterpolation geschnitten, wodurch Löcher mit beliebigem Durchmesser und unregelmäßigen Formen mit größerer Flexibilität, jedoch geringerer Effizienz hergestellt werden können. Bei Standardbohrungen mit kleinem Durchmesser ist das Bohren stets die erste Wahl.
F: Müssen alle Bohrungen aufgeräumt werden?
Nein. Für gewöhnliche Durchgangsbohrungen und Befestigungslöcher reicht eine Standardbohrung aus. Das Reiben oder Ausbohren ist nur dann erforderlich, wenn die Bohrung eine präzise Passung erfordert, beispielsweise für Passstifte oder Lagerbaugruppen. Eine übermäßige Bearbeitung verursacht lediglich unnötige Kosten.
F: Was ist bei der Bearbeitung tiefer Bohrungen zu beachten?
Die zentralen Herausforderungen bei der Tieflochbearbeitung sind der Spanabtransport und die Kühlung. In der Regel wird ein Peck-Bohrzyklus verwendet: Der Bohrer wird in kurzen Schritten vorgeschoben und zieht sich wiederholt zurück, um die Späne zu brechen und abzuführen, während das Kühlmittel die Schneidkante vollständig erreicht, um die Temperatur zu senken. Bei extrem hohen Tiefen-Durchmesser-Verhältnissen sollten Sie zunächst die Konstruktion optimieren oder spezielle Tieflochbohrmaschinen einsetzen.
F: Warum brechen Bohrer so leicht, wenn man in Edelstahl bohrt?
Edelstahl weist eine geringe Wärmeleitfähigkeit auf, sodass sich die Schnittwärme an der Schneide konzentriert. Zudem tritt ein starker Kaltverfestigungseffekt auf, der bei ungeeigneten Vorschub-Einstellungen den Verschleiß des Bohrers beschleunigt. Darüber hinaus erschwert die hohe Zähigkeit von Edelstahl das Brechen der Späne, und verstopfte Spiralnuten führen schließlich zum Bruch des Bohrers. Durch die Optimierung der Schnittparameter, den Einsatz anwendungsspezifischer Bohrer und die Sicherstellung einer ausreichenden Kühlmittelzufuhr lassen sich Bruchrisiken wirksam reduzieren.
Zusammenfassung
Das CNC-Bohren ist ein scheinbar einfacher, aber entscheidender Prozess, der sich direkt auf die Zuverlässigkeit der Montage von Bauteilen auswirkt. Von der sinnvollen Planung der Bohrungsspezifikationen und der Anordnung in der Konstruktionsphase über die Auswahl geeigneter Werkzeuge und Prozessparameter während der Bearbeitung bis hin zur abschließenden Qualitätsprüfung – jeder Schritt beeinflusst die Endkosten und die Produktqualität.
PartsMastery bietet professionelle CNC-Bohrarbeiten und begleitende Zerspanungsdienstleistungen an und deckt dabei den gesamten Lebenszyklus ab – von der Prototypenentwicklung bis hin zur Kleinserienfertigung. Unser Ingenieurteam führt professionelle DFM-Analysen zur Fertigungsfähigkeit durch, um Sie bei der Optimierung Ihres Designs, der Kostenkontrolle und der Verbesserung der Produktausbeute zu unterstützen.