



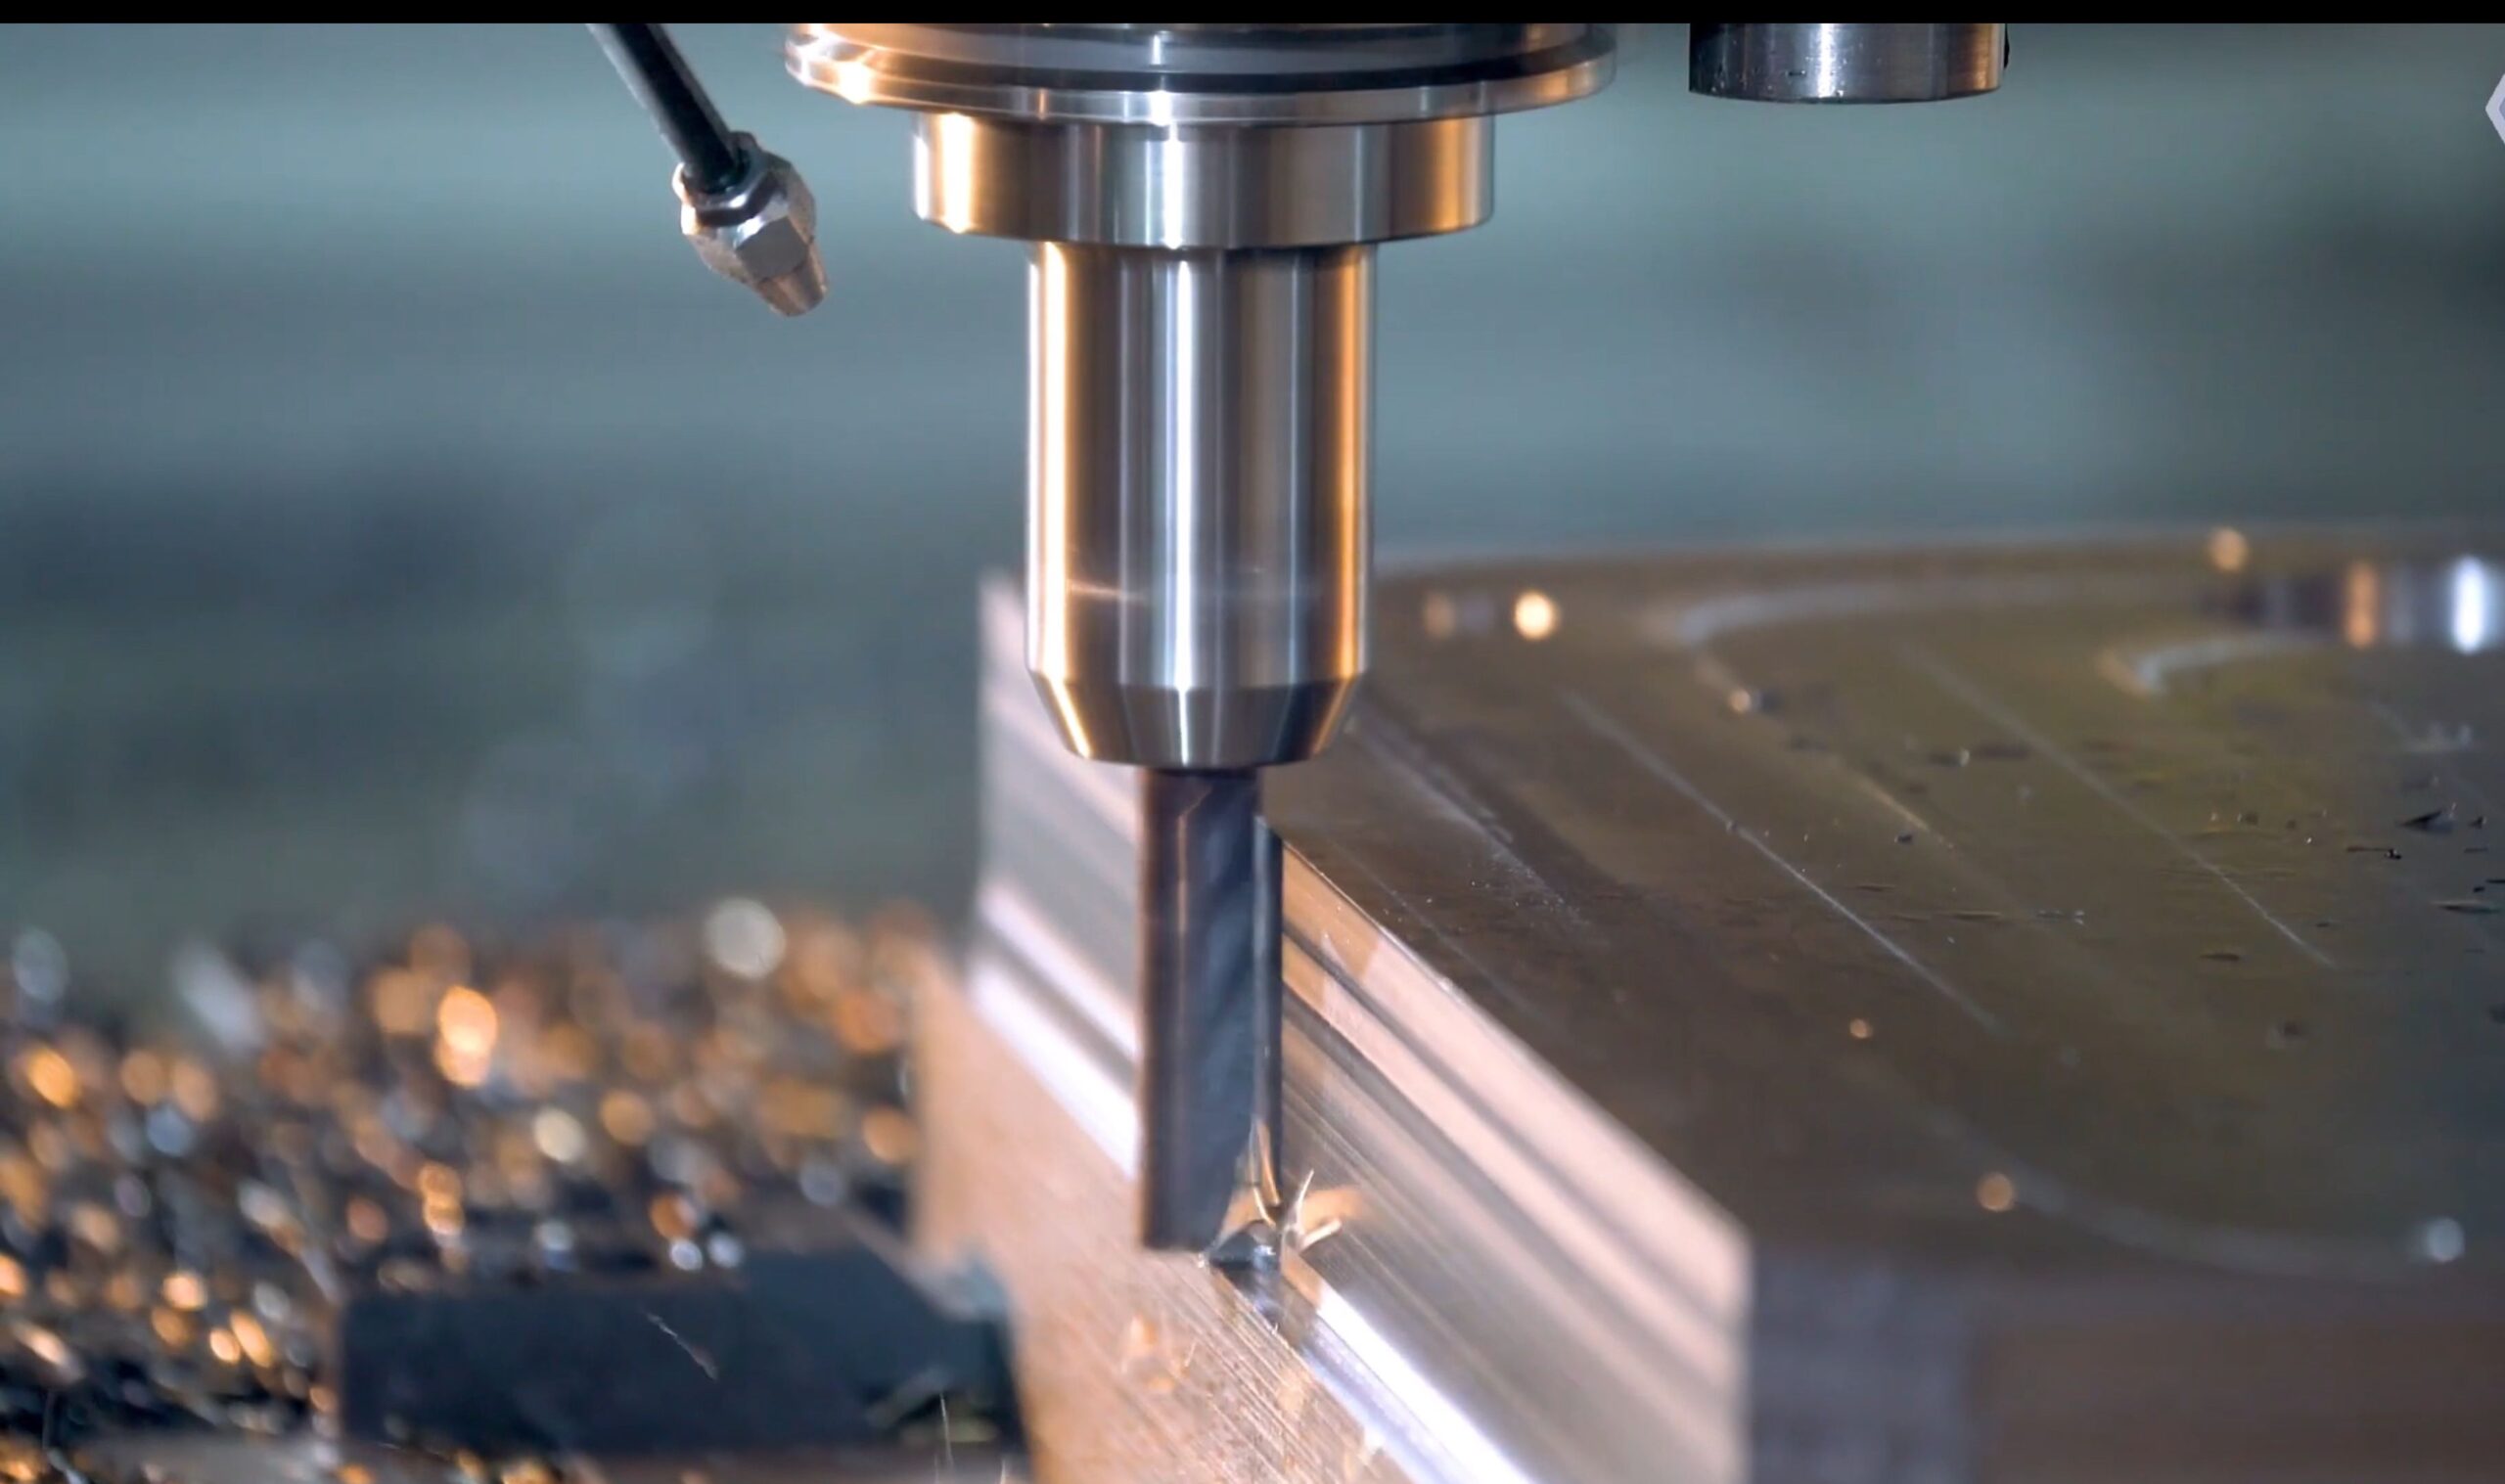
Le fraisage CNC à 3 axes est le procédé de fabrication soustractive le plus courant et le mieux établi dans l'industrie moderne — et il constitue la base de presque toutes les autres méthodes d'usinage CNC. En termes simples, ce procédé consiste à déplacer un outil de coupe rotatif le long de trois axes linéaires perpendiculaires entre eux (X, Y et Z) afin d'enlever de la matière d'une pièce fixe. Cela permet de créer des formes précises telles que des surfaces planes, des poches, des réseaux de trous et des contours de pièces.
Dans ce guide, nous vous présentons en détail tout ce que vous devez savoir sur le fraisage à 3 axes : son fonctionnement, les machines et les matériaux utilisés, les bonnes pratiques en matière de conception, ainsi que la manière de choisir le procédé le mieux adapté à votre pièce. Que vous travailliez dans la conception de produits, l'ingénierie ou l'approvisionnement, vous trouverez ici des conseils clairs et concrets.
1. Comment fonctionne le fraisage CNC à 3 axes ?
1.1 Principes fondamentaux des mouvements du tronc
Commençons par passer en revue les trois axes qui définissent le processus. L'axe X déplace l'outil vers la gauche et vers la droite, l'axe Y le déplace vers l'avant et vers l'arrière, et l'axe Z contrôle la profondeur de l'outil. Ensemble, ils permettent à l'outil de suivre des trajectoires précises et programmées sur la pièce à usiner.
Contrairement au fraisage manuel, le système CNC contrôle automatiquement chaque mouvement à partir d'un fichier numérique. Cela permet de fabriquer des pièces identiques les unes après les autres, avec très peu de variations. Les opérateurs continuent de s'occuper de la mise en place, des changements d'outils et des contrôles qualité, mais ils n'ont pas besoin de guider l'outil à la main.
1.2 Principales limites du processus
Comme l'outil est toujours orienté vers le bas (perpendiculairement à la table de travail), il ne peut usiner, en un seul passage, que les surfaces tournées vers le haut. Si une pièce présente des éléments sur ses côtés, sur sa face inférieure ou en biais, vous devrez la repositionner manuellement ou utiliser une machine dotée d’un axe plus haut. C’est le principal compromis à prendre en compte lors de la planification d’un projet.
2. Types courants de fraiseuses à 3 axes
Les machines à 3 axes ne fonctionnent pas toutes de la même manière. Chaque modèle est adapté à des tailles de pièces, des matériaux et des volumes de production différents. Voici les quatre types les plus courants que l'on trouve dans les ateliers d'usinage.
2.1 Centres d'usinage verticaux (VMC)
Les machines verticales constituent l'équipement de base de la plupart des ateliers. Leur broche est orientée verticalement vers le bas, ce qui offre aux opérateurs une vue dégagée sur la zone d'usinage. Elles sont particulièrement adaptées à l'usinage de pièces plates, de supports, de boîtiers et d'inserts de moules pouvant être posés sur une table de travail standard. Elles sont également faciles à programmer et à configurer, ce qui permet de limiter les coûts pour les petites séries.
2.2 Centres d'usinage horizontaux (HMC)
Les machines horizontales sont équipées d'une broche orientée vers le côté. Cela permet aux copeaux de s'éloigner naturellement de la pièce lors de coupes profondes, ce qui les rend idéales pour l'enlèvement important de matière et l'usinage de pièces de forme cubique. Beaucoup sont également équipées de changeurs de palettes afin de réduire le temps de réglage pour les séries à grand volume. En revanche, elles sont plus coûteuses et nécessitent des dispositifs de fixation plus complexes que les modèles verticaux.
2.3 Fraiseuses à portique
Les machines à portique sont équipées d'un châssis en forme de pont qui se déplace au-dessus d'une grande table de travail fixe. Elles permettent d'usiner des pièces très volumineuses et lourdes, telles que de grandes bases de moules, des panneaux aérospatiaux et des châssis d'équipements, qui ne pourraient pas être usinées sur un centre d'usinage vertical standard. En raison de leurs dimensions importantes, elles nécessitent un étalonnage minutieux afin de garantir le respect de tolérances strictes sur toute la course.
2.4 Machines de gravure et de fraisage à commande numérique (CNC)
Ces machines, destinées à des applications moins exigeantes, fonctionnent à des vitesses de broche très élevées pour réaliser des coupes peu profondes dans des matériaux tendres. Elles conviennent particulièrement au bois, au plastique, à l'aluminium fin et aux panneaux composites destinés à la signalétique, aux boîtiers et aux prototypes simples. Elles ne sont pas conçues pour les coupes intensives dans des métaux durs ; leur prix est donc nettement inférieur à celui des centres d'usinage industriels.
3. Matériaux compatibles et caractéristiques d'usinage courantes
3.1 Quels matériaux peut-on découper sur une fraiseuse à 3 axes ?
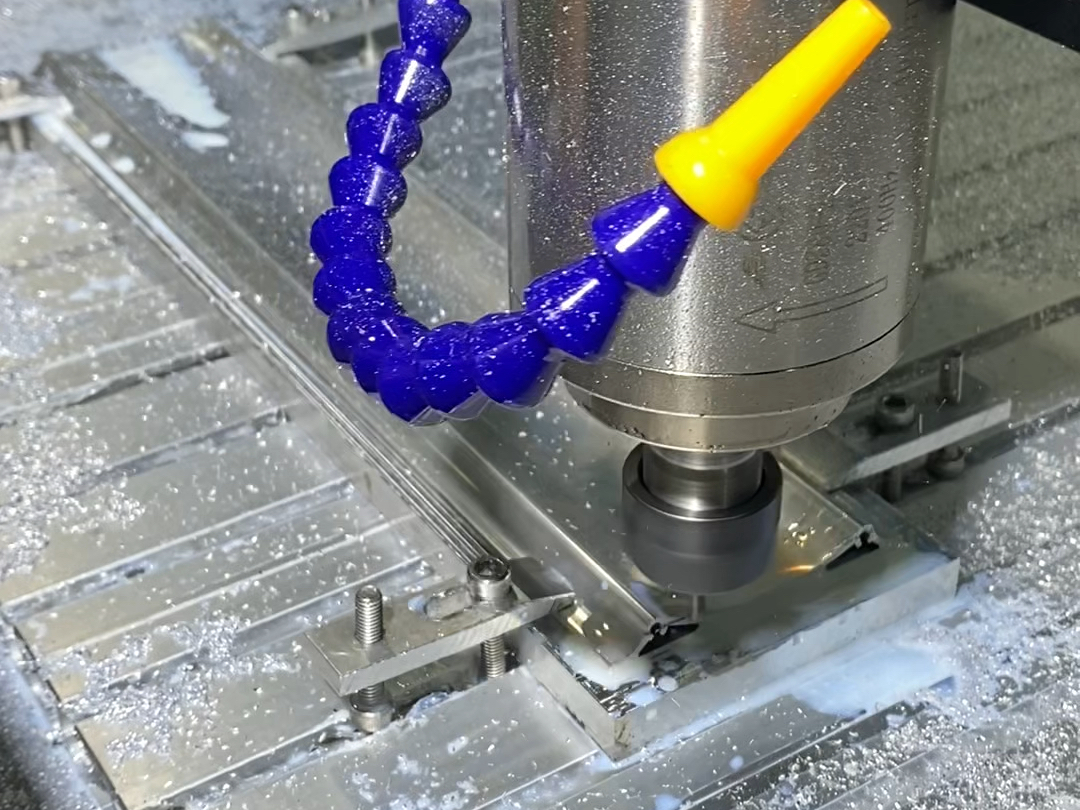
Les fraiseuses à 3 axes permettent d'usiner pratiquement tous les matériaux usinables, des plastiques tendres à l'acier à outils dur. Le tableau ci-dessous présente les options les plus courantes ainsi que les points clés à prendre en compte lors de l'usinage.
| Groupe de matériaux | Niveaux courants | Remarques importantes concernant l'usinage |
|---|---|---|
| Alliages d'aluminium | 6061, 7075, 2024, 5052 | Coupe rapide ; veillez à éviter les bavures et la déformation des parois minces |
| Aciers au carbone et aciers à outils | 1018, 4140, 4340, Cr12MoV | Forces de coupe plus élevées ; usure plus rapide de l'outil ; usiner avant le durcissement lorsque cela est possible |
| Aciers inoxydables | 303, 304, 316L, 17-4 PH | Ce matériau s'épaissit facilement sous l'effet de l'usinage ; utilisez des outils bien affûtés et beaucoup de liquide de refroidissement. |
| Cuivre et laiton | Cuivre C1100, laiton H62, laiton à usinage facile | Souples et collants ; contrôle de l'état de surface ; les nuances à usinage facile permettent d'atteindre les vitesses les plus élevées |
| Plastiques techniques | POM, PEEK, nylon, PC, PTFE | Sensible à la déformation thermique ; utiliser des outils tranchants ; faire sécher d'abord les qualités hygroscopiques |
| Composites | FR4, fibre de carbone, feuilles de fibre de verre | Abrasif pour les outils ; utiliser un système d'aspiration des poussières ; surveiller l'apparition de délaminage |
3.2 Fonctionnalités standard que vous pouvez créer
Les fraiseuses à 3 axes permettent d'usiner un large éventail de caractéristiques courantes des pièces. Par exemple, vous pouvez usiner des surfaces de référence planes, des contours extérieurs de pièces et des faces étagées. Vous pouvez également percer, tarauder et aléser des trous de précision alignés sur l'axe Z. Enfin, vous pouvez usiner des poches, des rainures et des surfaces courbes 3D simples, à condition que l'outil puisse y accéder par le haut.
4. Pièces courantes et applications industrielles
Le fraisage à 3 axes est présent dans presque tous les secteurs de l'industrie manufacturière. Il est particulièrement adapté aux pièces plates ou de forme cubique dont la plupart des caractéristiques se situent sur une ou deux faces. Le tableau ci-dessous présente les utilisations courantes par secteur d'activité.
| L'industrie | Pièces communes | Avantage principal |
|---|---|---|
| Automobile | Supports, brides, plaques de recouvrement, pièces de fixation | Des résultats constants à un faible coût unitaire pour les séries de production |
| Automatisation industrielle | Socles de machines, plaques d'usure, panneaux de fixation, pièces de gabarits | Pièces rigides et stables, avec des délais de fabrication courts, pour des équipements sur mesure |
| Électronique | Boîtiers de dissipateurs thermiques, dispositifs de test, supports de connecteurs | Contrôle dimensionnel rigoureux des pièces thermiques en aluminium et en cuivre |
| Dispositifs médicaux | Boîtiers d'équipements, plateaux pour instruments, poignées, supports | Finitions de surface lisses et reproductibles pour les matériaux biocompatibles |
| Fabrication d'outils et de moules | Bases de moules, inserts de cavités, matrices d'estampage, bases de fixations | Haute précision sur les surfaces planes et les cavités des aciers à outils durs |
| Aérospatiale | Supports structurels, panneaux, boîtiers d'équipements embarqués | Une précision fiable pour les pièces en aluminium et en titane à haute résistance |
5. Avantages et limites du fraisage à 3 axes
5.1 Principaux avantages
Tout d'abord, le fraisage à 3 axes offre une fiabilité inégalée. Ce procédé repose sur des mécanismes simples et éprouvés, ce qui permet aux ateliers de l'utiliser de manière constante avec moins de points de défaillance. Ensuite, son coût est inférieur à celui de l'usinage à 4 ou 5 axes pour les pièces compatibles. Le temps d'usinage, la programmation et le montage sont tous proposés à un prix plus avantageux.
Troisièmement, la programmation et la mise en place sont nettement plus rapides. Les logiciels de FAO génèrent rapidement les parcours d'outils, et les opérateurs peuvent installer les étaux et les dispositifs de serrage standard en quelques minutes. Cette rapidité fait du fraisage 3 axes la solution idéale pour le prototypage rapide et les itérations de conception. Enfin, ce procédé offre des résultats hautement reproductibles pour les éléments usinés en une seule mise en place, sans erreur d'indexation entre les opérations.
5.2 Principales limites
En revanche, le fraisage à 3 axes présente des limites évidentes. La plus flagrante est qu’il est impossible d’usiner des éléments latéraux, des surfaces inclinées ou des contre-dépouilles sans repositionner la pièce. Chaque réglage supplémentaire entraîne un surcroît de temps, de coûts et une légère erreur d’alignement.
Les cavités profondes et étroites posent également des problèmes. Il faut utiliser des outils longs pour atteindre le fond, et ces outils ont tendance à se dévier plus facilement, ce qui nuit à la qualité de la finition de surface et augmente le risque de rupture. Pour la même raison, les formes 3D complexes présentant des géométries en surplomb ne se prêtent pas bien à l'usinage sur une machine standard à 3 axes.
6. Bonnes pratiques en matière de conception pour la fabrication (DFM) des pièces usinées sur fraiseuse à 3 axes
Une conception axée sur la fabricabilité (DFM) permet de réduire les coûts, d'accélérer les délais de livraison et de diminuer les taux de défauts. Suivez ces cinq règles pour tirer le meilleur parti du fraisage 3 axes.
6.1 Veiller à ce que les éléments soient accessibles d'un ou des deux côtés
Dans la mesure du possible, placez toutes les caractéristiques usinées sur les faces supérieure et inférieure de la pièce. Chaque face supplémentaire que vous ajoutez nécessite un nouveau réglage, et chaque réglage engendre un surcoût. Si vous devez inclure des trous ou des caractéristiques sur les côtés, essayez de les aligner selon une seule rotation afin de pouvoir utiliser un dispositif d'indexation simple.
6.2 Utiliser des rayons d'angle internes généreux
Les fraises en bout rotatives ne permettent pas d'usiner des angles intérieurs parfaitement vifs. Les rayons plus petits nécessitent des outils plus petits, qui tournent plus lentement et se cassent plus facilement. Pour optimiser les coûts, utilisez un rayon d'au moins 1 mm et privilégiez un rayon de 3 mm ou plus pour les angles non critiques. Vous pouvez également ajouter des angles de dépouille afin de permettre un assemblage correct des pièces à emboîtement à angle droit.
6.3 Éviter les poches profondes et étroites
En règle générale, veillez à ce que la profondeur de la poche ne dépasse pas trois fois sa largeur. Les poches plus profondes et plus étroites vous obligent à utiliser des outils longs et fragiles et compliquent l'évacuation des copeaux. Si vous avez besoin d'une plus grande profondeur, optez pour une conception de poche à paliers afin d'augmenter la rigidité et d'améliorer les conditions de coupe.
6.4 Maintenir une épaisseur de paroi uniforme
Les parois très fines se déforment sous l'effet des forces de découpe et reprennent leur forme initiale une fois la pièce retirée du dispositif de fixation. L'épaisseur minimale recommandée est de 1 mm pour l'aluminium, de 1,5 mm pour l'acier et de 2 mm pour la plupart des plastiques. Ajoutez des nervures aux sections minces afin d'augmenter leur rigidité sans alourdir excessivement la pièce.
6.5 Conception favorisant la fixation aisée des pièces
Veillez toujours à laisser une surface plane et rigide pour serrer la pièce. Pour les formes petites ou complexes, ajoutez des languettes sacrificielles ou une base amovible que vous pourrez retirer ultérieurement par usinage. Cette étape simple évite d'avoir recours à des gabarits sur mesure coûteux pour les petites séries.
7. 3 axes, 4 axes ou 5 axes : comment faire son choix ?
Un nombre plus élevé d'axes ne garantit pas toujours un meilleur processus. Le choix le plus approprié dépend de la géométrie de votre pièce, des tolérances requises et de votre budget. Le tableau ci-dessous vous permet de comparer d'un seul coup d'œil les trois options.
| Processus | Mouvement | Meilleur pour | Principal compromis |
|---|---|---|---|
| Fraisage à 3 axes | Mouvement linéaire uniquement sur les axes X, Y et Z | Pièces plates, supports, boîtiers, cavités simples | Direction fixe de l'outil ; nécessite plusieurs réglages pour les pièces à plusieurs faces |
| Fraisage à 4 axes | X, Y, Z + un axe rotatif | Pièces cylindriques, alésages radiaux, éléments enveloppants | Ne pivote que autour d'un seul axe ; ne permet pas de calculer des angles composés |
| Fraisage 5 axes | X, Y, Z + deux axes rotatifs | Surfaces 3D complexes, cavités profondes, pièces de précision à multiples faces | Augmentation des coûts de programmation et des coûts horaires de fonctionnement des machines |
En résumé, commencez par le fraisage 3 axes si votre pièce se prête à ce procédé. Ne passez au fraisage 4 ou 5 axes que si les réglages supplémentaires coûtent plus cher que le temps d'usinage supplémentaire. Pour la plupart des pièces plates et prismatiques, le fraisage 3 axes offre le meilleur compromis entre rapidité, qualité et coût.
8. Quels sont les facteurs qui influent sur le coût et les délais de livraison ?
Quatre facteurs principaux déterminent le prix final et les délais de livraison des pièces usinées sur trois axes. Le premier est la complexité de la pièce. Un nombre accru de détails, des tolérances plus strictes et des réglages supplémentaires allongent le temps d'usinage et augmentent le travail de programmation. Le deuxième est le choix du matériau. Les alliages rares, les métaux durs et les plastiques spéciaux coûtent plus cher au kilogramme et ralentissent le fonctionnement de la machine.
Le troisième facteur concerne les tolérances et les exigences en matière de finition de surface. Des tolérances plus strictes nécessitent des passes de finition supplémentaires, un temps d’inspection plus long et un contrôle de la température — autant d’éléments qui augmentent les coûts. Quatrièmement, le volume de production. Des volumes plus élevés permettent de répartir les coûts fixes de mise en place et de programmation sur un plus grand nombre de pièces, ce qui réduit le prix unitaire. Les opérations secondaires telles que l’anodisation, le placage ou le traitement thermique allongeront également le délai de livraison de quelques jours.
9. Foire aux questions
Quel est le degré de précision du fraisage CNC à 3 axes ?
Un centre d'usinage vertical bien entretenu permet généralement d'obtenir une tolérance de position comprise entre ±0,02 mm et ±0,05 mm sur les éléments usinés en un seul serrage. Les alésages peuvent même atteindre des tolérances encore plus strictes. Les résultats réels dépendent de l'état de la machine, de la taille de la pièce, du matériau et de la qualité du dispositif de serrage.
Peut-on réaliser des formes 3D complexes sur une fraiseuse à 3 axes ?
Vous pouvez usiner de nombreuses surfaces courbes et formes sculptées, à condition que l'outil puisse les atteindre directement par le haut. Si la forme comporte des contre-dépouilles, des surplombs ou des éléments sur plusieurs côtés, vous devrez plutôt utiliser une machine à 4 ou 5 axes.
Le fraisage à 3 axes est-il adapté aux prototypes ?
Oui, c'est l'une des méthodes de prototypage les plus répandues. Elle utilise des matériaux de qualité industrielle, ne nécessite aucun outillage fixe et permet de modifier la conception simplement en mettant à jour le programme CNC. Les délais de fabrication sont généralement compris entre 1 et 5 jours pour les pièces de prototypage simples.
Résumé
Le fraisage CNC à 3 axes constitue la base de l'usinage de précision moderne. Bien qu'il ne dispose pas de la flexibilité des systèmes multiaxes, il offre un rapport qualité-prix imbattable pour la grande majorité des pièces planes, prismatiques et à une seule face. Associé à de bonnes pratiques de conception pour la fabrication (DFM), il garantit des délais d'exécution rapides, une qualité constante et des coûts prévisibles.
PartsMastery propose une gamme complète de services d'usinage CNC, notamment le fraisage 3 axes, le fraisage 4 et 5 axes, le tournage et les opérations de finition. Nous accompagnons vos projets depuis la phase de prototypage jusqu'à la production en petites séries, en incluant pour chaque commande des conseils professionnels en matière de conception pour la fabrication (DFM) ainsi qu'un contrôle dimensionnel complet.