



Zahnimplantate sind hochpräzise Medizinprodukte, die in den menschlichen Körper eingesetzt werden. Ihre strukturelle Genauigkeit bestimmt unmittelbar die klinische Passgenauigkeit und die langfristige Zuverlässigkeit.
Zu den Merkmalen des Implantats zählen Mikrobohrungen, Verbindungsbohrungen, Positionierungs-Sacklöcher und interne Strömungskanäle. Diese Merkmale erfordern Maßtoleranzen im Mikrometerbereich sowie strenge Anforderungen an die Genauigkeit der Bohrungsposition, die Koaxialität und die Kantenintegrität.
Titan und Titanlegierungen sind dank ihrer hervorragenden Biokompatibilität führend auf dem Markt für Zahnimplantate. Die einzigartigen Bearbeitungseigenschaften von Titan stellen jedoch erhebliche Herausforderungen bei der Herstellung von Mikrobohrungen dar. PartsMastery hat ein durchgängiges Präzisionsbearbeitungssystem entwickelt, um diese Probleme zu lösen. Es umfasst die Konstruktionsbewertung, die Prozessentwicklung, die Serienfertigung und die Endkontrolle und liefert stabile, gleichbleibende und hochpräzise Ergebnisse bei der Herstellung von Mikrobohrungen.
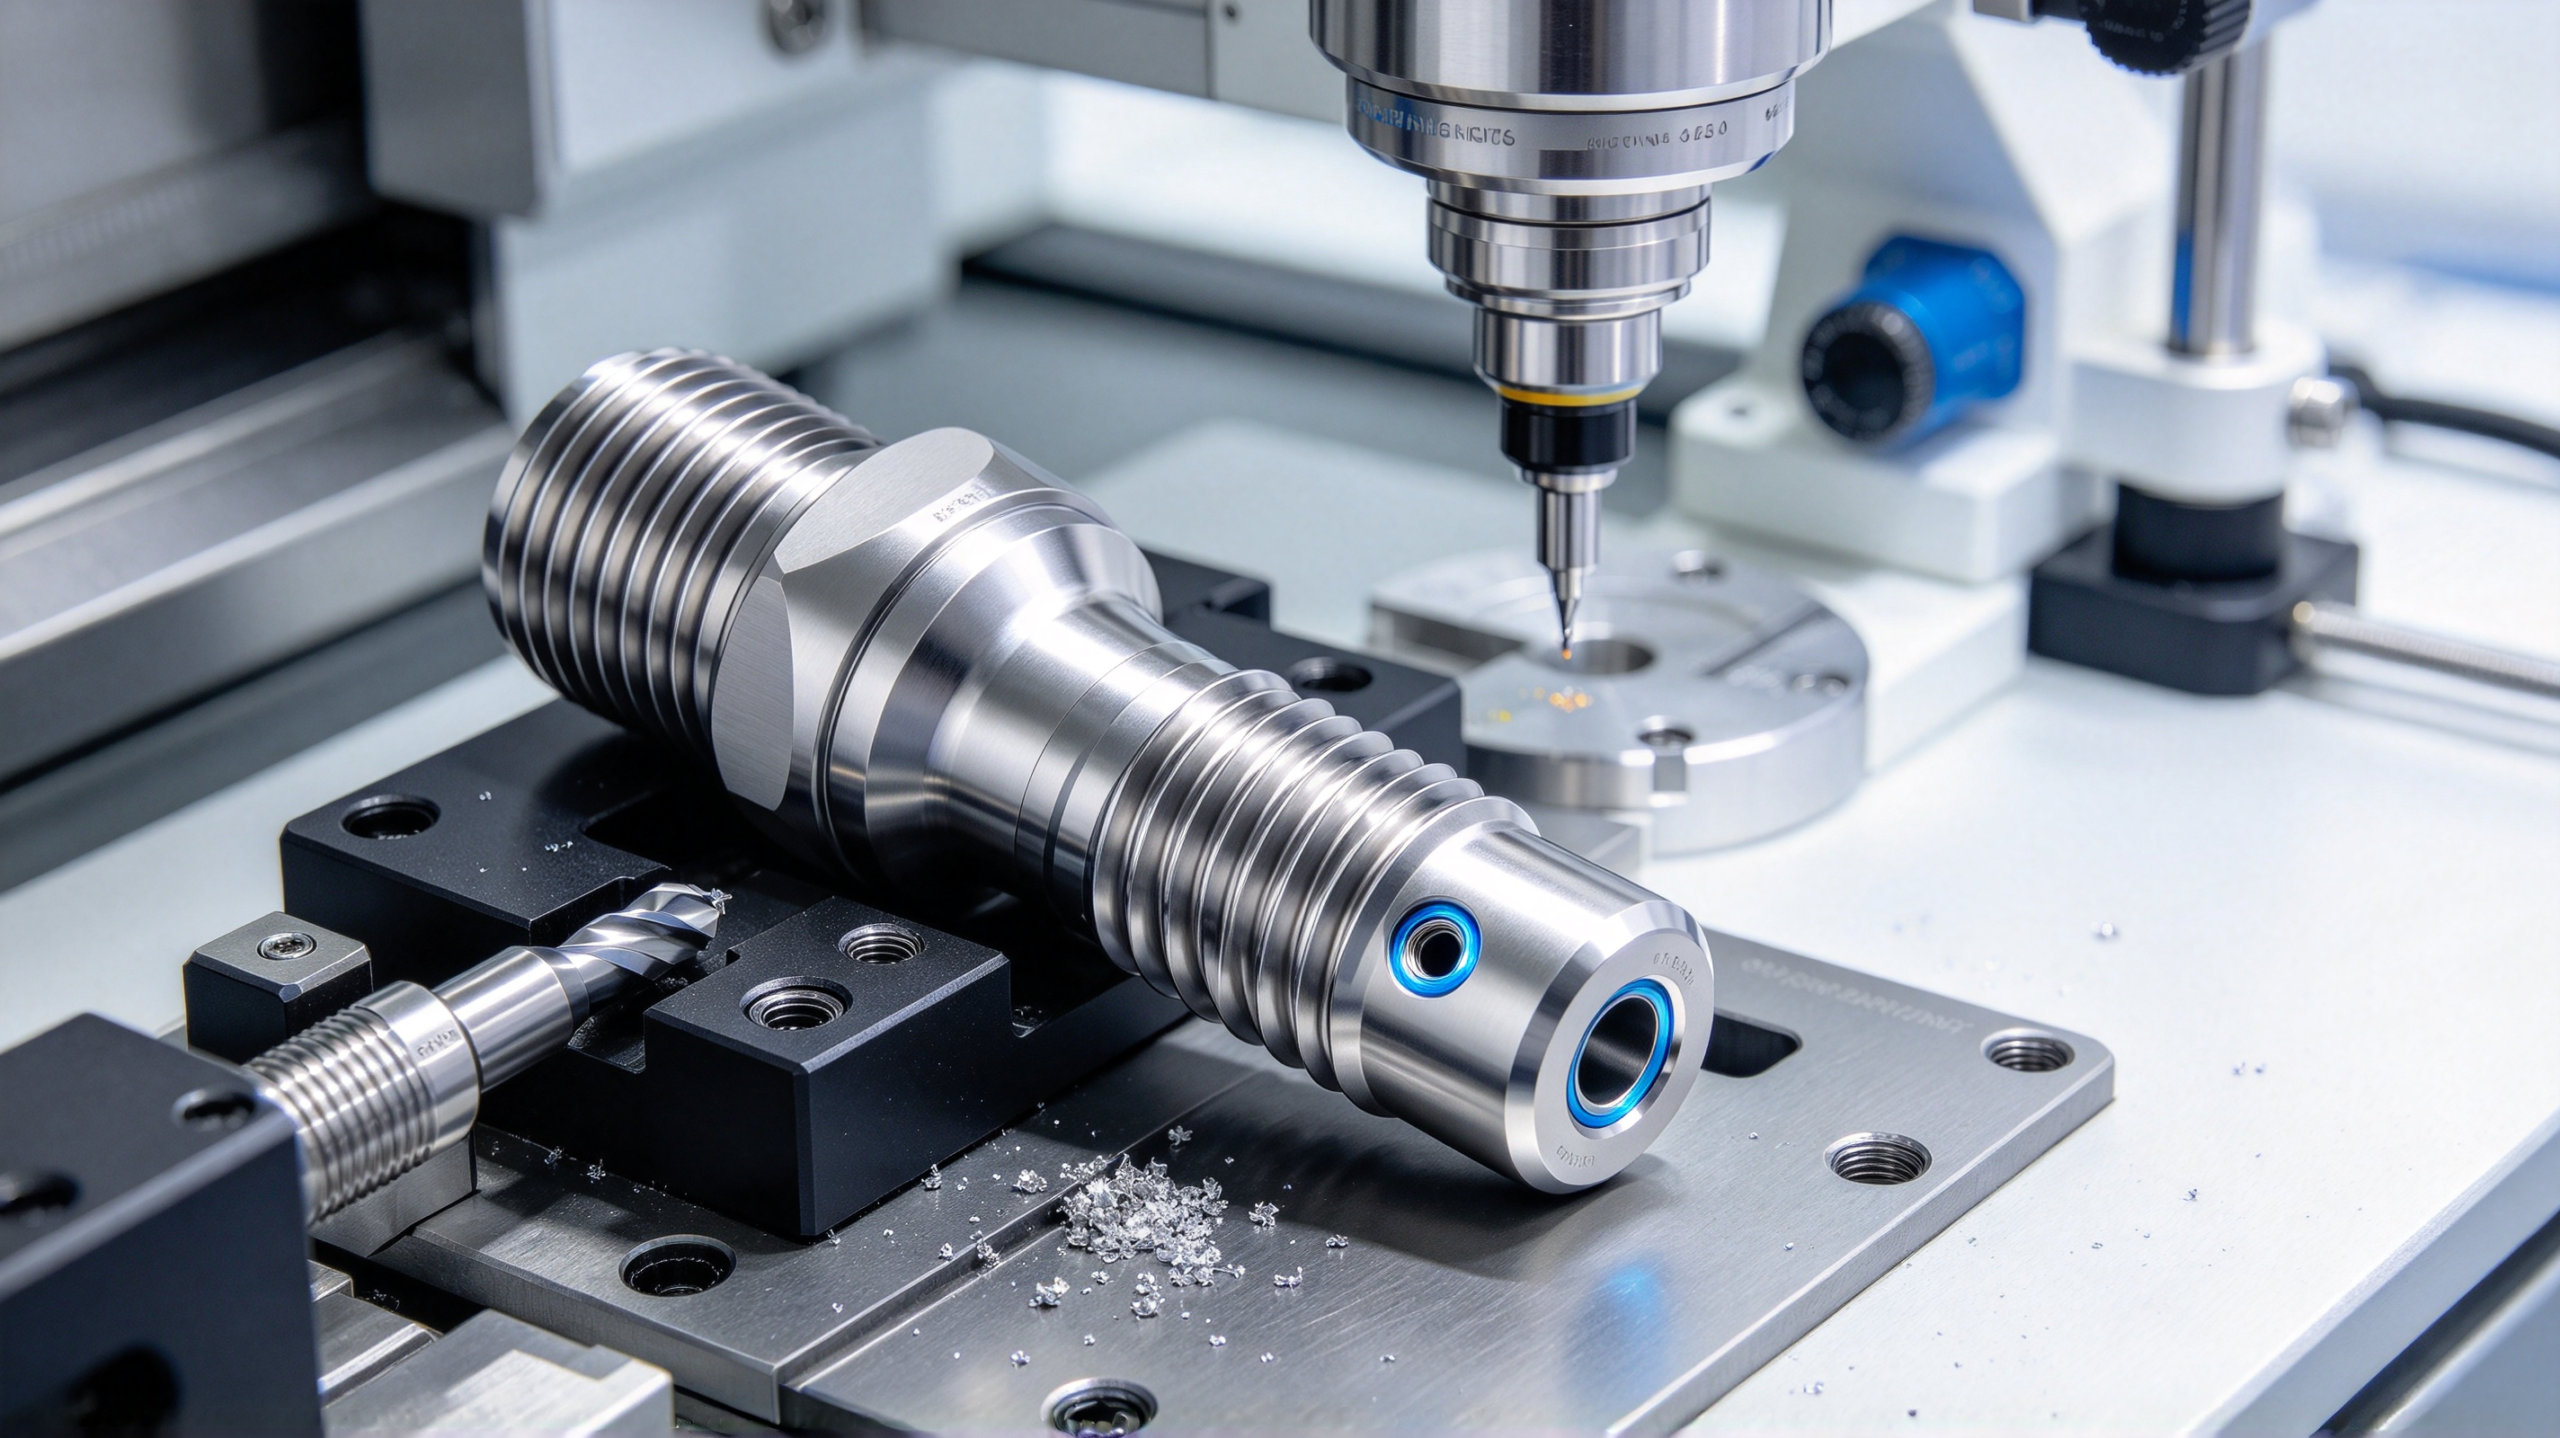
Zentrale technische Herausforderungen bei der Bearbeitung von Mikrobohrungen für Zahnimplantate
1. Maßhaltigkeit bei kleinen Lochdurchmessern
Zahnimplantate weisen in der Regel extrem kleine Mikrobohrungen auf. Die Steifigkeitsgrenzen der Werkzeuge, Schnittvibrationen und Parameterabweichungen wirken sich alle direkt auf die Genauigkeit des Bohrungsdurchmessers aus.
Titanlegierungen leiten Wärme nur schlecht. Bei der Bearbeitung staut sich die Schnittwärme an der Werkzeugschneide, was den Werkzeugverschleiß beschleunigt und zu Durchmesserschwankungen führt. Schon Abweichungen von wenigen Mikrometern können die Dichtigkeit und Stabilität späterer Abutmentverbindungen beeinträchtigen.
2. Kumulative Fehlerrisiken hinsichtlich Bohrlochposition und Koaxialität
Mikrobohrungen in Implantaten fungieren nicht als eigenständige Merkmale. Sie richten sich nach strengen Positionsvorschriften in Bezug auf die Mittelachse, das Außengewinde und die Anschlussstirnflächen aus.
Bei der sequenziellen Mehrstationenbearbeitung entstehen bei jedem Spannen und jeder Neupositionierung Fehler. Diese Fehler summieren sich über die einzelnen Prozessschritte hinweg und führen leicht dazu, dass die zulässigen Toleranzbereiche überschritten werden. Komplexe Strukturen wie Querbohrungen und schräge Bohrungen erschweren die Positionssteuerung zusätzlich.
3. Kantengrate und Engpässe beim Spanabtransport im Inneren
Bei der Bearbeitung von Mikrolöchern entstehen häufig winzige Grate an den Lochrändern. Diese Grate beeinträchtigen die Montagegenauigkeit und können nach der Implantation Risiken für die Biosicherheit mit sich bringen.
Blindlöcher und tiefe Bohrungen stellen noch größere Herausforderungen beim Spanabtransport dar. Anhaftende Späne zerkratzen die Bohrlochwände, beeinträchtigen die Rundheit des Bohrlochs und können sogar zu einem Bruch der Schneidwerkzeuge führen. Bei herkömmlichen Bearbeitungsverfahren ist es schwierig, ein Gleichgewicht zwischen Bearbeitungsgeschwindigkeit und Kantenqualität herzustellen.
Die Full-Loop-Lösung von PartsMastery für die CNC-Bearbeitung von Mikrobohrungen
PartsMastery hat ein Rahmenkonzept für die Bearbeitung von Mikrobohrungen entwickelt, dessen Schwerpunkt auf vorbeugenden Maßnahmen, der Kontrolle während des Fertigungsprozesses und der abschließenden Überprüfung liegt. Damit werden die Probleme bei der Herstellung von Mikrobohrungen für Zahnimplantate systematisch gelöst.
1. Frühzeitige DFM-Analyse zur frühzeitigen Risikominimierung
Zu Beginn des Projekts führt das Ingenieurteam von PartsMastery eine umfassende DFM-Analyse (Design for Manufacturability) durch. Als Grundlage dienen dabei die von Ihnen bereitgestellten 3D-Modelle und Konstruktionszeichnungen.
- Wir prüfen den Durchmesser, die Tiefe und die Position der Mikrolöcher sowie deren geometrische Toleranzen und bewerten die aktuelle Prozessdurchführbarkeit;
- Wir optimieren Bearbeitungsbezugspunkte und Spannvorrichtungen, um zusätzliche Positionierungsschritte zu vermeiden und kumulative Fehler zu verringern;
- Bei schwer zerspanbaren Werkstoffen wie Titanlegierungen planen wir im Vorfeld die Werkzeugauswahl und die Schnittparameter und legen Strategien für das Span- und Wärmemanagement fest.
Bei Konstruktionen mit hohem Risiko gibt unser Team bereits frühzeitig Optimierungsempfehlungen. Wir senken den Bearbeitungsaufwand und die Kosten, ohne die Produktfunktion zu beeinträchtigen, und reduzieren den Nacharbeitsaufwand in der Prototypenphase.
2. Maßgeschneiderte Prozessanpassung für unterschiedliche Lochstrukturen
Unterschiedliche Geometrien von Mikrolöchern erfordern unterschiedliche optimale Fertigungsverfahren. PartsMastery passt die Prozessabläufe individuell an die besonderen Merkmale jedes einzelnen Teils an:
- Bei einfachen geraden Bohrungen kommt das Präzisions-Mikrobohren mit hochpräzisen Spindeln zum Einsatz, um eine gleichbleibende Durchmesserkontrolle zu gewährleisten;
- Für Querbohrungen, schräge Bohrungen und Formbohrungen kommt das mehrachsige Simultanfräsen zum Einsatz. Wir bearbeiten alle Richtungen in einer Aufspannung, um die Positionsgenauigkeit zu gewährleisten;
- Gewindebohrungen vereinen Präzisionsgewindeschneiden und Gewindefräsen und sorgen so für saubere Gewindeprofile und zuverlässige Passgenauigkeit.
Wir simulieren alle Werkzeugwege vor der Fertigung mithilfe der Programmierung. Dieser Schritt verhindert Werkzeugkollisionen und Überfräsen und sorgt für stabile Bearbeitungsprozesse.
3. Prozessübergreifende Qualitätskontrolle zur Gewährleistung der Chargenkonsistenz
PartsMastery integriert die Qualitätskontrolle in jede Bearbeitungsphase. Dies gewährleistet eine gleichbleibende Qualität der Mikrobohrungen bei jedem Teil in der Serienfertigung:
- Zustandsüberwachung von Werkzeugen: Wir halten uns an strenge Vorschriften zur Überwachung der Standzeit und an regelmäßige Inspektionspläne für Mikro-Schneidwerkzeuge. Bei kritischen Bohrungen führen wir Erststückprüfungen und Stichprobenkontrollen während des Fertigungsprozesses durch, um Schwankungen zwischen den Chargen aufgrund von Werkzeugverschleiß zu vermeiden;
- Kontrolle der Spanngenauigkeit: Wir verwenden maßgefertigte Präzisionsvorrichtungen, um ein Gleichgewicht zwischen Spannkraft und Werkstück-Schutz herzustellen. Sie verhindern eine Verformung dünnwandiger Teile und sorgen dafür, dass die Positionierungsbezugspunkte bei jedem Werkstück einheitlich bleiben;
- Maßprüfung des Fertigteils: Zur Prüfung aller wichtigen Parameter setzen wir Koordinatenmessgeräte (CMM) und optische Messgeräte ein. Dazu gehören Bohrungsdurchmesser, Bohrungstiefe, Position und Koaxialität sowie Kantengrate und die Oberflächenbeschaffenheit der Bohrungswände.
Projektbetreuungssystem für den gesamten Projektzyklus
1. Flexible Umsetzung vom Prototyp bis zur Serienfertigung
PartsMastery unterstützt Projekte im Bereich Zahnimplantate in jeder Entwicklungsphase:
- Prototypenphase: Wir bieten die Bearbeitung von Prototypen als Einzelstücke oder in kleinen Serien an. Damit lassen sich Teilaufbau, Passgenauigkeit und Fertigungsfähigkeit überprüfen und schnelle Iterationen in der Forschung und Entwicklung ermöglichen;
- Versuch in kleiner Charge: Wir optimieren Prozessabläufe und Kostenstrukturen, prüfen die Stabilität der Serienproduktion und bereiten den vollständigen Produktionsausbau vor;
- Großserienfertigung: Wir legen Prozessparameter und Arbeitsabläufe zur Qualitätskontrolle fest, um eine effiziente, konsistente und kostenkontrollierte kontinuierliche Lieferung zu gewährleisten.
2. Solides Qualitätsmanagement und unterstützende Kompetenzen
PartsMastery arbeitet nach den Qualitätsmanagementstandards der ISO 9001. Bei allen Komponenten für medizinische Anwendungen wenden wir strengere Prozesskontrollen an.
Über die CNC-Präzisionsbearbeitung hinaus bieten wir ergänzende Folgearbeiten wie Oberflächenbehandlung und Reinigungs-Passivierung an, sodass Sie alles aus einer Hand erhalten. Auf Wunsch stellen wir für jedes Projekt vollständige Maßprüfberichte und Unterlagen zur Rückverfolgbarkeit der Produktion zur Verfügung.
Projektleitfaden und häufig gestellte Fragen
1. Für das Projektangebot erforderliche Informationen
Um Ihnen schnell und präzise Lösungen und Angebote unterbreiten zu können, empfehlen wir Ihnen, uns die folgenden Angaben mitzuteilen:
- Vollständige 3D-Modelle (STEP/STP/IGES-Format) und technische Zeichnungen im PDF-Format mit gekennzeichneten Maßangaben und Toleranzen;
- Spezifikationen zu Werkstoff und Güteklasse;
- Geschätztes Auftragsvolumen und Lieferzeit;
- Anforderungen an Oberflächenbehandlungs- und Prüfberichte;
- Gibt es weitere besondere Anforderungen an den Prozess?.
2. Häufig gestellte Fragen
F: Können bei der CNC-Bearbeitung alle Mikrobohrungen an Zahnimplantaten hergestellt werden?
A: Die CNC-Präzisionsbearbeitung eignet sich für die meisten Mikrolochstrukturen. Das genaue Verfahren hängt vom Lochdurchmesser, dem Verhältnis von Tiefe zu Durchmesser, der Positionsgenauigkeit und dem Werkstoff ab. Bei Bedarf können wir Spezialverfahren für ultrafeine Mikrolöcher integrieren.
F: Beeinträchtigt die Bearbeitung von Titanlegierungen die Genauigkeit von Mikrolöchern?
A: Die Zerspanungseigenschaften von Titan erschweren zwar die Bearbeitung, doch durch eine gezielte Werkzeugauswahl, optimierte Schnittparameter und spezielle Kühlstrategien können wir Verformungen und Werkzeugverschleiß wirksam kontrollieren. Dies führt zu gleichbleibend hochpräzisen Ergebnissen.
F: Können Sie vor der Serienfertigung Prototypen anfertigen?
A: Ja. PartsMastery unterstützt die Herstellung von Prototypen und Testläufe in Kleinserien. Sobald die Teile die Maß- und Leistungsprüfung bestanden haben, gehen wir zur Serienfertigung in großem Maßstab über. Durch diesen Ansatz bleiben die Projektrisiken vollständig unter Kontrolle.
Wenn Sie Zahnimplantate oder andere medizinische Präzisionskomponenten mit Mikrolochstrukturen entwickeln, senden Sie Ihre Zeichnungen und Anforderungen an das PartsMastery-Konstruktionsteam. Wir liefern Ihnen eine professionelle DFM-Analyse und maßgeschneiderte Bearbeitungslösungen.